
목차
판재 압연기 사용법은 무엇일까요? 이 안내서는 실제 작업 현장 경험을 바탕으로 작성된 정확하고 효율적인 판재 압연기 사용 설명서입니다. 초보자도 쉽게 따라할 수 있도록 작동 절차, 기술, 흔히 발생하는 오류 등을 자세히 설명합니다.
1. 판재 롤링기 사용 전 준비 사항
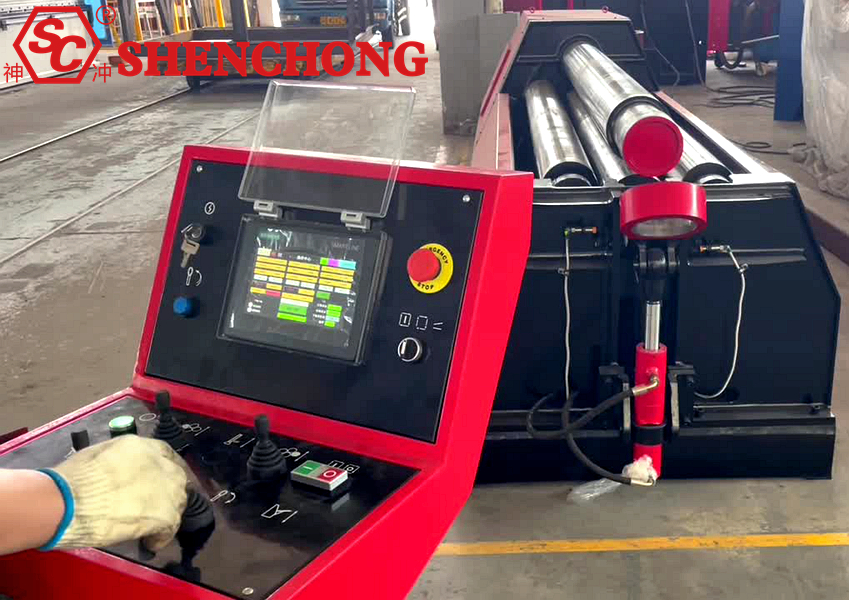
1) 장비 검사
- 유압유 수위는 정상이며 누출은 없습니다.
- 전기식 비상 정지 버튼과 리미트 스위치는 효과적입니다.
- 모든 롤러 표면은 깨끗하며 용접 슬래그와 철가루가 없습니다.
- 롤러는 이상 소음 없이 부드럽게 회전합니다.
- 고장이 난 상태로 작동하는 것은 금지되어 있으며, 특히 유압 및 동기화 시스템의 고장은 더욱 그렇습니다.
2) 판금 검사
재질 종류: 탄소강 / 스테인리스강 / 알루미늄 시트
실제 두께와 너비가 장비의 측정 범위 내에 있습니까?
판금은 심하게 휘어지지 않도록 최대한 곧게 펴야 합니다.
알림:
"최대 코일 두께 ≠ 장기적인 안정 작동 두께"
장기간 사용 시에는 정격 용량의 80~90% 이하로 사용하는 것이 좋습니다.
2. 표준 운영 절차 (일반적인 단계)
판재 롤링기는 어떻게 사용하나요? 다음은 3롤 판재 롤링기에 적용됩니다. 4롤 판재 롤링 기계 (세부 사항은 약간씩 다를 수 있습니다)
1단계: 롤러 위치 조정
- 하단 롤러/측면 롤러를 초기 위치로 조정하십시오.
- 판 두께에 따라 적절한 예압량을 설정하십시오.
- 4롤 기계: 아래쪽 롤러가 판재를 단단히 누르고, 측면 롤러가 예비 롤링을 합니다.
원칙:
- 먼저 가볍게 압력을 가한 다음, 점차 압력을 높이세요.
2단계: 로딩 및 중앙 정렬
- 접시를 중앙에 놓고 좌우를 정렬합니다.
- 플레이트 가장자리가 롤러와 평행하도록 유지하십시오.
- 폭이 넓은 판의 경우 두 사람이 함께 작업하거나 호이스트 시스템을 사용하는 것이 좋습니다.
중심 맞춤이 부정확하면 실린더가 비뚤어지고 끝부분이 벌어지며 재작업이 필요합니다.
3단계: 사전 굽힘 (중요 품질 단계)
- 먼저 한쪽 끝을 구부리세요.
- 접시를 뒤집어서 반대쪽 끝을 미리 구부리세요.
- 직선 부분의 길이를 줄이고 곡률을 높이세요.
경험적 가치:
- 미리 구부러진 직선 모서리는 판 두께의 1.5~2배 이내로 제어되어야 합니다.
4단계: 최종 롤링
- 메인 롤러 회전을 시작하십시오.
- 측면 롤러/상단 롤러를 천천히 올리세요. 한 번에 모두 누르지 않도록 여러 번에 걸쳐 조금씩 조절하세요.
잘못된 관행:
- 한 번에 너무 세게 누르면 → 원형도가 떨어지고, 롤러가 손상되며, 판재가 미끄러집니다.
5단계: 원형도 수정
- 원형도와 직경을 확인하십시오.
- 필요에 따라 1~2바퀴 정도 미세 조정하고 되감으세요.
- 끝이 뾰족하거나 둥글지 않은 모양은 즉시 수정하십시오.
6단계: 하역
- 측면 롤러/상부 롤러를 안으로 집어넣으세요.
- 플립 베어링을 여십시오(해당 모델에 한함).
- 공작물을 조심스럽게 제거하십시오.
완성된 제품을 때리거나 억지로 뜯어내지 마십시오!
3. 제판기 효율 사용을 위한 6가지 실용적인 팁
1) 두꺼운 판재는 저속으로, 얇은 판재는 일정한 속도로 가공
- 두꺼운 판재: 저속 및 다중 압력 적용 분야
- 얇은 판: 미끄럼 방지, 주름 방지
2) 재질에 따라 처리 방법이 다릅니다.
- 스테인리스 스틸: 높은 복원력 → 오버코일링 3-5%
- 알루미늄 판: 쉽게 손상됨 → 롤러 청소, 압력 감소
3) 정확한 원형을 위해서는 "여러 번의 원형 수정"이 필요합니다.
완벽한 원형은 한 번에 얻어지는 것이 아니라, 반복적인 미세 조정을 통해 얻어지는 것입니다.
4) 자주 사용되는 매개변수를 기억하세요
"압연판 매개변수 기록표"를 작성하는 것이 좋습니다.
- 재료
- 두께
- 롤러 위치
- 최종 직경
➡ 다음번에 바로 적용하여 효율성을 30%+ 높이세요
5) 긴 판은 휘어짐을 방지해야 합니다.
- 접시의 양쪽 끝을 지속적으로 관찰하십시오.
- 편차가 감지되면 즉시 기계를 멈추고 조정하십시오.
6) 일괄 처리: 테스트 롤 우선
- 첫 번째 작품은 샘플입니다.
- 검사를 통과한 후에만 생산을 계속하십시오.
4. 흔히 저지르는 실수와 그 결과 비교
잘못된 작동 | 직접적인 결과 |
한 번의 수술에서 과도한 압력 | 원형도 불량, 장비 손상 |
사전 굽힘 없음 | 지나치게 긴 직선 모서리 |
판재의 정렬 불량 | 원통의 비스듬한 모양 |
과부하 | 롤러 휨, 유압 고장 |
이물질이 묻은 롤링 시트 | 롤러 표면 손상 |
5. 안전 작업 지침 (반드시 준수해야 함)
다음 행위는 엄격히 금지됩니다:
- 롤러 사이에 손을 넣기
- 압연 중인 판금의 수정 작업
- 지나치게 두껍거나 넓은 판재를 강제로 가공하는 것
- 한 사람이 대형 시트를 조작합니다
권장 사항:
- 보호 장갑을 착용하세요
- 비상 정지 버튼의 위치를 숙지하십시오.
- 큰 판재를 옮길 때는 리프팅 또는 보조 지지대를 사용하십시오.
6. 판재 압연기의 일반적인 작동 지점
1) W11 3롤 판재 압연기 사용을 위한 핵심 사항
① 구조 및 특징 (작동 전 숙지 필수)
- 상단 롤러 고정
- 들어올리고 모양을 만드는 데 사용되는 두 개의 하부 롤러(또는 한 번에 하나씩 움직이는 롤러)
- 간단한 구조, 저렴한 가격, 폭넓은 적용성
- 상대적으로 굽힘 방지 능력이 약하고, 직선 모서리가 약간 더 깁니다.
적합 대상:
중간 두께의 판재, 일반적인 압연 공정, 직선 모서리에 대한 요구 사항이 덜 엄격한 가공물에 적합합니다.
② W11 표준 운영 지침 (필독)
사료 공급은 "균형을 맞추고 조화롭게" 이루어져야 합니다.
- 플레이트는 위쪽 롤러와 평행해야 합니다.
- 양쪽 노출 길이는 동일해야 합니다.
- 약간의 오차라도 발생하면 전체 롤이 중심에서 벗어나게 됩니다.
사전 굽힘은 "여러 번의 가벼운 압력"에 의존합니다.
- 한쪽 끝을 가볍게 누르기 → 접시 뒤집기 → 다시 가볍게 누르기
- 한 번에 억지로 밀어 넣으려고 하지 마십시오.
- 약간의 직선 모서리는 허용하고, 이후 모서리 둥글게 다듬어서 보정하십시오.
흔히 저지르는 실수:
- 한꺼번에 강한 압력을 가하면 → 모양이 제대로 잡히지 않고 롤러에 무리가 갑니다.
롤링은 천천히 해야 합니다.
- 저속으로 시작하세요
- 한 번에 한 롤씩 조정하세요
- 매번 조정 범위가 작습니다.
W11 핵심 원칙:
- "여러 번의 회전, 낮은 압력, 느린 진행"
반올림에는 "반복적인 되감기"가 필요합니다.
- 시계 방향으로 한 바퀴 완전히 돌리고, 반시계 방향으로 반 바퀴 돌린 후, 원형을 확인하고 미세 조정을 하십시오.
③ W11 사용 시 주의사항
- 매우 짧은 직선 모서리에는 적합하지 않습니다.
- 얇은 판의 고속 배치 생산에는 적합하지 않습니다.
- 두꺼운 판재, 구조 부품 및 원통형 부품에 적합합니다.
2) W12 4롤 판재 압연기 사용을 위한 핵심 사항
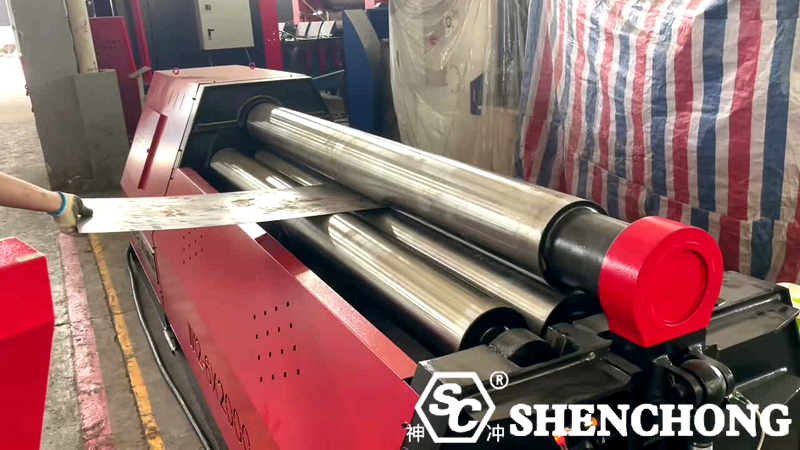
① 구조 및 장점
- 상부 및 하부 롤러에 의한 주 구동
- 측면 롤러의 독립적인 리프팅
- 뛰어난 사전 굽힘 능력, 매우 짧은 직선 모서리
- 자동 센터링, 고효율
적합 대상:
- 고정밀 실린더, 배치 생산, 스테인리스강, 박판
② W12 표준 작동 포인트 (중요)
수유 방법: "먼저 클램프를 조인 다음 미리 구부리세요":
- 아래쪽 롤러가 먼저 플레이트를 단단히 고정합니다.
- 플레이트가 단단히 고정되어 미끄러지지 않는지 확인하십시오.
- 그런 다음 측면 롤러를 사용하여 사전 굽힘 작업을 수행합니다.
- 플레이트가 미끄러지면 이후의 모든 롤이 낭비됩니다.
한 번에 미리 구부릴 수 있지만, 압력이 정확해야 합니다.
- 한쪽 끝단 사전 굽힘 작업 완료
- 접시를 뒤집으세요 → 반대쪽 끝을 미리 구부리세요
- 측면 롤러 스트로크는 반복적인 조정 없이 한 번에 완료됩니다.
경험:
- 스테인리스강 사전 굽힘량 ≈ 이론값 + 3~5%
정식 롤링에서의 높은 효율성:
- 메인 롤러가 회전합니다
- 측면 롤러가 서서히 올라갑니다.
- 자주 뒤집지 않고도 계속해서 말아줄 수 있습니다.
W12 핵심 장점:
"정확한 사전 굽힘, 빠른 모서리 다듬기, 그리고 뛰어난 원형도".
곡률 처리는 주로 "측면 롤러 미세 조정"을 통해 이루어집니다.
- 중심에서 벗어난 측면 롤러를 조정하십시오.
- 아랫쪽 롤러를 고정된 상태로 두거나 윗쪽 롤러를 너무 세게 누르지 마십시오.
③ W12 사용 시 주의사항
- 체결력을 소홀히 하지 마십시오.
- 양쪽 측면 롤러의 비동기 작동으로 인해 원뿔형 모양이 생성됩니다.
- 대량 생산 전에 항상 한 개를 시험 생산하십시오.
3) W11 및 W12 판재 압연기의 작동 방식 차이점에 대한 간략한 개요
비교 항목 | W12 4롤러 | |
사전 굽힘 기능 | 일반적으로 | 좋은 |
직선자 길이 | 상대적으로 긴 | 매우 짧음 |
수유 곤란 | 중간 | 낮은 |
반올림 효율 | 중간 | 높은 |
운영 오류 허용 오차 | 낮은 | 높은 |
대량 생산에 적합합니다. | 일반적으로 | ~에 딱 맞습니다 |
7. 요약
1) 기계를 작동하기 전에
- 오일 레벨을 확인하세요
- 비상 정지 테스트
- 롤러가 깨끗해야 합니다 (용접 슬래그나 철가루가 없어야 함).
점검 없이 기계를 작동시키지 마십시오.
2) 로딩 중
- 접시는 곧고, 중앙에 위치하며, 평행해야 합니다.
- 양쪽 노출 길이는 동일해야 합니다.
- 판의 가장자리는 롤러와 평행해야 합니다.
- 큰 접시는 두 사람이 함께 들거나 들어 올려야 합니다.
3) 사전 굽힘 (가장 중요함)
W11(3롤러):
- 가볍게 누르세요 → 접시를 뒤집으세요 → 다시 가볍게 누르세요.
- 한 번에 완벽하게 구부리려고 애쓰지 마세요.
- 직선 모서리를 약간 남겨두는 것은 괜찮습니다.
W12 (4롤러):
- 먼저 클램프로 고정하고 → 미리 구부립니다.
- 아래쪽 롤러를 단단히 눌러야 합니다.
- 측면 롤러는 한 번에 완벽하게 눌러져야 합니다.
- 스테인리스 스틸 제품의 경우 "조금 더 세게 누르세요"라는 점을 잊지 마세요.
4) 롤링
- 저속으로 시작하세요.
- 한 번에 한 바퀴씩 조정하세요.
- 가볍게 압력을 가하세요.
- 한 번에 끝까지 누르지 마세요.
5) 반올림: 이 과정을 기억하세요
- 시계 방향으로 한 바퀴 완전히 돌린 후 → 시계 반대 방향으로 반 바퀴 돌린 후 → 원형 여부를 확인합니다.
- 모양이 둥글지 않으면 약간 조정하고 다시 한번 돌려주세요.
6) 하역
- 측면 롤러/상부 롤러를 안으로 집어넣으세요.
- 플립 베어링을 여세요.
- 부드럽게 제거하세요.
- 두드리거나, 억지로 뜯어내거나, 힘껏 잡아당기지 마십시오.
7) 초보자가 "절대 해서는 안 되는 실수"
- 롤러 축 안쪽에 손을 넣어 보세요.
- 밀면서 접시를 밀어주세요.
- 지나치게 두꺼운 재료를 강제로 가공하는 것.




 Korean
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese