목차
SC 기계 프레스 브레이크 벤딩기 유지보수는 주로 유압 시스템, 선형 엔코더 동기화 시스템, 보정 시스템 및 백 게이지 메커니즘의 네 가지 주요 모듈에 중점을 둡니다.
전반적인 접근 방식은 다음과 같습니다.
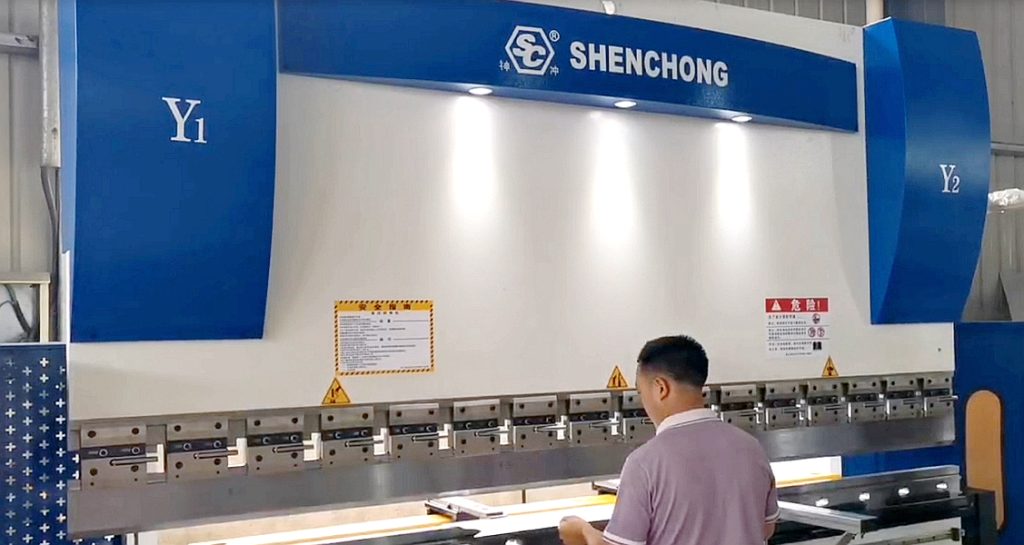
- 압력 안정화 + 온도 제어 → 동기화 정확도 보장(Y1/Y2)
- 깨끗한 유압유 → 비례 밸브 막힘 감소
- 선형 가이드/스크류 윤활 → 백 게이지 위치 정확도 확보
- 주기적인 교정 → 안정적인 공장 정밀도 유지
- 이는 모든 SC 프레스 브레이크 벤딩 머신 모델에 적용됩니다.
1. CNC 프레스 브레이크 벤딩기 유지보수 목표 및 원칙
과학적 유지 관리의 핵심은 다음과 같습니다.
정확성 확보, 안전성 확보, 수명 연장, 고장률 감소 및 추적성 관리 보장
CNC 유압 프레스 브레이크 절곡기 유지보수는 다음 네 가지 원칙을 따릅니다.
- 예방 정비를 주요 방법으로: 갑작스러운 고장 감소
- 데이터 기반 유지보수: 압력, 오일 온도 및 정확도 편차 기록
- 표준화된 작업: 동일한 검사 기준 세트(예: 1m 정사각형, 필러 게이지, 좌표 측정기) 사용
- 안전 제일: 전원 끄기, 압력 해제, 화면 잠금 및 발 페달 작동 중지.
2. 정기 유지보수
1) 작동 전 점검
검사 항목 | 기준 | 목표 |
유압 오일 레벨 | 오일 레벨은 오일 윈도우의 1/2~2/3 수준으로 유지됩니다. | 캐비테이션 및 캐비테이션 현상을 피하십시오 |
시작 시스템 알람 | 경보 없음, 산업 제어 정상 작동 중 | 시스템 안정성을 확보하십시오 |
Y1/Y2 영점 | 출발지로 성공적으로 복귀했으며, 경로 이탈은 없었습니다. | 반복성을 향상시키세요 |
백 게이지 원점 | 스트로크 걸림 없음 | 위치 정확도를 확보하십시오 |
금형 설치 | 곰팡이가 완전히 제거되어 모서리가 손상된 곳 없이 완벽합니다. | 금형 충돌 및 중심에서 벗어난 적재를 방지하십시오. |
2) 작동 중 점검:
- 오일 온도를 관찰하십시오. 오일 온도는 55°C를 초과해서는 안 됩니다(서보 기계의 경우 40°C까지 낮출 수 있습니다).
- 유압 시스템은 진동과 비정상적인 소음이 없어야 합니다.
- 뒷쪽 게이지는 튀지 않고 부드럽게 움직여야 합니다.
- 굽힘 치수 편차를 확인하십시오. 편차가 0.2mm를 초과하는 경우 즉시 수정해야 합니다.
3) 수술 후 유지보수:
- 슬라이드 블록 바닥과 작업대 표면을 청소하십시오.
- 주형과 V자형 구멍에서 금속 부스러기를 제거하십시오.
- 컨트롤러와 기기의 전원을 끄세요.
- 에어필터의 물을 한 번 빼주세요.
3. 주간 점검 (핵심 점검)
1) 윤활 유지 보수 (모델에 따라 다름)
부분품 | 요구 사항 |
선형 가이드, 가이드 레일 | 리튬계 그리스를 추가하거나 자동 윤활 수준을 확인하십시오. |
리드 스크류(백 게이지) | 윤활유가 충분하면 작동 중 이상 소음이 발생하지 않습니다. |
힌지, 연결봉 | 건조 마찰을 방지하기 위해 윤활유를 2~3방울 첨가하십시오. |
2) 정렬 및 정확도 검사
- 슬라이더 좌우 균형 점검 (Y1/Y2 차이 ≤ 0.2mm)
- 백 게이지 평행도 검사 (오차 ≤ 1mm)
- 금형면 접촉 점검을 통해 "중심 이탈 하중"을 방지합니다.
3) 전기 시스템 점검
- 주 접촉기 온도 상승
- 서보 드라이버 냉각 팬
- 전기 캐비닛 냉각 필터를 청소하세요.
- 비상 정지 및 발 스위치 작동 테스트
4. 월간 정기 점검 (심층 점검)
1) 유압 시스템 점검
- 유압유가 유화되었습니까(기름 색깔이 하얗게 변했거나 탁해졌습니까)?
- 필터 차압
- 오일 펌프 소음이 증가했나요?
- 모든 오일 파이프 연결 부위에 누출이 있는지 확인하십시오.
- 밸브 코일 온도가 정상인가요?
2) 기계 부품 교정
- 작업대 수평도 점검
- 하부 다이 홈 마모 점검 (마모가 0.3mm를 초과하는 경우 교체 필요)
- 다이 가이드 레일에 "물결 모양 마모"가 있는지 확인하십시오.
- 슬라이더 리미트 스위치 위치 보정
3) 프레스 브레이크 백 게이지 종합 교정
포함 사항:
- X축 양측 일관성 검사
- R/Z축 한계 및 평행도
- 리드 스크류 백래시 보정
5. 반기별 유지보수 (전문 유지보수)
1) 유압유 유지보수
- 6개월마다 오일의 품질(점도, 오염물질 포함)을 점검하십시오.
- 유압유는 18~24개월마다 교체하는 것이 좋습니다(고강도 사용 시에는 12~18개월로 단축 가능).
- 오일 필터(흡입 필터, 리턴 필터 및 미세 필터)를 교체하십시오.
2) 종합적인 구조 및 정밀 교정
필수 품목:
- 슬라이더 수직성
- 슬라이더 동기화 정확도(Y1/Y2)
- 백 게이지 서보 모터 위치 오류 재설정
3) 안전 시스템 유지보수
- 격자 보호 시스템 재보정
- 광전 센서 감도 테스트
- 비상 정지 회로 안전 계전기 테스트
6. 연간 정기 점검 (전체 점검 수준)
1) 종합적인 정밀 테스트
- 슬라이더 반복 정밀도(≤0.2mm)
- 굽힘 각도 일관성
- 시험 작업대 처짐 보정 시스템
2) 주요 구성 요소 검사
- 메인 실린더 씰(오일 누출)
- 오일 펌프 마모 및 소음
- 백 게이지 리드 스크류 및 커플링
- 선형 가이드 및 슬라이더 마모
3) 제어 시스템 업그레이드
- CNC 소프트웨어 업그레이드
- 매개변수 및 장비 데이터 백업
- 터치스크린 감도를 확인하세요
7. 프레스 브레이크 벤딩기의 주요 유지보수 주의사항
1) 하중이 한쪽으로 쏠리지 않도록 하십시오 (대규모 수리의 원인이 될 가능성이 가장 높습니다).
- 굽힘 작업을 할 때는 가공물을 최대한 중앙에 위치시켜야 합니다.
- 중심에서 벗어난 부하 처리는 (시스템이 지원하는 경우) "중심에서 벗어난 부하 모드"에서 수행해야 합니다.
2) 곰팡이 관리 시스템
- 금형 번호를 통일적으로 사용하십시오.
- 곰팡이의 생애 기록을 작성하십시오.
- 금형에 장시간 높은 부하가 걸리는 것을 방지하기 위해 금형을 간헐적으로 사용하십시오.
3) 오일 온도 제어
오일 온도가 과도하게 높으면 다음과 같은 문제가 발생할 수 있습니다.
- 슬라이더 비동기
- 차원 이동
- 오일씰 수명 단축
- 필요한 경우 오일 쿨러를 설치하십시오.
4) CNC 시스템 백업
- 매개변수를 매달 백업하세요.
- 이상이 발생하면 즉시 백업하십시오.
- 특히 비례 밸브 매개변수, 보상 매개변수 및 프로세스 데이터베이스에 주의를 기울이십시오.
8. 전문가 유지보수 권장 사항 (수명 30% 연장)
- 3개월마다 굽힘 각도 일관성 검증을 수행하십시오.
- 브랜드 유압유를 사용하십시오.
- 고온 지역에서는 냉각 장치 사용을 권장합니다.
- 매년 정밀 보수 작업을 수행하면 금형 수명을 20~30%까지 효과적으로 연장할 수 있습니다.
- 보상 시스템에서 "허위 보상"이 있는지 정기적으로 점검하십시오.
9. 요약
프레스 브레이크 벤딩 기계의 핵심 유지 보수 원칙:
- 안정적인 오일 온도 + 깨끗한 오일 → Y1/Y2 동기화 정확도 확보
- 리드 스크류/리니어 가이드의 정기적인 윤활 및 청소 → 백 게이지 위치 정확도 확보
- 주기적인 교정 → 기계의 전반적인 정확도 유지
- 엄격한 파라미터 관리 → EL15T/ESA 630 시스템의 안정성과 신뢰성을 위한 필수 조건
- 불균형 하중을 피하십시오 → 프레임, 금형 및 실린더의 수명을 연장하십시오
특별 권고사항 (중요):
- 하이브리드 서보 시스템은 오일 품질에 특히 민감하므로 항상 깨끗하게 유지해야 합니다.
- 고온 작업장에는 냉각 장치 사용을 권장합니다.
- CNC 매개변수(비례 밸브, PID, 보정 곡선)는 임의로 수정해서는 안 됩니다.
- 금형에 불균등하게 하중을 가하는 것은 엄격히 금지됩니다.
- 선형 가이드에 묻은 철가루는 매일 청소해야 합니다.