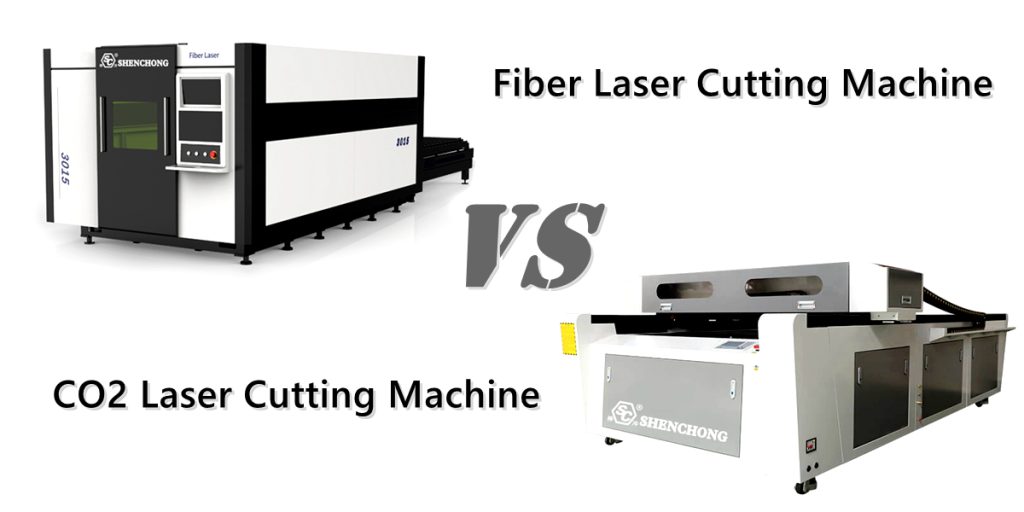
光纤激光切割机 VS CO2激光切割机

光纤激光切割机 VS CO2激光切割机

目录

光纤激光切割机与CO2激光切割机是两种常见的工业激光切割设备,它们在光源、适用材料、切割速度、能耗、维护成本等方面存在明显差异,以下进行详细比较。

1.光纤激光切割机VS CO2激光切割机:工作原理

CO2激光切割机的工作原理及 光纤激光切割机 两者有着明显的不同,主要体现在激光的产生方式、光束传输方式、波长、能量转换效率等方面。

光纤激光切割机工作原理:

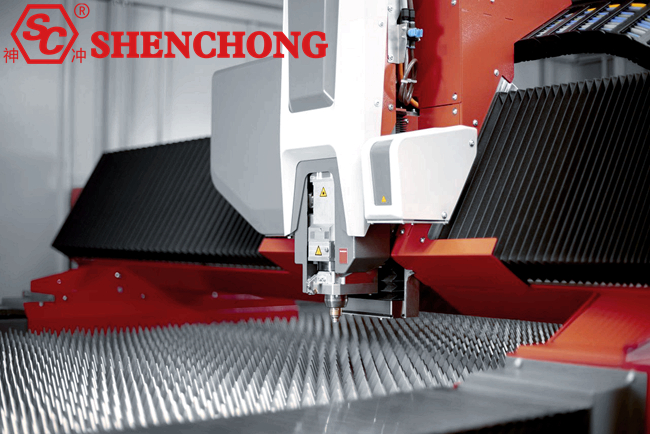
光纤激光切割机的工作原理

(1)激光产生

采用掺稀土元素(如镱)光纤作为激光介质,通过光泵浦技术对光信号进行放大,产生高能量的激光束。

主要波长为1.06μm(近红外光)。该波长对金属材料的吸收率较高,适合切割碳钢、不锈钢、铝、铜、黄铜、钛等金属材料。

(2)光束传输

光纤激光无需反射器,而是通过柔性光纤传输,可直接传输到切割头,无需额外的光学对中设备。

由于光纤的传输损耗极低,因此切割效率更高,能量利用率更好。

(3)切割工艺

聚焦的光纤激光束照射金属表面,迅速熔化并气化材料。

借助高压辅助气体(氧气、氮气、空气),吹走熔渣,提高切割速度和质量。

适用于高精度金属切割,切割速度快,热影响区小,几乎无毛刺。

CO2激光切割机的工作原理:

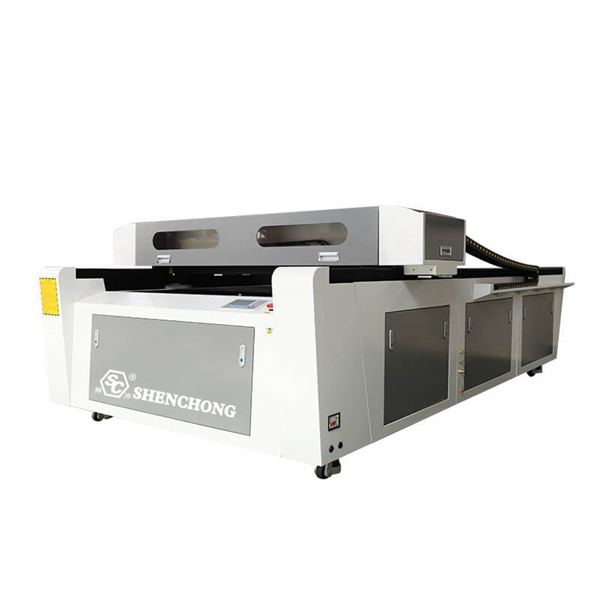
CO2激光切割机的工作原理

(1)激光产生

采用CO2气体(主要成分:二氧化碳、氮气、氦气)作为激光介质,利用高压电激发CO2气体产生激光束。

主要波长为10.6μm(远红外光),对非金属材料吸收率较高,特别适合切割木材、塑料、亚克力、皮革、橡胶、布料等非金属材料。

(2)光束传输

CO2激光束不能通过光纤传输,而是依靠反射器和透镜来引导光束,最终聚焦在材料表面进行切割。

由于使用透镜和反射镜,该设备对光学准直的要求很高,并且需要定期维护和更换光学器件。

(3)切割工艺

聚焦的CO2激光束照射材料表面,使材料吸收激光能量并加热到熔化或汽化的温度。

借助辅助气体(氧气、氮气、空气),吹走熔体或氧化物,实现精确切割。

适用于非金属和部分金属材料(金属反射率高,CO2激光能量利用率低)。

工作原理比较总结:

类型

CO₂激光切割机

光纤激光切割机

激光波长

10.6μm(远红外)

1.06μm(近红外)

激光介质

CO₂气体放电激发产生激光

稀土元素掺杂光纤放大激光器

光束传输法

通过反射器传输

直接通过光纤传输

应用范围

适用于非金属材料和部分金属材料

主要用于金属切削

  • CO₂激光器通过气体放电产生激光,光束经过透镜和反射镜的传输,适用于非金属材料。
  • 光纤激光器采用光纤传输,无反射器,适合高精度金属加工。

2.适用材料比较

CO₂激光切割机适用材料:

  • 非金属材料:木材、亚克力、塑料、布料、皮革、橡胶、玻璃、陶瓷、纸张等。
  • 一些金属(需要涂层或氧气辅助):碳钢、不锈钢、铝合金(效率较低)。

光纤激光切割机适用材料:

  • 金属材料(切割效率高):碳钢、不锈钢、铝、铜、黄铜、钛等。
  • 不适用于非金属(由于对波长1.06μm的吸收率低,木材、塑料、玻璃等难以切割)。

适用材料对照表:

材料种类

CO₂激光切割机

光纤激光切割机

碳钢

可以切割(速度较慢,需要氧气)

最佳选择(速度快,切割质量高)

不锈钢

可切割(需要氮气或氧气)

最佳选择(切割速度快、无毛刺)

铝

可以切割(需要高功率激光)

可切割(但易反射,需高功率)

铜

难以切割(高反射率)

可切割(需要高功率激光)

黄铜

难以切割(高反射率)

可切割(需要高功率激光)

钛合金

可以切割(但速度慢)

适用于切割

镀锌钢

可切割(需要氮气)

可切割(避免氧化)

木头

最佳选择

不宜

丙烯酸纤维

最佳选择(平滑切割)

不宜

塑料

可剪

不宜

皮革

可剪

不宜

布

可剪

不宜

橡皮

可剪

不宜

玻璃

无法切割(可以进行表面雕刻)

无法切割

为什么CO2和光纤激光器适用于不同的材料?

(1)激光波长影响材料吸收率

光纤激光器波长:1.06μm(近红外光)
  • 金属材料(如碳钢、不锈钢、铝、铜)对1.06μm光的吸收率高,因此切割速度快,切割质量高。
  • 非金属材料(如木材、塑料、亚克力)对1.06μm光的吸收率较低,无法进行有效切割。


CO2激光波长:10.6μm(远红外光)
  • 非金属材料(如木材、亚克力、塑料、皮革、布料)对10.6μm光的吸收率高,因此切割效果好。
  • 金属材料(如铜、铝、不锈钢)对10.6μm光的反射率较高,导致能量利用率低,切割速度慢。

(2)金属反射率高

铜、铝等高反射金属对于CO2激光器的反射率较高,容易损坏激光器,需要镀膜或者采用高功率激光器进行切割。

光纤激光器由于波长较短、能量密度较高,因此更容易切割。

光纤激光切割机VS CO2激光切割机适用材料总结:

  • CO₂激光适用于非金属加工,如广告、服装、包装、木工、工艺品等行业。
  • 光纤激光器适用于金属加工,如钣金加工、汽车制造、航空航天、五金加工等。

3.切割效率和速度

切割效率对照表:

比较项目

CO₂激光切割机

光纤激光切割机

切割速度(薄金属)

速度慢(光纤激光器速度快 2-3 倍)

速度快,适合高速切割

切割厚度(钢材)

可切割≤20mm(大功率)

可切割≤50mm(大功率)

能量转换率

10%-15%

30%-50%

切割精度

更高(0.1毫米)

更高(0.05毫米)

  • 薄金属材料(如不锈钢、碳钢≤10mm):光纤激光切割速度更快,光纤激光切割速度是CO₂激光的2-3倍。
  • 厚金属材料(>20mm):可采用CO₂激光器和光纤激光器,但光纤激光器能耗更低,切割效率更高,能量利用率更高。
  • 非金属材料(如亚克力、木材):CO₂激光比较适合,光纤激光几乎无法切割。
  • CO₂激光对非金属的切割速度很快,但对金属的切割速度远不如光纤激光。

性能对比表:

我主题词

二氧化碳激光

光纤激光器

光电转换效率

10%-15%

25%-35%

切割速度(金属板)

慢的

快速地

光束质量

好的

更好的

区域

大的

小的

易于使用

平均的

良好(高度自动化)

4.切割质量

切割质量对照表:

比较项目

CO₂激光切割机

光纤激光切割机

切口质量

平滑切割(尤其是非金属)

金属切削刃更光滑

热影响区(HAZ)

大(10.6μm波长吸收更深)

体积小(1.06μm波长吸收率高)

辅助气体

需要(氧气、氮气、空气)

需要(氧气、氮气)

  • CO₂激光器切割非金属时边缘光滑,切割金属时容易产生毛刺,需要进行后处理。
  • 光纤激光器对金属材料的切割质量更好,边缘干净,热影响区小。

5.设备成本及维护

光纤激光切割机VS CO2激光切割机成本对比表:

比较项目

CO₂激光切割机

光纤激光切割机

设备成本

低(适合小型企业)

更高(但长期运营成本较低)

运行能耗

高(10-15%能效)

低(30-50%能效)

核心组件

激光管、反射器、透镜

光纤激光源、切割头

维护成本

高(激光管和镜头需定期更换)

低(光纤激光源寿命长)

使用寿命

激光管:8000-10000小时

光纤激光源:>100,000小时

  • CO₂激光设备初期投资较小,但运行成本较高,且需要定期更换激光管、反射镜、透镜等耗材。
  • 光纤激光器初期投资较高,但维护成本低、使用寿命长,更适合长期工业生产。

6.环保与安全

环保安全对照表:

比较项目

CO₂激光切割机

光纤激光切割机

环境保护

需配备排烟设备(非金属加工会产生烟尘)

更环保(不碳化、少烟尘)

激光安全

10.6μm激光不易穿透皮肤,更安全

1.06μm激光可穿透眼睛,需佩戴防护眼镜

  • CO₂激光加工非金属会产生烟雾和粉尘,需要额外的排烟系统。
  • 光纤激光器对眼睛的危险性较大,操作人员必须佩戴专门的激光护目镜。

7.如何选择:CO₂激光切割机还是光纤激光切割机?

如果您有以下需求,请选择 CO₂ 激光切割机:

  • 加工非金属材料(木材、塑料、丙烯酸、皮革、布料)
  • 小型企业或预算有限(设备成本较低)
  • 需同时兼顾切割和雕刻(广告、工艺品、包装行业)

如果您有以下需求,请选择光纤激光切割机:

  • 专业金属加工(碳钢、不锈钢、铝、铜等)
  • 高效率、高精度(工业生产、钣金加工)
  • 长期运行和低维护成本(光纤激光源寿命长)

推荐使用场景:

场景

推荐设备

非金属加工(如木材、亚克力)

二氧化碳激光

精密金属加工、钣金厂、汽车零部件

光纤激光器

切割大量薄金属板

光纤激光器

综合性小工厂、教育科研

取决于预算和材料类型

概括:

比较项目

CO₂激光切割机

光纤激光切割机

适用材料

非金属,部分金属

主要为金属

切割速度

缓慢(尤其是金属)

速度更快(尤其是薄金属)

切割厚度

≤20毫米

≤50毫米

设备成本

低的

高的

维护成本

高(需更换激光管)

低(光纤激光源寿命长)

  • CO₂激光切割机:适用于非金属材料切割及轻金属加工,技术成熟,但能耗高,维护成本高。
  • 光纤激光切割机:适用于高效的金属切割,特别是薄板和高反材料,效率高、能耗低、维护简单,是未来发展的主流。
zh_CNChinese