如何购买自动送料剪切机?

如何购买自动送料剪切机

目录

自动送料剪切机是传统剪切机升级为高效、少人操作、自动化钣金生产的关键设备。它并非只是在普通剪切机上加装送料装置,而是将上料、定位、送料、剪切、连续加工,以及在某些情况下还包括取料等功能集成到一个系统中。

目前市场上提供的自动送料剪切机种类繁多,从相对简单的数控前送料机到具有“龙门装载+自动送料+剪切+自动取料”功能的完整自动化剪切单元,应有尽有。 

选购时,不要只关注“自动送料”这几个字。还要重点关注送料方式、钣金规格、送料精度、重复性、剪切精度、控制系统、自动化程度以及整机刚性等因素。一些前置式送料系统采用伺服驱动、丝杠/齿条或滚轮机构,并通过夹紧和定位实现连续自动剪切。

对于钢结构、钣金加工、通风管道、汽车制造、家用电器、工程机械、电气柜、门窗和造船等行业而言,选择合适的自动送料剪板机并非仅仅是比较“价格”和“自动化程度”的问题,而是需要综合考虑钣金规格、剪切能力、送料方式、定位精度、生产周期、自动化水平、控制系统以及后续维护成本等因素。

以下是对如何选择……的系统分析 剪板机 从实际采购角度来看,自动进货功能很有用。

1. 如何选择自动送料系统?

首先,你需要弄清楚:你需要哪种“自动喂料”?这是选择过程的第一步,也是最容易被忽略的一点。

市场上所谓的“自动送料剪切机”实际上可能对应几种完全不同的结构。

数控后挡料剪切机

这是最基本的自动定位形式。

工作流程通常如下:

人工装载 → 板材移至后挡料 → 数控定位 → 剪切 → 人工搬运

后挡料由伺服电机驱动,可根据程序自动移动。

严格来说,它属于:

自动定位,但不是全自动送料。

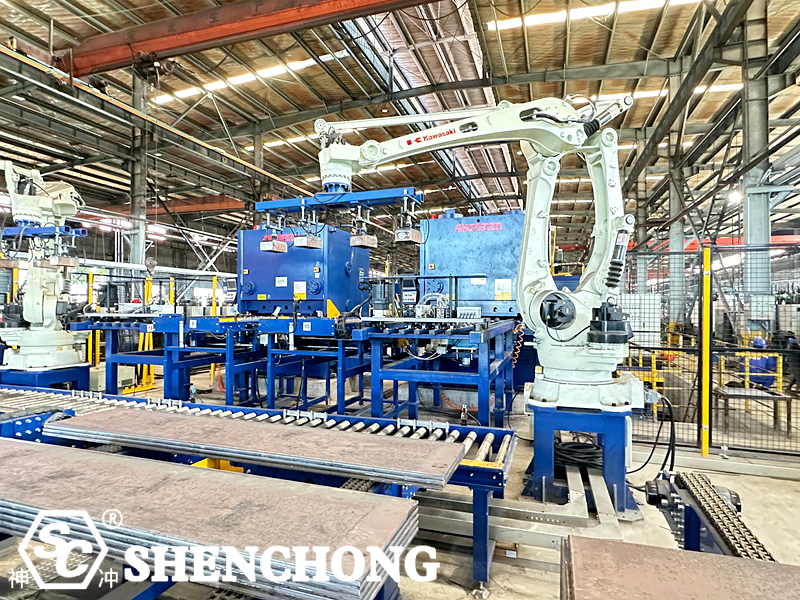
适用对象:

  • 小批量生产
  • 常规钣金尺寸
  • 足够的操作员
  • 自动化程度低的钣金车间

如果公司只是想减少人工测量和尺寸调整,这种配置就能满足其需求。

2. 什么是真正的自动送料剪切机?

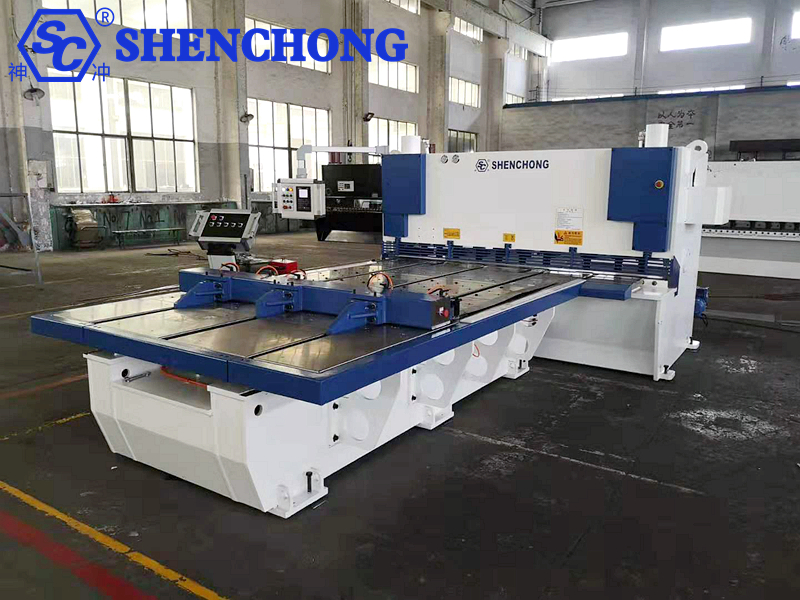
前进料剪切机

真正的自动送料系统通常会在剪羊毛机的前端增加以下部件:

  • 喂食平台
  • 伺服送料机构
  • 滚筒或传送装置
  • 气动/液压夹紧机构
  • CNC控制系统
  • 定位和检测机制

基本流程如下:

装载 → 对中 → 夹紧 → 自动送料 → 自动定位 → 剪切 → 再次送料 → 再次剪切

因此,它尤其适用于:

  • 批量定长切割
  • 长板的连续分割
  • 窄带加工
  • 连续切割多种尺寸
  • 重复订单
  • 大批量钣金生产

一些工业自动送料设备使用气动夹具夹住金属板,然后按照程序一步一步地推进,到达正确位置后自动触发剪切动作。

3. 根据生产模式选择自动送料方式

这是购买时的一个关键因素。

方案一:前进料剪切机

目前来看,这是一个值得考虑的选择。

金属板材放置在剪切机前的送料平台上,伺服系统控制其向剪切区域移动。

典型结构:

钣金 → 前部送料平台 → 夹紧机构 → 剪切区

优点:

  • 高度自动化
  • 减少人工重复推压纸张的操作。
  • 适用于连续剪切
  • 更适合加工窄条和短件。
  • 适用于批量生产

一些前进料剪切机可以实现自动定位、夹紧、进料和连续剪切,并通过编程控制多个剪切步骤。

尤其适用于:

生产模式是指“需要将一张大板材连续切割成许多长度不同的小板材”。

例如:

原始板材:

2500 × 6000 毫米

程序设置:

1000 毫米 × 2

800 毫米 × 3

500 毫米 × 2

300 毫米 × 若干

该设备可根据程序自动完成连续进料和剪切。

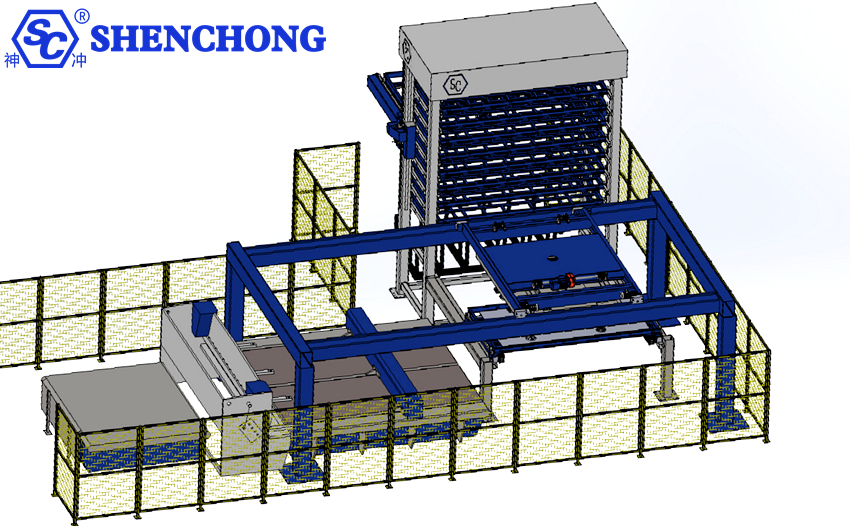
方案二:自动桁架送料+数控剪切机

这种方法更接近于自动化生产线。

基本流程:

Intellignet钣金存储系统 → 自动送料 → 定心 → 剪切机 → 后挡料定位 → 剪切 → 接收

如果与桁架机器人结合使用,还可以实现以下目标:

自动化物料搬运 → 自动送料 → 自动定位 → 自动剪切 → 自动收料

目前已有解决方案集成了桁架送料、正面送料、剪切和自动卸料,可以实现从板材送料到剪切和接收的连续自动化。

如果您的公司正在建设:

  • 智能钣金工厂
  • 自动化生产线
  • 无人车间
  • 智能钣金仓储
  • MES生产管理系统

那么建议直接考虑这种解决方案,而不是简单地购买“带送料机构的剪切机”。

4. 根据板材厚度选择剪板机规格

即使最先进的自动送料系统,如果剪毛机本身产能不足,也是毫无意义的。

选择设备时,首先要确定:

1)最大剪切厚度

例如:

4毫米

6毫米

8毫米

10毫米

12毫米

16毫米

20毫米

25毫米

30毫米

此外,还需要明确以下几点:

最大剪切厚度对应于哪种材料?

因为:

Q235 ≠ 304不锈钢 ≠ 铝板

即使标称厚度均为 16 毫米,切割不同材料所需的剪切能力也可能存在显著差异。

2)确定最大剪切宽度

常见规格包括:

切割 L长度

应用和功能

2500 毫米

中小型钣金加工

3000/3200 毫米

常规钣金加工

4000 毫米

中大型金属板材

5000毫米

大型结构部件

6000毫米

长钢板、钢结构、重型设备制造

8000毫米及以上

大型金属板材的专门加工

例如:

一台6×3200毫米自动送料剪切机

这通常可以理解为:

在规定的材料条件下,最大剪切厚度约为 6 毫米,最大剪切长度为 3200 毫米。

但是,在购买时,您不仅应该查看型号,还应该确保制造商提供完整的技术参数。

5. 自动送料系统最重要的指标之一:送料精度

这是判断设备质量的关键指标。

许多制造商强调:“高精度伺服送料”。

但是,买家不应该只听信广告宣传。

你 应该具体询问:

进给定位精度是多少?

例如:

±0.5 毫米

±0.2 毫米

±0.1 毫米

你还应该问:

该精度测试是在何种材料类型、长度和速度下进行的?

因为:

理论定位精度≠实际加工精度。

真正影响喂食准确度的因素包括:

  • 伺服电机
  • 编码器
  • 滚珠丝杠
  • 线性导轨
  • 齿轮齿条
  • 夹紧机构
  • 板材平整度
  • 机械间隙
  • 平台刚性
  • 控制系统
  • 纸张重量

一些自动送料平台采用直线导轨和精密滚珠丝杠,可提供较高的位置控制精度,但实际精度仍需在具体工况下进行验证。

6. 不要忽视“可重复性”

用于大规模生产:

重复性往往比单次射击精度更重要。

例如,要求是:

1000 毫米

连续切100刀。

如果每次切割都是:

999.5

1000.2

999.8

1000.4

999.6…

平均尺寸可能看起来不错,但产品质量一致性会很差。

7. 重点检查进给机构

带自动送料功能的剪切机的核心不仅仅是数控系统。

更重要的是:

机械送料机构。

常见结构包括:

1)辊式喂料

利用滚轮夹紧和移动金属板。

优点:

  • 高速
  • 结构相对简单
  • 适用于连续生产

关键考虑因素:

  • 辊筒材料
  • 辊径
  • 夹紧力
  • 防滑性能
  • 表面耐刮擦性(适用于不锈钢)

2)伺服螺旋送料

采用伺服电机+螺杆+夹具。

优点:

  • 高定位精度
  • 易于控制
  • 适用于多尺寸加工

尤其适用于:

  • 高精度尺寸切割。

3)架式/滑轮式送料

适用对象:

  • 长笔画
  • 大型金属板材
  • 重型自动化系统

它的特点是既能处理长行程,又能处理高负载能力。

8. 夹紧机构

自动送料系统不能简单地“推动金属板材”。

必须考虑以下因素:

如何确保金属板材在送料过程中不发生滑动或移位?

因此,必须检查以下内容:

  • 气动夹具
  • 液压夹具
  • 夹具数量
  • 夹紧位置
  • 夹紧力
  • 防滑结构
  • 定心机构

如果夹紧力不足:

正确的进料长度≠正确的切割尺寸。

因为金属板材在送料过程中可能会滑动。

9. 检查自动居中功能

这对于大尺寸金属板材来说非常重要。

一个优秀的自动送料系统通常需要解决以下问题:

钣金倾斜问题。

例如,在片材实际进入设备之后:

  • 左侧:1000 毫米
  • 右侧:1005 毫米

虽然送料机构已经前进了 1000 毫米,但切割好的板材已经出现了角度误差。

因此,高度自动化的设备可以包含以下功能:

  • 左右居中
  • 侧位
  • 前置
  • 自动校正
  • 夹紧定位

成型:

进给 → 定心 → 校正 → 夹紧 → 剪切

而不是简单地“向前推进”。

10. 检查剪板机机架结构

不要因为专注于自动送料系统就忽略了剪毛机本身。

自动送料只是一个辅助系统。

真正决定剪羊毛质量的基础仍然是:

机架+刀架+液压系统+刀片+剪切间隙+控制系统。

1)车架刚性

需要重点检查的方面:

  • 钢板厚度
  • 焊接质量
  • 焊后应力消除
  • 整体框架刚性
  • 机体加工精度

如果框架刚度不足:

盘子越厚,问题就越明显。

2)刀架稳定性

刀架运动必须平稳。

如果刀架两侧运动不同步,可能会出现以下情况:

  • 先切一侧
  • 一侧稍后切开
  • 板块变形
  • 非垂直切割
  • 尺寸不一致

11. 剪切间隙能否自动调节?

这是高配置剪切机的一项非常重要的功能。

不同材料和厚度需要不同的刀片间隙。

例如:

  • 薄板:需要较小的间隙。
  • 厚板:需要更大的间隙。

如果可以进行数控自动调节:

输入板材厚度 → 系统计算 → 自动调整剪切间隙

手动调整可以大幅减少。

一些数控剪切机系统可以控制刀片间隙、剪切角度和行程等参数。

12.剪切角也值得关注

液压剪板机尤其需要仔细控制剪切角度。

合理的剪切角应在以下两方面取得平衡:

剪切力、板材变形和生产效率。

如果剪切角过大:

这可能会导致板材变形加剧。

如果太小:

它可能会增加瞬时剪切载荷。

因此,建议选择可以根据材料和厚度进行合理设置的数控系统。

13. 如何选择数控系统?

自动送料剪切机的“大脑”是控制系统。

建议购买时考虑三个级别。

基本类型

适用对象:

小批量、单一规格、自动化要求低

要点:

简单、稳定、易于操作。

中档

适用对象:

  • 大规模生产
  • 多规格产品
  • 需要程序存储空间
  • 自动进料

要求:

  • 多程序存储
  • 多步骤程序
  • 自动进料
  • 自动定位
  • 自动返程
  • 参数召回率

高端

适用对象:

  • 自动化生产线
  • 智能工厂
  • MES/ERP集成
  • 机器人装卸

其他需要考虑的因素:

  • PLC
  • 数控系统
  • 工业以太网
  • MES接口
  • 生产数据采集
  • 故障报警
  • 远程诊断
  • 生产统计

一些自动化剪切系统已经可以与制造执行系统 (MES)、生产统计和自动调度功能集成。

14. 自动送料速度

考虑自动送料速度,但不要盲目追求最快的速度。

制造商可能会强调:

高速进给。

但你真正应该关注的是:

进给速度 + 定位精度 + 板材稳定性

这三者是否平衡?

例如:

进料速度非常快,但停止时的惯性很大。

最终,这可能导致:

速度加快→定位误差增大。

因此,更合理的评价方法是:

单位时间内完成多少合格的工件?

而不是:

进给电机的最快速度是多少米/分钟?

15. 注意薄而大板的“下垂问题”。

这是自动送料剪切机很容易忽略的问题。

尤其:

薄盘子 + 宽盘子 + 长盘子

皮肤松弛很可能发生。

例如:

1.5毫米×3000毫米板材

如果支撑不足,纸张可能会出现以下情况:

  • 下垂
  • 变形
  • 抵消
  • 摩擦
  • 抓挠

有些剪切机采用气动板材支撑系统来减少宽薄板材的下垂,提高剪切稳定性。

因此,购买时您应该问:

  • 是否有前支撑?
  • 是否有气动支撑?
  • 是否有滚珠轴承工作台?
  • 如何防止长盘子下垂?

16. 不锈钢板材用户应特别注意防止刮伤。

如果贵公司主要处理以下业务:

  • 304
  • 316
  • 镀锌板
  • 彩色涂布纸
  • 铝板

因此,自动送料系统的表面保护至关重要。

推荐选择:

  • 滚珠轴承工作台
  • 耐刮擦滚轮
  • 尼龙滚轮
  • 橡胶涂层辊
  • 合理的夹紧结构

有些前置式进纸结构采用输送球/滚珠轴承工作台来减少纸张进纸阻力并最大限度地减少表面划痕。

17. 自动化程度

关注“自动化程度”,不要被“自动送料”这个词误导。

该设备可分为 4 个级别:

等级

自动化学位

主要特点

一级

★★

CNC后挡料

二级

★★★

自动前置进料

3级

★★★★

自动上料+送料+剪切

4级

★★★★★

装载 + 定位 + 送料 + 剪切 + 收货 + 仓储/MES

如果制造商表示:

“我们的设备是一台全自动剪切机。”

你必须继续追问:

究竟哪些部分实现了自动化?

18. 何时应考虑采用桁架荷载系统?

如果金属板很重,建议采用桁架加载。

例如:

6×3200 毫米

钢板可能已经很重了。

如果仍然依赖人工搬运:

  • 劳动强度高
  • 高安全风险
  • 高昂的劳动力成本
  • 低负载效率

在这种情况下,请考虑以下因素:

桁架机器人+真空/电磁吸盘+自动送料剪切机。

完整流程:

  • 钣金存储
  • 自动识别
  • 桁架材料搬运
  • 自动加载
  • 自动居中
  • 自动进料
  • 自动剪切
  • 自动收集

这种解决方案已经代表了一种真正意义上的自动化剪切单元。目前,已有工程解决方案将桁架加载、正面进料和剪切功能集成在一起。

19. 不同的公司应该如何选择?

小型钣金加工厂

推荐:

普通液压剪板机 + 数控后挡料

全自动喂食并非总是必要的。

中型钣金厂

推荐:

液压剪板机 + 自动前进料

更适合批量生产特定长度的产品。

大型生产企业

推荐:

自动送料 + 数控前送料 + 自动剪切 + 自动收料

减少人工干预。

智能制造企业

推荐:

智能仓储 + 龙门机器人 + 自动送料剪切机 + 自动收货 + 制造执行系统

成就:

订单 → 生产计划 → 自动物料搬运 → 自动剪切 → 自动仓储

形成完整的数字化生产链。

20. 总结

如果你的核心目标是:

提高剪切效率,减少人工劳动,提高尺寸一致性。

优先顺序:

数控液压剪板机+自动前送料

如果目标是:

大规模自动化生产。

受到推崇的:

自动送料 + 伺服前送料 + 数控剪切 + 自动收卷

如果目标是:

智能钣金工厂。

然后推荐:

智能仓储 + 龙门机器人 + 自动定心 + 伺服前送料 + 数控剪板机 + 自动复卷 + 制造执行系统

这是将“自动送料”从单一功能真正升级为完整的自动化剪切生产单元的唯一途径。

尤其要记住:

不要仅仅追求“最自动化的功能”,而应该选择能够满足您的钣金规格、订单量和生产周期的自动化解决方案。

对于大多数进行钣金自动化升级的公司而言,“伺服前送料+” 数控剪板机“通常是一个非常实用的起点。对于批量生产,它可以进一步升级为“龙门自动送料+前送料+剪切+自动复卷”的完整生产单元。

zh_CNChinese