
목차
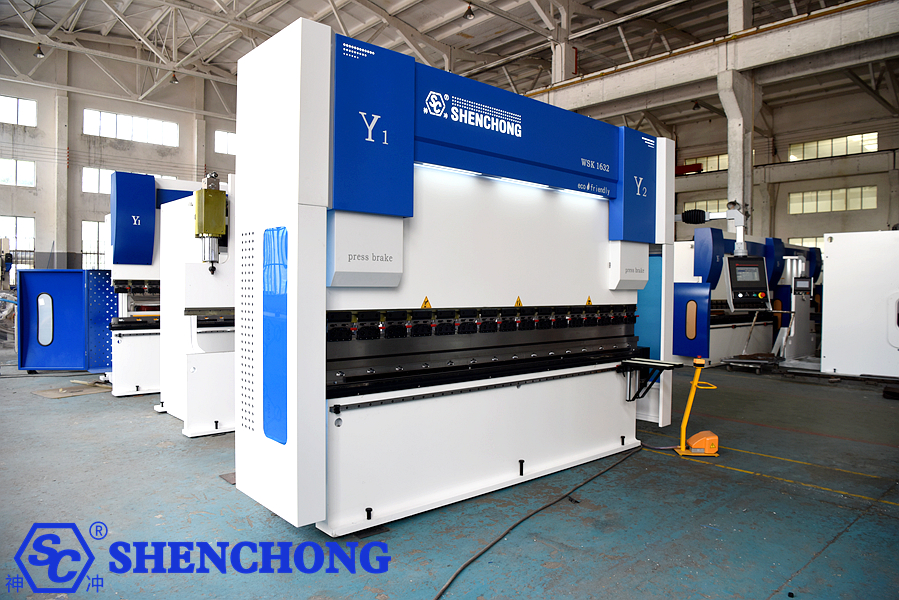
유압식 절곡 프레스기는 금속판의 냉간 절곡 및 성형에 사용되는 고정밀 가공 장비입니다. CNC 시스템을 이용하여 슬라이드 스트로크와 백 게이지 위치를 제어함으로써 다양한 각도와 공정으로 금속판을 절곡할 수 있습니다.
아래는 체계적인 사용자 및 유지 관리 가이드입니다. CNC 유압 브레이크 프레스 기계이 책은 시동 전 점검, 작동 절차, 매개변수 설정부터 일상 유지보수, 고장 예방, 수명 관리까지 모든 것을 다룹니다. 생산, 공정 및 장비 관리 담당자에게 적합합니다.
1. 기본 장비 이해 (핵심 시스템을 빠르게 파악하기)
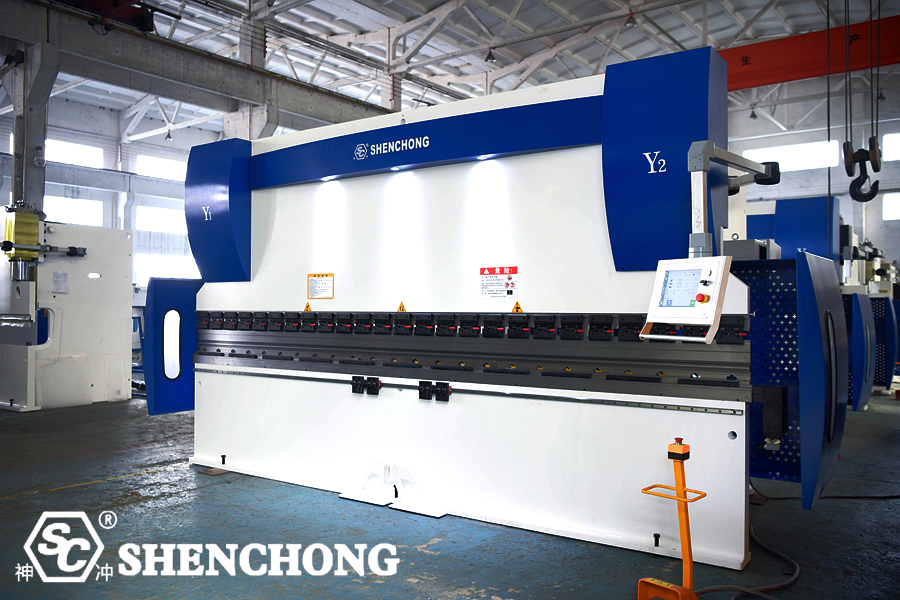
유압식 브레이크 프레스 기계는 주로 다음과 같은 시스템으로 구성됩니다.
1) 기계 구조 시스템
- 프레임(일체 용접 + 열처리)
- 상단 슬라이드(램)
- 작업대 (보정 장치 포함)
- 후방 게이지 시스템(X/R/Z축)
2) 유압 시스템
- 오일 탱크, 오일 펌프, 비례 밸브/서보 밸브
- 유압 실린더(좌우 동기식)
- 유압 파이프라인 및 밀봉 장치
3) CNC 시스템 (핵심)
공통 시스템:
- EL15T / EL19T
- 델렘(예: DA53T / DA66T)
- 사이벨렉(예: 사이브터치 시리즈)
기능:
- 굽힘 각도 제어
- 스트로크 제어(Y1/Y2 축 동기식)
- 백 게이지 위치 지정(X축 등)
- 프로세스 프로그래밍
2. 표준 운영 절차 (상세 버전)
1) 시동 전 점검 (필수)
전기 검사
- 전원 공급 전압이 안정적입니다(±10% 이내).
- 비상 정지 버튼 리셋
- 제어반에서 이상 경보가 발생하지 않았습니다.
유압 시스템 점검
- 오일 레벨: 게이지의 2/3 이상
- 오일 온도: 권장 15℃~55℃
- 누수 여부를 확인하세요
곰팡이 검사
- 상/하부 몰드가 단단히 설치되었습니다.
- 균열이나 모서리 파손 없이 깨끗한 상태
- V자형 홈 선택이 올바릅니다(일반적으로 V=8~12×판 두께).
백게이지 검사
- 가이드 레일은 윤활이 잘 되어 있습니다.
- 흐름을 방해하는 이물질이 없습니다.
2) 시작 절차
- 메인 전원을 켜세요
- CNC 시스템 시작
- 오일 펌프 모터 시동
- 장비를 기준점(0)으로 되돌리십시오.
- 각 축이 정상적으로 작동하는지 확인하십시오.
참고: 축이 원점으로 복귀하지 않은 경우 정밀 가공은 엄격히 금지됩니다.
3) 유압식 브레이크 프레스 기계의 프로그래밍 및 매개변수 설정
공통 매개변수:
굽힘 각도 제어
- 목표 각도를 설정하세요 (예: 90°)
- 시스템이 Y축 깊이를 자동으로 계산합니다.
후방 게이지(X축)
- 굽힘 치수 정확도를 제어합니다.
- 정확도 ±1mm
슬라이더 속도 매개변수
- 빠르게
- 굽힘 속도
- 복귀 속도
보유 시간
- 각도 안정성에 영향을 미칩니다 (0.5~2초)
4) 시험 벤딩 및 첫 번째 제품 확인 (중요 단계)
흐름:
- 공회전 스트로크 점검
- 단일 굽힘 시험
- 각도계를 사용하여 측정하십시오.
- 미세 조정 매개변수(각도 보정)
일반적인 조정 사항:
각도가 너무 크면 → 압입 깊이를 줄이십시오.
각도가 너무 작으면 → 압입 깊이를 늘리십시오.
5) 정식 굽힘 작업
주요 운영 사항:
시트 위치 지정
백 게이지에 아주 가깝게 붙어 있습니다.
왜곡을 방지하세요
굽힘 순서
먼저 안쪽으로 들어가고, 그 다음 바깥쪽으로 나간다.
간섭을 피하세요
여러 굽힘
플랜지 간격에 주의하세요
곰팡이와의 충돌을 방지하세요
안전 작동
위험 구역에서 손을 멀리하세요
발 스위치를 사용하여 제어하세요.
3. 핵심 공정 관리 (정확도에 영향을 미치는 핵심 요소)
1) 굽힘 보정 (매우 중요)
기계적 보상 / 유압식 보상
기능:
- 작업대 처짐을 방지합니다
- 굽힘선 전체에 걸쳐 일관된 각도를 유지합니다.
추천:
- 두꺼운 판에 대한 보정 기능을 활성화해야 합니다.
- 긴 가공물에는 보정 작업을 적용해야 합니다.
2) 금형 선택 원칙
판 두께 | V자형 홈 권장 |
1mm | 8mm |
2mm | 16mm |
3mm | 24mm |
6mm | 48mm |
원칙:
V자형 홈 = 판 두께의 8~12배
3) 스프링백 제어
영향 요인:
- 재질 (스테인리스강 > 탄소강)
- 판 두께
- 굽힘 각도
솔루션:
- 누르는 횟수를 늘리세요
- CNC 각도 보정 기능을 사용하십시오.
4. 정기 유지보수 (주기별)
1) 일상 유지 관리
- 유압 브레이크 프레스 공작기계를 청소하십시오 (금속 부스러기, 기름때 등).
- 오일 레벨을 확인하세요
- 공기/오일 온도를 확인하십시오.
- 곰팡이 상태를 확인하세요
- 가이드 레일의 간단한 윤활
2) 주간 유지보수
- 전기 제어 캐비닛(방진형)을 청소하십시오.
- 유압 라인을 점검하세요
- 백 게이지 정확도를 확인하십시오.
- 볼트를 조이세요
3) 월간 유지보수
- 필터를 교체하거나 청소하십시오.
- 유압유 오염 여부를 확인하십시오.
- 백 게이지를 수정하세요
- 동기화 정확도(Y1/Y2)를 확인하십시오.
4) 반기별/연간 유지보수
- 유압 오일을 교체하십시오 (권장 주기: 3000~5000시간)
- 실린더 씰을 점검하십시오.
- 기계 전체의 정확도를 보정합니다.
- 전기 시스템 노후화 여부를 점검하십시오.
5. 유압 시스템 유지보수의 핵심 사항 (중요)
1) 유압유 관리
추천:
- 내마모성 유압유(46# 또는 68#)
제어 지표:
- 청결도: NAS 레벨 8 이하
- 온도: 30~50℃ (최적)
2) 일반적인 문제점
– 과열
원인:
- 지속적인 고부하 운전
- 열 방출 불량
솔루션:
- 쿨러를 추가하세요
- CNC 프레스 브레이크 기계를 멈추고 식히십시오.
– 불안정한 압력
원인:
- 비례 밸브 오작동
- 기름 오염
– 동기화 오류 (Y1/Y2)
원인:
- 흑연 자 오염
- 실린더 비동기화
6. 유압식 절곡기 벤딩 다이 유지보수 및 관리
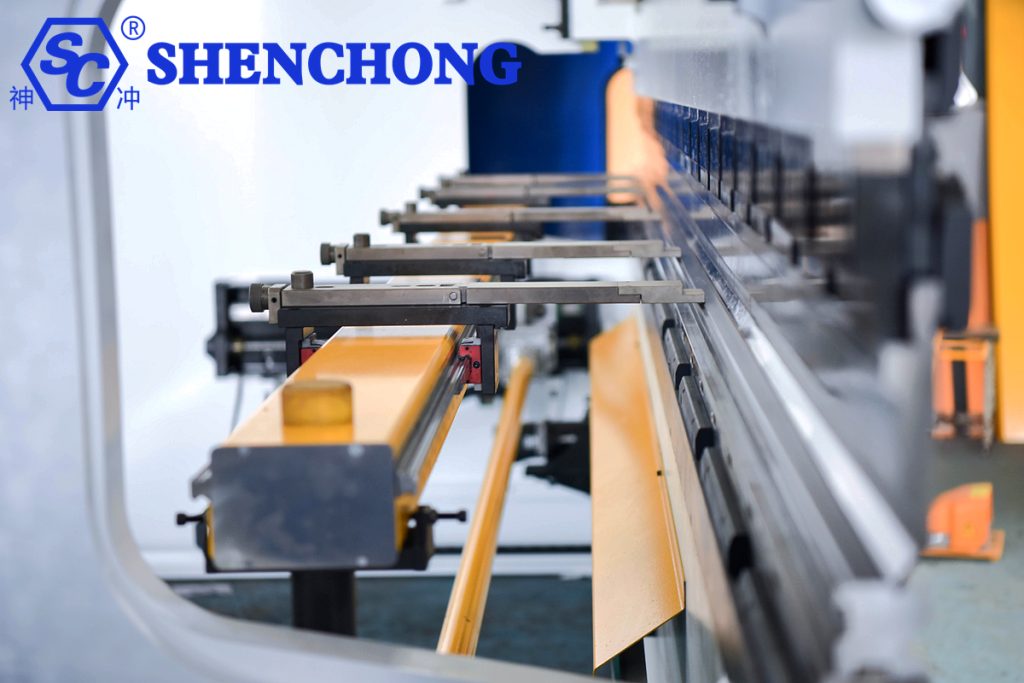
금형은 벤딩 품질을 결정하는 직접적인 요인 중 하나입니다.
1) 사용 전 점검
- 절삭날이 깨졌는지 확인하십시오.
- 작업 표면에 눌린 자국이 있는지 확인하십시오.
- 장착면의 평탄도를 확인하십시오.
- 분할형 다이의 접합부에서 정렬 불량 여부를 확인하십시오.
- 다이 번호가 올바른지 확인하십시오.
2) 사용 시 주의사항
- 다이에 과부하를 주지 마십시오.
- 두꺼운 판재를 성형할 때 부적절한 금형을 사용하지 마십시오.
- 금형에 충격 하중을 가하지 마십시오.
- 이물질이 다이 접촉면에 끼이는 것을 방지하십시오.
3) 사용 후 유지보수
- 기름때와 철가루는 즉시 닦아내십시오.
- 녹 방지 오일을 바르십시오.
- 카테고리별로 다이를 저장하세요.
- 크기가 다른 금형을 개별적으로 관리하세요.
- 쉽게 마모되는 다이는 별도로 등록하세요.
4) 금형 마모의 영향
금형 마모의 일반적인 징후:
- 불안정한 굽힘 각도
- 더 심한 표면 함몰
- 더 큰 복원력
- 치수 재현성이 떨어짐
금형 상태가 좋지 않을 경우, 단순히 매개변수를 조정하는 것만으로는 문제를 해결하기 어려울 수 있습니다.
7. 백게이지 시스템의 주요 유지보수 사항
백게이지는 치수 정확도를 결정하는 데 중요한 역할을 하며, 특히 배치 생산에 필수적입니다.
1) 일반적인 문제점
- 부정확한 재배치
- 좌우 비동기
- 움직임 방해
- 큰 반동
- 차원 이동
2) 주요 유지보수 사항
- 가이드 레일과 리드 스크류를 청소하십시오.
- 타이밍 벨트 또는 커플링을 점검하십시오.
- 서보 모터 상태를 확인하십시오.
- 백래시를 확인하세요
- 기계식 리미트 스위치를 점검하십시오.
- 백게이지 핑거를 깨끗하게 유지하고 손상되지 않도록 관리하십시오.
3) 실제 사용 권장 사항
- 긴 자재에는 여러 개의 지지대를 사용하십시오.
- 연질 소재 및 얇은 판의 경우 상단 정렬 불량을 방지하십시오.
- 교대 근무 변경 또는 자재 변경 후에는 첫 번째 제품 검증을 수행하십시오.
8. CNC 시스템 및 전기 시스템 유지보수
1) CNC 시스템
다음 사항을 정기적으로 수행하십시오:
- 프로그램 백업
- 파라미터 백업
- 프로세스 데이터베이스 구성
- 사용자 접근 제어
- 경보 로그 검토
보관을 권장합니다:
- 일반적인 판 두께 매개변수
- 일반적인 재료 매개변수
- 일반적인 곰팡이 매개변수
- 일반적인 오류 처리 기록
이는 현장 인력 교체, 자재 교체 및 교대 근무 변경 시 효율성을 크게 향상시킬 것입니다.
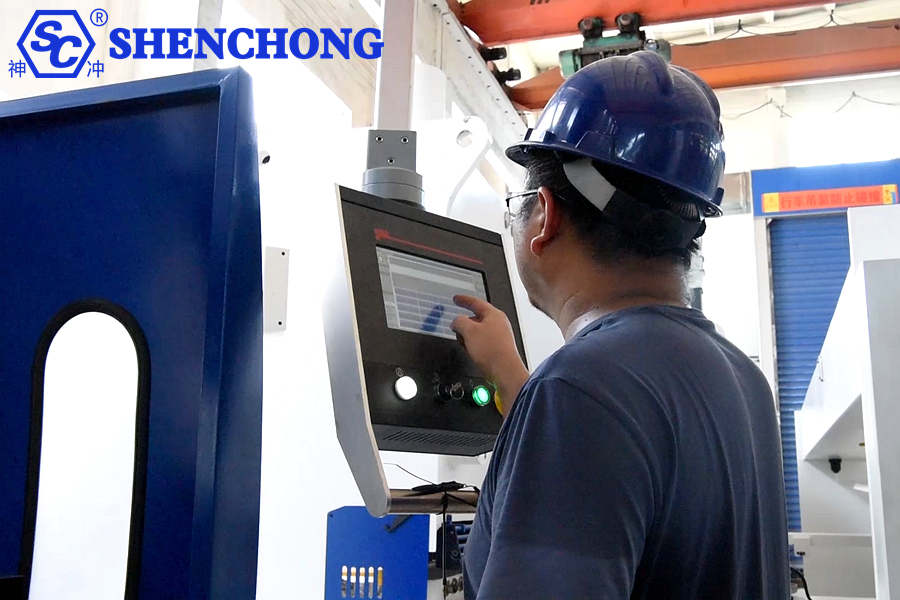
2) 배전반 유지보수
배전반은 다음과 같은 위험으로부터 보호되어야 합니다:
- 먼지
- 오일 미스트
- 고온
- 느슨한 배선
- 최종 산화
조치 사항은 다음과 같습니다.
- 선풍기와 필터를 정기적으로 청소하세요.
- 열 방출 점검
- 단자 조임 상태 확인
- 서보 드라이버 알람 점검
- 접촉기 접점 과열 점검
3) 센서 및 리미트 스위치
- 광전식, 자기식 및 근접식 스위치는 깨끗하게 유지하고 안정적으로 고정해야 합니다.
- 영점 조정 실패, 위치 이상 또는 작동 중단이 발생하는 경우 먼저 다음 구성 요소를 점검하십시오.
9. 일반적인 재료 취급 시 핵심 사항
1) 저탄소강
- 가장 흔하며, 굽힘에 있어 비교적 안정적입니다.
- 기본 매개변수 템플릿을 설정하는 데 적합합니다.
2) 스테인리스 스틸
특징: 높은 복원력, 높은 톤수 요구 사항, 높은 표면 마감 요구 사항.
제안 사항:
- V자형 개구부를 적절히 넓히십시오.
- 금형 표면을 깨끗하게 유지하십시오.
- 절삭날 손상을 방지하십시오.
- 시험 굽힘 횟수를 늘리십시오.
3) 알루미늄 판
특징: 부드럽고 쉽게 손상되며 민감한 표면.
제안 사항:
- 매끄러운 다이 표면.
- 보호 필름에 주의하세요.
- V자형 개구부가 지나치게 작지 않도록 하십시오.
- 압입 및 찢어짐을 제어합니다.
4) 아연 도금 강철
- 표면 긁힘 및 코팅 손상에 취약합니다.
- 금형 세척 및 위치 조정/슬라이딩에 특히 주의하십시오.
5) 고강도 강철
- 굽힘 난이도가 높고, 스프링백이 크며, 높은 톤수 요구 사항을 충족해야 합니다.
- 장비의 톤수, 금형 강도 및 안전 여유를 확인하는 것이 필수적입니다.
10. 벤딩 정밀도 제어를 위한 실용적인 방법
1) 각도 조절
각도 오차는 일반적으로 다음과 같은 원인에서 발생합니다.
- 부정확한 스프링백 추정
- 다이 웨어
- 재료 배치별 차이
- 오일 온도 변화
- 장비 강성 부족
- 부적절한 편향 보상
솔루션:
- 먼저 시험 구부리기
- 재료 데이터베이스를 구축하세요
- 오일 온도 안정화
- 다이를 정기적으로 교정하고 보정하십시오.
2) 치수 제어
치수 오차는 일반적으로 다음과 같은 원인에서 발생합니다.
- 후방 게이지 편차
- 불안정한 판금 위치
- 판금 변형
- 불규칙적인 수동 급식
- 프로그램 설정이 잘못되었습니다
솔루션:
- 백 게이지를 확인하십시오
- 위치 지정 블록을 사용하세요
- 운영 절차를 표준화합니다
- 첫 번째 조각 확인
3) 긴 공작물의 각도 일관성 유지
긴 공작물의 중간 각도와 끝 각도 사이의 차이가 발생하는 일반적인 원인:
- 불충분한 보상
- 응력 하에서의 프레임 변형
- 금형 설치가 고르지 않음
- 판금 길이가 너무 깁니다.
- 공작물 지지력이 부족함
11. 장비 수명 연장을 위한 주요 전략
정상 작동 > 유지 보수:
- 과부하 및 굽힘을 피하십시오
- 불균형한 하중을 피하십시오
곰팡이 방지:
- 곰팡이 충돌 방지
- 정렬 불량을 피하십시오
유압 시스템 청소:
- 오염은 가장 큰 사망 원인입니다.
정기 교정:
- 안정적인 정밀도를 유지하십시오
12. 일반적인 오류에 대한 빠른 참조표 (실용)
결함 | 가능한 원인 | 솔루션 |
각도가 일관되지 않음 | 불충분한 보상 | 보상 조정 |
치수가 부정확함 | 자재 장애물 오류 | X축 보정 |
비정상적인 소음 | 윤활 부족 | 기름을 넣으세요 |
기름 누출 | 물개 노화 | 씰 교체 |
시스템 경보 | 매개변수 오류 | 프로그램 초기화 |
13. 장기 가동 중단 기간 중 유지보수
장비를 장기간 가동 중지할 경우 다음 사항을 권장합니다.
- 장비를 철저히 청소하십시오.
- 곰팡이를 제거하고 방청유를 바르십시오.
- 가이드 레일, 리드 스크류 및 슬라이더 표면에 방청 처리를 하십시오.
- 유압 시스템의 오일 레벨을 지정된 수준으로 유지하십시오.
- 메인 전원 공급 장치를 차단하십시오.
- 중요 부품은 방진 덮개로 보호하십시오. 정기적으로 무부하 점검을 실시하십시오.
- 배전반에 습기가 차지 않도록 하십시오.
주변 습도가 높을 경우, 배전반의 녹 방지 및 곰팡이 발생 방지에 특히 주의해야 합니다.
14. 쉽게 간과되지만 중요한 세부 사항
1) 기계 수준
- 기계의 불균형은 좌우 동기화, 힘 분포 및 굽힘 각도에 직접적인 영향을 미칩니다.
- 많은 사람들이 레벨을 확인하지 않고 매개변수만 조정하는데, 실제 문제는 기본기에 있습니다.
2) 주변 온도
- 온도 차이가 크면 유압유의 점도가 변하여 아침과 저녁 사이에 굽힘 각도가 일정하지 않게 됩니다.
- 특히 겨울철 초기 시동 및 여름철 장시간 작동 시에는 매개변수를 직접 복사할 수 없습니다.
3) 초도품 검사
- 초도품 검사는 신규 배치, 신규 재료, 신규 금형 또는 신규 작업자에 대해 필수적입니다.
4) 운영자 습관
- 재료 공급 자세가 일관되지 않음
- 경험에 대한 과도한 의존 및 매개변수 기록 누락
- 청소 및 유지 관리 부족
- 이상 징후를 보고하지 않음
이것들은 모두 장비의 정확도가 점차 떨어지는 중요한 이유입니다.
15. 결론
CNC 유압 장치의 핵심 브레이크 프레스 기계:
= “유압 안정성 + CNC 정밀도 + 금형 맞춤 + 표준화된 작동”의 종합적인 결과
CNC 유압 프레스 브레이크 벤딩기가 장기간 안정적으로 작동하려면 표준화된 작동, 올바른 금형 선택, 양호한 유압 시스템, 그리고 적절한 정기 유지보수라는 네 가지 핵심 요소가 중요합니다.




 Korean
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese