目录
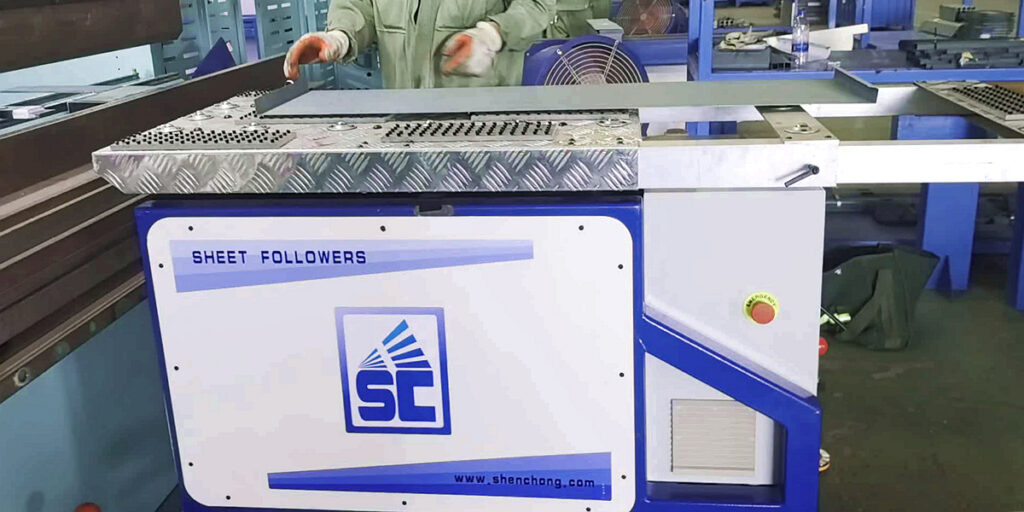
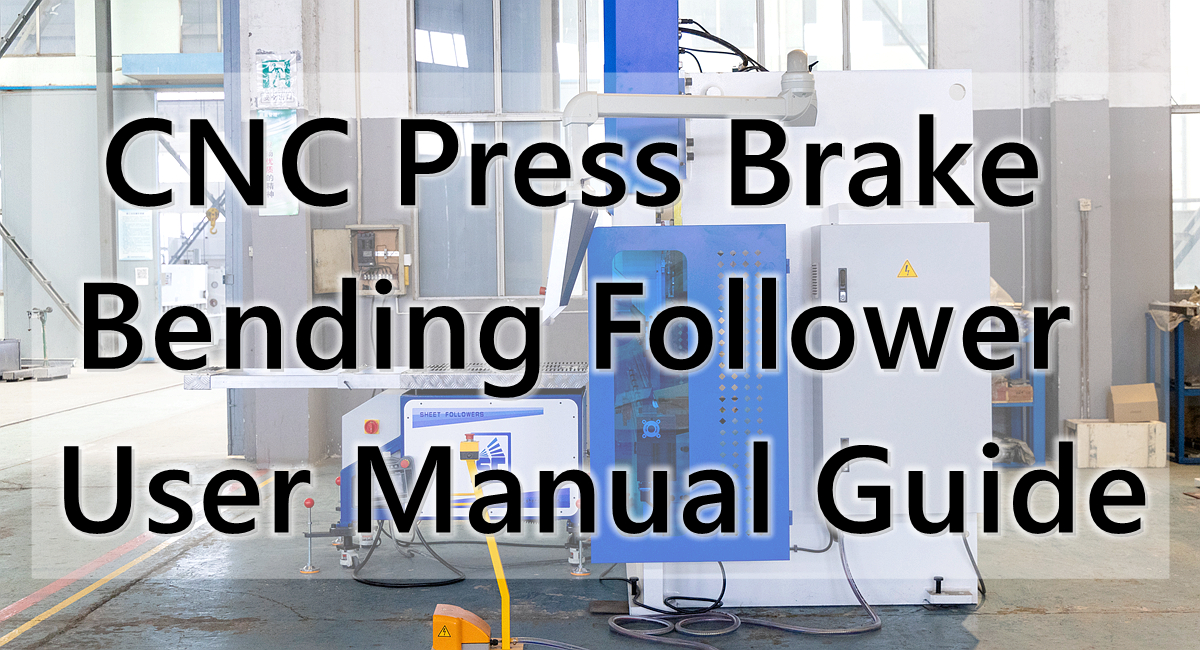
太平洋集装箱公司采购了一台SC 200KG板材随动装置,用于集装箱折弯。在金属集装箱、储物柜、文件柜、电气控制柜、工具柜、配电柜以及大型钣金外壳的生产过程中,折弯随动装置是提高折弯质量、生产效率和操作安全性的关键辅助设备。
1. 为什么集装箱弯曲过程中需要板材压条?
容器型钣金产品通常具有尺寸大、钣金薄、弯曲次数多、外观要求高等特点。
例如,在生产大型电气柜、储物柜或工业工具柜时,常用的金属板厚度为 0.8-3.0 毫米,一些大型柜体金属板的长度可达 2500-4000 毫米,甚至更长。
这些金属薄板在弯曲过程中容易出现以下问题:
处理挑战 | 对集装箱生产的影响 | F油膏的 后续设备 |
大面积板材 | 难以手动抬起 | 自动支撑钣金 |
薄片材料 | 容易下垂和变形 | 减少自身重量引起的挠度 |
长弯曲边缘 | 床单容易晃动 | 提高运动稳定性 |
高表面质量要求 | 容易刮花或凹陷 | 减少拖拽和不当接触 |
多次弯曲过程 | 需要反复进行人工搬运 | 减轻操作员的工作负荷 |
长板弯曲 | 两端支持力度不均 | 可采用双重后续同步材料支撑 |
大规模生产 | 劳动强度高 | 缩短加工周期 |
需要注意的是,后续装置不能直接消除弯曲回弹,也不能替代折弯机的挠度补偿系统。它主要通过增强对钣金的支撑来提高加工稳定性。
2. 弯曲后续装置的工作原理
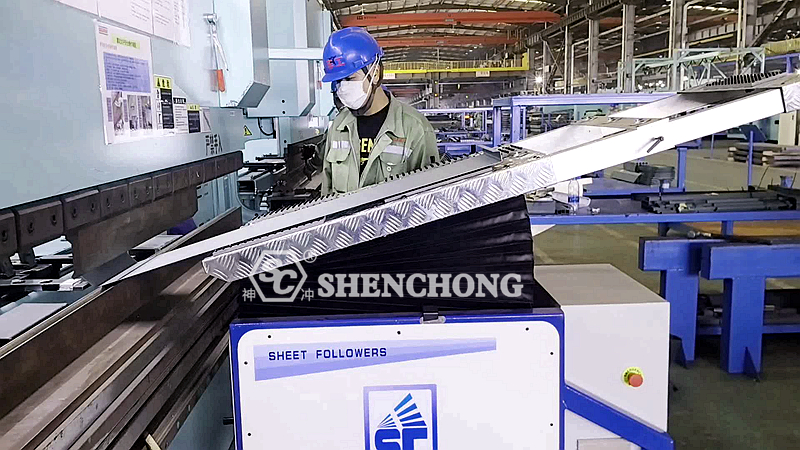
弯曲后续装置通常安装在数控弯曲机的前面,由伺服驱动机构、材料支撑平台、传动机构、位置检测装置和控制系统组成。
在弯曲过程中,随着上模向下移动和弯曲角度的变化,板材也随之旋转。后续的材料支撑平台根据设定的运动轨迹或控制系统的反馈,跟随板材的运动,提供持续且适当的支撑。
后续的材料支撑平台随金属板材的旋转而升降,减少了大面积金属板材悬空时产生的下垂和摆动。实际轨迹取决于弯曲方式、工件几何形状和控制系统。
其典型工作流程如下:
1)钣金定位
将金属薄板放置在折弯机的工作台上和伺服驱动的材料支撑平台上。
2)弯曲开始
CNC系统执行弯曲程序,上模向下移动。
3)伺服驱动材料支撑
材料支撑平台跟随金属板材沿设定的轨迹运动。
4)弯曲完成
平台与工件协调复位,为下一工序做好准备。
3. 大型容器伺服驱动弯曲的关键技术参数
以大型集装箱钣金加工中的伺服驱动物料支撑装置为例,采购时应特别注意以下参数。
技术项目 | 选择考虑因素 |
额定物料搬运能力 | 根据最大板材重量、重心和动态载荷进行验证 |
物料搬运平台尺寸 | 应与板材宽度和接触位置兼容 |
后续运动范围 | 应涵盖实际弯曲角度和板材运动轨迹 |
后续速度 | 应与折弯机的实际加工速度相匹配。 |
控制方法 | 优先考虑与数控折弯程序集成 |
定位和同步精度 | 应满足纸张支撑和双从动件同步要求 |
防止抓伤措施 | 选择适合板材表面的接触材料 |
安全保护 | 包括紧急停止、限位、夹紧点保护和故障处理 |
安装兼容性 | 检查机床前部空间、模具和工件之间是否存在干涉。 |
维护便利性 | 便于检查传动机构、伺服系统和物料支撑面 |
4. 板材随动件在集装箱弯曲加工中的十大核心作用
1)支撑大型金属板并防止下垂
大型集装箱的侧板、门和背板通常面积很大。如果没有后续装置,金属板可能会因自身重量而下垂,从而影响定位和弯曲过程。
后续支撑平台为金属板材提供支撑,减少悬伸长度,从而最大限度地减少因自身重量造成的变形。
2)提高弯曲角度一致性
用于容器弯曲的板材跟随器可减少弯曲过程中板材的不受控制的摆动,使加工条件更加稳定。
对于批量生产的门、侧板和外壳,它有助于提高不同工件之间的弯曲一致性。
然而,最终的弯曲角度仍然取决于材料、模具、回弹补偿、机器精度和工艺参数。
3)减少容器板材表面的划痕
集装箱外部部件通常需要粉末涂层、喷漆或其他表面处理;有些产品使用预涂层板材或不锈钢板材。
设计良好的后续支撑平台可以减少金属板与固定支撑之间的相对滑动,从而降低表面划伤的风险。
对于预涂层板材或镜面抛光不锈钢,应使用合适的耐刮擦接触材料,并定期清洁支撑面。
4)减少人工支持,降低劳动强度
传统弯曲大型集装箱板材可能需要两名或两名以上操作人员来支撑金属板材。
后续装置可以承受部分金属板的重量,从而减少持续人工搬运的需要。
在满足工件重量、尺寸、重心稳定性、风险评估等要求的条件下,有些工序可以由一个人完成,但不能假定所有的大板材折弯都可以由一个人自动完成。
5)提高长板材弯曲的稳定性
对于长度超过 3000 毫米的集装箱板材,可以根据实际载荷和重心分布考虑采用双随动装置。
双重后续支撑可以改善钣金两侧的支撑平衡,减少因人工支撑不同步而引起的摆动。
6)提高集装箱弯曲生产效率
该后续装置减少了手动调整物料搬运姿势和反复支撑金属板材所花费的时间,使其特别适用于批量、多道次弯曲生产。
效率提升的程度需要通过实际加工周期时间来验证,不能仅仅根据后续设备的存在与否来判断。
7)降低金属板意外摆动的风险
大尺寸、薄板在弯曲过程中可能会发生明显的旋转。
后续装置可以减少人工直接承受钣金移动载荷,但同时也引入了新的夹紧点和移动区域,因此需要使用安全防护措施、标准化的人员定位和可靠的控制系统。
8)提高集装箱组装质量
对于柜门、侧板和加强件,稳定的弯曲工艺有助于在后续组装过程中改善边缘对齐、孔位配合和柜体形状一致性。
9) 适用于各种材料的容器加工
弯曲后续装置可用于冷轧钢、镀锌钢、不锈钢和铝合金等材料。
支撑方法需要根据不同材料的重量、刚度、表面状况和弯曲过程进行调整。
10)创造集装箱自动化生产的条件
后续装置可与数控折弯机、自动后挡料装置、机器人上下料系统和钣金输送系统集成。
它是容器柔性弯曲自动化的重要辅助单元,但要实现完全自动化,仍需解决钣金夹持、翻转、定位、避障和工艺连接等问题。
5. 弯曲后续装置在不同容器产品中的应用
1)电气控制柜和配电柜
主要用于加工柜门、侧板、顶板和底板。后续装置可改善大面积薄板的支撑状态,提高加工稳定性。
2)文件柜和办公储物柜
适用于长边板材的批量加工,减少人工材料搬运,缩短重复弯曲操作的周期时间。
3)工业工具柜和设备外壳
适用于弯曲较大的柜体面板和加强板,有助于减少因支撑不当造成的金属板摆动和变形。
4)不锈钢展示柜和厨房设备柜
关键在于支撑大型面板并保护其表面外观。必须特别注意接触材料以及后续平台的清洁度。
6. 集装箱加工中弯曲后续装置的使用注意事项
- 避免过度支撑材料。支撑平台不应过度向上压紧金属板材,否则可能影响弯曲成型。
- 正确设置后续运动轨迹。应结合弯曲角度、工件形状和模具位置进行调整,以避免运动干涉。
- 检查金属板的重心。大型或不规则形状的柜体面板可能存在重心偏移;必须确认支撑稳定性。
- 保护金属板表面。定期清理支撑平台上的金属碎屑和油渍。
- 注意多重弯曲可能造成的干涉。对于带有凸缘的工件,需要检查后续平台、凸缘和机床之间的间隙。
7. 总结:弯曲随动装置对容器制造商的价值
对于展示柜、控制柜、储物柜和其他大型钣金外壳的制造商而言,容器弯曲用板材随动装置不仅是辅助材料支撑机构,也是提高弯曲过程稳定性的重要设备。
其核心价值可概括如下:支撑大尺寸板材,减少人工材料搬运,最大限度地减少板材下垂,提高弯曲一致性,保护板材表面,提高生产效率,为容器的智能弯曲生产创造条件。
尤其是在加工尺寸为 125T×3200 mm、160T×3200 mm 和 200T×4000 mm 的大型集装箱板材时。 数控折弯机双随访装置的正确配置通常具有较高的实际应用价值。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese