Оглавление
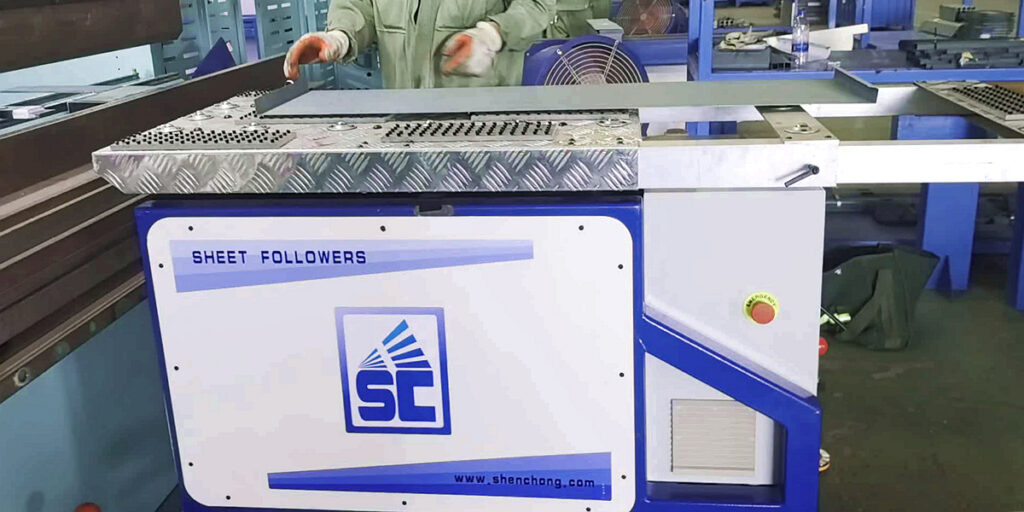
Компания Pacific Containers приобрела листогибочный станок SC 200KG для гибки контейнеров. В производстве металлических контейнеров, шкафов для хранения, картотечных шкафов, электрощитов, инструментальных шкафов, распределительных шкафов и крупных корпусов из листового металла листогибочные станки являются важнейшим вспомогательным оборудованием для повышения качества гибки, эффективности производства и безопасности эксплуатации.
1. Зачем нужны листогибочные приспособления в процессе гибки контейнеров?
Изделия из листового металла контейнерного типа обычно характеризуются большими размерами, тонким листовым металлом, многочисленными циклами гибки и высокими требованиями к внешнему виду.
Например, при производстве больших электрощитов, шкафов для хранения или промышленных инструментальных шкафов обычно используется листовой металл толщиной 0,8–3,0 мм, а длина некоторых больших шкафов может достигать 2500–4000 мм и даже больше.
В процессе гибки листового металла возникают следующие проблемы:
Проблемы обработки | Влияние на производство контейнеров | Ффункции устройство для последующего наблюдения |
Большая площадь листа | Трудно поднять вручную | Автоматическая поддержка листового металла |
Тонкопленочный материал | Склонен к провисанию и деформации. | Уменьшение деформации, вызванной собственным весом. |
Длинный изгибающийся край | Простыни склонны к раскачиванию. | Улучшение стабильности движения |
Высокие требования к качеству поверхности | Легко царапается и деформируется | Снижение сопротивления и неправильного контакта. |
Многократные процессы изгиба | Требуется многократное ручное поднятие тяжестей. | Снижение рабочей нагрузки на операторов. |
Изгибание длинных досок | Неравномерная поддержка с обоих концов | Можно использовать двойную синхронную поддержку материала с последующим контролем. |
Массовое производство | Высокая трудоемкость | Сокращение времени обработки |
Важно отметить, что устройство для последующей обработки не может напрямую устранить пружинящий эффект при изгибе и не может заменить систему компенсации прогиба гибочного станка. Оно в первую очередь повышает стабильность процесса за счет усиления поддержки листового металла.
2. Принцип работы устройства для контроля изгиба
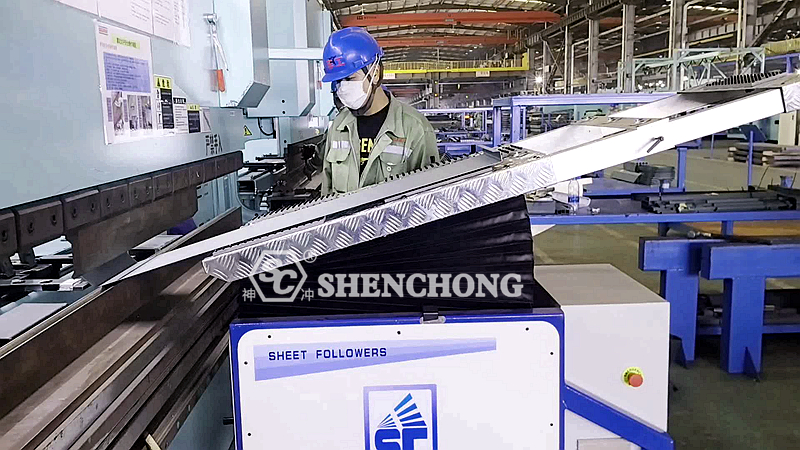
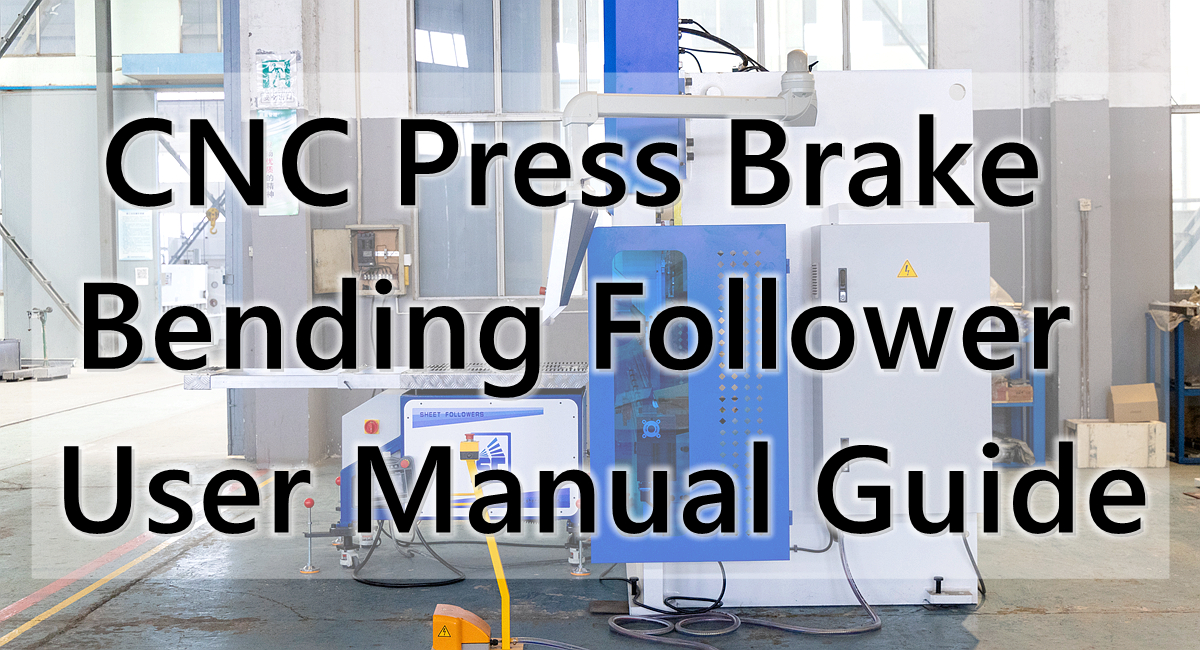
Устройство контроля процесса гибки обычно устанавливается перед гибочным станком с ЧПУ и состоит из сервоприводного механизма, платформы для поддержки материала, передаточного механизма, устройства определения положения и системы управления.
В процессе гибки листовой металл вращается, а верхняя матрица опускается вниз, изменяя угол гибки. Платформа поддержки материала следует за движением листового металла в соответствии с заданной траекторией движения или обратной связью от системы управления, обеспечивая непрерывную и надлежащую поддержку.
Платформа для поддержки материала поднимается и опускается вместе с вращением листового металла, уменьшая провисание и раскачивание, которые возникают, когда большая площадь листового металла находится в подвешенном состоянии. Фактическая траектория зависит от метода гибки, геометрии заготовки и системы управления.
Типичный рабочий процесс выглядит следующим образом:
1) Позиционирование листового металла
Разместите листовой металл на рабочем столе гибочного станка и на платформе для поддержки материала с сервоприводом.
2) Начало сгибания
Система ЧПУ выполняет программу гибки, и верхняя матрица перемещается вниз.
3) Система поддержки материала с сервоприводом
Платформа для поддержки материала следует за листовым металлом по заданной траектории.
4) Завершение гибки
Платформа перенастраивается в соответствии с обрабатываемой деталью, подготавливаясь к следующему этапу обработки.
3. Ключевые технические параметры сервоприводной гибки для крупногабаритных контейнеров
Рассмотрим в качестве примера сервоприводное устройство поддержки материала при обработке листового металла в больших контейнерах. При закупке следует уделять особое внимание следующим параметрам.
Технические вопросы | Критерии отбора |
Номинальная грузоподъемность | Проверка должна проводиться с учетом максимального веса листа, центра тяжести и динамической нагрузки. |
Габариты погрузочно-разгрузочной платформы | Должен быть совместим с шириной листа и положением контакта. |
Диапазон последующих движений | Следует рассмотреть фактические углы изгиба и траектории движения листа. |
Скорость последующего сопровождения | Должно соответствовать фактической скорости обработки на гибочном станке. |
Метод контроля | Приоритетное внимание следует уделить интеграции с программами ЧПУ-гибки. |
Точность позиционирования и синхронизации | Должен соответствовать требованиям к поддержке листов и синхронизации с двумя следящими устройствами. |
Меры по предотвращению царапин | Выберите материалы, контактирующие с поверхностью листа. |
Безопасность Защита | Включает в себя аварийную остановку, концевой выключатель, защиту точки зажима и обработку неисправностей. |
Совместимость при установке | Проверьте наличие помех между передним пространством станка, пресс-формой и заготовкой. |
Простота обслуживания | Облегчает осмотр механизма передачи, сервосистемы и опорной поверхности материала. |
4. Десять основных функций листогибочного станка в процессе гибки контейнеров.
1) Поддержка больших металлических листов и предотвращение провисания.
Боковые панели, двери и задние панели больших контейнеров обычно имеют большую площадь. Без поддерживающего устройства листовой металл может провисать под собственным весом, что повлияет на позиционирование и процесс гибки.
Дополнительная опорная платформа обеспечивает поддержку листового металла, уменьшая длину выступа и, таким образом, минимизируя деформацию под действием собственного веса.
2) Повышение стабильности угла изгиба
Устройство для гибки листового металла при изготовлении контейнеров уменьшает неконтролируемое раскачивание листового металла во время гибки, что делает условия обработки более стабильными.
При серийном производстве дверей, боковых панелей и наружных оболочек это помогает улучшить однородность изгиба между различными заготовками.
Однако окончательный угол изгиба по-прежнему зависит от материала, пресс-формы, компенсации упругого восстановления, точности станка и параметров процесса.
3) Снижение количества царапин на поверхности листов контейнеров.
Внешние детали контейнеров обычно требуют порошковой покраски, нанесения лакокрасочного покрытия или других видов обработки поверхности; в некоторых изделиях используются листы с предварительным покрытием или листы из нержавеющей стали.
Грамотно спроектированная опорная платформа может уменьшить относительное проскальзывание между листовым металлом и неподвижными опорами, снижая риск появления царапин на поверхности.
Для листов с предварительным покрытием или нержавеющей стали с зеркальной полировкой следует использовать соответствующие износостойкие контактные материалы, а опорную поверхность необходимо регулярно очищать.
4) Сокращение ручной поддержки и снижение трудозатрат.
Для традиционной гибки листового металла больших контейнерных листов может потребоваться два или более оператора для его поддержки.
Дополнительное устройство может выдерживать часть веса листового металла, уменьшая необходимость в постоянном ручном подъеме.
При соблюдении требований к весу и размерам заготовки, устойчивости центра тяжести и оценке рисков некоторые процессы могут быть выполнены одним человеком, но нельзя предполагать, что вся крупногабаритная гибка листового металла может быть автоматизирована одним человеком.
5) Повышение устойчивости при изгибе длинных листов.
Для контейнерных листов длиной более 3000 мм можно рассмотреть возможность использования двойного устройства слежения, исходя из фактической нагрузки и распределения центра тяжести.
Двойная поддерживающая система может улучшить баланс опоры с обеих сторон листового металла, уменьшая раскачивание, вызванное асинхронной ручной поддержкой.
6) Повышение эффективности производства по гибке контейнеров.
Устройство для контроля положения листового металла сокращает время, затрачиваемое на ручную регулировку положения при перемещении материала и многократную поддержку листового металла, что делает его особенно подходящим для серийного многопроходного производства методом гибки.
Степень повышения эффективности необходимо проверять на основе фактического времени цикла обработки, а не оценивать исключительно по наличию или отсутствию дополнительного устройства.
7) Снижение риска неожиданного раскачивания листового металла.
Крупные тонкие листы могут испытывать значительное вращение при изгибе.
Устройство для контроля может уменьшить непосредственное воздействие нагрузок от перемещения листового металла, вызываемых ручным трудом, но оно также создает новые точки зажима и зоны перемещения, что требует использования средств защиты, стандартизированного размещения персонала и надежной системы управления.
8) Повышение качества сборки контейнеров
Для дверц шкафов, боковых панелей и усиливающих элементов стабильные процессы гибки помогают улучшить выравнивание кромок, соответствие отверстий и согласованность формы шкафа при последующей сборке.
9) Подходит для обработки контейнеров из различных материалов.
Устройства для последующей обработки при гибке могут использоваться для таких материалов, как холоднокатаная сталь, оцинкованная сталь, нержавеющая сталь и алюминиевые сплавы.
Способ крепления необходимо корректировать в зависимости от веса, жесткости, состояния поверхности и процесса изгиба различных материалов.
10) Создание условий для автоматизированного производства контейнеров
Данное устройство может быть интегрировано с гибочными станками с ЧПУ, автоматическими задними упорами, роботизированными системами загрузки и разгрузки, а также системами транспортировки листового металла.
Это важный вспомогательный узел для автоматизации гибкой гибки контейнеров, однако для достижения полной автоматизации по-прежнему необходимо решать такие проблемы, как захват листового металла, переворачивание, позиционирование, предотвращение столкновений и соединение в процессе производства.
5. Применение устройств для контроля изгиба в различных видах контейнерной продукции.
1) Шкафы управления и распределительные шкафы
В основном используется для обработки дверц шкафов, боковых панелей, верхних и нижних панелей. Устройство для последующей обработки позволяет улучшить состояние опоры тонких листов большой площади и повысить стабильность процесса.
2) Картотечные шкафы и офисные шкафы для хранения
Подходит для пакетной обработки листов с длинной стороной, сокращая ручную погрузку и разгрузку материала и сокращая время цикла повторяющихся операций гибки.
3) Промышленные инструментальные шкафы и корпуса для оборудования
Подходит для гибки больших панелей шкафов и усиливающих пластин, помогая уменьшить раскачивание и деформацию листового металла, вызванные неправильной опорой.
4) Витрины из нержавеющей стали и шкафы для кухонного оборудования
Ключевым моментом является поддержка больших панелей и защита внешнего вида поверхности. Особое внимание следует уделить материалам, контактирующим с панелью, и чистоте рабочей площадки.
6. Меры предосторожности при использовании устройств для контроля изгиба при обработке контейнеров.
- Избегайте чрезмерной поддержки материала. Опорная платформа не должна чрезмерно давить вверх на листовой металл, иначе это может повлиять на формирование изгиба.
- Правильно задайте траекторию движения. Корректировки следует производить с учетом угла изгиба, формы заготовки и положения пресс-формы, чтобы избежать помех от движения.
- Проверьте центр тяжести листового металла. У больших или неправильной формы панелей шкафов может быть смещен центр тяжести; необходимо подтвердить устойчивость опоры.
- Защитите поверхность листового металла. Регулярно очищайте опорную платформу от металлических обломков и масляных пятен.
- Следует остерегаться помех от множественных изгибов. Для заготовок с уже имеющимися фланцами необходимо проверить расстояние между платформой для перемещения заготовки, фланцем и станком.
7. Резюме: Ценность устройств для изгибания для производителей контейнеров
Для производителей витрин, шкафов управления, шкафов для хранения и других крупных корпусов из листового металла, устройство для гибки листового металла является не только вспомогательным механизмом поддержки материала, но и важным оборудованием для повышения стабильности процесса гибки.
Его основные преимущества можно кратко сформулировать следующим образом: поддержка крупногабаритных листовых материалов, сокращение ручной обработки материалов, минимизация провисания листов, повышение стабильности гибки, защита поверхности листового материала, повышение эффективности производства и создание условий для интеллектуального производства контейнеров методом гибки.
Особенно при обработке листового металла для больших контейнеров размером 125 т × 3200 мм, 160 т × 3200 мм и 200 т × 4000 мм. Листогибочные станки с ЧПУПравильная конфигурация двух устройств слежения, как правило, имеет высокую практическую ценность.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese