Inhaltsverzeichnis
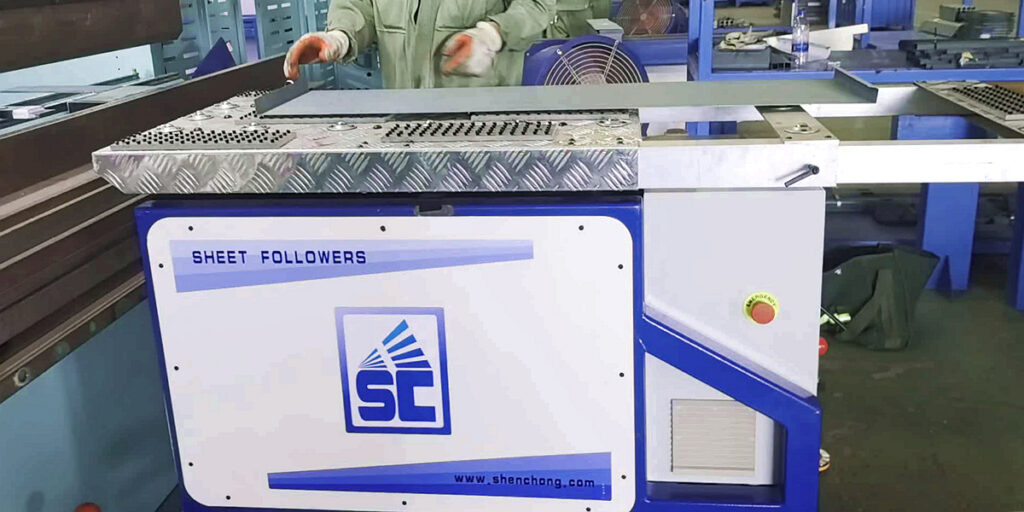
Pacific Containers hat eine Blechbiegevorrichtung SC 200KG für die Containerherstellung erworben. Bei der Produktion von Metallbehältern, Lagerschränken, Aktenschränken, Schaltschränken, Werkzeugschränken, Verteilerschränken und großen Blechgehäusen sind Biegevorrichtungen unverzichtbare Hilfseinrichtungen zur Verbesserung der Biegequalität, der Produktionseffizienz und der Betriebssicherheit.
1. Warum werden Blechfolger beim Biegen von Behältern benötigt?
Blechprodukte in Behälterform weisen typischerweise Merkmale wie große Abmessungen, dünnes Blech, zahlreiche Biegezyklen und hohe Anforderungen an das Erscheinungsbild auf.
Bei der Herstellung von großen Elektroschränken, Lagerschränken oder Werkzeugschränken für die Industrie beträgt die übliche Blechdicke beispielsweise 0,8–3,0 mm, und die Länge einiger großer Schrankbleche kann 2500–4000 mm oder sogar mehr erreichen.
Diese Bleche neigen beim Biegeprozess zu folgenden Problemen:
Verarbeitungsherausforderungen | Auswirkungen auf die Containerproduktion | FSalben von Nachfolgegerät |
Große Fläche | Schwer manuell anzuheben | Automatische Unterstützung von Blechen |
Dünnes Blechmaterial | Neigt zu Durchhängen und Verformung | Verringerung der durch das eigene Gewicht verursachten Durchbiegung |
Lange Biegekante | Laken neigen zum Schwanken. | Verbesserung der Bewegungsstabilität |
Hohe Anforderungen an die Oberflächenqualität | Leicht zu verkratzen oder einzudellen | Verringerung von Schleifen und unsachgemäßem Kontakt |
Mehrere Biegeprozesse | Wiederholtes manuelles Heben erforderlich | Verringerung der Arbeitsbelastung des Bedieners |
Langbrettbiegung | Ungleichmäßige Unterstützung an beiden Enden | Es kann eine doppelte, synchrone Folgematerialunterstützung verwendet werden. |
Massenproduktion | Hohe Arbeitsintensität | Verbesserung der Verarbeitungszykluszeit |
Es ist wichtig zu beachten, dass die Nachführvorrichtung die Rückfederung beim Biegen nicht direkt beseitigen und auch das Durchbiegungskompensationssystem der Biegemaschine nicht ersetzen kann. Sie verbessert primär die Stabilität des Bearbeitungsprozesses durch eine optimierte Unterstützung des Blechs.
2. Funktionsprinzip des Biegefolgegeräts
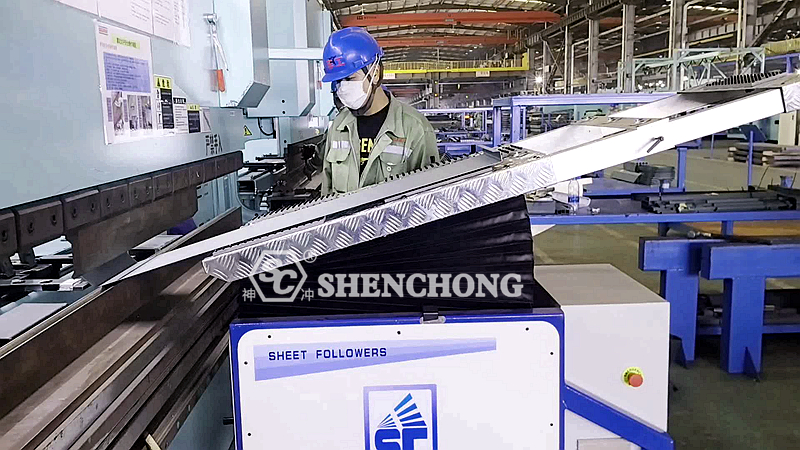
Die Biegenachführvorrichtung wird typischerweise vor der CNC-Biegemaschine installiert und besteht aus einem Servoantriebsmechanismus, einer Materialauflageplattform, einem Übertragungsmechanismus, einer Positionserkennungsvorrichtung und einem Steuerungssystem.
Beim Biegevorgang rotiert das Blech, während sich das obere Werkzeug nach unten bewegt und sich der Biegewinkel ändert. Die nachfolgende Materialauflageplattform folgt der Bewegung des Blechs anhand der vorgegebenen Bewegungsbahn oder der Rückmeldung des Steuerungssystems und bietet so eine kontinuierliche und bedarfsgerechte Unterstützung.
Die nachfolgende Materialauflage hebt und senkt sich mit der Rotation des Blechs und reduziert so das Durchhängen und Schwingen, das beim Aufhängen großer Blechflächen in der Luft auftritt. Die tatsächliche Bahn hängt vom Biegeverfahren, der Werkstückgeometrie und dem Steuerungssystem ab.
Der typische Arbeitsablauf sieht wie folgt aus:
1) Positionierung des Blechs
Platzieren Sie das Blech auf dem Arbeitstisch der Biegemaschine und der servogesteuerten Materialauflageplattform.
2) Biegebeginn
Das CNC-System führt das Biegeprogramm aus, und das obere Werkzeug fährt nach unten.
3) Servogesteuerte Materialunterstützung
Die Materialstützplattform folgt dem Blech entlang der vorgegebenen Bahn.
4) Fertigstellung der Biegearbeiten
Die Plattform fährt in Abstimmung mit dem Werkstück zurück und bereitet sich so auf den nächsten Arbeitsschritt vor.
3. Wichtigste technische Parameter der servogesteuerten Biegung für große Container
Am Beispiel der servogesteuerten Materialstützvorrichtung bei der Blechbearbeitung großer Behälter sollten bei der Beschaffung folgende Parameter besonders beachtet werden.
Technische Artikel | Auswahlkriterien |
Nennkapazität für Materialtransport | Überprüfen Sie anhand des maximalen Blechgewichts, des Schwerpunkts und der dynamischen Last. |
Abmessungen der Materialhandhabungsplattform | Sollte mit der Blechbreite und der Kontaktposition kompatibel sein. |
Nachfolgebewegungsbereich | Sollte die tatsächlichen Biegewinkel und Blechbewegungsbahnen abdecken |
Folgegeschwindigkeit | Sollte der tatsächlichen Verarbeitungsgeschwindigkeit der Biegemaschine entsprechen |
Kontrollmethode | Priorisieren Sie die Integration mit CNC-Biegeprogrammen. |
Genauigkeit der Positionierung und Synchronisierung | Sollte die Anforderungen an die Blechunterstützung und die Synchronisierung mit zwei Mitnehmern erfüllen. |
Maßnahmen zur Vermeidung von Kratzern | Wählen Sie Kontaktmaterialien, die für die Blechoberfläche geeignet sind. |
Sicherheitsschutz | Beinhaltet Not-Aus, Endschalter, Klemmschutz und Fehlerbehandlung. |
Installationskompatibilität | Prüfen Sie, ob es zu Kollisionen zwischen dem vorderen Maschinenraum, der Form und dem Werkstück kommt. |
Wartungsfreundlichkeit | Ermöglicht die Inspektion des Getriebemechanismus, des Servosystems und der Materialauflagefläche. |
4. Zehn Kernaufgaben des Blechfolgers bei der Behälterbiegeverarbeitung
1) Abstützung großer Metallbleche und Verhinderung des Durchhängens
Große Container-Seitenwände, Türen und Rückwände weisen typischerweise eine große Fläche auf. Ohne eine entsprechende Vorrichtung kann das Blech unter seinem Eigengewicht durchhängen, was die Positionierung und den Biegevorgang beeinträchtigt.
Die nachfolgende Stützplattform bietet Halt für das Blech, verringert die Überhanglänge und minimiert so die Verformung durch das Eigengewicht.
2) Verbesserung der Biegewinkelkonstanz
Der Blechfolger für das Behälterbiegen reduziert das unkontrollierte Schwingen des Blechs während des Biegevorgangs und sorgt so für stabilere Verarbeitungsbedingungen.
Bei in Serie gefertigten Türen, Seitenwänden und Außenschalen trägt es dazu bei, die Biegekonsistenz zwischen verschiedenen Werkstücken zu verbessern.
Der endgültige Biegewinkel hängt jedoch weiterhin vom Material, der Form, der Rückfederungskompensation, der Maschinenpräzision und den Prozessparametern ab.
3) Reduzierung von Oberflächenkratzern auf Behälterfolien
Die Außenteile von Containern erfordern in der Regel eine Pulverbeschichtung, Lackierung oder andere Oberflächenbehandlungen; bei einigen Produkten werden vorbeschichtete Bleche oder Edelstahlbleche verwendet.
Eine gut konzipierte Nachfolgestützplattform kann das relative Verrutschen zwischen dem Blech und den festen Stützen verringern und somit das Risiko von Oberflächenkratzern senken.
Bei vorbeschichteten Blechen oder Edelstahl mit Spiegelglanz sollten geeignete kratzfeste Kontaktmaterialien verwendet und die Auflagefläche regelmäßig gereinigt werden.
4) Manuelle Unterstützung reduzieren und Arbeitsintensität senken
Bei herkömmlichen Biegeverfahren für große Behälterbleche sind unter Umständen zwei oder mehr Bediener erforderlich, um das Blech zu stützen.
Die Nachführvorrichtung kann einen Teil des Blechgewichts tragen, wodurch die Notwendigkeit des ständigen manuellen Anhebens reduziert wird.
Unter der Voraussetzung, dass die Anforderungen an Werkstückgewicht, Größe, Schwerpunktstabilität und Risikobewertung erfüllt sind, können einige Prozesse von einer einzelnen Person durchgeführt werden. Es kann jedoch nicht davon ausgegangen werden, dass das Biegen großer Bleche vollständig von einer einzelnen Person automatisiert werden kann.
5) Verbesserung der Stabilität beim Biegen langer Bleche
Bei Containerblechen mit einer Länge von mehr als 3000 mm kann, abhängig von der tatsächlichen Last und der Schwerpunktverteilung, eine doppelte Folgevorrichtung in Betracht gezogen werden.
Eine doppelte Folgestütze kann die Balance der Stützung auf beiden Seiten des Blechs verbessern und so das durch asynchrone manuelle Unterstützung verursachte Schwanken verringern.
6) Verbesserung der Produktionseffizienz beim Containerbiegen
Die Nachführvorrichtung reduziert den Zeitaufwand für die manuelle Anpassung der Materialhandhabungsposition und das wiederholte Stützen des Blechs und eignet sich daher besonders für die Serienfertigung von mehrstufigen Biegevorgängen.
Das Ausmaß der Effizienzverbesserung muss anhand der tatsächlichen Verarbeitungszykluszeit überprüft werden und kann nicht allein anhand des Vorhandenseins oder Fehlens eines Folgegeräts beurteilt werden.
7) Risiko des unerwarteten Schwingens von Blechteilen verringern
Große, dünne Bleche können beim Biegen eine erhebliche Rotation erfahren.
Die Nachführvorrichtung kann die direkte Belastung der Blechbewegung durch manuelle Arbeit reduzieren, führt aber auch zu neuen Klemmpunkten und Bewegungsbereichen, was den Einsatz von Sicherheitsvorkehrungen, standardisierter Personenpositionierung und eines zuverlässigen Kontrollsystems erforderlich macht.
8) Verbesserung der Containermontagequalität
Bei Schranktüren, Seitenwänden und Verstärkungen tragen stabile Biegeprozesse dazu bei, die Kantenausrichtung, die Passgenauigkeit der Bohrungen und die Formkonsistenz des Schranks bei der anschließenden Montage zu verbessern.
9) Geeignet für die Behälterverarbeitung verschiedener Materialien
Biegenachführvorrichtungen können für Werkstoffe wie kaltgewalzten Stahl, verzinkten Stahl, Edelstahl und Aluminiumlegierungen verwendet werden.
Die Stützmethode muss je nach Gewicht, Steifigkeit, Oberflächenbeschaffenheit und Biegeprozess der verschiedenen Materialien angepasst werden.
10) Schaffung der Voraussetzungen für die automatisierte Produktion von Behältern
Die Nachführvorrichtung kann in CNC-Biegemaschinen, automatische Hinteranschläge, robotergestützte Be- und Entladesysteme sowie Blechfördersysteme integriert werden.
Es handelt sich um eine wichtige Hilfseinheit für die Automatisierung des flexiblen Biegens von Behältern, aber die vollständige Automatisierung erfordert noch die Lösung von Problemen wie dem Greifen, Wenden, Positionieren, Vermeiden und der Prozessanbindung von Blechen.
5. Anwendung von Biegenachführvorrichtungen in verschiedenen Behälterprodukten
1) Elektrische Steuerschränke und Verteilerschränke
Hauptsächlich verwendet für die Bearbeitung von Schranktüren, Seitenwänden, Deck- und Bodenplatten. Die Nachführvorrichtung verbessert die Auflagefläche großflächiger dünner Bleche und erhöht die Bearbeitungsstabilität.
2) Aktenschränke und Büroschränke
Geeignet für die Chargenverarbeitung von Blechen mit langen Seiten, wodurch der manuelle Materialtransport reduziert und die Zykluszeit bei sich wiederholenden Biegevorgängen verbessert wird.
3) Industrielle Werkzeugschränke und Gerätegehäuse
Geeignet zum Biegen größerer Schrankpaneele und Verstärkungsplatten, wodurch das Schwingen und die Verformung des Blechs aufgrund unsachgemäßer Abstützung reduziert werden.
4) Vitrinen und Küchengeräteschränke aus Edelstahl
Entscheidend ist die Stabilität der großen Paneele und der Schutz ihrer Oberflächen. Besonderes Augenmerk muss auf die Kontaktmaterialien und die Sauberkeit der nachfolgenden Plattform gelegt werden.
6. Vorsichtsmaßnahmen für die Verwendung von Biegenachführvorrichtungen bei der Behälterverarbeitung
- Übermäßige Materialunterstützung ist zu vermeiden. Die Stützplattform sollte nicht zu stark auf das Blech drücken, da dies die Biegeform beeinträchtigen kann.
- Stellen Sie die Folgetrajektorie korrekt ein. Anpassungen sollten in Verbindung mit dem Biegewinkel, der Werkstückform und der Werkzeugposition vorgenommen werden, um Bewegungsbeeinträchtigungen zu vermeiden.
- Prüfen Sie den Schwerpunkt des Blechs. Große oder unregelmäßig geformte Schrankpaneele können einen verschobenen Schwerpunkt aufweisen; die Stabilität der Unterkonstruktion muss überprüft werden.
- Schützen Sie die Oberfläche des Blechs. Reinigen Sie die Trägerplattform regelmäßig von Metallspänen und Ölflecken.
- Achten Sie auf mögliche Kollisionen durch mehrfache Biegungen. Bei Werkstücken mit vorhandenen Flanschen muss der Abstand zwischen der Nachführplattform, dem Flansch und der Werkzeugmaschine überprüft werden.
7. Zusammenfassung: Der Nutzen von Biegefolgevorrichtungen für Behälterhersteller
Für Hersteller von Vitrinen, Schaltschränken, Lagerschränken und anderen großen Blechgehäusen ist der Blechfolger für das Behälterbiegen nicht nur ein Hilfsmaterialstützmechanismus, sondern auch eine wichtige Ausrüstung zur Verbesserung der Stabilität des Biegeprozesses.
Der Kernnutzen lässt sich wie folgt zusammenfassen: Unterstützung großer Plattenmaterialien, Reduzierung der manuellen Materialhandhabung, Minimierung des Plattendurchhangs, Verbesserung der Biegekonsistenz, Schutz der Plattenmaterialoberfläche, Steigerung der Produktionseffizienz und Schaffung von Voraussetzungen für die intelligente Biegeproduktion von Behältern.
Insbesondere bei der Verarbeitung großer Behälterbleche mit den Abmessungen 125T×3200 mm, 160T×3200 mm und 200T×4000 mm CNC-AbkantpressenDie korrekte Konfiguration von zwei Folgegeräten hat typischerweise einen hohen praktischen Anwendungswert.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese