目录
随着钣金加工行业向智能化、自动化和灵活性发展,激光切割上下料系统已成为现代金属加工生产线的重要组成部分。
随着钣金加工行业向智能化、自动化和灵活性发展,激光切割上下料系统已成为现代金属加工生产线的重要组成部分。
通过真空吸盘、机械臂、龙门起重机、升降平台、自动板材分离装置、智能控制系统和自动化仓储等设备,实现了板材从原材料存储、自动拣选、精确定位、激光切割到成品卸货的自动化操作。
通过真空吸盘、机械臂、龙门起重机、升降平台、自动板材分离装置、智能控制系统和自动化仓储等设备,实现了板材从原材料存储、自动拣选、精确定位、激光切割到成品卸货的自动化操作。
1. 什么是激光切割上下料系统?
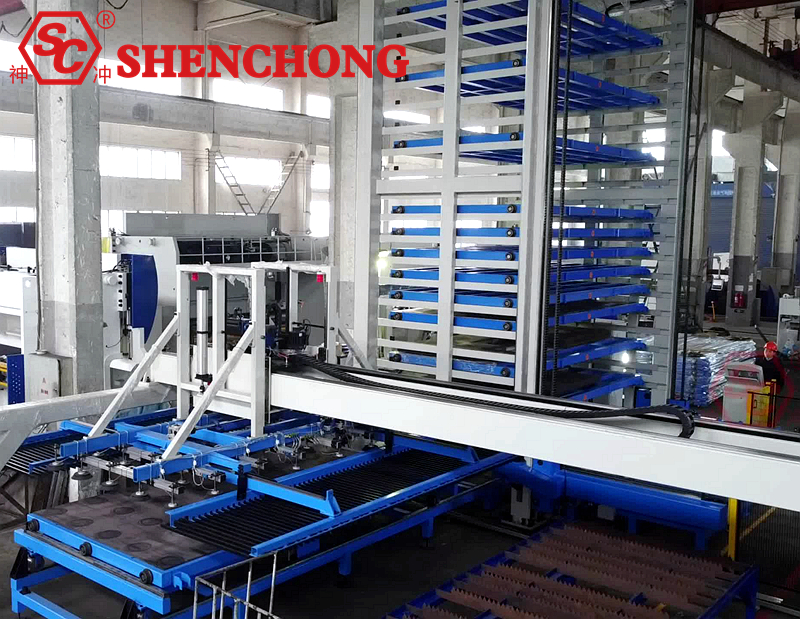
激光切割自动上下料系统是一种集机械自动化、智能控制、钣金搬运、自动定位、成品卸料和生产管理于一体的钣金自动化辅助设备。
该系统主要与光纤激光切割机配合使用。通过真空吸盘、机械臂、龙门起重机、升降平台、叉齿分离装置和智能控制系统,实现了原材料板材的自动上料、切割后的自动下料以及与智能仓储系统的协同作业。
与传统的人工装卸方法相比,自动化装卸系统减少了人工搬运,缩短了非切割辅助时间,提高了设备利用率,并为钣金工厂的灵活、连续和智能化生产奠定了基础。
对于汽车零部件、底盘和机柜、电气设备、建筑机械、电梯制造、不锈钢制品和金属家具等行业而言,自动化装卸系统不仅是提高生产效率的辅助设备,也是构建智能钣金生产线的重要组成部分。
2. 自动化激光切割上下料系统的组成和结构
完整的 自动化装卸系统 通常由以下核心模块组成。
核心组件 | 主要功能 | 技术特点 |
自动送料机构 | 从原材料区取下金属板材,送到切割台。 | 真空吸盘、龙门桁架、伺服驱动器 |
自动卸料机构 | 将切割好的金属板材或工件转移到指定区域。 | 叉齿、托盘、机械臂等。 |
真空吸附系统 | 粘附并稳定运输金属板材。 | 分区吸附,真空检测 |
片材分离装置 | 降低同时拿起多张纸的风险。 | 磁选、气吹分片、双张检测 |
自动定位装置 | 确保金属板材在切割台上的位置正确。 | 机械定位、传感器检测 |
升降平台 | 存放并提起待加工的板材。 | 液压或电动升降 |
伺服驱动系统 | 控制装卸机构的运动。 | 伺服电机、齿轮齿条机构或直线导轨 |
PLC控制系统 | 协调设备动作和联锁装置。 | 自动循环、故障报警、状态监控 |
安全保护系统 | 防止人员进入危险移动区域。 | 安全围栏、光幕、紧急停止装置、联锁装置 |
智能存储接口 | 将钣金存储区与生产线连接起来。 | 自动入站/出站任务调度 |
值得注意的是,不同制造商生产的系统以及不同自动化程度的系统,其实际配置会有所不同。例如,基本的装卸系统可能仅配备一个吸盘式龙门架和升降平台,而大型柔性生产线则可能集成多层物料存储、自动分拣、AGV/AMR物流以及MES系统。
3. 激光切割上下料系统的工作原理
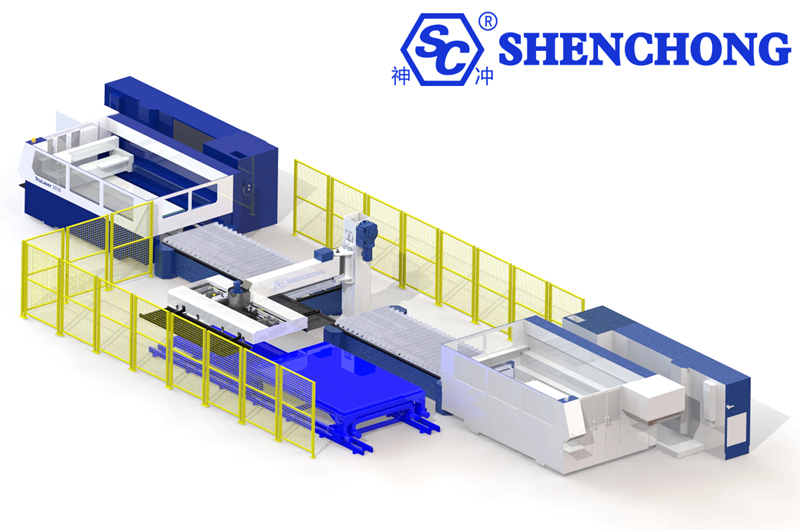
典型的自动装卸流程:
- 原材料存储区/智能材料存储:板材准备和任务调度
- 自动纸张分离和真空吸附:单张纸张检测和稳定夹持
- 龙门式自动上下料和定位:将板材送至切割工作台
- 光纤激光切割:按照程序完成板材加工
- 自动卸料和输送:卸载整张板材、框架或部件
- 分类和堆垛/下一工序:成品转移和生产数据记录
具体工作流程:
- 自动材料准备:操作员在控制系统中选择切割程序、板材规格和生产数量,系统确认原材料已准备就绪。
- 自动分片:装载机构移动到原材料区,利用分片装置、真空吸盘和双片检测机构夹持单张片材。
- 自动化输送:伺服驱动的龙门架将金属板材移动到激光切割机的交换台或指定的装载位置。
- 自动定位:机械定位或传感器确认钣金的位置,防止偏移、碰撞和重复装载。
- 激光切割:激光切割机根据预设程序对金属板材进行加工。
- 自动卸料:根据设备结构,将切割好的整张板材、框架工件或分离的零件卸到指定区域。
- 循环生产:该系统协调装载/卸载与切割机的操作,以实现连续批量加工。
- 重要提示:标准自动卸料与自动零件分拣并不相同。如果需要将不同形状和尺寸的零件分开堆放,通常需要视觉识别、机器人分拣或专用零件分拣模块。
4. 自动化激光切割上下料系统的十大核心优势
优势一:生产效率显著提高
可自动完成钣金的抓取、输送、定位和卸载,减少人工搬运和等待时间。配合换向台,部分装卸动作可与切割过程同步进行,减少非生产性时间。
优势二:降低劳动强度
减少了人工搬运大型、重型和锋利板材的工作量。操作人员可以将更多精力集中在设备监控、质量检验和生产管理上。
优势三:提高设备利用率
自动材料准备、自动循环和任务调度减少了因人工材料供应不及时而导致的切割机停机时间,使其特别适合大批量和多班次生产。
优势四:提升纸张处理稳定性
多点真空吸附、分区控制、机械定位和真空压力检测有助于减少搬运过程中纸张的滑动、划痕和位置偏差。
优势五:优化车间空间利用率
结合自动化物料存储系统,可实现板材的多层集中存储,减少平面堆垛面积,使原材料管理更加有序。
优势六:提升运行安全性
减少人员与厚重板材和危险移动机械直接接触的频率,并通过安全围栏、联锁装置和光幕降低风险。
优势7:支持多规格板材加工
在吸盘布局、有效载荷和设备行程的限制范围内,它可以适应不同尺寸、厚度和材质的板材。
优势8:支持连续批量生产
结合物料仓库和任务管理系统,在满足物料供应、废物处理和安全监控条件的情况下,可以进行长期自动化生产。
优势九:降低整体制造成本
通过减少人工搬运时间、提高设备利用率和改善物流效率,可以降低单位产品的总生产成本。
优势10:促进数字化升级
它可以与 MES、ERP、WMS 和生产调度系统连接,实现生产任务管理、物料跟踪和设备状态监控。
5. 自动化装卸系统的六项关键技术特点
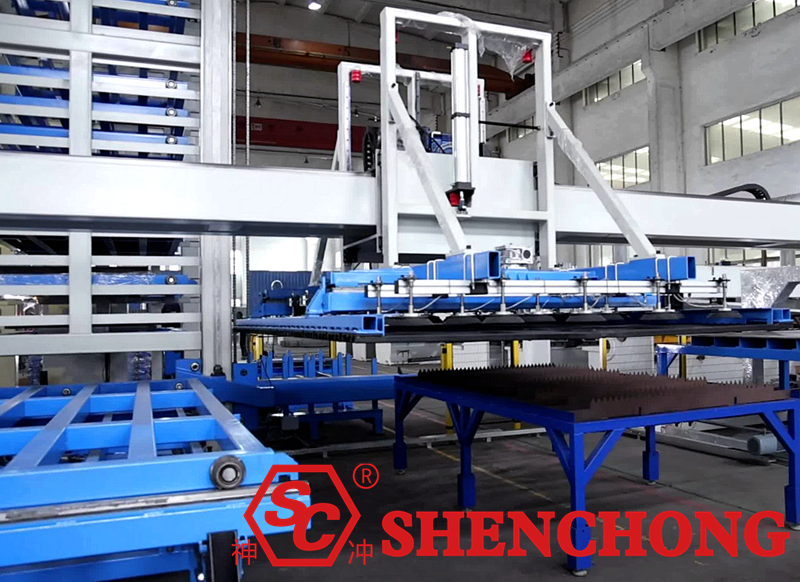
1)真空吸盘自动装载
真空吸附技术是自动化片材装载系统中常见的核心技术之一。
主要特点包括:
- 采用多点吸盘结构来分散片材的承载力。
- 根据片材尺寸选择合适的吸附面积。
- 通过真空检测确认夹持状态。
- 对于大尺寸薄板,精心设计的吸盘布局可以减少变形。
- 结合吹气、磁选和双张检测技术,可以提高物料搬运的可靠性。
对于不锈钢、铝、碳钢等不同材质的板材,应根据板材的表面状况、厚度、重量和刚度来选择吸盘的材质和数量。对于穿孔板、油渍板和表面不平整的板材,可能需要使用特殊的吸附剂。
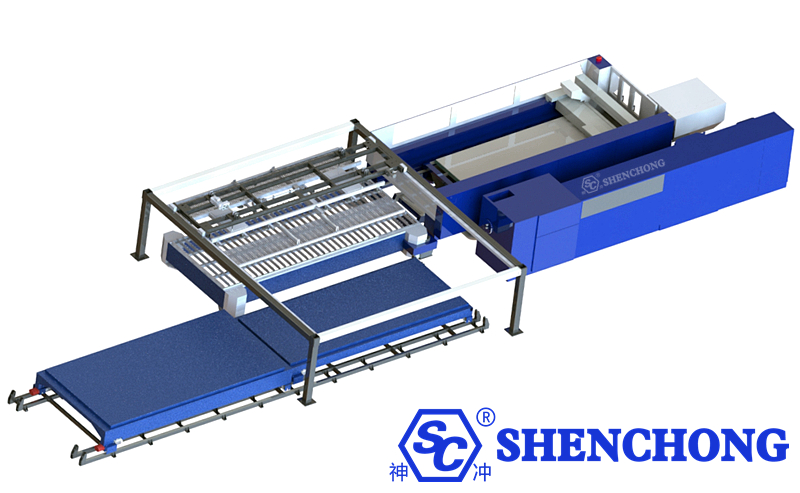
2)高刚性龙门桁架结构
龙门桁架通常采用钢框架结构、线性导轨、伺服驱动器和齿轮齿条传动装置。
它的主要特点是运行轨迹可控、覆盖面积大、结构稳定,使其适用于 3015、4020、6020 等激光切割机。
对于大尺寸板材,需要特别注意梁的刚度、运行速度、加减速控制以及负载下的定位精度。
3)智能双页检测技术
在自动送料过程中,由于油膜、静电或表面粘附作用,两块薄板可能会同时被抬起。
双张检测系统通过厚度检测、传感器判断和纸张分离机构的协调,降低了多张纸张同时装载的风险。
此功能对于薄板、高表面质量板材和连续自动化生产尤为重要。
4)自动卸货和分类管理
自动卸货方法可分为以下几类。
卸载方法 | 主要特点 | 适用场景 |
整托盘自动卸货 | 将切割好的金属板材连同框架一起卸下。 | 常规钣金加工 |
叉车卸货 | 金属板或框架由叉子支撑。 | 大尺寸金属板材 |
托盘交换卸货 | 交换台和传送机构协同工作,抓取和分拣各个切割好的零件。 | 连续批量切割 |
机器人分拣 | 根据零件识别和位置信息抓取零件。 | 多品种零件生产 |
视觉智能排序 | 将切割好的金属板材连同框架一起卸下。 | 灵活的自动化生产 |
对于高精度零件分拣,应特别注意切割后的零件是否已完全与框架分离,以及是否存在翘曲、重叠或微连接。
5)PLC智能控制与设备联动
PLC控制系统可以协调激光切割机、上下料机构、升降平台和存储设备。
主要功能包括自动循环、动作联锁、故障报警、钣金检测、设备状态显示和运行记录。
通过与激光切割机控制系统通信,它还可以实现接收切割完成信号、确认交换平台状态、启动自动装卸任务等功能。
6)模块化结构和灵活扩展
模块化设计使得自动装卸系统能够根据生产规模逐步升级。
- 自动化系统升级路径:基础自动化上下料:单台激光切割机 + 上下料龙门架 + 原材料台
- 连续生产系统:自动化上下料 + 换料台 + 多工位物料搬运
- 智能仓储集成系统:自动化装卸 + 多级物料存储 + 库存管理
- 智能柔性钣金生产线:材料存储 + 多台激光切割机 + 自动分拣 + 制造执行系统
6. 自动化装卸与传统人工装卸的比较
比较项目 | 人工装卸 | 自动化装卸 |
饲养方法 | 人工搬运或辅助起吊 | 吸盘式和龙门架式自动化搬运 |
劳动力需求 | 需要持续参与 | 主要用于监测和补充 |
工作连续性 | 受人员配置安排的影响 | 能够连续循环 |
定位一致性 | 受运营经验影响 | 根据程序反复定位 |
重型钢板搬运 | 通常需要起重机协助。 | 根据额定容量自动处理负载 |
安全 | 许多员工负责处理板材。 | 减少危险区域的人工操作 |
多班次生产 | 取决于人员配备情况 | 更容易组织多班次作业 |
初始投资 | 成本相对较低 | 成本相对较高 |
设备维护 | 相对简单 | 需要对电气和机械系统进行维护。 |
扩展能力 | 有限的 | 可与物料存储和生产管理系统集成 |
自动化并非总是绝对优势。对于小批量生产、板材类型频繁更换以及切割机利用率低的工厂而言,第一步应该是评估设备投资与实际节省的人工时间,避免自动化设备长期闲置。
7. 自动化装卸系统的关键技术参数
以下以配备3015型激光切割机的龙门式上下料系统为例,列出常用的技术参数供选择。表中参数范围仅供方案设计参考,不应视为具体产品的出厂技术规格。
技术参数 | 参考配置或选型指南 |
兼容的切割机 | 3015型光纤激光切割机 |
标称板材尺寸 | 3000 × 1500 毫米 |
适用板材 | 碳钢、不锈钢、铝板等。 |
额定进料负载 | 根据钢板重量选择,例如 300–1000 公斤级 |
进料机构 | 龙门式 |
握法 | 真空吸盘式 |
传输方法 | 伺服电机、齿条或其他机构 |
定位方法 | 机械定位、传感器检测 |
纸张分离功能 | 根据需求进行配置 |
双页检测 | 推荐配置 |
卸载方法 | 叉式、托盘式或其他解决方案 |
控制系统 | PLC + HMI |
操作模式 | 手动、半自动、全自动 |
表格类型 | 固定平台或升降平台 |
存储接口 | 可选的智能材料存储接口 |
安全配置 | 围栏、紧急停止、安全联锁和保护检测 |
例如,一块标准碳钢板,尺寸为 3000 × 1500 × 6 毫米,密度为 7850 千克/立方米:
m = 3.0 × 1.5 × 0.006 × 7850
m ≈ 211.95 kg
因此,在选择送料系统时,不仅要考虑单张钢板的重量,还要考虑吸盘和夹具的重量、偏心载荷、加减速动态载荷以及必要的安全裕度。
8. 自动化装卸系统的主要应用行业
- 电气柜行业:用于批量切割控制柜、配电柜和通信柜所需的金属板材。
- 汽车零部件行业:适用于生产汽车支架、金属结构件和批量零件。
- 不锈钢制品行业:减少钣金的人工搬运,提高加工物流效率。
- 工程机械行业:适用于大型重型金属板材的自动化搬运。
- 电梯制造行业:适用于加工电梯门板、轿厢结构件等的金属板材。
- 金属家具行业:支持不同规格金属零件的多批次切割和生产。
9. 如何为激光切割选择合适的自动上下料系统?
在选择系统时,应综合考虑钣金尺寸和重量、生产周期时间、车间布局以及未来自动化扩展等因素。
系统类型 | 主要配置 | 推荐用户 |
经济型 | 单切机+基本物料送料机构 | 中小型钣金加工厂 |
标准型 | 自动送料+自动卸料+双物料工作台 | 中批量生产企业 |
高效型 | 双工位装卸货+交换台+自动调度 | 多班次批量生产企业 |
智能仓储类型 | 自动上下料 + 多层板材材料库 | 多规格钣金生产企业 |
柔性生产线类型 | 智能材料库 + 多台激光切割机 + 自动分拣 + 制造执行系统 | 大型智能钣金工厂 |
激光切割机选型的七个关键考虑因素:
- 钣金规格:钣金的最大和最小尺寸、厚度和重量。
- 设备兼容性:激光切割机品牌、工作台类型、接口协议和可用空间。
- 装卸周期时间:每张纸的装卸时间,以及是否可以并行操作。
- 材料特性:表面涂层、油渍、开口、变形、薄片粘附。
- 卸货要求:仅卸载整张板材,还是需要自动分拣和码垛?
- 安全与维护:风险评估、设备联锁、真空故障保护和维护空间。
- 未来扩展:是否需要连接到自动化存储和检索系统(AS/RS)、AGV、MES 或多台激光切割机。
10. 激光切割自动化上下料系统的未来发展方向
随着钣金制造业向智能化、灵活性和数字化方向发展,自动化激光切割上下料系统正朝着以下方向发展:
1)集成智能仓储
将多层片材仓库与自动化装卸系统相结合,实现原材料存储、自动化仓储、激光切割和废料回收的一体化管理。
2)多台激光切割机的协同生产
通过中央调度系统,智能仓储物流系统与多台激光切割机连接,根据生产任务分配金属板材。
3)自动化零件识别和分拣
结合视觉识别、机器人抓取和工件分类技术,减少切割后的人工拆卸和分拣工作。
4)实时生产数据监控
通过工业通信和MES系统收集设备运行、生产进度、加工数量和故障记录等数据。
5)柔性制造和自动化排程
结合生产订单、钣金库存、切割程序和设备状态,实现多品种、小批量生产的更灵活调度。
11. 总结
自动化激光切割上下料系统的核心价值不仅在于取代人工搬运,还在于通过自动化物流与激光切割技术的深度融合,提高生产连续性、设备利用率和生产管理效率。
对于中小型钣金加工企业而言,标准的自动化上下料系统可以有效减少辅助操作时间。对于大型制造企业而言,自动化上下料系统与……的集成 智能材料存储自动化分拣和MES系统可以进一步构建完整的智能柔性钣金生产线。
核心产品定位:高效装卸、智能控制、灵活生产、自动化物流和数字化管理。
从单机自动上下料到多台激光切割机协同运行的智能生产线,自动化激光切割上下料系统正成为现代钣金制造企业提高生产能力和促进智能制造的关键设备。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese