Оглавление
По мере развития отрасли обработки листового металла в направлении интеллектуальных технологий, автоматизации и гибкости, системы загрузки и выгрузки для лазерной резки стали важным компонентом современных производственных линий по обработке металла.
По мере развития отрасли обработки листового металла в направлении интеллектуальных технологий, автоматизации и гибкости, системы загрузки и выгрузки для лазерной резки стали важным компонентом современных производственных линий по обработке металла.
Автоматизированные системы погрузки и разгрузки, использующие такое оборудование, как вакуумные присоски, роботизированные манипуляторы, козловые краны, подъемные платформы, автоматические устройства для разделения листового металла, интеллектуальные системы управления и автоматизированные складские системы, обеспечивают автоматизированную обработку листового металла от хранения сырья, автоматического отбора, точного позиционирования, лазерной резки до выгрузки готовой продукции.
Автоматизированные системы погрузки и разгрузки, использующие такое оборудование, как вакуумные присоски, роботизированные манипуляторы, козловые краны, подъемные платформы, автоматические устройства для разделения листового металла, интеллектуальные системы управления и автоматизированные складские системы, обеспечивают автоматизированную обработку листового металла от хранения сырья, автоматического отбора, точного позиционирования, лазерной резки до выгрузки готовой продукции.
1. Что такое система погрузки и разгрузки, изготовленная методом лазерной резки?
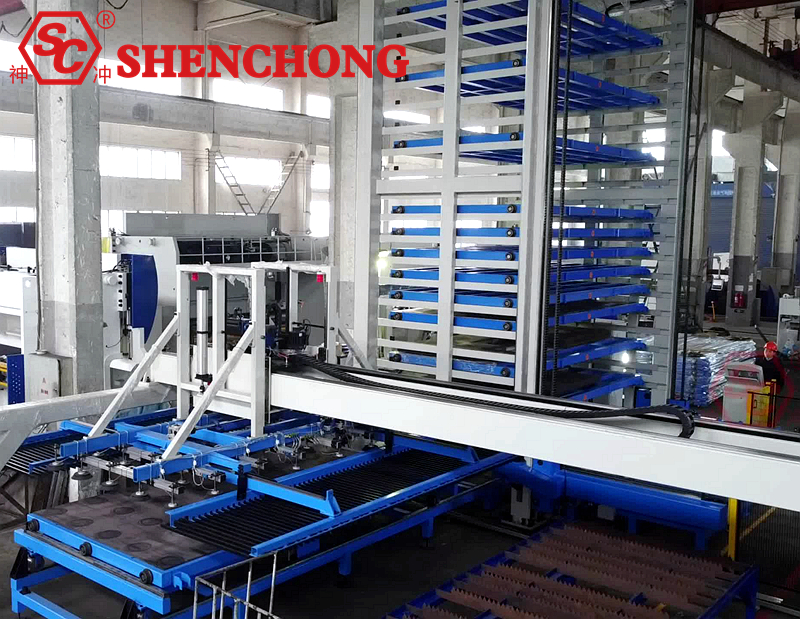
Автоматизированная система загрузки и выгрузки для лазерной резки — это вспомогательное оборудование для автоматизации обработки листового металла, объединяющее механическую автоматизацию, интеллектуальное управление, обработку листового металла, автоматическое позиционирование, выгрузку готовой продукции и управление производством.
Эта система в основном используется с волоконно-лазерными станками для резки. Благодаря вакуумным присоскам, роботизированным манипуляторам, козловым кранам, подъемным платформам, устройствам разделения вил и зубьев и интеллектуальной системе управления, она обеспечивает автоматическую загрузку листового сырья, автоматическую выгрузку после резки и совместную работу с интеллектуальными складскими системами.
По сравнению с традиционными методами ручной погрузки и разгрузки, автоматизированные системы погрузки и разгрузки сокращают объем ручной работы, уменьшают время, затрачиваемое на вспомогательные операции, не связанные с резкой, повышают эффективность использования оборудования и создают основу для гибкого, непрерывного и интеллектуального производства на предприятиях по обработке листового металла.
Для таких отраслей, как производство автомобильных деталей, шасси и корпусов, электрооборудования, строительной техники, лифтов, изделий из нержавеющей стали и металлической мебели, автоматизированные системы погрузки и разгрузки являются не только вспомогательным оборудованием для повышения эффективности производства, но и важным компонентом в создании интеллектуальных линий по производству листового металла.
2. Состав и структура автоматизированных систем загрузки и разгрузки для лазерной резки
Полный автоматизированная система погрузки и разгрузки Как правило, состоит из следующих основных модулей.
Основные компоненты | Основные функции | Технические характеристики |
Автоматический механизм подачи | Захватить листовой металл из зоны заготовки и доставить его на раскройный стол. | Вакуумные присоски, портальные фермы, сервоприводы |
Автоматический механизм разгрузки | Переместите нарезанный листовой металл или заготовки в отведенное место. | Вилкообразный, поднос, роботизированная рука и т. д. |
Вакуумная адсорбционная система | Обеспечивать надежное крепление и транспортировку металлических листов. | Зональная адсорбция, вакуумное детектирование |
Устройство для разделения листов | Снизьте риск одновременного взятия нескольких листов. | Магнитная сепарация листов, сепарация листов с помощью продувки воздухом, обнаружение двойных листов. |
Автоматическое устройство позиционирования | Убедитесь в правильном положении листового металла на режущем столе. | Механическое позиционирование, обнаружение датчиками |
Подъемная платформа | Складируйте и поднимайте листы, подлежащие обработке. | Гидравлический или электрический подъем |
Сервоприводная система | Контролируйте движение механизмов погрузки и разгрузки. | Сервомоторы, реечные или линейные направляющие |
Система управления ПЛК | Координировать действия оборудования и блокировки. | Автоматический цикл, сигнализация неисправностей, контроль состояния. |
Система защиты | Не допускайте доступа персонала в опасные зоны передвижения. | Защитные ограждения, световые завесы, аварийная остановка, блокировки |
Интеллектуальный интерфейс хранения данных | Подключите зону хранения листового металла к производственной линии. | Автоматическое планирование входящих/исходящих запросов и задач. |
Важно отметить, что фактическая конфигурация систем различается у разных производителей и на разных уровнях автоматизации. Например, базовая система погрузки и разгрузки может быть оснащена только одним портальным краном с присосками и подъемной платформой, в то время как крупная гибкая производственная линия может включать многослойное хранение материалов, автоматическую сортировку, логистику с использованием автоматизированных транспортных средств (AGV/AMR) и систему MES.
3. Принцип работы систем загрузки/выгрузки при лазерной резке
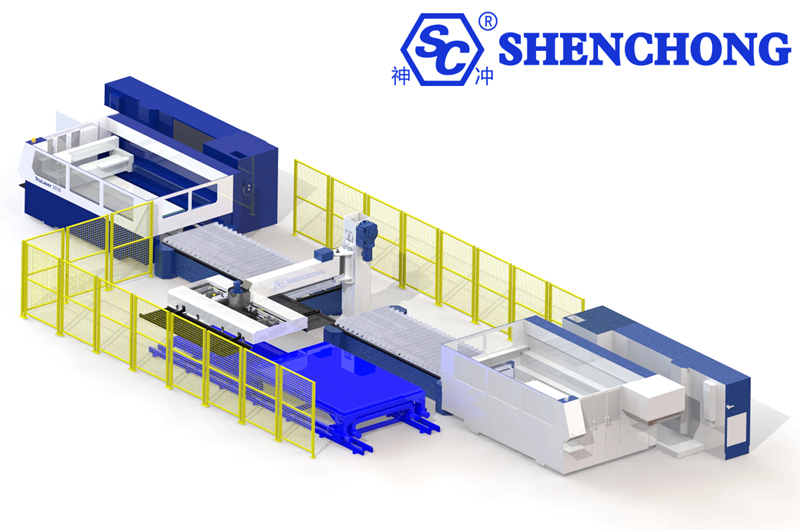
Типичный автоматизированный процесс погрузки и разгрузки:
- Зона хранения сырья/Интеллектуальное хранение материалов: подготовка листового материала и планирование задач.
- Автоматическое разделение листов и вакуумная адсорбция: обнаружение отдельных листов и надежный захват.
- Портальная автоматическая загрузка и позиционирование: подача листового материала на рабочий стол для резки.
- Волоконно-лазерная резка: завершение обработки листового материала в соответствии с программой.
- Автоматическая разгрузка и перемещение: разгрузка целых листов, рам или частей.
- Классификация и укладка/Следующий этап: Перемещение готовой продукции и регистрация производственных данных.
Конкретный рабочий процесс:
- Автоматическая подготовка материала: оператор выбирает программу резки, характеристики листового материала и количество продукции в системе управления, после чего система подтверждает готовность сырья.
- Автоматическое разделение листов: загрузочный механизм перемещается в зону сырья и захватывает отдельные листы листового материала с помощью устройства разделения листов, вакуумной присоски и механизма обнаружения двух листов.
- Автоматизированная конвейерная система: Портальный механизм с сервоприводом перемещает листовой металл к обменному столу станка лазерной резки или в заданное положение загрузки.
- Автоматическое позиционирование: Механическое позиционирование или датчики подтверждают положение листового металла, предотвращая смещение, столкновения и дублирование нагрузки.
- Лазерная резка: Станок для лазерной резки обрабатывает листовой металл в соответствии с заданной программой.
- Автоматическая разгрузка: В зависимости от конструкции оборудования, нарезанные целые листы, заготовки в рамах или разделенные детали выгружаются в специально отведенную зону.
- Циклическое производство: система координирует загрузку/выгрузку с работой режущего станка для обеспечения непрерывной пакетной обработки.
- Важное примечание: Стандартная автоматическая разгрузка — это не то же самое, что автоматическая сортировка деталей. Если детали разных форм и размеров необходимо укладывать отдельно, обычно требуется распознавание изображений, роботизированная сортировка или специальный модуль сортировки деталей.
4. Десять основных преимуществ автоматизированной системы загрузки/выгрузки для лазерной резки
Преимущество 1: Значительное повышение эффективности производства.
Автоматически выполняет захват, транспортировку, позиционирование и разгрузку листового металла, сокращая ручную обработку и время ожидания. В сочетании со столом для смены листового металла некоторые операции погрузки/разгрузки могут выполняться одновременно с процессом резки, что сокращает непроизводительное время.
Преимущество 2: Снижение трудозатрат.
Снижает трудозатраты на ручную обработку больших, тяжелых и острых листов. Операторы могут больше сосредоточиться на контроле оборудования, контроле качества и управлении производством.
Преимущество 3: Повышение эффективности использования оборудования.
Автоматическая подготовка материала, автоматический цикл обработки и планирование задач сокращают время простоя режущих станков, вызванное несвоевременной ручной подачей материала, что делает их особенно подходящими для крупносерийного и многосменного производства.
Преимущество 4: Улучшенная устойчивость при работе с листами бумаги.
Многоточечная вакуумная адсорбция, зональное управление, механическое позиционирование и обнаружение вакуумного давления помогают уменьшить проскальзывание листов, царапины и отклонения от заданного положения во время обработки.
Преимущество 5: Оптимизированное использование пространства мастерской.
В сочетании с автоматизированной системой хранения материалов это позволяет осуществлять многослойное централизованное хранение листового материала, сокращая площадь штабелирования и делая управление сырьем более организованным.
Преимущество 6: Повышенная безопасность эксплуатации
Снижает частоту прямого контакта персонала с тяжелыми листами и опасными движущимися механизмами, а также уменьшает риски за счет защитных ограждений, блокировок и световых завес.
Преимущество 7: Поддержка обработки листовых материалов различной спецификации.
В пределах возможностей расположения присосок, эффективной нагрузки и хода оборудования, устройство может адаптироваться к листам различных размеров, толщины и материалов.
Преимущество 8: Поддержка непрерывного серийного производства.
В сочетании с системой управления материальными ресурсами и задачами она может обеспечивать долгосрочное автоматизированное производство при соблюдении условий доступности материалов, утилизации отходов и контроля безопасности.
Преимущество 9: Снижение общих производственных затрат.
Сокращение времени, затрачиваемого на ручную обработку, повышение эффективности использования оборудования и улучшение логистики приводят к снижению общей себестоимости единицы продукции.
Преимущество 10: Содействует цифровой модернизации.
Она может взаимодействовать с системами MES, ERP, WMS и системами планирования производства для обеспечения управления производственными задачами, отслеживания материалов и мониторинга состояния оборудования.
5. Шесть ключевых технических особенностей автоматизированной системы погрузки и разгрузки
1) Автоматическая загрузка с помощью вакуумной присоски
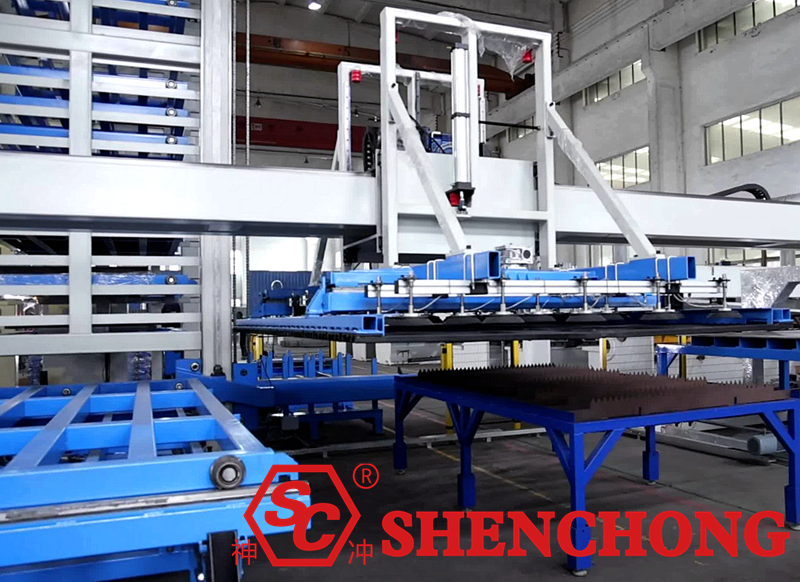
Технология вакуумной адсорбции — одна из основных технологий, широко используемых в автоматизированных системах загрузки листовых материалов.
Ключевые особенности включают в себя:
- Используется многоточечная конструкция с присосками для распределения несущей силы листового материала.
- Выбирает подходящую площадь адсорбции в зависимости от размера листового материала.
- Подтверждает состояние захвата посредством обнаружения вакуума.
- Для тонких пластин большого формата грамотно спроектированная конструкция присосок может уменьшить прогиб.
- Сочетание технологий обдува воздухом, магнитной сепарации и обнаружения двойных листов может повысить надежность обработки материалов.
Для различных материалов, таких как нержавеющая сталь, алюминий и углеродистая сталь, материал и количество присосок следует выбирать в зависимости от состояния поверхности, толщины, веса и жесткости пластины. Для перфорированных пластин, пластин с масляными пятнами и пластин с неровной поверхностью могут потребоваться специальные адсорбционные растворы.
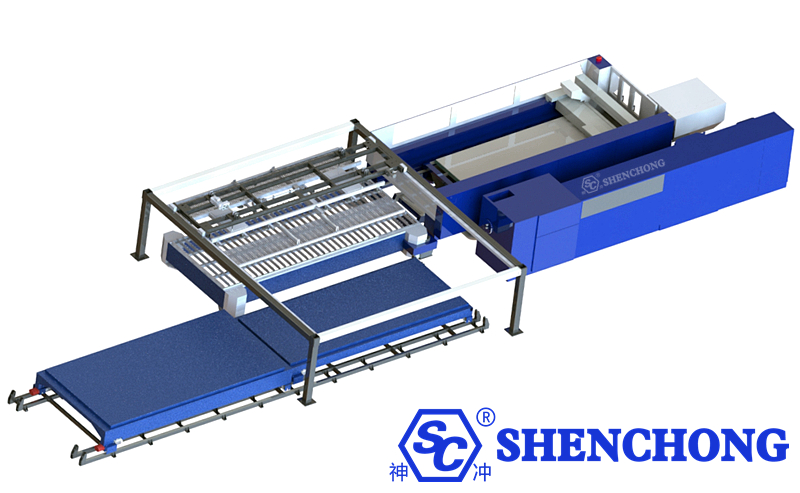
2) Высокопрочная портальная ферменная конструкция
Козловые фермы обычно имеют стальную каркасную конструкцию, линейные направляющие, сервоприводы и реечные передачи.
Его главные особенности — контролируемая траектория движения, большая площадь покрытия и структурная стабильность, что делает его подходящим для станков лазерной резки 3015, 4020, 6020 и других.
При изготовлении пластин большого формата особое внимание следует уделять жесткости балки, скорости вращения, контролю ускорения/замедления и точности позиционирования под нагрузкой.
3) Интеллектуальная технология обнаружения двойного листа
В процессе автоматической подачи две тонкие пластины могут одновременно подниматься из-за масляной пленки, статического электричества или адгезии к поверхности.
Система контроля качества с использованием двух листов снижает риск образования множественных загрузок за счет определения толщины, оценки датчиков и координации работы механизма разделения листов.
Эта функция особенно важна для тонких листов, листов с высоким качеством поверхности и для непрерывного автоматизированного производства.
4) Автоматизированная разгрузка и управление классификацией
Автоматизированные методы разгрузки можно разделить на следующие категории.
методы разгрузки | Основные характеристики | Применимые сценарии |
Автоматическая разгрузка целых поддонов | Выгружает нарезанный листовой металл вместе с его рамой. | Традиционная обработка листового металла |
Разгрузка с помощью вилочного погрузчика | Листовой металл или рама поддерживаются вилками. | Листовой металл большого формата |
Разгрузка паллетных грузов | Стол для обмена и механизм перемещения работают совместно, чтобы захватывать и сортировать отдельные нарезанные детали. | Непрерывная пакетная резка |
Роботизированная сортировка | Детали отбираются на основе их идентификации и информации о местоположении. | Производство деталей различных типов |
Визуальная интеллектуальная сортировка | Выгружает нарезанный листовой металл вместе с его рамой. | Гибкое автоматизированное производство |
Для высокоточной сортировки деталей следует уделять особое внимание тому, полностью ли отрезанные детали отделены от рамы, а также отсутствию деформаций, наложений или микросоединений.
5) Интеллектуальное управление ПЛК и связь оборудования
Система управления на базе ПЛК позволяет координировать работу станка лазерной резки, механизмов загрузки и разгрузки, подъемных платформ и складского оборудования.
Основные функции включают в себя автоматическое циклирование, блокировку действий, сигнализацию о неисправностях, обнаружение листового металла, отображение состояния оборудования и ведение записей о работе.
Благодаря взаимодействию с системой управления станком лазерной резки, устройство также может выполнять такие функции, как прием сигналов о завершении резки, подтверждение состояния платформы обмена и запуск задач автоматической загрузки и разгрузки.
6) Модульная конструкция и гибкое расширение
Модульная конструкция позволяет постепенно модернизировать автоматизированную систему погрузки и разгрузки в соответствии с масштабами производства.
- Вариант модернизации системы автоматизации: Базовая автоматизированная загрузка и разгрузка: Один станок лазерной резки + Портальная система загрузки/разгрузки + Стол для сырья
- Система непрерывного производства: автоматизированная погрузка и разгрузка + сменный стол + многопозиционная система перемещения материалов.
- Интеллектуальная система интеграции складских операций: автоматизированная погрузка и разгрузка + многоуровневое хранение материалов + управление запасами.
- Интеллектуальная гибкая линия по производству листового металла: хранение материалов + несколько станков лазерной резки + автоматическая сортировка + MES-система
6. Сравнение автоматизированной погрузки и разгрузки с традиционной ручной погрузкой и разгрузкой.
Сравнительные элементы | Ручная погрузка и разгрузка | Автоматизированная погрузка и разгрузка |
Метод кормления | Ручная погрузка или подъем с помощью вспомогательных средств | Автоматизированная система перемещения с помощью присосок и портала |
Требования к рабочей силе | Требуется постоянное участие | В первую очередь для мониторинга и пополнения запасов. |
Обеспечение непрерывности работы | Зависит от кадровых изменений | Способен к непрерывной циклической работе |
Последовательность позиционирования | На это влияет оперативный опыт. | Размещается многократно в соответствии с программой. |
Обработка толстостенных листов | Обычно требуется помощь крана. | Автоматически обрабатывает нагрузку в соответствии с номинальной грузоподъемностью. |
Безопасность | Многие сотрудники работают с листовыми материалами. | Снижает необходимость ручного труда в опасных зонах. |
Многосменное производство | Зависит от уровня укомплектованности штата. | Упрощает организацию работы в многосменном режиме. |
Первоначальные инвестиции | Относительно низкая стоимость | Относительно высокая стоимость |
Техническое обслуживание оборудования | Относительно просто | Требуется техническое обслуживание электрических и механических систем. |
Возможности расширения | Ограниченный | Может быть интегрирован с системами хранения материалов и управления производством. |
Автоматизация не всегда является абсолютным преимуществом. Для предприятий с небольшими объемами производства, частой сменой типов листовых материалов и низкой загрузкой раскройных станков первым шагом должна стать оценка соотношения инвестиций в оборудование и фактической экономии рабочего времени, чтобы избежать длительного простоя автоматизированного оборудования.
7. Ключевые технические параметры автоматизированных систем погрузки и разгрузки
В качестве примера, для выбора наиболее распространенных технических параметров используется портальная система загрузки и разгрузки с лазерным станком 3015. Диапазоны, указанные в таблице, приведены только для справки при проектировании и не должны рассматриваться как заводские технические характеристики конкретных изделий.
Технические параметры | Руководство по выбору или настройке конфигурации |
Совместимые станки для резки | Станок для лазерной резки волоконным лазером 3015 |
Номинальный размер листа | 3000 × 1500 мм |
Применимый листовой материал | Углеродистая сталь, нержавеющая сталь, алюминиевая пластина и т. д. |
Номинальная нагрузка для кормления | Выбирайте в зависимости от веса плиты, например, класса 300–1000 кг. |
Механизм кормления | Портальный тип |
Метод захвата | Вакуумный присосочный тип |
Метод передачи | Сервомотор, зубчатая рейка или другой механизм |
Метод позиционирования | Механическое позиционирование, обнаружение датчиками |
Функция разделения листов | Настройка в соответствии с требованиями |
Обнаружение двойного листа | Рекомендуемая конфигурация |
Метод разгрузки | Вилочный тип, подносный тип или другие решения |
Система контроля | ПЛК + ЧМИ |
Режим работы | Ручной, полуавтоматический, полностью автоматический |
Тип таблицы | Стационарная платформа или подъемная платформа |
Интерфейс хранения | Дополнительный интеллектуальный интерфейс для хранения материалов |
Конфигурация безопасности | Обнаружение ограждения, аварийной остановки, блокировки безопасности и защиты |
Например, стандартная пластина из углеродистой стали размером 3000 × 1500 × 6 мм с плотностью 7850 кг/м³:
м = 3,0 × 1,5 × 0,006 × 7850
м ≈ 211,95 кг
Поэтому при выборе системы подачи необходимо учитывать не только вес отдельного листа стали, но и вес присосок и захватов, эксцентрические нагрузки, динамические нагрузки при ускорении и замедлении, а также необходимые запасы прочности.
8. Основные отрасли применения автоматизированных систем погрузки и разгрузки
- В электротехнической промышленности используется для пакетной резки листового металла при изготовлении шкафов управления, распределительных шкафов и шкафов связи.
- Автомобильная промышленность: подходит для производства автомобильных кронштейнов, металлических конструкционных деталей и серийных изделий.
- Производство изделий из нержавеющей стали: сокращает ручную обработку листового металла и повышает эффективность логистических процессов.
- Для строительной отрасли: подходит для автоматизированной обработки крупногабаритного и тяжелого листового металла.
- Лифтовая промышленность: подходит для обработки листового металла при изготовлении дверных панелей лифтов, конструктивных элементов кабины и т. д.
- Металлообрабатывающая промышленность: Обеспечивает резку и производство многочисленных партий металлических деталей различных спецификаций.
9. Как выбрать подходящую автоматизированную систему загрузки и выгрузки для лазерной резки?
При выборе системы следует всесторонне учитывать такие факторы, как размеры и вес листового металла, время производственного цикла, планировка цеха и перспективы расширения автоматизации.
Типы систем | Основная конфигурация | Рекомендовать пользователя |
Эконом-тип | Одностаночный режущий станок + базовый механизм подачи материала | Небольшие и средние предприятия по обработке листового металла |
Стандартный тип | Автоматическая подача + автоматическая разгрузка + двойные столы для материалов | Предприятия по производству средних партий продукции |
Высокоэффективный тип | Двухпозиционная система погрузки и разгрузки + обменный стол + автоматическое планирование | Предприятия, осуществляющие многосменное серийное производство |
Интеллектуальный тип склада | Автоматическая загрузка и выгрузка + библиотека материалов для многослойных печатных плат | Многопрофильные предприятия по производству листового металла |
Гибкая производственная линия | Интеллектуальная библиотека материалов + несколько лазерных станков + автоматическая сортировка + MES | Крупномасштабные интеллектуальные заводы по производству листового металла |
Семь ключевых моментов, которые следует учитывать при выборе станка для лазерной резки:
- Технические характеристики листового металла: максимальные и минимальные размеры, толщина и вес листового металла.
- Совместимость оборудования: марка станка для лазерной резки, тип рабочего стола, протокол интерфейса и доступное пространство.
- Время цикла загрузки/выгрузки: время загрузки и выгрузки одного листа, а также возможность параллельной работы.
- Характеристики материала: поверхностное покрытие, масляные пятна, образование отверстий, деформация и адгезия тонких листов.
- Требования к разгрузке: Разгрузка только целых листов или необходима автоматизированная сортировка деталей и укладка на поддоны?
- Безопасность и техническое обслуживание: оценка рисков, блокировки оборудования, защита от сбоев вакуумной системы и пространство для технического обслуживания.
- Перспективы расширения: В зависимости от необходимости подключения к автоматизированной системе хранения и поиска (AS/RS), автоматизированным транспортным средствам (AGV), системам MES или нескольким станкам лазерной резки.
10. Перспективные направления развития автоматизированных систем загрузки и разгрузки для лазерной резки
По мере развития отрасли производства листового металла в направлении интеллектуальных технологий, гибкости и цифровизации, автоматизированные системы загрузки и разгрузки для лазерной резки развиваются в следующих направлениях:
1) Интегрированное интеллектуальное складское хранение
Сочетание многослойных складов листовых материалов с автоматизированными системами погрузки и разгрузки позволяет достичь комплексного управления хранением сырья, автоматизированным складированием, лазерной резкой и возвратом отходов.
2) Совместное производство с использованием нескольких станков лазерной резки
Благодаря централизованной системе планирования, интеллектуальная система складирования и логистики подключена к нескольким станкам лазерной резки, распределяя листовой металл в соответствии с производственными задачами.
3) Автоматизированная идентификация и сортировка деталей
Сочетание технологий визуального распознавания, роботизированного захвата и классификации заготовок позволяет сократить объем ручной разборки и сортировки после резки.
4) Мониторинг производственных данных в режиме реального времени
Сбор данных, таких как работа оборудования, ход производства, объемы обработки и записи о неисправностях, осуществляется посредством промышленных коммуникационных и MES-систем.
5) Гибкое производство и автоматизированное планирование
Объединение производственных заказов, запасов листового металла, программ резки и состояния оборудования позволяет добиться более гибкого планирования мелкосерийного производства различных видов продукции.
11. Резюме
Основная ценность автоматизированных систем загрузки и разгрузки для лазерной резки заключается не только в замене ручной обработки, но и в повышении непрерывности производства, эффективности использования оборудования и управления производством за счет глубокой интеграции автоматизированной логистики и технологии лазерной резки.
Для малых и средних предприятий по обработке листового металла стандартные автоматизированные системы погрузки и разгрузки могут эффективно сократить время вспомогательных операций. Для крупных производственных предприятий интеграция автоматизированной погрузки и разгрузки с интеллектуальное хранение материаловАвтоматизированная сортировка и системы MES позволяют создать полноценную интеллектуальную линию по производству гибкого листового металла.
Позиционирование ключевого продукта: высокоэффективная погрузка и разгрузка, интеллектуальное управление, гибкое производство, автоматизированная логистика и цифровое управление.
От автоматизированных систем загрузки и разгрузки на отдельных станках до интеллектуальных производственных линий с несколькими лазерными станками, работающими в тандеме, автоматизированные системы загрузки и разгрузки для лазерной резки становятся важнейшим оборудованием для современных предприятий по производству листового металла, позволяющим повысить производительность и внедрить интеллектуальные методы производства.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese