Оглавление
Опорное устройство для гибки листового металла на станке с ЧПУ — это вспомогательное устройство, устанавливаемое перед гибочным станком для поддержки больших или тяжелых листов металла. Оно уменьшает провисание листового металла, смещение, царапины на поверхности и утомляемость оператора за счет синхронной регулировки угла и траектории движения опорной платформы во время процесса гибки.
Данное руководство систематически описывает конструкцию оборудования, принцип работы, монтаж и ввод в эксплуатацию, порядок эксплуатации, настройку параметров, правила техники безопасности, техническое обслуживание и распространенные неисправности. Оно может служить справочным документом для обучения персонала при поставке оборудования, эксплуатации на объекте и ежедневного технического обслуживания.
Область применения руководства пользователя по отслеживанию изгиба:
Гидравлические листогибочные прессы с ЧПУ. гибридные серволистогибочные прессыкрупногабаритное оборудование для гибки листового металла и вспомогательные системы материально-технического обеспечения.
Важное примечание:
Устройства для поддержки поступающих материалов от разных производителей, моделей и с различными системами управления различаются по количеству сервоосей, грузоподъемности, способу установки, синхронному управлению и логике безопасности.
Данный документ представляет собой общее руководство по эксплуатации. Фактическое использование должно основываться на паспортной табличке оборудования, инструкциях производителя, электрических схемах и параметрах приемки на объекте.
1. Обзор оборудования для гибки листогибочных прессов с ЧПУ.
1) Что такое устройство для поддержки при изгибе?
Устройство для поддержки листового металла при гибке — это система поддержки листового металла, используемая совместно с гибочным станком. Во время гибки одна сторона листового металла зажимается верхним и нижним штампами гибочного станка, в то время как другая сторона может провисать или вращаться под собственным весом. Устройство для поддержки листового металла при гибке на станке с ЧПУ поддерживает листовой металл и следует за его вращением, помогая поддерживать стабильное положение при движении.
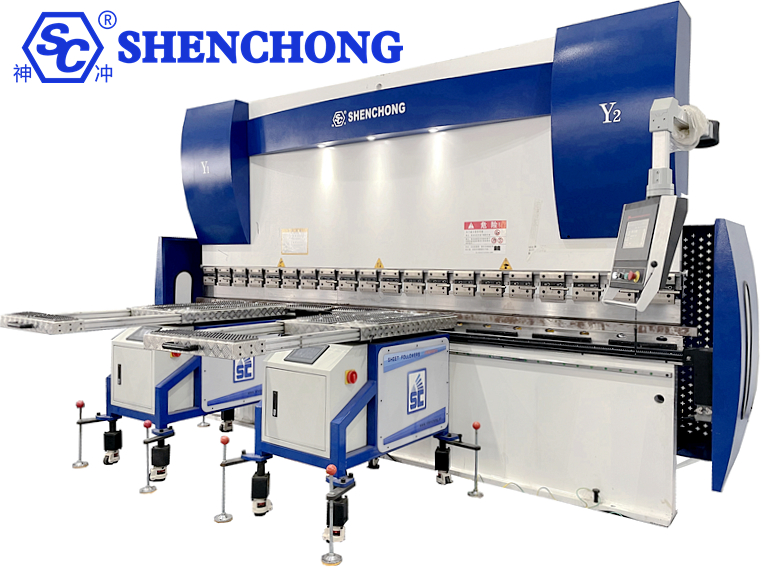
- Начальное состояние материально-технического обеспечения
Листовой металл размещается на платформе для поддержки материала, а устройство поддержки материала находится в режиме ожидания или исходном положении. Оператор выполняет позиционирование, регулировку линейки и подтверждение правильности заготовки.
- Последующее состояние изгиба
По мере опускания ползунка и постепенного изгиба листового металла платформа поддержки материала регулирует свой угол в соответствии с заданной траекторией или инструкциями системы управления, непрерывно поддерживая листовой металл.
- Состояние возврата и разгрузки
После завершения гибки устройство поддержки материала возвращается в безопасное положение или переходит в следующее положение в соответствии с программой, что облегчает удаление материала, переворачивание или непрерывную гибку.
2) Основные области применения
- Опора из листового металла
При гибке листового металла опорный рычаг следует за движением листа, обеспечивая поддержку и снижая риск провисания длинных, широких и больших тонких листов.
- Улучшенная устойчивость к изгибу
Уменьшает раскачивание, смещения и локальные деформации, вызванные собственным весом листового металла, помогая поддерживать постоянство размеров и углов изгиба.
- Снижение трудоемкости
При работе с крупными панелями систем кондиционирования, панелями лифтов, корпусами шкафов и длинными листами, опорный рычаг снижает нагрузку на операторов, которым приходится постоянно поднимать листы.
- Поддерживает полуавтоматическую гибку
Может работать совместно с системами управления станками для гибки с ЧПУ, участвуя в управлении программой в соответствующих конфигурациях для достижения более стабильного и воспроизводимого процесса гибки.
3) Отрасли применения
- Оборудование для кондиционирования воздуха и холодильной техники: крупные корпуса, воздуховоды, наружные панели теплообменников.
- Производство лифтов: панели кабины, дверные панели, декоративные панели.
- Электротехнические и шкафные системы: распределительные шкафы, шкафы управления, серверные шкафы.
- Строительная техника: защитные кожухи, несущие элементы. Обработка нержавеющей стали: большие декоративные панели, корпуса оборудования.
- Вентиляционное и защитное оборудование: воздуховоды, корпуса пылеулавливающих устройств.
- Новое энергетическое оборудование: корпуса аккумуляторных батарей, детали из листового металла для шкафов хранения энергии.
2. Конструкция оборудования и основные компоненты
Список основных компонентов:
Компоненты | Основные функции | В центре внимания – эксплуатация и техническое обслуживание. |
Рама для переноски | Обеспечить поддержку всего механизма и передачу нагрузок. | Проверьте крепежные болты, сварные швы и наличие структурных деформаций. |
Платформа материальной поддержки | Поддержите свободный конец листового металла. | Проверьте износ поверхности, чистоту и ровность. |
Последующее поддерживающее подразделение | Поддерживать и стимулировать ротацию платформ. | Проверьте зазоры, соединительные штифты и наличие помех при движении. |
Сервомотор и драйвер | Управление положением, скоростью и траекторией движения. | Проверьте сигнализацию, перегрузки и электрические соединения. |
Механизм передачи | Передать движущую силу на опорную платформу. | Осмотрите шестерни, ходовые винты, редукторы или шатуны. |
Элемент обратной связи по положению | Обеспечьте обратную связь по положению или углу. | Проверьте энкодеры, датчики и сигналы обратной связи. |
Система контроля | Координировать действия гибочного станка и системы поддержки материалов. | Проверьте параметры, программы и состояние связи. |
Предохранительное устройство | Предусмотреть аварийную остановку, концевые выключатели и необходимые средства безопасности. | Проведите функциональные испытания в соответствии с указаниями производителя. |
Различные устройства могут не включать все вышеперечисленные компоненты. Некоторые модели используют независимые контроллеры, в то время как другие напрямую связаны с системой ЧПУ гибочного станка; в качестве привода может использоваться сервоэлектрический или гидравлический привод.
3. Принцип работы и управление синхронизацией
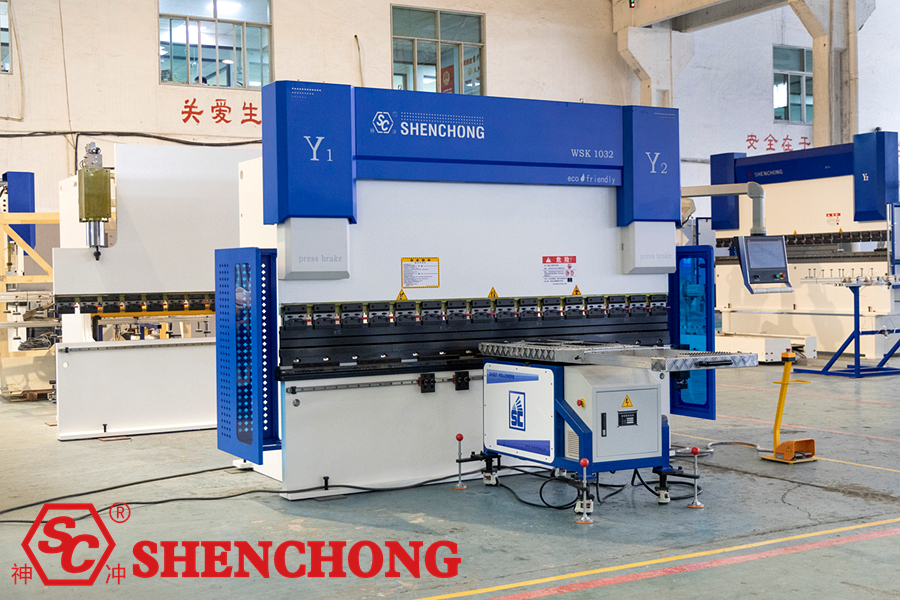
1) Основной принцип работы
Основная задача системы поддержки листогибочного пресса с ЧПУ заключается в регулировке положения или угла платформы поддержки материала на основе перемещения ползунка гибочного станка и вращения листового металла, обеспечивая непрерывную и стабильную поддержку листового металла во время гибки.
Поток:
Сигнал положения/движения ползунка гибочного станка
↓
Контроллер рассчитывает траекторию движения и положение цели.
↓
Сервопривод управляет двигателем и механизмом механической передачи.
↓
Платформа для поддержки материалов следует за движением листового металла и обеспечивает опору.
↓
Обратная связь по положению и последующая коррекция движения (например, настройка обратной связи с замкнутым контуром).
Это типичная схема архитектуры управления. Фактический источник сигнала, метод обратной связи и последовательность управления должны основываться на электрических схемах конкретного оборудования.
Рассмотрим в качестве примера распространенное сервоприводное устройство слежения. Процесс его работы включает в себя:
- Получение сигнала: определение положения ползунка, состояния движения или получение обратной связи от специализированных датчиков.
- Расчет траектории: Контроллер рассчитывает целевое положение на основе перемещения ползунка, заданных параметров и кривой следования.
- Привод: Сервосистема приводит в движение опорный рычаг или платформу для перемещения материала.
- Синхронное следование: платформа регулируется в соответствии с углом изгиба листового металла.
- Возврат в исходное положение: После сгибания система возвращается в заданное положение в соответствии с программой.
2) Основные режимы движения устройства слежения
А. Ротационное наблюдение
Платформа для поддержки материала вращается вокруг точки опоры, следуя за углом изгиба листового металла. Обычно используется в условиях изгиба, требующих поддержки свободного конца листового металла.
Б. Регулировка подъема
Используется для адаптации к различной высоте пресс-форм, высоте заготовок или положению установки оборудования. Подъем может регулироваться вручную или осуществляться с помощью двигателя или другого приводного механизма.
C. Вспомогательное движение
В качестве опорной поверхности для листового металла используются шариковые подшипники, ролики или другие конструкции с низким коэффициентом трения, облегчающие позиционирование, перемещение и переворачивание листов. Не все опорные платформы для листового металла оснащены такими конструкциями.
3) Какие параметры влияют на эффективность работы толкателя при гибке на листогибочном прессе с ЧПУ?
Факторы влияния | Потенциальные проблемы | Изменить направление |
Последующая стартовая позиция | Потеря опоры или помехи при изгибе листового металла. | Выполните калибровку в соответствии с положением заготовки и пресс-формы. |
Скорость последующего сопровождения | Платформа не успевает за движением листового металла или движется слишком быстро. | Настройте кривую скорости в соответствии с инструкцией по эксплуатации оборудования. |
Угол последующего наблюдения | Несоответствие положения платформы и листового металла | Перенастройте угол или траекторию. |
Обратная связь от датчика | После задержки возникла ошибка позиционирования. | Проверьте установку сигнала и датчика. |
Вес заготовки и центр тяжести | Нестабильная поддержка, перегрузка привода | Пересчитайте нагрузку и положение опоры. |
Размер отверстия пресс-формы и высота | Неправильное положение платформы или столкновение | Скорректируйте механическое положение и параметры процесса. |
Ключевой принцип:
Не стоит просто устанавливать максимальную скорость последующего удара. Правильная скорость, угол, исходное положение и траектория возвращения гораздо важнее, чем простое увеличение скорости.
4. Установка и механическая регулировка
Рекомендуется, чтобы установку и первоначальный ввод в эксплуатацию выполнял производитель оборудования или квалифицированные специалисты. Место установки и зазоры зависят от конструкции оборудования. Размеры других моделей не могут быть напрямую применены к данной машине.
1) Подготовка к установке
Перед установкой проверьте следующие пункты:
- Проверьте модель устройства, номинальную нагрузку и модель гибочного станка.
- Осмотрите раму, опорную поверхность, рычаг подвески и компоненты трансмиссии на наличие повреждений.
- Убедитесь, что фундамент для установки оборудования или передвижная база соответствуют требованиям.
- Убедитесь, что напряжение питания, заземление и электрические интерфейсы соответствуют требованиям к оборудованию.
- Подготовьте чертежи оборудования, схемы электропроводки и инструкции по установке.
- Освободите пространство перед гибочным станком, оставив место для перемещения устройства поддержки материала.
- На основе оценки рисков на месте внедрите меры по предотвращению отключения электроэнергии, маркировки оборудования и случайного включения.
2) Этапы механической установки
– Позиционирование Подъемник для гибки листогибочного пресса с ЧПУ
Переместите устройство сопровождения в назначенное положение перед гибочным станком, убедившись, что между платформой для поддержки материала, опорным рычагом и рабочей зоной гибочного станка нет никаких помех.
– Регулировка высоты
Отрегулируйте высоту опоры материала в соответствии с рабочей поверхностью нижней матрицы гибочного станка, высотой матрицы и требованиями к опоре заготовки. Необходимо соблюдать спецификации производителя, регулируя высоту опоры: заподлицо, немного ниже или используя другие настройки.
– Регулировка расстояния между передней и задней частью.
Убедитесь, что опорная поверхность материала находится в таком положении, которое может эффективно поддерживать заготовку, при этом гарантируя, что листовой металл не будет ударяться об опорную поверхность материала или механизм во время вращения.
– Проверка положения слева направо
Убедитесь, что устройство поддержки материала соответствует центру тяжести заготовки, длине изгиба и диапазону опоры. При использовании нескольких устройств поддержки материала также проверьте наличие помех между ними.
– Надежно закрепите и перепроверьте.
Затяните механические соединения, тормоза роликов или крепления ножек в соответствии с указаниями и проверьте горизонтальность и зазоры.
3) Проверка электрических соединений и сигналов
Электромонтажные работы должны выполняться квалифицированными электриками в соответствии с чертежами оборудования. Не следует определять способ прокладки проводов исключительно по цвету кабеля или внешнему виду соединений.
Основные пункты проверки включают:
Пункты проверки | Требования к приемке |
Основной источник питания | Конфигурация напряжения, частоты и защиты соответствует требованиям паспортной таблички. |
Защитное заземление | Заземление надежное. |
Сервопривод | Модель соответствует заявленной, аномальных сигналов тревоги нет. |
Датчик положения | Установка безопасна, изменения сигнала корректны. |
Управление связью | Сигналы гибочных станков и сервоприводов соответствуют определениям интерфейса. |
Концевые выключатели и аварийные остановы | Проверка и функциональное тестирование проводятся в соответствии с проектной логикой. |
Схема прокладки кабелей | Отсутствие трения, сжатия или зацепления с движущимися частями. |
Особое примечание:
При использовании внешних магнитных весов, независимого ПЛК или специализированного датчика перемещения ползунка, при установке строго следуйте схеме подключения соответствующей модели. Не подключайте сигналы произвольно, не изменяйте цепь безопасности гибочного станка и не обходите функции защиты.
5. Запуск, отладка и первый запуск
1) Контрольный список перед запуском
Перед началом каждой смены оператор должен выполнить следующие проверки:
Механическая структура:
- Платформа для поддержки материалов, опорный рычаг и рама не имеют видимых деформаций или трещин.
- Соединительные болты, тормозные устройства и крепежные механизмы надежны.
- Путь движения свободен от инструментов, отходов и других препятствий.
Электрическая система:
- Источник питания, заземление и панель управления находятся в нормальном состоянии.
- Датчики и драйверы не выдают никаких нештатных сигналов тревоги.
- Устройства аварийной остановки и ограничения скорости находятся в исправном состоянии.
Заготовка и пресс-форма:
- Габариты, вес и центр тяжести обрабатываемой детали соответствуют возможностям оборудования.
- Пресс-форма установлена правильно, а платформа для поддержки материала соответствует траектории движения заготовки.
- Листовой металл не имеет аномальных состояний, которые могли бы вызвать проскальзывание или нестабильность.
2) Процедура первоначального запуска
Запуск оборудования:
Убедившись, что рабочая зона свободна, последовательно запустите гибочный станок и последующее устройство в соответствии с инструкциями производителя.
Проверка интерфейса управления:
Убедитесь, что дисплей работает нормально, состояние связи корректно и отсутствуют необработанные сигналы тревоги от драйверов или датчиков.
Нулевая отдача:
Верните соответствующие оси в исходное положение в соответствии с инструкцией по эксплуатации. Если для работы оборудования требуется предварительное возвращение направляющей гибочного станка в нулевое положение, строго соблюдайте исходную последовательность действий.
Выбор ручного режима:
Для проверки направления движения, концевых выключателей и возвратного действия устройства слежения используйте ручное или ручное управление. Ручной режим не исключает риска отказа функций безопасности.
Испытание без нагрузки:
При отсутствии заготовки проверьте направление и диапазон движения каждого элемента на заданной безопасной скорости оборудования.
Изгиб образца для испытаний:
Используя проверенный образец и условия процесса с низким уровнем риска, проверьте, соответствует ли действие опоры материала движению листового металла.
Производство после подтверждения:
Проверьте качество гибки, устойчивость опоры материала, зазоры перемещения и работоспособность предохранительных устройств, а также зафиксируйте результаты отладки.
3) Как установить ключевые параметры?
Параметры | Принципы настройки | Распространенные ошибки |
Исходное положение | Калибровку следует проводить в соответствии с программой эталонных точек оборудования. | Смещение места прикрепления инициатора, вызывающее аномальный инсульт |
Начальная позиция | Обеспечьте правильное размещение заготовки и устойчивость первоначальной опоры. | Недостаточная поддержка материала перед гибкой листового металла. |
Скорость последующего сопровождения | Согласуйте скорость гибки с характеристиками заготовки. | Несоответствие, вызванное чрезмерно низкой или высокой скоростью. |
Угол последующего наблюдения | Настройка производится в соответствии с формой заготовки и логикой управления. | Относительное скольжение между опорной поверхностью материала и листовым металлом. |
Возврат позиции | Обеспечьте достаточно места для разгрузки, переворачивания и следующего этапа. | Воздействие на заготовку или пресс-форму во время обратного хода |
Предельная позиция | Калибровку следует проводить, исходя из фактически допустимого хода механизма. | Превышение допустимых значений движения или преждевременное срабатывание концевых выключателей |
Загрузка настроек | Не превышайте указанные на паспортной табличке и заданные условия эксплуатации. | Сигнализация перегрузки, деформации или неисправности исполнительного механизма |
Названия параметров и логика их настройки в разных контроллерах не являются единообразными. На этапе первоначальной отладки следует записывать исходные значения по каждому параметру, а параметры необходимо резервировать перед внесением изменений. Параметры, связанные с безопасностью, не следует изменять произвольно, а также нельзя отключать сигналы тревоги.
6. Стандартная процедура последующей операции гибки.
Данная процедура применима к типичным условиям полуавтоматической гибки с ручной подачей и последующей вспомогательной поддержкой.
Шаг 1: Подтверждение процесса и обрабатываемой детали.
Проверьте материал, толщину, длину, вес, направление изгиба, размер отверстия пресс-формы и последовательность обработки листового металла.
Убедитесь, что несущая способность последующего устройства достаточна для соответствия фактическим условиям опоры.
Шаг 2: Отрегулируйте положение опоры материала.
Отрегулируйте высоту опоры материала, ее положение спереди назад и слева направо в соответствии с размером заготовки. Убедитесь, что заготовка установлена устойчиво и не будет наклоняться под действием собственного веса или эксцентрической нагрузки.
Шаг 3: Выберите режим работы
Выберите ручной, пробный или автоматический режим отслеживания в соответствии с инструкцией к оборудованию и убедитесь в правильности программы гибки, параметров отслеживания и состояния безопасности.
Шаг 4: Выполните сгибание
Начинайте гибку в соответствии с предписанным методом контроля процесса. Убедитесь, что платформа для подачи материала плавно следует за листовым металлом. Никогда не засовывайте руки в опасные зоны верхней матрицы, нижней матрицы, опорного рычага или других движущихся механизмов.
Шаг 5: Завершите обратный ход и выгрузите материал.
Перед тем как приступить к удалению материала, переворачиванию или перемещению на следующий этап процесса в соответствии с технологическими требованиями, убедитесь, что ползунок и устройство для перемещения материала находятся в безопасном состоянии для разгрузки.
Шесть ключевых требований в процессе эксплуатации:
- Не превышайте номинальную нагрузку оборудования или допустимый диапазон смещения нагрузки от центра.
- Не надавливайте руками на движущийся манипулятор или механизм передачи материала.
- Не стойте в опасных местах, где большие листы металла могут раскачиваться, отскакивать или падать.
- Не выполняйте несанкционированное ручное вмешательство в автоматическом режиме.
- Если вы обнаружите, что материал не синхронизирован, заклинило, столкнулся или издает ненормальные звуки, безопасно остановите машину в соответствии с процедурой действий в аварийной ситуации, действующей на месте.
- Не возобновляйте производство, многократно перезагружая устройство, принудительно запуская вывод или обходя блокировки, пока неисправность не будет устранена.
7. Методы применения для различных заготовок
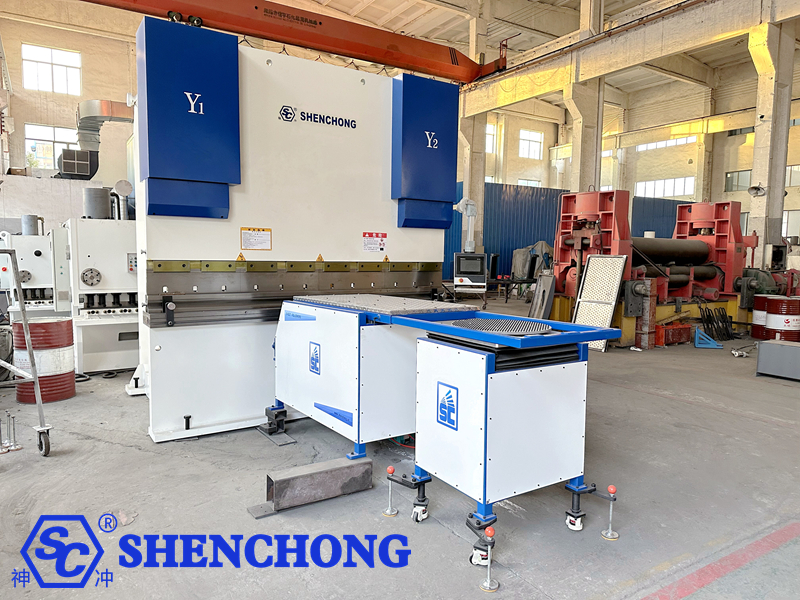
1) Изгибание длинных тонких пластин
Основное внимание следует уделить предотвращению провисания листового металла, отклонения линий изгиба или появления ненужных царапин на поверхности под действием его собственного веса. 1) Положения опор и траектории последующего перемещения должны быть установлены соответствующим образом.
2) Изгиб больших тяжелых пластин
В первую очередь следует рассчитать вес плиты, центр тяжести, опорную реактивную силу и эксцентрическую нагрузку. Опорное устройство для материала может оказаться неспособным выдержать полный вес заготовки; при необходимости следует использовать дополнительные схемы подъема или опоры, утвержденные инженерной группой.
3) Коробчатые кузова и многократные изгибы
Уделите особое внимание проверке того, не мешают ли загнутые кромки, боковые фланцы и выступы платформе для поддержки материала, опорным рычагам и раме. При необходимости скорректируйте последовательность загибания.
4) Алюминиевые пластины и декоративные панели
В первую очередь следует использовать чистые опорные поверхности для материала, шарикоподшипники или защитные материалы, подходящие для поверхности заготовки, а также проверять наличие металлической стружки, острых кромок и посторонних предметов, чтобы снизить риск появления царапин.
8. Распространенные неисправности и методы их устранения
Симптомы неисправности | Возможные причины | Инструкции по устранению неполадок |
Последующее устройство не запускается. | Неисправность источника питания, аварийная остановка не сброшена, условия запуска не выполнены. | Проверьте электропитание, сигналы тревоги и состояние безопасности. |
Материальная платформа не следует | Датчик не подает сигнал, сбой связи, неправильный режим управления. | Проверьте сигналы обратной связи, состояние связи и режим работы. |
Дальнейшие действия осуществляются в обратном порядке. | Ошибка конфигурации направления или ненормальные параметры | После выключения проверьте конфигурацию направления в соответствии с инструкциями производителя. |
Значительная задержка в движении | Неисправность обратной связи, несоответствие параметров траектории, чрезмерное механическое сопротивление | Проверьте сигналы, параметры и состояние механического движения. |
Вибрация платформы или посторонний шум | Плохое соединение, износ трансмиссии, заклинивание механизма. | После выключения и отключения электроэнергии проверьте механическую конструкцию. |
Сигнализация перегрузки сервопривода | Перегрузка, механические помехи, аномальное сопротивление передачи | Устраните помехи и проверьте состояние нагрузки и привода. |
Неправильное исходное положение | Смещение опорной точки, ослабление датчика или изменение параметров. | Повторите предписанную процедуру калибровки. |
Царапины на поверхности заготовки | Посторонние предметы, заусенцы или неправильный контакт с поверхностью опоры материала. | Очистите опорную поверхность материала и проверьте площадь контакта. |
Неустойчивый угол изгиба | Неравномерная поддержка листового металла, различия в материалах или отклонения от технологического процесса. | Проверьте опору, форму, толщину плиты и процедуру гибки. |
Неполный обратный ход | Неисправные концевые выключатели, препятствия или некорректные параметры программы. | Остановите автоматический режим работы и проверьте ход поршня и обратную связь. |
Стандартная последовательность устранения неполадок:
- Остановите текущую работу и переведите опасные движения в безопасное состояние в соответствии со техническими характеристиками оборудования.
- Если требуется осмотр внутренних механизмов или проводки, выполните предписанную изоляцию, блокировку и маркировку источников энергии, а также убедитесь, что остаточная энергия безопасно высвобождена.
- Запишите коды аварийных сигналов, этап возникновения неисправности, информацию о заготовке и любые нештатные ситуации.
- Проведите осмотр в соответствии со списком неисправностей; ремонт, выходящий за рамки полномочий оператора, должен выполняться квалифицированным персоналом.
- После устранения неполадок повторно проверьте функции безопасности, выполните предписанное испытание без нагрузки и проверку образцов перед возобновлением производства.
9. План технического обслуживания
Циклы технического обслуживания следует определять исходя из частоты использования оборудования, условий эксплуатации, нагрузок и требований производителя. Приведенная ниже таблица представляет собой рекомендуемый график ежедневного технического обслуживания и не отражает обязательные циклы для всех моделей.
Цикл | Содержание технического обслуживания | Стандарты проверки |
За смену | Очистите опорную поверхность для материала; проверьте внешний вид, сигналы тревоги и состояние перемещения. | Никаких посторонних предметов, никаких посторонних шумов. |
Еженедельно | Проверьте разъемы, тормоза колесиков, кабели и крепление датчиков. | Отсутствие люфта, износа или повреждений. |
Ежемесячно | Проверьте повторяемость, ограничьте действия и зазоры. | Соответствует допустимым отклонениям, указанным в описании оборудования. |
Согласно графику производителя. | Осмотрите компоненты трансмиссии, точки смазки, подшипники и редуктор. | Условия смазки и износа соответствуют требованиям. |
Обычный профессиональное техническое обслуживание | Проверьте электрическую систему, привод, заземление и функции безопасности. | Результаты испытаний соответствуют техническим характеристикам оборудования. |
После нештатного ремонта | Повторно проверьте механическое положение, обратную связь, блокировки и траекторию движения. | Возобновление производства возможно только после проверки и получения разрешения. |
1) Смазка и очистка
Используйте указанный сорт смазки только в местах, обозначенных производителем.
Не распыляйте чистящие средства на серводвигатели, энкодеры или электрические компоненты без разбора.
Очистите платформу для размещения материалов от металлической стружки, масляных пятен и острых посторонних предметов.
Незамедлительно устраняйте любые проблемы, такие как недостаточная смазка, утечки масла, износ или аномальное повышение температуры.
2) Датчики и система управления
Проверьте датчики положения и их крепления на наличие люфта.
Проверьте магнитную шкалу, разъемы и сигнальные кабели на наличие повреждений от ударов или загрязнений.
Создайте резервную копию параметров контроллера и конфигурации оборудования.
Не обновляйте программное обеспечение, не изменяйте параметры драйверов и не восстанавливайте заводские настройки произвольно.
3) Перезапуск после длительного простоя
После длительного простоя проверьте механическую конструкцию, источник питания, смазку, датчики и функции безопасности.
При перезапуске сначала выполните процедуру обнуления и испытания без нагрузки в соответствии с инструкциями производителя, прежде чем приступать к гибке тестового образца. Не возобновляйте производство под полной нагрузкой сразу же.
10. Часто задаваемые вопросы о вспомогательных материалах для последующего наблюдения (FAQ)
В1: Может ли устройство для поддержки материала при гибке повысить точность гибки?
Это может повысить стабильность обработки при определенных условиях. Это способствует улучшению однородности заготовки за счет поддержки листового металла, уменьшения провисания и отклонения положения. Однако на конечную точность все еще влияют состояние гибочного станка, штамп, различия в материале, параметры компенсации и порядок работы.
В2: Подходит ли устройство для поддержки материала для всех гибочных станков?
Нет. Необходимо подтвердить наличие места для установки оборудования, несущую способность устройства поддержки материала, диапазон перемещения, интерфейс управления и блокировки безопасности. Для некоторого оборудования требуются специальные кронштейны или модификации от производителя.
В3: Может ли последующее вспомогательное устройство для материально-технического обеспечения полностью заменить ручной труд?
Не обязательно. Это может сократить ручной подъем и вспомогательные работы, но безопасность при погрузке, позиционировании, переворачивании, подъеме и обработке сложных заготовок по-прежнему зависит от конфигурации оборудования и уровня подготовки. автоматизация.
Вопрос 4: Что делать, если опорный рычаг для груза вибрирует во время работы?
Соответствующий процесс обработки следует остановить, и необходимо проверить станок на наличие ослабленных механизмов, помех в движении, загрязнения направляющих рельсов, износа трансмиссии или неисправностей в системе управления. Не следует напрямую увеличивать скорость или произвольно изменять коэффициент усиления сервопривода, чтобы замаскировать проблему.
В5: Как избежать царапин на поверхности листов из нержавеющей стали?
Поддерживайте чистоту опорной поверхности, удаляйте металлическую стружку и заусенцы, выбирайте соответствующие защитные средства для поверхности заготовки и проверяйте скольжение и контакт листового металла в процессе дальнейшей обработки.
В6: Как часто требуется техническое обслуживание?
Необходимо соблюдать цикл технического обслуживания, указанный производителем. Очистку и визуальный осмотр обычно можно включить в работу каждой смены, а проверку механизма трансмиссии, крепежных элементов и их положения следует включать в периодическое техническое обслуживание, график которого должен корректироваться в зависимости от интенсивности эксплуатации.
В7: Можно ли интегрировать устройство поддержки материала в роботизированную гибочную станцию?
Некоторые модели это позволяют, но для этого требуется всестороннее рассмотрение диапазона движений робота, траектории движения манипулятора, положения захвата заготовки, связи между элементами управления и блокировок безопасности, а также необходимо провести оценку рисков на системном уровне и отладку.
11. Краткое изложение руководства: Основные принципы правильного использования
Эффективное использование Листогибочный пресс с ЧПУ изгибание следоватьэээ Устройство можно условно разделить на шесть основных задач:
- Правильный выбор: Конструкция оборудования, несущая способность и метод управления должны соответствовать заготовке и гибочному станку.
- Технические требования к установке: Положение при установке, механическое соединение, нулевая точка и концевые выключатели соответствуют требованиям производителя.
- Программное обеспечение соответствует требованиям: параметры листа, последовательность гибки и траектория поддержки материала проверены.
- Стабильная работа: опорный рычаг перемещается синхронно с листовым материалом, без аномального толкания, проскальзывания или столкновений.
- Своевременное техническое обслуживание: Регулярно проводятся проверки механизма движения, системы управления, опорной поверхности и функций безопасности.
- Безопасность превыше всего: любые отклонения устраняются в соответствии с правилами, и производство не продолжается без защитной функции экранирования.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese