Оглавление
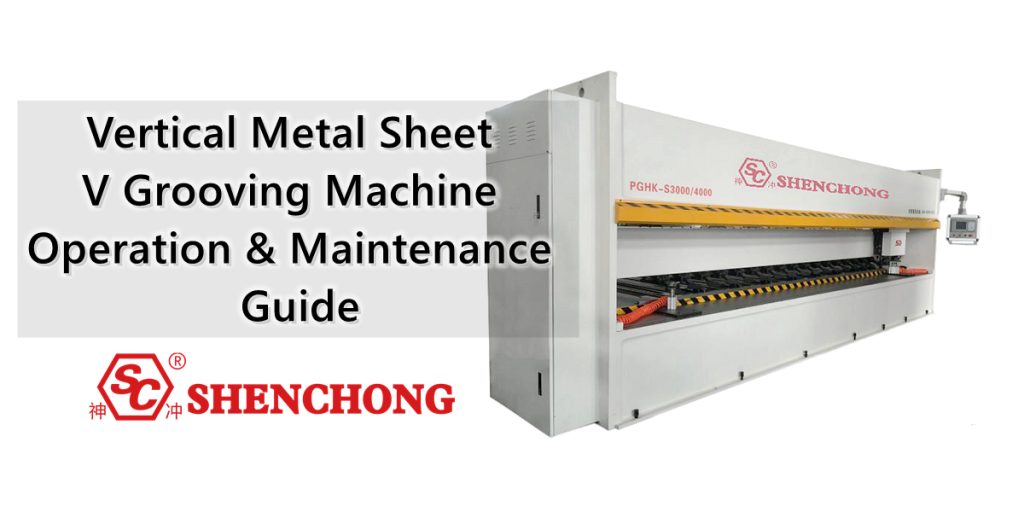
Вертикальный станок для нарезания V-образных канавок в листовом металле — это станок с ЧПУ, специально разработанный для обработки V-образных канавок в листовом металле. Он широко используется в отделке из нержавеющей стали, производстве навесных фасадов, лифтов, металлической мебели, кухонного и сантехнического оборудования, прецизионной обработке листового металла и высокотехнологичных металлоизделий.
По сравнению с традиционными процессами прямой гибки, вертикальный канавочный станок уменьшает локальную остаточную толщину за счет обработки V-образных канавок в заранее определенных точках гибки на листовом металле, что облегчает формирование небольших закругленных углов, четких кромок и изысканного внешнего вида гнутой детали.
В данной статье систематически рассматриваются вопросы правильной эксплуатации и использования вертикального станка для нарезания канавок в листовом металле, включая такие аспекты, как конструкция оборудования, принцип работы, порядок эксплуатации, настройка параметров ЧПУ, выбор инструмента, методы обработки, правила техники безопасности, ежедневное техническое обслуживание, распространенные неисправности и способы их устранения.
1. Конструкция и принцип работы вертикального станка для V-образной нарезки канавки в листовом металле.
1) Основная конструкция оборудования
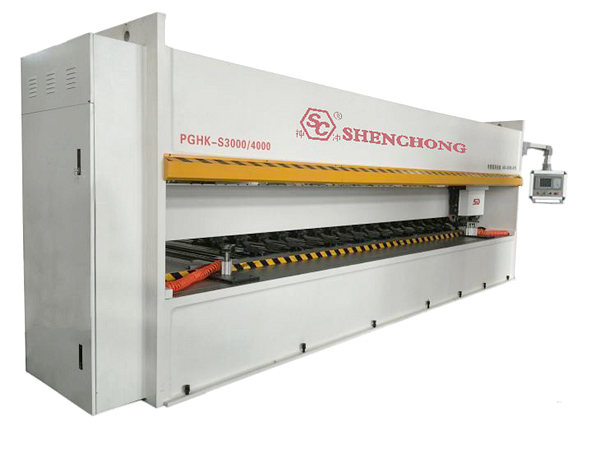
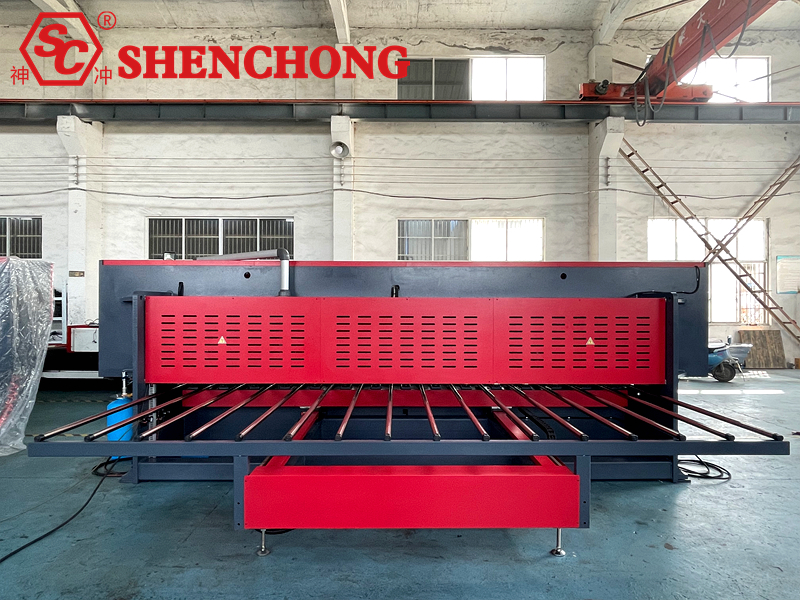
Типичная вертикаль Станок для нарезания канавок с ЧПУ В основном он состоит из рамы, рабочего стола, держателя инструмента, системы ЧПУ, системы позиционирования, гидравлического или пневматического зажимного устройства, системы смазки и системы защиты.
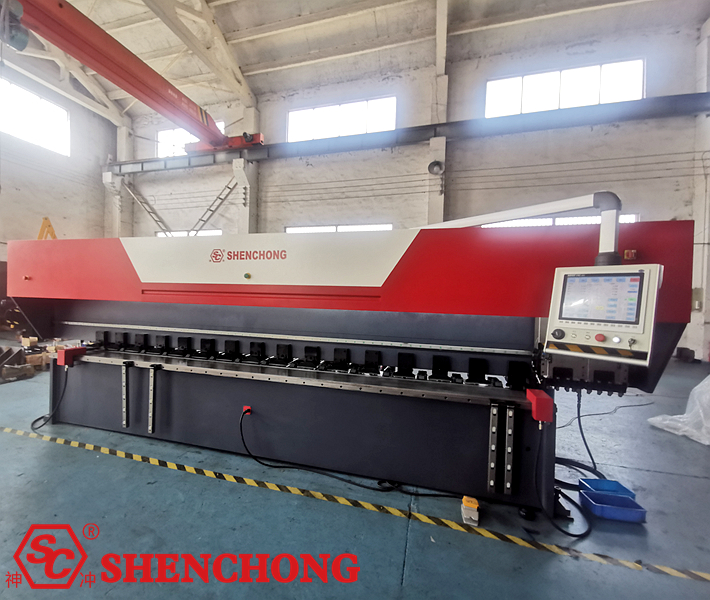
Таблица компонентов:
Основные компоненты | Функции |
Рама высокой жесткости | Вспомогательное оборудование, снижающее вибрацию в процессе обработки и деформацию конструкции. |
Рабочий стол | Подшипниковые и позиционирующие металлические листы |
система ЧПУ | Управление положением канавки, глубиной обработки, скоростью подачи и программой обработки. |
Инструментальная стойка и режущие инструменты | Завершение V-образной резки металлических листов. |
Сервоприводная система | Управление перемещением и позиционированием оси держателя инструмента. |
Зажимное устройство | Предотвращение перемещения или вибрации листового металла во время обработки. |
Устройство позиционирования и остановки | Обеспечение точного положения канавки |
Система смазки | Снижение трения и износа движущихся частей. |
Электрический шкаф управления | Внедрение систем электропитания, управления, защиты и диагностики неисправностей. |
Защитные устройства | Снижение риска контакта персонала с движущимися частями и летящими обломками. |
Вертикальные канавочные станки разных производителей могут отличаться по направлению держателя инструмента, способу зажима, количеству осей и системе управления. Необходимо учитывать фактическую конфигурацию оборудования.
2) Принцип работы
Вертикальный станок для V-образной нарезки канавки в листовом металле использует систему ЧПУ для управления инструментом, который режет по заданной траектории, формируя на поверхности листа V-образную канавку определенной глубины и угла.
Основной алгоритм обработки данных выглядит следующим образом:
Размещение и позиционирование листов
↓
Прижимание и закрепление простыни
↓
Система ЧПУ выполняет программу нарезания канавок.
↓
Инструмент выполняет послойные резки на заданную глубину.
↓
Проверьте положение канавки, ее форму и оставшуюся толщину.
↓
Завершите обработку и перейдите к последующему процессу гибки.
3) Глубина канавки и остаточная толщина
Суть процесса нарезания канавок заключается в контроле глубины канавки и остаточной толщины на ее дне.
d = t – r
Где:
d: Глубина канавки, мм
t: Фактическая толщина листа, мм
r: Остаточная толщина в нижней части канавки, мм
Например, если толщина листа составляет 2,0 мм, а расчетная остаточная толщина — 0,6 мм, то:
d = 2,0 – 0,6 = 1,4 мм
Особое примечание:
Чем тоньше остаточная толщина, тем не менее она полезна. Слишком малая толщина может привести к растрескиванию в точке изгиба, недостаточной прочности и деформации в процессе обработки. Окончательное значение должно определяться на основе материала, угла изгиба, требований к напряжению и проверки образца.
2. Подготовка к запуску и осмотр оборудования.
Надлежащая проверка перед запуском имеет решающее значение для обеспечения точности обработки, эффективности производства и безопасности оборудования.
1) Контрольный список для проверки вертикального станка для V-образной нарезки металлических листов
8 пунктов предпусковой проверки:
Убедитесь, что напряжение питания, заземление и электрические соединения в норме.
- Проверьте кнопку аварийной остановки, защитные ограждения и блокировочные устройства.
- Проверьте состояние направляющих, ходовых винтов и системы смазки.
- Проверьте режущие инструменты на наличие сколов, трещин или ослабления креплений.
- Проверьте чистоту рабочего стола и упоров для позиционирования.
- Проверьте состояние гидравлических или пневматических зажимных устройств.
- Проверьте материал, толщину и чертежи обработки листового металла.
- Убедитесь, что зона обработки свободна и не имеет препятствий.
Если в ходе проверки будут обнаружены какие-либо отклонения от нормы, остановите машину и обеспечьте ее ремонт квалифицированным персоналом. Не продолжайте работу, замыкая блокировки или отключая сигналы тревоги.
2) Подготовка листового металла
Перед обработкой убедитесь, что поверхность листового металла свободна от явных масляных пятен, посторонних предметов, сильных деформаций и несоответствий заданным параметрам.
Особое внимание следует уделить следующим моментам:
- Зеркальная панель из нержавеющей стали: предотвращает появление царапин на поверхности во время позиционирования, зажима и резки.
- Алюминиевая пластина: Обратите внимание, что материал относительно мягкий; избегайте чрезмерного сжатия, которое может вызвать вмятины на поверхности.
- Пластина из углеродистой стали: обратите внимание на окалину на поверхности, твердость материала и нагрузку при резке.
- Более длинные или более тонкие пластины: Обеспечьте достаточную опору на протяжении всего процесса, чтобы предотвратить деформацию из-за подвешивания.
3. Стандартная процедура эксплуатации вертикального станка для нарезания канавок в листовом металле.
Шаг 1: Запустите оборудование.
Запустите основной источник питания, систему управления и связанные с ними вспомогательные системы в соответствии с указанной производителем оборудования последовательностью запуска.
После завершения самопроверки системы и подтверждения отсутствия незавершенных аварийных сигналов выполните необходимую операцию обнуления или установки опорной точки.
Примечание: Перед обнулением убедитесь, что держатель инструмента и механизм перемещения находятся в безопасном положении, чтобы избежать столкновений с листовым металлом или приспособлениями.
Шаг 2: Введите программу обработки.
Установите размеры листового металла, положение канавки, глубину канавки, параметры инструмента, скорость подачи и количество проходов в соответствии с требованиями чертежа.
Некоторые системы ЧПУ поддерживают графическое программирование, список канавок, пакетную обработку нескольких канавок и функции хранения программ.
Шаг 3: Установка и позиционирование листового металла
Поместите листовой металл на рабочий стол и зафиксируйте его с помощью упора и опорной кромки.
Операторы должны убедиться, что листовой металл ровный и хорошо прилегает к опорной поверхности, а также проверить, соответствует ли направление нарезания канавок требованиям процесса.
Шаг 4: Зажим листового металла
Для подтверждения надежной фиксации листового металла выполните зажимные действия в соответствии с указаниями оборудования.
Недостаточная сила зажима приведет к вибрации листового металла и смещению канавок; чрезмерная сила зажима может привести к деформации листа или повреждению поверхности.
Шаг 5: Пробный запуск
При первой обработке новой программы выполните проверку программы, запуск без нагрузки или моделирование безопасности в соответствии со спецификациями производителя, а также проведите пробные запуски с использованием консервативных параметров.
Пробные резки должны быть сосредоточены на проверке положения канавки, направления движения инструмента, состояния зажима, риска помех со стороны инструмента и фактической оставшейся толщины.
Шаг 6: Формальная обработка
После успешной пробной резки запустите программу автоматической обработки.
В процессе обработки необходимо контролировать уровень шума, вибрации, скорость удаления стружки и сигналы тревоги системы ЧПУ при работе оборудования.
Не прикасайтесь к инструменту для удаления стружки, регулировки листового металла или обработки деталей во время его движения.
Шаг 7: Проверка готового изделия
После завершения обработки, подтверждения остановки инструмента и перевода оборудования в состояние, позволяющее обрабатывать материал, удалять листовой металл и проводить контроль качества.
Ключевые параметры измерения включают расположение канавки, глубину канавки, остаточную толщину на дне канавки и однородность формы канавки.
Шаг 8: Выключение и очистка
После завершения обработки остановите оборудование в обозначенном безопасном положении и выключите вспомогательные системы, систему ЧПУ и основной источник питания в соответствии с рабочими процедурами.
При очистке рабочего стола и стружки используйте соответствующие инструменты; никогда не прикасайтесь к острым металлическим стружкам непосредственно руками. При проведении технического обслуживания, разборке инструмента или входе в опасные зоны отключайте электропитание и принимайте меры по предотвращению случайного запуска.
4. Настройки параметров обработки на станке с ЧПУ для V-образных канавок.
Параметры нарезания канавок напрямую влияют на точность обработки, срок службы инструмента, качество поверхности паза и последующие эффекты изгиба.
1) Основные параметры и их функции
Параметры | Основные последствия | Установление принципов |
Толщина листа | Определяет основу для расчета глубины канавки. | Ввод данных основан на фактически измеренной толщине. |
Позиция Гроогинга | Определяет последующие размеры изгиба. | Определите на основе развернутой диаграммы и опорного края. |
Глубина Гроогинга | Влияет на сопротивление изгибу и остаточную прочность. | В сочетании с требованиями к изгибу и проверкой образцов. |
угол инструмента | Влияет на форму канавки и геометрию изгиба. | Выбор осуществляется на основе целевого угла изгиба и упругого восстановления. |
Скорость резки | Влияет на эффективность обработки, повышение температуры и износ. | Определяйте исходя из материала и режущего инструмента. |
Единая глубина резания | Влияет на нагрузку при резании и качество поверхности канавки. | Не превышайте допустимый диапазон возможностей оборудования и режущего инструмента. Глубокие канавки обычно обрабатываются послойно. |
Количество разрезов | Влияет на конечную глубину и эффективность. | Обеспечьте надежную фиксацию и отсутствие повреждений поверхности. |
Состояние зажима | Влияет на стабильность листового металла. | Ввод данных основан на фактически измеренной толщине. |
2) Технологические характеристики различных материалов
Материалы | Грув Характеристики | Основные меры предосторожности |
Нержавеющая сталь 304 | Высокая прочность, склонность к упрочнению при деформации. | Держите инструменты острыми и избегайте многократного трения. |
Нержавеющая сталь 316 | Значительные проблемы, связанные с сопротивлением резанию и упрочнением при обработке. | Надлежащим образом контролируйте глубину резания и износ инструмента. |
201 Нержавеющая сталь | На успеваемость влияют конкретные оценки и условия. | Подтвердите параметры пробной стрижкой. |
Алюминиевый сплав | Некоторые сорта стали склонны к залипанию инструмента. | Используйте инструменты и методы удаления стружки, подходящие для алюминия. |
Углеродистая сталь Q235 | Необходимо учитывать наличие оксидной окалины и состояние материала. | Обращайте внимание на нагрузку при резании и износ инструмента. |
Медная пластина | Значительная пластичность материала и адгезионные свойства. | Контроль заусенцев, нароста на кромке и качества поверхности. |
Рекомендуемые скорости резания, глубина резания и типы инструментов для различных материалов не могут быть определены исключительно на основе названия материала; необходимо также учитывать твердость материала, марку инструмента, жесткость оборудования и конструкцию держателя инструмента.
5. Методы нарезания канавок для различных материалов
1) Пластины из нержавеющей стали
Нержавеющие стали, такие как SUS304 и SUS316, обладают значительной склонностью к упрочнению при обработке. Следует выбирать острые лезвия, подходящие для нержавеющей стали, избегать многократного трения и чрезмерной глубины резания, а также уделять первостепенное внимание проверке износа инструмента.
2) Пластины из алюминиевого сплава
При обработке алюминия часто происходит заедание инструмента и образование наростов на режущей кромке. Необходимо выбрать соответствующую геометрию инструмента, поддерживать остроту режущей кромки, а также оптимизировать методы смазки и удаления стружки в соответствии с ограничениями оборудования.
3) Пластины из углеродистой стали
Параметры резания следует выбирать, исходя из марки стали, ее прочности и фактической толщины листа. При нарезании канавок на толстых листах особое внимание следует уделять жесткости держателя инструмента, сопротивлению резанию и остаточной толщине в нижней части канавки.
4) Медные и латунные пластины
Скорость подачи и скорость резания следует регулировать в зависимости от твердости медного материала, чтобы избежать сжатия материала, увеличения количества заусенцев и неровной поверхности дна канавки.
6. Выбор и использование инструментов для нарезания канавок
Инструмент играет решающую роль в определении качества обработки V-образных канавок.
1) Общие инструменты
В вертикальных канавочных станках обычно используются твердосплавные инструменты или сменные пластины. Конкретная конструкция инструмента зависит от модели станка.
При выборе инструмента следует учитывать следующие факторы:
Материал инструмента и покрытие.
Угол заточки инструмента и форма режущей кромки.
Твердость и ударная вязкость материала заготовки.
Целевая ширина канавки, глубина канавки и качество поверхности канавки.
устойчивость зажима инструмента и допустимая нагрузка при резании на станке.
2) Выбор угла инструмента
Обычные инструменты для V-образных канавок могут использовать различные углы смыкания, например, 60°, 90° или другие специализированные углы, но угол смыкания инструмента не обязательно равен конечному углу изгиба.
Например, для заготовки с целевым углом изгиба 90° необходимо всесторонне учитывать форму канавки, направление изгиба, упругое восстановление материала и остаточную толщину. Нельзя просто предполагать, что использование инструмента с углом изгиба 90° обязательно приведет к получению угла изгиба 90°.
3) Меры предосторожности при замене инструмента
Перед заменой инструмента необходимо привести оборудование в безопасное состояние для технического обслуживания, указанное производителем, и выполнить необходимую изоляцию от источников энергии.
Во время установки очистите контактную поверхность держателя инструмента, проверьте инструмент на наличие повреждений и закрепите его с помощью указанных крепежных элементов и момента затяжки. После установки выполните калибровку параметров инструмента и тестовую резку в соответствии с требованиями оборудования.
7. Как повысить точность обработки на вертикальном канавочном станке?
К основным факторам, влияющим на точность нарезки пазов, относятся жесткость оборудования, система позиционирования, состояние листового металла, износ инструмента, надежность зажима и параметры ЧПУ.
1) Повышение точности позиционирования
Перед обработкой очистите опорную поверхность и проверьте механизм упора на наличие люфта или значительных зазоров. Для заготовок с несколькими пазами используйте по возможности постоянную опорную поверхность, чтобы уменьшить количество повторных ошибок зажима.
2) Контроль остаточной толщины в нижней части паза
Стабильность остаточной толщины в нижней части паза напрямую влияет на стабильность последующего изгиба.
Рекомендуется контролировать этот процесс, измеряя фактическую толщину листа, проверяя нулевое положение инструмента, отслеживая износ инструмента и проверяя плоскостность рабочего стола.
3) Снижение вибрации при обработке.
Вибрация оборудования может вызывать появление следов от инструмента, отклонения в размерах и сколы на поверхности канавки.
Необходимо проверить зажим инструмента и условия зажима, параметры подачи и систему механической передачи. При необходимости следует уменьшить нагрузку на один проход.
4) Контроль заусенцев и качества поверхности.
Поддерживайте инструмент в остром состоянии, выбирайте соответствующие параметры резки и избегайте образования сильных наростов на кромке во время обработки. Для декоративных панелей с высокими требованиями к качеству поверхности необходимо проверить шероховатость поверхности канавки и схему защиты поверхности путем пробных резов.
8. Координация работы вертикальных канавочных станков с последующими процессами гибки.
Конечная цель вертикальных станков для нарезания V-образных канавок в листовом металле обычно состоит не просто в создании V-образных канавок, а в создании условий для последующей высококачественной гибки.
Путем надлежащего контроля глубины и формы канавки можно достичь следующих технологических эффектов:
- Уменьшение локальной толщины материала в точке изгиба, что, в свою очередь, снижает требуемую изгибающую силу.
- Достижение меньшего внешнего радиуса закругления углов на изгибах, улучшение внешнего вида декоративных элементов.
- Повышение управляемости процесса гибки и формовки сложных изделий из листового металла.
- Повышение стабильности результатов повторной обработки после надлежащей проверки процесса.
- Уменьшение ограничений в габаритах некоторых декоративных панелей, вызванных большими радиусными углами.
Следует отметить, что нарезание канавок не может полностью исключить упругое деформирование материала и не гарантирует отсутствие трещин в месте изгиба. Для несущих нагрузку компонентов, компонентов, подверженных многократным нагрузкам, или изделий, требующих усталостной прочности, необходимо проводить проверки прочности и необходимые испытания.
9. Распространенные неисправности и способы их устранения
Симптомы неисправности | Возможный Саузы | Инструкции по устранению неполадок и их устранению. |
Неравномерная глубина канавки | Колебания толщины листа, износ инструмента, неправильное положение или аномалии стола. | Измерьте толщину листа, проверьте режущие инструменты и контрольные точки. |
Отклонение положения канавки | Ошибка позиционирования, перемещение листового материала, зазор в трансмиссии. | Проверьте систему упора материала и зажима. |
Шероховатая поверхность канавки | Износ инструмента, несоответствие параметров, вибрация | Проверьте режущие инструменты и параметры резки. |
Избыток заусенцев | Затупление режущей кромки, прилипание материала к инструменту. | Замените или отрегулируйте режущие инструменты. |
скалывание инструмента | Чрезмерная нагрузка при резке, удар, неправильное зажимание | Проверьте глубину реза, зажим и материал. |
Вибрация листового материала | Недостаточное крепление, неадекватная опора | Проверьте зажим и опору пластины. |
Ненормальная работа держателя инструмента | Неисправность направляющей, трансмиссии или сервосистемы. | Осмотр квалифицированным персоналом после остановки оборудования. |
Системная тревога | Неисправность датчика, привода, электрической системы или программы. | Поиск и устранение неисправностей на основе кодов аварийных сигналов. |
В случае возникновения опасных ситуаций, таких как столкновение инструментов, сильный ненормальный шум, поломка инструмента или отказ зажима, необходимо немедленно принять предписанные меры безопасности для остановки оборудования. Возобновление производства возможно только после выявления причины.
10. Ежедневное техническое обслуживание и уход
- В каждую смену: очистка стружки, осмотр инструментов, рабочего стола, зажимного устройства и регистрация сигналов тревоги.
- Еженедельно: Проверяйте состояние смазки, механизм позиционирования и видимые крепежные элементы.
- Ежемесячно: Осматривать направляющие рельсы, механизм передачи, гидравлическую или пневматическую систему и предохранительные устройства.
- Ежеквартально: Проверяйте точность позиционирования, повторяемость и механическое состояние оборудования в соответствии с руководством по эксплуатации.
- Ежегодно: проводить комплексные проверки точности, проверки электробезопасности и профилактическое техническое обслуживание.
Выше представлен общий план технического обслуживания. Тип смазки, цикл смазки, гидравлическое давление, момент затяжки и методы калибровки должны строго соответствовать инструкциям производителя для конкретной модели машины.
11. Десять основных мер предосторожности при работе с вертикальным V-образным канавочным станком с ЧПУ.
- Операторы должны быть обучены работе с оборудованием, знакомы с системой ЧПУ и правилами безопасной эксплуатации.
- Перед началом обработки необходимо подтвердить материал, толщину и габаритные размеры листового металла.
- Инструменты должны быть надежно установлены; лезвия с трещинами или явными сколами использовать нельзя.
- Строго запрещено регулировать положение листового металла или очищать стружку во время движения режущего инструмента.
- Не следует превышать толщину листового металла, диапазон обработки и производительность резки оборудования.
- На первом обработанном изделии необходимо провести пробную резку и проверку размеров.
- Блокировки безопасности или сигналы тревоги оборудования не должны произвольно отключаться.
- Для материалов с высокими требованиями к качеству поверхности, таких как зеркальная нержавеющая сталь, следует принимать соответствующие меры по защите от царапин.
- При обнаружении аномальной вибрации, необычного шума или внезапных изменений нагрузки при резке следует немедленно остановить станок для осмотра.
- Перед заменой инструментов, проведением технического обслуживания и входом в опасные зоны необходимо принять предписанные меры по изоляции от источников энергии.
12. Резюме: Как правильно использовать вертикальный станок для нарезания канавок в листовом металле?
Вертикальный станок для V-образной нарезки металлических канавок — это специализированное устройство для точной V-образной нарезки канавок на поверхностях металлических листов, таких как нержавеющая сталь, углеродистая сталь, алюминий и медь. Он широко используется в таких отраслях, как отделка нержавеющей сталью, металлические навесные стены, производство лифтов, кухонного оборудования, обработка листового металла, шасси и шкафы, а также высокоточная гибка и формовка.
В отличие от прямой гибки обычного листового металла, вертикальные станки для нарезки канавок на листовом металле позволяют обрабатывать V-образные канавки определенной глубины и угла в заранее заданных точках гибки. Это снижает локальное сопротивление гибке, облегчая последующую гибку для получения меньших внешних радиусов и более четких линий сгиба.
Ключ к успешной работе на вертикальном станке с ЧПУ для нарезки канавок по листовому металлу заключается не только в выполнении V-образной нарезки, но и в создании полного технологического процесса, начиная с проверки материала, расчета параметров процесса, позиционирования оборудования, выбора инструмента, пробной проверки резки и заканчивая последующей гибкой.
Для практического применения в производстве рекомендуется установить три ключевых стандарта: систему контроля качества первого изделия, базу данных процесса нарезания канавок для различных материалов и систему ежедневного осмотра и технического обслуживания оборудования. Это обеспечит безопасность, повысит стабильность глубины канавок, снизит износ инструмента и стабилизирует качество последующих изделий, изготовленных методом гибки.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese