Table des matières
À mesure que l'industrie de la transformation des métaux en feuilles évolue vers l'intelligence, l'automatisation et la flexibilité, les systèmes de chargement et de déchargement par découpe laser sont devenus un élément important des lignes de production modernes de transformation des métaux.
À mesure que l'industrie de la transformation des métaux en feuilles évolue vers l'intelligence, l'automatisation et la flexibilité, les systèmes de chargement et de déchargement par découpe laser sont devenus un élément important des lignes de production modernes de transformation des métaux.
Les systèmes automatisés de chargement et de déchargement, grâce à des équipements tels que des ventouses, des bras robotisés, des portiques, des plateformes élévatrices, des dispositifs de séparation automatique des tôles, des systèmes de contrôle intelligents et des entrepôts automatisés, permettent une opération automatisée de la tôle, depuis le stockage des matières premières, la sélection automatique, le positionnement précis, la découpe laser jusqu'au déchargement du produit fini.
Les systèmes automatisés de chargement et de déchargement, grâce à des équipements tels que des ventouses, des bras robotisés, des portiques, des plateformes élévatrices, des dispositifs de séparation automatique des tôles, des systèmes de contrôle intelligents et des entrepôts automatisés, permettent une opération automatisée de la tôle, depuis le stockage des matières premières, la sélection automatique, le positionnement précis, la découpe laser jusqu'au déchargement du produit fini.
1. Qu'est-ce qu'un système de chargement et de déchargement pour la découpe laser ?
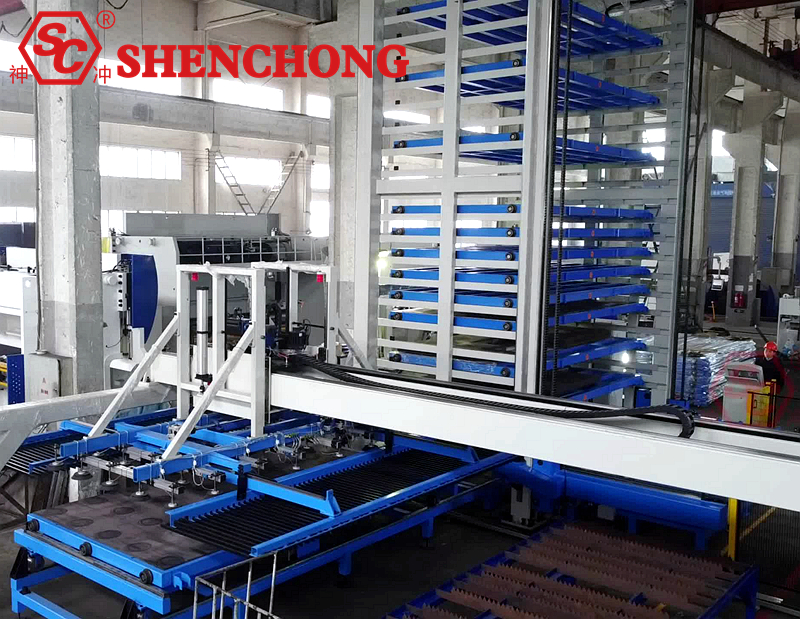
Un système de chargement et de déchargement automatique pour la découpe laser est un équipement auxiliaire d'automatisation de la tôle intégrant l'automatisation mécanique, le contrôle intelligent, la manutention de la tôle, le positionnement automatique, le déchargement du produit fini et la gestion de la production.
Ce système est principalement utilisé avec des machines de découpe laser à fibre. Grâce à des ventouses, des bras robotisés, des portiques, des plateformes élévatrices, des séparateurs à fourches et un système de contrôle intelligent, il assure le chargement automatique des feuilles de matière première, le déchargement automatique après découpe et une gestion collaborative avec les systèmes d'entreposage intelligents.
Comparativement aux méthodes traditionnelles de chargement et de déchargement manuels, les systèmes automatisés de chargement et de déchargement réduisent la manutention manuelle, raccourcissent le temps auxiliaire hors découpe, améliorent l'utilisation des équipements et constituent la base d'une production flexible, continue et intelligente dans les usines de tôlerie.
Pour des secteurs tels que les pièces automobiles, les châssis et les armoires, les équipements électriques, les engins de chantier, la fabrication d'ascenseurs, les produits en acier inoxydable et le mobilier métallique, les systèmes automatisés de chargement et de déchargement ne sont pas seulement des équipements auxiliaires permettant d'améliorer l'efficacité de la production, mais aussi un élément important dans la construction de lignes de production intelligentes de tôlerie.
2. Composition et structure des systèmes automatisés de chargement et de déchargement pour la découpe laser
Un complet système de chargement et de déchargement automatisé Il se compose généralement des modules de base suivants.
Composants de base | Fonctions principales | Caractéristiques techniques |
Mécanisme d'alimentation automatique | Prélevez la tôle dans la zone des matières premières et acheminez-la vers la table de découpe. | ventouses à vide, structures de portique, servomoteurs |
Mécanisme de déchargement automatique | Transférer les tôles ou pièces de métal découpées vers une zone désignée. | Fourchette à dents, plateau, bras robotisé, etc. |
Système d'adsorption sous vide | Fixer et transporter de manière stable les tôles métalliques. | Adsorption zonée, détection sous vide |
Dispositif de séparation des feuilles | Réduisez le risque de ramasser plusieurs feuilles simultanément. | Séparation magnétique des feuilles, séparation par soufflage d'air, détection de feuilles doubles |
Dispositif de positionnement automatique | Assurez-vous que la tôle est correctement positionnée sur la table de découpe. | Positionnement mécanique, détection par capteur |
Plateforme élévatrice | Stocker et soulever les feuilles à traiter. | levage hydraulique ou électrique |
Système d'entraînement servo | Contrôler le mouvement des mécanismes de chargement et de déchargement. | Servomoteurs, crémaillères et pignons, ou guides linéaires |
Système de contrôle PLC | Coordonner les actions et les interverrouillages des équipements. | Cycle automatique, alarme de défaut, surveillance de l'état |
Système de protection de sécurité | Empêcher le personnel de pénétrer dans les zones de circulation dangereuses. | Barrières de sécurité, rideaux lumineux, arrêt d'urgence, dispositifs de verrouillage |
Interface de stockage intelligente | Raccordez la zone de stockage des tôles à la chaîne de production. | Planification automatique des tâches entrantes/sortantes |
Il est important de noter que les configurations réelles varient selon les systèmes des différents fabricants et selon les niveaux d'automatisation. Par exemple, un système de chargement et de déchargement basique peut être équipé d'un simple portique à ventouses et d'une plateforme élévatrice, tandis qu'une grande ligne de production flexible peut intégrer un stockage de matériaux multicouches, un tri automatique, une logistique AGV/AMR et un système MES.
3. Principe de fonctionnement des systèmes de chargement/déchargement pour la découpe laser
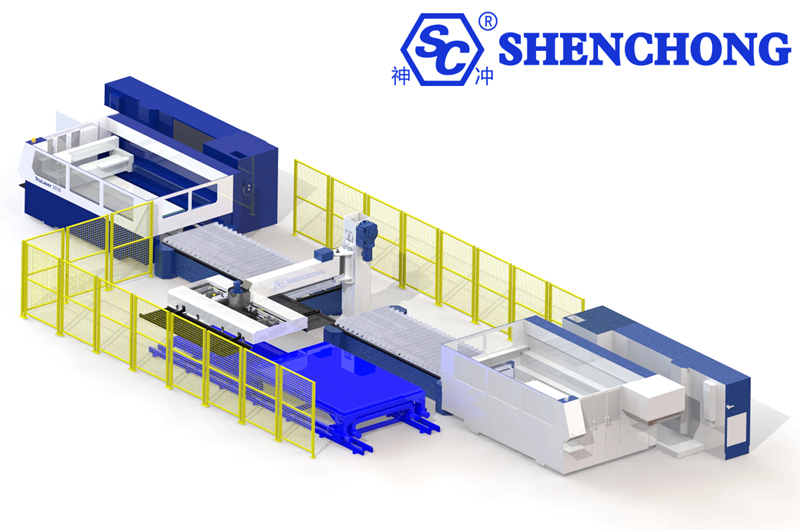
Processus typique de chargement et de déchargement automatique :
- Zone de stockage des matières premières/Stockage intelligent des matériaux : Préparation des matériaux en feuilles et planification des tâches
- Séparation automatique des feuilles et adsorption sous vide : détection de feuilles individuelles et maintien stable
- Chargement et positionnement automatiques du portique : acheminement du matériau en feuilles vers la table de découpe
- Découpe laser fibre : Traitement complet des matériaux en feuilles selon le programme
- Déchargement et transfert automatiques : déchargement de feuilles entières, de cadres ou de pièces.
- Classification et empilage/Processus suivant : Transfert du produit fini et enregistrement des données de production
Processus de travail spécifique :
- Préparation automatique des matériaux : L’opérateur sélectionne le programme de découpe, les spécifications du matériau en feuille et la quantité de production dans le système de contrôle, et le système confirme que les matières premières sont prêtes.
- Séparation automatique des feuilles : Le mécanisme de chargement se déplace vers la zone de matière première et saisit les feuilles individuelles de matériau en feuille à l'aide du dispositif de séparation des feuilles, de la ventouse à vide et du mécanisme de détection des doubles feuilles.
- Convoyage automatisé : un portique servo-commandé déplace la tôle vers la table d’échange de la machine de découpe laser ou vers la position de chargement désignée.
- Positionnement automatique : Un positionnement mécanique ou des capteurs confirment la position de la tôle, évitant ainsi les décalages, les collisions et les chargements en double.
- Découpe laser : La machine de découpe laser traite la tôle métallique selon un programme prédéfini.
- Déchargement automatique : en fonction de la structure de l’équipement, les tôles découpées, les pièces encadrées ou les pièces séparées sont déchargées dans une zone désignée.
- Production circulaire : Le système coordonne le chargement/déchargement avec le fonctionnement de la machine de découpe afin de réaliser un traitement par lots continu.
- Remarque importante : Le déchargement automatique standard ne remplace pas le tri automatique des pièces. Si des pièces de formes et de tailles différentes doivent être empilées séparément, un système de vision industrielle, un tri robotisé ou un module de tri de pièces dédié est généralement nécessaire.
4. Dix avantages clés d'un système automatisé de chargement/déchargement pour la découpe laser
Avantage 1 : Amélioration significative de l'efficacité de la production
Ce système automatise la préhension, le transport, le positionnement et le déchargement des tôles, réduisant ainsi la manutention manuelle et les temps d'attente. Associé à la table de transfert, il permet d'effectuer certaines opérations de chargement/déchargement simultanément à la découpe, optimisant ainsi les temps d'arrêt.
Avantage 2 : Intensité de travail réduite
Réduit la charge de travail liée à la manutention manuelle de tôles grandes, lourdes et aux bords tranchants. Les opérateurs peuvent ainsi se concentrer davantage sur la surveillance des équipements, le contrôle qualité et la gestion de la production.
Avantage 3 : Utilisation accrue des équipements
La préparation automatique des matériaux, le cycle automatique et la planification des tâches réduisent les temps d'arrêt des machines de découpe causés par un approvisionnement manuel en matériaux intempestif, ce qui les rend particulièrement adaptés à la production à grand volume et à plusieurs équipes.
Avantage 4 : Stabilité améliorée lors de la manipulation des tôles
L'adsorption sous vide multipoint, le contrôle par zones, le positionnement mécanique et la détection de la pression sous vide contribuent à réduire le glissement des feuilles, les rayures et les écarts de positionnement lors de la manipulation.
Avantage 5 : Utilisation optimisée de l’espace atelier
Associé à un système automatisé de stockage des matériaux, il permet un stockage centralisé multicouche des tôles, réduisant ainsi la surface d'empilage plane et rendant la gestion des matières premières plus organisée.
Avantage 6 : Amélioration de la sécurité opérationnelle
Réduit la fréquence des contacts directs entre le personnel et les tôles lourdes et les mécanismes de déplacement dangereux, et atténue les risques grâce à des barrières de sécurité, des dispositifs de verrouillage et des rideaux lumineux.
Avantage 7 : Prend en charge le traitement des matériaux à spécifications multiples
Dans les limites de la disposition des ventouses, de la charge effective et de la course de l'équipement, il peut s'adapter à des feuilles de tailles, d'épaisseurs et de matériaux différents.
Avantage 8 : Prend en charge la production par lots en continu
Associé à un système de gestion des stocks et des tâches, il peut assurer une production automatisée à long terme lorsque les conditions de disponibilité des matériaux, d'élimination des déchets et de surveillance de la sécurité sont remplies.
Avantage 9 : Réduction des coûts de fabrication globaux
En réduisant le temps de manutention manuelle, en augmentant l'utilisation des équipements et en améliorant l'efficacité logistique, on réduit le coût de production global par unité de produit.
Avantage 10 : Facilite les mises à niveau numériques
Il peut se connecter aux systèmes MES, ERP, WMS et de planification de la production pour assurer la gestion des tâches de production, le suivi des matériaux et la surveillance de l'état des équipements.
5. Six caractéristiques techniques clés du système de chargement et de déchargement automatisé
1) Chargement automatisé par ventouse à vide
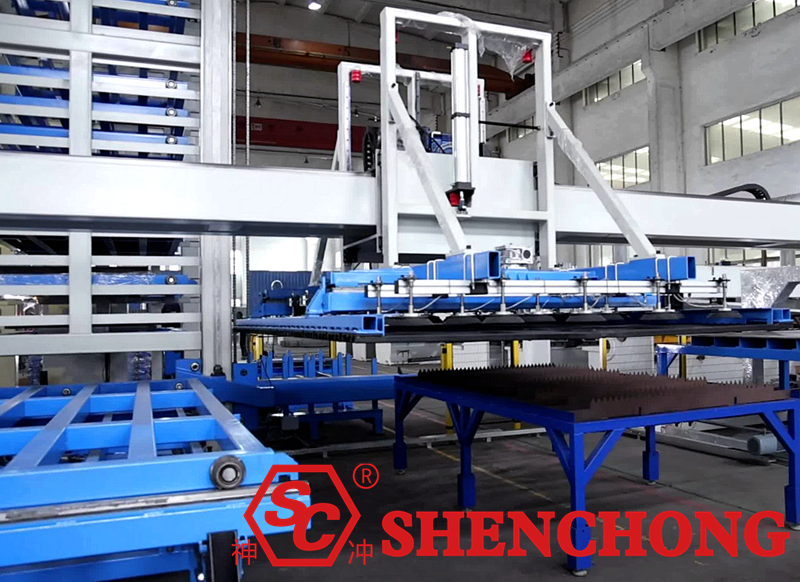
La technologie d'adsorption sous vide est l'une des technologies de base que l'on retrouve couramment dans les systèmes automatisés de chargement de matériaux en feuilles.
Les principales caractéristiques sont les suivantes :
- Utilise une structure à ventouses multipoints pour répartir la force de charge du matériau en feuille.
- Sélectionne une zone d'adsorption appropriée en fonction de la taille du matériau de la feuille.
- Confirme l'état de préhension par détection du vide.
- Pour les plaques minces grand format, une disposition bien conçue des ventouses peut réduire la déformation.
- La combinaison des technologies de soufflage d'air, de séparation magnétique et de détection de double feuille peut améliorer la fiabilité de la manutention des matériaux.
Pour différents matériaux tels que l'acier inoxydable, l'aluminium et l'acier au carbone, le matériau et le nombre de ventouses doivent être choisis en fonction de l'état de surface, de l'épaisseur, du poids et de la rigidité de la plaque. Les plaques perforées, tachées d'huile ou présentant des surfaces irrégulières peuvent nécessiter des solutions d'adsorption spécifiques.
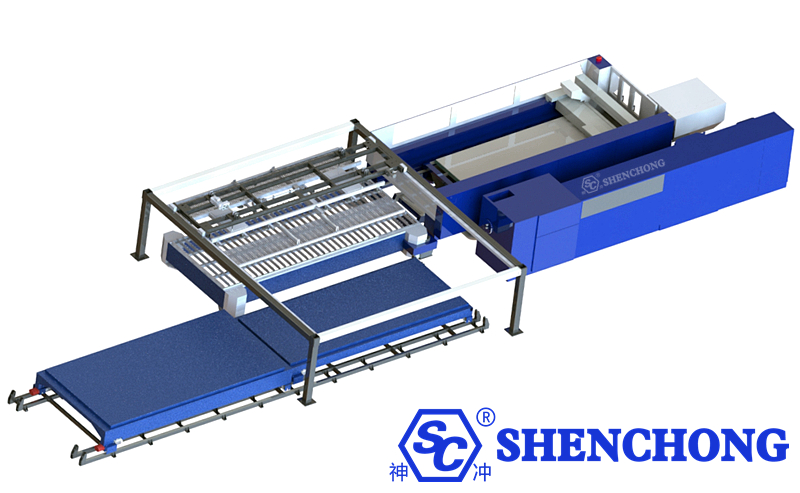
2) Structure de treillis de portique à haute rigidité
Les portiques utilisent généralement une structure en acier, des guides linéaires, des servomoteurs et des transmissions à crémaillère.
Ses principales caractéristiques sont une trajectoire de course contrôlable, une grande zone de couverture et une stabilité structurelle, ce qui la rend adaptée aux machines de découpe laser 3015, 4020, 6020 et autres.
Pour les plaques grand format, une attention particulière doit être portée à la rigidité du faisceau, à la vitesse de défilement, au contrôle de l'accélération/décélération et à la précision du positionnement sous charge.
3) Technologie intelligente de détection des doubles feuilles
Lors de l'alimentation automatique, deux plaques minces peuvent être soulevées simultanément en raison d'un film d'huile, d'électricité statique ou d'une adhérence de surface.
Le système d'inspection à double feuille réduit le risque de chargement de plusieurs feuilles grâce à la détection de l'épaisseur, au jugement des capteurs et à la coordination du mécanisme de séparation des feuilles.
Cette fonction est particulièrement importante pour les feuilles minces, les feuilles de haute qualité de surface et la production automatisée en continu.
4) Gestion automatique du déchargement et du classement
Les méthodes de déchargement automatique peuvent être divisées en plusieurs catégories.
Méthodes de déchargement | Caractéristiques principales | Scénarios applicables |
Déchargement automatique de palettes entières | Décharge la tôle découpée avec son cadre. | Traitement conventionnel de la tôle |
Déchargement par chariot élévateur | La tôle ou le cadre est soutenu par des fourches. | tôles de grand format |
Déchargement par échange de palettes | La table d'échange et le mécanisme de transfert fonctionnent de concert pour saisir et trier les pièces découpées individuellement. | découpe en continu par lots |
tri robotisé | Les pièces sont prélevées en fonction de leur identification et de leur emplacement. | Production de pièces multivariées |
tri visuel intelligent | Décharge la tôle découpée avec son cadre. | production automatisée flexible |
Pour le tri de pièces de haute précision, une attention particulière doit être portée à la question de savoir si les pièces découpées ont été complètement séparées du cadre et s'il existe des déformations, des chevauchements ou des micro-connexions.
5) Contrôle intelligent par automate programmable et liaison des équipements
Le système de commande PLC peut coordonner la machine de découpe laser, les mécanismes de chargement et de déchargement, les plateformes élévatrices et les équipements de stockage.
Les principales fonctions comprennent le cycle automatique, le verrouillage des actions, les alarmes de défaut, la détection de tôles métalliques, l'affichage de l'état de l'équipement et les enregistrements des opérations.
Grâce à la communication avec le système de commande de la machine de découpe laser, il peut également réaliser des fonctions telles que la réception de signaux de fin de découpe, la confirmation de l'état de la plateforme d'échange et le lancement de tâches de chargement et de déchargement automatiques.
6) Structure modulaire et extension flexible
La conception modulaire permet de faire évoluer progressivement le système de chargement et de déchargement automatique en fonction de l'échelle de production.
- Parcours de mise à niveau du système d'automatisation : Chargement et déchargement automatisés de base : Machine de découpe laser unique + portique de chargement/déchargement + table de matières premières
- Système de production en continu : chargement et déchargement automatisés + table d’échange + manutention multipositions
- Système d'intégration d'entrepôt intelligent : chargement et déchargement automatisés + stockage de matériaux multiniveaux + gestion des stocks
- Ligne de production de tôles flexibles et intelligentes : Stockage des matériaux + Plusieurs machines de découpe laser + Tri automatisé + MES
6. Comparaison du chargement et du déchargement automatisés avec le chargement et le déchargement manuels traditionnels
Éléments de comparaison | chargement et déchargement manuels | Chargement et déchargement automatisés |
Méthode d'alimentation | Manutention manuelle ou levage assisté | manutention automatisée par ventouses et portique |
Exigences de main-d'œuvre | Nécessite une participation continue | Principalement pour le suivi et le réapprovisionnement |
Continuité du travail | Affecté par les modalités de travail du personnel | Capable de cycle continu |
Cohérence du positionnement | Influencé par l'expérience opérationnelle | Positionné de manière répétée selon le programme |
Manutention de plaques lourdes | Nécessite généralement l'assistance d'une grue. | Gère automatiquement les charges en fonction de la capacité nominale |
Sécurité | De nombreux employés manipulent des matériaux en feuilles. | Réduit les interventions manuelles dans les zones dangereuses |
Production en plusieurs équipes | En fonction des effectifs | Organisation plus facile des opérations en plusieurs équipes |
Investissement initial | Coût relativement faible | Coût relativement élevé |
Maintenance des équipements | Relativement simple | Nécessite l'entretien des systèmes électriques et mécaniques |
Capacité d'expansion | Limité | Peut être intégré aux systèmes de gestion du stockage des matériaux et de la production |
L'automatisation n'est pas toujours un avantage absolu. Pour les usines produisant de petits lots, changeant fréquemment de types de matériaux en feuilles et générant un faible taux d'utilisation des machines de découpe, la première étape consiste à évaluer l'investissement dans l'équipement par rapport au gain de temps de travail réel, afin d'éviter une immobilisation prolongée des équipements automatisés.
7. Paramètres techniques clés des systèmes de chargement et de déchargement automatisés
Le tableau ci-dessous utilise un système de chargement et de déchargement de type portique avec une machine de découpe laser de spécification 3015 comme exemple afin de répertorier les paramètres techniques courants pour la sélection. Les plages de valeurs indiquées dans le tableau sont données à titre indicatif uniquement pour la conception du système et ne doivent pas être considérées comme les spécifications techniques du fabricant pour des produits spécifiques.
Paramètres techniques | Guide de configuration ou de sélection de référence |
Machines de découpe compatibles | Machine de découpe laser à fibre 3015 |
Dimensions nominales des feuilles | 3000 × 1500 mm |
Matériau de feuille applicable | Acier au carbone, acier inoxydable, plaque d'aluminium, etc. |
Charge nominale pour l'alimentation | Sélectionnez en fonction du poids de la plaque, par exemple dans la catégorie 300–1000 kg. |
Mécanisme d'alimentation | Type de portique |
Méthode de préhension | type ventouse à vide |
Méthode de transmission | Servomoteur, crémaillère ou autre mécanisme |
Méthode de positionnement | Positionnement mécanique, détection par capteur |
Fonction de séparation des feuilles | Configuration selon les exigences |
Détection de double feuille | Configuration recommandée |
Méthode de déchargement | Fourchettes, plateaux ou autres solutions |
Système de contrôle | Automate programmable + IHM |
Mode de fonctionnement | Manuelle, semi-automatique, entièrement automatique |
Type de tableau | plateforme fixe ou plateforme élévatrice |
Interface de stockage | Interface de stockage de matériaux intelligente optionnelle |
Configuration de sécurité | Clôture, arrêt d'urgence, verrouillage de sécurité et détection de protection |
Par exemple, une plaque d'acier au carbone standard mesurant 3000 × 1500 × 6 mm, avec une densité de 7850 kg/m³ :
m = 3,0 × 1,5 × 0,006 × 7850
m ≈ 211,95 kg
Par conséquent, lors du choix d'un système d'alimentation, il est nécessaire de prendre en compte non seulement le poids d'une seule tôle d'acier, mais aussi le poids des ventouses et des pinces, les charges excentrées, les charges dynamiques d'accélération et de décélération, ainsi que les marges de sécurité nécessaires.
8. Principaux secteurs d'application des systèmes de chargement et de déchargement automatisés
- Industrie des armoires électriques : Utilisé pour la découpe en série de tôles destinées aux armoires de commande, aux armoires de distribution et aux armoires de communication.
- Industrie des pièces automobiles : Convient à la production de supports automobiles, de pièces de structure métallique et de pièces en série.
- Industrie des produits en acier inoxydable : Réduit la manutention manuelle des tôles et améliore l’efficacité de la logistique de traitement.
- Industrie des machines de construction : Convient à la manutention automatisée de tôles de grande taille et de poids important.
- Industrie de la fabrication d'ascenseurs : Convient au traitement de la tôle pour les panneaux de portes d'ascenseur, les pièces structurelles de cabine, etc.
- Industrie du mobilier métallique : Permet la découpe et la production de plusieurs lots de pièces métalliques aux spécifications différentes.
9. Comment choisir un système de chargement et de déchargement automatisé adapté à la découpe laser ?
Lors du choix d'un système, il convient de prendre en compte de manière exhaustive des facteurs tels que la taille et le poids des tôles, le temps de cycle de production, l'agencement de l'atelier et les futures possibilités d'automatisation.
Types de systèmes | Configuration principale | Utilisateur recommandé |
Type économique | Machine de découpe simple + mécanisme d'alimentation en matériau de base | petites et moyennes usines de transformation de tôles |
Type standard | Alimentation automatique + déchargement automatique + tables à double matériau | Entreprises de production en lots moyens |
Type à haute efficacité | Chargement et déchargement à double poste + table d'échange + planification automatique | Entreprises de production par lots à plusieurs équipes |
Type d'entrepôt intelligent | Chargement et déchargement automatiques + bibliothèque de matériaux pour cartes multicouches | Entreprises de production de tôlerie multi-spécifications |
Ligne de production flexible | Bibliothèque de matériaux intelligente + plusieurs machines laser + tri automatique + MES | Grandes usines de tôlerie intelligentes |
Sept points clés à prendre en compte pour le choix d'une machine de découpe laser :
- Spécifications des tôles : Dimensions maximales et minimales des tôles, épaisseur et poids.
- Compatibilité de l'équipement : marque de la machine de découpe laser, type de table de travail, protocole d'interface et espace disponible.
- Temps de cycle de chargement/déchargement : temps de chargement et de déchargement par feuille, et possibilité d’un fonctionnement en parallèle.
- Caractéristiques du matériau : revêtement de surface, taches d’huile, ouvertures, déformation et adhérence des feuilles minces.
- Exigences de déchargement : Faut-il décharger uniquement des feuilles entières, ou un tri et une palettisation automatisés des pièces sont-ils nécessaires ?
- Sécurité et maintenance : Évaluation des risques, interverrouillages des équipements, protection contre les pannes de vide et espace de maintenance.
- Extension future : que la connexion à un système de stockage et de récupération automatisé (AS/RS), à un AGV, à un MES ou à plusieurs machines de découpe laser soit nécessaire.
10. Orientations futures du développement des systèmes automatisés de chargement et de déchargement pour la découpe laser
À mesure que l'industrie de la fabrication de tôles évolue vers l'intelligence, la flexibilité et la numérisation, les systèmes automatisés de chargement et de déchargement pour la découpe laser évoluent dans les directions suivantes :
1) Entrepôt intelligent intégré
Combiner des entrepôts de matériaux en feuilles multicouches avec des systèmes de chargement et de déchargement automatisés pour parvenir à une gestion intégrée du stockage des matières premières, de l'entreposage automatisé, de la découpe laser et du retour des déchets.
2) Production collaborative de plusieurs machines de découpe laser
Grâce à un système de planification centralisé, un système intelligent d'entreposage et de logistique est connecté à plusieurs machines de découpe laser, répartissant la tôle en fonction des tâches de production.
3) Identification et tri automatisés des pièces
Combinant les technologies de reconnaissance visuelle, de préhension robotisée et de classification des pièces à usiner afin de réduire le travail manuel de démontage et de tri après la découpe.
4) Surveillance des données de production en temps réel
Collecte de données telles que le fonctionnement des équipements, l'avancement de la production, la quantité traitée et les enregistrements de défauts via les systèmes de communication industrielle et MES.
5) Production flexible et planification automatisée
Combiner les ordres de production, les stocks de tôles, les programmes de découpe et l'état des équipements pour obtenir une planification plus flexible de la production multivariée en petits lots.
11. Résumé
La valeur fondamentale des systèmes automatisés de chargement et de déchargement pour la découpe laser réside non seulement dans le remplacement de la manutention manuelle, mais aussi dans l'amélioration de la continuité de la production, de l'utilisation des équipements et de l'efficacité de la gestion de la production grâce à l'intégration poussée de la logistique automatisée et de la technologie de découpe laser.
Pour les petites et moyennes entreprises de transformation de la tôle, les systèmes automatisés standard de chargement et de déchargement permettent de réduire efficacement les temps d'opérations auxiliaires. Pour les grandes entreprises manufacturières, l'intégration du chargement et du déchargement automatisés avec stockage intelligent de matériauxLe tri automatisé et les systèmes MES peuvent permettre de construire une ligne de production de tôles flexible et intelligente complète.
Positionnement produit principal : chargement et déchargement à haute efficacité, contrôle intelligent, production flexible, logistique automatisée et gestion numérique.
Du chargement et du déchargement automatisés sur une seule machine aux lignes de production intelligentes avec plusieurs machines de découpe laser fonctionnant en tandem, les systèmes automatisés de chargement et de déchargement pour la découpe laser deviennent un équipement crucial pour les entreprises modernes de fabrication de tôles afin d'améliorer leur capacité de production et de promouvoir la fabrication intelligente.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese