Obsah
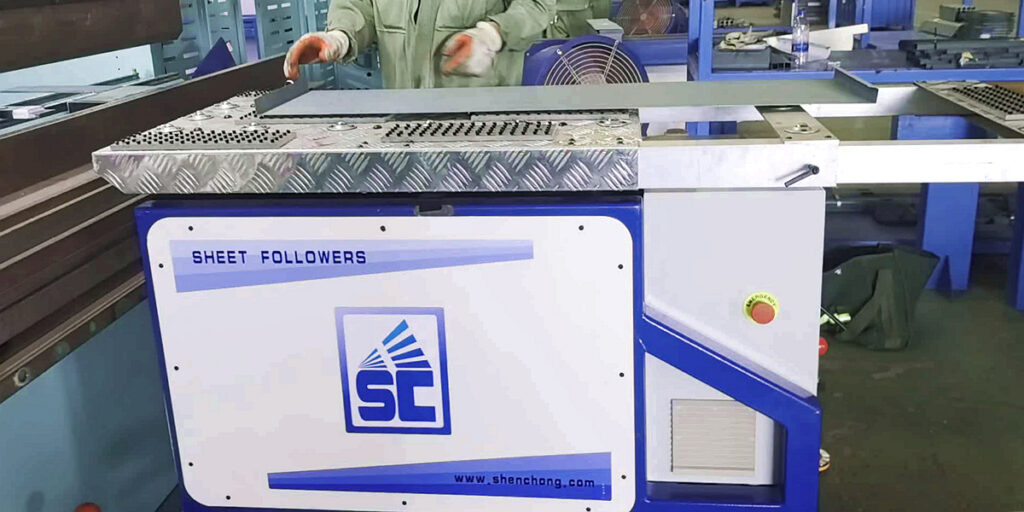
Společnost Pacific Containers zakoupila ohýbací stroj SC 200KG pro ohýbání kontejnerů. Při výrobě kovových kontejnerů, skladovacích skříní, kartoték, elektrických rozvaděčů, skříní na nářadí, rozvaděčů a velkých plechových pouzder jsou ohýbací zařízení klíčovým pomocným zařízením pro zlepšení kvality ohýbání, efektivity výroby a provozní bezpečnosti.
1. Proč jsou v procesu ohýbání kontejnerů potřeba kladky plechů?
Plechové výrobky kontejnerového typu se obvykle vyznačují velkými rozměry, tenkým plechem, četnými ohýbacími cykly a vysokými požadavky na vzhled.
Například při výrobě velkých elektrických skříní, úložných skříní nebo průmyslových skříní na nářadí je běžná tloušťka plechu 0,8–3,0 mm a délka některých velkých plechů skříní může dosáhnout 2500–4000 mm nebo i více.
Tyto plechy jsou během ohýbání náchylné k následujícím problémům:
Problémy se zpracováním | Dopad na výrobu kontejnerů | Fpomazání následné zařízení |
Velká plocha listu | Obtížné ručně zvedat | Automatická podpora plechu |
Tenký plechový materiál | Náchylné k prohýbání a deformaci | Snížení průhybu způsobeného vlastní hmotností |
Dlouhá ohybová hrana | Prostěradla jsou náchylná k kymácení | Zlepšení stability pohybu |
Vysoké požadavky na kvalitu povrchu | Snadno se poškrábe nebo promáčkne | Snížení tažení a nesprávného kontaktu |
Vícenásobné ohýbací procesy | Opakované ruční zvedání nutné | Snížení pracovní zátěže operátora |
Ohýbání dlouhých desek | Nerovnoměrná podpora na obou koncích | Lze použít duální synchronní materiálovou podporu s následným navazováním |
Hromadná výroba | Vysoká intenzita práce | Zkrácení doby cyklu zpracování |
Je důležité si uvědomit, že doplňovací zařízení nemůže přímo eliminovat zpětné pružnění při ohýbání ani nahradit systém kompenzace průhybu ohýbačky. Primárně zlepšuje stabilitu obrábění tím, že zlepšuje podepření plechu.
2. Princip činnosti zařízení pro sledování ohýbání
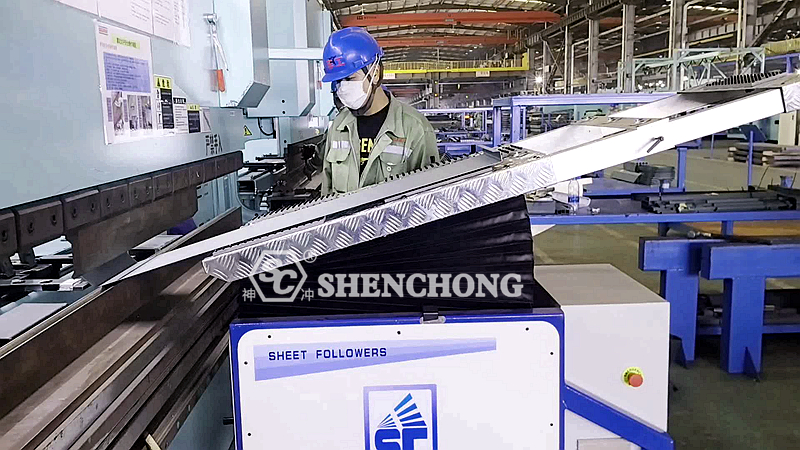
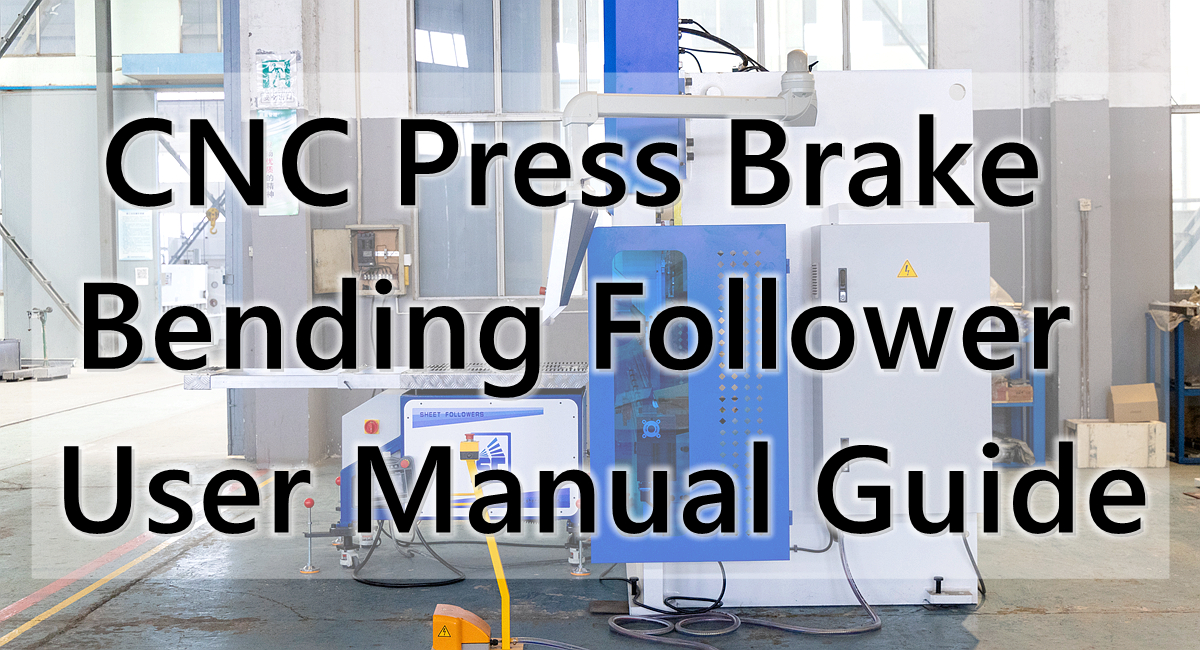
Zařízení pro sledování ohýbání je obvykle instalováno před CNC ohýbačkou a skládá se ze servopohonu, podpěry materiálu, převodového mechanismu, zařízení pro detekci polohy a řídicího systému.
Během ohýbání se plech otáčí, jak se horní matrice pohybuje dolů a mění se úhel ohybu. Následná podpůrná platforma sleduje pohyb plechu na základě nastavené trajektorie pohybu nebo zpětné vazby z řídicího systému a poskytuje tak nepřetržitou a vhodnou oporu.
Následná podpůrná plošina pro materiál se zvedá a klesá s rotací plechu, čímž se snižuje prohýbání a kymácení, ke kterému dochází, když je velká plocha plechu zavěšena ve vzduchu. Skutečná trajektorie závisí na metodě ohýbání, geometrii obrobku a řídicím systému.
Jeho typický pracovní postup je následující:
1) Polohování plechu
Umístěte plech na pracovní stůl ohýbačky a na servopoháněnou podpůrnou plošinu materiálu.
2) Začátek ohýbání
CNC systém provede ohýbací program a horní matrice se pohybuje dolů.
3) Servopohonem poháněná podpora materiálu
Plošina pro podepření materiálu sleduje plech po nastavené trajektorii.
4) Dokončení ohýbání
Platforma se resetuje v koordinaci s obrobkem a připravuje se na další proces.
3. Klíčové technické parametry servopoháněného ohýbání pro velké kontejnery
Vezměme si jako příklad servopoháněné podpůrné zařízení materiálu při zpracování plechů velkých kontejnerů a při nákupu je třeba věnovat zvláštní pozornost následujícím parametrům.
Technické položky | Úvahy o výběru |
Jmenovitá kapacita manipulace s materiálem | Ověřte na základě maximální hmotnosti plechu, těžiště a dynamického zatížení |
Rozměry plošiny pro manipulaci s materiálem | Mělo by být kompatibilní s šířkou listu a polohou kontaktu |
Rozsah následného pohybu | Mělo by zahrnovat skutečné úhly ohybu a trajektorie pohybu plechu |
Rychlost následné kontroly | Mělo by odpovídat skutečné rychlosti zpracování ohýbačky |
Metoda řízení | Upřednostněte integraci s CNC ohýbacími programy |
Přesnost polohování a synchronizace | Mělo by splňovat požadavky na podporu listů a synchronizaci s dvojitým sledovačem. |
Opatření pro prevenci poškrábání | Vyberte kontaktní materiály vhodné pro povrch plechu |
Bezpečnostní ochrana | Zahrnuje nouzové zastavení, omezení, ochranu bodu sevření a zpracování chyb |
Kompatibilita instalace | Zkontrolujte, zda nedochází k kolizi mezi předním prostorem obráběcího stroje, formou a obrobkem. |
Snadná údržba | Usnadňuje kontrolu převodového mechanismu, servosystému a podkladové plochy materiálu |
4. Deset klíčových rolí obsluhy plechů pro ohýbání kontejnerů
1) Podepření velkých plechů a zabránění jejich prohýbání
Boční panely, dveře a zadní panely velkých kontejnerů mají obvykle velkou plochu. Bez sledovacího zařízení se plech může prohýbat pod vlastní vahou, což ovlivňuje jeho polohování a proces ohýbání.
Následná podpůrná plošina poskytuje oporu pro plech, čímž zkracuje délku přesahu a minimalizuje tak deformaci v důsledku vlastní hmotnosti.
2) Zlepšení konzistence úhlu ohybu
Sledovač plechu pro ohýbání kontejnerů snižuje nekontrolované kývání plechu během ohýbání, čímž se stabilizují podmínky zpracování.
U sériově vyráběných dveří, bočních panelů a vnějších plášťů pomáhá zlepšit konzistenci ohybu mezi různými obrobky.
Konečný úhel ohybu však stále závisí na materiálu, formě, kompenzaci pružiny, přesnosti stroje a procesních parametrech.
3) Snížení povrchových škrábanců na deskách kontejnerů
Vnější části kontejnerů obvykle vyžadují práškové lakování, lakování nebo jiné povrchové úpravy; některé výrobky používají předem lakované plechy nebo plechy z nerezové oceli.
Dobře navržená podpůrná platforma může snížit relativní prokluz mezi plechem a pevnými podpěrami, a tím snížit riziko poškrábání povrchu.
U předem potažených plechů nebo nerezové oceli se zrcadlovým leskem by měly být použity vhodné kontaktní materiály odolné proti poškrábání a podkladová plocha by měla být pravidelně čištěna.
4) Snížení manuální podpory a intenzity práce
Tradiční ohýbání velkých plechů pro kontejnery může vyžadovat dva nebo více operátorů k podepření plechu.
Následné zařízení unese část hmotnosti plechu, čímž se snižuje potřeba neustálého ručního zvedání.
Za podmínek splnění požadavků na hmotnost, velikost obrobku, stabilitu těžiště a posouzení rizik může některé procesy provést jedna osoba, ale nelze předpokládat, že veškeré ohýbání velkých plechů může automatizovat jedna osoba.
5) Zlepšení stability ohýbání dlouhých plechů
U plachet kontejnerů delších než 3000 mm lze na základě skutečného zatížení a rozložení těžiště zvážit použití dvojitého sledovacího zařízení.
Dvojitá následná podpora může zlepšit vyvážení podpory na obou stranách plechu a snížit tak kývání způsobené asynchronním ručním podepřením.
6) Zlepšení efektivity výroby ohýbaček kontejnerů
Následné zařízení zkracuje čas strávený ručním nastavováním polohy při manipulaci s materiálem a opakovaným podpíráním plechu, což je obzvláště vhodné pro dávkovou, vícevrstvou ohýbací výrobu.
Rozsah zlepšení efektivity je třeba ověřit skutečným časem cyklu zpracování a nelze jej posuzovat pouze na základě přítomnosti či nepřítomnosti následného zařízení.
7) Snižte riziko neočekávaného kývání plechu
Velké, tenké plechy se mohou během ohýbání výrazně otáčet.
Následné zařízení může snížit přímé zatížení plechu ruční prací, ale také zavádí nové upínací body a oblasti pohybu, což vyžaduje použití bezpečnostních ochranných prvků, standardizované umístění personálu a spolehlivý řídicí systém.
8) Zlepšení kvality montáže kontejnerů
U dvířek skříněk, bočních panelů a výztuh pomáhají stabilní ohýbací procesy zlepšit zarovnání hran, usazení otvorů a konzistenci tvaru skříněk během následné montáže.
9) Vhodné pro zpracování kontejnerů z různých materiálů
Zařízení pro následné ohýbání lze použít pro materiály, jako je za studena válcovaná ocel, pozinkovaná ocel, nerezová ocel a hliníkové slitiny.
Způsob podepření je třeba upravit podle hmotnosti, tuhosti, stavu povrchu a procesu ohýbání různých materiálů.
10) Vytvoření podmínek pro automatizovanou výrobu kontejnerů
Následné zařízení lze integrovat s CNC ohýbačkami, automatickými zadními dorazy, robotickými nakládacími a vykládacími systémy a dopravníkovými systémy pro plechy.
Je to důležitá pomocná jednotka pro automatizaci flexibilního ohýbání kontejnerů, ale dosažení úplné automatizace stále vyžaduje řešení problémů, jako je uchopení plechu, překlápění, polohování, vyhýbání se a procesní připojení.
5. Použití ohýbacích zařízení pro následné ohýbání v různých kontejnerových výrobcích
1) Elektrické rozvaděče a rozvaděče
Používá se hlavně pro zpracování dvířek skříněk, bočních panelů, horních panelů a spodních panelů. Následné zařízení může zlepšit stav podepření tenkých plechů s velkou plochou a zlepšit stabilitu zpracování.
2) Kartotéky a kancelářské úložné skříně
Vhodné pro dávkové zpracování plechů s dlouhou stranou, snižuje ruční manipulaci s materiálem a zkracuje dobu cyklu opakovaných ohýbacích operací.
3) Průmyslové skříně na nářadí a pouzdra zařízení
Vhodné pro ohýbání větších panelů skříněk a výztužných plechů, pomáhá snižovat kývání a deformace plechů způsobené nesprávným podepřením.
4) Vitríny a skříňky na kuchyňské vybavení z nerezové oceli
Klíčem je podepření velkých panelů a ochrana vzhledu povrchu. Zvláštní pozornost je třeba věnovat kontaktním materiálům a čistotě navazující plošiny.
6. Bezpečnostní opatření pro používání ohýbacích zařízení pro zpracování kontejnerů
- Zabraňte nadměrnému podepření materiálu. Podpěrná plošina by neměla nadměrně tlačit na plech směrem nahoru, jinak by to mohlo ovlivnit tvar ohybu.
- Správně nastavte trajektorii sledování. Úpravy by měly být provedeny v souladu s úhlem ohybu, tvarem obrobku a polohou formy, aby se zabránilo rušení pohybu.
- Zkontrolujte těžiště plechu. Velké nebo nepravidelně tvarované panely skříněk mohou mít posunuté těžiště; je nutné ověřit stabilitu podpěry.
- Chraňte povrch plechu. Pravidelně odstraňujte kovové nečistoty a olejové skvrny z nosné plošiny.
- Dávejte pozor na kolizi způsobenou vícenásobnými ohyby. U obrobků s existujícími přírubami je třeba zkontrolovat prostor mezi navazující plošinou, přírubou a obráběcím strojem.
7. Shrnutí: Hodnota ohýbacích zařízení pro výrobce kontejnerů
Pro výrobce vitrín, rozvaděčů, skladovacích skříní a dalších velkých plechových krytů není sledovač plechu pro ohýbání kontejnerů jen pomocným mechanismem pro podporu materiálu, ale také důležitým zařízením pro zlepšení stability procesu ohýbání.
Jeho základní hodnotu lze shrnout následovně: podpora velkých plechových materiálů, snížení ruční manipulace s materiálem, minimalizace prohýbání plechů, zlepšení konzistence ohýbání, ochrana povrchu plechového materiálu, zvýšení efektivity výroby a vytvoření podmínek pro inteligentní ohýbací výrobu kontejnerů.
Zejména při zpracování velkých kontejnerových plechů o rozměrech 125T×3200 mm, 160T×3200 mm a 200T×4000 mm CNC ohraňovací lisySprávná konfigurace duálních sledovacích zařízení má obvykle vysokou praktickou aplikační hodnotu.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese