Obsah
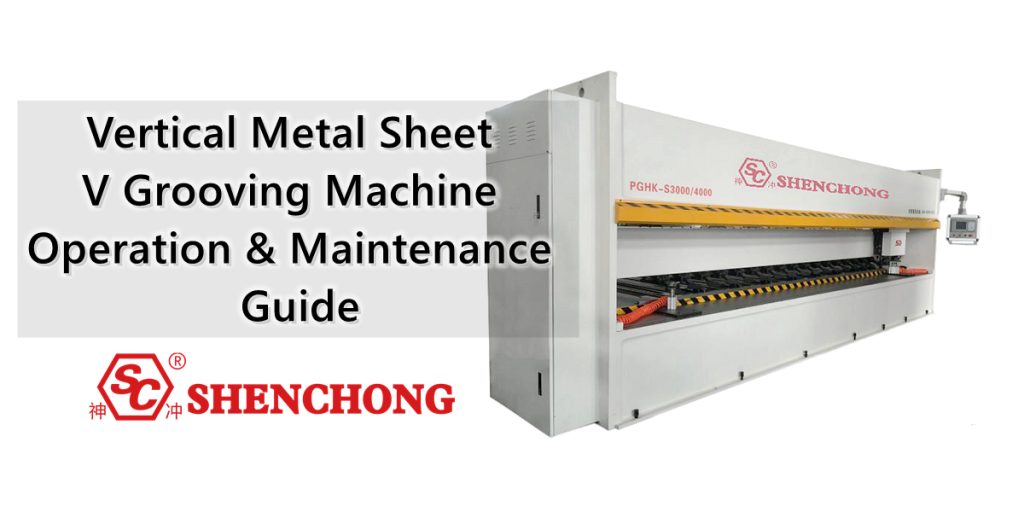
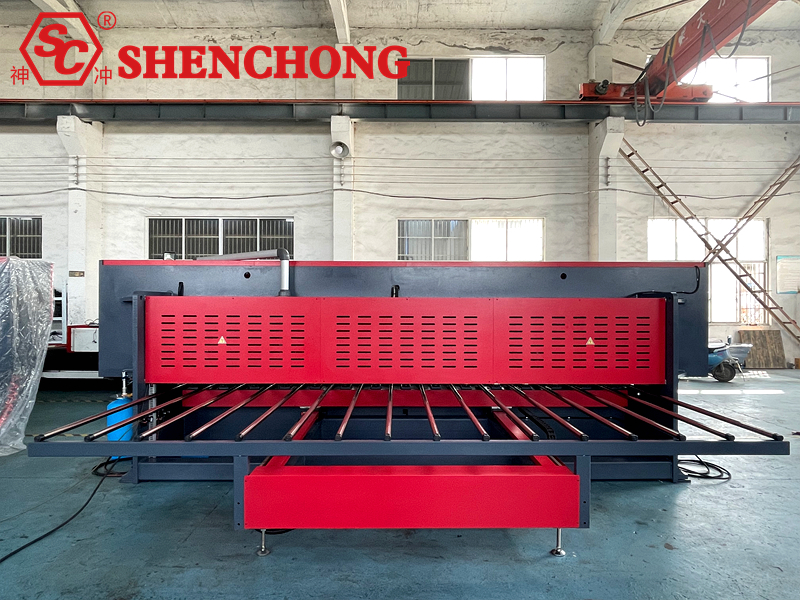
Vertikální drážkovací stroj na plechy ve tvaru V je CNC stroj speciálně navržený pro zpracování drážek ve tvaru V v plechech. Je široce používán v dekoracích z nerezové oceli, stavebních fasádách, výrobě výtahů, kovovém nábytku, kuchyňském a koupelnovém vybavení, přesném plechu a v průmyslu výroby vysoce kvalitních kovových výrobků.
Ve srovnání s tradičními procesy přímého ohýbání snižuje vertikální drážkovací stroj lokální zbytkovou tloušťku zpracováním V-drážek v předem určených polohách ohybu na plechu, což usnadňuje vytváření malých zaoblených rohů, čistých hran a elegantního ohýbaného vzhledu.
Tento článek systematicky představuje správný provoz a použití vertikálního drážkovacího stroje na plech a zahrnuje aspekty, jako je konstrukce zařízení, princip činnosti, provozní postupy, nastavení parametrů CNC, výběr nástrojů, techniky zpracování, bezpečnostní předpisy, denní údržba, běžné závady a jejich řešení.
1. Struktura a princip fungování vertikálního drážkovacího stroje na plechové V-drážky
1) Hlavní struktura zařízení
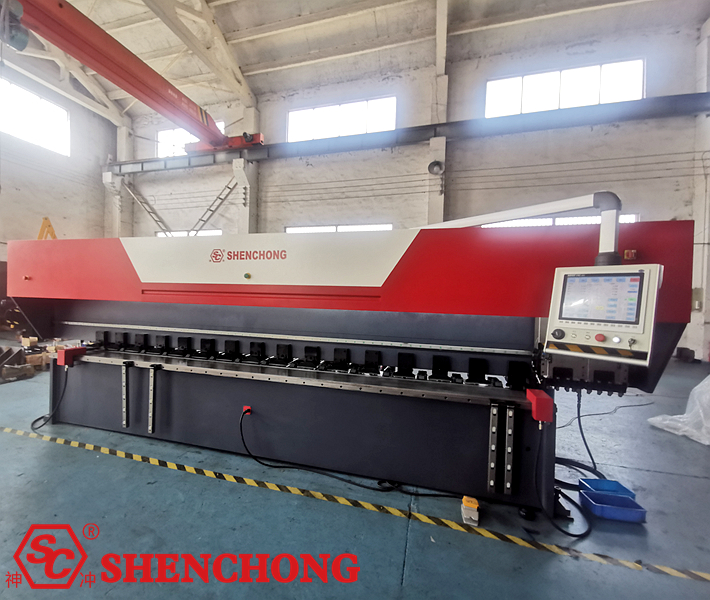
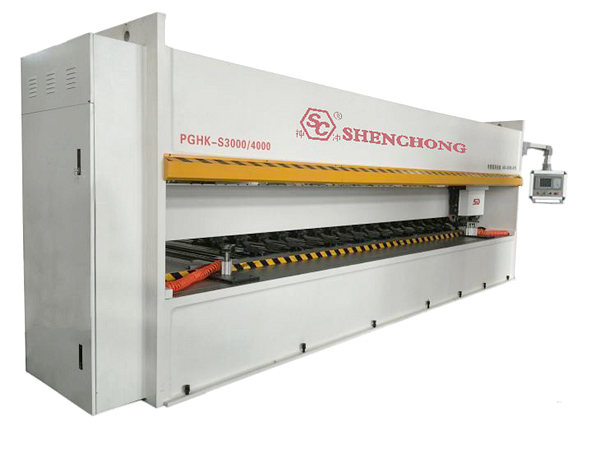
Typická vertikální CNC drážkovací stroj se skládá hlavně z rámu, pracovního stolu, držáku nástrojů, CNC systému, polohovacího systému, hydraulického nebo pneumatického upínacího zařízení, mazacího systému a bezpečnostního ochranného systému.
Tabulka komponent:
Hlavní komponenty | Funkce |
Vysoce pevný rám | Podpůrné zařízení, snižující vibrace při zpracování a strukturální deformace |
Pracovní stůl | Nosné a polohovací plechy |
CNC systém | Řízení polohy drážky, hloubky obrábění, rychlosti posuvu a programu obrábění |
Nástrojový sloupek a řezné nástroje | Dokončení řezání plechů do V-drážky |
Servopohonný systém | Řízení pohybu držáku nástroje a polohovací osy |
Upínací zařízení | Zabránění pohybu nebo vibracím plechu během zpracování |
Polohovací a zastavovací zařízení | Zajištění přesné polohy drážky |
Mazací systém | Snížení tření a opotřebení pohyblivých částí |
Elektrická rozvaděčová skříň | Implementace napájení, řízení, ochran a diagnostiky poruch |
Bezpečnostní ochranná zařízení | Snížení rizika kontaktu personálu s pohyblivými částmi a odlétajícími úlomky |
Vertikální drážkovací stroje od různých výrobců se mohou lišit směrem držáku nástroje, způsobem upínání, počtem os a řídicím systémem. Je třeba zohlednit skutečnou konfiguraci zařízení.
2) Princip fungování
Vertikální drážkovací stroj na plechové plechy ve tvaru V používá CNC systém k řízení nástroje pro řezání po přednastavené trajektorii a vytváření drážky ve tvaru V se specifikovanou hloubkou a úhlem na povrchu plechu.
Základní postup zpracování je následující:
Umístění a polohování listu
↓
Lisování a fixace plechu
↓
CNC systém provádí program pro drážkování
↓
Nástroj řeže po vrstvách do nastavené hloubky
↓
Zkontrolujte polohu drážky, tvar drážky a zbývající tloušťku
↓
Dokončete zpracování a pokračujte k následnému procesu ohýbání
3) Hloubka drážkování a zbývající tloušťka
Jádrem drážkování je řízení hloubky drážky a zbývající tloušťky na dně drážky.
d = t – r
Kde:
d: Hloubka drážky, mm
t: Skutečná tloušťka plechu, mm
r: Zbývající tloušťka na dně drážky, mm
Například pokud je tloušťka plechu 2,0 mm a navržená zbývající tloušťka je 0,6 mm, pak:
d = 2,0 – 0,6 = 1,4 mm
Zvláštní poznámka:
Zbývající tloušťka nemusí být nutně tím lepší, čím je tenčí. Příliš tenká tloušťka může vést k praskání v místě ohybu, nedostatečné pevnosti a deformaci při zpracování. Konečná hodnota by měla být stanovena na základě materiálu, úhlu ohybu, požadavků na napětí a ověření vzorku.
2. Příprava před startem a kontrola vybavení
Správná kontrola před spuštěním je klíčová pro zajištění přesnosti obrábění, efektivity výroby a bezpečnosti zařízení.
1) Kontrolní seznam pro kontrolu vertikálního drážkovacího stroje na plechové V-drážky
8 položek kontroly před spuštěním:
Zkontrolujte, zda jsou napájecí napětí, uzemnění a elektrické připojení normální.
- Zkontrolujte tlačítko nouzového zastavení, bezpečnostní kryty a blokovací zařízení.
- Zkontrolujte vodicí lišty, vodicí šrouby a stav mazacího systému.
- Zkontrolujte řezné nástroje, zda nejsou odštípnuté, prasklé nebo uvolněné.
- Zkontrolujte čistotu pracovního stolu a polohovacích dorazů.
- Zkontrolujte stav hydraulických nebo pneumatických upínacích zařízení.
- Ověřte materiál, tloušťku a výkresy obrábění plechu.
- Ujistěte se, že je obráběcí prostor volný a bez překážek.
Pokud se během kontroly zjistí jakékoli abnormality, zastavte stroj a nechte jej opravit kvalifikovaným personálem. Nepokračujte v provozu zkratováním blokovacích zařízení nebo deaktivací alarmů.
2) Příprava plechu
Před obráběním se ujistěte, že povrch plechu neobsahuje viditelné olejové skvrny, cizí předměty, silné deformace a nerovnoměrné deformace.
Zvláštní pozornost je třeba věnovat:
- Zrcadlová deska z nerezové oceli: Zabraňte poškrábání povrchu během procesů polohování, upínání a řezání.
- Hliníková deska: Upozorňujeme, že materiál je relativně měkký; vyvarujte se nadměrného stlačení, které by mohlo způsobit promáčkliny na povrchu.
- Uhlíková ocelová deska: Věnujte pozornost povrchovým oxidovým okujům, tvrdosti materiálu a řeznému zatížení.
- Delší nebo tenčí desky: Zajistěte dostatečnou oporu v průběhu celého procesu, aby se zabránilo deformaci v důsledku zavěšení.
3. Standardní provozní postup pro vertikální drážkovací stroj na plechy
Krok 1: Spuštění zařízení
Spusťte hlavní zdroj napájení, řídicí systém a související pomocné systémy podle spouštěcí sekvence specifikované výrobcem zařízení.
Poté, co systém dokončí samokontrolu a potvrdí, že neexistují žádné nevyřešené poruchové alarmy, proveďte požadovanou operaci nulování nebo nastavení referenčního bodu.
Poznámka: Před nulováním se ujistěte, že držák nástroje a pohybový mechanismus jsou v bezpečném stavu, aby se zabránilo kolizi s plechem nebo upínacími přípravky.
Krok 2: Zadání obráběcího programu
Nastavte rozměry plechu, polohu drážky, hloubku drážky, parametry nástroje, rychlost posuvu a počet průchodů podle požadavků výkresu.
Některé CNC systémy podporují grafické programování, seznam drážek, dávkové zpracování více drážek a funkce ukládání programu.
Krok 3: Instalace a umístění plechu
Položte plech na pracovní stůl a umístěte jej pomocí polohovacího dorazu a referenční hrany.
Obsluha by měla zajistit, aby plech byl rovný a dobře přilnul k nosnému povrchu, a zkontrolovat, zda směr drážkování splňuje procesní požadavky.
Krok 4: Upínání plechu
Zahajte upnutí podle pokynů zařízení, abyste se ujistili, že je plech spolehlivě upevněn.
Nedostatečná upínací síla způsobí vibrace plechu a špatné zarovnání drážek; nadměrná upínací síla může vést k deformaci plechu nebo poškození povrchu.
Krok 5: Zkušební provoz
Při prvním zpracování nového programu proveďte kontroly programu, běhy naprázdno nebo bezpečnostní simulace dle specifikací výrobce a proveďte zkušební řezy s konzervativními parametry.
Zkušební řezy by se měly zaměřit na kontrolu polohy drážky, směru pohybu nástroje, stavu upnutí, rizika kolize nástroje a skutečné zbývající tloušťky.
Krok 6: Formální zpracování
Po úspěšném zkušebním řezu spusťte program automatického zpracování.
Během zpracování sledujte provozní hluk zařízení, vibrace, odstraňování třísek a alarmy CNC systému.
Nesahejte dovnitř, abyste odstranili třísky, neupravili plech ani se nedotýkali obráběné oblasti, když se nástroj pohybuje.
Krok 7: Kontrola hotového výrobku
Po dokončení zpracování a potvrzení, že je nástroj zastaven a zařízení je ve stavu, kdy může manipulovat s materiálem, je třeba odstranit plech a provést kontrolu kvality.
Mezi klíčová měření patří umístění drážky, hloubka drážky, zbývající tloušťka na dně drážky a konzistence tvaru drážky.
Krok 8: Vypnutí a čištění
Po zpracování zastavte zařízení v určené bezpečné poloze a vypněte pomocné systémy, CNC systém a hlavní zdroj napájení podle provozních postupů.
Při čištění pracovního stolu a třísek používejte vhodné nástroje; nikdy nedotýkejte se ostrých kovových třísek přímo rukama. Při údržbě, demontáži nástrojů nebo vstupu do nebezpečných prostor proveďte odpojení od napájení a opatření proti náhodnému spuštění.
4. Nastavení parametrů obrábění na CNC drážkovacím stroji V
Parametry zapichování přímo ovlivňují přesnost obrábění, životnost nástroje, kvalitu povrchu drážky a následné ohybové účinky.
1) Hlavní parametry a jejich funkce
Parametry | Hlavní dopady | Stanovení zásad |
Tloušťka plechu | Určuje základ pro výpočet hloubky drážky | Vstup založený na skutečně naměřené tloušťce |
Pozice pro grogování | Určuje následné rozměry ohybu | Určete na základě rozloženého diagramu a referenční hrany |
Hloubka groogování | Ovlivňuje odolnost proti ohybu a zbytkovou pevnost | V kombinaci s požadavky na ohýbání a ověřením vzorku |
Úhel nástroje | Ovlivňuje tvar drážky a geometrii ohybu | Vyberte na základě cílového úhlu ohybu a pružiny |
Rychlost řezání | Ovlivňuje účinnost zpracování, nárůst teploty a opotřebení | Určete na základě materiálu a řezného nástroje |
Jednoduchá hloubka řezu | Ovlivňuje řezné zatížení a kvalitu povrchu drážky | Nepřekračujte povolený rozsah zařízení a řezného nástroje. Hluboké drážky se obvykle obrábějí ve vrstvách. |
Počet řezů | Ovlivňuje konečnou hloubku a účinnost | Zajišťuje spolehlivé upevnění a nepoškozuje povrch |
Stav upínání | Ovlivňuje stabilitu plechu | Vstup založený na skutečně naměřené tloušťce |
2) Zpracovatelské vlastnosti různých materiálů
Materiály | Drážka Charakteristiky | Klíčová bezpečnostní opatření |
Nerezová ocel 304 | Vysoká houževnatost, náchylnost k zpevnění | Udržujte nástroje ostré a vyvarujte se opakovaného tření |
Nerezová ocel 316 | Významné problémy s odporem proti řezu a zpevněním | Správně kontrolovat hloubku řezu a opotřebení nástroje |
201 Nerezová ocel | Výkon je ovlivněn specifickými stupni a podmínkami | Ověřte parametry zkušebním řezem |
Hliníková slitina | Některé třídy jsou náchylné k zasekávání nástroje | Používejte nástroje a metody odstraňování třísek vhodné pro hliník |
Uhlíková ocel Q235 | Je nutné zohlednit oxidový okují a stav materiálu | Věnujte pozornost řeznému zatížení a opotřebení nástroje |
Měděný plech | Významná tažnost a adhezní vlastnosti materiálu | Kontrola otřepů, nárůstků na hraně a kvality povrchu |
Doporučené řezné rychlosti, hloubky řezu a typy nástrojů pro různé materiály nelze určit pouze na základě názvu materiálu; je třeba zvážit také tvrdost materiálu, jakost nástroje, tuhost zařízení a konstrukci držáku nástroje.
5. Techniky drážkování pro různé materiály
1) Desky z nerezové oceli
Nerezové oceli jako SUS304 a SUS316 vykazují značný sklon ke zpevnění. Měly by být vybrány ostré nože vhodné pro nerezovou ocel, mělo by se vyhnout opakovanému tření a nadměrným hloubkám řezu a upřednostňovat by se kontroly opotřebení nástroje.
2) Desky z hliníkových slitin
Hliník je náchylný k zasekávání nástroje a tvorbě nárůstků na břitu. Měla by být zvolena vhodná geometrie nástroje, břit udržován ostrý a metody mazání a odstraňování třísek optimalizovány podle omezení zařízení.
3) Desky z uhlíkové oceli
Parametry řezu by měly být voleny na základě jakosti oceli, pevnosti a skutečné tloušťky plechu. Zapichování silných plechů vyžaduje zvláštní pozornost věnovanou tuhosti držáku nástroje, řeznému odporu a zbývající tloušťce na dně drážky.
4) Měděné a mosazné desky
Rychlost posuvu a řezná rychlost by měly být řízeny podle tvrdosti měděného materiálu, aby se zabránilo stlačení materiálu, zvýšenému otřepu a nerovnému povrchu dna drážky.
6. Výběr a použití drážkovacích nástrojů
Nástroje jsou klíčovým faktorem určujícím kvalitu obrábění drážek ve tvaru V.
1) Běžné nástroje
Vertikální drážkovací stroje obvykle používají karbidové nástroje nebo vyměnitelné břitové destičky. Konkrétní konstrukce nástroje závisí na modelu stroje.
Výběr nástroje by měl zohlednit:
Materiál a povlak nástroje.
Úhel hrotu nástroje a tvar břitu.
Tvrdost a houževnatost materiálu obrobku.
Cílová šířka drážky, hloubka drážky a kvalita povrchu drážky.
Stabilita upínání nástroje a přípustné řezné zatížení stroje.
2) Výběr úhlu nástroje
Běžné nástroje pro drážkování ve tvaru V mohou používat různé úhly ohybu, například 60°, 90° nebo jiné specializované úhly, ale úhel ohybu nástroje nemusí být nutně roven konečnému úhlu ohybu.
Například u obrobku s cílovým ohybem 90° je nutné komplexně zvážit tvar drážky, směr ohybu, pružnost materiálu a zbývající tloušťku. Nelze jednoduše předpokládat, že použití nástroje s úhlem 90° nutně povede k úhlu ohybu 90°.
3) Bezpečnostní opatření pro výměnu nástroje
Před výměnou nástroje musí být zařízení uvedeno do bezpečného údržbového stavu specifikovaného výrobcem a musí být provedena nezbytná energetická izolace.
Během instalace očistěte kontaktní plochu držáku nástroje, zkontrolujte, zda nástroj není poškozen, a nástroj zajistěte pomocí předepsaných upevňovacích prvků a utahovacího momentu. Po výměně proveďte kalibraci parametrů nástroje a zkušební řezání dle požadavků zařízení.
7. Jak zlepšit přesnost obrábění vertikálního drážkovacího stroje?
Mezi hlavní faktory ovlivňující přesnost drážkování patří tuhost zařízení, polohovací systém, stav plechu, opotřebení nástroje, spolehlivost upínání a parametry CNC.
1) Zlepšení přesnosti určování polohy
Před obráběním očistěte referenční plochu pro polohování a zkontrolujte, zda v dorazovém mechanismu nejsou vůle nebo výrazné mezery. U obrobků s více drážkami používejte co nejvíce konzistentní referenční plochu pro polohování, abyste snížili opakované chyby upínání.
2) Řízení zbývající tloušťky na dně drážky
Stabilita zbývající tloušťky na dně drážky přímo ovlivňuje konzistenci následného ohybu.
Doporučuje se to kontrolovat měřením skutečné tloušťky plechu, ověřením nulové polohy nástroje, sledováním opotřebení nástroje a kontrolou rovinnosti pracovního stolu.
3) Snižte vibrace při obrábění
Vibrace zařízení mohou způsobit stopy po nástroji, rozměrové odchylky a odštípnutí nástroje na povrchu drážky.
Je třeba zkontrolovat upínání a stav upínání nástroje, parametry posuvu a mechanický převodový systém. V případě potřeby je třeba snížit zatížení při jednom řezu.
4) Kontrola otřepů a kvality povrchu
Udržujte nástroj ostrý, volte vhodné řezné parametry a během obrábění se vyvarujte vytváření silného nárůstku na hraně. U dekorativních panelů s vysokými požadavky na povrchovou úpravu je třeba ověřit drsnost povrchu drážky a schéma ochrany povrchu zkušebními řezy.
8. Koordinace vertikálních drážkovacích strojů s následnými ohýbacími procesy
Konečným cílem vertikálních drážkovacích strojů na plechové plechy obvykle není jen vytvoření V-drážek, ale vytvoření podmínek pro následné vysoce kvalitní ohýbání.
Správnou regulací hloubky a tvaru drážky lze dosáhnout následujících procesních efektů:
- Snížení lokální tloušťky materiálu v bodě ohybu, a tím i snížení požadované ohybové síly.
- Dosažení menších vnějších poloměrů zaoblení rohů v ohybech, zlepšení vzhledu dekorativních dílů.
- Zlepšení ovladatelnosti ohýbání pro složité plechové výrobky.
- Zlepšení konzistence opakovaného zpracování po řádném ověření procesu.
- Snížení rozměrových omezení některých dekorativních panelů způsobených velkými poloměry zaoblení rohů.
Je třeba poznamenat, že drážkování nemůže zcela eliminovat pružnost materiálu ani zaručit, že v bodě ohybu nevzniknou praskliny. U nosných součástí, součástí vystavených opakovanému namáhání nebo výrobků s požadavky na únavu materiálu je nutné provést pevnostní kontroly a nezbytné zkušební ověření.
9. Běžné závady a jejich řešení
Příznaky poruchy | Možné Causes | Pokyny pro řešení problémů a manipulaci |
Nekonzistentní hloubka drážky | Kolísání tloušťky plechu, opotřebení nástroje, abnormality polohování nebo stolu | Měření tloušťky plechu, kontrola řezných nástrojů a referenčních bodů |
Odchylka polohy drážky | Chyba polohování, pohyb plechu, vůle převodovky | Zkontrolujte doraz materiálu a upínací systém |
Drsný povrch drážky | Opotřebení nástroje, nesoulad parametrů, vibrace | Zkontrolujte řezné nástroje a parametry řezání |
Nadměrné otřepy | Otupování břitů, ulpívání materiálu na nástroji | Vyměňte nebo seřiďte řezné nástroje |
Vyštípávání nástroje | Nadměrné řezné zatížení, náraz, abnormální upínání | Zkontrolujte hloubku řezu, upnutí a materiál |
Vibrace plechového materiálu | Nedostatečné upínání, nedostatečná opora | Zkontrolujte upínací a podpěrné desky |
Neobvyklý provoz držáku nástroje | Porucha vodicí lišty, převodovky, servosystému | Kontrola kvalifikovaným personálem po vypnutí stroje |
Systémový alarm | Abnormalita senzoru, pohonu, elektrického systému nebo programu | Řešení problémů na základě alarmových kódů |
V případě nebezpečných situací, jako je kolize nástroje, silný abnormální hluk, zlomení nástroje nebo selhání upínání, je třeba okamžitě přijmout předepsaná bezpečnostní opatření k vypnutí zařízení. Výrobu lze obnovit až po zjištění příčiny.
10. Denní údržba a péče
- Každá směna: Čištění třísek, kontrola nástrojů, pracovního stolu, upínacího zařízení a záznamů alarmů.
- Týdně: Zkontrolujte stav mazání, polohovací mechanismus a viditelné spojovací prvky.
- Měsíčně: Zkontrolujte vodicí lišty, převodový mechanismus, hydraulický nebo pneumatický systém a bezpečnostní zařízení.
- Čtvrtletně: Zkontrolujte přesnost polohování, opakovatelnost a mechanický stav dle návodu k obsluze zařízení.
- Ročně: Provádějte komplexní kontroly přesnosti, kontroly elektrické bezpečnosti a preventivní údržbu.
Výše uvedený je obecný plán údržby. Typ maziva, mazací cyklus, hydraulický tlak, utahovací moment a metody kalibrace by měly přesně dodržovat pokyny výrobce pro konkrétní model stroje.
11. Deset klíčových bezpečnostních opatření pro provoz CNC vertikálního drážkovacího stroje ve tvaru V
- Obsluha musí být proškolena v obsluze zařízení a seznámena s CNC systémem a bezpečnými provozními postupy.
- Před zpracováním je nutné ověřit materiál, tloušťku a rozměry plechu pro zpracování.
- Nářadí musí být bezpečně nainstalováno; nesmí se používat čepele s prasklinami nebo viditelnými odštěpky.
- Úprava plechu nebo čištění třísek za pohybu řezného nástroje je přísně zakázáno.
- Tloušťka plechu, rozsah zpracování a řezná kapacita zařízení nesmí být překročeny.
- U prvního zpracovávaného kusu je nutné provést zkušební řez a kontrolu rozměrů.
- Bezpečnostní blokování nebo alarmy zařízení nesmí být svévolně deaktivovány.
- U materiálů s vysokými požadavky na povrchovou úpravu, jako je například zrcadlová nerezová ocel, by měla být přijata vhodná opatření proti poškrábání.
- Pokud zjistíte abnormální vibrace, neobvyklý hluk nebo náhlé změny řezného zatížení, je třeba stroj okamžitě zastavit a zkontrolovat.
- Před výměnou nástrojů, prováděním údržby a vstupem do nebezpečných prostor musí být provedena předepsaná opatření pro izolaci energie.
12. Shrnutí: Jak správně používat vertikální drážkovací stroj na plech?
Vertikální drážkovací stroj na plechy ve tvaru V je specializované zařízení pro přesné drážkování povrchů plechů, jako je nerezová ocel, uhlíková ocel, hliník a měď. Je široce používán v průmyslových odvětvích, jako je dekorace nerezové oceli, kovové fasády, výroba výtahů, kuchyňské vybavení, zpracování plechů, podvozky a skříně a vysoce přesné ohýbání.
Na rozdíl od přímého ohýbání běžného plechu mohou vertikální drážkovací stroje na plech zpracovávat V-drážky určité hloubky a úhlu v předem určených polohách ohybu. Tím se snižuje lokální odpor v ohybu, což usnadňuje následné ohýbání a dosahuje se menších vnějších poloměrů a jasnějších linií ohybu.
Klíčem k obsluze CNC vertikálního drážkovacího stroje na plech není jen dokončení řezání V-drážky, ale zavedení kompletního postupu zpracování od kontroly materiálu, výpočtu procesu, umístění zařízení, výběru nástroje, kontroly zkušebního řezání až po následné ohýbání.
Pro skutečnou výrobu se doporučuje stanovit tři klíčové standardy: systém kontroly prvního kusu, databázi drážkovacích procesů pro různé materiály a systém denní kontroly a údržby zařízení. To zajistí bezpečnost a zároveň zlepší konzistenci hloubky drážek, sníží opotřebení nástrojů a stabilizuje kvalitu následně ohýbaných výrobků.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese