Turinys
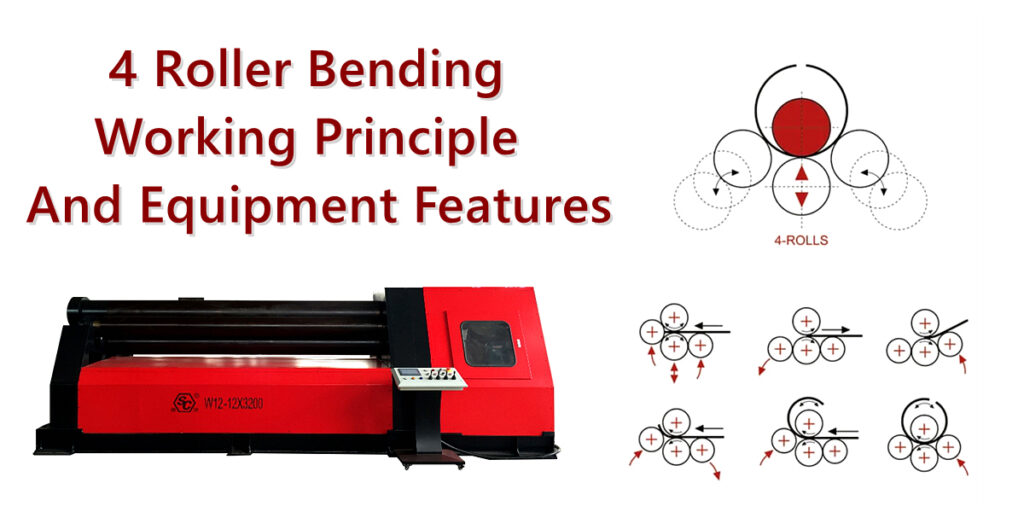
4 volelių lenkimo procesas yra plačiai naudojamas metalinių plokščių formavimo metodas. Jame naudojamas mašinos volelių sukimasis, metalinės plokštės prispaudimas ir šoninių volelių vertikalus judėjimas, siekiant laipsniškai deformuoti plokščią plokštę plastiškai, galiausiai suformuojant ją į cilindrus, lankus, kūgines dalis ar kitus išlenktus komponentus.
Palyginti su tradicinėmis trijų valcų lenkimo staklėmis, keturių valcų lenkimo staklės turi keletą aiškių pranašumų: joms reikia tik vieno nustatymo, jos leidžia iš anksto sulenkti abu galus, užtikrina nuolatinį valcavimą, pasižymi aukštesniu automatizavimo laipsniu ir užtikrina geresnę ruošinio apvalumo bei formavimo proceso pakartojamumo kontrolę.
1. Pagrindinės 4 ritininių lenkimo proceso sąvokos
4 volelių lenkimo procese naudojami keturi darbiniai volai, kurių kiekvienas atlieka specifinę funkciją, kad metalinei plokštei būtų taikoma prispaudimo jėga, trinties jėga ir lenkimo momentai. Tai transformuoja plokštę iš plokščios būsenos į lanką arba cilindrą su apibrėžtu kreivumu.
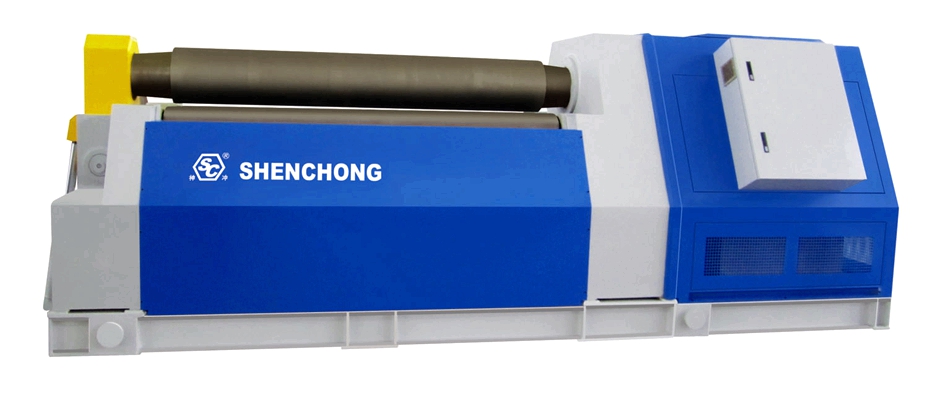
Keturių valcų lenkimo staklės paprastai susideda iš viršutinio volelio, apatinio volelio, kairojo ir dešiniojo šoninių volelių, hidraulinės pavaros sistemos, pagrindinės transmisijos sistemos, mašinos rėmo, skaitmeninio valdymo (CNC) sistemos ir saugos apsaugos įtaisų.
1) Tipinės keturių valcų plokščių lenkimo mašinos konfigūracija
Pagrindiniai komponentai | Funkcijos ir vaidmenys |
Viršutinis ritinys | Tarnauja kaip pagrindinė formavimo atrama ir kartu su apatiniu voleliu tvirtina metalinį lakštą |
Apatinis ritinėlis | Spausdamas lakštą aukštyn, jis suspaudžia jį ir, bendradarbiaudamas su pavaros sistema, palengvina medžiagos padavimą. |
Kairysis sukimasis | Atlieka išankstinį lenkimą viename gale (priklausomai nuo valcavimo krypties) arba padeda valcuoti apskritimu |
Dešinės pusės sukimas | Atlieka išankstinį lenkimą priešingame gale ir vykdo nepertraukiamą apskritą valcavimą |
Hidraulinė sistema | Reguliuoja ritinėlių vertikalų judėjimą, šoninių ritinėlių padėtį ir prispaudimo jėgą |
Pagrindinė pavaros sistema | Varo ritinėlių sukimąsi, kad būtų galima nepertraukiamai tiekti metalo lakštus |
CNC sistema | Valdo ritinėlių pozicionavimą, apdorojimo programas ir valcavimo proceso parametrus |
Pakreipimo / nuleidimo mechanizmas | Leidžia atlaisvinti viršutinį ritinio galą iškrovimo metu, palengvinant susukto cilindro išėmimą |
Gamintojai skiriasi dėl pavaros ritinėlių skaičiaus, hidraulinės grandinės konfigūracijų, šoninių ritinėlių sinchronizavimo metodų ir CNC sistemos sąrankos; todėl faktinės funkcinės specifikacijos turėtų būti nustatomos remiantis konkrečiu įrangos techniniu pasiūlymu.
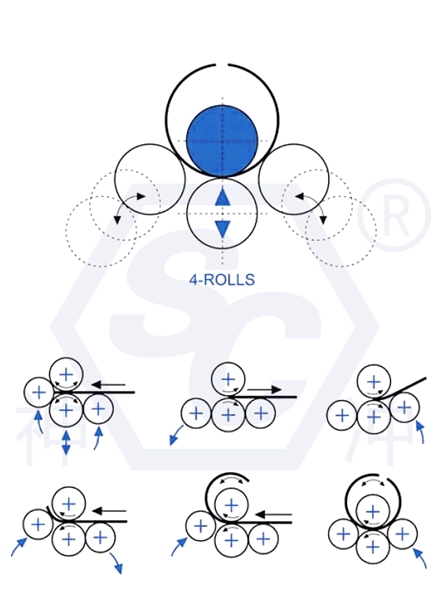
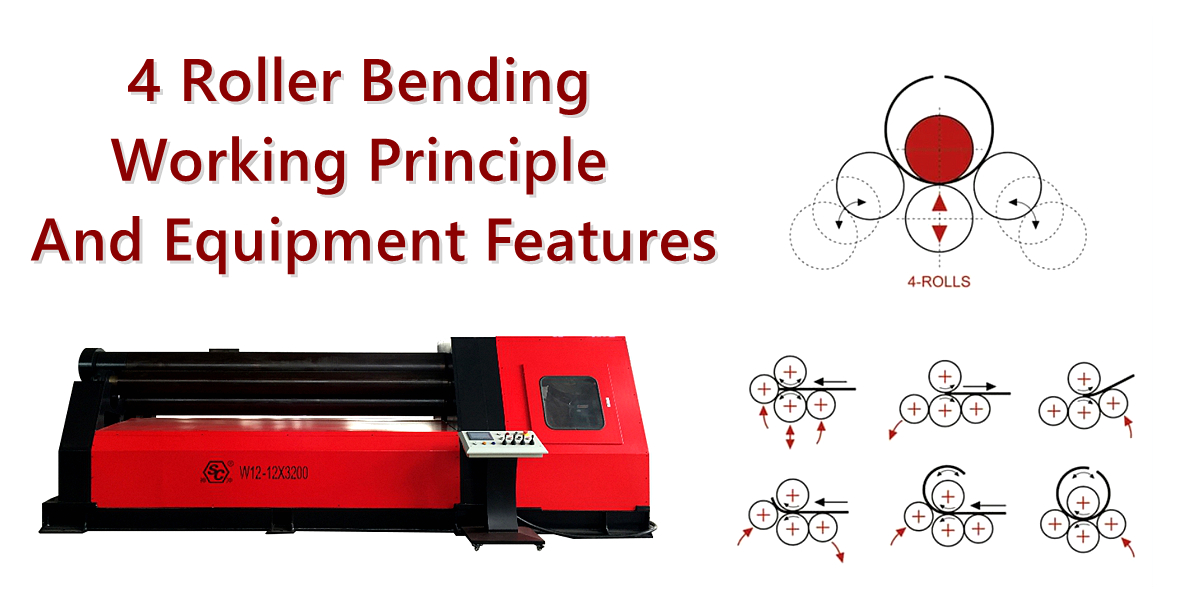
2) Keturių valcų lenkimo mechaniniai principai
4 volelių lenkimas iš esmės yra metalinių plokščių plastinės deformacijos ir formavimo procesas.
Kai metalinė plokštė patenka į tarpą tarp viršutinio ir apatinio ritinėlių, apatinis ritinėlis sukuria prispaudimo jėgą. Pagrindinė pavaros sistema stumia plokštę į priekį, o šoniniai ritinėliai sukuria lenkimo jėgą, sukeldami medžiagoje lenkimo momentą.
Kai lenkimo įtempis viršija medžiagos takumo ribą, plokštė deformuojasi plastiškai, išlaikydama specifinį kreivumą net ir pašalinus apkrovą.
Pagrindinį procesą galima apibendrinti taip:
Užspaudimas ir padavimas
↓
Spaudimo taikymas šoniniais ritinėliais
↓
Plastiko lenkimas
↓
Cilindrinis formavimas
2. Keturių valcų lenkimo staklių konstrukcija ir veikimo principai
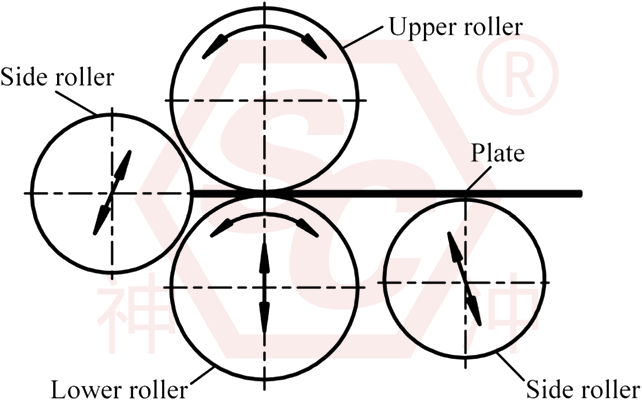
1) Viršutinių ir apatinių ritinėlių prispaudimo veiksmas
Įėjus į mašiną, apatinis ritinėlis juda aukštyn, tvirtai įspausdamas metalinę plokštę tarp savęs ir viršutinio ritinėlio.
Šis procesas atlieka tris pagrindinius tikslus: neleisti plokštei slysti valcavimo metu, užtikrinti nepertraukiamą ir stabilų padavimą bei pagerinti padėties valdymą viso formavimo proceso metu.
2) Lenkimo deformacija per šoninius ritinėlius
Kairysis ir dešinysis šoniniai ritinėliai per hidraulinius cilindrus veikia jėgą, keisdami metalinės plokštės įtempimo būseną.
Kai plokštei tenkantis lenkimo įtempis viršija medžiagos takumo ribą, plokštė patiria plastinę deformaciją – pokytį, kuris nėra visiškai grįžtamas.
Keičiant šoninių ritinėlių padėtis, atitinkamai keičiasi ir plokštės lenkimo spindulys.
Paprastai, darant prielaidą, kad kitos sąlygos išlieka pastovios ir įrangos veikimo ribos nėra pasiektos:
- Šoninių ritinėlių reguliavimas aukštyn padidina lenkimo laipsnį, todėl sumažėja riedėjimo spindulys.
- Šoninių ritinėlių reguliavimas žemyn sumažina lenkimo laipsnį, todėl padidėja riedėjimo spindulys.
3) Nuolatinis valcavimas per darbinio ritinėlio sukimąsi
Viršutinis volas (ir visi susiję varomieji volai) stumia plokštę į priekį trinties dėka, o šoniniai volai nuolat taiko lenkimo jėgą, todėl plokštė palaipsniui įgauna tolygų išlinkimą per visą savo ilgį. Po vieno ar kelių valcavimo raundų plokštė galiausiai suformuojama į norimą cilindrą arba apskritimo lanką.
3. Pilnas keturių valcų plokščių lenkimo apdorojimo darbo eiga
Keturių valcų plokščių lenkimo procesas paprastai susideda iš šių etapų: medžiagos paruošimo, padavimo ir padėties nustatymo, prispaudimo, priekinio krašto išankstinio lenkimo, galinio krašto išankstinio lenkimo, nepertraukiamo valcavimo, apvalumo kalibravimo ir iškrovimo.
Tipinis proceso srautas:
1) Medžiagos paruošimas
Patikrinkite plokštės storį, plotį, medžiagos rūšį, paviršiaus būklę ir nupjautų briaunų kokybę. Patvirtinkite tikslinį skersmenį ir reikiamą išvynioto (išvynioto) ilgio ilgį.
2) Maitinimas ir užspaudimas
Įstatykite plokštę tarp viršutinio ir apatinio ritinėlių, sulygiuokite jos padėtį ir pritaikykite atitinkamą prispaudimo jėgą.
3) Priekinio krašto išankstinis lenkimas
Sukdami pagrindinius ritinėlius, reguliuokite atitinkamo šoninio ritinėlio padėtį, kad sulenktumėte priekinį plokštės kraštą iki tikslinio išlinkio ir taip sumažintumėte likusį tiesų kraštą.
4) Galinio krašto išankstinis lenkimas
Apverskite padavimo kryptį ir priešingos pusės voleliu iš anksto sulenkkite galinį plokštės kraštą.
5) Nuolatinis riedėjimas
Nustatykite šoninius ritinėlius į reikiamas padėtis ir stumkite plokštę per lenkimo zoną, kad palaipsniui suformuotumėte visą cilindrą.
6) Apvalumo kalibravimas
Išmatuokite siūlės apvalumą, skersmenį ir padėtį; atlikite laipsniškus koregavimus, atsižvelgdami į medžiagos atatranką, kad išvengtumėte per didelio sulenkimo.
7) Iškrovimas ir apžiūra
Atleiskite apkrovą, atidarykite atlenkiamą guolį (arba galinę atramą), kaip nurodė įrangos gamintojas, išimkite ruošinį ir patikrinkite jo matmenis bei paviršiaus kokybę.
Konkreti išankstinio lenkimo seka ir valcavimo sistemos judėjimo modeliai gali skirtis priklausomai nuo įrangos; visada laikykitės gamintojo naudojimo procedūrų. Valcuojant dideles, storas plokštes, gali tekti šoninių valcavimo padėčių reguliavimą atlikti keliais etapais, kad būtų išvengta per didelės jėgos taikymo vienu metu.
4. Dešimt pagrindinių keturių valcų plokščių lenkimo staklių savybių
1) Geresnis dvigubo galo išankstinio lenkimo pajėgumas
Nepriklausomas kairiojo ir dešiniojo šoninių volelių reguliavimas leidžia iš anksto sulenkti abu plokštės galus vienu metu. Tai efektyviai sumažina likusius tiesius kraštus ir pagerina formavimo kokybę cilindro siūlėje.
2) Didelis riedėjimo tikslumas ir stabilumas
Viršutinio / apatinio ritinėlio spaustuko ir nepriklausomai reguliuojamų šoninių ritinėlių derinys leidžia tiksliai valdyti riedėjimo spindulį, neleidžia plokštei pasislinkti ir užtikrina pastovią kokybę serijinės gamybos metu.
3) Stiprios automatizuoto valdymo galimybės
CNC valdomi modeliai naudoja padėties grįžtamąjį ryšį, hidraulinį valdymą ir programų valdymą, kad automatizuotų ritinėlio padėties nustatymą, proceso parametrų saugojimą ir visą valcavimo seką.
4) Didelis gamybos efektyvumas
Sumažindamos apvertimo, perkėlimo ir antrinio išankstinio lenkimo poreikį, šios staklės ypač gerai tinka cilindrinių komponentų serijinei gamybai.
5) Platus medžiagų suderinamumas
Priklausomai nuo įrangos specifikacijų, ji gali apdirbti anglinį plieną, nerūdijantį plieną, aliuminio lydinius ir tam tikras didelio stiprumo plieno plokštes.
6) Universalios formavimo galimybės
Be paprastų cilindrų, įranga gali gaminti lankus, elipses, kūgines formas ir komponentus su įvairiais kreivumais.
7) Tvirta hidraulinė pavara
Hidrauliniai šoniniai volai daro didelę lenkimo jėgą, todėl įranga tinka vidutinio ir storo plokščių apdirbimui.
8) Sumažintas medžiagų švaistymas
Išankstinis lenkimas sumažina tiesių briaunų ilgį, taip sumažinant vėlesnio apipjaustymo poreikį.
8) Lengvai integruojama į automatizuotas sistemas
Įranga gali būti derinama su padavimo platformomis, ruošinių atraminiais rėmais, automatiniais centravimo įrenginiais ir CNC sistemomis, kad būtų suformuotas automatizuotas valcavimo celis.
9) Pagerinta suvirinimo kokybė
Nuolatinis abiejų valcuoto cilindro galų išlinkis palengvina tikslų pritaikymą, suvirinimą su kabliukais ir vėlesnį galutinį suvirinimą.
Šios charakteristikos paprastai atitinka gamintojų pateiktas keturių valcų konfigūracijų ir su jomis susijusių formavimo procesų specifikacijas; tačiau faktinis tikslumas, gamybos pajėgumai ir automatizavimo galimybės skirsis priklausomai nuo konkrečios įrangos konfigūracijos.
5. Pagrindiniai keturių valcų valcavimo proceso techniniai parametrai
Pagrindinių techninių parametrų lentelė:
Techninės specifikacijos | Funkcijos ir poveikis |
Maksimalus plokštės valcavimo storis | Nustato maksimalų plokštės storį, kurį gali apdoroti įranga |
Maksimalus storis prieš lenkimą | Nustato išankstinio lenkimo pajėgumą abiejuose galuose (paprastai mažesnį nei maksimalus plokštės valcavimo storis) |
Maksimalus plokštės riedėjimo plotis | Nustato ruošinio ašinį ilgį |
Minimalus riedėjimo skersmuo | Nustato minimalų cilindro skersmenį, kurį gali suformuoti įranga |
Viršutinio ritinio skersmuo | Įtakoja riedėjimo pajėgumą, standumą ir minimalų formavimo spindulį |
Darbinio ritinio sukimosi greitis | Įtakoja gamybos ciklo laiką ir procesų valdymą |
Šoninio pasvirimo reguliavimo tikslumas | Įtakoja kreivumo kontrolę ir pakartojamumą |
Pagrindinio variklio galia | Įtakoja pavaros talpą ir energijos suvartojimą |
Hidraulinės sistemos slėgis | Įtakoja hidraulinio cilindro trauką ir apkrovą |
CNC sistema | Nustato su automatizavimu, parametrų saugojimu ir programos valdymu susijusias galimybes |
Svarbi pastaba:
Didžiausias plokštės storis nereiškia, kad įranga gali pasiekti šį storį esant bet kokiam plokštės pločiui, medžiagos stiprumui ar skersmeniui. Faktinė keliamoji galia turi būti patikrinta pagal įrangos riedėjimo keliamosios galios kreivę.
6. Formavimo skaičiavimai lenkiant keturiais valcais
1) Išvystytas plokštės ilgis
Idealaus cilindro ilgį galima apskaičiuoti pagal neutraliąją ašį:
L ≈ π(Daš + Kt)
Kur:
L: Išvystytas plokštės ilgis (mm)
DašTikslinis cilindro vidinis skersmuo (mm)
t: Plokštės storis (mm)
K: Neutralios ašies padėties koeficientas (pradiniam įvertinimui maždaug 0,5; jį reikėtų koreguoti atsižvelgiant į konkrečią medžiagą ir procesą).
Pavyzdžiui, kai tikslinis vidinis skersmuo yra 1000 mm, plokštės storis yra 10 mm, o K = 0,5:
L ≈ 3,1416 * (1000 + 5)
Ilgis ≈ 3157,3 mm
Tai teorinis įvertinimas. Ruošiant medžiagą, taip pat reikia atsižvelgti į tokius veiksnius kaip suvirinimo tarpas, apipjaustymo tolerancija, spyruoklumas ir bandomojo valcavimo rezultatai.
2) Plokštės lenkimo deformacija
4 volelių lenkimo proceso metu išorinis plokštės sluoksnis yra tempiamas, o vidinis – gniuždomas.
Supaprastintomis gryno lenkimo sąlygomis:
ε ≈ t / 2Rm.
Kur Rm. yra plokštės lenkimo spindulys šalia neutraliosios ašies.
Didėjant plokštės storiui arba mažėjant taikinio spinduliui, lenkimo įtempis paprastai didėja, todėl valcavimo procesas tampa sunkesnis.
3) Atgalinio spyruoklėjimo kompensacija
Plokštei palikus darbinius ritinėlius, ji elastingai atšoka; dėl to tikrasis cilindro skersmuo gali būti didesnis nei formavimo skersmuo, taikomas valcavimo proceso metu.
Pagrindiniai veiksniai, darantys įtaką spyruokliavimui, yra medžiagos takumo riba, tamprumo modulis, plokštės storis, tikslinis spindulys ir riedėjimo kelias.
Faktinėje gamyboje kompensacijos suma turėtų būti nustatoma pagal matavimus, atliktus bandomojo valcavimo metu, o ne taikant fiksuotą kompensacijos procentą.
7. Keturių ir trijų valcų plokščių lenkimo staklių palyginimas
Palyginimo lentelė:
Palyginimo kriterijai | Keturių ritinių plokščių lenkimo staklės | Trijų ritinių plokščių lenkimo staklės |
Darbo ritinių skaičius | 4 ritinėliai | 3 ritinėliai |
Plokštės prispaudimas | Nepriklausomas fiksavimas viršutiniais ir apatiniais ritinėliais | Priklauso nuo konkrečios ritinėlio konfigūracijos |
Abiejų galų išankstinis lenkimas | Procesas užbaigtas vienu nustatymu | Kai kuriems modeliams reikia apversti arba perkelti plokštelę |
Likutinė tiesi briauna | Paprastai trumpesnis (ciklo laikas) | Priklauso nuo modelio ir išankstinio lenkimo metodo |
Riedėjimo tikslumas | Lengviau pasiekti aukštą pakartojamumą | Aukštos klasės modeliai taip pat gali pasiekti didelį tikslumą |
Automatikos integracija | Paprastai patogiau | Priklauso nuo konstrukcijos ir valdymo sistemos |
Veiklos sudėtingumas | Prispaudimas ir išankstinis lenkimas yra gana paprasti | Skiriasi priklausomai nuo įrangos konstrukcijos |
Įrangos investicijos | Paprastai didesnis (našumas / efektyvumas) | Kai kurie modeliai turi mažesnę kainą |
Taikomi scenarijai | Tinka partijinei, didelio efektyvumo ir automatizuotai gamybai | Universalus apdirbimas ir platus plokščių lenkimo pritaikymų spektras |
Reikėtų pažymėti, kad Trijų valcų plokščių valcavimo staklės būna įvairių konfigūracijų – pavyzdžiui, simetrinių, asimetrinių ir universalių (reguliuojamų viršutiniu voleliu) tipų, todėl būtų netikslu manyti, kad joks trijų volų įrenginys negali atlikti išankstinio lenkimo abiejuose plokštės galuose.
Atrankos išvada:
Įmonėms, užsiimančioms masine cilindrinių komponentų, kuriems reikalingas didelio tikslumo išankstinis lenkimas ir dažnas gaminių keitimas, gamyba, keturių valcų plokščių valcavimo staklės paprastai suteikia daugiau pranašumų. Ir atvirkščiai, įmonėms, turinčioms ribotą biudžetą arba gaminančioms paprastesnius, mažiau įvairius komponentus, tinkama trijų valcų staklės gali būti labai ekonomiškas pasirinkimas.
8. Pagrindinės keturių valcų plokščių valcavimo pramonės šakos
- Slėginių indų ir rezervuarų gamyba: skysčių laikymo rezervuarai, cheminių medžiagų rezervuarai ir slėginių indų korpusų segmentai.
- Vėjo energija ir energetikos įranga: vėjo turbinų bokštai ir didelio masto cilindriniai konstrukciniai komponentai energetikos įrangai.
- Laivų statyba ir jūrinė inžinerija: lenktos korpuso plokštės, cilindriniai jūriniai komponentai ir konstrukcinės dalys.
- Plieniniai vamzdžiai ir metalinės konstrukcijos: didelio skersmens suvirinti plieniniai vamzdžiai, dūmtraukiai ir vėdinimo ortakiai.
9. Šeši pagrindiniai veiksniai, darantys įtaką keturių valcų plokščių valcavimo kokybei
1) Medžiagos tipas ir takumo riba
Skirtingoms medžiagoms reikalingos labai skirtingos valcavimo jėgos. Net ir esant vienodam storiui, medžiagoms, kurių takumo riba yra didesnė, paprastai reikia didesnio lenkimo momento.
Todėl apdorojimo pajėgumas a plokščių valcavimo mašina negalima nustatyti vien pagal plokštės storį.
2) Plokštės storis ir plotis
Didesnis plokštės storis paprastai reikalauja didesnio lenkimo momento; didesnis plokštės plotis gali lemti didesnę ritinėlio deformaciją ir didesnes bendras formavimo apkrovas.
Remiantis supaprastintu tampriai plastiniu lenkimo modeliu, tam tikrai medžiagai ir kreivumui reikalingas lenkimo momentas pločio vienetui yra maždaug proporcingas storio kvadratui. Tačiau faktinė valcavimo apkrova taip pat priklauso nuo tokių veiksnių kaip atstumas tarp ritinėlių ir konkrečios eksploatavimo sąlygos.
3) Riedėjimo skersmuo
Mažesnis taikinio skersmuo paprastai reikalauja didesnio plokštės plastinės deformacijos laipsnio.
Minimalų valcavimo skersmenį, kurį gali pasiekti mašina, riboja tokie veiksniai kaip viršutinio ritinio skersmuo, ritinių išdėstymas, medžiagos stiprumas, plokštės storis ir bendras įrangos standumas.
4) Medžiaga: elastinga spyruoklinė
Užbaigus valcavimo procesą, medžiagos elastinė įtampa atpalaiduojama, todėl ruošinys paprastai padidina skersmenį ir sumažina kreivumą. Todėl realioje gamyboje dažnai reikia sąmoningai perlenkti medžiagą, o tada pasiekti tikslinius matmenis atliekant vėlesnius matavimus ir apvalumo korekciją.
5) Riedėjimo deformacija ir lygiagretumas
Apdorojant plačias plokštes, ritinėliai gali deformuotis veikiant apkrovai, dėl ko ruošinys gali būti nevienodai išlinkęs per visą plotį.
Valdymo priemonės turi atsižvelgti į įrangos ritinėlių standumą, kompensavimo konstrukciją ir faktinį plokštės plotį.
6) Maitinimo, padėties nustatymo ir veikimo procedūros
Neteisingas išlygiavimas padavimo metu, nepakankama prispaudimo jėga arba nenuoseklus šoninių volelių reguliavimas gali sukelti tokias problemas kaip kūgis, ovalumas arba siūlės nesutapimas.
Todėl CNC parametrai turi būti kruopščiai suderinti su faktinėmis darbo procedūromis.
10. Kaip galima pagerinti keturių valcų lenkimo apdorojimo tikslumą?
Praktinėje gamyboje optimizavimas gali būti vertinamas trimis aspektais: įrangos, proceso ir kontrolės.
Dažnos problemos | Galimos priežastys | Tobulinimo priemonės |
Per didelis cilindro ovalumas | Neteisingas šoninių volelių išdėstymas, netolygus atšokimas | Įdiegti daugiapakopį valcavimą, apskritimo korekciją ir parametrų koregavimą |
Tiesių kraštų buvimas siūlėse | Nepakankamas išankstinis lenkimas | Optimizuokite galutinį išankstinio lenkimo procesą |
Ruošinio smailinimas | Neteisingai suderintas medžiagos padavimas, nenuoseklus volelių ašies padėties nustatymas | Patikrinkite plokštės centravimą ir šoninio riedėjimo sinchronizavimą |
Išsipūtusi arba „juosmens“ (smėlio laikrodžio) forma cilindro viduryje | Volelio ašies deformacija, medžiagos nevienodumas | Patikrinkite įrangos standumą ir riedėjimo veleno kompensavimą |
Paviršiaus įdubimai | Užterštumas ant volelių paviršių, per didelė prispaudimo jėga | Valykite ritinėlių paviršius ir optimizuokite prispaudimo slėgį |
Matmenų svyravimai pakartotinio apdorojimo metu | Medžiagų partijų skirtumai, nestabilūs proceso parametrai | Kategorizuoti procesų programas ir atlikti pirmojo gaminio patikrinimą |
Plokščių, kurioms keliami aukšti paviršiaus kokybės reikalavimai, pavyzdžiui, pagamintų iš nerūdijančio plieno, atveju galima imtis papildomų priemonių, įskaitant apsauginių ritininių dangų, specializuotų kontaktinių medžiagų ir apsaugos nuo įbrėžimų priemonių naudojimą.
11. Kaip išsirinkti tinkamą keturių volų plokščių valcavimo mašiną?
Renkantis mašiną, rekomenduojama pirmiausia nustatyti penkis pagrindinius proceso parametrus: medžiagos tipą ir takumo ribą, maksimalų plokštės storį, maksimalų plokštės plotį, minimalų vidinį valcavimo skersmenį ir tai, ar reikia iš anksto sulenkti abu plokštės galus.
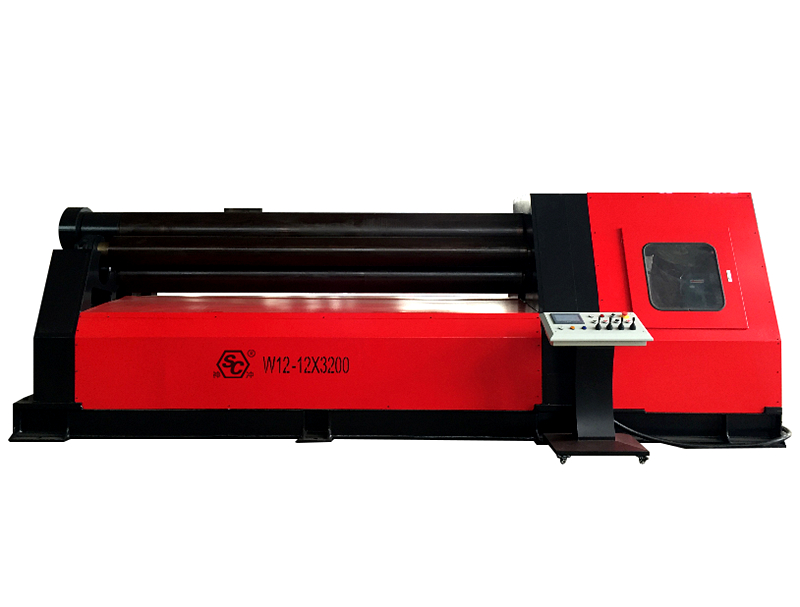
Pavyzdžiui, pasirenkant įprastą W12 serijos hidraulinę keturių volų plokščių valcavimo mašiną, atrankos procese pirmenybė turėtų būti teikiama šiems parametrams.
Techninės specifikacijos | Aprašymas |
Maksimalus plokštės valcavimo storis | Didžiausias valcavimo storis nurodytoms medžiagos, pločio ir skersmens sąlygoms |
Maksimalus storis prieš lenkimą | Didžiausias plokštės storis, kuriam įranga gali atlikti kraštų išankstinį lenkimą |
Maksimalus plokštės riedėjimo plotis | Didžiausias leistinas plokštės plotis apdorojimui |
Minimalus riedėjimo skersmuo | Minimalus ruošinio skersmuo, pasiekiamas esant nurodytoms darbo sąlygoms |
Viršutinio ritinio skersmuo | Įtakoja standumą ir gebėjimą valcuoti mažo skersmens ruošinius |
Apatinis ritinėlio skersmuo | Įtakoja prispaudimo ir padavimo našumą |
Šoninio ritinėlio skersmuo | Įtakoja šoninių ritinėlių laikomąją galią ir bendrą riedėjimo diapazoną |
Riedėjimo greitis | Plokštės linijinis greitis valcavimo proceso metu |
Pagrindinio variklio galia | Susiję su pavaros talpa ir įrangos specifikacijomis |
Hidraulinės sistemos slėgis | Nominalus hidraulinės sistemos darbinis slėgis |
CNC sistema | Valdo ritinėlių padėties nustatymą, veikimo sekas ir apdorojimo programas |
Bendras mašinos svoris | Susiję su įrangos konstrukcija, specifikacijomis ir laikomąja galia |
Pavyzdžiui, įprastose keturių valcų plokščių valcavimo staklėse, tokiose kaip W12-16×2000 ir W12-25×3200 modeliai, modelio žymėjimo skaičiai paprastai nurodo nominalų plokščių valcavimo storį ir darbinį plotį. Tačiau faktinį našumą visada reikia patikrinti pagal gamintojo technines specifikacijas ir bandomojo valcavimo rezultatus.
Keturių valcų plokščių valcavimo staklių W12-25×3200 modelio pavadinimas reiškia 25 mm storio ir 3200 mm pločio nominalią valcavimo galią. Svarbu atkreipti dėmesį, kad ši storio galia priklauso nuo konkrečių gamintojo apibrėžtų parametrų, tokių kaip medžiagos stiprumas, minimalus valcavimo skersmuo ir išankstinio lenkimo sąlygos, ir neturėtų būti interpretuojama kaip absoliuti galimybė valcuoti 25 mm storio plokštes bet kokiomis eksploatavimo sąlygomis.
Įrenginiams, daugiausia užsiimantiems cilindrinių komponentų serijine gamyba, pirmenybė turėtų būti teikiama tokioms funkcijoms kaip CNC valdymas, automatinis centravimas, ritinėlio padėties grįžtamasis ryšys, hidraulinė sinchronizacija, automatinis padavimas ir pagalbinės atramos sistemos. Ir atvirkščiai, mažų partijų, didelės įvairovės gamybos operacijoms didesnis dėmesys turėtų būti skiriamas eksploatavimo paprastumui, įrankių ar procesų keitimo efektyvumui ir bendroms kapitalo investicijų sąnaudoms.
12. Išvada: pagrindinė keturių valcų valcavimo proceso vertė
4 volelių lenkimo privalumas yra ne tik papildomo darbinio volelio pridėjimas; dar svarbiau, kad jis leidžia atlikti išankstinį lenkimą, valcavimą ir kalibravimą (apvalinimą) vienoje mašinoje. Tai pasiekiama dėl stabilaus viršutinių ir apatinių volelių prispaudimo bei nepriklausomo šoninių volelių formavimo.
Gamybos požiūriu, keturių valcų plokščių valcavimo staklės sumažina plokščių tvarkymo ir pakartotinio pozicionavimo poreikį, pagerina cilindrinio formavimo nuoseklumą ir yra idealus pagrindas automatizuotoms valcavimo gamybos linijoms.
Slėginių indų, rezervuarų, plieno konstrukcijų, laivų statybos ir energetikos įrangos gamintojams keturių valcų plokščių valcavimo staklės ypač tinka toms sritims, kurioms reikalingas didelis gamybos efektyvumas, aukščiausia valcavimo kokybė ir nuoseklus pakartojamumas tarp partijų.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Korean
 Japanese
 Chinese