目次
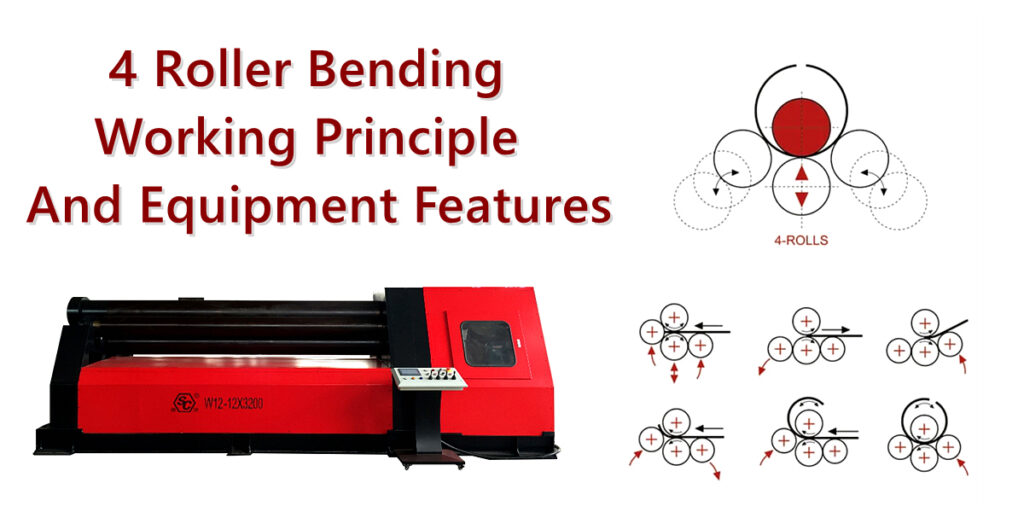
4本ローラー曲げ加工は、金属板の成形に広く用いられている方法です。この加工では、機械のローラーの回転、金属板のクランプ、およびサイドローラーの垂直方向の動きを利用して、平板に徐々に塑性変形を起こさせ、最終的に円筒形、円弧形、円錐形、またはその他の曲面形状に成形します。
従来の3本ロール曲げ加工機と比較して、4本ロール曲げ加工機にはいくつかの明確な利点があります。セットアップが1回で済み、両端の予備曲げが可能で、連続圧延が可能で、自動化の度合いが高く、ワークピースの真円度と成形プロセスの再現性に対する優れた制御性を提供します。
1. 4本ローラー曲げ加工の基本概念
4本ローラー曲げ加工では、それぞれ特定の機能を持つ4本のローラーを用いて、金属板に締め付け力、摩擦駆動力、曲げモーメントを加えます。これにより、平らな状態の金属板が、一定の曲率を持つ円弧または円筒形に変形します。
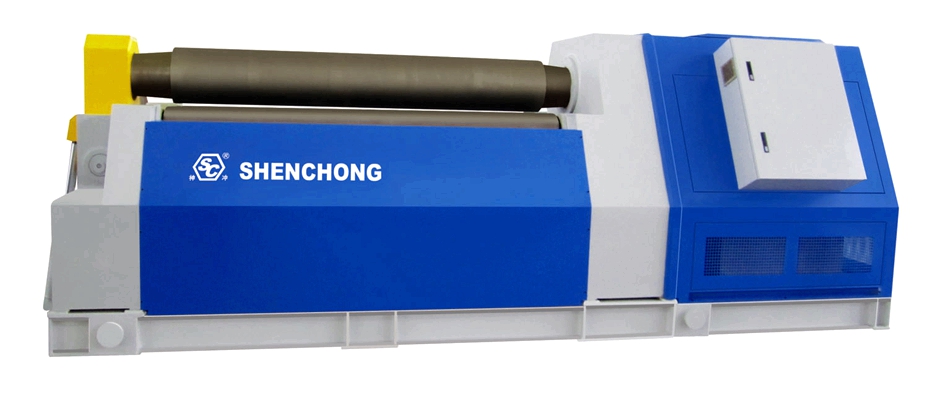
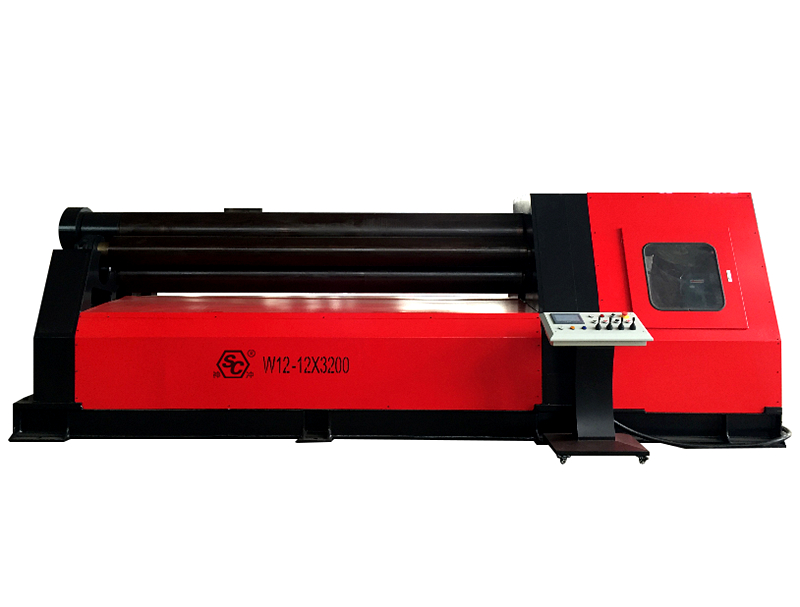
4本ロール曲げ加工機は、一般的に、上部ロール、下部ロール、左右のサイドロール、油圧駆動システム、主伝動システム、機械フレーム、数値制御(CNC)システム、および安全保護装置から構成される。
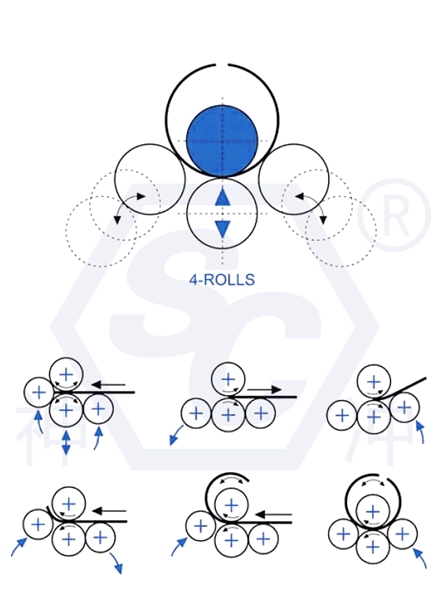
1) 一般的な4本ロール板金曲げ加工機の構成
主要構成要素 | 機能と役割 |
アッパーロール | 主要な成形支持部材として機能し、下部ロールと連携して金属板を締め付ける。 |
下段ロール | シートを固定するために上向きの圧力を加え、駆動システムと連携して材料の供給を容易にする。 |
左側ロール | (圧延方向に応じて)片端で予備曲げを行うか、円形圧延工程を補助する。 |
右側ロール | 反対側の端部で予備曲げを行い、連続円形圧延を実行する。 |
油圧系 | ロールの垂直方向の動き、サイドロールの位置、およびクランプ力を調整します。 |
メインドライブシステム | ロールの回転を駆動し、金属板の連続供給を可能にする。 |
CNCシステム | ロール位置決め、処理プログラム、および圧延プロセスパラメータを管理します。 |
傾斜/ドロップエンド機構 | 荷降ろし時に上部ロール端を解放できるため、圧延されたシリンダーの取り外しが容易になる。 |
駆動ローラーの数、油圧回路の構成、サイドローラーの同期方法、CNCシステムの設定などに関して、メーカーによって違いがあるため、実際の機能仕様は、機器の具体的な技術提案に基づいて決定する必要があります。
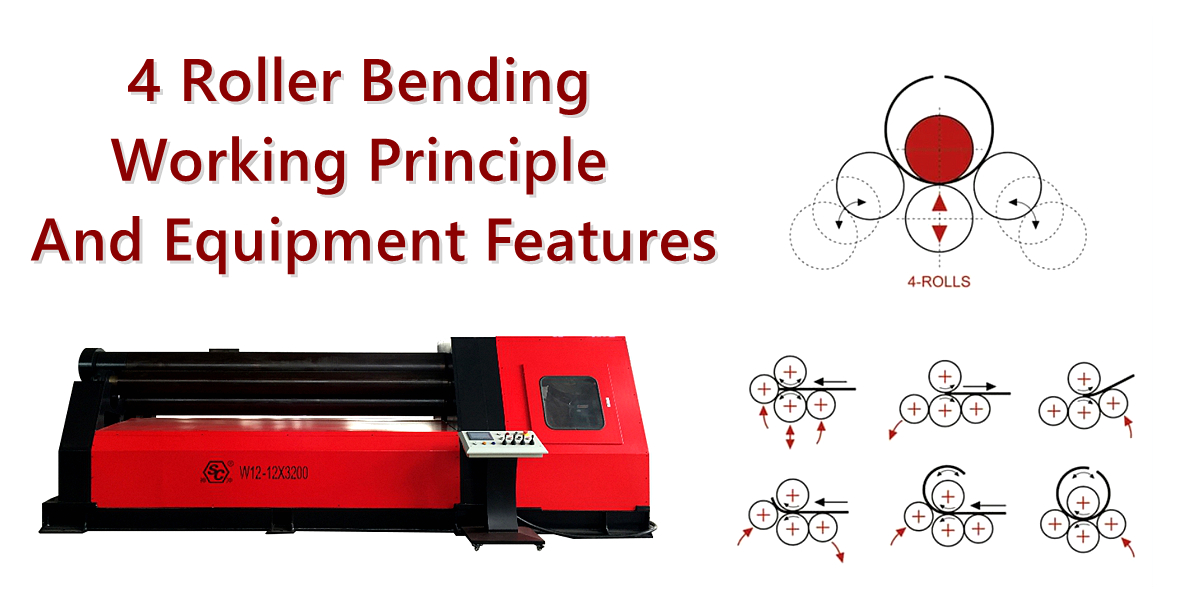
2) 4ロール曲げの機械的原理
4ローラー曲げ加工は、基本的に金属板の塑性変形と成形を行うプロセスである。
金属板が上下のロール間の空間に入ると、下側のロールが締め付け力を加える。主駆動システムが金属板を前方に押し出すと同時に、側面のロールが曲げ力を加え、材料内部に曲げモーメントを発生させる。
曲げ応力が材料の降伏強度を超えると、板は塑性変形を起こし、荷重が取り除かれた後も特定の曲率を保持する。
基本的なプロセスは以下のように要約できます。
クランプと送り
↓
サイドロールで圧力を加える
↓
塑性曲げ
↓
円筒形成形
2. 4本ロール曲げ機の構造と動作原理
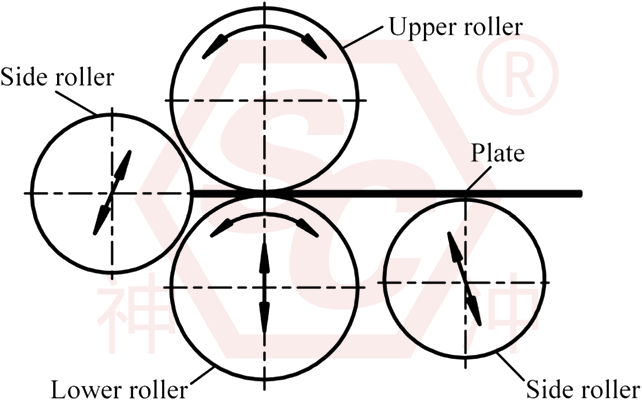
1) 上下ロールの締め付け動作
機械に入ると、下側のローラーが上昇し、金属板を上側のローラーとの間にしっかりと挟み込む。
この工程には主に3つの目的があります。圧延作業中に板材が滑るのを防ぐこと、連続的かつ安定した供給を確保すること、そして成形工程全体を通して位置制御を向上させることです。
2) サイドロールによる曲げ変形
左右のロールは油圧シリンダーを介して力を加え、金属板の応力状態を変化させる。
板にかかる曲げ応力が材料の降伏強度を超えると、板は塑性変形を起こす。この変化は完全には元に戻らない。
サイドロールの位置を調整すると、プレートの曲げ半径もそれに合わせて変化します。
一般的に、他の条件が一定であり、機器の動作限界に達していないと仮定すると、次のようになります。
- サイドロールを上方に調整すると、曲げの度合いが増し、結果として圧延半径が小さくなる。
- サイドロールを下方に調整すると、曲げの度合いが減少し、結果として圧延半径が大きくなる。
3) ワークロール回転による連続圧延
上部ロール(および関連する駆動ロール)は摩擦力によって板材を前方に押し出し、側面ロールは継続的に曲げ力を加えることで、板材の長さに沿って徐々に一定の曲率を生じさせます。1回または複数回の圧延の後、板材は最終的に所望の円筒形または円弧形に成形されます。
3. 4本ロール板曲げ加工の完全な処理ワークフロー
4本ロールによる板材曲げ加工は、一般的に以下の段階で構成されます。材料準備、供給と位置決め、クランプ、先端部予備曲げ、後端部予備曲げ、連続圧延、真円度校正、および荷降ろし。
典型的なプロセスフロー:
1) 材料の準備
板厚、幅、材質等級、表面状態、切断面の品質を確認してください。目標直径と必要な展開(展開)長さを確認してください。
2) 送り込みとクランプ
プレートを上下のローラーの間に挿入し、位置を合わせて、適切な締め付け力を加える。
3) 先端部の事前曲げ
メインロールを回転させながら、対応するサイドロールの位置を調整して、プレートの先端を目標の曲率に曲げ、それによって残留する直線部分を最小限に抑えます。
4) 後縁の事前曲げ
送り方向を反転させ、反対側のロールを使用してプレートの後端を事前に曲げます。
5) 連続圧延
サイドロールを所定の位置にセットし、プレートを曲げゾーンに通して徐々に完全な円筒形に成形する。
6) 真円度校正
真円度、直径、縫い目の位置を測定し、材料の反発を考慮して、過度に曲げないように少しずつ調整します。
7)荷降ろしと検査
機器メーカーの指示に従って荷重を解放し、ドロップエンドベアリング(またはエンドサポート)を開き、ワークピースを取り外し、寸法と表面品質を検査します。
具体的な予備曲げ手順やロールシステムの動作パターンは、装置によって異なる場合があります。必ず製造元の操作手順に従ってください。大型で厚い板材を圧延する場合は、一度に過剰な力が加わらないように、サイドロールの位置を複数回に分けて調整する必要がある場合があります。
4.4本ロール板金曲げ機の10の主要特長
1) 優れた両端予備曲げ能力
左右のロールを個別に調整できるため、一度のセットアップでプレートの両端を事前に曲げ加工することが可能です。これにより、残留する直線エッジを効果的に最小限に抑え、円筒継ぎ目の成形品質を向上させます。
2) 高い転がり精度と安定性
上下ロールのクランプ機構と独立して調整可能なサイドロールの組み合わせにより、圧延半径を正確に制御でき、プレートのずれを防ぎ、バッチ生産における一貫した品質を確保します。
3) 強力な自動制御機能
CNC制御モデルは、位置フィードバック、油圧制御、およびプログラム管理を利用して、ロール位置決め、プロセスパラメータの保存、および圧延シーケンス全体を自動化します。
4) 高い生産効率
反転、位置調整、二次的な予備曲げの必要性を最小限に抑えることで、これらの機械は円筒形部品のバッチ生産に特に適しています。
5) 幅広い材料との適合性
装置の仕様によっては、炭素鋼、ステンレス鋼、アルミニウム合金、および特定の高強度鋼板を加工することができます。
6) 多様な成形能力
この装置は、単純な円筒形だけでなく、円弧、楕円、円錐形、および様々な曲率を持つ部品も製造できる。
7) 堅牢な油圧駆動
油圧式サイドロールは大きな曲げ力を発揮するため、この装置は中厚板の加工に適している。
8)材料廃棄物の削減
事前に曲げ加工を施すことで、直線部分の長さを最小限に抑え、その後のトリミング作業の必要性を軽減できる。
8) 自動化システムへの統合が容易
この装置は、供給プラットフォーム、ワークピース支持フレーム、自動センタリング装置、およびCNCシステムと組み合わせることで、自動圧延セルを構成できる。
9)溶接品質の向上
圧延された円筒の両端における一貫した曲率により、精密な嵌合、仮付け溶接、およびその後の最終溶接が容易になる。
これらの特性は概ね、メーカーが提供する4ロール構成および関連する成形プロセスの仕様と一致していますが、実際の精度、生産能力、および自動化機能は、特定の装置構成によって異なります。
5. 4本ロール圧延プロセスの主要技術パラメータ
主要技術パラメータ一覧表:
技術仕様 | 機能と影響 |
最大板厚 | 装置が処理できる最大板厚を決定します |
最大曲げ前厚さ | 両端での予備曲げ加工能力を決定する(通常は最大板厚よりも小さい)。 |
最大板圧延幅 | 工作物の軸方向長さを決定します |
最小圧延直径 | 装置が形成できる最小円筒径を決定します |
上部ロール径 | 圧延能力、剛性、最小成形半径に影響を与える |
作業ロール回転速度 | 生産サイクル時間とプロセス制御に影響を与える |
横方向ロール調整精度 | 曲率制御と再現性に影響します |
メインモーター出力 | 駆動能力とエネルギー消費量に影響します |
油圧システムの圧力 | 油圧シリンダーの推力と耐荷重能力に影響します。 |
CNCシステム | 自動化、パラメータ保存、およびプログラム制御に関連する機能を決定します。 |
重要な注意事項:
最大板厚は、あらゆる板幅、材料強度、直径において装置がその厚さを実現できることを意味するものではありません。実際の能力は、装置の圧延能力曲線に基づいて確認する必要があります。
6. 4ロール曲げ加工における成形計算
1) プレートの展開長さ
理想的な円筒の場合、長さは中立軸に基づいて推定できます。
L ≈ π(D私 + Kt)
どこ:
L:プレートの展開長さ(mm)
D私:シリンダーの目標内径(mm)
t:板厚(mm)
K:中立軸位置係数(初期推定値は約0.5。これは特定の材料とプロセスに基づいて調整する必要があります)。
例えば、目標とする内径が1000mm、板厚が10mm、K=0.5の場合:
L ≈ 3.1416 * (1000 + 5)
L ≈ 3157.3 mm
これは理論上の推定値です。材料を準備する際には、溶接ギャップ、トリミング代、スプリングバック、試し圧延の結果などの要素も考慮する必要があります。
2) 板の曲げひずみ
4本のローラーによる曲げ加工工程では、板材の外層には引張力が加わり、内層には圧縮力が加わる。
単純化された純曲げ条件下:
ε ≈ t / 2Rメートル
Rはメートル これは、板の中立軸付近における曲げ半径である。
板厚が増加するか、目標半径が減少すると、一般的に曲げひずみが増加し、圧延工程がより困難になる。
3) スプリングバック補正
板材が加工ロールから離れると、弾性的な復元力が生じるため、実際の円筒の直径は、圧延工程中に適用された成形直径よりも大きくなる可能性がある。
スプリングバックに影響を与える主な要因としては、材料の降伏強度、弾性率、板厚、目標半径、および圧延経路などが挙げられる。
実際の生産においては、固定の補償率を適用するのではなく、試作圧延中に測定した値に基づいて補償額を決定するべきである。
7.4本ロール式板金曲げ機と3本ロール式板金曲げ機の比較
比較表:
比較基準 | 4本ロール板曲げ機 | 三本ロール板曲げ機 |
作業ロール数 | 4ロール | 3ロール |
プレートクランプ | 上下のロールによる独立した締め付け | ロール構成によって異なります |
両端の事前曲げ加工 | 1回のセットアップでプロセスが完了しました | 一部のモデルでは、プレートを反転または再配置する必要があります。 |
残留直線エッジ | 通常はより短い(サイクルタイム) | モデルと事前曲げ方法によって異なります |
ローリングプレシジョン | 高い再現性を実現しやすい | ハイエンドモデルは高精度も実現できる |
自動化の統合 | 一般的に便利 | 構造と制御システムによって異なります |
運用上の複雑性 | クランプと予備曲げは比較的簡単である | 機器の設計によって異なります |
設備投資 | 一般的に生産性/効率性が高い | 一部のモデルは価格が安い |
適用可能なシナリオ | バッチ生産、高効率生産、自動化生産に適しています。 | 汎用加工および幅広い板曲げ用途 |
留意すべき点として、 三本ロール板圧延機 対称型、非対称型、ユニバーサル型(上部ロール調整式)など、さまざまな構成のものがあるため、3本ロールの機械で板材の両端を事前に曲げ加工できないと考えるのは不正確です。
選考結果:
高精度な事前曲げ加工と頻繁な製品切り替えを必要とする円筒形部品の大量生産を行う企業にとって、4本ロール圧延機は一般的に大きなメリットをもたらします。一方、予算が限られている企業や、よりシンプルでバリエーションの少ない部品を生産する企業にとっては、適切な3本ロール圧延機が非常に費用対効果の高い選択肢となり得ます。
8. 4本ロール板圧延用途の主要産業
- 圧力容器および貯蔵タンクの製造:液体貯蔵タンク、化学薬品容器、圧力容器シェルセグメント。
- 風力発電およびエネルギー機器:風力タービンタワーおよびエネルギー機器用の大型円筒形構造部品。
- 造船および海洋工学:湾曲した船体板、海洋円筒形部品、および構造部品。
- 鋼管および金属構造物:大径溶接鋼管、煙道ダクト、換気ダクト。
9. 4本ロール圧延の品質に影響を与える6つの主要要因
1) 材料の種類と降伏強度
材料によって必要な圧延力は大きく異なります。同じ厚さであっても、降伏強度が高い材料ほど、一般的に大きな曲げモーメントが必要となります。
したがって、 プレートローリングマシン 板の厚さだけでは判断できない。
2) 板厚と板幅
板厚が厚くなると、一般的に曲げモーメントも大きくなります。また、板幅が広くなると、ロールのたわみが大きくなり、成形時の総荷重も高くなります。
特定の材料と曲率の場合、簡略化された弾塑性曲げモデルに基づくと、単位幅あたりの曲げモーメントは厚さの二乗にほぼ比例します。ただし、実際の圧延荷重は、ロール間の距離や特定の運転条件などの要因にも左右されます。
3) 圧延直径
一般的に、目標直径が小さいほど、プレートに生じる塑性変形の程度は大きくなる。
機械で達成可能な最小圧延径は、上部ロールの直径、ロールの配置、材料強度、板厚、および装置全体の剛性などの要因によって制約される。
4) 素材の弾性回復
圧延工程が完了すると、材料内部の弾性ひずみが解放され、通常、加工物の直径は増加し、曲率は減少します。そのため、実際の製造においては、材料を意図的に過度に曲げ、その後、測定と真円度補正によって目標寸法を達成する必要がある場合が多くあります。
5) ロールのたわみと平行度
幅広の板材を加工する場合、ロールが負荷によってたわむことがあり、その結果、加工物の幅全体にわたって曲率が不均一になることがあります。
制御対策は、装置のロールの剛性、補正設計、およびプレートの実際の幅を考慮に入れなければならない。
6)給餌、位置決め、および操作手順
送り出し時の位置ずれ、クランプ力の不足、またはサイドロールの調整の不均一性は、テーパー、楕円度、または縫い目のずれなどの問題を引き起こす可能性があります。
したがって、CNCのパラメータは実際の操作手順と慎重に調整する必要がある。
10. 4本ロール曲げ加工の加工精度を向上させるにはどうすればよいですか?
実際の生産現場では、最適化は設備、プロセス、検査という3つの視点からアプローチできる。
よくある問題 | 考えられる原因 | 改善策 |
円筒の過剰な楕円度 | サイドローラーの位置が不適切、スプリングバックが不均一 | 多段階圧延、真円度補正、およびパラメータ調整を実施する |
縫い目に直線的な縁があること | 事前曲げが不十分 | 最終工程のプレベンディングプロセスを最適化する |
加工物のテーパー加工 | 材料供給のずれ、ローラー軸の位置決めの不均一 | プレートのセンタリングとサイドロールの同期を確認する |
円筒の中央部分が膨らんでいる、またはくびれている(砂時計型)形状 | ローラー軸のたわみ、材料の不均一性 | 機器の剛性とロールシャフトの補正を確認する |
表面の凹み | ローラー表面の汚染、過剰な締め付け力 | ロール表面を清掃し、クランプ圧力を最適化する |
繰り返し処理中の寸法変動 | 材料のバッチ間のばらつき、不安定なプロセスパラメータ | プロセスプログラムを分類し、初回品検査を実施する |
ステンレス鋼製など、表面品質に対する要求が高いプレートの場合、保護ローラーカバーの使用、特殊な接触材の使用、傷防止対策など、追加の対策を実施することができます。
11. 適切な4本ローラー圧延機はどのように選べばよいですか?
機械を選定する際には、まず以下の5つの基本的なプロセスパラメータを決定することをお勧めします。材料の種類と降伏強度、最大板厚、最大板幅、最小内径、そして板の両端の予備曲げが必要かどうかです。
一般的なW12シリーズ油圧式4本ロール板圧延機を例にとると、選定プロセスにおいては以下のパラメータを優先的に考慮すべきである。
技術仕様 | 説明 |
最大板厚 | 指定された材料、幅、直径条件における最大圧延厚さ |
最大曲げ前厚さ | 装置がエッジプレベンディングを実行できる最大板厚 |
最大板圧延幅 | 加工可能な最大プレート幅 |
最小圧延直径 | 指定された運転条件下で達成可能な最小ワークピース径 |
上部ロール径 | 剛性および小径ワークピースの圧延能力に影響を与える。 |
ロール径の下限 | クランプ性能と送り性能に影響します |
サイドロール径 | サイドロールの耐荷重能力と全体の圧延範囲に影響します。 |
転がり速度 | 圧延工程中の板材の線速度 |
メインモーター出力 | 駆動能力および機器仕様に関連する |
油圧システムの圧力 | 油圧システムの定格作動圧力 |
CNCシステム | ロール位置決め、操作シーケンス、および処理プログラムを制御します。 |
機械全体の重量 | 機器の構造、仕様、耐荷重能力に関連する |
W12-16×2000やW12-25×3200といった一般的な4本ロール圧延機を例にとると、型式名の数字は通常、公称圧延板厚と加工幅を示しています。ただし、実際の能力は必ずメーカーの技術仕様書と試験圧延結果に基づいて確認する必要があります。
W12-25×3200型4本ロール圧延機の場合、型式名は公称圧延能力が厚さ25mm、幅3200mmであることを示しています。ただし、この厚さの許容範囲は、材料強度、最小圧延径、予備曲げ条件など、メーカーが定める特定のパラメータに依存するため、あらゆる運転条件下で厚さ25mmの板材を圧延できる絶対的な能力として解釈すべきではありません。
円筒形部品のバッチ生産を主とする設備においては、CNC制御、自動センタリング、ロール位置フィードバック、油圧同期、自動供給、補助サポートシステムといった機能を優先的に考慮すべきである。一方、少量多品種生産を行う設備においては、操作の容易さ、工具交換や工程変更の効率性、そして設備投資コスト全体をより重視すべきである。
12.結論:4ロール圧延プロセスの核心的価値
4本ローラー曲げ加工の利点は、単に作業用ローラーが1本増えるという点だけではありません。より重要なのは、予備曲げ、圧延、および校正(丸め)を1台の機械で行える点です。これは、上下ローラーによる安定したクランプと、サイドローラーによる独立した成形動作を組み合わせることで実現されます。
生産の観点から見ると、4本ロール式板圧延機は、板材の取り扱いと位置決め作業の繰り返しを最小限に抑え、円筒成形の均一性を向上させ、自動圧延生産ラインの理想的な基盤となる。
圧力容器、貯蔵タンク、鉄骨構造物、造船、エネルギー機器などの分野の製造業者にとって、4本ロール板圧延機は、高い生産効率、優れた圧延品質、およびバッチ処理全体にわたる一貫した再現性が求められる用途に特に適しています。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese