Spis treści
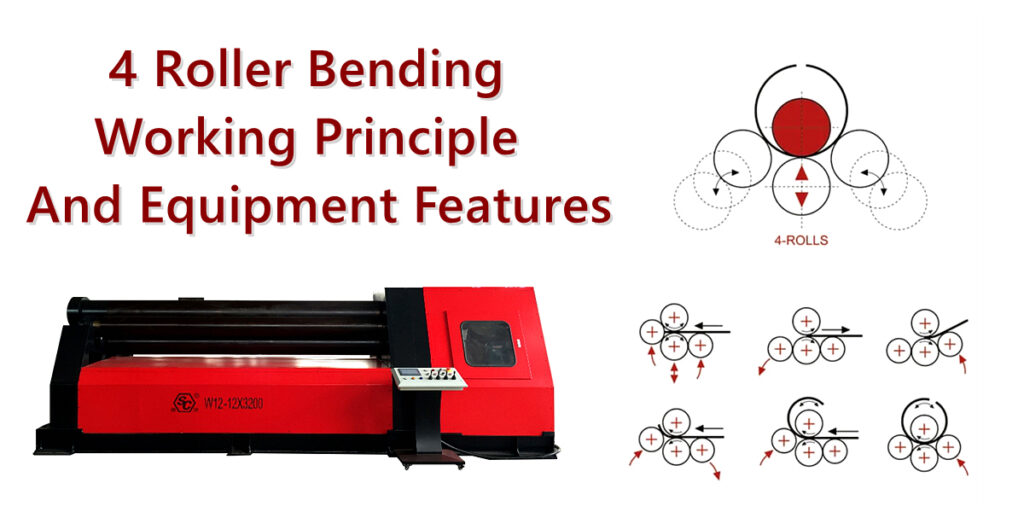
Proces gięcia na czterech rolkach to powszechnie stosowana metoda formowania blach. Wykorzystuje ona obrót rolek maszyny, zaciskanie blachy oraz pionowy ruch rolek bocznych, aby wywołać stopniowe odkształcenie plastyczne płaskiej blachy, ostatecznie nadając jej kształt cylindrów, łuków, odcinków stożkowych lub innych elementów zakrzywionych.
W porównaniu do tradycyjnych giętarek trójwalcowych, giętarka czterowalcowa oferuje kilka wyraźnych zalet: wymaga tylko jednego ustawienia, umożliwia wstępne gięcie obu końców, pozwala na ciągłe walcowanie, charakteryzuje się wyższym stopniem automatyzacji i zapewnia lepszą kontrolę nad okrągłością obrabianego elementu oraz powtarzalność procesu formowania.
1. Podstawowe koncepcje procesu gięcia na 4 rolkach
Proces gięcia czterorolkowego wykorzystuje cztery rolki robocze – każda o określonej funkcji – do wywierania siły zacisku, siły tarcia i momentów zginających na blachę. W ten sposób blacha przekształca się z płaskiego stanu w łuk lub cylinder o określonej krzywiźnie.
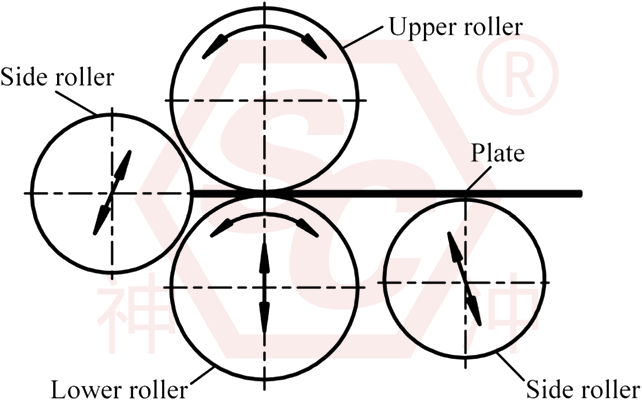
Maszyna do gięcia czterowalcowa zazwyczaj składa się z rolki górnej, rolki dolnej, rolek bocznych lewej i prawej, układu napędowego hydraulicznego, głównego układu przekładniowego, ramy maszyny, układu sterowania numerycznego (CNC) i urządzeń zabezpieczających.
1) Konfiguracja typowej czterowalcowej giętarki do blach
Główne składniki | Funkcje i role |
Górny wałek | Służy jako główne podparcie formujące i współpracuje z dolną rolką w celu zaciskania arkusza metalu |
Dolny wałek | Stosuje nacisk skierowany w górę, aby zacisnąć arkusz i we współpracy z układem napędowym ułatwia podawanie materiału |
Przewrót w lewo | Wykonuje wstępne gięcie na jednym końcu (w zależności od kierunku walcowania) lub wspomaga proces walcowania kołowego |
Przewrót w prawą stronę | Wykonuje wstępne gięcie na przeciwległym końcu i wykonuje ciągłe walcowanie okrężne |
Układ hydrauliczny | Reguluje ruch pionowy rolek, położenie rolek bocznych i siłę zacisku |
Główny układ napędowy | Napędza obrót rolek, umożliwiając ciągłe podawanie arkusza metalu |
System CNC | Zarządza pozycjonowaniem rolki, programami przetwarzania i parametrami procesu walcowania |
Mechanizm pochylania/opuszczania | Umożliwia zwolnienie górnego końca rolki podczas rozładunku, ułatwiając wyjęcie zwiniętego cylindra |
Pomiędzy producentami występują różnice w zakresie liczby rolek napędowych, konfiguracji obwodów hydraulicznych, metod synchronizacji rolek bocznych i ustawień systemu CNC; w związku z tym rzeczywiste specyfikacje funkcjonalne należy określić na podstawie konkretnej oferty technicznej dla danego sprzętu.
2) Zasady mechaniczne gięcia czterorolkowego
Gięcie na czterech rolkach to w zasadzie proces plastycznej deformacji i formowania płyt metalowych.
Gdy metalowa płyta wchodzi w przestrzeń między rolkami górną i dolną, rolka dolna wywiera siłę docisku. Główny układ napędowy wprawia płytę w ruch do przodu, podczas gdy rolki boczne wywierają siłę zginającą, indukując moment zginający w materiale.
Gdy naprężenie zginające przekroczy granicę plastyczności materiału, płyta ulega odkształceniu plastycznemu, zachowując określoną krzywiznę nawet po usunięciu obciążenia.
Podstawowy proces można podsumować następująco:
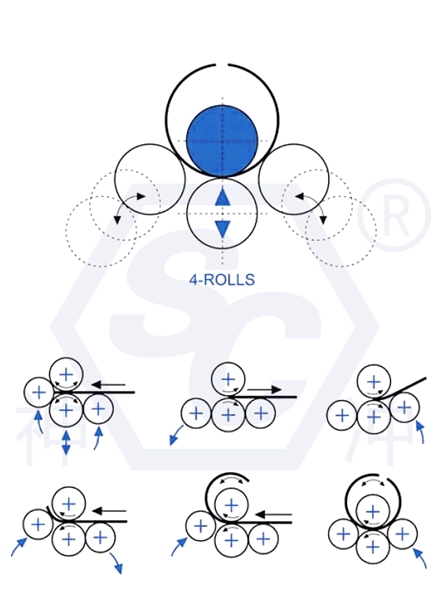
Zaciskanie i podawanie
↓
Wywieranie nacisku za pomocą rolek bocznych
↓
Gięcie tworzyw sztucznych
↓
Formowanie cylindryczne
2. Budowa i zasady działania giętarek czterowalcowych
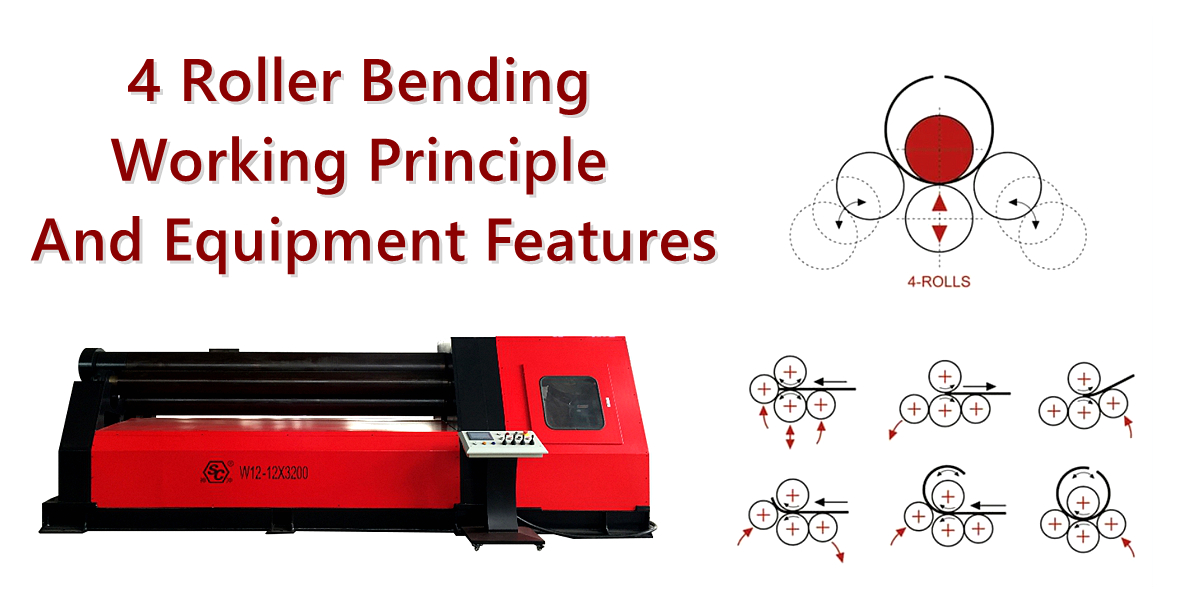
1) Działanie zaciskające rolki górnej i dolnej
Po wejściu do maszyny dolny walec przesuwa się ku górze, mocno zaciskając metalową płytę pomiędzy sobą a górnym walcem.
Proces ten ma trzy podstawowe cele: zapobieganie ślizganiu się blachy w trakcie walcowania, zapewnienie ciągłego i stabilnego podawania oraz zwiększenie kontroli położenia w całym procesie formowania.
2) Deformacja zginania za pomocą rolek bocznych
Rolki lewa i prawa wywierają siłę za pomocą cylindrów hydraulicznych, zmieniając stan naprężeń płyty metalowej.
Gdy naprężenie zginające działające na płytę przekroczy granicę plastyczności materiału, płyta ulega odkształceniu plastycznemu — zmianie, której nie da się w pełni odwrócić.
W miarę zmiany położenia rolek bocznych promień gięcia płyty ulega zmianie.
Zasadniczo, zakładając, że inne warunki pozostają niezmienne i nie osiągnięto limitów operacyjnych urządzenia:
- Regulacja rolek bocznych ku górze zwiększa stopień gięcia, co skutkuje mniejszym promieniem toczenia.
- Regulacja rolek bocznych w dół zmniejsza stopień zgięcia, co skutkuje większym promieniem toczenia.
3) Ciągłe wałkowanie poprzez rotację wałka roboczego
Górna rolka (i wszelkie powiązane rolki napędowe) napędzają płytę do przodu poprzez tarcie, podczas gdy rolki boczne stale wywierają siłę zginającą, powodując stopniowe kształtowanie się jednolitej krzywizny płyty na całej jej długości. Po jednej lub kilku rundach walcowania, płyta zostaje ostatecznie uformowana w pożądany cylinder lub łuk kołowy.
3. Kompletny proces obróbki blachy na giętarce czterowalcowej
Proces gięcia blach na czterech rolkach składa się zazwyczaj z następujących etapów: przygotowanie materiału, podawanie i pozycjonowanie, zaciskanie, wstępne gięcie krawędzi natarcia, wstępne gięcie krawędzi spływu, walcowanie ciągłe, kalibracja okrągłości i rozładunek.
Typowy przebieg procesu:
1) Przygotowanie materiału
Sprawdź grubość blachy, szerokość, gatunek materiału, stan powierzchni i jakość krawędzi cięcia. Potwierdź docelową średnicę i wymaganą długość rozwinięcia (rozwinięcia).
2) Podawanie i zaciskanie
Włóż płytkę pomiędzy górną i dolną rolkę, wyrównaj jej położenie i zastosuj odpowiednią siłę zacisku.
3) Wstępne gięcie krawędzi natarcia
Dostosuj położenie odpowiedniego wałka bocznego, obracając jednocześnie wałki główne, aby wygiąć przednią krawędź płyty do docelowej krzywizny, minimalizując w ten sposób pozostałą prostą krawędź.
4) Wstępne gięcie krawędzi spływu
Zmień kierunek podawania i użyj przeciwległej rolki, aby wstępnie wygiąć tylną krawędź płyty.
5) Ciągłe toczenie
Ustaw rolki boczne w odpowiednich pozycjach i przesuwaj płytę przez strefę gięcia, aby stopniowo uformować kompletny cylinder.
6) Kalibracja okrągłości
Zmierz okrągłość, średnicę i położenie szwu, a następnie dokonaj stopniowych korekt — uwzględniając sprężystość materiału — aby uniknąć nadmiernego wygięcia.
7) Rozładunek i kontrola
Zwolnij ładunek, otwórz łożysko końcowe (lub podporę końcową) zgodnie ze specyfikacją producenta sprzętu, wyjmij obrabiany przedmiot i sprawdź jego wymiary oraz jakość powierzchni.
Konkretna sekwencja wstępnego gięcia i schematy ruchu systemu rolek mogą się różnić w zależności od urządzenia; zawsze należy przestrzegać procedur obsługi producenta. Podczas walcowania dużych, grubych blach może być konieczna wieloetapowa regulacja położenia rolek bocznych, aby uniknąć jednoczesnego zastosowania nadmiernej siły.
4. Dziesięć kluczowych cech czterowalcowych giętarek do blach
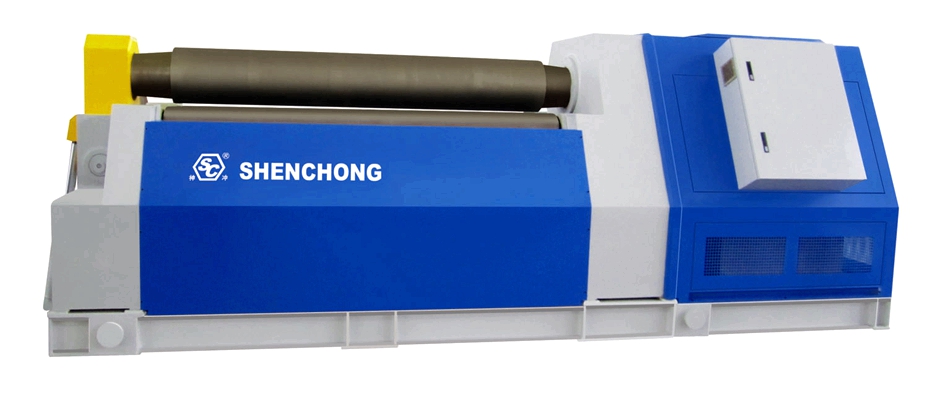
1) Doskonała możliwość wstępnego gięcia obustronnego
Niezależna regulacja lewej i prawej rolki umożliwia wstępne gięcie obu końców blachy w jednym ustawieniu. Skutecznie minimalizuje to ilość resztkowych prostych krawędzi i poprawia jakość formowania w miejscu łączenia cylindrów.
2) Wysoka precyzja i stabilność toczenia
Połączenie docisku rolki górnej/dolnej i niezależnie regulowanych rolek bocznych ułatwia precyzyjną kontrolę promienia walcowania, zapobiega przesuwaniu się blachy i gwarantuje stałą jakość w produkcji seryjnej.
3) Silne możliwości zautomatyzowanej kontroli
Modele sterowane CNC wykorzystują sprzężenie zwrotne położenia, sterowanie hydrauliczne i zarządzanie programem do automatyzacji pozycjonowania walców, przechowywania parametrów procesu i całej sekwencji walcowania.
4) Wysoka wydajność produkcji
Minimalizując potrzebę odwracania, zmiany położenia i wtórnego gięcia wstępnego, maszyny te są szczególnie przydatne do seryjnej produkcji elementów cylindrycznych.
5) Szeroka kompatybilność materiałowa
W zależności od specyfikacji urządzenia, może ono przetwarzać stal węglową, stal nierdzewną, stopy aluminium i niektóre blachy stalowe o wysokiej wytrzymałości.
6) Wszechstronne możliwości formowania
Oprócz prostych cylindrów, sprzęt może wytwarzać łuki, elipsy, kształty stożkowe i elementy o różnych krzywiznach.
7) Wytrzymały napęd hydrauliczny
Hydrauliczne rolki boczne wywierają znaczną siłę gnącą, dzięki czemu sprzęt nadaje się do obróbki blach o średniej i dużej grubości.
8) Zmniejszone marnotrawstwo materiałów
Wstępne gięcie minimalizuje długość prostych krawędzi, dzięki czemu zmniejsza się potrzeba ich późniejszego przycinania.
8) Łatwa integracja z systemami automatycznymi
Urządzenia te można łączyć z platformami podającymi, ramami podtrzymującymi obrabiane przedmioty, automatycznymi urządzeniami centrującymi i systemami CNC, tworząc w ten sposób zautomatyzowaną komorę walcowniczą.
9) Poprawa jakości spawania
Jednolita krzywizna na obu końcach walcowanego cylindra ułatwia precyzyjne dopasowanie, spawanie punktowe i późniejsze spawanie końcowe.
Cechy te są na ogół zgodne ze specyfikacjami podanymi przez producentów dla konfiguracji czterowalcowych i powiązanych z nimi procesów formowania. Jednak rzeczywista precyzja, wydajność produkcyjna i możliwości automatyzacji będą się różnić w zależności od konkretnej konfiguracji sprzętu.
5. Kluczowe parametry techniczne procesu walcowania czterowalcowego
Tabela kluczowych parametrów technicznych:
Dane techniczne | Funkcje i wpływy |
Maksymalna grubość walcowanej blachy | Określa maksymalną grubość blachy, jaką urządzenie może przetwarzać |
Maksymalna grubość przed gięciem | Określa wydajność wstępnego gięcia na obu końcach (zwykle mniejszą niż maksymalna grubość blachy walcowanej) |
Maksymalna szerokość walcowania blach | Określa długość osiową przedmiotu obrabianego |
Minimalna średnica walcowania | Określa minimalną średnicę cylindra, jaką może utworzyć urządzenie |
Średnica górnej rolki | Wpływa na zdolność toczenia, sztywność i minimalny promień formowania |
Prędkość obrotowa rolki roboczej | Wpływa na czas cyklu produkcyjnego i kontrolę procesu |
Precyzja regulacji przechyłu bocznego | Wpływa na kontrolę krzywizny i powtarzalność |
Moc silnika głównego | Wpływa na pojemność napędu i zużycie energii |
Ciśnienie w układzie hydraulicznym | Wpływa na siłę ciągu i nośność cylindra hydraulicznego |
System CNC | Określa możliwości związane z automatyzacją, przechowywaniem parametrów i kontrolą programu |
Ważna uwaga:
Maksymalna grubość blachy nie oznacza, że urządzenie może osiągnąć tę grubość dla dowolnej szerokości blachy, wytrzymałości materiału lub średnicy. Rzeczywistą wydajność należy zweryfikować na podstawie krzywej wydajności walcowania urządzenia.
6. Obliczenia formowania dla gięcia czterorolkowego
1) Rozwinięta długość płytki
W przypadku idealnego cylindra długość można oszacować na podstawie osi obojętnej:
L ≈ π(DI + Kt)
Gdzie:
L: Długość rozwiniętej płytki (mm)
DI: Docelowa średnica wewnętrzna cylindra (mm)
t: Grubość blachy (mm)
K: Współczynnik położenia osi neutralnej (około 0,5 dla wstępnego oszacowania; należy go dostosować w zależności od konkretnego materiału i procesu).
Na przykład przy docelowej średnicy wewnętrznej wynoszącej 1000 mm, grubości płyty wynoszącej 10 mm i K = 0,5:
L ≈ 3,1416 * (1000 + 5)
Długość ≈ 3157,3 mm
Jest to szacunek teoretyczny. Podczas przygotowywania materiału należy również uwzględnić takie czynniki, jak szczelina spawalnicza, naddatek na przycięcie, sprężynowanie oraz wyniki próbnego walcowania.
2) Odkształcenie płyty przy zginaniu
Podczas gięcia na 4 rolkach zewnętrzna warstwa blachy poddawana jest rozciąganiu, a wewnętrzna warstwa poddawana jest ściskaniu.
W uproszczonych warunkach czystego zginania:
ε ≈ t / 2RM
Gdzie RM jest promieniem gięcia w pobliżu osi obojętnej płyty.
Wraz ze wzrostem grubości blachy lub zmniejszeniem promienia docelowego, naprężenie przy zginaniu na ogół wzrasta, co utrudnia proces walcowania.
3) Kompensacja sprężynowania
Po opuszczeniu walców roboczych płyta ulega sprężystemu odbiciu; w rezultacie rzeczywista średnica cylindra może być większa niż średnica formowania stosowana w procesie walcowania.
Głównymi czynnikami wpływającymi na sprężystość są granica plastyczności materiału, moduł sprężystości, grubość płyty, promień docelowy i ścieżka walcowania.
W rzeczywistej produkcji kwota rekompensaty powinna być ustalana na podstawie pomiarów wykonanych podczas próbnego walcowania, a nie poprzez stosowanie stałego procentu rekompensaty.
7. Porównanie giętarek czterowalcowych i trójwalcowych do blach
Tabela porównawcza:
Kryteria porównania | Giętarka do blach czterowalcowa | Trójwalcowa giętarka do blach |
Liczba rolek roboczych | 4 rolki | 3 rolki |
Zaciskanie płyt | Niezależne zaciskanie za pomocą rolek górnej i dolnej | Zależy od konkretnej konfiguracji rolki |
Wstępne gięcie obu końców | Proces zakończony pojedynczą konfiguracją | Niektóre modele wymagają odwrócenia lub zmiany położenia płyty |
Pozostała prosta krawędź | Zwykle krótszy (czas cyklu) | Zależy od modelu i metody wstępnego gięcia |
Precyzja toczenia | Łatwiejsze osiągnięcie wysokiej powtarzalności | Modele najwyższej klasy mogą również osiągać wysoką precyzję |
Integracja automatyki | Ogólnie wygodniejsze | Zależy od konstrukcji i systemu sterowania |
Złożoność operacyjna | Zaciskanie i wstępne gięcie są stosunkowo proste | Różni się w zależności od konstrukcji sprzętu |
Inwestycje w sprzęt | Zwykle wyższa (produktywność/efektywność) | Niektóre modele mają niższą cenę |
Obowiązujące scenariusze | Nadaje się do produkcji wsadowej, wysokowydajnej i zautomatyzowanej | Obróbka uniwersalna i szeroki zakres zastosowań w gięciu blach |
Należy zauważyć, że trójwalcowe maszyny do walcowania blach występują w różnych konfiguracjach — takich jak symetryczne, asymetryczne i uniwersalne (z regulowanym górnym wałkiem) — dlatego byłoby nieścisłe założenie, że żadna maszyna trójwalcowa nie jest w stanie wykonać wstępnego gięcia na obu końcach blachy.
Wnioski z wyboru:
W przedsiębiorstwach zajmujących się masową produkcją elementów cylindrycznych, wymagających precyzyjnego gięcia wstępnego i częstych przezbrojeń, czterowalcowa walcarka do blach oferuje zazwyczaj większe korzyści. Z kolei dla firm o ograniczonym budżecie lub produkujących prostsze i mniej zróżnicowane elementy, odpowiednia trójwalcowa walcarka może być bardzo opłacalnym wyborem.
8. Kluczowe branże dla zastosowań walcowania blach na czterech rolkach
- Produkcja zbiorników ciśnieniowych i magazynowych: zbiorniki do magazynowania cieczy, zbiorniki na chemikalia oraz segmenty płaszcza zbiorników ciśnieniowych.
- Sprzęt do energetyki wiatrowej: Wieże turbin wiatrowych i duże cylindryczne elementy konstrukcyjne do sprzętu energetycznego.
- Budowa statków i inżynieria morska: zakrzywione płyty kadłuba, cylindryczne elementy morskie i części konstrukcyjne.
- Rury stalowe i konstrukcje metalowe: Rury stalowe spawane o dużej średnicy, przewody spalinowe i przewody wentylacyjne.
9. Sześć kluczowych czynników wpływających na jakość walcowania blach na czterech walcach
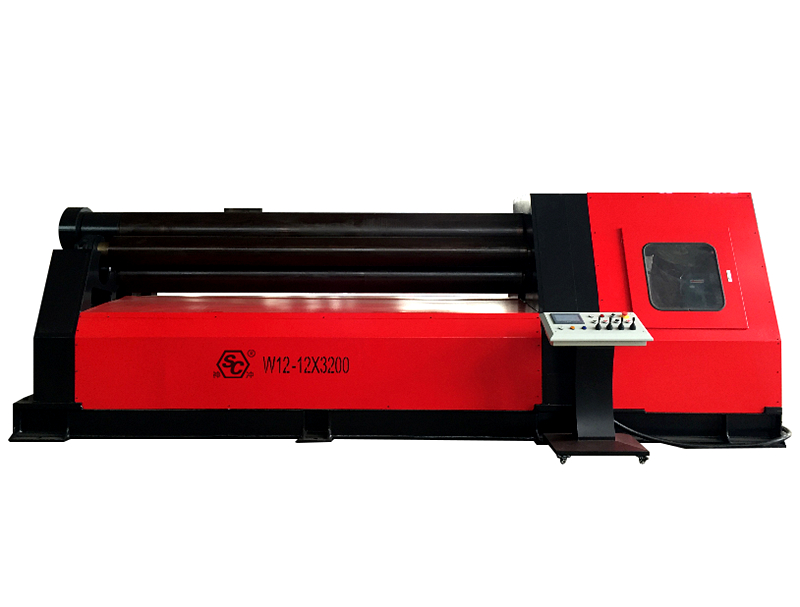
1) Rodzaj materiału i granica plastyczności
Różne materiały wymagają znacząco różnych sił walcowania. Nawet przy tej samej grubości, materiały o wyższej granicy plastyczności zazwyczaj wymagają większego momentu zginającego.
Dlatego zdolność przetwarzania maszyna do walcowania blach nie można określić wyłącznie na podstawie grubości płyty.
2) Grubość i szerokość płyty
Większa grubość blachy zwykle wymaga większego momentu zginającego; większa szerokość blachy może prowadzić do większego ugięcia walca i wyższych całkowitych obciążeń formujących.
Dla danego materiału i krzywizny – w oparciu o uproszczony model gięcia sprężysto-plastycznego – moment zginający wymagany na jednostkę szerokości jest w przybliżeniu proporcjonalny do kwadratu grubości. Jednak rzeczywiste obciążenie toczne zależy również od takich czynników, jak odległość między walcami i konkretne warunki pracy.
3) Średnica walcowania
Mniejsza średnica docelowa zazwyczaj wymaga większego stopnia odkształcenia plastycznego płytki.
Minimalna średnica walcowania, jaką może osiągnąć maszyna, jest ograniczona przez takie czynniki, jak średnica górnego walca, układ walców, wytrzymałość materiału, grubość blachy i ogólna sztywność urządzenia.
4) Materiał elastyczny sprężynujący
Po zakończeniu procesu walcowania odkształcenie sprężyste w materiale zostaje uwolnione, co zazwyczaj powoduje zwiększenie średnicy przedmiotu obrabianego i zmniejszenie jego krzywizny. Dlatego w rzeczywistej produkcji często konieczne jest celowe nadmierne wygięcie materiału, a następnie uzyskanie docelowych wymiarów poprzez późniejszy pomiar i korektę okrągłości.
5) Odchylenie od toczenia i równoległość
Podczas obróbki szerokich płyt, rolki mogą ulec ugięciu pod wpływem obciążenia, co może prowadzić do nierównomiernej krzywizny na całej szerokości przedmiotu obrabianego.
Środki kontroli muszą uwzględniać sztywność rolek urządzenia, konstrukcję kompensacji i rzeczywistą szerokość płyty.
6) Karmienie, pozycjonowanie i procedury operacyjne
Niewspółosiowość podczas podawania, niewystarczająca siła zacisku lub niespójna regulacja rolek bocznych może powodować problemy takie jak stożkowatość, owalność lub niewspółosiowość szwu.
W związku z tym parametry CNC muszą być dokładnie skoordynowane z rzeczywistymi procedurami operacyjnymi.
10. W jaki sposób można poprawić precyzję obróbki przy gięciu czterorolkowym?
W praktycznej produkcji do optymalizacji można podchodzić z trzech perspektyw: sprzętu, procesu i kontroli.
Typowe problemy | Możliwe przyczyny | Środki poprawy |
Nadmierna owalność cylindra | Nieprawidłowe ustawienie rolki bocznej, nierównomierne sprężynowanie | Wdrożenie wieloetapowego toczenia, korekcji kołowości i regulacji parametrów |
Obecność prostych krawędzi na szwach | Niewystarczające wstępne gięcie | Zoptymalizuj proces końcowego gięcia wstępnego |
Zwężanie przedmiotu obrabianego | Niewłaściwe podawanie materiału, niespójne pozycjonowanie osi rolki | Sprawdź centrowanie płyty i synchronizację przechyłów bocznych |
Wypukły lub „wcięty” (klepsydra) kształt w środku cylindra | Ugięcie osi rolki, nierównomierność materiału | Sprawdź sztywność sprzętu i kompensację wału rolkowego |
Wgniecenia powierzchniowe | Zanieczyszczenia na powierzchniach rolek, nadmierna siła zacisku | Wyczyść powierzchnie rolek i zoptymalizuj siłę zacisku |
Fluktuacje wymiarowe podczas wielokrotnego przetwarzania | Różnice między partiami materiałów, niestabilne parametry procesu | Kategoryzuj programy procesowe i przeprowadzaj kontrolę pierwszego artykułu |
W przypadku płyt o wysokich wymaganiach dotyczących jakości powierzchni — na przykład wykonanych ze stali nierdzewnej — można podjąć dodatkowe środki ostrożności, w tym zastosować ochronne powłoki wałków, specjalistyczne materiały stykowe i środki ostrożności zapobiegające zarysowaniom.
11. Jak wybrać odpowiednią czterowalcową walcarkę do blach?
Wybierając maszynę, zaleca się najpierw określić pięć podstawowych parametrów procesu: rodzaj materiału i granicę plastyczności, maksymalną grubość płyty, maksymalną szerokość płyty, minimalną wewnętrzną średnicę walcowania oraz to, czy wymagane jest wstępne gięcie obu końców płyty.
Biorąc za przykład powszechnie stosowaną hydrauliczną czterowalcową walcarkę do blach serii W12, podczas wyboru należy zwrócić uwagę na następujące parametry.
Dane techniczne | Opis |
Maksymalna grubość walcowanej blachy | Maksymalna grubość walcowania dla określonego materiału, szerokości i średnicy |
Maksymalna grubość przed gięciem | Maksymalna grubość blachy, dla której urządzenie może wykonać wstępne gięcie krawędzi |
Maksymalna szerokość walcowania blach | Maksymalna dopuszczalna szerokość płyty do obróbki |
Minimalna średnica walcowania | Minimalna średnica przedmiotu obrabianego możliwa do osiągnięcia w określonych warunkach pracy |
Średnica górnej rolki | Wpływa na sztywność i możliwość walcowania elementów o małej średnicy |
Średnica dolnej rolki | Wpływa na wydajność zaciskania i podawania |
Średnica rolki bocznej | Wpływa na nośność rolek bocznych i całkowity zakres toczenia |
Prędkość toczenia | Prędkość liniowa blachy podczas procesu walcowania |
Moc silnika głównego | Dotyczące pojemności napędu i specyfikacji sprzętu |
Ciśnienie w układzie hydraulicznym | Znamionowe ciśnienie robocze układu hydraulicznego |
System CNC | Steruje pozycjonowaniem rolek, sekwencjami operacyjnymi i programami przetwarzania |
Całkowita masa maszyny | Związane ze strukturą, specyfikacją i nośnością sprzętu |
Biorąc za przykład popularne czterowalcowe walcarki do blach, takie jak modele W12-16×2000 i W12-25×3200, liczby w oznaczeniu modelu zazwyczaj wskazują nominalną grubość blachy i szerokość roboczą. Rzeczywistą wydajność należy jednak zawsze zweryfikować ze specyfikacją techniczną producenta i wynikami próbnego walcowania.
W przypadku czterowalcowej walcarki do blach W12-25×3200 oznaczenie modelu sugeruje nominalną wydajność walcowania wynoszącą 25 mm grubości i 3200 mm szerokości. Należy pamiętać, że wydajność ta zależy od określonych parametrów zdefiniowanych przez producenta – takich jak wytrzymałość materiału, minimalna średnica walcowania i warunki wstępnego gięcia – i nie należy jej interpretować jako absolutnej zdolności do walcowania blach o grubości 25 mm w dowolnych warunkach pracy.
W zakładach zajmujących się głównie seryjną produkcją elementów cylindrycznych, priorytetem powinny być takie rozwiązania, jak sterowanie CNC, automatyczne centrowanie, sprzężenie zwrotne położenia wałków, synchronizacja hydrauliczna, automatyczne podawanie oraz pomocnicze systemy wspomagające. Natomiast w przypadku produkcji małoseryjnej o dużej różnorodności, większy nacisk należy położyć na łatwość obsługi, efektywność przezbrojenia lub przezbrojenia procesów oraz całkowity koszt inwestycji kapitałowych.
12. Wnioski: podstawowa wartość procesu walcowania czterowalcowego
Zaleta gięcia czterorolkowego polega nie tylko na dodaniu dodatkowej rolki roboczej; co ważniejsze, umożliwia ono wykonywanie wstępnego gięcia, walcowania i kalibrowania (zaokrąglania) na jednej maszynie. Osiąga się to dzięki stabilnemu zaciskowi zapewnianemu przez rolki górną i dolną, w połączeniu z niezależnym działaniem formującym rolek bocznych.
Z punktu widzenia produkcji, czterowalcowa walcarka do blach minimalizuje potrzebę manipulowania blachą i jej wielokrotnego pozycjonowania, poprawia spójność formowania cylindrycznego i stanowi idealną podstawę dla zautomatyzowanych linii produkcyjnych.
Dla producentów z sektorów takich jak zbiorniki ciśnieniowe, zbiorniki magazynowe, konstrukcje stalowe, budownictwo okrętowe i urządzenia energetyczne, czterowalcowa walcarka do blachy jest szczególnie przydatna w zastosowaniach wymagających wysokiej wydajności produkcji, doskonałej jakości walcowania i powtarzalności w kolejnych seriach produkcyjnych.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese