Tabla de contenido
El proceso de doblado con cuatro rodillos es un método muy utilizado para dar forma a las chapas metálicas. Este proceso emplea la rotación de los rodillos de la máquina, la sujeción de la chapa y el movimiento vertical de los rodillos laterales para inducir una deformación plástica gradual en una chapa plana, dándole finalmente forma de cilindros, arcos, secciones cónicas u otros componentes curvos.
En comparación con las máquinas dobladoras de tres rodillos tradicionales, la máquina dobladora de cuatro rodillos ofrece varias ventajas distintivas: requiere una sola configuración, permite el precurvado de ambos extremos, posibilita el laminado continuo, presenta un mayor grado de automatización y proporciona un control superior sobre la redondez de la pieza de trabajo y la repetibilidad del proceso de conformado.
1. Conceptos básicos del proceso de doblado con 4 rodillos
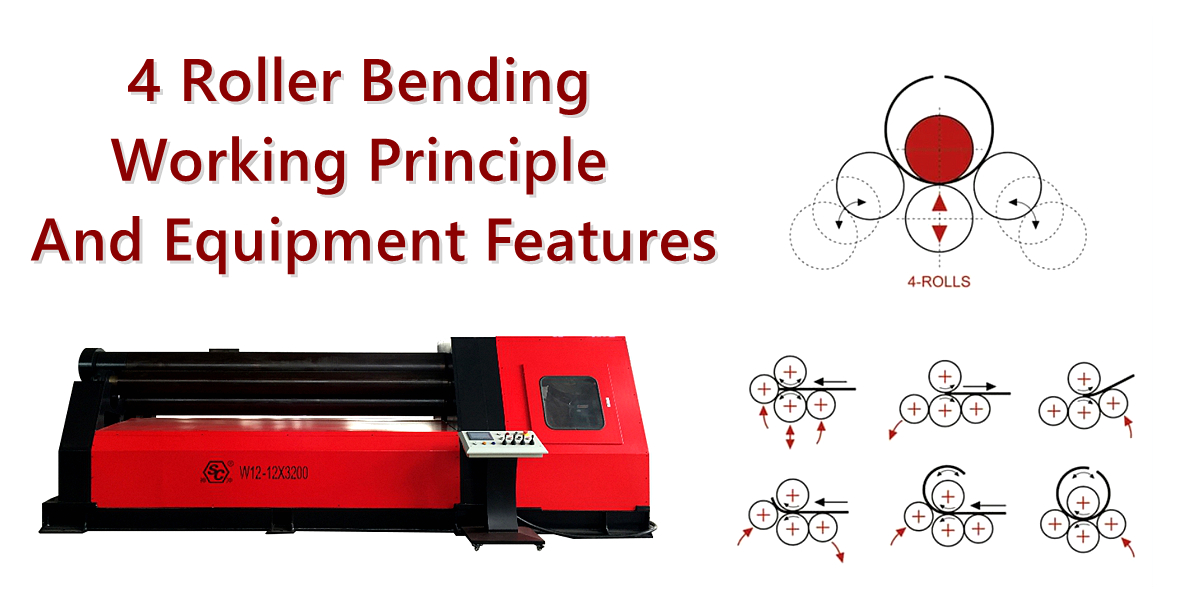
El proceso de doblado con cuatro rodillos emplea cuatro rodillos de trabajo, cada uno con una función específica, para aplicar fuerza de sujeción, fuerza de fricción y momentos flectores a una placa metálica. Esto transforma la placa, que se encuentra plana, en un arco o cilindro con una curvatura definida.
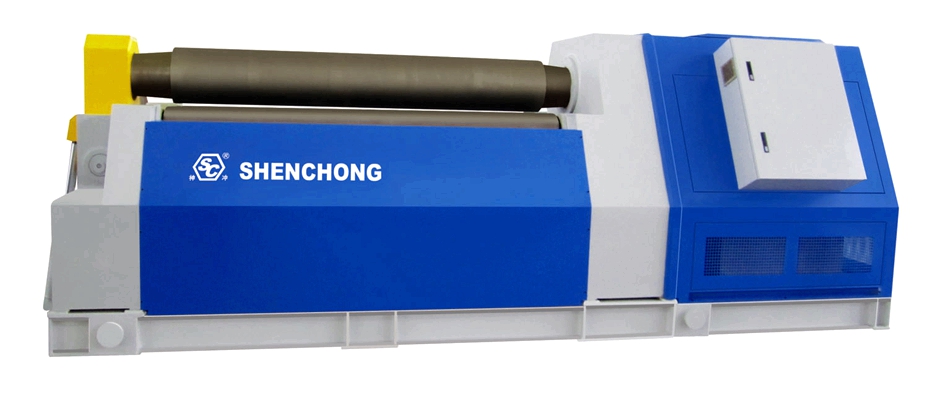
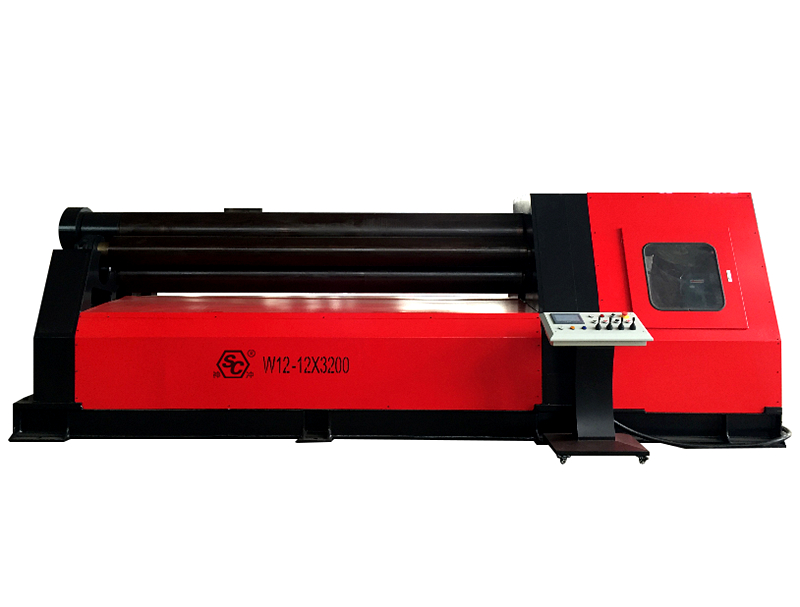
Una máquina dobladora de cuatro rodillos suele constar de un rodillo superior, un rodillo inferior, rodillos laterales izquierdo y derecho, un sistema de accionamiento hidráulico, un sistema de transmisión principal, un bastidor, un sistema de control numérico (CNC) y dispositivos de protección de seguridad.
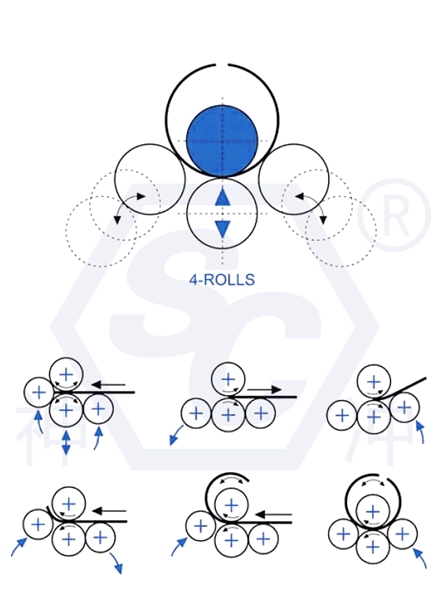
1) Configuración de una máquina dobladora de chapa de cuatro rodillos típica
Componentes principales | Funciones y roles |
Rollo superior | Sirve como soporte principal de conformado y trabaja en conjunto con el rodillo inferior para sujetar la lámina de metal. |
Rollo inferior | Aplica presión hacia arriba para sujetar la lámina y, en coordinación con el sistema de accionamiento, facilita la alimentación del material. |
Giro hacia la izquierda | Realiza el precurvado en un extremo (dependiendo de la dirección de laminación) o ayuda en el proceso de laminación circular. |
Rollo del lado derecho | Realiza un pre-doblado en el extremo opuesto y lleva a cabo un laminado circular continuo. |
Sistema hidráulico | Regula el movimiento vertical de los rodillos, el posicionamiento de los rodillos laterales y la fuerza de sujeción. |
Sistema de accionamiento principal | Impulsa la rotación de los rodillos para permitir la alimentación continua de la lámina metálica. |
Sistema CNC | Gestiona el posicionamiento de los rodillos, los programas de procesamiento y los parámetros del proceso de laminado. |
Mecanismo de inclinación/extremo abatible | Permite la liberación del extremo superior del rodillo durante la descarga, facilitando la extracción del cilindro laminado. |
Existen diferencias entre los fabricantes en cuanto al número de rodillos motrices, las configuraciones del circuito hidráulico, los métodos de sincronización de los rodillos laterales y la configuración del sistema CNC; por lo tanto, las especificaciones funcionales reales deben determinarse en función de la propuesta técnica específica para el equipo.
2) Principios mecánicos del doblado con cuatro rodillos
El doblado con cuatro rodillos es esencialmente un proceso de deformación plástica y conformado de placas metálicas.
Cuando una placa metálica entra en el espacio entre los rodillos superior e inferior, el rodillo inferior ejerce una fuerza de sujeción. El sistema de accionamiento principal impulsa la placa hacia adelante, mientras que los rodillos laterales aplican una fuerza de flexión, generando un momento flector en el material.
Una vez que la tensión de flexión supera el límite elástico del material, la placa sufre una deformación plástica, conservando una curvatura específica incluso después de retirar la carga.
El proceso básico se puede resumir de la siguiente manera:
Sujeción y alimentación
↓
Aplicar presión mediante rodillos laterales
↓
Doblado de plástico
↓
Forma cilíndrica
2. Estructura y principios de funcionamiento de las máquinas dobladoras de cuatro rodillos
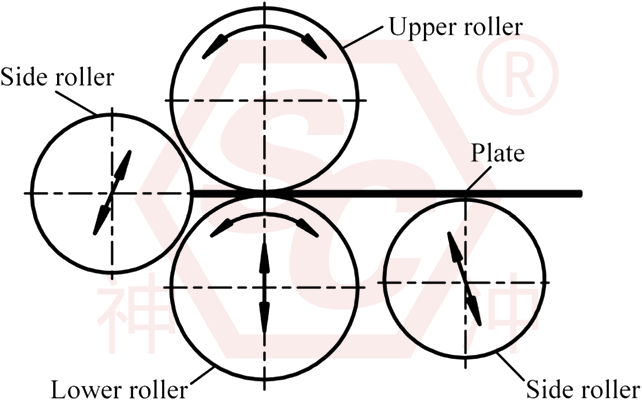
1) Acción de sujeción de los rodillos superior e inferior
Al entrar en la máquina, el rodillo inferior se mueve hacia arriba, sujetando firmemente la placa de metal entre sí y el rodillo superior.
Este proceso cumple tres propósitos principales: evitar que la placa se deslice durante la operación de laminado, garantizar una alimentación continua y estable, y mejorar el control de posición durante todo el proceso de conformado.
2) Deformación por flexión mediante rodillos laterales
Los rodillos laterales izquierdo y derecho aplican fuerza mediante cilindros hidráulicos, alterando el estado de tensión de la placa metálica.
Cuando la tensión de flexión ejercida sobre la placa supera el límite elástico del material, la placa sufre una deformación plástica, un cambio que no es totalmente reversible.
Al ajustar la posición de los rodillos laterales, el radio de curvatura de la placa cambia en consecuencia.
En general, suponiendo que las demás condiciones permanezcan constantes y que no se hayan alcanzado los límites operativos del equipo:
- Ajustar los rodillos laterales hacia arriba aumenta el grado de flexión, lo que da como resultado un radio de rodadura menor.
- Ajustar los rodillos laterales hacia abajo disminuye el grado de flexión, lo que da como resultado un radio de rodadura mayor.
3) Laminado continuo mediante rotación de rodillos de trabajo
El rodillo superior (y los rodillos motrices asociados) impulsa la placa hacia adelante mediante fricción, mientras que los rodillos laterales aplican continuamente una fuerza de flexión, lo que provoca que la placa desarrolle gradualmente una curvatura uniforme a lo largo de su longitud. Tras una o más pasadas de laminado, la placa adquiere finalmente la forma cilíndrica o circular deseada.
3. Flujo de trabajo completo para el procesamiento de curvado de chapas mediante cuatro rodillos
El proceso de curvado de chapas con cuatro rodillos generalmente consta de las siguientes etapas: preparación del material, alimentación y posicionamiento, sujeción, precurvado del borde delantero, precurvado del borde trasero, laminado continuo, calibración de la redondez y descarga.
Diagrama de flujo de proceso típico:
1) Preparación del material
Verifique el espesor, el ancho, el grado del material, el estado de la superficie y la calidad de los bordes cortados de la placa. Confirme el diámetro deseado y la longitud desarrollada (desenrollada) requerida.
2) Alimentación y sujeción
Inserte la placa entre los rodillos superior e inferior, alinee su posición y aplique la fuerza de sujeción adecuada.
3) Precurvado del borde de ataque
Ajuste la posición del rodillo lateral correspondiente mientras gira los rodillos principales para curvar el borde delantero de la placa hasta alcanzar la curvatura deseada, minimizando así el borde recto residual.
4) Precurvado del borde de salida
Invierta el sentido de alimentación y utilice el rodillo del lado opuesto para precurvar el borde posterior de la placa.
5) Laminación continua
Coloque los rodillos laterales en las posiciones requeridas y haga pasar la placa a través de la zona de doblado para formar gradualmente un cilindro completo.
6) Calibración de redondez
Mida la redondez, el diámetro y la posición de la costura; realice ajustes graduales, teniendo en cuenta la recuperación elástica del material, para evitar doblarlo en exceso.
7) Descarga e inspección
Suelte la carga, abra el cojinete de extremo abatible (o soporte de extremo) según lo especificado por el fabricante del equipo, retire la pieza de trabajo e inspeccione sus dimensiones y la calidad de su superficie.
La secuencia específica de precurvado y los patrones de movimiento del sistema de laminación pueden variar según el equipo; siga siempre los procedimientos operativos del fabricante. Al laminar planchas grandes y gruesas, puede ser necesario ajustar la posición de los rodillos laterales en varios pasos para evitar aplicar una fuerza excesiva de golpe.
4. Diez características clave de las máquinas dobladoras de chapa de cuatro rodillos
1) Capacidad superior de precurvado de doble extremo
El ajuste independiente de los rodillos laterales izquierdo y derecho permite el precurvado de ambos extremos de la placa en una sola operación. Esto minimiza eficazmente los bordes rectos residuales y mejora la calidad del conformado en la unión del cilindro.
2) Alta precisión y estabilidad de rodadura
La combinación de sujeción mediante rodillos superior e inferior y rodillos laterales ajustables de forma independiente facilita un control preciso del radio de laminación, evita que la placa se desvíe y garantiza una calidad constante en la producción por lotes.
3) Fuertes capacidades de control automatizado
Los modelos controlados por CNC utilizan retroalimentación de posición, control hidráulico y gestión de programas para automatizar el posicionamiento de los rodillos, el almacenamiento de parámetros del proceso y toda la secuencia de laminado.
4) Alta eficiencia de producción
Al minimizar la necesidad de voltear, reposicionar y realizar un pre-doblado secundario, estas máquinas son especialmente adecuadas para la producción en serie de componentes cilíndricos.
5) Amplia compatibilidad de materiales
Dependiendo de las especificaciones del equipo, puede procesar acero al carbono, acero inoxidable, aleaciones de aluminio y ciertas placas de acero de alta resistencia.
6) Capacidades de conformado versátiles
Además de simples cilindros, el equipo puede producir arcos, elipses, formas cónicas y componentes con curvaturas variables.
7) Accionamiento hidráulico robusto
Los rodillos laterales hidráulicos ejercen una fuerza de flexión significativa, lo que hace que el equipo sea adecuado para procesar chapas de grosor medio a grueso.
8) Reducción de los residuos de material
El precurvado minimiza la longitud de los bordes rectos, reduciendo así la necesidad de recortes posteriores.
8) Fácilmente integrable en sistemas automatizados
El equipo se puede combinar con plataformas de alimentación, bastidores de soporte de piezas, dispositivos de centrado automático y sistemas CNC para formar una célula de laminación automatizada.
9) Mejora de la calidad de la soldadura
La curvatura uniforme en ambos extremos del cilindro laminado facilita un ajuste preciso, la soldadura por puntos y la soldadura final posterior.
Estas características generalmente coinciden con las especificaciones proporcionadas por los fabricantes para las configuraciones de cuatro rodillos y sus procesos de conformado asociados; sin embargo, la precisión real, la capacidad de producción y las capacidades de automatización variarán según la configuración específica del equipo.
5. Parámetros técnicos clave para el proceso de laminación de cuatro rodillos
Tabla de parámetros técnicos clave:
Especificaciones técnicas | Funciones e impactos |
Espesor máximo de laminación de la chapa | Determina el espesor máximo de placa que el equipo puede procesar. |
Espesor máximo de precurvado | Determina la capacidad de precurvado en ambos extremos (normalmente inferior al espesor máximo de laminación de la chapa). |
Ancho máximo de laminación de la chapa | Determina la longitud axial de la pieza de trabajo. |
Diámetro mínimo de rodadura | Determina el diámetro mínimo del cilindro que puede formar el equipo. |
Diámetro del rollo superior | Influye en la capacidad de laminación, la rigidez y el radio mínimo de conformado. |
Velocidad de rotación del rodillo de trabajo | Afecta al tiempo del ciclo de producción y al control del proceso. |
Precisión en el ajuste del balanceo lateral | Afecta al control de la curvatura y a la repetibilidad. |
Potencia del motor principal | Afecta a la capacidad de accionamiento y al consumo de energía. |
Presión del sistema hidráulico | Afecta al empuje del cilindro hidráulico y a la capacidad de carga. |
Sistema CNC | Determina las capacidades relacionadas con la automatización, el almacenamiento de parámetros y el control de programas. |
Nota importante:
El espesor máximo de la placa no implica que el equipo pueda alcanzar dicho espesor para cualquier ancho, resistencia del material o diámetro. La capacidad real debe verificarse con la curva de capacidad de laminación del equipo.
6. Cálculos de conformado para el doblado con cuatro rodillos
1) Longitud desarrollada de la placa
Para un cilindro ideal, la longitud se puede estimar en función del eje neutro:
L ≈ π(Di + Kt)
Dónde:
L: Longitud desarrollada de la placa (mm)
Di: Diámetro interno objetivo del cilindro (mm)
t: Espesor de la placa (mm)
K: Coeficiente de posición del eje neutro (aproximadamente 0,5 para la estimación inicial; este valor debe ajustarse en función del material y el proceso específicos).
Por ejemplo, con un diámetro interno objetivo de 1000 mm, un espesor de placa de 10 mm y K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Esta es una estimación teórica. Al preparar el material, también deben considerarse factores como la separación de la soldadura, el margen de recorte, la recuperación elástica y los resultados de las pruebas de laminado.
2) Deformación por flexión de la placa
Durante el proceso de doblado con 4 rodillos, la capa exterior de la placa se somete a tensión, mientras que la capa interior se somete a compresión.
En condiciones de flexión pura simplificadas:
ε ≈ t / 2Rmetro
Donde Rmetro es el radio de curvatura cerca del eje neutro de la placa.
A medida que aumenta el espesor de la placa o disminuye el radio objetivo, la tensión de flexión generalmente aumenta, lo que dificulta el proceso de laminado.
3) Compensación de recuperación elástica
Una vez que la placa sale de los rodillos de trabajo, experimentará una recuperación elástica; en consecuencia, el diámetro real del cilindro puede ser mayor que el diámetro de conformado aplicado durante el proceso de laminado.
Entre los factores clave que influyen en la recuperación elástica se incluyen el límite elástico del material, el módulo de elasticidad, el espesor de la placa, el radio objetivo y la trayectoria de laminación.
En la producción real, el importe de la compensación debe determinarse mediante mediciones tomadas durante el laminado de prueba, en lugar de aplicar un porcentaje de compensación fijo.
7. Comparación de máquinas dobladoras de chapa de cuatro y tres rodillos
Tabla comparativa:
Criterios de comparación | Máquina dobladora de chapas de cuatro rodillos | Máquina dobladora de chapas de tres rodillos |
Número de rollos de trabajo | 4 rollos | 3 rollos |
Sujeción de placas | Sujeción independiente mediante los rodillos superior e inferior. | Depende de la configuración específica del rollo. |
Precurvado de ambos extremos | Proceso completado con una sola configuración. | Algunos modelos requieren voltear o reposicionar la placa. |
Borde recto residual | Generalmente más corto (tiempo de ciclo) | Depende del modelo y del método de precurvado. |
Precisión de laminación | Más fácil lograr una alta repetibilidad | Los modelos de gama alta también pueden lograr una alta precisión. |
Integración de automatización | Generalmente más conveniente | Depende de la estructura y del sistema de control. |
Complejidad operativa | El sistema de sujeción y precurvado es relativamente sencillo. | Varía según el diseño del equipo. |
Inversión en equipos | Generalmente mayor (productividad/eficiencia) | Algunos modelos tienen un costo menor. |
Escenarios aplicables | Adecuado para producción por lotes, de alta eficiencia y automatizada. | Procesamiento de uso general y una amplia gama de aplicaciones de doblado de chapas. |
Cabe señalar que máquinas laminadoras de chapa de tres rodillos Existen en diversas configuraciones, como tipos simétricos, asimétricos y universales (con rodillo superior ajustable), por lo que sería inexacto suponer que ninguna máquina de tres rodillos es capaz de realizar el precurvado en ambos extremos de una placa.
Conclusión de la selección:
Para las empresas dedicadas a la producción en masa de componentes cilíndricos que requieren un precurvado de alta precisión y cambios frecuentes de producto, una laminadora de chapa de cuatro rodillos suele ofrecer mayores ventajas. Por el contrario, para las empresas con presupuestos limitados o que producen componentes más sencillos y menos variados, una laminadora de tres rodillos adecuada puede ser una opción muy rentable.
8. Principales sectores industriales para aplicaciones de laminado de chapas con cuatro rodillos
- Fabricación de recipientes a presión y tanques de almacenamiento: Tanques de almacenamiento de líquidos, recipientes para productos químicos y segmentos de carcasas de recipientes a presión.
- Equipos para energía eólica: Torres para aerogeneradores y componentes estructurales cilíndricos de gran tamaño para equipos energéticos.
- Construcción naval e ingeniería offshore: Planchas curvas para cascos, componentes cilíndricos marinos y piezas estructurales.
- Tuberías de acero y estructuras metálicas: Tuberías de acero soldadas de gran diámetro, conductos de humos y conductos de ventilación.
9. Seis factores clave que afectan la calidad del laminado de chapas en cuatro rodillos
1) Tipo de material y límite elástico
Los distintos materiales requieren fuerzas de laminación significativamente diferentes. Incluso con el mismo espesor, los materiales con mayor límite elástico generalmente requieren un momento flector mayor.
Por lo tanto, la capacidad de procesamiento de un máquina laminadora de placas no se puede determinar únicamente en función del grosor de la placa.
2) Espesor y ancho de la placa
Un mayor espesor de la chapa generalmente requiere un momento flector mayor; un mayor ancho de la chapa puede provocar una mayor deflexión del rodillo y mayores cargas totales de conformado.
Para un material y una curvatura determinados —según un modelo de flexión elastoplástico simplificado—, el momento flector requerido por unidad de ancho es aproximadamente proporcional al cuadrado del espesor. Sin embargo, la carga de laminación real también depende de factores como la distancia entre los rodillos y las condiciones de operación específicas.
3) Diámetro de laminación
Un diámetro objetivo menor generalmente requiere un mayor grado de deformación plástica en la placa.
El diámetro mínimo de laminación que puede lograr una máquina está limitado por factores como el diámetro del rodillo superior, la disposición de los rodillos, la resistencia del material, el espesor de la placa y la rigidez general del equipo.
4) Material elástico con capacidad de recuperación
Una vez finalizado el proceso de laminado, se libera la tensión elástica del material, lo que suele provocar un aumento del diámetro y una disminución de la curvatura de la pieza. Por lo tanto, en la producción real, a menudo es necesario sobrecurvar intencionadamente el material y, posteriormente, alcanzar las dimensiones deseadas mediante mediciones y correcciones de redondez.
5) Desviación de balanceo y paralelismo
Al procesar planchas anchas, los rodillos pueden deformarse bajo carga, lo que puede provocar una curvatura no uniforme a lo ancho de la pieza.
Las medidas de control deben tener en cuenta la rigidez de los rodillos del equipo, el diseño de compensación y el ancho real de la placa.
6) Alimentación, posicionamiento y procedimientos operativos
Una desalineación durante la alimentación, una fuerza de sujeción insuficiente o un ajuste inconsistente de los rodillos laterales pueden provocar problemas como conicidad, ovalidad o desalineación de la costura.
Por consiguiente, los parámetros del control numérico computarizado (CNC) deben coordinarse cuidadosamente con los procedimientos operativos reales.
10. ¿Cómo se puede mejorar la precisión del proceso de doblado con cuatro rodillos?
En la producción práctica, la optimización puede abordarse desde tres perspectivas: equipos, procesos e inspección.
Problemas comunes | Posibles causas | Medidas de mejora |
Ovalidad excesiva del cilindro | Posicionamiento incorrecto de los rodillos laterales, recuperación elástica desigual. | Implementar laminación en varias etapas, corrección de circularidad y ajuste de parámetros. |
Presencia de bordes rectos en las costuras | Precurvado insuficiente | Optimizar el proceso de precurvado final |
Ahusamiento de la pieza de trabajo | Alimentación de material desalineada, posicionamiento inconsistente del eje del rodillo | Verifique el centrado de la placa y la sincronización del balanceo lateral. |
Forma abultada o "cinturada" (de reloj de arena) en el centro del cilindro. | Deflexión del eje del rodillo, no uniformidad del material | Compruebe la rigidez del equipo y la compensación del eje de rodadura. |
hendiduras superficiales | Contaminación en las superficies de los rodillos, fuerza de sujeción excesiva | Limpiar las superficies de los rodillos y optimizar la presión de sujeción. |
Fluctuaciones dimensionales durante el procesamiento repetido | Variaciones entre lotes de material, parámetros de proceso inestables | Clasificar los programas de proceso y realizar la inspección del primer artículo. |
Para placas con altos requisitos de calidad superficial, como las fabricadas en acero inoxidable, se pueden implementar medidas adicionales, incluido el uso de revestimientos protectores para rodillos, materiales de contacto especializados y precauciones antiarañazos.
11. ¿Cómo se selecciona la máquina laminadora de placas de cuatro rodillos adecuada?
A la hora de seleccionar una máquina, se recomienda determinar primero cinco parámetros fundamentales del proceso: tipo de material y límite elástico, espesor máximo de la placa, ancho máximo de la placa, diámetro mínimo de laminación interna y si se requiere el precurvado de ambos extremos de la placa.
Tomando como ejemplo la laminadora de chapas hidráulica de cuatro rodillos de la serie W12, se deben priorizar los siguientes parámetros durante el proceso de selección.
Especificaciones técnicas | Descripción |
Espesor máximo de laminación de la chapa | Espesor máximo de laminación para las condiciones de material, ancho y diámetro especificadas. |
Espesor máximo de precurvado | Espesor máximo de la placa para el cual el equipo puede realizar el precurvado de los bordes. |
Ancho máximo de laminación de la chapa | Ancho máximo de placa permitido para el procesamiento |
Diámetro mínimo de rodadura | Diámetro mínimo de la pieza de trabajo que se puede lograr en condiciones de funcionamiento específicas. |
Diámetro del rollo superior | Afecta a la rigidez y a la capacidad de laminar piezas de trabajo de pequeño diámetro. |
Diámetro inferior del rodillo | Afecta al rendimiento de sujeción y alimentación. |
Diámetro del rollo lateral | Afecta a la capacidad de carga de los rodillos laterales y al rango de rodadura general. |
Velocidad de rodadura | Velocidad lineal de la placa durante el proceso de laminación. |
Potencia del motor principal | Relacionado con la capacidad de accionamiento y las especificaciones del equipo. |
Presión del sistema hidráulico | Presión nominal de funcionamiento del sistema hidráulico |
Sistema CNC | Controla el posicionamiento de los rodillos, las secuencias operativas y los programas de procesamiento. |
Peso total de la máquina | Relacionado con la estructura, las especificaciones y la capacidad de carga del equipo. |
Tomando como ejemplo las laminadoras de chapa de cuatro rodillos más comunes, como los modelos W12-16×2000 y W12-25×3200, los números en la designación del modelo suelen indicar el espesor nominal de la chapa y el ancho de trabajo. Sin embargo, la capacidad real siempre debe verificarse con las especificaciones técnicas del fabricante y los resultados de las pruebas de laminación.
Para una laminadora de chapas de cuatro rodillos W12-25×3200, la designación del modelo implica una capacidad de laminación nominal de 25 mm de espesor y 3200 mm de ancho. Es importante tener en cuenta que esta capacidad de espesor depende de parámetros específicos definidos por el fabricante, como la resistencia del material, el diámetro mínimo de laminación y las condiciones de precurvado, y no debe interpretarse como una capacidad absoluta para laminar chapas de 25 mm de espesor en cualquier condición de funcionamiento.
Para las instalaciones dedicadas principalmente a la producción en serie de componentes cilíndricos, se debe dar prioridad a características como el control CNC, el centrado automático, la retroalimentación de la posición de los rodillos, la sincronización hidráulica, la alimentación automatizada y los sistemas de soporte auxiliares. Por el contrario, para las operaciones que implican la producción en lotes pequeños y de alta variedad, se debe hacer mayor hincapié en la facilidad de operación, la eficiencia en los cambios de herramientas o procesos y el costo total de la inversión de capital.
12. Conclusión: El valor fundamental del proceso de laminación con cuatro rodillos.
La ventaja del doblado con cuatro rodillos no reside simplemente en la adición de un rodillo de trabajo extra; lo más importante es que permite realizar el pre-doblado, el laminado y la calibración (redondeo) en una sola máquina. Esto se logra gracias a la sujeción estable que proporcionan los rodillos superior e inferior, combinada con la acción de conformado independiente de los rodillos laterales.
Desde el punto de vista de la producción, una máquina laminadora de chapas de cuatro rodillos minimiza la necesidad de manipulación y posicionamiento repetido de las chapas, mejora la uniformidad del conformado cilíndrico y constituye una base ideal para las líneas de producción de laminado automatizadas.
Para los fabricantes de sectores como los recipientes a presión, los tanques de almacenamiento, las estructuras de acero, la construcción naval y los equipos energéticos, la máquina laminadora de chapa de cuatro rodillos resulta especialmente idónea para aplicaciones que exigen una alta eficiencia de producción, una calidad de laminado superior y una repetibilidad constante en todas las series de producción.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese