Índice
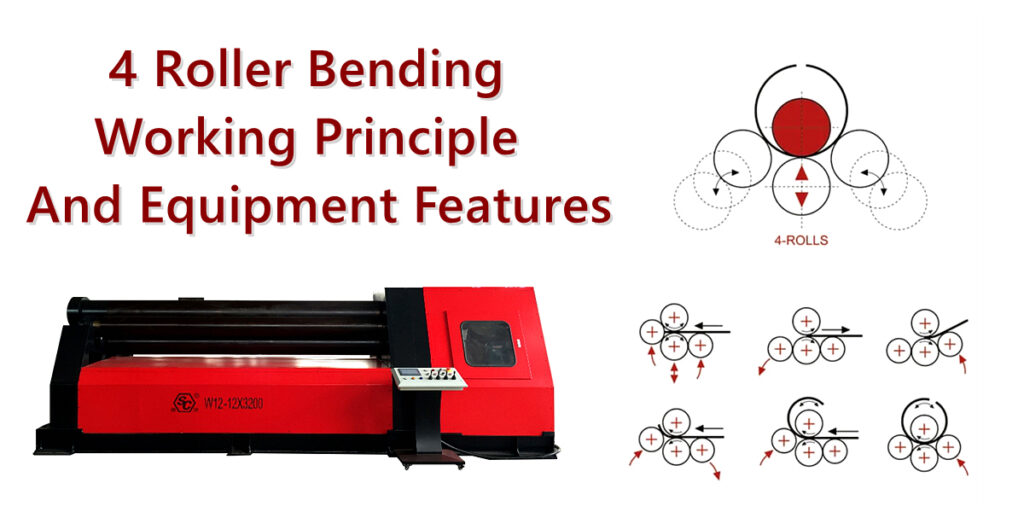
O processo de curvatura por quatro rolos é um método amplamente utilizado para conformar chapas metálicas. Ele utiliza a rotação dos rolos da máquina, a fixação da chapa metálica e o movimento vertical dos rolos laterais para induzir uma deformação plástica gradual em uma chapa plana, moldando-a em cilindros, arcos, seções cônicas ou outros componentes curvos.
Em comparação com as máquinas de curvatura tradicionais de três rolos, a máquina de curvatura de quatro rolos oferece diversas vantagens distintas: requer apenas uma única configuração, permite a pré-curvatura de ambas as extremidades, possibilita a laminação contínua, apresenta um maior grau de automação e proporciona um controle superior sobre a circularidade da peça e a repetibilidade do processo de conformação.
1. Conceitos básicos do processo de curvatura com 4 rolos
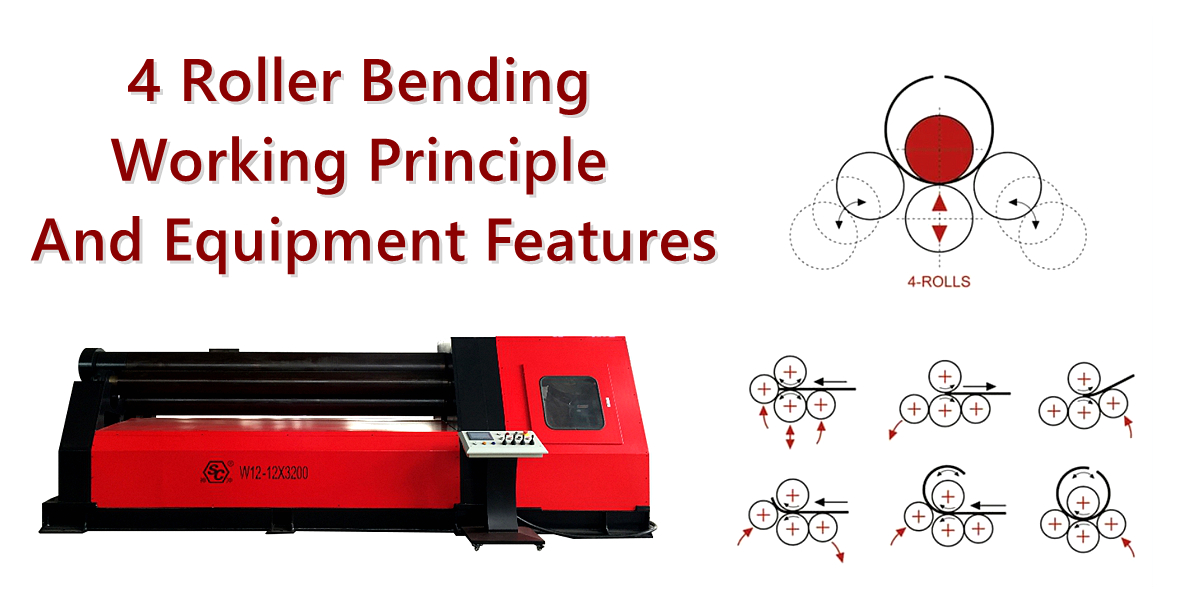
O processo de curvatura com quatro rolos utiliza quatro rolos de trabalho — cada um com uma função específica — para aplicar força de fixação, força de atrito e momentos de flexão a uma chapa metálica. Isso transforma a chapa de um estado plano em um arco ou cilindro com uma curvatura definida.
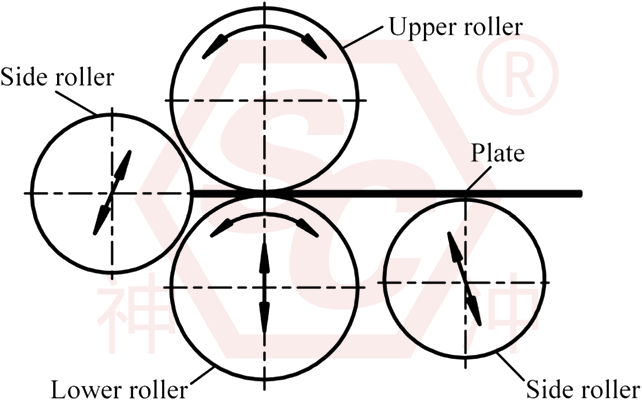
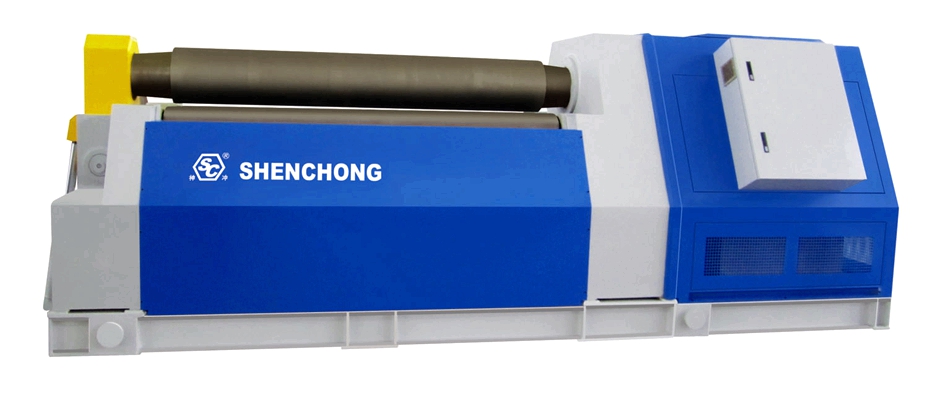
Uma máquina de curvatura de quatro rolos normalmente consiste em um rolo superior, um rolo inferior, rolos laterais esquerdo e direito, um sistema de acionamento hidráulico, um sistema de transmissão principal, uma estrutura da máquina, um sistema de controle numérico (CNC) e dispositivos de proteção de segurança.
1) Configuração de uma máquina típica de curvatura de chapas com quatro rolos
Componentes principais | Funções e papéis |
Rolo superior | Serve como suporte principal de conformação e funciona em conjunto com o rolo inferior para fixar a chapa metálica. |
Rolo inferior | Aplica pressão ascendente para fixar a chapa e, em coordenação com o sistema de acionamento, facilita a alimentação do material. |
Rolamento para a esquerda | Executa a pré-dobra em uma das extremidades (dependendo da direção de laminação) ou auxilia no processo de laminação circular. |
Rotação para a direita | Executa pré-dobra na extremidade oposta e realiza laminação circular contínua. |
Sistema hidráulico | Regula o movimento vertical dos rolos, o posicionamento dos rolos laterais e a força de fixação. |
Sistema de acionamento principal | Aciona a rotação dos rolos para permitir a alimentação contínua da chapa metálica. |
Sistema CNC | Gerencia o posicionamento dos rolos, os programas de processamento e os parâmetros do processo de laminação. |
Mecanismo de inclinação/extremidade rebatível | Permite a liberação da extremidade superior do rolo durante o descarregamento, facilitando a remoção do cilindro enrolado. |
Existem diferenças entre os fabricantes quanto ao número de rolos de acionamento, configurações do circuito hidráulico, métodos de sincronização dos rolos laterais e configurações do sistema CNC; portanto, as especificações funcionais reais devem ser determinadas com base na proposta técnica específica do equipamento.
2) Princípios mecânicos da curvatura de quatro rolos
A curvatura por quatro rolos é essencialmente um processo de deformação plástica e conformação de chapas metálicas.
À medida que uma chapa metálica entra no espaço entre os rolos superior e inferior, o rolo inferior exerce uma força de compressão. O sistema de acionamento principal impulsiona a chapa para a frente, enquanto os rolos laterais aplicam uma força de flexão, induzindo um momento fletor no material.
Quando a tensão de flexão excede o limite de resistência do material, a placa sofre deformação plástica, mantendo uma curvatura específica mesmo após a remoção da carga.
O processo básico pode ser resumido da seguinte forma:
Fixação e alimentação
↓
Aplicando pressão através de rolos laterais
↓
Dobra de plástico
↓
Formação cilíndrica
2. Estrutura e princípios de funcionamento das máquinas de curvatura de quatro rolos
1) Ação de fixação dos rolos superior e inferior
Ao entrar na máquina, o rolo inferior move-se para cima, prendendo firmemente a placa de metal entre si e o rolo superior.
Este processo serve três propósitos principais: evitar que a chapa deslize durante a operação de laminação, garantir uma alimentação contínua e estável e aprimorar o controle posicional ao longo do processo de conformação.
2) Deformação por flexão através de rolos laterais
Os rolos laterais, esquerdo e direito, aplicam força através de cilindros hidráulicos, alterando o estado de tensão da placa metálica.
Quando a tensão de flexão exercida sobre a placa excede a resistência ao escoamento do material, a placa sofre deformação plástica — uma mudança que não é totalmente reversível.
À medida que as posições dos rolos laterais são ajustadas, o raio de curvatura da chapa muda correspondentemente.
Em geral, assumindo que as demais condições permaneçam constantes e que os limites operacionais do equipamento não tenham sido atingidos:
- Ajustar os roletes laterais para cima aumenta o grau de curvatura, resultando em um raio de rolamento menor.
- Ajustar os roletes laterais para baixo diminui o grau de curvatura, resultando em um raio de rolamento maior.
3) Laminação contínua por meio da rotação do cilindro de trabalho
O rolo superior (e quaisquer rolos de acionamento associados) impulsiona a chapa para a frente por meio do atrito, enquanto os rolos laterais aplicam continuamente uma força de flexão, fazendo com que a chapa desenvolva gradualmente uma curvatura consistente ao longo de seu comprimento. Após uma ou mais voltas de laminação, a chapa é finalmente moldada no cilindro ou arco circular desejado.
3. Fluxo de trabalho completo de processamento para dobra de chapas em quatro rolos
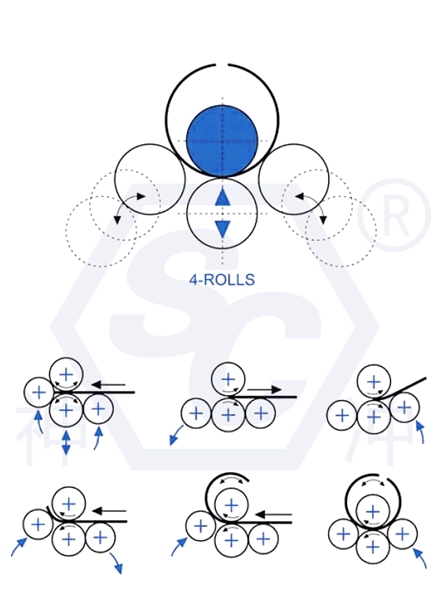
O processo de curvatura de chapas em quatro rolos geralmente consiste nas seguintes etapas: preparação do material, alimentação e posicionamento, fixação, pré-curvatura da borda de ataque, pré-curvatura da borda de fuga, laminação contínua, calibração da circularidade e descarregamento.
Fluxograma típico do processo:
1) Preparação do material
Verifique a espessura, a largura, a qualidade do material, o estado da superfície e a qualidade das bordas de corte da chapa. Confirme o diâmetro desejado e o comprimento desenvolvido (desenrolado) necessário.
2) Alimentação e Fixação
Insira a placa entre os rolos superior e inferior, alinhe sua posição e aplique a força de fixação adequada.
3) Pré-curvatura da borda de ataque
Ajuste a posição do rolo lateral correspondente enquanto gira os rolos principais para curvar a borda frontal da chapa até a curvatura desejada, minimizando assim a borda reta residual.
4) Pré-curvatura da borda de fuga
Inverta o sentido de alimentação e use o rolo do lado oposto para pré-dobrar a borda posterior da chapa.
5) Laminação contínua
Posicione os rolos laterais nas posições desejadas e conduza a chapa através da zona de curvatura para formar gradualmente um cilindro completo.
6) Calibração de Circularidade
Meça a circularidade, o diâmetro e a posição da costura; faça ajustes incrementais — levando em conta a elasticidade do material — para evitar que a costura fique dobrada em excesso.
7) Descarregamento e Inspeção
Libere a carga, abra o rolamento de extremidade rebatível (ou suporte final) conforme especificado pelo fabricante do equipamento, remova a peça de trabalho e inspecione suas dimensões e qualidade da superfície.
A sequência específica de pré-dobra e os padrões de movimento do sistema de rolos podem variar dependendo do equipamento; siga sempre os procedimentos operacionais do fabricante. Ao laminar chapas grandes e espessas, pode ser necessário ajustar as posições dos rolos laterais em várias etapas para evitar a aplicação de força excessiva de uma só vez.
4. Dez características principais das máquinas de curvatura de chapas de quatro rolos
1) Capacidade superior de pré-dobra em ambas as extremidades
O ajuste independente dos rolos laterais esquerdo e direito permite a pré-dobra de ambas as extremidades da chapa em uma única configuração. Isso minimiza efetivamente as rebarbas residuais e melhora a qualidade da conformação na junção do cilindro.
2) Alta precisão e estabilidade de rolamento
A combinação da fixação dos rolos superior e inferior com os rolos laterais ajustáveis independentemente facilita o controle preciso do raio de laminação, evita o deslocamento da chapa e garante qualidade consistente na produção em lote.
3) Fortes capacidades de controle automatizado
Os modelos controlados por CNC utilizam feedback de posição, controle hidráulico e gerenciamento de programas para automatizar o posicionamento dos cilindros, o armazenamento de parâmetros do processo e toda a sequência de laminação.
4) Alta eficiência de produção
Ao minimizar a necessidade de inversão, reposicionamento e pré-dobra secundária, essas máquinas são particularmente adequadas para a produção em lote de componentes cilíndricos.
5) Ampla compatibilidade de materiais
Dependendo das especificações do equipamento, ele pode processar aço carbono, aço inoxidável, ligas de alumínio e certas chapas de aço de alta resistência.
6) Capacidades de conformação versáteis
Além de cilindros simples, o equipamento pode produzir arcos, elipses, formas cônicas e componentes com curvaturas variáveis.
7) Acionamento hidráulico robusto
Os rolos laterais hidráulicos exercem uma força de curvatura significativa, tornando o equipamento adequado para o processamento de chapas de espessura média a grossa.
8) Redução do desperdício de materiais
A pré-dobra minimiza o comprimento das bordas retas, reduzindo assim a necessidade de cortes posteriores.
8) Facilmente integrado em sistemas automatizados
O equipamento pode ser combinado com plataformas de alimentação, estruturas de suporte de peças, dispositivos de centragem automática e sistemas CNC para formar uma célula de laminação automatizada.
9) Qualidade de soldagem aprimorada
A curvatura consistente em ambas as extremidades do cilindro laminado facilita o encaixe preciso, a soldagem por pontos e a subsequente soldagem final.
Essas características geralmente estão alinhadas com as especificações fornecidas pelos fabricantes para configurações de quatro rolos e seus respectivos processos de conformação; no entanto, a precisão real, a capacidade de produção e os recursos de automação variam de acordo com a configuração específica do equipamento.
5. Principais parâmetros técnicos para o processo de laminação de quatro rolos
Tabela de parâmetros técnicos principais:
Especificações técnicas | Funções e impactos |
Espessura máxima de laminação da chapa | Determina a espessura máxima da chapa que o equipamento pode processar. |
Espessura máxima de pré-dobra | Determina a capacidade de pré-dobra em ambas as extremidades (normalmente inferior à espessura máxima de laminação da chapa). |
Largura máxima de laminação da chapa | Determina o comprimento axial da peça de trabalho. |
Diâmetro mínimo de laminação | Determina o diâmetro mínimo do cilindro que o equipamento pode formar. |
Diâmetro do rolo superior | Influencia a capacidade de laminação, a rigidez e o raio mínimo de conformação. |
Velocidade de rotação do rolo de trabalho | Afeta o tempo do ciclo de produção e o controle do processo. |
Precisão no ajuste de inclinação lateral | Afeta o controle de curvatura e a repetibilidade. |
Potência do motor principal | Afeta a capacidade de acionamento e o consumo de energia. |
Pressão do sistema hidráulico | Afeta o empuxo e a capacidade de carga do cilindro hidráulico. |
Sistema CNC | Determina as capacidades relacionadas à automação, armazenamento de parâmetros e controle de programas. |
Nota importante:
A espessura máxima da chapa não implica que o equipamento possa atingir essa espessura para qualquer largura de chapa, resistência do material ou diâmetro. A capacidade real deve ser verificada comparando-a com a curva de capacidade de laminação do equipamento.
6. Cálculos de conformação para curvatura de quatro rolos
1) Comprimento desenvolvido da placa
Para um cilindro ideal, o comprimento pode ser estimado com base no eixo neutro:
L ≈ π(Deu + Kt)
Onde:
L: Comprimento desenvolvido da placa (mm)
DeuDiâmetro interno alvo do cilindro (mm)
t: Espessura da placa (mm)
K: Coeficiente de posição do eixo neutro (aproximadamente 0,5 para estimativa inicial; este valor deve ser ajustado com base no material e processo específicos).
Por exemplo, com um diâmetro interno alvo de 1000 mm, uma espessura de placa de 10 mm e K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Esta é uma estimativa teórica. Ao preparar o material, fatores como folga de solda, tolerância de corte, retorno elástico e resultados de testes de laminação também devem ser considerados.
2) Deformação por flexão da placa
Durante o processo de curvatura com 4 rolos, a camada externa da chapa é submetida à tensão, enquanto a camada interna é submetida à compressão.
Em condições simplificadas de flexão pura:
ε ≈ t / 2Reu
Onde Reu é o raio de curvatura próximo ao eixo neutro da placa.
À medida que a espessura da chapa aumenta ou o raio alvo diminui, a tensão de flexão geralmente aumenta, tornando o processo de laminação mais difícil.
3) Compensação de retorno elástico
Após a chapa sair dos cilindros de trabalho, ela sofrerá um retorno elástico; consequentemente, o diâmetro real do cilindro poderá ser maior do que o diâmetro de conformação aplicado durante o processo de laminação.
Os principais fatores que influenciam o retorno elástico incluem a resistência ao escoamento do material, o módulo de elasticidade, a espessura da placa, o raio alvo e a trajetória de laminação.
Na produção real, o valor da compensação deve ser determinado por meio de medições feitas durante a laminação de teste, em vez de aplicar uma porcentagem de compensação fixa.
7. Comparação entre máquinas de curvatura de chapas de quatro e três rolos
Tabela comparativa:
Critérios de comparação | Máquina de dobrar chapas de quatro rolos | Máquina de dobrar chapas de três rolos |
Número de folhas de trabalho | 4 rolos | 3 rolos |
Fixação de placas | Fixação independente pelos rolos superior e inferior. | Depende da configuração específica do rolo. |
Pré-dobra de ambas as extremidades | Processo concluído com uma única configuração. | Alguns modelos exigem a inversão ou o reposicionamento da placa. |
Borda reta residual | Normalmente mais curto (tempo de ciclo) | Depende do modelo e do método de pré-dobra. |
Precisão de laminação | Mais fácil de alcançar alta repetibilidade. | Os modelos de ponta também podem atingir alta precisão. |
Integração de automação | Geralmente mais conveniente | Depende da estrutura e do sistema de controle. |
Complexidade Operacional | A fixação e a pré-dobra são relativamente simples. | Varia de acordo com o projeto do equipamento. |
Investimento em equipamentos | Normalmente, maior (produtividade/eficiência) | Alguns modelos têm um custo mais baixo. |
Cenários aplicáveis | Adequado para produção em lotes, de alta eficiência e automatizada. | Processamento de uso geral e uma ampla gama de aplicações de curvatura de chapas. |
Deve-se notar que máquinas de laminação de chapas de três rolos Existem em várias configurações — como os tipos simétrico, assimétrico e universal (com rolo superior ajustável) — portanto, seria impreciso assumir que nenhuma máquina de três rolos seja capaz de realizar a pré-dobra em ambas as extremidades de uma chapa.
Conclusão da seleção:
Para empresas que se dedicam à produção em massa de componentes cilíndricos que exigem pré-dobra de alta precisão e frequentes trocas de produto, uma máquina de laminação de chapas com quatro rolos geralmente oferece maiores vantagens. Por outro lado, para empresas com orçamentos limitados ou que produzem componentes mais simples e menos variados, uma máquina de três rolos adequada pode ser uma escolha altamente rentável.
8. Principais setores industriais para aplicações de laminação de chapas com quatro rolos
- Fabricação de vasos de pressão e tanques de armazenamento: tanques para armazenamento de líquidos, vasos para produtos químicos e segmentos de casco de vasos de pressão.
- Energia Eólica e Equipamentos para Energia: Torres de turbinas eólicas e componentes estruturais cilíndricos de grande escala para equipamentos de energia.
- Construção naval e engenharia offshore: chapas de casco curvas, componentes cilíndricos marítimos e peças estruturais.
- Tubos de aço e estruturas metálicas: Tubos de aço soldados de grande diâmetro, condutas de exaustão e condutas de ventilação.
9. Seis fatores-chave que afetam a qualidade da laminação de chapas em quatro rolos
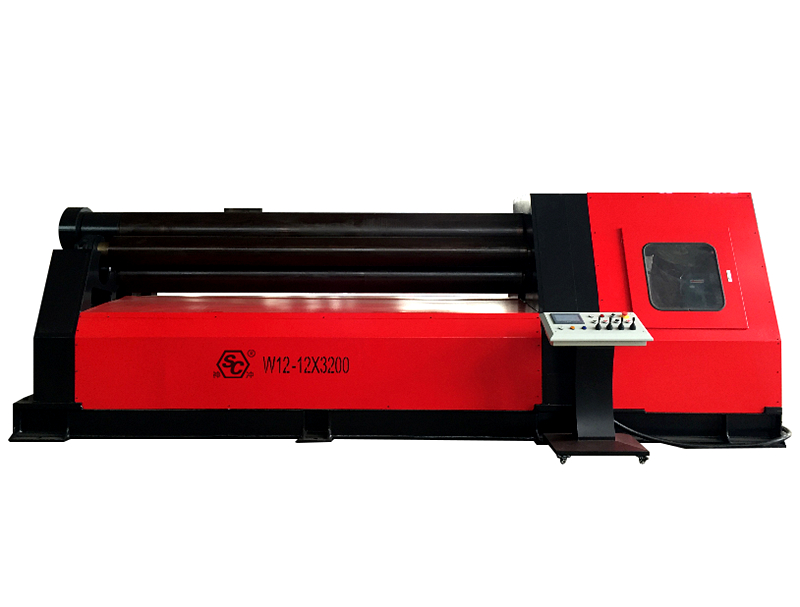
1) Tipo de material e limite de escoamento
Materiais diferentes requerem forças de laminação significativamente diferentes. Mesmo com a mesma espessura, materiais com maior limite de escoamento geralmente requerem um momento fletor maior.
Portanto, a capacidade de processamento de um máquina de laminação de placas Não pode ser determinado apenas com base na espessura da placa.
2) Espessura e largura da placa
Uma maior espessura da chapa normalmente requer um momento fletor maior; o aumento da largura da chapa pode levar a uma maior deflexão dos rolos e a cargas totais de conformação mais elevadas.
Para um determinado material e curvatura — com base em um modelo simplificado de flexão elasto-plástica — o momento fletor necessário por unidade de largura é aproximadamente proporcional ao quadrado da espessura. No entanto, a carga de rolamento real também depende de fatores como a distância entre os rolos e as condições operacionais específicas.
3) Diâmetro de laminação
Um diâmetro alvo menor geralmente requer um maior grau de deformação plástica na placa.
O diâmetro mínimo de laminação que uma máquina pode atingir é limitado por fatores como o diâmetro do cilindro superior, a disposição dos cilindros, a resistência do material, a espessura da chapa e a rigidez geral do equipamento.
4) Retorno elástico do material
Uma vez concluído o processo de laminação, a tensão elástica no material é liberada, geralmente fazendo com que a peça apresente um aumento no diâmetro e uma diminuição na curvatura. Portanto, na produção real, muitas vezes é necessário curvar o material além do necessário intencionalmente e, em seguida, atingir as dimensões desejadas por meio de medições subsequentes e correção da circularidade.
5) Deflexão de rolamento e paralelismo
Ao processar chapas largas, os rolos podem sofrer deflexão sob carga, o que pode levar a uma curvatura não uniforme ao longo da largura da peça.
As medidas de controle devem levar em conta a rigidez dos rolos do equipamento, o projeto de compensação e a largura real da placa.
6) Alimentação, posicionamento e procedimentos operacionais
O desalinhamento durante a alimentação, a força de fixação insuficiente ou o ajuste inconsistente dos rolos laterais podem resultar em problemas como conicidade, ovalização ou desalinhamento da costura.
Consequentemente, os parâmetros CNC devem ser cuidadosamente coordenados com os procedimentos operacionais reais.
10. Como a precisão do processo de curvatura de quatro rolos pode ser melhorada?
Na produção prática, a otimização pode ser abordada a partir de três perspectivas: equipamento, processo e inspeção.
Problemas comuns | Possíveis causas | Medidas de melhoria |
Ovalização excessiva do cilindro | Posicionamento incorreto do rolete lateral, retorno elástico irregular. | Implementar laminação em múltiplos estágios, correção de circularidade e ajuste de parâmetros. |
Presença de bordas retas nas costuras | Pré-dobra insuficiente | Otimizar o processo de pré-dobra das extremidades |
Afilamento da peça de trabalho | Alimentação de material desalinhada, posicionamento inconsistente do eixo do rolo. | Verificar o alinhamento da chapa e a sincronização da inclinação lateral |
Formato abaulado ou "com cintura" (ampulheta) no meio do cilindro | Deflexão do eixo do rolo, não uniformidade do material | Verificar a rigidez do equipamento e a compensação do eixo de rolamento. |
Indentações superficiais | Contaminação nas superfícies dos rolos, força de fixação excessiva. | Limpe as superfícies dos rolos e otimize a pressão de fixação. |
Flutuações dimensionais durante o processamento repetido | Variações entre lotes de materiais, parâmetros de processo instáveis | Classificar programas de processo e realizar inspeção do primeiro artigo. |
Para chapas com requisitos de alta qualidade de superfície — como as de aço inoxidável — podem ser implementadas medidas adicionais, incluindo o uso de revestimentos protetores para rolos, materiais de contato especializados e precauções antirriscos.
11. Como selecionar a máquina de laminação de chapas de quatro rolos adequada?
Ao selecionar uma máquina, recomenda-se determinar primeiro cinco parâmetros fundamentais do processo: tipo de material e limite de escoamento, espessura máxima da chapa, largura máxima da chapa, diâmetro mínimo de laminação interna e se é necessário pré-dobrar ambas as extremidades da chapa.
Tomando como exemplo a calandra hidráulica de quatro rolos da série W12, os seguintes parâmetros devem ser priorizados durante o processo de seleção.
Especificações técnicas | Descrição |
Espessura máxima de laminação da chapa | Espessura máxima de laminação para condições específicas de material, largura e diâmetro. |
Espessura máxima de pré-dobra | Espessura máxima da chapa para a qual o equipamento pode realizar pré-dobra de borda |
Largura máxima de laminação da chapa | Largura máxima permitida da chapa para processamento |
Diâmetro mínimo de laminação | Diâmetro mínimo da peça que pode ser obtido sob condições operacionais específicas. |
Diâmetro do rolo superior | Afeta a rigidez e a capacidade de laminação de peças de pequeno diâmetro. |
Diâmetro do rolo inferior | Afeta o desempenho de fixação e alimentação. |
Diâmetro do rolo lateral | Afeta a capacidade de carga dos cilindros laterais e a faixa de laminação geral. |
Velocidade de rolamento | Velocidade linear da chapa durante o processo de laminação |
Potência do motor principal | Relacionado à capacidade de acionamento e às especificações do equipamento. |
Pressão do sistema hidráulico | Pressão operacional nominal do sistema hidráulico |
Sistema CNC | Controla o posicionamento dos rolos, as sequências operacionais e os programas de processamento. |
Peso total da máquina | Relacionado à estrutura, especificações e capacidade de carga do equipamento. |
Tomando como exemplo máquinas de laminação de chapas de quatro rolos comuns — como os modelos W12-16×2000 e W12-25×3200 — os números na designação do modelo normalmente indicam a espessura nominal de laminação e a largura de trabalho da chapa. No entanto, a capacidade real deve sempre ser verificada de acordo com as especificações técnicas do fabricante e os resultados dos testes de laminação.
Para uma máquina de laminação de chapas de quatro rolos W12-25×3200, a designação do modelo implica uma capacidade nominal de laminação de 25 mm de espessura e 3200 mm de largura. É importante notar que essa capacidade de espessura depende de parâmetros específicos definidos pelo fabricante — como resistência do material, diâmetro mínimo de laminação e condições de pré-dobramento — e não deve ser interpretada como uma capacidade absoluta de laminar chapas de 25 mm de espessura em quaisquer condições de operação.
Para instalações dedicadas principalmente à produção em lote de componentes cilíndricos, deve-se priorizar recursos como controle CNC, centragem automática, feedback de posição dos rolos, sincronização hidráulica, alimentação automatizada e sistemas auxiliares de suporte. Por outro lado, para operações que envolvem produção em pequenos lotes e alta variedade, deve-se dar maior ênfase à facilidade de operação, à eficiência nas trocas de ferramentas ou processos e ao custo total do investimento de capital.
12. Conclusão: O valor fundamental do processo de laminação de quatro rolos
A vantagem da dobradeira de 4 rolos reside não apenas na adição de um rolo de trabalho extra; mais importante ainda, ela permite que a pré-dobra, a laminação e a calibração (arredondamento) sejam realizadas em uma única máquina. Isso é possível graças à fixação estável proporcionada pelos rolos superior e inferior, combinada com a ação de conformação independente dos rolos laterais.
Do ponto de vista da produção, uma máquina de laminação de chapas com quatro rolos minimiza a necessidade de manuseio e reposicionamento repetido das chapas, aumenta a consistência da conformação cilíndrica e serve como base ideal para linhas de produção de laminação automatizadas.
Para fabricantes em setores como vasos de pressão, tanques de armazenamento, estruturas de aço, construção naval e equipamentos de energia, a máquina de laminação de chapas de quatro rolos é particularmente adequada para aplicações que exigem alta eficiência de produção, qualidade de laminação superior e repetibilidade consistente em diferentes lotes.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese