สารบัญ
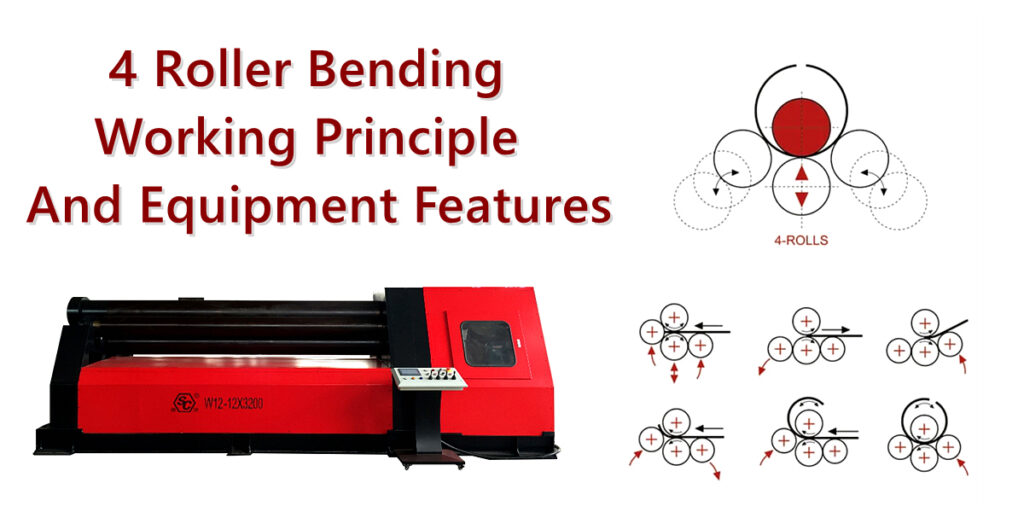
กระบวนการดัดด้วยลูกกลิ้ง 4 ตัวเป็นวิธีการขึ้นรูปแผ่นโลหะที่ใช้กันอย่างแพร่หลาย โดยใช้การหมุนของลูกกลิ้งในเครื่อง การหนีบแผ่นโลหะ และการเคลื่อนที่ในแนวดิ่งของลูกกลิ้งด้านข้าง เพื่อเหนี่ยวนำให้เกิดการเปลี่ยนรูปพลาสติกอย่างค่อยเป็นค่อยไปในแผ่นโลหะเรียบ จนกระทั่งได้รูปทรงเป็นทรงกระบอก ส่วนโค้ง ส่วนกรวย หรือชิ้นส่วนโค้งอื่นๆ
เมื่อเปรียบเทียบกับเครื่องดัดโลหะแบบสามลูกกลิ้งแบบดั้งเดิม เครื่องดัดโลหะแบบสี่ลูกกลิ้งมีข้อดีที่แตกต่างกันหลายประการ ได้แก่ ต้องการการตั้งค่าเพียงครั้งเดียว สามารถดัดปลายทั้งสองด้านล่วงหน้าได้ ช่วยให้สามารถรีดได้อย่างต่อเนื่อง มีระดับการทำงานอัตโนมัติที่สูงกว่า และให้การควบคุมที่เหนือกว่าในเรื่องความกลมของชิ้นงานและความสม่ำเสมอของกระบวนการขึ้นรูป
1. แนวคิดพื้นฐานของกระบวนการดัดท่อด้วยลูกกลิ้ง 4 ตัว
กระบวนการดัดแบบ 4 ลูกกลิ้งใช้ลูกกลิ้งทำงานสี่ตัว—แต่ละตัวมีหน้าที่เฉพาะ—เพื่อใช้แรงกด แรงเสียดทาน และแรงดัดกับแผ่นโลหะ ทำให้แผ่นโลหะเปลี่ยนจากแผ่นเรียบเป็นส่วนโค้งหรือทรงกระบอกที่มีความโค้งตามที่กำหนด
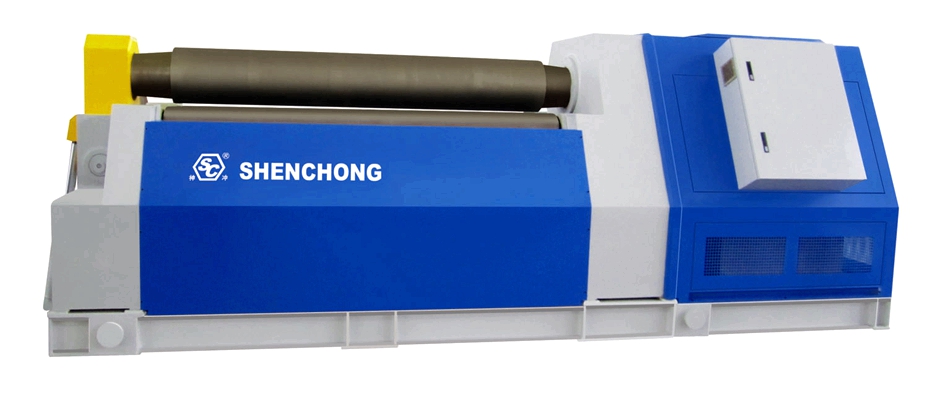
โดยทั่วไป เครื่องดัดโลหะแบบสี่ลูกกลิ้งจะประกอบด้วยลูกกลิ้งบน ลูกกลิ้งล่าง ลูกกลิ้งด้านซ้ายและด้านขวา ระบบขับเคลื่อนไฮดรอลิก ระบบส่งกำลังหลัก โครงเครื่อง ระบบควบคุมเชิงตัวเลข (CNC) และอุปกรณ์ป้องกันความปลอดภัย
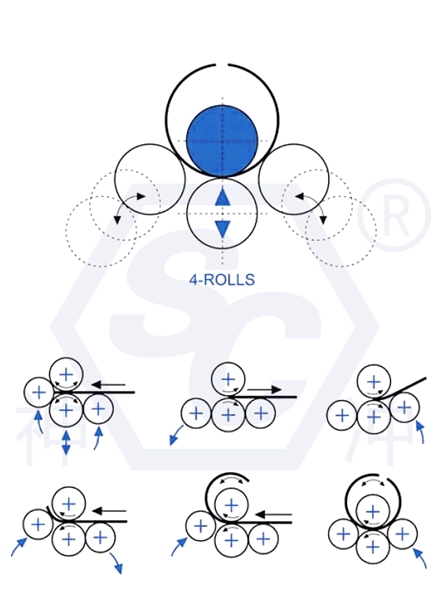
1) การจัดวางส่วนประกอบของเครื่องดัดแผ่นโลหะแบบสี่ลูกกลิ้งทั่วไป
ส่วนประกอบหลัก | หน้าที่และบทบาท |
ม้วนบน | ทำหน้าที่เป็นตัวรองรับการขึ้นรูปหลักและทำงานร่วมกับลูกกลิ้งด้านล่างเพื่อยึดแผ่นโลหะให้แน่น |
ม้วนล่าง | ใช้แรงกดขึ้นด้านบนเพื่อยึดแผ่นวัสดุ และทำงานร่วมกับระบบขับเคลื่อนเพื่อช่วยในการป้อนวัสดุ |
ม้วนด้านซ้าย | ทำการดัดงอเบื้องต้นที่ปลายด้านหนึ่ง (ขึ้นอยู่กับทิศทางการรีด) หรือช่วยในกระบวนการรีดแบบวงกลม |
ม้วนด้านขวา | ทำการดัดล่วงหน้า ณ ปลายด้านตรงข้าม และทำการรีดขึ้นรูปเป็นวงกลมอย่างต่อเนื่อง |
ระบบไฮดรอลิก | ควบคุมการเคลื่อนที่ในแนวดิ่งของลูกกลิ้ง การจัดตำแหน่งของลูกกลิ้งด้านข้าง และแรงหนีบ |
ระบบขับเคลื่อนหลัก | ทำหน้าที่ขับเคลื่อนการหมุนของลูกกลิ้งเพื่อให้สามารถป้อนแผ่นโลหะได้อย่างต่อเนื่อง |
ระบบซีเอ็นซี | ควบคุมการวางตำแหน่งลูกกลิ้ง โปรแกรมการประมวลผล และพารามิเตอร์กระบวนการรีด |
กลไกการเอียง/การปล่อยปลาย | ช่วยให้สามารถปลดปลายม้วนด้านบนออกได้ในระหว่างการขนถ่าย ทำให้การถอดม้วนทรงกระบอกออกง่ายขึ้น |
ผู้ผลิตแต่ละรายอาจมีความแตกต่างกันในเรื่องจำนวนลูกกลิ้งขับเคลื่อน การกำหนดค่าวงจรไฮดรอลิก วิธีการซิงโครไนซ์สำหรับลูกกลิ้งด้านข้าง และการตั้งค่าระบบ CNC ดังนั้น ข้อกำหนดการทำงานที่แท้จริงจึงควรพิจารณาจากข้อเสนอทางเทคนิคเฉพาะสำหรับอุปกรณ์นั้นๆ
2) หลักการทางกลของการดัดด้วยลูกกลิ้งสี่ตัว
การดัดด้วยลูกกลิ้ง 4 ตัวนั้น โดยพื้นฐานแล้วเป็นกระบวนการเปลี่ยนรูปและขึ้นรูปพลาสติกสำหรับแผ่นโลหะ
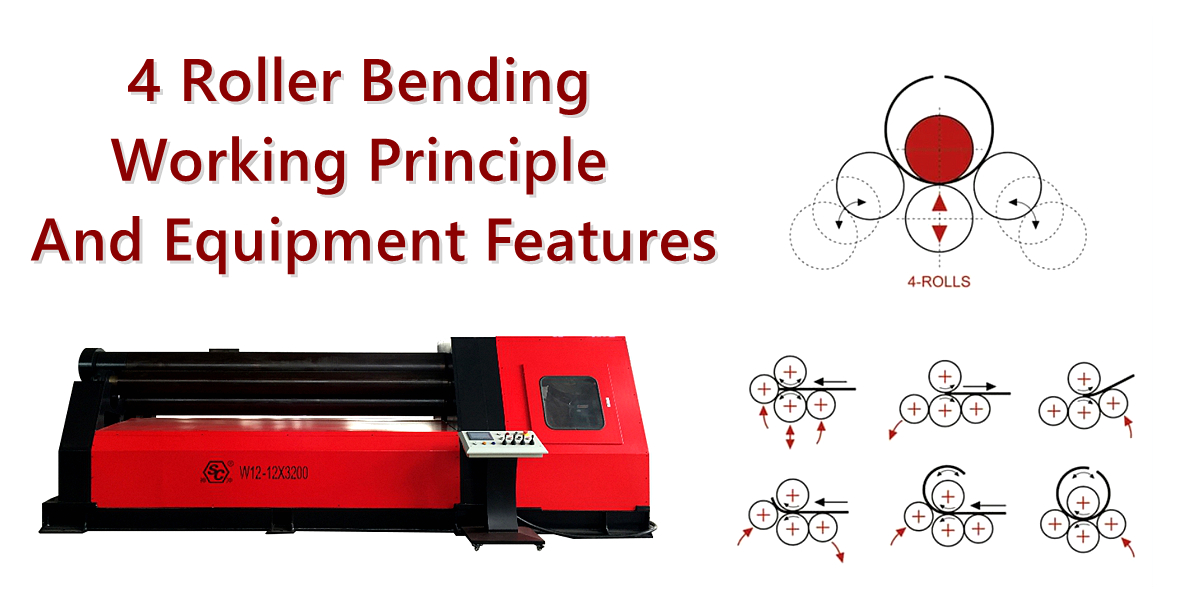
เมื่อแผ่นโลหะเคลื่อนเข้าไปในช่องว่างระหว่างลูกกลิ้งด้านบนและด้านล่าง ลูกกลิ้งด้านล่างจะออกแรงหนีบ ระบบขับเคลื่อนหลักจะผลักแผ่นโลหะไปข้างหน้า ในขณะที่ลูกกลิ้งด้านข้างจะออกแรงดัด ทำให้เกิดโมเมนต์ดัดภายในวัสดุ
เมื่อความเค้นดัดเกินขีดจำกัดความแข็งแรงของวัสดุ แผ่นโลหะจะเกิดการเสียรูปพลาสติก โดยยังคงความโค้งเฉพาะไว้แม้หลังจากถอนแรงดัดออกแล้ว
กระบวนการพื้นฐานสามารถสรุปได้ดังนี้:
การหนีบและการป้อน
↓
การออกแรงกดผ่านลูกกลิ้งด้านข้าง
↓
การดัดพลาสติก
↓
การขึ้นรูปทรงกระบอก
2. โครงสร้างและหลักการทำงานของเครื่องดัดท่อแบบสี่ลูกกลิ้ง
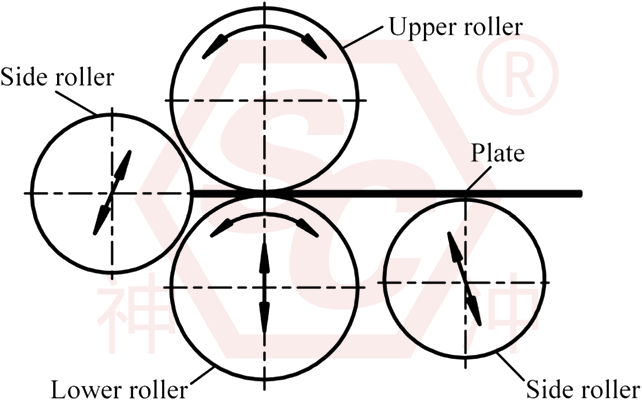
1) การจับยึดของลูกกลิ้งด้านบนและด้านล่าง
เมื่อเข้าสู่เครื่องแล้ว ลูกกลิ้งด้านล่างจะเคลื่อนขึ้นด้านบน หนีบแผ่นโลหะไว้แน่นระหว่างตัวมันเองกับลูกกลิ้งด้านบน
กระบวนการนี้มีวัตถุประสงค์หลักสามประการ ได้แก่ การป้องกันไม่ให้แผ่นโลหะเลื่อนระหว่างการรีด การรับประกันการป้อนที่ต่อเนื่องและคงที่ และการเพิ่มประสิทธิภาพการควบคุมตำแหน่งตลอดกระบวนการขึ้นรูป
2) การดัดงอเพื่อเปลี่ยนรูปทรงโดยใช้ลูกกลิ้งด้านข้าง
ลูกกลิ้งด้านซ้ายและด้านขวาจะออกแรงผ่านกระบอกไฮดรอลิก ทำให้สถานะความเค้นของแผ่นโลหะเปลี่ยนแปลงไป
เมื่อแรงดัดที่กระทำต่อแผ่นโลหะเกินกว่าความแข็งแรงคราของวัสดุ แผ่นโลหะจะเกิดการเสียรูปพลาสติก ซึ่งเป็นการเปลี่ยนแปลงที่ไม่สามารถย้อนกลับได้อย่างสมบูรณ์
เมื่อปรับตำแหน่งของลูกกลิ้งด้านข้าง รัศมีการดัดของแผ่นโลหะก็จะเปลี่ยนแปลงไปตามนั้น
โดยทั่วไป สมมติว่าเงื่อนไขอื่นๆ ยังคงที่ และอุปกรณ์ยังไม่ถึงขีดจำกัดการทำงาน:
- การปรับลูกกลิ้งด้านข้างขึ้นด้านบนจะเพิ่มระดับการโค้งงอ ส่งผลให้รัศมีการกลิ้งเล็ลง
- การปรับลูกกลิ้งด้านข้างลงจะช่วยลดระดับการโค้งงอ ส่งผลให้รัศมีการกลิ้งกว้างขึ้น
3) การรีดต่อเนื่องโดยการหมุนลูกกลิ้งทำงาน
ลูกกลิ้งด้านบน (และลูกกลิ้งขับเคลื่อนที่เกี่ยวข้อง) จะผลักแผ่นโลหะไปข้างหน้าด้วยแรงเสียดทาน ในขณะที่ลูกกลิ้งด้านข้างจะออกแรงดัดอย่างต่อเนื่อง ทำให้แผ่นโลหะค่อยๆ โค้งงออย่างสม่ำเสมอตามความยาว หลังจากรีดหนึ่งรอบหรือมากกว่านั้น แผ่นโลหะก็จะถูกขึ้นรูปเป็นทรงกระบอกหรือส่วนโค้งวงกลมตามที่ต้องการในที่สุด
3. ขั้นตอนการทำงานที่สมบูรณ์สำหรับการดัดแผ่นโลหะด้วยลูกกลิ้งสี่ตัว
กระบวนการดัดแผ่นโลหะด้วยลูกกลิ้งสี่ตัวโดยทั่วไปประกอบด้วยขั้นตอนต่อไปนี้: การเตรียมวัสดุ การป้อนและการจัดตำแหน่ง การหนีบ การดัดขอบด้านหน้าเบื้องต้น การดัดขอบด้านหลังเบื้องต้น การรีดอย่างต่อเนื่อง การปรับเทียบความกลม และการขนถ่าย
ขั้นตอนการทำงานโดยทั่วไป:
1) การเตรียมวัสดุ
ตรวจสอบความหนา ความกว้าง เกรดวัสดุ สภาพพื้นผิว และคุณภาพของขอบตัดของแผ่นเหล็ก ยืนยันเส้นผ่านศูนย์กลางเป้าหมายและความยาวที่คลี่ออก (ไม่ม้วน) ที่ต้องการ
2) การป้อนและการหนีบ
สอดแผ่นโลหะเข้าไประหว่างลูกกลิ้งด้านบนและด้านล่าง จัดตำแหน่งให้ตรง และใช้แรงยึดที่เหมาะสม
3) การดัดขอบนำก่อน
ปรับตำแหน่งของลูกกลิ้งด้านข้างที่เกี่ยวข้องในขณะที่หมุนลูกกลิ้งหลักเพื่อดัดขอบด้านหน้าของแผ่นให้โค้งตามเป้าหมาย เพื่อลดขอบตรงที่เหลืออยู่ให้น้อยที่สุด
4) การดัดขอบด้านท้ายล่วงหน้า
กลับทิศทางการป้อนวัสดุ และใช้ลูกกลิ้งด้านตรงข้ามเพื่อดัดขอบด้านท้ายของแผ่นโลหะล่วงหน้า
5) การรีดต่อเนื่อง
ตั้งลูกกลิ้งด้านข้างให้อยู่ในตำแหน่งที่ต้องการ แล้วดันแผ่นโลหะผ่านบริเวณดัดงอเพื่อค่อยๆ ขึ้นรูปเป็นทรงกระบอกให้สมบูรณ์
6) การสอบเทียบความกลม
วัดความกลม เส้นผ่านศูนย์กลาง และตำแหน่งของตะเข็บ ปรับแต่งทีละน้อยโดยคำนึงถึงการคืนตัวของวัสดุ เพื่อหลีกเลี่ยงการดัดงอมากเกินไป
7) การขนถ่ายและตรวจสอบ
คลายแรงกด เปิดตลับลูกปืนปลาย (หรือตัวรองรับปลาย) ตามที่ผู้ผลิตอุปกรณ์กำหนด นำชิ้นงานออก และตรวจสอบขนาดและคุณภาพพื้นผิวของชิ้นงาน
ลำดับการดัดล่วงหน้าและรูปแบบการเคลื่อนที่ของระบบลูกกลิ้งอาจแตกต่างกันไปขึ้นอยู่กับอุปกรณ์ โปรดปฏิบัติตามขั้นตอนการใช้งานของผู้ผลิตเสมอ เมื่อทำการรีดแผ่นโลหะขนาดใหญ่และหนา อาจจำเป็นต้องปรับตำแหน่งลูกกลิ้งด้านข้างหลายขั้นตอนเพื่อหลีกเลี่ยงการใช้แรงมากเกินไปในครั้งเดียว
4. คุณสมบัติหลัก 10 ประการของเครื่องดัดแผ่นโลหะแบบสี่ลูกกลิ้ง
1) ความสามารถในการดัดโค้งล่วงหน้าแบบสองด้านที่เหนือกว่า
การปรับลูกกลิ้งด้านซ้ายและด้านขวาอย่างอิสระช่วยให้สามารถดัดปลายทั้งสองด้านของแผ่นโลหะได้ในขั้นตอนเดียว ซึ่งช่วยลดขอบตรงที่เหลืออยู่ได้อย่างมีประสิทธิภาพ และปรับปรุงคุณภาพการขึ้นรูปบริเวณรอยต่อของทรงกระบอก
2) ความแม่นยำและความเสถียรในการกลิ้งสูง
การผสมผสานระหว่างการหนีบลูกกลิ้งบน/ล่างและลูกกลิ้งด้านข้างที่ปรับได้อิสระ ช่วยให้ควบคุมรัศมีการรีดได้อย่างแม่นยำ ป้องกันไม่ให้แผ่นโลหะเลื่อน และรับประกันคุณภาพที่สม่ำเสมอในการผลิตเป็นชุด
3) ความสามารถในการควบคุมอัตโนมัติที่แข็งแกร่ง
โมเดลที่ควบคุมด้วยเครื่อง CNC ใช้การป้อนกลับตำแหน่ง การควบคุมด้วยระบบไฮดรอลิก และการจัดการโปรแกรม เพื่อทำให้การวางตำแหน่งลูกกลิ้ง การจัดเก็บพารามิเตอร์กระบวนการ และลำดับการรีดทั้งหมดเป็นไปโดยอัตโนมัติ
4) ประสิทธิภาพการผลิตสูง
ด้วยการลดความจำเป็นในการพลิกกลับ การจัดตำแหน่งใหม่ และการดัดงอซ้ำ เครื่องจักรเหล่านี้จึงเหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนทรงกระบอกจำนวนมาก
5) ความเข้ากันได้กับวัสดุหลากหลายประเภท
ขึ้นอยู่กับข้อกำหนดเฉพาะของอุปกรณ์ เครื่องจักรนี้สามารถแปรรูปเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม โลหะผสมอะลูมิเนียม และแผ่นเหล็กกล้าความแข็งแรงสูงบางชนิดได้
6) ความสามารถในการขึ้นรูปที่หลากหลาย
นอกเหนือจากทรงกระบอกธรรมดาแล้ว อุปกรณ์นี้ยังสามารถผลิตส่วนโค้ง วงรี รูปทรงกรวย และชิ้นส่วนที่มีความโค้งแตกต่างกันได้อีกด้วย
7) ระบบขับเคลื่อนไฮดรอลิกที่แข็งแรงทนทาน
ลูกกลิ้งด้านข้างแบบไฮดรอลิกสร้างแรงดัดงอได้มาก ทำให้เครื่องมือนี้เหมาะสำหรับการแปรรูปแผ่นโลหะที่มีความหนาปานกลางถึงหนามาก
8) ลดปริมาณของเสียจากวัสดุ
การดัดล่วงหน้าช่วยลดความยาวของขอบตรง ทำให้ลดความจำเป็นในการตัดแต่งเพิ่มเติมในภายหลัง
8) สามารถบูรณาการเข้ากับระบบอัตโนมัติได้อย่างง่ายดาย
อุปกรณ์ดังกล่าวสามารถนำไปประกอบเข้ากับแท่นป้อนชิ้นงาน โครงรองรับชิ้นงาน อุปกรณ์จัดตำแหน่งอัตโนมัติ และระบบ CNC เพื่อสร้างเป็นเซลล์รีดขึ้นรูปอัตโนมัติได้
9) คุณภาพการเชื่อมที่ดีขึ้น
ความโค้งที่สม่ำเสมอที่ปลายทั้งสองด้านของทรงกระบอกรีดช่วยให้การประกอบ การเชื่อมยึด และการเชื่อมขั้นสุดท้ายมีความแม่นยำยิ่งขึ้น
ลักษณะเหล่านี้โดยทั่วไปสอดคล้องกับข้อกำหนดที่ผู้ผลิตระบุไว้สำหรับเครื่องรีดสี่ลูกกลิ้งและกระบวนการขึ้นรูปที่เกี่ยวข้อง อย่างไรก็ตาม ความแม่นยำ กำลังการผลิต และความสามารถในการทำงานอัตโนมัติที่แท้จริงจะแตกต่างกันไปตามการกำหนดค่าอุปกรณ์เฉพาะ
5. พารามิเตอร์ทางเทคนิคที่สำคัญสำหรับกระบวนการรีดขึ้นรูปสี่ลูกกลิ้ง
ตารางแสดงพารามิเตอร์ทางเทคนิคที่สำคัญ:
ข้อมูลจำเพาะทางเทคนิค | หน้าที่และผลกระทบ |
ความหนาการรีดแผ่นสูงสุด | กำหนดความหนาของแผ่นโลหะสูงสุดที่อุปกรณ์สามารถประมวลผลได้ |
ความหนาการดัดล่วงหน้าสูงสุด | กำหนดความสามารถในการดัดงอเบื้องต้นที่ปลายทั้งสองด้าน (โดยทั่วไปจะน้อยกว่าความหนาสูงสุดของการรีดแผ่นเหล็ก) |
ความกว้างการรีดแผ่นสูงสุด | กำหนดความยาวตามแนวแกนของชิ้นงาน |
เส้นผ่านศูนย์กลางการรีดขั้นต่ำ | กำหนดขนาดเส้นผ่านศูนย์กลางทรงกระบอกขั้นต่ำที่อุปกรณ์สามารถขึ้นรูปได้ |
เส้นผ่านศูนย์กลางลูกกลิ้งบน | มีผลต่อกำลังการรีด ความแข็งแกร่ง และรัศมีการขึ้นรูปขั้นต่ำ |
ความเร็วรอบของลูกกลิ้งทำงาน | ส่งผลต่อระยะเวลาของวงจรการผลิตและการควบคุมกระบวนการ |
ความแม่นยำในการปรับม้วนด้านข้าง | ส่งผลต่อการควบคุมความโค้งและความสามารถในการทำซ้ำ |
กำลังมอเตอร์หลัก | ส่งผลต่อกำลังขับและปริมาณการใช้พลังงาน |
แรงดันระบบไฮดรอลิก | ส่งผลต่อแรงดันและกำลังรับน้ำหนักของกระบอกไฮดรอลิก |
ระบบซีเอ็นซี | กำหนดความสามารถที่เกี่ยวข้องกับระบบอัตโนมัติ การจัดเก็บพารามิเตอร์ และการควบคุมโปรแกรม |
หมายเหตุสำคัญ:
ความหนาของแผ่นเหล็กสูงสุดไม่ได้หมายความว่าเครื่องจักรจะสามารถผลิตแผ่นเหล็กที่มีความหนาเท่านี้ได้สำหรับความกว้าง ความแข็งแรงของวัสดุ หรือเส้นผ่านศูนย์กลางของแผ่นเหล็กทุกขนาด ต้องตรวจสอบความสามารถที่แท้จริงโดยเทียบกับกราฟแสดงความสามารถในการรีดของเครื่องจักร
6. การคำนวณการขึ้นรูปสำหรับการดัดด้วยลูกกลิ้งสี่ตัว
1) ความยาวที่พัฒนาแล้วของแผ่น
สำหรับทรงกระบอกในอุดมคติ ความยาวสามารถประมาณได้จากแกนกลาง:
L ≈ π(Dฉัน + Kt)
ที่ไหน:
L: ความยาวของแผ่นที่พัฒนาแล้ว (มม.)
ดีฉัน: เส้นผ่านศูนย์กลางภายในเป้าหมายของกระบอกสูบ (มม.)
t: ความหนาของแผ่น (มม.)
K: ค่าสัมประสิทธิ์ตำแหน่งแกนกลาง (ประมาณ 0.5 สำหรับการประมาณเบื้องต้น ควรปรับค่านี้ตามวัสดุและกระบวนการเฉพาะ)
ตัวอย่างเช่น หากเส้นผ่านศูนย์กลางภายในเป้าหมายอยู่ที่ 1000 มม. ความหนาของแผ่นอยู่ที่ 10 มม. และ K = 0.5:
L ≈ 3.1416 * (1000 + 5)
L ≈ 3157.3 มม.
นี่เป็นการประมาณการทางทฤษฎี ในการเตรียมวัสดุ ต้องพิจารณาปัจจัยต่างๆ เช่น ช่องว่างระหว่างรอยเชื่อม ระยะเผื่อการตัดแต่ง การคืนตัว และผลลัพธ์จากการทดลองรีดด้วย
2) ความเครียดจากการดัดของแผ่น
ในกระบวนการดัดด้วยลูกกลิ้ง 4 ตัว ชั้นนอกของแผ่นโลหะจะได้รับแรงดึง ในขณะที่ชั้นในจะได้รับแรงอัด
ภายใต้เงื่อนไขการดัดงอแบบง่าย:
ε ≈ t / 2Rม
ที่ไหน Rม คือรัศมีของการดัดงอใกล้แกนกลางของแผ่นโลหะ
โดยทั่วไปแล้ว เมื่อความหนาของแผ่นโลหะเพิ่มขึ้นหรือรัศมีเป้าหมายลดลง ความเครียดจากการดัดงอจะเพิ่มขึ้น ทำให้กระบวนการรีดขึ้นรูปยากขึ้น
3) การชดเชยการคืนตัว
หลังจากแผ่นโลหะออกจากลูกกลิ้งทำงานแล้ว มันจะเกิดการคืนตัวแบบยืดหยุ่น ดังนั้นเส้นผ่านศูนย์กลางจริงของทรงกระบอกอาจมีขนาดใหญ่กว่าเส้นผ่านศูนย์กลางการขึ้นรูปที่ใช้ในระหว่างกระบวนการรีด
ปัจจัยสำคัญที่มีผลต่อการคืนตัวของวัสดุ ได้แก่ ความแข็งแรงคราของวัสดุ โมดูลัสความยืดหยุ่น ความหนาของแผ่น รัศมีเป้าหมาย และเส้นทางการรีด
ในการผลิตจริง ควรพิจารณาปริมาณค่าชดเชยจากค่าที่วัดได้ระหว่างการทดลองรีด มากกว่าการใช้เปอร์เซ็นต์ค่าชดเชยคงที่
7. การเปรียบเทียบเครื่องดัดแผ่นโลหะแบบสี่ลูกกลิ้งและแบบสามลูกกลิ้ง
ตารางเปรียบเทียบ:
เกณฑ์การเปรียบเทียบ | เครื่องดัดแผ่นโลหะแบบสี่ลูกกลิ้ง | เครื่องดัดแผ่นโลหะแบบสามลูกกลิ้ง |
จำนวนม้วนงาน | 4 ม้วน | 3 ม้วน |
การยึดแผ่น | การหนีบแบบอิสระโดยลูกกลิ้งด้านบนและด้านล่าง | ขึ้นอยู่กับการกำหนดค่าม้วนเฉพาะนั้นๆ |
การดัดปลายทั้งสองข้างล่วงหน้า | กระบวนการเสร็จสมบูรณ์ด้วยการตั้งค่าเพียงครั้งเดียว | บางรุ่นอาจต้องพลิกหรือจัดตำแหน่งแผ่นใหม่ |
ขอบตรงที่เหลืออยู่ | โดยทั่วไปจะสั้นกว่า (รอบเวลา) | ขึ้นอยู่กับรุ่นและวิธีการดัดล่วงหน้า |
ความแม่นยำในการกลิ้ง | ทำให้ได้ผลลัพธ์ที่มีความแม่นยำสูงขึ้นได้ง่ายขึ้น | โมเดลระดับไฮเอนด์ยังสามารถให้ความแม่นยำสูงได้อีกด้วย |
บูรณาการระบบอัตโนมัติ | โดยทั่วไปแล้วจะสะดวกกว่า | ขึ้นอยู่กับโครงสร้างและระบบควบคุม |
ความซับซ้อนในการดำเนินงาน | การหนีบและการดัดล่วงหน้าค่อนข้างตรงไปตรงมา | แตกต่างกันไปตามการออกแบบอุปกรณ์ |
การลงทุนด้านอุปกรณ์ | โดยทั่วไปจะมีประสิทธิภาพ/ประสิทธิผลสูงกว่า | บางรุ่นมีราคาถูกกว่า |
สถานการณ์ที่เกี่ยวข้อง | เหมาะสำหรับการผลิตแบบเป็นชุด ประสิทธิภาพสูง และระบบอัตโนมัติ | การแปรรูปทั่วไปและการใช้งานดัดแผ่นโลหะหลากหลายประเภท |
ควรสังเกตว่า เครื่องรีดแผ่นเหล็กสามลูกกลิ้ง เครื่องรีดสามลูกกลิ้งมีหลายรูปแบบ เช่น แบบสมมาตร แบบไม่สมมาตร และแบบอเนกประสงค์ (ปรับได้ที่ลูกกลิ้งด้านบน) ดังนั้นจึงไม่ถูกต้องที่จะสรุปว่าไม่มีเครื่องรีดสามลูกกลิ้งใดที่สามารถทำการดัดงอเบื้องต้นที่ปลายทั้งสองด้านของแผ่นโลหะได้
สรุปผลการคัดเลือก:
สำหรับองค์กรที่ผลิตชิ้นส่วนทรงกระบอกจำนวนมากซึ่งต้องการการดัดล่วงหน้าที่มีความแม่นยำสูงและการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง เครื่องรีดแผ่นโลหะแบบสี่ลูกกลิ้งโดยทั่วไปจะมีข้อได้เปรียบมากกว่า ในทางกลับกัน สำหรับบริษัทที่มีงบประมาณจำกัดหรือผู้ที่ผลิตชิ้นส่วนที่เรียบง่ายและไม่หลากหลายมากนัก เครื่องรีดแบบสามลูกกลิ้งที่เหมาะสมอาจเป็นทางเลือกที่คุ้มค่ากว่ามาก
8. อุตสาหกรรมหลักสำหรับการใช้งานเครื่องรีดแผ่นโลหะสี่ลูกกลิ้ง
- การผลิตถังรับแรงดันและถังเก็บ: ถังเก็บของเหลว ถังบรรจุสารเคมี และชิ้นส่วนเปลือกถังรับแรงดัน
- อุปกรณ์พลังงานลมและเครื่องจักรผลิตพลังงาน: เสาสำหรับกังหันลมและชิ้นส่วนโครงสร้างทรงกระบอกขนาดใหญ่สำหรับอุปกรณ์ผลิตพลังงาน
- การต่อเรือและวิศวกรรมนอกชายฝั่ง: แผ่นตัวเรือโค้ง ชิ้นส่วนทรงกระบอกสำหรับเรือ และชิ้นส่วนโครงสร้าง
- ท่อเหล็กและโครงสร้างโลหะ: ท่อเหล็กเชื่อมขนาดใหญ่ ท่อควัน และท่อระบายอากาศ
9. ปัจจัยสำคัญ 6 ประการที่มีผลต่อคุณภาพของการรีดแผ่นเหล็กด้วยลูกกลิ้งสี่ตัว
1) ประเภทวัสดุและความแข็งแรงคราก
วัสดุต่างชนิดกันต้องการแรงรีดที่แตกต่างกันอย่างมาก แม้จะมีความหนาเท่ากัน วัสดุที่มีความแข็งแรงคราสูงกว่าโดยทั่วไปแล้วจะต้องการแรงดัดที่มากกว่า
ดังนั้น ความสามารถในการประมวลผลของ เครื่องรีดแผ่น ไม่สามารถระบุได้จากความหนาของแผ่นเพียงอย่างเดียว
2) ความหนาและความกว้างของแผ่น
โดยทั่วไปแล้ว แผ่นเหล็กที่มีความหนามากขึ้นจะต้องการโมเมนต์ดัดที่มากขึ้น ในขณะที่แผ่นเหล็กที่มีความกว้างมากขึ้นอาจนำไปสู่การโก่งตัวของลูกกลิ้งที่มากขึ้นและภาระการขึ้นรูปโดยรวมที่สูงขึ้น
สำหรับวัสดุและความโค้งที่กำหนดไว้ โดยอิงจากแบบจำลองการดัดแบบยืดหยุ่น-พลาสติกอย่างง่าย แรงดัดที่ต้องการต่อหน่วยความกว้างจะแปรผันโดยประมาณกับกำลังสองของความหนา อย่างไรก็ตาม แรงกดขณะรีดจริงยังขึ้นอยู่กับปัจจัยต่างๆ เช่น ระยะห่างระหว่างลูกกลิ้งและสภาวะการทำงานเฉพาะด้วย
3) เส้นผ่านศูนย์กลางการรีด
โดยทั่วไปแล้ว เส้นผ่านศูนย์กลางเป้าหมายที่เล็กกว่าจะต้องการการเสียรูปพลาสติกในแผ่นโลหะในระดับที่มากขึ้น
ขนาดเส้นผ่านศูนย์กลางการรีดขั้นต่ำที่เครื่องจักรสามารถทำได้นั้นถูกจำกัดด้วยปัจจัยต่างๆ เช่น เส้นผ่านศูนย์กลางของลูกรีดด้านบน การจัดเรียงลูกรีด ความแข็งแรงของวัสดุ ความหนาของแผ่นโลหะ และความแข็งแกร่งโดยรวมของอุปกรณ์
4) วัสดุมีความยืดหยุ่นและคืนตัวได้ดี
เมื่อกระบวนการรีดเสร็จสมบูรณ์ ความเครียดแบบยืดหยุ่นภายในวัสดุจะถูกปลดปล่อยออกมา ซึ่งโดยทั่วไปจะทำให้ชิ้นงานมีเส้นผ่านศูนย์กลางเพิ่มขึ้นและมีความโค้งลดลง ดังนั้น ในการผลิตจริง จึงมักจำเป็นต้องดัดวัสดุให้โค้งงอเกินขนาดโดยเจตนา จากนั้นจึงทำการวัดและปรับความกลมให้ได้ขนาดตามเป้าหมายในภายหลัง
5) การเบี่ยงเบนของแกนหมุนและความขนาน
เมื่อทำการแปรรูปแผ่นโลหะขนาดกว้าง ลูกกลิ้งอาจโก่งงอภายใต้แรงกด ซึ่งอาจส่งผลให้ความโค้งไม่สม่ำเสมอทั่วความกว้างของชิ้นงาน
มาตรการควบคุมต้องคำนึงถึงความแข็งแกร่งของลูกกลิ้งของอุปกรณ์ การออกแบบการชดเชย และความกว้างจริงของแผ่นโลหะด้วย
6) ขั้นตอนการให้อาหาร การจัดท่า และการผ่าตัด
การจัดแนวที่ไม่ถูกต้องระหว่างการป้อนวัสดุ แรงหนีบที่ไม่เพียงพอ หรือการปรับลูกกลิ้งด้านข้างที่ไม่สม่ำเสมอ อาจส่งผลให้เกิดปัญหาต่างๆ เช่น การเรียว การเป็นรูปวงรี หรือการจัดแนวตะเข็บที่ไม่ตรงกัน
ด้วยเหตุนี้ พารามิเตอร์ของเครื่องจักร CNC จึงต้องได้รับการประสานงานอย่างระมัดระวังกับขั้นตอนการปฏิบัติงานจริง
10. จะปรับปรุงความแม่นยำในการประมวลผลของการดัดแบบสี่ลูกกลิ้งได้อย่างไร?
ในการผลิตจริง การเพิ่มประสิทธิภาพสามารถพิจารณาได้จากสามมุมมอง ได้แก่ อุปกรณ์ กระบวนการ และการตรวจสอบ
ปัญหาที่พบได้ทั่วไป | สาเหตุที่เป็นไปได้ | มาตรการปรับปรุง |
ทรงกระบอกมีลักษณะรีมากเกินไป | การวางตำแหน่งลูกกลิ้งด้านข้างไม่ถูกต้อง การคืนตัวไม่สม่ำเสมอ | ดำเนินการรีดขึ้นรูปหลายขั้นตอน การแก้ไขความกลม และการปรับพารามิเตอร์ |
การมีขอบตรงบริเวณรอยเย็บ | การดัดล่วงหน้าไม่เพียงพอ | ปรับปรุงกระบวนการดัดปลายเบื้องต้นให้เหมาะสมที่สุด |
การเรียวของชิ้นงาน | การป้อนวัสดุที่ไม่ตรงแนว การกำหนดตำแหน่งแกนลูกกลิ้งที่ไม่สม่ำเสมอ | ตรวจสอบการจัดตำแหน่งแผ่นโลหะและการซิงโครไนซ์การหมุนด้านข้าง |
มีลักษณะป่องหรือ "คอด" (ทรงนาฬิกาทราย) ตรงกลางของทรงกระบอก | การโก่งตัวของแกนลูกกลิ้ง ความไม่สม่ำเสมอของวัสดุ | ตรวจสอบความแข็งแกร่งของอุปกรณ์และการชดเชยเพลาลูกกลิ้ง |
รอยบุ๋มบนพื้นผิว | การปนเปื้อนบนพื้นผิวลูกกลิ้ง แรงหนีบมากเกินไป | ทำความสะอาดพื้นผิวลูกกลิ้งและปรับแรงดันการหนีบให้เหมาะสม |
การเปลี่ยนแปลงมิติระหว่างการประมวลผลซ้ำ | ความแปรปรวนระหว่างชุดวัสดุ พารามิเตอร์กระบวนการที่ไม่เสถียร | จัดหมวดหมู่โปรแกรมกระบวนการและดำเนินการตรวจสอบชิ้นงานตัวอย่างแรก |
สำหรับแผ่นที่มีข้อกำหนดด้านคุณภาพพื้นผิวสูง เช่น แผ่นที่ทำจากสแตนเลส สามารถใช้มาตรการเพิ่มเติมได้ เช่น การใช้ฝาครอบลูกกลิ้งป้องกัน วัสดุสัมผัสพิเศษ และมาตรการป้องกันรอยขีดข่วน
11. คุณจะเลือกเครื่องรีดแผ่นโลหะสี่ลูกกลิ้งที่เหมาะสมได้อย่างไร?
ในการเลือกเครื่องจักร แนะนำให้พิจารณาพารามิเตอร์กระบวนการพื้นฐาน 5 ประการก่อน ได้แก่ ประเภทวัสดุและความแข็งแรงของวัสดุ ความหนาแผ่นสูงสุด ความกว้างแผ่นสูงสุด เส้นผ่านศูนย์กลางการรีดภายในขั้นต่ำ และจำเป็นต้องมีการดัดปลายแผ่นทั้งสองด้านก่อนหรือไม่
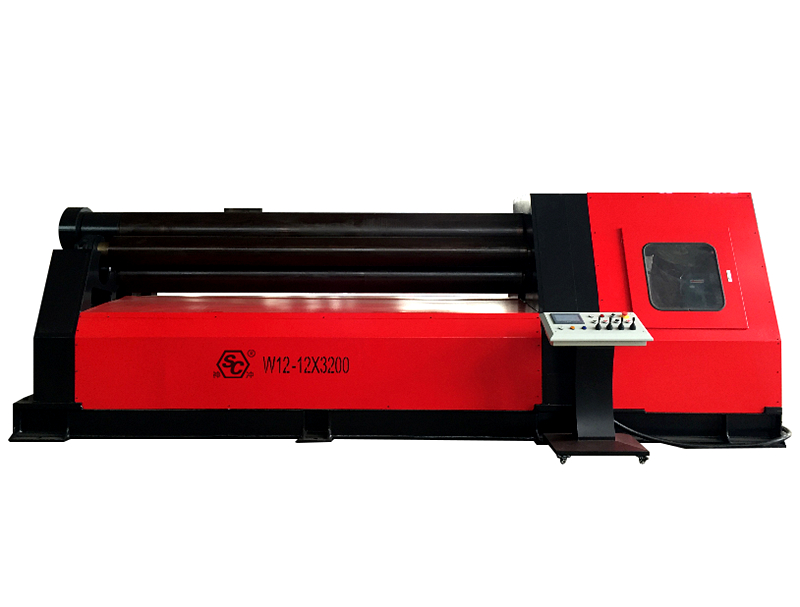
ยกตัวอย่างเช่น เครื่องรีดแผ่นเหล็กไฮดรอลิกแบบสี่ลูกกลิ้งรุ่น W12 ทั่วไป ควรให้ความสำคัญกับพารามิเตอร์ต่อไปนี้ในระหว่างกระบวนการคัดเลือก
ข้อมูลจำเพาะทางเทคนิค | คำอธิบาย |
ความหนาการรีดแผ่นสูงสุด | ความหนาในการรีดสูงสุดสำหรับวัสดุ ความกว้าง และเส้นผ่านศูนย์กลางที่กำหนด |
ความหนาการดัดล่วงหน้าสูงสุด | ความหนาของแผ่นโลหะสูงสุดที่อุปกรณ์สามารถทำการดัดขอบล่วงหน้าได้ |
ความกว้างการรีดแผ่นสูงสุด | ความกว้างแผ่นสูงสุดที่อนุญาตสำหรับการประมวลผล |
เส้นผ่านศูนย์กลางการรีดขั้นต่ำ | เส้นผ่านศูนย์กลางชิ้นงานขั้นต่ำที่สามารถทำได้ภายใต้เงื่อนไขการทำงานที่กำหนด |
เส้นผ่านศูนย์กลางลูกกลิ้งบน | ส่งผลต่อความแข็งแกร่งและความสามารถในการรีดชิ้นงานขนาดเล็ก |
เส้นผ่านศูนย์กลางม้วนล่าง | ส่งผลต่อประสิทธิภาพการจับยึดและการป้อนวัสดุ |
เส้นผ่านศูนย์กลางม้วนด้านข้าง | ส่งผลต่อความสามารถในการรับน้ำหนักของลูกกลิ้งด้านข้างและช่วงการรีดโดยรวม |
ความเร็วในการกลิ้ง | ความเร็วเชิงเส้นของแผ่นโลหะระหว่างกระบวนการรีด |
กำลังมอเตอร์หลัก | เกี่ยวข้องกับกำลังขับและข้อกำหนดของอุปกรณ์ |
แรงดันระบบไฮดรอลิก | แรงดันใช้งานที่กำหนดของระบบไฮดรอลิก |
ระบบซีเอ็นซี | ควบคุมการวางตำแหน่งม้วน การลำดับการทำงาน และโปรแกรมการประมวลผล |
น้ำหนักเครื่องจักรโดยรวม | เกี่ยวข้องกับโครงสร้าง คุณสมบัติ และความสามารถในการรับน้ำหนักของอุปกรณ์ |
ยกตัวอย่างเช่น เครื่องรีดแผ่นเหล็กแบบสี่ลูกกลิ้งทั่วไป เช่น รุ่น W12-16×2000 และ W12-25×3200 ตัวเลขในชื่อรุ่นมักจะบ่งบอกถึงความหนาและความกว้างในการรีดแผ่นเหล็กโดยประมาณ อย่างไรก็ตาม ควรตรวจสอบกำลังการผลิตจริงกับข้อกำหนดทางเทคนิคและผลการทดสอบการรีดจากผู้ผลิตเสมอ
สำหรับเครื่องรีดแผ่นเหล็กสี่ลูกกลิ้งรุ่น W12-25×3200 นั้น การกำหนดรุ่นหมายถึงความสามารถในการรีดแผ่นเหล็กที่มีความหนา 25 มม. และความกว้าง 3200 มม. สิ่งสำคัญที่ควรทราบคือ ความสามารถในการรีดแผ่นเหล็กที่มีความหนานี้ขึ้นอยู่กับพารามิเตอร์เฉพาะที่ผู้ผลิตกำหนด เช่น ความแข็งแรงของวัสดุ เส้นผ่านศูนย์กลางการรีดขั้นต่ำ และสภาวะการดัดก่อนรีด และไม่ควรตีความว่าเป็นความสามารถในการรีดแผ่นเหล็กหนา 25 มม. ได้อย่างแน่นอนในทุกสภาวะการทำงาน
สำหรับโรงงานที่เน้นการผลิตชิ้นส่วนทรงกระบอกจำนวนมาก ควรให้ความสำคัญกับคุณสมบัติต่างๆ เช่น การควบคุมด้วยเครื่อง CNC การจัดตำแหน่งศูนย์กลางอัตโนมัติ การป้อนข้อมูลตำแหน่งลูกรีด การซิงโครไนซ์ไฮดรอลิก การป้อนอัตโนมัติ และระบบสนับสนุนเสริม ในทางกลับกัน สำหรับการผลิตจำนวนน้อยแต่มีความหลากหลายสูง ควรให้ความสำคัญกับความสะดวกในการใช้งาน ประสิทธิภาพในการเปลี่ยนเครื่องมือหรือกระบวนการ และต้นทุนการลงทุนโดยรวมมากกว่า
12. สรุป: คุณค่าหลักของกระบวนการรีดสี่ลูกกลิ้ง
ข้อดีของการดัดด้วยลูกกลิ้ง 4 ตัว ไม่ได้อยู่ที่การเพิ่มลูกกลิ้งทำงานอีกหนึ่งตัวเท่านั้น แต่ที่สำคัญกว่านั้นคือ ช่วยให้สามารถทำการดัดเบื้องต้น การรีด และการปรับขนาด (การปัดเศษ) ได้ในเครื่องเดียว ซึ่งทำได้โดยการยึดจับที่มั่นคงจากลูกกลิ้งด้านบนและด้านล่าง ผสานกับการทำงานขึ้นรูปที่เป็นอิสระของลูกกลิ้งด้านข้าง
จากมุมมองด้านการผลิต เครื่องรีดแผ่นโลหะแบบสี่ลูกกลิ้งช่วยลดความจำเป็นในการเคลื่อนย้ายแผ่นโลหะและการจัดวางตำแหน่งซ้ำๆ เพิ่มความสม่ำเสมอในการขึ้นรูปทรงกระบอก และเป็นพื้นฐานที่เหมาะสมสำหรับสายการผลิตรีดอัตโนมัติ
สำหรับผู้ผลิตในภาคส่วนต่างๆ เช่น ถังรับแรงดัน ถังเก็บ โครงสร้างเหล็ก การต่อเรือ และอุปกรณ์พลังงาน เครื่องรีดแผ่นเหล็กสี่ลูกกลิ้งนั้นเหมาะสมอย่างยิ่งสำหรับงานที่ต้องการประสิทธิภาพการผลิตสูง คุณภาพการรีดที่เหนือกว่า และความสม่ำเสมอในการผลิตแต่ละชุด
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese