جدول المحتويات
إن عملية درفلة الصفائح، التي تبدو ظاهرياً عملية بسيطة لتشكيل صفيحة مسطحة على شكل أسطوانة أو قوس، تتضمن في الواقع مراحل متعددة، بما في ذلك خصائص المواد، وسمك الصفيحة وعرضها، وهيكل آلة الدرفلة، وهندسة الأسطوانة، والانحناء المسبق، وتحديد موضع التغذية، ومقدار التخفيض، وتسلسل الدرفلة، والتحكم في الارتداد، والتصحيحات قبل وبعد اللحام.
إذا لم يكن الهدف مجرد "التدحرج في دائرة"، بل تحقيق استدارة جيدة، وقطر ثابت، وأجزاء مستقيمة قصيرة في الأطراف، ومحاذاة دقيقة للدرزة، واتساق عالي للدفعة، وكفاءة إنتاج عالية، فإن العملية بأكملها تحتاج إلى الترقية من "تشغيل آلة واحدة" إلى تدفق تحكم كامل في العملية.
1. كيف يمكن تحسين عملية دلفنة الصفائح المعدنية؟
1) أولاً، وضح الهدف الأساسي المتمثل في "إتقان عملية الدرفلة".
تتطلب عملية دلفنة الصفائح المعدنية عالية الجودة عادةً التحكم المتزامن في المؤشرات التالية:
أهداف التحكم | الميزات الرئيسية |
استدارة | المقطع العرضي النهائي يقارب دائرة التصميم بشكل كبير |
دقة القطر | يتطابق القطر الفعلي مع أبعاد الرسم |
الشكل البيضاوي | يقلل من الاختلافات بين المحورين الرئيسي والثانوي |
جودة نهائية | يقلل من الحواف المستقيمة والحواف المنهارة والأطراف المسطحة |
جودة مشتركة | يحقق محاذاة دقيقة عند كلا الطرفين |
سطح المادة الأساسية | يقلل من الخدوش والانبعاجات وعلامات البكرة |
اتساق الدفعات | يحافظ على ثبات الأبعاد عبر منتجات متعددة |
كفاءة الإنتاج | يقلل من التعديلات المتكررة وإعادة العمل |
أمان | يمنع انزلاق المواد الورقية وتأرجحها وانحشارها. |
وبالتالي، فإن تحسين ملزمة لا ينبغي أن تركز عملية الدرفلة فقط على ما إذا كان ضغط آلة الدرفلة كافياً، بل يجب أن تعمل على تحسين ستة جوانب:
المواد ← المعدات ← العملية ← التشغيل ← الفحص ← التصحيح.
2) قبل الدرفلة: جهّز المادة بشكل صحيح
تنشأ العديد من مشاكل جودة الدرفلة في الواقع قبل دخول الصفائح المعدنية إلى آلة الدرفلة.
- تحقق من سمك الصفيحة
إن الفرق بين السماكة الفعلية والسماكة النظرية سيؤثر بشكل مباشر على نصف قطر الانحناء.
على سبيل المثال، إذا كان التصميم يستخدم: صفيحة فولاذية بسمك 10 مم
قد يكون للسمك الفعلي هامش تفاوت معين.
في تصنيع الأسطوانات عالية الدقة، يجب التحقق من سمك الصفيحة الفعلي قدر الإمكان، بدلاً من تحديد المعايير بدقة وفقًا للسمك الاسمي.
- تحقق من درجة جودة المواد
تختلف المواد المختلفة في قوة الخضوع وقوة الشد والاستطالة.
تشمل المواد الشائعة ما يلي:
- س235
- Q355
- الفولاذ المقاوم للصدأ 304
- الفولاذ المقاوم للصدأ 316L
- صفيحة ألومنيوم
- صفيحة نحاسية
- سبائك أساسها النيكل
- فولاذ عالي القوة
حتى مع استخدام نفس الصفيحة المعدنية بسمك 10 مم، قد تتطلب المواد المختلفة ضغوط دحرجة مختلفة بشكل كبير وتعويضات ارتداد مختلفة.
على سبيل المثال:
يُظهر الفولاذ المقاوم للصدأ 304 عادةً خاصية ارتداد أكثر وضوحًا من الفولاذ الكربوني العادي.
لذلك، لا يمكن تطبيق معايير الدرفلة للفولاذ الكربوني العادي ببساطة.
3) المعالجة المسبقة للورق
تُعد المعالجة المسبقة للورقة أمراً بالغ الأهمية.
- تحقق من درجة جودة المواد
إذا كانت الورقة نفسها تحتوي على:
- انتفاخات مركزية
- تشويه الحواف
- تموجات محلية
- ركوب
بعد دخولها إلى مصنع الدرفلة، فإنها عرضة لما يلي:
عدم استقرار الاستدارة + تشوه الحواف + تشوهات موضعية في نصف القطر.
ينبغي إجراء عملية التسوية إذا لزم الأمر.
- نظف سطح الورقة
قبل اللف، قم بإزالة ما يلي:
- برادة الحديد
- خبث اللحام
- زيت
- حجم
- مواد غريبة
وخاصة صفائح الفولاذ المقاوم للصدأ والألومنيوم.
إذا كانت هناك مواد غريبة صلبة موجودة على سطح الأسطوانة، فيمكنها بسهولة أن تشكل انبعاجات دائمة.
للحصول على منتجات ذات جودة سطح عالية، ضع في اعتبارك ما يلي:
طبقة واقية + تنظيف سطح اللفافة + معالجة خاصة لسطح اللفافة.
4) تحديد مسار عملية لف الصفائح الصحيح
تختلف مسارات المعالجة باختلاف آلات الدرفلة.
تشمل المعدات الشائعة ما يلي:
- آلة لف ثلاثية البكرات
يتضمن:
- ثلاث بكرات متناظرة
- ثلاث بكرات غير متماثلة
- بكرة علوية عالمية ثلاثية البكرات
- آلة لف بأربع بكرات
يحتوي عادةً على:
- اللفة العلوية
- لفة أقل
- انقلاب يساري
- لفة يمين
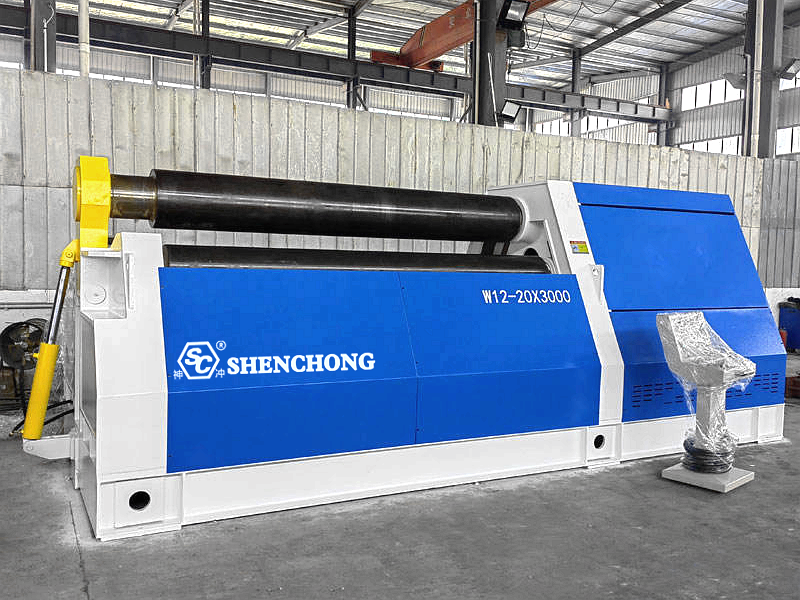
بالنسبة للإنتاج الذي يتطلب كفاءة عالية ودقة عالية وعددًا أقل من الحواف المستقيمة في الأطراف، فإن آلة لف ذات أربع بكرات يتمتع بمزايا عملية كبيرة.
5) أهم خطوة في عملية الدرفلة: الثني المسبق
إذا تم تجاهل عملية الثني المسبق، فإن العديد من المنتجات، حتى لو تم لفها في النهاية على شكل دائرة، تكون عرضة لوجود حواف مستقيمة طويلة للغاية في كلا الطرفين.
على سبيل المثال: قد تحتفظ أطراف الصفائح المعدنية بمناطق مستقيمة طويلة.
هذا الشرط يضر بالعمليات اللاحقة:
- اللحام التناكبي
- وصل الأسطوانات
- تركيب الفلنجة
- التحكم في الاستدارة
لماذا يُعدّ ثني الأطراف مسبقًا ضروريًا؟
أثناء عملية لف الصفائح المعدنية، لا يمكن للصفائح المعدنية أن تشكل انحناءً مستقرًا إلا بعد دخولها منطقة الغلاف الفعالة للأسطوانات.
لذلك، غالباً ما تعاني منطقة النهاية الأولية لمادة الصفيحة الداخلة إلى المعدات من طول انحناء فعال غير كافٍ.
الغرض من الثني المسبق هو تشكيل الانحناء المستهدف مسبقًا عند نهاية مادة الصفيحة.
العملية النهائية هي: الثني المسبق ← الدرفلة ← التوصيل ← التدوير
بدلاً من التدحرج مباشرة.
6) تحديد قطر الدوران المستهدف بدقة
عملية الدرفلة ليست مجرد درفلة مادة الصفيحة إلى "قطر الرسم".
يجب أن يأخذ ذلك في الاعتبار ما يلي:
- سمك الورقة
- مادة
- وضع الطبقة المحايدة
- الربيع العودة
- طريقة الدرفلة
- قطر البكرة
- موقع فحص المنتج النهائي
على سبيل المثال: القطر الخارجي Ø1000 مم
إذا تم استخدام 1000 مم مباشرة كهدف للتحكم في تباعد البكرات، فقد ينحرف المنتج النهائي الفعلي عن الحجم المستهدف بسبب ارتداد المادة.
لذلك، يجب أن تُنشئ العملية الفعلية حلقة مغلقة:
حجم الهدف ← التخفيض النظري ← تعويض الارتداد ← الفحص الفعلي ← تصحيح المعلمات
7) التحكم في "التخفيض" أثناء التدحرج
هذا أحد المعايير الأساسية التي تحدد جودة عملية الدرفلة.
ضغط غير كافٍ:
عدم كفاية انحناء مادة الصفيحة؛ قطر مفرط بعد الارتداد؛ يتطلب دورات إعادة لف متعددة.
ضغط مفرط:
يؤدي بسهولة إلى تشوه بلاستيكي مفرط؛ ويزيد من حمل المعدات؛ وقد يسبب تشوهًا موضعيًا؛ ويؤدي إلى تدهور جودة السطح.
لذلك، يوصى باستخدام: الضغط التدريجي + الدرفلة متعددة المراحل، بدلاً من ضغط مادة الصفيحة إلى الموضع النهائي دفعة واحدة.
8) الدرفلة متعددة المراحل أكثر استقرارًا من التشكيل أحادي المرحلة
يمكن تصميم عملية نموذجية على النحو التالي:
المرحلة الأولى:
تدخل المادة الصفائحية → الانحناء الأولي.
المرحلة الثانية:
زيادة الضغط ← توسيع منطقة الانحناء.
المرحلة الثالثة:
استمر في التدحرج → الاقتراب من القطر المستهدف.
المرحلة الرابعة:
إنهاء العملية ← التخلص من الأخطاء الموضعية.
المرحلة الخامسة:
الربط ← التحقق من الاستدارة.
تُعد هذه الطريقة مناسبة بشكل خاص لما يلي:
- أطباق سميكة
- فولاذ عالي القوة
- الفولاذ المقاوم للصدأ
- أسطوانات ذات قطر كبير
- أسطوانات عالية الدقة
9) التحكم في زاوية التغذية باستخدام البكرات الجانبية
بالنسبة لآلات دحرجة الألواح ذات الأربع بكرات، يمكن تعديل وضعية اللوح باستخدام بكرات جانبية.
إذا كانت زاوية دخول اللوحة غير صحيحة، فقد يحدث ما يلي:
- نهايات غير متطابقة
- أسطوانة مخروطية
- عدم انتظام الاستدارة
- صعوبة في محاذاة الدرزات
لذلك، قبل إجراء عملية التدحرج الرسمية، ينبغي القيام بما يلي:
تحديد الموضع ← التمركز ← التثبيت ← التجربة بالتدوير.
10) لا يمكن إغفال التقريب بعد عملية الدرفلة
حتى لو كانت عملية الدرفلة مضبوطة بشكل جيد، فقد يظل المنتج النهائي يُظهر ما يلي:
- بيضاوي
- انتفاخات محلية
- تشوه في منطقة التماس
- نهايات غير مستديرة
لذلك، عادةً ما يكون التقريب مطلوبًا:
استخدام ضغط الأسطوانة المناسب لتحسين شكل الأسطوانة.
الهدف ليس إعادة الدرفلة، ولكن: القضاء على الأخطاء المحلية وجعل استدارة الأسطوانة بشكل عام أكثر اتساقًا.
2. كيف يمكن تحسين جودة درفلة الصفائح المعدنية؟
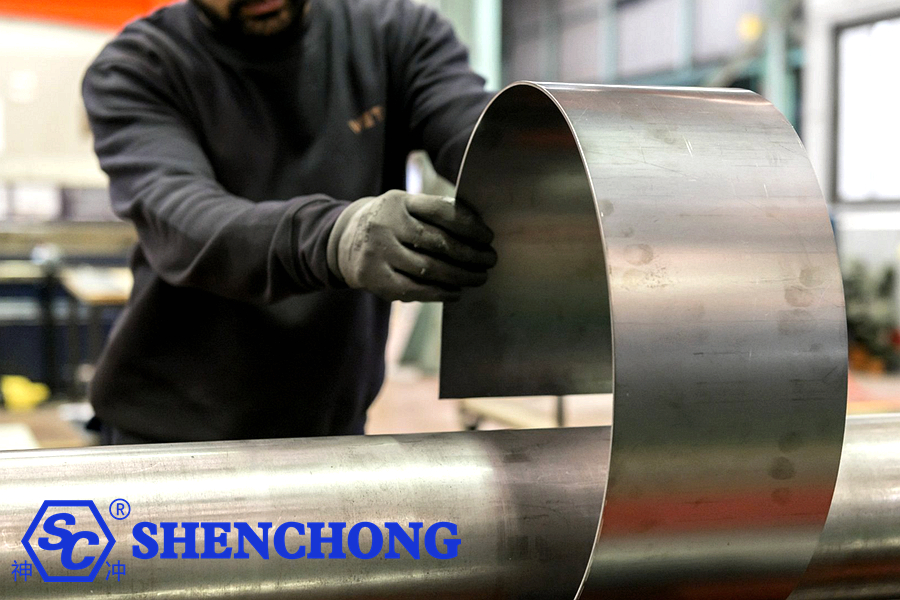
إن تحسين جودة درفلة الصفائح لا يتعلق فقط بزيادة ضغط آلة الدرفلة، بل يتعلق بتحسين تحضير المواد، واختيار المعدات، وعملية الثني المسبق، ومعايير الدرفلة، وتعويض الارتداد، وتحديد موضع الصفائح المعدنية، وفحص العملية، ومعايرة الاستدارة في نفس الوقت.
يمكن تلخيص الأهداف على النحو التالي:
التدحرج بشكل أكثر انتظامًا، بأبعاد أكثر دقة، وحواف مستقيمة أقصر، وتشطيب سطح أفضل، ودفعات أكثر استقرارًا، وكفاءة أعلى.
الخطوة 1: تحسين جودة المعالجة المسبقة للصفائح المعدنية
لا تنتج العديد من مشاكل الدرفلة عن آلة الدرفلة نفسها، بل عن مشاكل موجودة قبل دخول الصفائح المعدنية إلى المعدات.
1) تحقق من سمك الصفيحة الفعلي
لا ينبغي تحديد المعايير بناءً على السماكة الاسمية فقط.
على سبيل المثال: صفيحة فولاذية بسمك 12 مم
قد يكون للسمك الفعلي تفاوتات في التصنيع، كما أن نصف قطر الدرفلة حساس للغاية للاختلافات في سمك الصفيحة.
بالنسبة للمنتجات عالية الدقة، يجب قياس سمك الصفيحة الفعلي واستخدامه كأحد معايير العملية.
2) تحقق من استواء مادة الصفيحة
التركيز على التحقق:
- انتفاخات مركزية
- تشويه الحواف
- تشوه متموج
- التواء
- المنخفضات المحلية
إذا كانت مادة الصفيحة نفسها غير متساوية، فسيكون من الصعب تحقيق استدارة مستقرة بعد الدرفلة.
3) نظف مادة الورقة وسطح الأسطوانة
تجنب ما يلي، خاصة بالنسبة للمنتجات ذات متطلبات السطح العالية مثل ألواح الفولاذ المقاوم للصدأ والألومنيوم:
- برادة الحديد
- خبث اللحام
- طبقة الأكسيد
- جزيئات معدنية
- بقع الزيت
يدخل بين الأسطوانة ومادة الصفيحة.
الخطوة الثانية: اختيار آلة لف الصفائح المناسبة
يؤثر هيكل المعدات بشكل مباشر على عملية دلفنة الصفائح.
تشمل المعدات الشائعة ما يلي:
- ماكينة لف الصفائح ثلاثية البكرات
- آلة لف الصفائح المتناظرة ثلاثية البكرات
- آلة لف الصفائح غير المتماثلة ثلاثية البكرات
- آلة دحرجة الألواح العالمية ذات البكرة العلوية
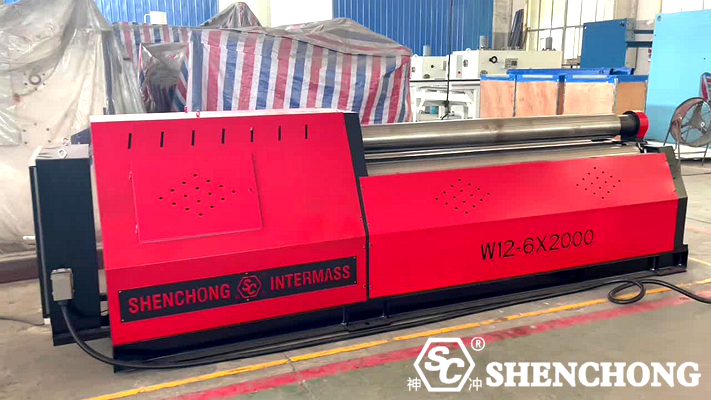
- آلة لف الصفائح ذات الأربع بكرات
بالنسبة للمنتجات التي تتطلب استدارة عالية وحواف مستقيمة قصيرة وكفاءة إنتاج عالية، فإن آلات دلفنة الألواح ذات الأربع بكرات أسهل بشكل عام في تحقيق تحديد المواقع المستقر والانحناء المسبق والدرفلة.
الخطوة 3: التركيز على الانحناء المسبق للنهاية
تُعد هذه إحدى أهم الخطوات في تحسين جودة الدرفلة.
إذا لم يكن الثني المسبق كافياً، فإن المنتج النهائي يكون عرضة لوجود حواف مستقيمة طويلة للغاية في كلا الطرفين.
لذا، ينبغي أن تكون العملية الكاملة كالتالي: ثني الأطراف مسبقًا ← لفّ الجسم الرئيسي ← وصل الأجزاء ← التشطيب. بدلًا من لفّ الصفيحة المسطحة مباشرةً على شكل دائرة.
الخطوة الرابعة: تحسين مقدار التخفيض
تُعد نسبة التخفيض هي المعيار الأساسي الذي يحدد جودة اللفة.
تخفيض غير كافٍ
قد يؤدي إلى:
- القطر كبير جدًا
- يزداد نصف القطر بعد الارتداد
- عدم كفاية الاستدارة
- يتطلب دحرجة متكررة
التخفيض المفرط
قد يؤدي إلى:
- تشوه مفرط موضعي
- انبعاجات سطحية
- زيادة حمولة المعدات
- حجم غير كافٍ
لذلك، فإن الطريقة الأكثر منطقية هي: التخفيض التدريجي، والتشكيل متعدد المراحل.
وهذا الأمر مهم بشكل خاص للألواح السميكة والفولاذ عالي القوة والفولاذ المقاوم للصدأ.
الخطوة 5: التغيير من "التدحرج لمرة واحدة" إلى "التدحرج متعدد المراحل"
على سبيل المثال، بالنسبة لأسطوانة ذات صفيحة سميكة، يمكن استخدام ما يلي:
المرحلة الأولى: الانحناء الأولي
↓
المرحلة الثانية: توسيع منطقة الانحناء
↓
المرور الثالث: الاقتراب من القطر المستهدف
↓
المرحلة الرابعة: التوصيل
↓
المرحلة الخامسة: التشطيب والتقريب
تُعد هذه الطريقة أسهل في التحكم بشكل عام من حيث الحجم والاستدارة مقارنةً بعملية التخفيض الكبيرة الواحدة.
الخطوة السادسة: تعزيز محاذاة الصفائح
إذا كانت الصفيحة المعدنية مائلة عند دخولها آلة الدرفلة، فإنها تكون عرضة للمشاكل التالية:
- شكل مخروطي
- أقطار مختلفة عند كلا الطرفين
- المفاصل غير المتراصفة
- استدارة غير متناسقة
لذلك، من الضروري أثناء التغذية التحكم في:
خط مركز الصفيحة المعدنية = خط مركز آلة الدرفلة
ويمكن تحقيق ذلك باستخدام:
- خطوط تحديد المواقع
- أجهزة تحديد المواقع الجانبية
- تحديد المواقع بالليزر
- تحديد المواقع باستخدام الحاسوب
- الموانع الميكانيكية
- تحسين قابلية تكرار التغذية
الخطوة 7: التركيز على التحكم في ارتداد المادة
تخضع الصفائح المعدنية لعملية استعادة مرنة بعد تفريغها.
لذلك: الشكل الموجود على الآلة ليس بالضرورة هو الشكل النهائي بعد التفريغ.
ينبغي إيلاء اهتمام خاص لما يلي:
- الفولاذ عالي القوة مثل Q355
- الفولاذ المقاوم للصدأ 304
- الفولاذ المقاوم للصدأ 316L
- فولاذ سبيكي عالي القوة
بالنسبة للمواد ذات الارتداد المرن الكبير، ينبغي تحديد معايير تعويض الارتداد المرن المحددة.
على سبيل المثال:
القطر المستهدف ← قطر الدرفلة النظري ← تعويض الارتداد المرن ← الفحص الفعلي ← تصحيح المعلمات
قم بتطوير قاعدة بيانات العمليات الخاصة بالشركة تدريجياً.
الخطوة 8: إنشاء قاعدة بيانات للمعلمات الخاصة بـ "المادة + السماكة + القطر"
هذه طريقة فعالة للغاية لتحسين الاتساق في الإنتاج الضخم.
على سبيل المثال:
مادة | سماكة | عرض براءة الاختراع | قطر الهدف | معلمات ما قبل الانحناء | المعاملات المتغيرة |
س235 | 6 مم | 2000 ملم | Ø500 | أ | أ |
س235 | 10 مم | 3000 ملم | Ø800 | ب | ب |
Q355 | 12 مم | 3000 ملم | Ø1000 | ج | ج |
304 | 8 ملم | 2000 ملم | Ø600 | د | د |
304 | 12 مم | 3000 ملم | Ø1200 | هـ | هـ |
لن يحتاج المشغلون بعد الآن إلى الاعتماد كلياً على الخبرة، ويمكنهم الوصول مباشرة إلى المعايير التي تم التحقق منها.
تحسين دقة تزامن النظام الهيدروليكي والبكرات
وهذا الأمر مهم بشكل خاص بالنسبة لآلات دحرجة الصفائح الهيدروليكية الكبيرة.
إذا كان هناك فرق كبير في موضع بكرات الجانب الأيسر والأيمن، فقد يتسبب ذلك في ميل اللوحة وتناقصها.
لذلك، يجب التحكم بعناية في الجوانب التالية:
- تزامن الأسطوانتين الهيدروليكيتين اليمنى واليسرى
- ردود فعل الإزاحة
- الضغط الهيدروليكي
- وضع البكرة الجانبية
- التحكم ذو الحلقة المغلقة في نظام التحكم الرقمي الحاسوبي
بالنسبة لعمليات الدرفلة عالية الدقة، غالباً ما تكون دقة التحكم في الموضع أكثر أهمية من مجرد زيادة الضغط الهيدروليكي.
تحسين كفاءة الإنتاج: تقليل "الدرفلة المتكررة"
غالباً ما تتضمن عملية إنتاج صفائح المعادن التقليدية بالدرفلة ما يلي:
لفّ مرة واحدة ← قياس ← تعديل ← إعادة لف ← إعادة قياس
على الرغم من أن هذا يكمل العملية، إلا أنه غير فعال ويعتمد بشكل كبير على خبرة المشغل.
النهج الأفضل هو:
الخطوة 1
سجل معلومات المواد والمنتجات.
الخطوة الثانية
استرجع المعايير التاريخية.
الخطوة 3
قم بوضع البكرات تلقائيًا.
الخطوة الرابعة
قم بتنفيذ إجراء الانحناء المسبق تلقائيًا.
الخطوة 5
تنفيذ عمليات تمرير متعددة تلقائياً.
الخطوة 6
الانتهاء.
الخطوة 7
افحص النتائج الفعلية واحفظها.
يؤدي هذا تدريجياً إلى عملية درفلة الصفائح المعدنية الرقمية.
3. كيف يمكن تقليل الحواف المستقيمة؟
يُعد تقليل الحواف المستقيمة أمراً أساسياً لتحسين عملية لف الصفائح.
تشمل الطرق الرئيسية ما يلي:
الطريقة الأولى: الانحناء المسبق الكافي
قم بزيادة درجة الانحناء المسبق عند الأطراف.
الطريقة الثانية: استخدام أسطوانة صفائح رباعية البكرات
تحسين قدرة تشكيل الأطراف من خلال التحكم في البكرات الجانبية.
الطريقة الثالثة: زيادة مقدار الانحناء المسبق بشكل مناسب
تجنب الانحناء المسبق غير الكافي.
الطريقة الرابعة: زيادة عدد تمريرات التشطيب
بالنسبة للأسطوانات عالية الدقة، يمكن إجراء عمليات تشطيب متعددة.
الطريقة الخامسة: استخدام قطر الأسطوانة المناسب
قد يؤثر قطر الأسطوانة الكبير جدًا أو معايير العملية غير المتطابقة على تشكيل النهاية.
4. التحكم في الارتداد
يجب مراعاة خاصية الارتداد المرن للمادة. فبعد التشوه اللدن، تخضع الصفائح المعدنية لدرجة معينة من الاستعادة المرنة.
التحكم في الارتداد المرن لمختلف المواد
بشكل عام:
مواد | التحكم في الارتداد |
الفولاذ الكربوني المنخفض العادي | سهل نسبياً |
س235 | أسهل في التحكم |
Q355 | زيادة التعويضات |
الفولاذ المقاوم للصدأ 304 | يتطلب الأمر دراسة متأنية |
الفولاذ المقاوم للصدأ 316L | يتطلب الأمر دراسة متأنية |
فولاذ عالي القوة | الارتداد أكثر وضوحًا |
سبائك الألومنيوم | يتطلب تعديلاً بناءً على الدرجة |
لذلك، لا يمكن تحديد معايير آلة دحرجة الصفائح بناءً على "السماكة" فقط.
ينبغي مراعاة ما يلي على الأقل: السماكة + المادة + العرض + القطر المستهدف.
5. الملخص
عملية دحرجة الصفائح الحديثة المثالية:
تخزين المواد الورقية
↓
تحديد المواد
↓
الكشف عن السماكة/العرض
↓
تسوية المواد الورقية
↓
تحديد المواقع باستخدام الحاسوب
↓
التمركز الدقيق
↓
إنهاء الانحناء المسبق
↓
الدرفلة متعددة المراحل
↓
وصلات أوتوماتيكية
↓
الفحص الأولي
↓
التشطيب والتقريب
↓
لحام
↓
فحص استدارة القطع بعد اللحام
↓
فحص الأبعاد النهائية
↓
أرشفة معلمات العملية
يمكن تلخيص الطريقة الأكثر فعالية للتحسين في "10 إجراءات رئيسية".
إذا تم اختصار الطريقة بأكملها إلى نسخة يسهل تطبيقها في الموقع، فيمكن تلخيصها على النحو التالي:
- اختر المعدات المناسبة
اختر آلة لف الصفائح بناءً على المادة، والسمك، والعرض، والقطر.
- افحص المادة أولاً
تأكد من الدرجة والسمك والاستواء.
- حافظ على سطح الأسطوانة نظيفًا
تجنب الخدوش السطحية.
- التمركز الدقيق
تجنب التناقص التدريجي في الأسطوانة.
- الانحناء المسبق الصحيح
قلل من الحواف المستقيمة عند الأطراف.
- الضغط المعقول
تجنب الضغط المفرط في وقت واحد.
- الدرفلة متعددة المراحل
تحسين الاستدارة والثبات.
- تعويض فعال عن ارتداد الزنبرك
انتبه بشكل خاص للفولاذ المقاوم للصدأ والفولاذ عالي القوة.
- الجولة النهائية
إزالة التشوه الموضعي.
- أنشئ حلقة بيانات
احفظ المعايير الناجحة وقم بتطوير العمليات القياسية تدريجياً.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese