Turinys
Lakštinio valcavimo procesas, iš pažiūros paprastas plokščios plokštės formavimo į cilindrą arba lanką procesas, iš tikrųjų apima kelis etapus, įskaitant medžiagos savybes, plokštės storį ir plotį, valcavimo mašinos konstrukciją, volų geometriją, išankstinį lenkimą, padavimo padėtį, redukcijos kiekį, valcavimo seką, spyruoklinio atbulinio judėjimo valdymą ir korekcijas prieš bei po suvirinimo.
Jei tikslas yra ne tik „sukti ratą“, bet ir pasiekti gerą apvalumą, stabilų skersmenį, trumpus tiesius pjūvius galuose, tikslų siūlių sulygiavimą, didelę partijos konsistenciją ir didelį gamybos efektyvumą, tuomet visą procesą reikia atnaujinti nuo „vienos mašinos veikimo“ iki visiško proceso valdymo srauto.
1. Kaip optimizuoti metalo lakštų valcavimo procesą?
1) Pirma, paaiškinkite pagrindinį tikslą – „tobulinti valcavimo procesą“.
Aukštos kokybės lakštinio metalo valcavimo procesui paprastai reikia vienu metu kontroliuoti šiuos rodiklius:
Kontrolės tikslai | Pagrindinės savybės |
Apvalumas | Galutinis skerspjūvis tiksliai atitinka projektuojamą apskritimą |
Skersmens tikslumas | Faktinis skersmuo atitinka brėžinio matmenis |
Ovalumas | Sumažina skirtumus tarp pagrindinių ir šalutinių ašių |
Galutinė kokybė | Sumažina tiesius kraštus, suglaustus kraštus ir suplokštėjusius galus |
Siūlės kokybė | Pasiekia tikslų išlyginimą abiejuose galuose |
Pagrindo medžiagos paviršius | Sumažina įbrėžimus, įdubimus ir volelio žymes |
Partijos nuoseklumas | Išlaiko matmenų stabilumą keliuose gaminiuose |
Gamybos efektyvumas | Sumažina pakartotinį reguliavimą ir pakartotinį darbą |
Saugumas | Apsaugo lakštinę medžiagą nuo slydimo, siūbavimo ir suspaudimo. |
Todėl, gerinant lapas Valcavimo procesas turėtų būti sutelktas ne tik į tai, ar valcavimo mašinos slėgis yra pakankamas, bet ir optimizuoti šešis aspektus:
medžiaga → įranga → procesas → veikimas → patikrinimas → taisymas.
2) Prieš valcavimą: tinkamai paruoškite medžiagą
Daugelis valcavimo kokybės problemų iš tikrųjų kyla dar prieš tai, kai lakštinis metalas patenka į valcavimo staklę.
- Patikrinkite lakšto storį
Skirtumas tarp faktinio ir teorinio storio tiesiogiai paveiks lenkimo spindulį.
Pavyzdžiui, jei konstrukcijoje naudojama: 10 mm plieninė plokštė
Tikrasis storis gali turėti tam tikrą toleranciją.
Gaminant didelio tikslumo cilindrus, reikėtų kuo tiksliau patikrinti faktinį plokštės storį, o ne nustatyti parametrus griežtai pagal nominalų storį.
- Patikrinkite medžiagos klasę
Skirtingos medžiagos turi skirtingą tempiamąjį stiprumą, takumo ribą ir pailgėjimą.
Įprastos medžiagos apima:
- Q235
- Q355
- 304 nerūdijančio plieno
- 316L nerūdijantis plienas
- Aliuminio plokštė
- Vario plokštė
- Nikelio lydiniai
- Didelio stiprumo plienas
Net ir naudojant tą patį 10 mm storio lakštinį metalą, skirtingoms medžiagoms gali reikėti žymiai skirtingo valcavimo slėgio ir spyruokliavimo kompensacijos.
Pavyzdžiui:
304 nerūdijantis plienas paprastai pasižymi ryškesne spyruoklėjimo savybe nei įprastas anglinis plienas.
Todėl paprasto anglinio plieno valcavimo parametrų negalima tiesiog taikyti.
3) Lakštų išankstinis apdorojimas
Išankstinis lakštų apdorojimas yra labai svarbus.
- Patikrinkite medžiagos klasę
Jei pačiame lape yra:
- centriniai iškilimai
- kraštų deformavimas
- vietinis bangavimas
- sukimas
Patekęs į valcavimo staklę, jis linkęs į:
nestabilus apvalumas + krašto deformacija + lokalizuoti spindulio sutrikimai.
Išlyginimas turėtų būti atliekamas, jei reikia.
- Nuvalykite lapo paviršių
Prieš valcavimą nuimkite:
- geležies drožlės
- suvirinimo šlakas
- aliejus
- mastelis
- svetimkūnis
Ypač nerūdijančio plieno ir aliuminio lakštai.
Jei ant ritinio paviršiaus yra kietų pašalinių medžiagų, jos gali lengvai suformuoti nuolatinius įspaudus.
Dėl aukštos paviršiaus kokybės gaminių apsvarstykite:
Apsauginė plėvelė + ritinio paviršiaus valymas + specialus ritinio paviršiaus apdorojimas.
4) Nustatykite teisingą lakštų valcavimo proceso maršrutą
Skirtingos valcavimo mašinos turi skirtingus proceso maršrutus.
Įprasta įranga apima:
- Trijų ritinių valcavimo mašina
Įskaičiuota:
- Simetrinis trijų ritinių
- Asimetriškas trijų ritinių
- Viršutinio ritinėlio universalus trijų ritinėlių
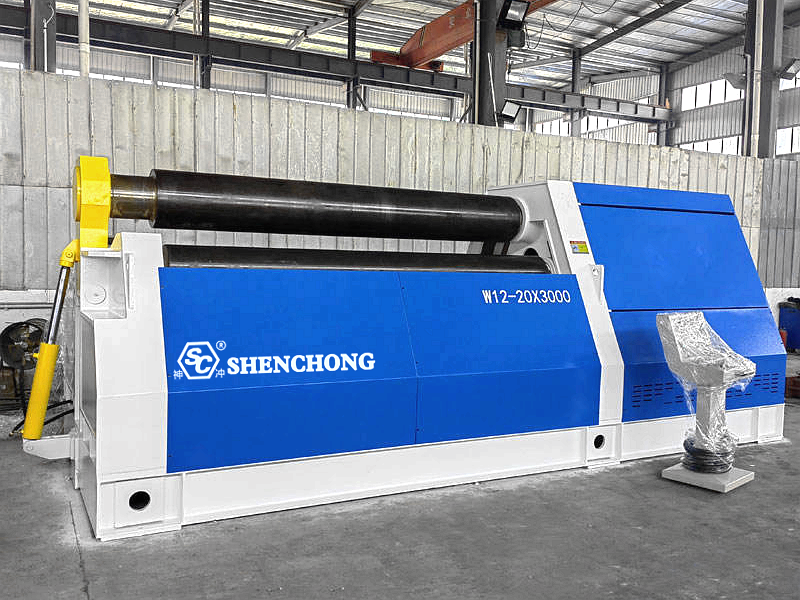
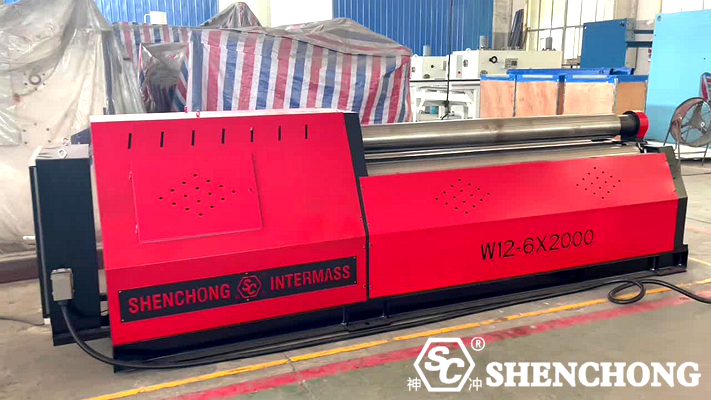
- Keturių ritinių valcavimo staklės
Paprastai turi:
- Viršutinis ritinys
- Apatinis ritinys
- Kairysis ritinys
- Dešinysis ritinys
Gamybai, kuriai reikalingas didelis efektyvumas, didelis tikslumas ir mažiau tiesių briaunų galuose, keturių ritinių valcavimo mašina turi reikšmingų proceso pranašumų.
5) Svarbiausias valcavimo žingsnis: išankstinis lenkimas
Jei išankstinis lenkimas ignoruojamas, daugelis gaminių, net ir galiausiai susukti į apskritimą, linkę turėti pernelyg ilgus tiesius kraštus abiejuose galuose.
Pavyzdžiui: Lakštinio metalo galuose gali būti ilgų tiesių plotų.
Ši sąlyga kenkia vėlesniems procesams:
- Sandūrinis suvirinimas
- Cilindro sujungimas
- Flanšo montavimas
- Apvalumo kontrolė
Kodėl būtinas išankstinis galo lenkimas?
Lakštinio valcavimo proceso metu lakštinis metalas gali stabiliai sulenkti tik patekęs į efektyviąją volelių apgaubiamąją sritį.
Todėl pradinis į įrangą patenkančios lakštinės medžiagos galinis plotas dažnai kenčia nuo nepakankamo efektyvaus lenkimo ilgio.
Išankstinio lenkimo tikslas – iš anksto suformuoti tikslinį išlinkį lakštinės medžiagos gale.
Galutinis procesas yra: išankstinis lenkimas → valcavimas → sujungimas → apvalinimas
Užuot tiesiog riedant tiesiai.
6) Tiksliai nustatykite tikslinį riedėjimo skersmenį
Valcavimas nėra tiesiog lakštinės medžiagos valcavimas iki „brėžinio skersmens“.
Reikia atsižvelgti į:
- Lakšto storis
- Medžiaga
- Neutralaus sluoksnio padėtis
- Springback
- Valcavimo metodas
- Volelio skersmuo
- Galutinio produkto patikros vieta
Pavyzdžiui: Išorinis skersmuo Ø1000 mm
Jei 1000 mm tiesiogiai naudojamas kaip tikslinis ritinėlių atstumo valdymo dydis, faktinis galutinis produktas gali skirtis nuo tikslinio dydžio dėl medžiagos atatrankos.
Todėl faktinis procesas turi sukurti uždarą ciklą:
Tikslinis dydis → Teorinis sumažinimas → Atatrankos kompensavimas → Faktinis patikrinimas → Parametrų korekcija
7) Valdykite „sumažėjimą“ riedėjimo metu
Tai yra vienas iš pagrindinių parametrų, lemiančių slydimo kokybę.
Nepakankamas slėgis:
Nepakankamas lakštinės medžiagos lenkimas; per didelis skersmuo po atšokimo; reikia daugkartinio valcavimo ciklų.
Per didelis slėgis:
Lengvai sukelia per didelę plastinę deformaciją; padidina įrangos apkrovą; gali sukelti lokalizuotą deformaciją; pablogina paviršiaus kokybę.
Todėl rekomenduojama naudoti: laipsnišką spaudimą + daugiapakopį valcavimą, o ne iš karto spausti lakštinę medžiagą į galutinę padėtį.
8) Daugiasluoksnis valcavimas yra stabilesnis nei vieno sluoksnio formavimas
Tipinį procesą galima suprojektuoti taip:
1 leidimas:
Lakštinė medžiaga patenka → pradinis lenkimas.
2 leidimas:
Padidinkite slėgį → išplėskite lenkimo plotą.
3 leidimas:
Toliau ridenkite → artėkite prie tikslinio skersmens.
4 leidimas:
Apdaila → pašalinkite lokalizuotas klaidas.
5-asis leidimas:
Sujungimas → patikrinkite apvalumą.
Šis metodas ypač tinka:
- Storos plokštės
- Didelio stiprumo plienas
- Nerūdijantis plienas
- Didelio skersmens cilindrai
- Didelio tikslumo cilindrai
9) Padavimo kampo valdymas šoniniais voleliais
Keturių ritinėlių plokščių valcavimo staklėms plokštės padėtį galima reguliuoti naudojant šoninius ritinėlius.
Jei plokštelės įėjimo kampas yra neteisingas, gali nutikti šie dalykai:
- Nesuderinti galai
- Kūginis cilindras
- Netolygus apvalumas
- Sunkumas sulygiuojant siūles
Todėl prieš oficialų valcavimą reikia atlikti šiuos veiksmus:
Padėties nustatymas → Centravimas → Užspaudimas → Bandomasis valcavimas.
10) Apvalinimo po ridenimo negalima praleisti
Net jei valcavimo procesas yra gerai kontroliuojamas, gatavame produkte vis tiek gali būti:
- Ovalas
- Vietiniai iškilimai
- Deformacija siūlės srityje
- Neapvalinti galai
Todėl apvalinimas paprastai reikalingas:
Naudojant tinkamą volelio slėgį cilindrui patikslinti.
Tikslas yra ne pervynioti, o: pašalinti vietines klaidas ir padaryti bendrą cilindro apvalumą nuoseklesnį.
2. Kaip pagerinti lakštinio metalo valcavimo kokybę?
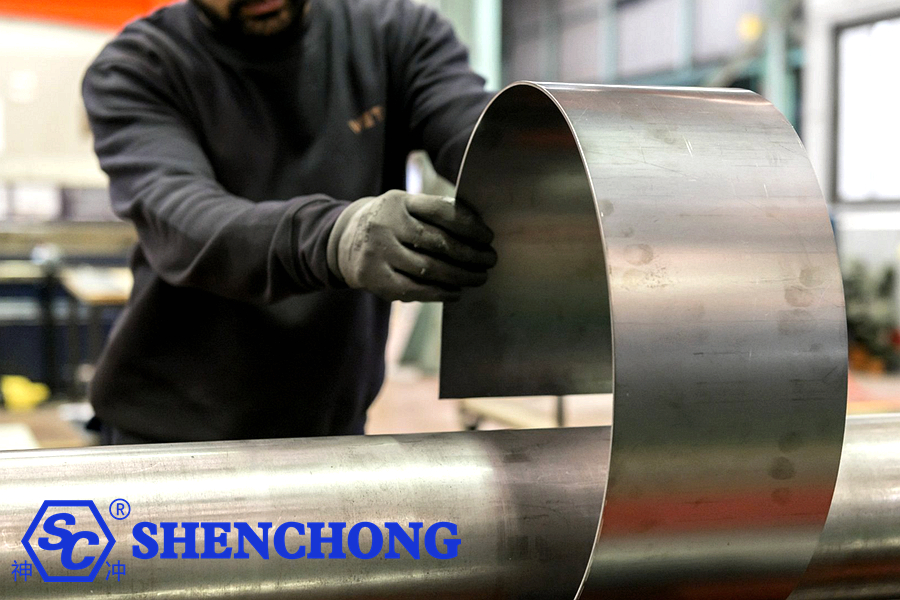
Lakštinio valcavimo kokybės gerinimas – tai ne tik valcavimo mašinos slėgio didinimas, bet ir medžiagų paruošimo, įrangos parinkimo, išankstinio lenkimo proceso, valcavimo parametrų, spyruoklinio kompensavimo, lakštinio metalo pozicionavimo, proceso kontrolės ir apvalinimo kalibravimo optimizavimas.
Tikslus galima apibendrinti taip:
Tolygesnis valcavimas, tikslesni matmenys, trumpesnės tiesios briaunos, geresnė paviršiaus apdaila, stabilesnės partijos ir didesnis efektyvumas.
1 veiksmas: pagerinkite lakštinio metalo išankstinio apdorojimo kokybę
Daugelį valcavimo problemų sukelia ne pati valcavimo mašina, o problemos, kylančios dar prieš tai, kai lakštinis metalas patenka į įrangą.
1) Patikrinkite faktinį lakšto storį
Parametrai neturėtų būti nustatomi remiantis vien tik nominaliu storiu.
Pavyzdžiui: 12 mm plieno lakštas
Tikrasis storis gali turėti gamybos tolerancijas, o riedėjimo spindulys yra labai jautrus lakšto storio pokyčiams.
Didelio tikslumo gaminiams faktinis lakšto storis turėtų būti išmatuotas ir naudojamas kaip vienas iš proceso parametrų.
2) Patikrinkite lakštinės medžiagos lygumą
Atkreipkite dėmesį į patikrinimą:
- Centriniai iškilimai
- Kraštų iškreipimas
- Banguota deformacija
- Sukimas
- Vietinės įdubos
Jei pati lakštinė medžiaga yra nelygi, po valcavimo bus sunku pasiekti stabilų apvalumą.
3) Nuvalykite lakštinę medžiagą ir volelio paviršių
Ypač gaminiams, kuriems keliami aukšti paviršiaus reikalavimai, pavyzdžiui, nerūdijančio plieno ir aliuminio plokštėms, venkite:
- Geležies drožlės
- Suvirinimo šlakas
- Oksido skalė
- Metalo dalelės
- Aliejaus dėmės
Įėjimas tarp volelio ir lakštinės medžiagos.
2 veiksmas: tinkamos plokščių valcavimo mašinos pasirinkimas
Įrangos konstrukcija tiesiogiai veikia lakštų valcavimo procesą.
Įprasta įranga apima:
- Trijų ritinių plokščių valcavimo mašina
- Simetrinė trijų ritinių plokščių valcavimo mašina
- Asimetrinė trijų ritinių plokščių valcavimo mašina
- Viršutinio volelio universali plokščių valcavimo mašina
- Keturių ritinių plokščių valcavimo mašina
Gaminiams, kuriems reikalingas didelis apvalumas, trumpi tiesūs kraštai ir didelis gamybos efektyvumas, keturių valcų plokščių valcavimo staklės paprastai yra lengviau pasiekiamos stabiliai, iš anksto sulenkiamos ir valcuojamos.
3 žingsnis: pabrėžkite išankstinį lenkimą
Tai vienas iš svarbiausių žingsnių gerinant riedėjimo kokybę.
Jei išankstinis lenkimas yra nepakankamas, galutinis produktas linkęs turėti pernelyg ilgas tiesias briaunas abiejuose galuose.
Todėl visas procesas turėtų būti toks: priekinis lenkimas → pagrindinio korpuso valcavimas → jungimas → apdaila. Užuot tiesiog valcavus plokščią plokštę tiesiai į apskritimą.
4 veiksmas: optimizuokite sumažinimo sumą
Sumažinimo kiekis yra pagrindinis parametras, lemiantis ritinio kokybę.
Nepakankamas sumažinimas
Gali sukelti:
- Per didelis skersmuo
- Spindulio padidėjimas po atšokimo
- Nepakankamas apvalumas
- Reikalingas pakartotinis valcavimas
Per didelis sumažinimas
Gali sukelti:
- Lokalizuota per didelė deformacija
- Paviršiaus įdubimai
- Padidėjusi įrangos apkrova
- Nepakankamas dydis
Todėl labiau pagrįstas metodas yra: mažų žingsnių mažinimas, daugiapakopis formavimas.
Tai ypač svarbu storoms plokštėms, didelio stiprumo plienui ir nerūdijančiam plienui.
5 veiksmas: pakeiskite iš „vienkartinio valcavimo“ į „daugiapakopį valcavimą“
Pavyzdžiui, storo plokščio cilindro atveju galima naudoti:
Pirmas praėjimas: pradinis lenkimas
↓
Antras žingsnis: lenkimo ploto išplėtimas
↓
Trečiasis praėjimas: artėjimas prie tikslinio skersmens
↓
Ketvirtas žingsnis: sujungimas
↓
Penktasis etapas: apdaila ir apvalinimas
Šį metodą paprastai lengviau kontroliuoti dydžio ir apvalumo atžvilgiu nei vieną didelį sumažinimą.
6 veiksmas: sustiprinkite lapo lygiavimą
Jei lakštinis metalas, patekęs į valcavimo stakles, yra pakreiptas, kyla šių problemų:
- Kūginė forma
- Skirtingi skersmenys abiejuose galuose
- Netaisyklingai išlyginti sąnariai
- Nenuoseklus apvalumas
Todėl šėrimo metu svarbu kontroliuoti:
Lakštinio metalo centrinė linija = Valcavimo staklės centrinė linija
Tai galima pasiekti naudojant:
- Padėties nustatymo linijos
- Šoninio padėties nustatymo įtaisai
- Lazerinis pozicionavimas
- CNC pozicionavimas
- Mechaniniai stabdikliai
- Geresnis šėrimo kartojamumas
7 veiksmas: sutelkite dėmesį į medžiagos atsparumo kontrolę
Metalo lakštai po iškrovimo elastingai atsigauna.
Todėl: forma ant mašinos nebūtinai yra galutinė forma po iškrovimo.
Ypatingą dėmesį reikėtų skirti:
- Didelio stiprumo plienas, pavyzdžiui, Q355
- 304 nerūdijančio plieno
- 316L nerūdijantis plienas
- Didelio stiprumo legiruotas plienas
Medžiagoms, kurioms būdingas didelis atatrankos poveikis, turėtų būti nustatyti konkretūs atatrankos kompensavimo parametrai.
Pavyzdžiui:
Tikslinis skersmuo → Teorinis riedėjimo skersmuo → Atbulinės spyruoklės kompensacija → Faktinis patikrinimas → Parametrų korekcija
Palaipsniui kurti įmonės procesų duomenų bazę.
8 veiksmas: sukurkite parametrų duomenų bazę „medžiaga + storis + skersmuo“
Tai labai efektyvus metodas, siekiant pagerinti masinės gamybos nuoseklumą.
Pavyzdžiui:
Medžiaga | Storis | Patento plotis | Tikslinis skersmuo | Išankstinio lenkimo parametrai | Riedėjimo parametrai |
Q235 | 6 mm | 2000 mm | Ø500 | A | A |
Q235 | 10 mm | 3000 mm | Ø800 | B. | B. |
Q355 | 12 mm | 3000 mm | Ø1000 | C | C |
304 | 8 mm | 2000 mm | Ø600 | D | D |
304 | 12 mm | 3000 mm | Ø1200 | E | E |
Operatoriams nebereikės visiškai pasikliauti patirtimi ir jie galės tiesiogiai pasiekti patikrintus parametrus.
Hidraulinės sistemos ir volelių sinchronizacijos tikslumo gerinimas
Tai ypač svarbu didelėms hidraulinėms plokščių valcavimo mašinoms.
Jei kairiojo ir dešiniojo šoninių ritinėlių padėtis labai skiriasi, plokštė gali pasvirti ir susiaurėti.
Todėl reikia atidžiai kontroliuoti šiuos aspektus:
- Kairiojo ir dešiniojo hidraulinių cilindrų sinchronizavimas
- Poslinkio grįžtamasis ryšys
- Hidraulinis slėgis
- Šoninio volelio padėtis
- CNC sistemos uždaros kilpos valdymas
Didelio tikslumo valcavimo atveju padėties valdymo tikslumas dažnai yra svarbesnis nei tiesiog hidraulinio slėgio didinimas.
Gamybos efektyvumo gerinimas: „Pakartotinio valcavimo“ mažinimas
Tradicinė metalo lakštų valcavimo gamyba dažnai apima:
Metimas vieną kartą → Matavimas → Koregavimas → Pakartotinai metimas → Pakartotinai matavimas
Nors tai užbaigia procesą, jis yra neefektyvus ir labai priklauso nuo operatoriaus patirties.
Geresnis požiūris yra:
1 žingsnis
Registruoti informaciją apie medžiagą ir gaminį.
2 veiksmas
Prisiminkite istorinius parametrus.
3 veiksmas
Automatiškai nustatykite ritinėlių padėtį.
4 žingsnis
Automatiškai vykdyti išankstinio lenkimo procedūrą.
5 veiksmas
Automatiškai atlikti kelis riedėjimo praėjimus.
6 veiksmas
Apdaila.
7 veiksmas
Patikrinkite ir išsaugokite faktinius rezultatus.
Tai palaipsniui veda prie skaitmeninio lakštinio metalo valcavimo proceso.
3. Kaip sumažinti tiesius kraštus?
Tiesių briaunų mažinimas yra labai svarbus norint pagerinti lakštų valcavimo procesą.
Pagrindiniai metodai apima:
1 metodas: Pakankamas išankstinis lenkimas
Padidinkite išankstinio lenkimo laipsnį galuose.
2 metodas: keturių ritinėlių plokščiojo volelio naudojimas
Pagerinkite galų formavimo galimybes valdydami šoninius volelius.
3 metodas: Tinkamas išankstinio lenkimo kiekio padidinimas
Venkite nepakankamo išankstinio lenkimo.
4 metodas: Apdailos praėjimų skaičiaus didinimas
Didelio tikslumo cilindrams galima atlikti kelis apdailos etapus.
5 metodas: tinkamo ritinėlio skersmens naudojimas
Per didelis volelio skersmuo arba nesuderinti proceso parametrai gali turėti įtakos galo formavimui.
4. Atgalinio spyruoklėjimo valdymas
Reikia atsižvelgti į medžiagos atatranką. Po plastinės deformacijos metalo lakštai tam tikru mastu elastingai atsigauna.
Skirtingų medžiagų spyruoklinio atbulinės eigos kontrolė
Paprastai tariant:
Medžiagos | Atšokimo kontrolė |
Įprastas mažai anglies turintis plienas | Santykinai lengva |
Q235 | Lengviau valdyti |
Q355 | Padidinti kompensaciją |
304 nerūdijančio plieno | Reikia atidžiai apsvarstyti |
316L nerūdijantis plienas | Reikia atidžiai apsvarstyti |
Didelio stiprumo plienas | Atsigavimas yra ryškesnis |
Aliuminio lydinys | Reikalingas koregavimas pagal pažymį |
Todėl plokščių valcavimo mašinos parametrų negalima nustatyti vien pagal „storį“.
Reikėtų atsižvelgti bent į šiuos dalykus: storis + medžiaga + plotis + tikslinis skersmuo.
5. Santrauka
Idealus modernus plokščių valcavimo procesas:
Lakštinių medžiagų sandėliavimas
↓
Medžiagos identifikavimas
↓
Storio / pločio aptikimas
↓
Lakštinės medžiagos išlyginimas
↓
CNC pozicionavimas
↓
Tikslus centravimas
↓
Išankstinio lenkimo pabaiga
↓
Daugialypis valcavimas
↓
Automatinis sujungimas
↓
Preliminarus patikrinimas
↓
Apdaila ir apvalinimas
↓
Suvirinimas
↓
Apvalumo patikrinimas po suvirinimo
↓
Galutinis matmenų patikrinimas
↓
Proceso parametrų archyvavimas
Veiksmingiausią tobulinimo metodą galima apibendrinti kaip „10 pagrindinių veiksmų“.
Jei visą metodą būtų galima sutalpinti į lengvai vietoje įgyvendinamą versiją, jį būtų galima apibendrinti taip:
- Pasirinkite tinkamą įrangą
Pasirinkite plokščių valcavimo stakles pagal medžiagą, storį, plotį ir skersmenį.
- Pirmiausia patikrinkite medžiagą
Patvirtinkite klasę, storį ir lygumą.
- Laikykite volelio paviršių švarų
Venkite paviršiaus įbrėžimų.
- Tikslus centravimas
Venkite cilindro kūgio.
- Tinkamas išankstinis lenkimas
Sumažinkite tiesius kraštus galuose.
- Protingas spaudimas
Venkite per didelio spaudimo vienu metu.
- Daugialypis valcavimas
Pagerinkite apvalumą ir stabilumą.
- Efektyvus atatrankos kompensavimas
Ypatingą dėmesį atkreipkite į nerūdijantį plieną ir didelio stiprumo plieną.
- Galutinis apvalinimas
Pašalinkite vietinę deformaciją.
- Sukurkite duomenų kilpą
Išsaugokite sėkmingus parametrus ir palaipsniui kurkite standartinius procesus.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Japanese
 Chinese