Inhaltsverzeichnis
Der Blechwalzprozess, der auf den ersten Blick wie ein einfacher Prozess der Formung einer flachen Platte zu einem Zylinder oder Bogen erscheint, umfasst tatsächlich mehrere Stufen, darunter Materialeigenschaften, Plattendicke und -breite, Walzmaschinenstruktur, Walzengeometrie, Vorbiegen, Zuführungspositionierung, Reduktionsgrad, Walzfolge, Rückfederungskontrolle sowie Korrekturen vor und nach dem Schweißen.
Wenn das Ziel nicht nur darin besteht, „einen Kreis zu formen“, sondern vielmehr eine gute Rundheit, einen stabilen Durchmesser, kurze gerade Abschnitte an den Enden, eine genaue Nahtausrichtung, eine hohe Chargenkonsistenz und eine hohe Produktionseffizienz zu erreichen, dann muss der gesamte Prozess von einer „Einzelmaschinenbedienung“ zu einem vollständigen Prozesssteuerungsablauf aufgerüstet werden.
1. Wie lässt sich der Walzprozess von Metallblechen optimieren?
1) Zunächst sollte das Kernziel der „Perfektionierung des Walzprozesses“ geklärt werden.
Ein qualitativ hochwertiger Blechwalzprozess erfordert typischerweise die gleichzeitige Kontrolle der folgenden Indikatoren:
Kontrollziele | Hauptmerkmale |
Rundheit | Der fertige Querschnitt entspricht annähernd dem Konstruktionskreis. |
Durchmessergenauigkeit | Der tatsächliche Durchmesser entspricht den Zeichnungsmaßen. |
Ovalität | Verringert die Unterschiede zwischen Haupt- und Nebenachsen |
Endqualität | Verringert gerade Kanten, eingedrückte Kanten und abgeflachte Enden |
Verbindungsqualität | Erreicht eine präzise Ausrichtung an beiden Enden |
Grundmaterialoberfläche | Reduziert Kratzer, Dellen und Walzenspuren. |
Chargenkonsistenz | Gewährleistet die Dimensionsstabilität über mehrere Produkte hinweg. |
Produktionseffizienz | Reduziert wiederholte Anpassungen und Nacharbeiten |
Sicherheit | Verhindert das Verrutschen, Schwanken und Einklemmen von Plattenmaterial. |
Daher die Verbesserung der Blatt Beim Walzprozess sollte es nicht nur darum gehen, ob der Walzmaschinendruck ausreichend ist, sondern sechs Aspekte sollten optimiert werden:
Material → Ausrüstung → Prozess → Betrieb → Inspektion → Korrektur.
2) Vor dem Ausrollen: Material ordnungsgemäß vorbereiten
Viele Probleme mit der Walzqualität entstehen bereits, bevor das Blech in die Walzmaschine gelangt.
- Überprüfen Sie die Blechdicke
Eine Differenz zwischen der tatsächlichen und der theoretischen Dicke wirkt sich direkt auf den Biegeradius aus.
Beispiel: Die Konstruktion sieht folgendes Material vor: 10 mm Stahlblech
Die tatsächliche Dicke kann eine gewisse Toleranz aufweisen.
Bei der Herstellung hochpräziser Zylinder sollte möglichst die tatsächliche Blechdicke überprüft werden, anstatt die Parameter strikt nach der Nenndicke festzulegen.
- Materialgüte prüfen
Unterschiedliche Materialien weisen unterschiedliche Streckgrenzen, Zugfestigkeiten und Dehnungen auf.
Gängige Materialien sind:
- Q235
- Q355
- Edelstahl 304
- Edelstahl 316L
- Aluminiumplatte
- Kupferplatte
- Nickelbasierte Legierungen
- Hochfester Stahl
Selbst bei gleichem 10 mm dickem Blech können unterschiedliche Werkstoffe deutlich unterschiedliche Walzdrücke und Rückfederungskompensationen erfordern.
Zum Beispiel:
Edelstahl 304 weist typischerweise eine ausgeprägtere Rückfederungseigenschaft auf als gewöhnlicher Kohlenstoffstahl.
Daher können die Walzparameter für normalen Kohlenstoffstahl nicht einfach angewendet werden.
3) Blechvorbehandlung
Die Vorbehandlung des Blechs ist entscheidend.
- Materialgüte prüfen
Wenn das Blatt selbst Folgendes enthält:
- zentrale Ausbuchtungen
- Kantenverformung
- lokale Welligkeit
- verdrehen
Nach dem Eintritt in das Walzwerk ist es anfällig für:
Instabile Rundung + Kantenverformung + lokalisierte Radiusanomalien.
Gegebenenfalls sollte eine Nivellierung durchgeführt werden.
Reinigen Sie die Blattoberfläche.
Vor dem Rollen entfernen:
- Eisenspäne
- Schweißschlacke
- Öl
- Skala
- Fremdkörper
Insbesondere Edelstahl- und Aluminiumbleche.
Wenn sich harte Fremdkörper auf der Walzenoberfläche befinden, können diese leicht dauerhafte Eindellungen bilden.
Für Produkte mit hoher Oberflächenqualität sollten Sie Folgendes beachten:
Schutzfolie + Reinigung der Walzenoberfläche + spezielle Walzenoberflächenbehandlung.
4) Ermitteln Sie den korrekten Prozessablauf für das Blechwalzen.
Unterschiedliche Walzmaschinen haben unterschiedliche Prozessabläufe.
Zur üblichen Ausrüstung gehören:
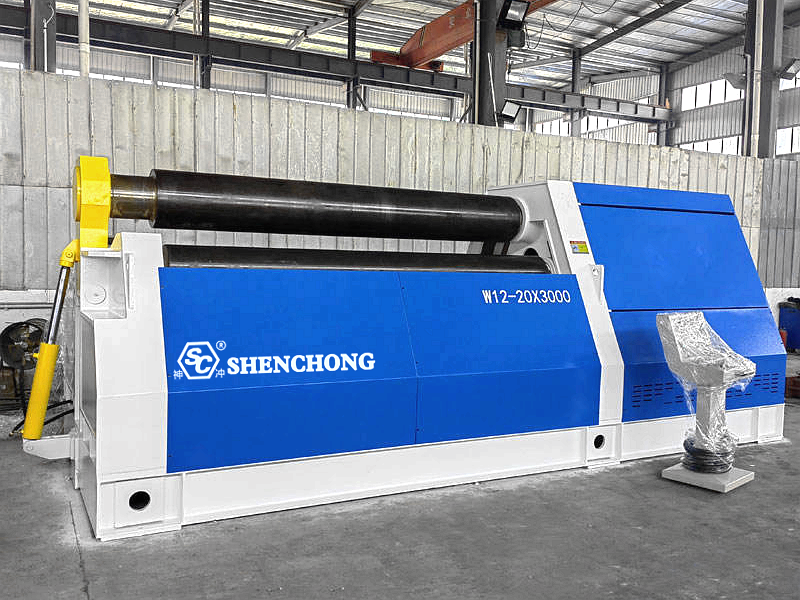
- Dreiwalzen-Walzmaschine
Beinhaltet:
- Symmetrische Dreiwalzen
- Asymmetrischer Dreirollenwurf
- Universal-Dreiwalzen-Oberwalze
- Vierwalzen-Walzmaschine
Typischerweise hat:
- Oberwalze
- Untere Rolle
- Linksrolle
- Rechts rollen
Für eine Produktion, die hohe Effizienz, hohe Präzision und wenige gerade Kanten an den Enden erfordert, Vierwalzen-Walzmaschine bietet erhebliche Prozessvorteile.
5) Der wichtigste Schritt beim Walzen: Vorbiegen
Wird das Vorbiegen vernachlässigt, neigen viele Produkte, selbst wenn sie am Ende zu einem Kreis gerollt werden, dazu, an beiden Enden übermäßig lange gerade Kanten aufzuweisen.
Zum Beispiel: Die Enden des Blechs können lange, gerade Abschnitte aufweisen.
Dieser Zustand ist für nachfolgende Prozesse nachteilig:
- Stumpfschweißen
- Zylinderverbindung
- Flanschmontage
- Rundheitskontrolle
Warum ist das Vorbiegen der Enden notwendig?
Beim Blechwalzprozess kann das Blech erst dann eine stabile Biegung annehmen, wenn es in den effektiven Walzenbereich eintritt.
Daher weist der anfängliche Endbereich des Blechmaterials beim Eintritt in die Anlage häufig eine unzureichende effektive Biegelänge auf.
Das Vorbiegen dient dazu, die gewünschte Krümmung am Ende des Blechmaterials vorzuformen.
Der letzte Arbeitsschritt ist: Vorbiegen → Walzen → Verbinden → Abrunden
Anstatt einfach direkt zu rollen.
6) Den Zielwalzdurchmesser genau bestimmen.
Walzen bedeutet nicht einfach nur, das Blechmaterial auf den „Ziehdurchmesser“ zu walzen.
Es muss Folgendes berücksichtigt werden:
- Blechdicke
- Material
- Position der neutralen Schicht
- Zurückspringen
- Walzverfahren
- Walzendurchmesser
- Ort der Endproduktprüfung
Beispiel: Außendurchmesser Ø1000 mm
Wird 1000 mm direkt als Zielwert für die Walzenabstandskontrolle verwendet, kann das tatsächliche Endprodukt aufgrund der Materialrückfederung von der Zielgröße abweichen.
Daher muss der eigentliche Prozess einen geschlossenen Regelkreis herstellen:
Zielgröße → Theoretische Reduzierung → Rückfederungskompensation → Tatsächliche Prüfung → Parameterkorrektur
7) Die „Reduzierung“ während des Walzens kontrollieren.
Dies ist einer der Kernparameter, die die Qualität des Walzens bestimmen.
Unzureichender Druck:
Unzureichende Biegung des Blechmaterials; zu großer Durchmesser nach der Rückfederung; erfordert mehrere Nachwalzzyklen.
Übermäßiger Druck:
Verursacht leicht übermäßige plastische Verformung; erhöht die Belastung der Anlage; kann lokale Verformungen verursachen; verschlechtert die Oberflächenqualität.
Daher empfiehlt es sich, mit allmählichem Druck und mehrmaligem Walzen vorzugehen, anstatt das Plattenmaterial auf einmal in die endgültige Position zu drücken.
8) Mehrfaches Walzen ist stabiler als einmaliges Umformen.
Ein typischer Prozess kann wie folgt gestaltet werden:
Durchgang 1:
Plattenmaterial tritt in die → erste Biegung ein.
Durchgang 2:
Druck erhöhen → Biegebereich vergrößern.
Durchgang 3:
Weiterrollen → Annäherung an den Zieldurchmesser.
Durchgang 4:
Abschluss → Lokale Fehler beseitigen.
Pass 5:
Verknüpfen → Rundheit prüfen.
Diese Methode eignet sich besonders für:
- Dicke Platten
- Hochfester Stahl
- Edelstahl
- Zylinder mit großem Durchmesser
- Hochpräzisionszylinder
9) Steuerung des Zuführwinkels mithilfe von Seitenrollen
Bei Vierwalzen-Blechwalzmaschinen kann die Lage des Blechs mithilfe von Seitenwalzen angepasst werden.
Ist der Eintrittswinkel der Platte nicht korrekt, kann Folgendes eintreten:
- Fehlausgerichtete Enden
- Konischer Zylinder
- Ungleichmäßige Rundung
- Schwierigkeiten beim Ausrichten der Nähte
Daher sollten vor dem eigentlichen Rolling folgende Schritte durchgeführt werden:
Positionierung → Zentrierung → Klemmung → Probewalzen.
10) Das Runden nach dem Walzen ist unabdingbar.
Selbst bei gut kontrolliertem Walzprozess kann das Endprodukt dennoch folgende Merkmale aufweisen:
- Oval
- Lokale Ausbuchtungen
- Verformung im Nahtbereich
- Ungerundete Enden
Daher ist in der Regel eine Rundung erforderlich:
Durch Anpassen des Walzendrucks wird der Zylinder verfeinert.
Ziel ist nicht das erneute Walzen, sondern die Beseitigung lokaler Fehler und die Erzielung einer gleichmäßigeren Rundheit des Zylinders.
2. Wie lässt sich die Qualität des Blechwalzens verbessern?
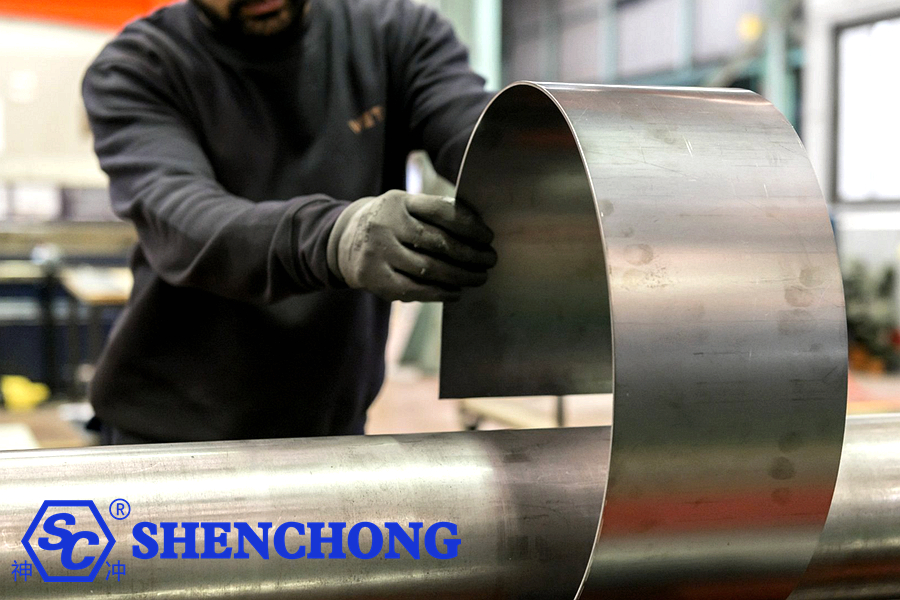
Die Verbesserung der Qualität des Blechwalzens besteht nicht einfach in der Erhöhung des Drucks der Walzmaschine, sondern vielmehr in der gleichzeitigen Optimierung der Materialvorbereitung, der Geräteauswahl, des Vorbiegeprozesses, der Walzparameter, der Rückfederungskompensation, der Blechpositionierung, der Prozessinspektion und der Rundungskalibrierung.
Die Ziele lassen sich wie folgt zusammenfassen:
Gleichmäßigeres Walzen mit präziseren Abmessungen, kürzeren geraden Kanten, besserer Oberflächengüte, stabileren Chargen und höherer Effizienz.
Schritt 1: Verbesserung der Vorbehandlungsqualität des Blechs
Viele Walzprobleme werden nicht durch die Walzmaschine selbst verursacht, sondern durch Probleme, die bereits vor dem Eintritt des Blechs in die Maschine bestehen.
1) Überprüfen Sie die tatsächliche Blechdicke
Die Parameter sollten nicht ausschließlich auf Basis der nominellen Dicke festgelegt werden.
Beispiel: 12 mm Stahlblech
Die tatsächliche Dicke kann Fertigungstoleranzen aufweisen, und der Walzradius reagiert sehr empfindlich auf Schwankungen der Blechdicke.
Bei Produkten mit hohen Präzisionsanforderungen sollte die tatsächliche Blechdicke gemessen und als einer der Prozessparameter verwendet werden.
2) Überprüfen Sie die Ebenheit des Plattenmaterials.
Schwerpunkt auf der Überprüfung:
- Ausbuchtungen in der Mitte
- Kantenverzug
- Wellenförmige Verformung
- Verdrehen
- Lokale Senken
Ist das Blechmaterial selbst uneben, lässt sich nach dem Walzen nur schwer eine stabile Rundheit erzielen.
3) Reinigen Sie das Plattenmaterial und die Walzenoberfläche.
Insbesondere bei Produkten mit hohen Oberflächenanforderungen wie Edelstahl- und Aluminiumplatten ist Folgendes zu vermeiden:
- Eisenspäne
- Schweißschlacke
- Oxidschicht
- Metallpartikel
- Ölflecken
Eintritt zwischen Walze und Plattenmaterial.
Schritt 2: Auswahl der richtigen Blechwalzmaschine
Die Anlagenstruktur hat einen direkten Einfluss auf den Blechwalzprozess.
Zur üblichen Ausrüstung gehören:
- Dreiwalzen-Blechwalzmaschine
- Symmetrische Dreiwalzen-Blechwalzmaschine
- Asymmetrische Dreiwalzen-Blechwalzmaschine
- Universal-Blechwalzmaschine mit oberer Walze
- Vierwalzen-Blechwalzmaschine
Bei Produkten, die eine hohe Rundheit, kurze gerade Kanten und eine hohe Produktionseffizienz erfordern, lassen sich mit Vierwalzen-Blechwalzmaschinen im Allgemeinen stabiles Positionieren, Vorbiegen und Walzen leichter erreichen.
Schritt 3: Den Fokus auf das Vorbiegen der Enden legen.
Dies ist einer der wichtigsten Schritte zur Verbesserung der Walzqualität.
Ist das Vorbiegen unzureichend, besteht die Gefahr, dass das Endprodukt an beiden Enden übermäßig lange gerade Kanten aufweist.
Der gesamte Prozess sollte daher wie folgt aussehen: Vorbiegen der Enden → Walzen des Hauptkörpers → Verbinden → Endbearbeitung. Anstatt die flache Platte einfach direkt zu einem Kreis zu walzen.
Schritt 4: Optimieren Sie den Reduktionsbetrag
Der Reduktionsgrad ist der entscheidende Parameter für die Walzenqualität.
Unzureichende Reduzierung
Kann zu Folgendem führen:
- Der Durchmesser ist zu groß
- Radius vergrößert sich nach dem Zurückfedern
- Unzureichende Rundung
- Erfordert wiederholtes Rollen
Übermäßige Reduzierung
Kann zu Folgendem führen:
- Lokalisierte übermäßige Verformung
- Oberflächeneindellungen
- Erhöhte Gerätebelastung
- Unzureichende Größe
Daher ist eine sinnvollere Methode: schrittweise Reduktion, mehrstufige Umformung.
Dies ist besonders wichtig für dicke Bleche, hochfesten Stahl und Edelstahl.
Schritt 5: Umstellung von „einmaligem Walzen“ auf „mehrmaliges Walzen“
Für einen dickwandigen Zylinder kann beispielsweise Folgendes verwendet werden:
Erster Durchgang: erste Biegung
↓
Zweiter Durchgang: Erweiterung des Biegebereichs
↓
Dritter Durchgang: Annäherung an den Zieldurchmesser
↓
Vierter Durchgang: Verbinden
↓
Fünfter Durchgang: Fertigstellung und Rundung
Diese Methode ist im Allgemeinen hinsichtlich Größe und Rundheit leichter zu kontrollieren als eine einzelne große Reduktion.
Schritt 6: Blattausrichtung verstärken
Wenn das Blech beim Eintritt in die Walzmaschine schief liegt, ist es anfällig für folgende Probleme:
- Kegelform
- Unterschiedliche Durchmesser an beiden Enden
- Fehlausgerichtete Gelenke
- Uneinheitliche Rundheit
Daher ist es während der Fütterung unerlässlich, Folgendes zu kontrollieren:
Blechmittellinie = Walzmaschinenmittellinie
Dies kann erreicht werden durch:
- Positionierungsleinen
- Seitliche Positionierungsvorrichtungen
- Laserpositionierung
- CNC-Positionierung
- Mechanische Anschläge
- Verbesserung der Fütterungswiederholbarkeit
Schritt 7: Konzentration auf die Kontrolle der Materialrückfederung
Metallbleche erfahren nach der Entlastung eine elastische Rückstellung.
Daher gilt: Die Form, die an der Maschine entsteht, entspricht nicht unbedingt der endgültigen Form nach dem Entladen.
Besonderes Augenmerk sollte auf Folgendes gelegt werden:
- Hochfester Stahl wie z. B. Q355
- Edelstahl 304
- Edelstahl 316L
- Hochfester legierter Stahl
Für Werkstoffe mit starker Rückfederung sollten spezifische Rückfederungskompensationsparameter festgelegt werden.
Zum Beispiel:
Zieldurchmesser → Theoretischer Walzdurchmesser → Rückfederungskompensation → Tatsächliche Prüfung → Parameterkorrektur
Entwickeln Sie schrittweise eine eigene Prozessdatenbank für das Unternehmen.
Schritt 8: Erstellen einer Parameterdatenbank für "Material + Dicke + Durchmesser"
Dies ist eine sehr effektive Methode zur Verbesserung der Konsistenz in der Massenproduktion.
Zum Beispiel:
Material | Dicke | Patentbreite | Zieldurchmesser | Vorbiegeparameter | Rollparameter |
Q235 | 6 mm | 2000 mm | Ø500 | A | A |
Q235 | 10 mm | 3000 mm | Ø800 | B | B |
Q355 | 12 mm | 3000 mm | Ø1000 | C | C |
304 | 8 mm | 2000 mm | Ø600 | D | D |
304 | 12 mm | 3000 mm | Ø1200 | E | E |
Die Bediener müssen sich nicht mehr ausschließlich auf ihre Erfahrung verlassen und können direkt auf verifizierte Parameter zugreifen.
Verbesserung der Synchronisationsgenauigkeit des Hydrauliksystems und der Walzen
Dies ist insbesondere für große hydraulische Blechwalzmaschinen von Bedeutung.
Besteht ein erheblicher Unterschied in der Position der linken und rechten Rollen, kann dies zu einer Neigung und Verjüngung der Platte führen.
Daher müssen folgende Aspekte sorgfältig kontrolliert werden:
- Synchronisierung der linken und rechten Hydraulikzylinder
- Weg-Rückkopplung
- Hydraulischer Druck
- Seitenrollenposition
- Regelung des CNC-Systems
Bei hochpräzisen Walzprozessen ist die Genauigkeit der Positionsregelung oft wichtiger als eine einfache Erhöhung des Hydraulikdrucks.
Verbesserung der Produktionseffizienz: Reduzierung von „wiederholtem Walzen“
Die traditionelle Blechwalzproduktion umfasst häufig Folgendes:
Einmal würfeln → Messen → Anpassen → Erneut würfeln → Erneut messen
Damit ist der Prozess zwar abgeschlossen, aber ineffizient und stark von der Erfahrung des Bedieners abhängig.
Ein besserer Ansatz ist:
Schritt 1
Material- und Produktinformationen erfassen.
Schritt 2
Historische Parameter in Erinnerung rufen.
Schritt 3
Die Rollen werden automatisch positioniert.
Schritt 4
Führe den Vorbiegevorgang automatisch aus.
Schritt 5
Automatische Ausführung mehrerer Rolldurchgänge.
Schritt 6
Abschluss.
Schritt 7
Die tatsächlichen Ergebnisse prüfen und speichern.
Dies führt schrittweise zu einem digitalisierten Blechwalzprozess.
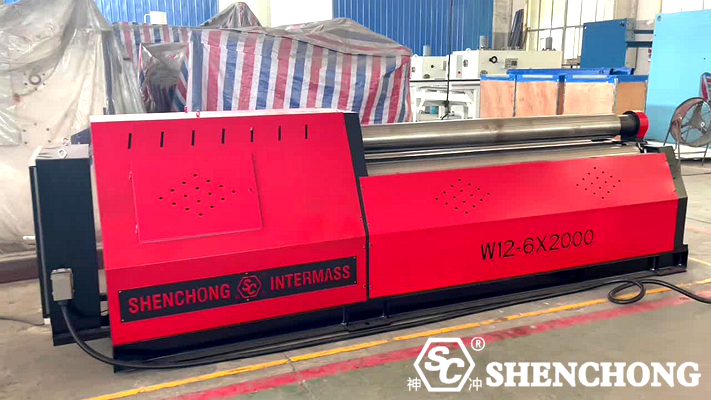
3. Wie lassen sich gerade Kanten reduzieren?
Die Reduzierung gerader Kanten ist der Schlüssel zur Verbesserung des Blechwalzprozesses.
Zu den wichtigsten Methoden gehören:
Methode 1: Ausreichendes Vorbiegen
Erhöhen Sie den Vorbiegungsgrad an den Enden.
Methode 2: Verwendung einer Vierwalzen-Plattenwalze
Verbesserung der Endenformung durch seitliche Walzensteuerung.
Methode 3: Angemessene Erhöhung des Vorbiegebetrags
Unzureichendes Vorbiegen vermeiden.
Methode 4: Erhöhung der Anzahl der Abschlussdurchgänge
Bei hochpräzisen Zylindern können mehrere Bearbeitungsdurchgänge durchgeführt werden.
Methode 5: Verwendung des geeigneten Walzendurchmessers
Ein zu großer Walzendurchmesser oder nicht aufeinander abgestimmte Prozessparameter können die Endenformung beeinträchtigen.
4. Rückfederungskontrolle
Die Materialrückfederung muss berücksichtigt werden. Nach plastischer Verformung erfahren Metallbleche einen gewissen Grad an elastischer Rückstellung.
Rückfederungskontrolle für verschiedene Materialien
Allgemein gesprochen:
Materialien | Rückprallkontrolle |
gewöhnlicher kohlenstoffarmer Stahl | Relativ einfach |
Q235 | Leichter zu steuern |
Q355 | Gehaltserhöhung |
Edelstahl 304 | Erfordert sorgfältige Überlegung |
Edelstahl 316L | Erfordert sorgfältige Überlegung |
Hochfester Stahl | Der Rebound ist deutlicher ausgeprägt. |
Aluminiumlegierung | Erfordert eine Anpassung je nach Note |
Daher können die Parameter einer Blechwalzmaschine nicht allein auf Basis der „Dicke“ festgelegt werden.
Mindestens Folgendes sollte berücksichtigt werden: Dicke + Material + Breite + Zieldurchmesser.
5. Zusammenfassung
Ein ideales modernes Blechwalzverfahren:
Lagerung von Plattenmaterialien
↓
Materialidentifizierung
↓
Dicken-/Breitenerkennung
↓
Nivellierung von Plattenmaterialien
↓
CNC-Positionierung
↓
Präzise Zentrierung
↓
Endvorbiegung
↓
Mehrfaches Walzen
↓
Automatische Verbindung
↓
Vorinspektion
↓
Fertigstellung und Abrundung
↓
Schweißen
↓
Rundheitsprüfung nach dem Schweißen
↓
Endmaßprüfung
↓
Archivierung von Prozessparametern
Die effektivste Verbesserungsmethode lässt sich in „10 Schlüsselmaßnahmen“ zusammenfassen.
Wenn die gesamte Methode in eine leicht vor Ort implementierbare Version zusammengefasst werden sollte, könnte man sie wie folgt zusammenfassen:
- Wählen Sie die richtige Ausrüstung
Wählen Sie eine Blechwalzmaschine anhand des Materials, der Dicke, der Breite und des Durchmessers aus.
- Prüfen Sie zuerst das Material.
Prüfen Sie Güteklasse, Dicke und Ebenheit.
- Halten Sie die Walzenoberfläche sauber
Oberflächenkratzer vermeiden.
- Präzise Zentrierung
Vermeiden Sie eine Verjüngung des Zylinders.
- Richtiges Vorbiegen
Die geraden Kanten an den Enden abrunden.
- Angemessener Druck
Vermeiden Sie übermäßiges Drücken.
- Mehrfaches Walzen
Verbesserung der Rundheit und Stabilität.
- Effektive Rückfederungskompensation
Besonderes Augenmerk sollte auf Edelstahl und hochfesten Stahl gelegt werden.
- Letzte Runde
Lokale Verformungen beseitigen.
- Eine Datenschleife einrichten
Bewahren Sie erfolgreiche Parameter und entwickeln Sie schrittweise Standardprozesse.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese