Obsah
Proces válcování plechů, zdánlivě jednoduchý proces tvarování ploché desky do válce nebo oblouku, ve skutečnosti zahrnuje několik fází, včetně vlastností materiálu, tloušťky a šířky plechu, struktury válcovacího stroje, geometrie válců, předohýbání, polohy podávání, míry redukce, pořadí válcování, řízení pružin a korekcí před a po svařování.
Pokud cílem není pouze „srolování do kruhu“, ale spíše dosažení dobré kulatosti, stabilního průměru, krátkých rovných úseků na koncích, přesného zarovnání švů, vysoké konzistence šarží a vysoké efektivity výroby, pak je třeba celý proces upgradovat z „provozu na jednom stroji“ na kompletní řízení procesu.
1. Jak optimalizovat proces válcování plechů?
1) Nejprve si ujasněte hlavní cíl „zdokonalení procesu válcování“
Vysoce kvalitní proces válcování plechů obvykle vyžaduje současnou kontrolu následujících ukazatelů:
Kontrolní cíle | Klíčové vlastnosti |
Zaoblení | Hotový průřez se co nejvíce blíží návrhové kružnici |
Přesnost průměru | Skutečný průměr odpovídá rozměrům ve výkresu |
Oválnost | Snižuje rozdíly mezi hlavní a vedlejší osou |
Konečná kvalita | Redukuje rovné hrany, zhroucené hrany a zploštělé konce |
Kvalita spojů | Dosahuje přesného zarovnání na obou koncích |
Základní materiál Povrch | Snižuje škrábance, promáčkliny a stopy po válcích |
Konzistence dávek | Zachovává rozměrovou stabilitu napříč více produkty |
Efektivita výroby | Snižuje opakované úpravy a přepracování |
Bezpečnost | Zabraňuje sklouzávání, kývání a sevření plechového materiálu. |
Proto zlepšení list Proces válcování by se neměl zaměřovat pouze na to, zda je tlak válcovacího stroje dostatečný, ale měl by optimalizovat šest aspektů:
materiál → zařízení → proces → provoz → kontrola → korekce.
2) Před válcováním: Řádně připravte materiál
Mnoho problémů s kvalitou válcování ve skutečnosti vzniká ještě předtím, než plech vstoupí do válcovacího stroje.
- Zkontrolujte tloušťku plechu
Rozdíl mezi skutečnou tloušťkou a teoretickou tloušťkou přímo ovlivní poloměr ohybu.
Například pokud konstrukce používá: ocelový plech o tloušťce 10 mm
Skutečná tloušťka může mít určitou toleranci.
Při výrobě vysoce přesných válců by se měla co nejvíce kontrolovat skutečná tloušťka plechu, spíše než nastavovat parametry striktně podle nominální tloušťky.
- Zkontrolujte stupeň materiálu
Různé materiály mají různou mez kluzu, pevnost v tahu a prodloužení.
Mezi běžné materiály patří:
- Otázka 235
- Q355
- Nerezová ocel 304
- Nerezová ocel 316L
- Hliníkový plech
- Měděný plech
- Slitiny na bázi niklu
- Vysokopevnostní ocel
I u stejného 10mm plechu mohou různé materiály vyžadovat výrazně odlišné válcovací tlaky a kompenzace pružin.
Například:
Nerezová ocel 304 obvykle vykazuje výraznější pružnost než běžná uhlíková ocel.
Proto nelze jednoduše použít parametry válcování pro běžnou uhlíkovou ocel.
3) Předúprava plechu
Předúprava plechu je zásadní.
- Zkontrolujte stupeň materiálu
Pokud samotný list obsahuje:
- centrální výčnělky
- deformace hran
- lokální vlnitost
- kroucení
Po vstupu do válcovny je náchylná k:
nestabilní kruhovitost + deformace hran + lokalizované abnormality poloměru.
V případě potřeby by se mělo provést vyrovnání.
- Očistěte povrch plechu
Před válcováním odstraňte:
- železné piliny
- svařovací struska
- olej
- měřítko
- cizí těleso
Zejména nerezové a hliníkové plechy.
Pokud se na povrchu válce nacházejí tvrdé cizí látky, mohou snadno vytvořit trvalé promáčkliny.
U produktů s vysokou kvalitou povrchu zvažte:
ochranná fólie + čištění povrchu válce + speciální úprava povrchu válce.
4) Určete správnou trasu procesu válcování plechů
Různé válcovací stroje mají různé procesní postupy.
Mezi běžné vybavení patří:
- Tříválcový válcovací stroj
Zahrnuje:
- Symetrický tříválec
- Asymetrický tříválec
- Horní válec univerzální tříválec
- Čtyřválcový válcovací stroj
Obvykle má:
- Horní válec
- Spodní válec
- Levé kolečko
- Pravý válec
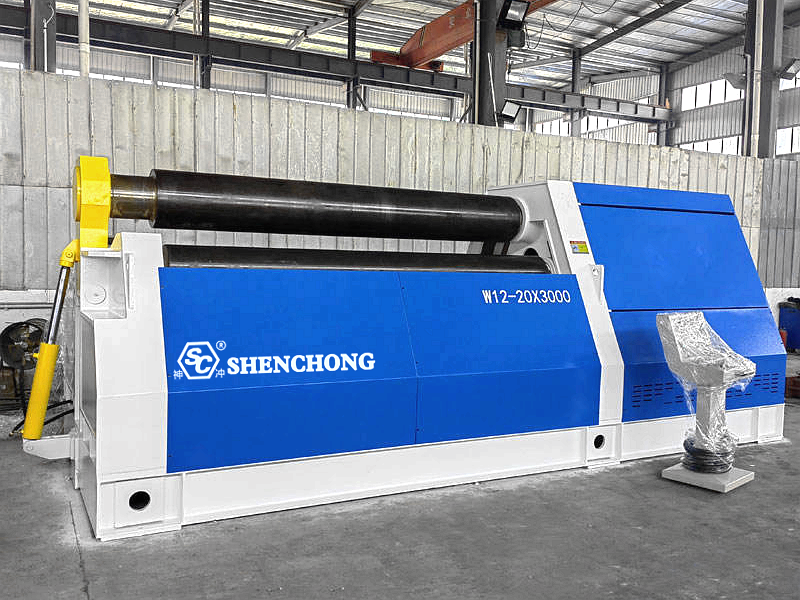
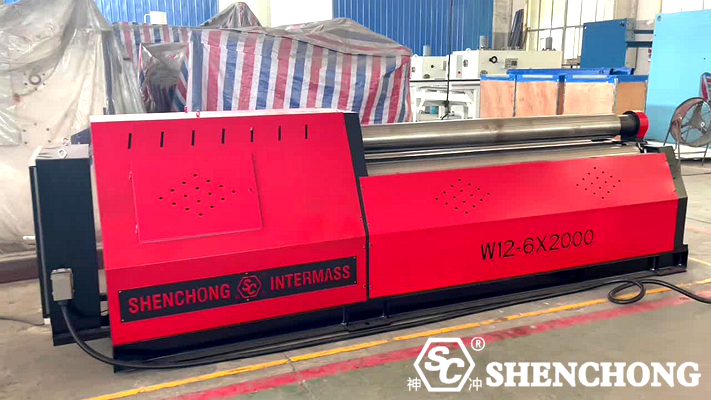
Pro výrobu vyžadující vysokou efektivitu, vysokou přesnost a méně rovných hran na koncích, čtyřválcový válcovací stroj má značné procesní výhody.
5) Nejdůležitější krok při válcování: Předběžné ohýbání
Pokud se předběžné ohýbání ignoruje, mnoho výrobků, i když jsou nakonec srolovány do kruhu, má sklon k nadměrně dlouhým rovným hranám na obou koncích.
Například: Konce plechu si mohou ponechat dlouhé rovné plochy.
Tato podmínka je škodlivá pro následné procesy:
- Tupé svařování
- Spojování válců
- Instalace příruby
- Kontrola kulatosti
Proč je nutné předohýbání konců?
Během procesu válcování plechu může plech vytvořit stabilní ohyb až po vstupu do efektivní obalové plochy válců.
Počáteční koncová oblast plechu vstupujícího do zařízení proto často trpí nedostatečnou efektivní délkou ohybu.
Účelem předohýbání je předtvarovat cílové zakřivení na konci plechu.
Konečný proces je: Předběžné ohýbání → Válcování → Spojování → Zaoblování
Místo prostého přímého rolování.
6) Přesné určení cílového průměru válcování
Válcování není jen válcování plechového materiálu na „průměr výkresu“.
Je třeba zvážit:
- Tloušťka plechu
- Materiál
- Poloha neutrální vrstvy
- Pružení
- Metoda válcování
- Průměr válce
- Místo finální kontroly produktu
Například: Vnější průměr Ø1000 mm
Pokud se jako cílová hodnota pro řízení rozteče válců použije přímo 1000 mm, může se skutečný hotový výrobek od cílové velikosti lišit v důsledku pružnosti materiálu.
Proto musí samotný proces vytvořit uzavřenou smyčku:
Cílová velikost → Teoretická redukce → Kompenzace pružin → Skutečná kontrola → Korekce parametrů
7) Ovládejte „redukci“ během válcování
Toto je jeden z klíčových parametrů určujících kvalitu válcování.
Nedostatečný tlak:
Nedostatečné ohýbání plechového materiálu; nadměrný průměr po odpružení; vyžaduje několik cyklů opětovného válcování.
Nadměrný tlak:
Snadno způsobuje nadměrnou plastickou deformaci; zvyšuje zatížení zařízení; může způsobit lokální deformaci; zhoršuje kvalitu povrchu.
Proto se doporučuje použít: postupný tlak + vícevrstvé válcování, spíše než lisování plechového materiálu do konečné polohy najednou.
8) Vícevrstvé válcování stabilnější než jednovrstvé tváření
Typický proces lze navrhnout následovně:
Průkaz 1:
Plechový materiál vstupuje → počáteční ohyb.
Průchod 2:
Zvyšte tlak → roztáhněte oblast ohybu.
Průchod 3:
Pokračujte ve válcování → přibližujte se k cílovému průměru.
Průchod 4:
Dokončování → odstranění lokalizovaných chyb.
Průkaz 5:
Spojování → kontrola kruhovitosti.
Tato metoda je vhodná zejména pro:
- Silné desky
- Vysokopevnostní ocel
- Nerez
- Válce s velkým průměrem
- Vysoce přesné válce
9) Řízení úhlu podávání pomocí bočních válečků
U čtyřválcových válcovacích strojů na plechy lze polohu plechu nastavit pomocí bočních válečků.
Pokud je úhel vstupu desky nesprávný, může dojít k následujícím problémům:
- Nesprávně zarovnané konce
- Kuželový válec
- Nerovnoměrná kulatost
- Obtíže se zarovnáním švů
Proto je před formálním zahájením činnosti nutné provést následující:
Polohování → Středění → Upínání → Zkušební válcování.
10) Zaoblení po válcování nelze vynechat
I když je proces válcování dobře kontrolován, hotový výrobek může stále vykazovat:
- Ovál
- Místní boule
- Deformace v oblasti švu
- Nezaoblené konce
Proto je obvykle nutné zaokrouhlování:
Použití vhodného přítlaku válce k zjemnění válce.
Účelem není převalování, ale: eliminace lokálních chyb a dosažení konzistentnější kruhovitosti válce.
2. Jak zlepšit kvalitu válcování plechů?
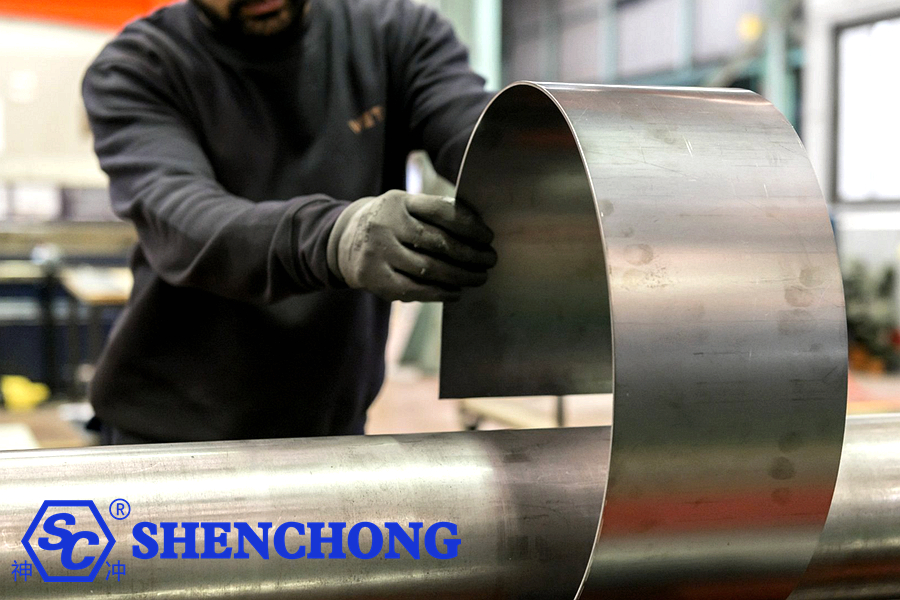
Zlepšení kvality válcování plechů nespočívá pouze ve zvýšení tlaku válcovacího stroje, ale spíše v současné optimalizaci přípravy materiálu, výběru zařízení, procesu předohýbání, parametrů válcování, kompenzace pružin, polohování plechu, kontroly procesu a kalibrace zaoblení.
Cíle lze shrnout takto:
Rovnoměrnější válcování s přesnějšími rozměry, kratšími rovnými hranami, lepší povrchovou úpravou, stabilnějšími dávkami a vyšší účinností.
Krok 1: Zlepšení kvality předúpravy plechů
Mnoho problémů s válcováním není způsobeno samotným válcovacím strojem, ale spíše problémy, které se vyskytnou před vstupem plechu do zařízení.
1) Zkontrolujte skutečnou tloušťku plechu
Parametry by neměly být nastavovány pouze na základě nominální tloušťky.
Například: ocelový plech o tloušťce 12 mm
Skutečná tloušťka může mít výrobní tolerance a poloměr válcování je velmi citlivý na změny tloušťky plechu.
U vysoce přesných výrobků by měla být skutečná tloušťka plechu změřena a použita jako jeden z procesních parametrů.
2) Zkontrolujte rovinnost plechového materiálu
Zaměřte se na kontrolu:
- Středové boule
- Deformace hran
- Vlnitá deformace
- Kroucení
- Lokální deprese
Pokud je samotný plechový materiál nerovný, bude po válcování obtížné dosáhnout stabilní kulatosti.
3) Očistěte plech a povrch válce
Zejména u výrobků s vysokými požadavky na povrch, jako jsou nerezové a hliníkové plechy, se vyvarujte:
- Železné piliny
- Svařovací struska
- Oxidové stupnice
- Kovové částice
- Olejové skvrny
Vstup mezi válec a plechový materiál.
Krok 2: Výběr správného válcovacího stroje na plechy
Struktura zařízení přímo ovlivňuje proces válcování plechů.
Mezi běžné vybavení patří:
- Tříválcový válcovací stroj na plechy
- Symetrický tříválcový válcovací stroj na plechy
- Asymetrický tříválcový válcovací stroj na plechy
- Univerzální válcovací stroj na plechy s horním válečkem
- Čtyřválcový válcovací stroj na plechy
U výrobků vyžadujících vysokou kulatost, krátké rovné hrany a vysokou efektivitu výroby jsou čtyřválcové válcovací stroje obecně snazší pro dosažení stabilního polohování, předohýbání a válcování.
Krok 3: Zdůrazněte předběžné ohýbání konce
Toto je jeden z nejdůležitějších kroků ke zlepšení kvality válcování.
Pokud je předběžné ohýbání nedostatečné, má konečný výrobek sklon k nadměrně dlouhým rovným hranám na obou koncích.
Celý proces by proto měl být následující: předohýbání konců → válcování hlavního tělesa → spojování → konečná úprava. Spíše než pouhé válcování ploché desky přímo do kruhu.
Krok 4: Optimalizace množství redukce
Množství redukce je klíčovým parametrem určujícím kvalitu válce.
Nedostatečné snížení
Může vést k:
- Průměr je příliš velký
- Zvětšení poloměru po odpružení
- Nedostatečná kulatost
- Vyžaduje opakované válcování
Nadměrné snížení
Může vést k:
- Lokalizovaná nadměrná deformace
- Povrchové vrypy
- Zvýšené zatížení zařízení
- Nedostatečná velikost
Proto je rozumnější metodou: redukce v malých krocích, vícevrstvé tváření.
To je obzvláště důležité pro silné plechy, vysokopevnostní ocel a nerezovou ocel.
Krok 5: Změna z „jednorázového válcování“ na „vícestupňové válcování“
Například pro válec z tlustého plechu lze použít následující:
První průchod: počáteční ohyb
↓
Druhý průchod: rozšíření ohybové plochy
↓
Třetí průchod: přiblížení se k cílovému průměru
↓
Čtvrtý průchod: spojování
↓
Pátý průchod: dokončování a zaoblování
Tato metoda je obecně snazší na kontrolu z hlediska velikosti a kulatosti než jedno velké zmenšení.
Krok 6: Zlepšení zarovnání listů
Pokud je plech při vstupu do válcovacího stroje zkosený, je náchylný k následujícím problémům:
- Kuželový tvar
- Různé průměry na obou koncích
- Špatně zarovnané klouby
- Nekonzistentní kulatost
Proto je během krmení nezbytné kontrolovat:
Osa plechu = Osa válcovacího stroje
Toho lze dosáhnout pomocí:
- Polohovací čáry
- Boční polohovací zařízení
- Laserové polohování
- CNC polohování
- Mechanické zarážky
- Zlepšení opakovatelnosti krmení
Krok 7: Zaměřte se na kontrolu pružnosti materiálu
Plechy se po odlehčení elasticky zotaví.
Proto: Tvar na stroji nemusí být nutně konečným tvarem po vyložení.
Zvláštní pozornost je třeba věnovat:
- Vysokopevnostní ocel, jako je Q355
- Nerezová ocel 304
- Nerezová ocel 316L
- Vysokopevnostní legovaná ocel
U materiálů s výrazným pružným zpětným rázem by měly být stanoveny specifické parametry kompenzace pružnosti.
Například:
Cílový průměr → Teoretický průměr válcování → Kompenzace pružin → Skutečná kontrola → Korekce parametrů
Postupně rozvíjet vlastní procesní databázi společnosti.
Krok 8: Vytvořte databázi parametrů pro „materiál + tloušťka + průměr“
Toto je velmi účinná metoda pro zlepšení konzistence v hromadné výrobě.
Například:
Materiál | Tloušťka | Šířka patentu | Průměr cíle | Parametry předběžného ohýbání | Parametry rolování |
Otázka 235 | 6 mm | 2000 mm | Ø500 | A | A |
Otázka 235 | 10 mm | 3000 mm | Ø800 | B. | B. |
Q355 | 12 mm | 3000 mm | Ø1000 | C | C |
304 | 8 mm | 2000 mm | Ø600 | D | D |
304 | 12 mm | 3000 mm | Ø1200 | E | E |
Operátoři se již nebudou muset spoléhat výhradně na zkušenosti a budou mít přímý přístup k ověřeným parametrům.
Zlepšení přesnosti synchronizace hydraulického systému a válců
To je obzvláště důležité pro velké hydraulické válcovací stroje na plechy.
Pokud je v poloze levých a pravých bočních válečků významný rozdíl, může to způsobit naklonění a zúžení desky.
Proto je třeba pečlivě kontrolovat následující aspekty:
- Synchronizace levého a pravého hydraulického válce
- Zpětná vazba o posunutí
- Hydraulický tlak
- Poloha bočního válce
- Řízení CNC systému v uzavřené smyčce
Pro vysoce přesné válcování je přesnost regulace polohy často důležitější než pouhé zvyšování hydraulického tlaku.
Zlepšení efektivity výroby: Snížení „opakovaného válcování“
Tradiční výroba válcovaných plechů často zahrnuje:
Hoď jednou → Změř → Úprava → Opakovaný hod → Opakované měření
I když se tím proces dokončí, je to neefektivní a silně závislé na zkušenostech operátora.
Lepší přístup je:
Krok 1
Zaznamenejte informace o materiálech a produktech.
Krok 2
Připomeňme si historické parametry.
Krok 3
Automaticky umístěte válečky.
Krok 4
Automaticky proveďte postup předběžného ohýbání.
Krok 5
Automaticky provést více průchodů rolováním.
Krok 6
Dokončování.
Krok 7
Zkontrolujte a uložte skutečné výsledky.
To postupně vede k digitalizovanému procesu válcování plechů.
3. Jak zmenšit rovné hrany?
Snížení počtu rovných hran je klíčem ke zlepšení procesu válcování plechů.
Mezi hlavní metody patří:
Metoda 1: Dostatečné předohýbání
Zvyšte stupeň předohýbání na koncích.
Metoda 2: Použití čtyřválcového válce
Zlepšete schopnost tvarování konců pomocí ovládání bočních válců.
Metoda 3: Vhodné zvýšení míry předohýbání
Zabraňte nedostatečnému předohýbání.
Metoda 4: Zvýšení počtu dokončovacích průchodů
U vysoce přesných válců lze provést více dokončovacích průchodů.
Metoda 5: Použití vhodného průměru válce
Příliš velký průměr válce nebo nesoulad procesních parametrů může ovlivnit tváření konců.
4. Ovládání zpětného odpružení
Je třeba zohlednit pružnost materiálu. Po plastické deformaci se kovové plechy do určité míry zotaví z elastických změn.
Pružinové ovládání pro různé materiály
Obecně řečeno:
Materiály | Kontrola doskoku |
Běžná nízkouhlíková ocel | Relativně snadné |
Otázka 235 | Snadnější ovládání |
Q355 | Zvýšit odměnu |
Nerezová ocel 304 | Vyžaduje pečlivé zvážení |
Nerezová ocel 316L | Vyžaduje pečlivé zvážení |
Vysokopevnostní ocel | Odraz je výraznější |
Hliníková slitina | Vyžaduje úpravu na základě sklonu |
Parametry válcovacího stroje na plechy proto nelze nastavovat pouze na základě „tloušťky“.
Je třeba zvážit alespoň následující: Tloušťka + Materiál + Šířka + Cílový průměr.
5. Shrnutí
Ideální moderní proces válcování plechů:
Skladování deskového materiálu
↓
Identifikace materiálu
↓
Detekce tloušťky/šířky
↓
Vyrovnávání deskového materiálu
↓
CNC polohování
↓
Přesné centrování
↓
Konec předohýbání
↓
Vícevrstvé válcování
↓
Automatické spojování
↓
Předběžná inspekce
↓
Dokončování a zaoblování
↓
Svařování
↓
Kontrola kruhovitosti po svařování
↓
Konečná kontrola rozměrů
↓
Archivace procesních parametrů
Nejúčinnější metodu zlepšování lze shrnout jako „10 klíčových kroků“.
Pokud by se celá metoda měla zkrátit do verze, kterou lze snadno implementovat na místě, lze ji shrnout takto:
- Vyberte si správné vybavení
Vyberte válcovací stroj na plechy na základě materiálu, tloušťky, šířky a průměru.
- Nejprve zkontrolujte materiál
Ověřte třídu, tloušťku a rovinnost.
- Udržujte povrch válce čistý
Zabraňte poškrábání povrchu.
- Přesné centrování
Zabraňte zúžení válce.
- Správné předběžné ohýbání
Na koncích zredukujte rovné hrany.
- Rozumné lisování
Vyhněte se nadměrnému tlaku najednou.
- Vícevrstvé válcování
Zlepšete kulatost a stabilitu.
- Efektivní kompenzace pružin
Zvláštní pozornost věnujte nerezové oceli a vysokopevnostní oceli.
- Konečné zaokrouhlení
Eliminujte lokální deformaci.
- Vytvořte datovou smyčku
Uložte si úspěšné parametry a postupně vyvíjejte standardní procesy.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Japanese
 Chinese