جدول المحتويات
يتطلب تحسين دقة القص بالمقصلة الهيدروليكية أكثر من مجرد ضبط المقياس الخلفي. فالدقة تتحدد بالتفاعل المشترك بين البنية الميكانيكية، وخلوص الشفرة، والمقياس الخلفي، والنظام الهيدروليكي، ووضع الصفيحة، وصلابة الإطار، ونظام التحكم، والصيانة التشغيلية.
فيما يلي تحليل منهجي من منظور الإنتاج العملي.
1. كيف يمكن تحسين دقة القص باستخدام المقصلة الهيدروليكية؟
أولاً، حدد العوامل الأساسية التي تؤثر على دقة القص بالمقصلة.
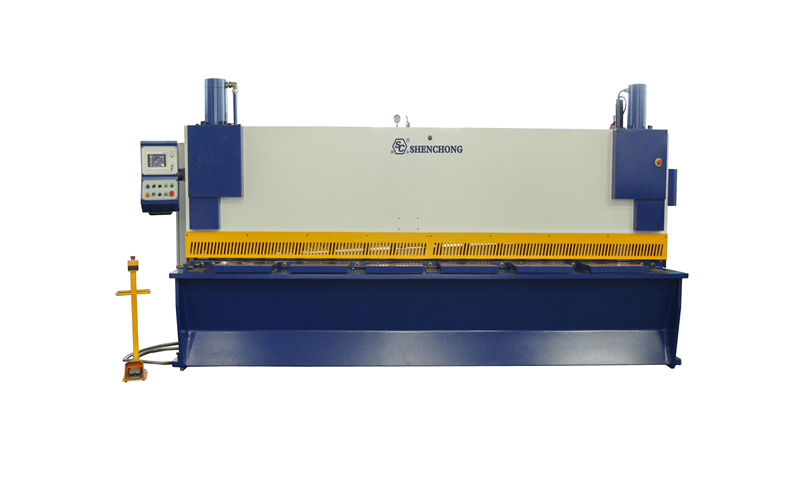
تنعكس الدقة النهائية لمقص المقصلة الهيدروليكية عادةً في:
- دقة طول القص
- الدقة القطرية
- استقامة
- التعامد (التعامد)
- جودة حافة القص
- دقة تحديد المواقع المتكررة
- الاتساق في معالجة الدفعات
ويمكن تلخيص ذلك على النحو التالي:
دقة القص = صلابة الإطار + حالة الشفرة + التحكم في خلوص الشفرة + دقة المقياس الخلفي + الاستقرار الهيدروليكي + طريقة التموضع + التشغيل الصحيح
يمكن أن تؤدي الأخطاء الكبيرة في أي من هذه المجالات إلى أن تقع الأبعاد النهائية خارج حدود التسامح.
2. 15 جانبًا رئيسيًا لتحسين الدقة
1) تعزيز صلابة إطار آلة القص الهيدروليكية ذات المقصلة وحامل الشفرة
هذا هو الشرط الأساسي.
عند تشغيل مقص المقصلة الهيدروليكي، يتعرض حامل الشفرة العلوي لقوى قص كبيرة. إذا كانت صلابة الإطار أو طاولة العمل أو حامل الشفرة غير كافية، تحدث تشوهات دقيقة أثناء قص الصفائح السميكة.
على سبيل المثال:
قص الصفائح الرقيقة: يكون لتشوه الإطار تأثير طفيف نسبياً.
قص الصفائح بسمك 10-20 مم: تزداد قوة القص بشكل ملحوظ.
قد يؤدي عدم كفاية صلابة الإطار إلى ما يلي:
- أبعاد غير متناسقة عند طرفي الصفيحة
- انحراف خط القص
- انحناء طفيف للصفيحة
- زيادة الخطأ القطري
- مقطع عرضي غير متناسق للقص
- أساليب التحسين
التركيز على الفحص:
- جودة لحام الإطار
- صلابة الإطار الكلية
- صلابة حامل الشفرة العلوية
- استواء سطح طاولة العمل
- خلوص دليل حامل الشفرة
- تآكل آلية التوجيه
- التزامن بين الجانبين الأيسر والأيمن
بالنسبة للمعدات المصممة لقص الصفائح السميكة، فإن الإطار الصلب للغاية المقترن بتصميم هيكلي سليم أكثر أهمية من مجرد زيادة الضغط الهيدروليكي.
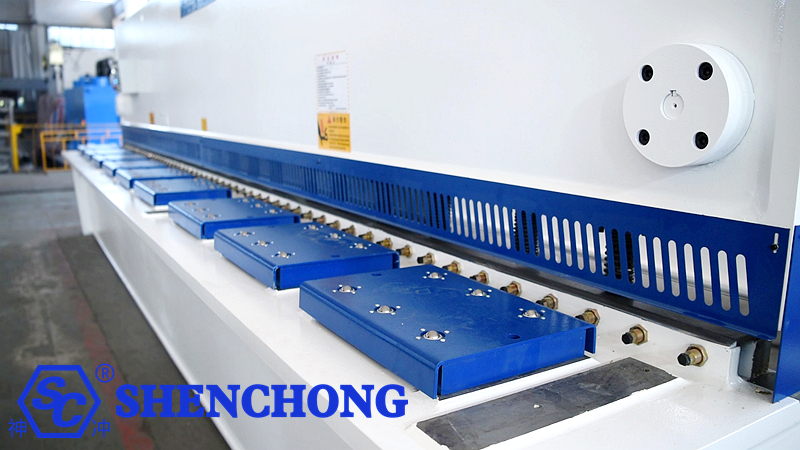
2) التحكم الدقيق في خلوص الشفرة
هذا أحد أهم العوامل المؤثرة على جودة القص.
يمكن أن يتسبب كل من الخلوص الزائد أو غير الكافي للشفرة في حدوث مشاكل.
يؤدي الخلوص المفرط عادةً إلى:
- زيادة النتوءات
- تشوه الصفائح
- مقطع عرضي خشن للقص
- انقلاب الحافة (انهيار)
- انخفاض استقرار الأبعاد
قد يؤدي عدم كفاية المساحة إلى ما يلي:
- زيادة قوة القص
- تآكل متسارع للشفرة
- تشقق حافة الشفرة
- زيادة حمل النظام الهيدروليكي
- انضغاط غير طبيعي لحافة الصفيحة
لذلك، يجب تعديل خلوص الشفرة بناءً على سمك الصفيحة ونوع المادة وقوة المادة.
النهج المعتاد:
مواد | سمك اللوحة | ضبط خلوص الشفرة |
الفولاذ الكربوني العادي | صفيحة رقيقة | صغير |
الفولاذ الكربوني العادي | طبق متوسط السماكة | واسطة |
فولاذ عالي القوة | نفس السماكة | يتطلب عادةً مساحة أكبر/أكثر ملاءمة |
الفولاذ المقاوم للصدأ | نفس السماكة | قم بالتعديل بشكل مناسب بناءً على قوة المادة |
صفائح الألمنيوم | صفيحة رقيقة | يستخدم عادة خلوصًا صغيرًا وثابتًا |
لا تستخدم شفرة ثابتة لمعالجة جميع المواد.
3) تحسين دقة نظام القياس الخلفي
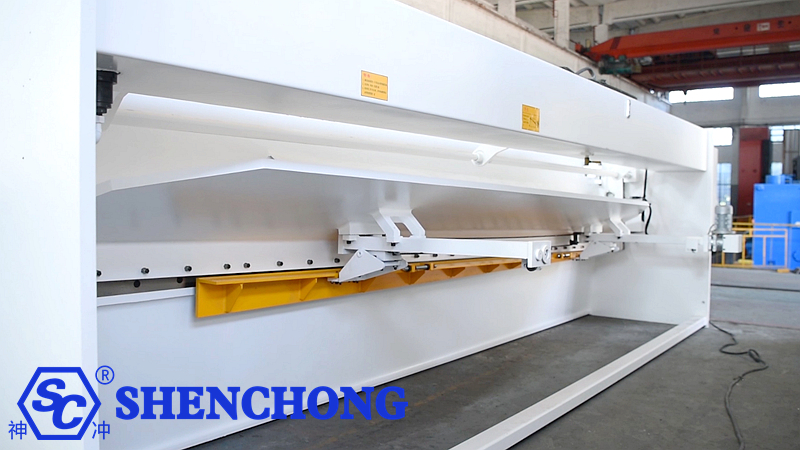
ل مقصات هيدروليكية CNC، نظام القياس الخلفي هو عنصر أساسي يحدد دقة طول القطع.
يتحكم المقياس الخلفي بشكل أساسي في المسافة من حافة القطع إلى نقطة تحديد الموضع.
على سبيل المثال، إذا كان طول القطع المطلوب 2500 مم، ولكن موضع المقياس الخلفي الفعلي هو 2498.5 مم فقط، فسيحدث خطأ في أبعاد قطعة العمل حتماً.
تشمل المكونات الرئيسية للمقياس الخلفي التي يجب فحصها ما يلي:
- لولب الرصاص
- قضبان التوجيه
- أجهزة السيارات
- آلية التخفيض
- المشفر
- أصابع المقياس الخلفي
- صلابة العارضة
- إزالة العوائق الميكانيكية
- ردود فعل عنيفة
4) دقة عالية في تكرار القياس الخلفي
لو:
القطعة الأولى: 500.00 مم
القطعة الثانية: 500.05 مم
القطعة الثالثة: 499.98 مم
يُصنف هذا النوع من التباين على أنه خطأ في قابلية التكرار.
يُعد هذا الأمر بالغ الأهمية بشكل خاص للإنتاج على دفعات.
المكونات الموصى بها:
- محرك سيرفو عالي الدقة
- برغي كروي عالي الدقة
- قضبان توجيه خطية
- مشفر عالي الدقة
- عارضة قياس خلفية صلبة
بالإضافة إلى ذلك، قم بإجراء اختبارات التكرار بانتظام.
على سبيل المثال، 10 دورات تحديد المواقع متتالية:
عدد | القياسات الفعلية |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
من خلال تحليل القيم القصوى والدنيا والمتوسطة، يمكن تحديد قابلية التكرار الفعلية لنظام القياس الخلفي.
5) تأكد من تثبيت الورقة بشكل صحيح على المقياس الخلفي
هذه مشكلة غالباً ما يتم تجاهلها في بيئات الإنتاج الفعلية.
حتى لو كانت الآلة نفسها تتمتع بدقة عالية، فستحدث أخطاء إذا لم تكن الورقة مستوية تمامًا مع المقياس الخلفي.
إذا تم إمالة الورقة، فستكون أبعاد القطع النهائية غير دقيقة.
المسؤوليات التشغيلية الرئيسية
قبل القص:
- ضع الورقة على طاولة العمل.
- قم بمحاذاة حافة الورقة مع جهاز تحديد الموضع.
- تأكد من أن الورقة موازية للمقياس الخلفي.
- قم بإزالة أي فجوة بين الورقة والمقياس الخلفي.
- ابدأ عملية القص.
بالنسبة للأوراق الكبيرة، يُنصح باستخدام ما يلي:
- دعامات أمامية
- رافعات الصفائح الهوائية
- أذرع دعم الصفائح
- أنظمة التغذية الأمامية
- أنظمة التحميل الآلي
تساعد هذه الإجراءات في تقليل أخطاء تحديد المواقع الناتجة عن المناولة اليدوية.
6) ضمان استقرار ضغط النظام الهيدروليكي
يؤثر النظام الهيدروليكي نفسه على استقرار القص.
قد يؤدي عدم استقرار الضغط الهيدروليكي إلى ما يلي:
- تقلبات في سرعة القص
- حركة غير مستقرة لحامل الشفرة العلوي
- عدم التزامن بين الجانبين الأيسر والأيمن
- الاهتزاز أثناء القص
- صعوبة قص الصفائح السميكة
- انخفاض قابلية التكرار
المكونات الرئيسية التي يجب فحصها:
- مضخة هيدروليكية
- الصمام النسبي
- صمام تخفيف الضغط
- صمام الملف اللولبي
- الأسطوانة الهيدروليكية
- الفقمات
- زيت هيدروليكي
- درجة حرارة الزيت
- نظافة الزيت
انتبه جيداً إلى:
يُعد تلوث الزيت الهيدروليكي سببًا خفيًا هامًا لفقدان الدقة في المقصات الهيدروليكية.
يمكن أن تتسبب المستويات العالية من الملوثات في الزيت الهيدروليكي في حركة غير مستقرة لبكرة الصمام، مما يؤثر بدوره على حركة حامل الشفرة.
7) التحكم في تزامن الأسطوانتين اليسرى واليمنى
تقوم مقصات الشعاع المتأرجح أو المقصلة عادةً بتشغيل حامل الشفرة باستخدام أسطوانات هيدروليكية يمنى ويسرى.
إذا لم يتطابق موضع الأسطوانة اليسرى مع موضع الأسطوانة اليمنى:
قد يميل حامل الشفرة.
وهذا يؤثر بشكل مباشر على:
- خلوص الشفرة
- زاوية القص
- جودة القص
- تشوه الصفائح
- تناسق الأبعاد عبر العرض
لذلك، يجب فحص تزامن الأسطوانتين اليسرى واليمنى ومستوى حامل الشفرة بانتظام.
8) التحكم في زاوية القص
تؤثر زاوية القص أيضًا على الدقة.
زاوية قص مفرطة:
- قوة القص المنخفضة
- زيادة محتملة في تشوه الصفائح
- تغيرات في شكل الحافة المقصوصة
زاوية قص غير كافية:
- زيادة قوة القص
- زيادة الحمل على النظام الهيدروليكي
- ارتفاع استهلاك الطاقة
لذلك، ينبغي اختيار زاوية القص المناسبة بناءً على سمك الصفيحة ومادتها.
بالنسبة لآلة القص CNC، فإن التحكم السليم في زاوية القص يسمح بتحقيق التوازن بين قوة القص وتشوه الصفيحة وجودة القص.
9) يجب الحفاظ على شفرات المنشار حادة
تؤثر حالة الشفرة بشكل مباشر على دقة القص.
يؤدي تآكل الشفرة إلى:
- زيادة النتوءات
- تشوه الصفائح
- حواف قطع خشنة
- انخفاض استقرار الأبعاد
- زيادة قوة القص
يكون التآكل سريعًا بشكل خاص أثناء المعالجة:
- الفولاذ المقاوم للصدأ
- فولاذ عالي القوة
- صفيحة فولاذية سميكة
- طلاء النيكل
- مواد عالية الصلابة
يوصى بإنشاء نظام لإدارة الشفرات.
احتفظ بسجلات لما يلي:
طول القطع التراكمي ← تآكل الشفرة ← عدد دورات/انقلابات الشفرة ← جدول الاستبدال
انتبه أيضًا إلى ما يلي بعد تركيب الشفرة:
- تماثل
- ثبات الارتفاع
- إحكام ربط مسامير التثبيت
10) اختر مواد الشفرات المناسبة
تتطلب المواد المختلفة شفرات مختلفة.
تشمل المواد الشائعة المستخدمة في صناعة الشفرات ما يلي:
9CrSi
6CrW2Si
Cr12MoV
ح13
سبائك الفولاذ عالية الأداء، إلخ.
على سبيل المثال، تختلف متطلبات مقاومة التآكل والمتانة للشفرة بين الفولاذ العادي منخفض الكربون والفولاذ المقاوم للصدأ عالي القوة.
إذا كان اختيار الشفرة غير مناسب، فقد تواجه حتى الآلة عالية الدقة ما يلي:
تآكل سريع للشفرة ← تغيرات في خلوص الشفرة ← زيادة النتوءات ← انخفاض الثبات الأبعاد
11) تحسين استواء سطح طاولة العمل
تُستخدم طاولة العمل كأساس لوضع الصفائح.
قضايا مثل:
- انخفاضات موضعية
- تشوه اللحام
- يرتدي
- الأجسام الغريبة
- بروز
...منع الملاءة من أن تكون مسطحة وثابتة.
ويكون التأثير بالغ الأهمية بشكل خاص بالنسبة للصفائح الرقيقة والألواح كبيرة الحجم.
لذلك، يجب الاحتفاظ بطاولة العمل:
نظيف + مسطح + خالٍ من التشوهات الكبيرة.
12) استخدم دعامات أمامية وأجهزة دعم الملاءات الخلفية
للأطباق كبيرة الحجم مثل:
4×2000 مم، 6×3200 مم، 8×4000 مم، 12×4000 مم، 16×6000 مم
...الاعتماد فقط على المشغل في تثبيت الورقة غالباً ما يؤدي إلى ميلانها.
ضع في اعتبارك استخدام ما يلي:
- أذرع الدعم الأمامية: لتقليل الأخطاء الناتجة عن الدعم اليدوي.
- دعامة هوائية للصفائح: مناسبة للصفائح الرقيقة والألواح كبيرة الحجم. تغذية أمامية تلقائية: تقلل بشكل أكبر من الأخطاء الناتجة عن التموضع اليدوي.
- لآلات القص واسعة النطاق: تغذية أوتوماتيكية + دعامة خلفية + دعامة أمامية
يمكن لهذه الميزات أن تحسن بشكل كبير من الاتساق في الإنتاج الضخم.
13) اختيار سرعة القص الصحيحة
يعتقد كثير من الناس ما يلي:
كلما كانت عملية القطع أسرع، زادت الإنتاجية.
ومع ذلك، بالنسبة لبعض المواد والسماكات، يمكن أن تؤدي عملية القص السريعة للغاية إلى تفاقم المشكلات مثل تشوه الصفائح والاهتزاز.
لذلك، ينبغي اختيار السرعة بناءً على ما يلي:
- سمك اللوحة
- نوع المادة
- طول القص
- زاوية القص
- خلوص الشفرة
في عمليات التشغيل الدقيق، غالباً ما يكون الاستقرار أكثر أهمية من مجرد السعي لتحقيق أقصى سرعة.
14) تجنب القص بما يتجاوز المواصفات
هذه نقطة حاسمة.
على سبيل المثال، إذا كانت الآلة مصنفة عند 12 × 3200 مم:
يشير هذا إلى أقصى قدرة قص لنطاق محدد من قوة المواد.
إذا تم استخدام المعدات باستمرار للقص:
- أطباق سميكة للغاية
- فولاذ عالي القوة
- الفولاذ المقاوم للصدأ
- مواد عالية الصلابة
قد يؤدي ذلك إلى:
زيادة الحمل على النظام الهيدروليكي + تآكل الشفرات + تشوه الإطار + مشاكل في حامل الشفرات + انخفاض الدقة
لذلك، لا ينبغي للمرء أن يفترض ببساطة: "إذا كانت الآلة قادرة على قطعها، فمن الآمن القيام بذلك على المدى الطويل".
ينبغي أن تتناسب العمليات مع المعايير المقدرة للمعدات وقوة المادة.
15) إنشاء نظام "فحص ومعايرة الدقة"
هذه إحدى أكثر الطرق فعالية للحفاظ على الدقة على المدى الطويل.
يوصى بإجراء عمليات تفتيش دورية لما يلي:
① دقة تحديد موضع المقياس الخلفي
على سبيل المثال:
100 ملم
500 ملم
1000 ملم
2000 ملم
3000 ملم
قم بقياس كل موضع على حدة.
② القياسات القطرية
بالنسبة لقطع العمل المستطيلة: قارن بين القطرين.
إذا كان الفرق كبيرًا، فهذا يشير إلى وجود مشاكل في وضع الورقة أو اتجاهها.
③ الاستقامة
تحقق من الحافة المقطوعة بحثًا عن:
- منتفخ في المنتصف
- إزاحة عند الأطراف
- الانحناء الموضعي
④ قابلية تكرار تحديد الموضع
قم بإجراء اختبارات تحديد الوضعية 10 مرات أو أكثر على التوالي.
3. إرشادات استكشاف الأخطاء وإصلاحها المتعلقة بالأخطاء المختلفة
هذا مخطط عملي للغاية لخط الإنتاج.
مشكلة | الأسباب الرئيسية | عمليات التحقق ذات الأولوية |
الطول الإجمالي طويل جدًا باستمرار | وضع غير صحيح للمقياس الخلفي | معايرة المقياس الخلفي |
الطول الإجمالي قصير جدًا باستمرار | وضع غير صحيح للمقياس الخلفي | تعويض المعلمات |
القطعة الأولى كانت دقيقة، لكن القطع اللاحقة أظهرت انحرافًا متزايدًا. | الانحراف الحراري / رد الفعل الميكانيكي | مقياس خلفي، سيرفو |
أبعاد غير متناسقة بين الجانبين الأيسر والأيمن | مشاكل عدم محاذاة الصفائح / مشاكل عوارض القص | تحديد الموضع، حامل الكبش/الشفرة |
خطأ قطري كبير | الوضع غير العمودي | المقياس الخلفي، الوضع الجانبي |
نتوءات زائدة | عدم كفاية خلوص الشفرة / تآكل الشفرة | خلوص الشفرات، الشفرات |
نتوءات زائدة على جانب واحد | خلوص غير متساوٍ للشفرة (يسار مقابل يمين) | تركيب الشفرات |
تشوه الورقة | خلوص الشفرة / زاوية القص / مشاكل المواد | خلوص الشفرة، الزاوية |
حافة قص خشنة | تآكل الشفرة | استبدال/عكس الشفرة |
صعوبة قص الصفائح السميكة | ضغط غير كافٍ / يتجاوز المواصفات | النظام الهيدروليكي |
تكرار وضع غير مستقر | رد فعل لولب القيادة أو مسار التوجيه | المقياس الخلفي |
حاملات الشفرات اليسرى واليمنى غير متزامنة | مشاكل التزامن الهيدروليكي | أسطوانة، كتلة الصمامات |
4. المجالات الرئيسية لتحسين الدقة بناءً على سمك المادة
صفائح رقيقة بسمك 1-3 مم
التركيز الرئيسي:
دقة المقياس الخلفي + استواء الصفيحة + خلوص الشفرة
الصفائح الرقيقة معرضة بشكل خاص للتشوه.
أطباق متوسطة الحجم 4-8 مم
التركيز الرئيسي:
خلوص الشفرة + مقياس الظهر + حدة الشفرة + صلابة الإطار
ألواح بسمك 10-16 مم
التركيز الرئيسي:
صلابة الهيكل + النظام الهيدروليكي + الشفرات + خلوص الشفرات + زاوية القص
ألواح بسمك يزيد عن 20 مم
تغيير في التركيز:
القدرة المقدرة للمعدات + تشوه الإطار + الثبات الهيدروليكي + قوة الشفرة + قوة المادة
لا تركز فقط على المقياس الخلفي.
5. دقة أتمتة أعلى
يمكن تجهيز خطوط القص الحديثة ذات المقصلة الهيدروليكية CNC بما يلي:
نظام التحكم CNC
↓
مقياس خلفي مؤازر
↓
ضبط تلقائي لخلوص الشفرة
↓
نظام التغذية الأمامية
↓
دعم تلقائي للأوراق
↓
الكشف عن الملاءات
↓
القص الآلي
↓
تفريغ المواد آلياً
هذا يُغيّر مفهوم "القص اليدوي القائم على الخبرة".
إلى "قص دقيق رقمي وآلي وقابل للتكرار".
6. أهم 5 أولويات للتحسين
إذا كانت آلة القص الهيدروليكية الحالية تعاني من ضعف في الأداء من حيث الدقة، فأوصي باستكشاف الأخطاء وإصلاحها بالترتيب التالي بدلاً من استبدال جميع المكونات دفعة واحدة:
أولاً: مقياس خلفي
تحقق من الوضع الفعلي وقابلية التكرار.
ثانيًا: خلوص الشفرة
أعد المعايرة بناءً على نوع المادة وسمكها.
ثالثًا: الشفرات
تحقق من التآكل وجودة التركيب والتوازي.
رابعاً: تزامن الأسطوانة اليسرى/اليمنى
تحقق من استواء حامل الشفرة وتناسق الحركة بين الجانبين الأيمن والأيسر.
خامساً: الإطار/الموجهات/طاولة العمل
تحقق من وجود أي تشوه أو تآكل ناتج عن الاستخدام طويل الأمد.
إن معالجة هذه المجالات الخمسة عادة ما تحل جزءًا كبيرًا من مشاكل دقة القص.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese