Sommario
Il processo di laminazione della lamiera, apparentemente un semplice procedimento per dare a una lastra piana la forma di un cilindro o di un arco, in realtà coinvolge molteplici fasi, tra cui le proprietà del materiale, lo spessore e la larghezza della lamiera, la struttura della macchina laminatrice, la geometria dei rulli, la pre-piegatura, il posizionamento dell'alimentazione, la quantità di riduzione, la sequenza di laminazione, il controllo del ritorno elastico e le correzioni pre e post-saldatura.
Se l'obiettivo non è semplicemente "arrotolare in un cerchio", ma piuttosto ottenere una buona rotondità, un diametro stabile, brevi sezioni rettilinee alle estremità, un allineamento preciso delle giunture, un'elevata uniformità del lotto e un'alta efficienza produttiva, allora l'intero processo deve essere aggiornato da "funzionamento su singola macchina" a un flusso di controllo di processo completo.
1. Come ottimizzare il processo di laminazione della lamiera?
1) Innanzitutto, chiarire l'obiettivo principale del "perfezionamento del processo di laminazione".
Un processo di laminazione della lamiera di alta qualità richiede in genere il controllo simultaneo dei seguenti indicatori:
Obiettivi di controllo | Caratteristiche principali |
Rotondità | La sezione trasversale finale approssima fedelmente il cerchio di progetto. |
Precisione del diametro | Il diametro effettivo corrisponde alle dimensioni del disegno. |
Ovale | Riduce le differenze tra assi maggiori e minori |
Qualità finale | Riduce i bordi dritti, i bordi collassati e le estremità appiattite. |
Qualità congiunta | Garantisce un allineamento preciso a entrambe le estremità |
Superficie del materiale di base | Riduce graffi, ammaccature e segni di rullo |
Coerenza del lotto | Mantiene la stabilità dimensionale su più prodotti |
Efficienza produttiva | Riduce le regolazioni ripetute e le rilavorazioni |
Sicurezza | Previene lo scivolamento, l'oscillazione e lo schiacciamento del materiale in fogli. |
Pertanto, migliorare il foglio Il processo di laminazione non dovrebbe concentrarsi solo sulla sufficienza della pressione della macchina laminatrice, ma dovrebbe ottimizzare sei aspetti:
materiale → attrezzatura → processo → operazione → ispezione → correzione.
2) Prima di arrotolare: preparare adeguatamente il materiale
Molti problemi di qualità nella laminazione si presentano in realtà prima che la lamiera entri nella macchina laminatrice.
- Controllare lo spessore del foglio
La differenza tra lo spessore effettivo e lo spessore teorico influirà direttamente sul raggio di curvatura.
Ad esempio, se il progetto utilizza: lamiera d'acciaio da 10 mm
Lo spessore effettivo può presentare una certa tolleranza.
Nella produzione di cilindri di alta precisione, è opportuno verificare il più possibile lo spessore effettivo della lamiera, anziché impostare i parametri rigorosamente in base allo spessore nominale.
- Verificare il grado del materiale
Materiali diversi presentano valori differenti di resistenza allo snervamento, resistenza alla trazione ed allungamento.
I materiali comunemente utilizzati includono:
- Q235
- Q355
- acciaio inossidabile 304
- acciaio inossidabile 316L
- piastra di alluminio
- Lastra di rame
- leghe a base di nichel
- acciaio ad alta resistenza
Anche con la stessa lamiera da 10 mm, materiali diversi possono richiedere pressioni di laminazione e compensazioni di ritorno elastico significativamente diverse.
Per esempio:
L'acciaio inossidabile 304 presenta in genere una caratteristica di ritorno elastico più pronunciata rispetto al normale acciaio al carbonio.
Pertanto, i parametri di laminazione per l'acciaio al carbonio ordinario non possono essere applicati semplicemente.
3) Pretrattamento del foglio
Il pretrattamento del foglio è fondamentale.
- Verificare il grado del materiale
Se il foglio stesso contiene:
- rigonfiamenti centrali
- deformazione dei bordi
- ondulazioni locali
- torsione
Dopo essere entrato nel laminatoio, è soggetto a:
Instabilità della rotondità + deformazione dei bordi + anomalie localizzate del raggio.
Se necessario, si dovrebbe procedere al livellamento.
- Pulire la superficie del foglio
Prima di arrotolare, rimuovere:
- limatura di ferro
- scoria di saldatura
- olio
- scala
- materia estranea
In particolare lamiere di acciaio inossidabile e alluminio.
Se sulla superficie del rullo sono presenti corpi estranei duri, questi possono facilmente formare ammaccature permanenti.
Per ottenere prodotti di elevata qualità superficiale, si consiglia di considerare:
pellicola protettiva + pulizia della superficie del rullo + trattamento speciale della superficie del rullo.
4) Determinare il percorso corretto del processo di laminazione della lamiera
Le diverse macchine per la laminazione hanno percorsi di processo differenti.
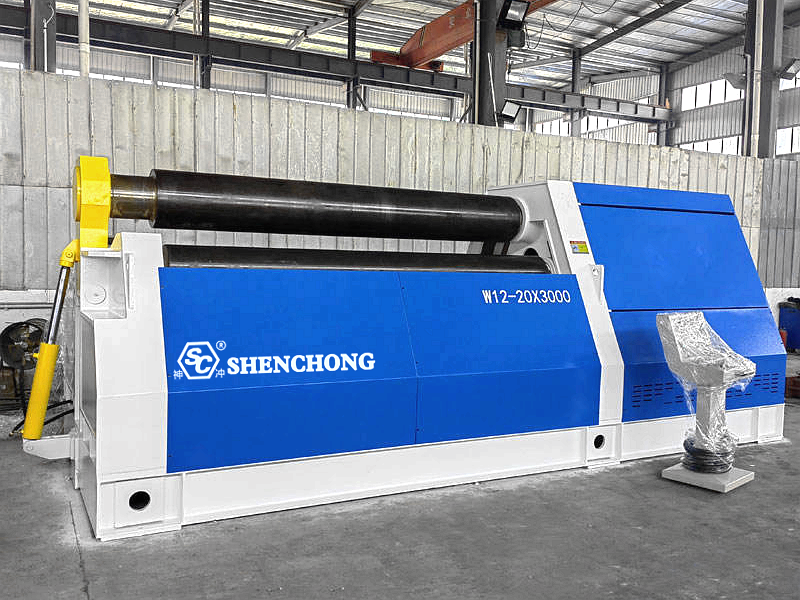
Le attrezzature comuni includono:
- Macchina laminatrice a tre rulli
Include:
- Tre rotoli simmetrici
- Asimmetrico tre rotolamenti
- rullo superiore universale a tre rulli
- Macchina laminatrice a quattro rulli
In genere presenta:
- rotolo superiore
- Rotolo inferiore
- Rotolo sinistro
- Rotolamento a destra
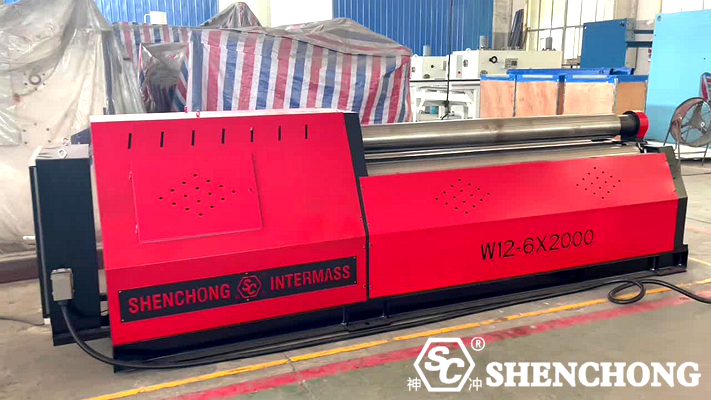
Per la produzione che richiede elevata efficienza, elevata precisione e un minor numero di bordi dritti alle estremità, il macchina laminatrice a quattro rulli presenta notevoli vantaggi di processo.
5) La fase più critica dell'arrotolamento: la pre-piegatura
Se si trascura la pre-piegatura, molti prodotti, anche se alla fine vengono arrotolati a formare un cerchio, tendono ad avere bordi dritti eccessivamente lunghi a entrambe le estremità.
Ad esempio: le estremità della lamiera possono conservare lunghe zone rettilinee.
Questa condizione è dannosa per i processi successivi:
- Saldatura di testa
- Giunzione del cilindro
- Installazione della flangia
- Controllo della rotondità
Perché è necessaria la pre-piegatura alle estremità?
Durante il processo di laminazione della lamiera, quest'ultima può assumere una piega stabile solo dopo essere entrata nell'area di lavoro effettiva dei rulli.
Pertanto, la parte terminale iniziale del materiale in lamiera che entra nell'apparecchiatura spesso presenta una lunghezza di piegatura effettiva insufficiente.
Lo scopo della pre-piegatura è quello di preformare la curvatura desiderata all'estremità del materiale in lamiera.
Il processo finale è: Pre-piegatura → Laminazione → Giunzione → Arrotondamento
Invece di rotolare semplicemente direttamente.
6) Determinare con precisione il diametro di rotolamento desiderato
La laminazione non consiste semplicemente nell'arrotolare il materiale in fogli fino al "diametro di stampaggio".
Occorre considerare:
- Spessore della lamiera
- Materiale
- Posizione dello strato neutro
- Ritorno elastico
- Metodo di rotolamento
- Diametro del rullo
- Luogo di ispezione finale del prodotto
Ad esempio: diametro esterno Ø1000 mm
Se si utilizza direttamente 1000 mm come valore target per il controllo della spaziatura dei rulli, il prodotto finito effettivo potrebbe discostarsi dalla dimensione target a causa del ritorno elastico del materiale.
Pertanto, il processo effettivo deve stabilire un ciclo chiuso:
Dimensione target → Riduzione teorica → Compensazione del ritorno elastico → Ispezione effettiva → Correzione dei parametri
7) Controllare la "riduzione" durante la laminazione
Questo è uno dei parametri fondamentali che determinano la qualità della laminazione.
Pressione insufficiente:
Piegatura insufficiente del materiale in lamiera; diametro eccessivo dopo il ritorno elastico; richiede cicli di ri-laminazione multipli.
Pressione eccessiva:
Provoca facilmente un'eccessiva deformazione plastica; aumenta il carico delle apparecchiature; può causare deformazioni localizzate; degrada la qualità della superficie.
Pertanto, si consiglia di utilizzare: pressione graduale + rullatura a passaggi multipli, piuttosto che pressare il materiale in fogli nella posizione finale tutto in una volta.
8) La laminazione a passaggi multipli è più stabile della formatura a passaggio singolo.
Un processo tipico può essere strutturato come segue:
Passaggio 1:
Il materiale in lamiera entra nella fase di piegatura iniziale.
Passaggio 2:
Aumentando la pressione si espande l'area di flessione.
Passaggio 3:
Continua a rotolare → avvicinandoti al diametro target.
Passaggio 4:
Fase di rifinitura → eliminazione degli errori localizzati.
Passaggio 5:
Unione → verifica della rotondità.
Questo metodo è particolarmente adatto per:
- Lastre spesse
- acciaio ad alta resistenza
- Acciaio inossidabile
- cilindri di grande diametro
- cilindri di alta precisione
9) Controllo dell'angolo di alimentazione tramite rulli laterali
Nelle macchine calandre a quattro rulli, la posizione della lamiera può essere regolata tramite rulli laterali.
Se l'angolo di ingresso della piastra non è corretto, possono verificarsi i seguenti problemi:
- estremità disallineate
- Cilindro conico
- Rotondità irregolare
- Difficoltà nell'allineare le cuciture
Pertanto, prima della laminazione formale, è necessario eseguire le seguenti operazioni:
Posizionamento → Centratura → Serraggio → Rotolamento di prova.
10) L'arrotondamento dopo la laminazione non può essere omesso
Anche se il processo di laminazione è ben controllato, il prodotto finito potrebbe comunque presentare:
- Ovale
- rigonfiamenti locali
- Deformazione nella zona della giunzione
- estremità non arrotondate
Pertanto, di solito è necessario arrotondare:
Utilizzare la pressione appropriata dei rulli per rifinire il cilindro.
Lo scopo non è quello di ri-laminare, ma di: eliminare gli errori locali e rendere più uniforme la rotondità complessiva del cilindro.
2. Come migliorare la qualità della laminazione della lamiera?
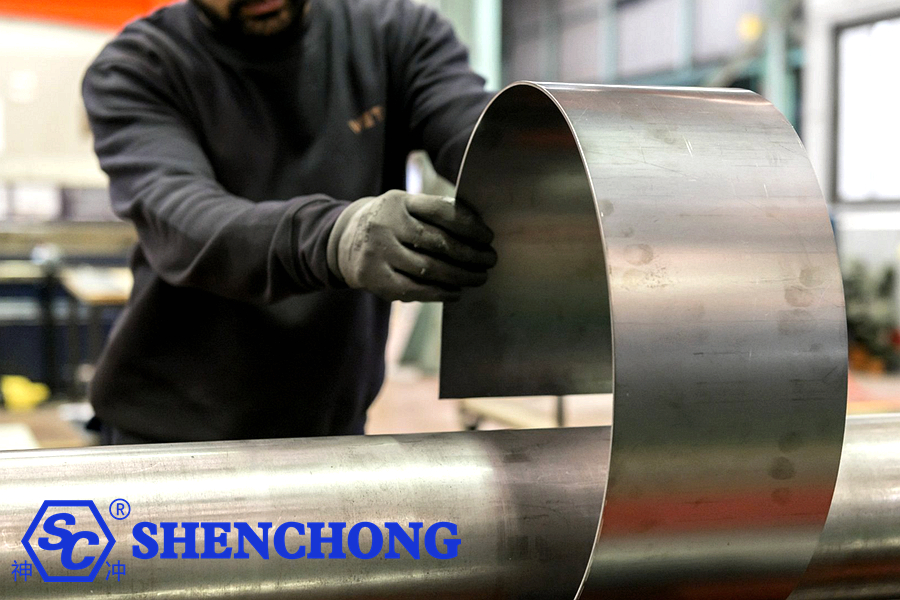
Migliorare la qualità della calandratura della lamiera non significa semplicemente aumentare la pressione della macchina calandra, ma piuttosto ottimizzare simultaneamente la preparazione del materiale, la selezione delle attrezzature, il processo di pre-piegatura, i parametri di calandratura, la compensazione del ritorno elastico, il posizionamento della lamiera, il controllo del processo e la calibrazione dell'arrotondamento.
Gli obiettivi possono essere riassunti come segue:
Laminazione più uniforme, con dimensioni più precise, bordi dritti più corti, migliore finitura superficiale, lotti più stabili e maggiore efficienza.
Fase 1: Migliorare la qualità del pretrattamento della lamiera
Molti problemi di laminazione non sono causati dalla macchina stessa, bensì da problematiche presenti prima che la lamiera entri nell'apparecchiatura.
1) Verificare lo spessore effettivo del foglio
I parametri non dovrebbero essere impostati basandosi esclusivamente sullo spessore nominale.
Ad esempio: lamiera d'acciaio da 12 mm
Lo spessore effettivo può presentare tolleranze di fabbricazione e il raggio di laminazione è altamente sensibile alle variazioni di spessore della lamiera.
Per i prodotti di alta precisione, è necessario misurare lo spessore effettivo della lamiera e utilizzarlo come uno dei parametri di processo.
2) Verificare la planarità del materiale in fogli
Concentrati sul controllo:
- rigonfiamenti centrali
- Deformazione dei bordi
- Deformazione ondulatoria
- Torcendo
- Depressioni locali
Se il materiale in fogli è irregolare, sarà difficile ottenere una rotondità stabile dopo la laminazione.
3) Pulire il materiale del foglio e la superficie del rullo
In particolare per prodotti con elevate esigenze di superficie, come le lamiere in acciaio inossidabile e alluminio, evitare:
- Limatura di ferro
- scorie di saldatura
- Scala di ossido
- Particelle metalliche
- Macchie d'olio
Inserimento tra il rullo e il materiale in fogli.
Fase 2: Scelta della macchina per la laminazione delle lamiere più adatta
La struttura dell'attrezzatura influisce direttamente sul processo di laminazione della lamiera.
Le attrezzature comuni includono:
- Macchina per la laminazione di lamiere a tre rulli
- Macchina per laminazione di lamiere simmetrica a tre rulli
- Macchina asimmetrica per laminazione di lamiere a tre rulli
- Macchina universale per la laminazione di lamiere con rulli superiori
- Macchina per la laminazione di lamiere a quattro rulli
Per i prodotti che richiedono un'elevata rotondità, bordi corti e dritti e un'elevata efficienza produttiva, le calandre a quattro rulli consentono generalmente di ottenere più facilmente un posizionamento stabile, una pre-piegatura e una calandratura precise.
Passaggio 3: enfatizzare la pre-piegatura finale
Questo è uno dei passaggi più importanti per migliorare la qualità della laminazione.
Se la pre-piegatura è insufficiente, il prodotto finale tende ad avere bordi dritti eccessivamente lunghi a entrambe le estremità.
Pertanto, il processo completo dovrebbe essere: pre-piegatura delle estremità → laminazione del corpo principale → giunzione → finitura. Invece di limitarsi a laminare direttamente la piastra piana in un cerchio.
Passaggio 4: Ottimizzare l'importo della riduzione
La quantità di riduzione è il parametro principale che determina la qualità del rotolo.
Riduzione insufficiente
Può portare a:
- Il diametro è troppo grande
- Raggio crescente dopo il ritorno elastico
- Insufficiente rotondità
- Richiede ripetuti rotolamenti
Riduzione eccessiva
Può portare a:
- Deformazione eccessiva localizzata
- Incavi superficiali
- Aumento del carico delle apparecchiature
- Dimensioni insufficienti
Pertanto, un metodo più ragionevole è: riduzione a piccoli passi, formatura a passaggi multipli.
Ciò è particolarmente importante per le lamiere spesse, l'acciaio ad alta resistenza e l'acciaio inossidabile.
Passaggio 5: Passare dalla laminazione "a passaggio singolo" alla laminazione "a passaggi multipli"
Ad esempio, per un cilindro a piastra spessa, si può utilizzare quanto segue:
Prima passata: piegatura iniziale
↓
Secondo passaggio: ampliamento dell'area di piegatura
↓
Terzo passaggio: avvicinamento al diametro target
↓
Quarto passaggio: giunzione
↓
Quinta passata: rifinitura e arrotondamento
Questo metodo è generalmente più facile da controllare in termini di dimensioni e rotondità rispetto a una singola riduzione di grandi dimensioni.
Fase 6: Rinforzare l'allineamento delle lamiere
Se la lamiera entra nella laminatrice in posizione storta, è soggetta ai seguenti problemi:
- forma conica
- Diametri diversi alle due estremità
- Giunti disallineati
- Rotondità incoerente
Pertanto, durante l'alimentazione è essenziale controllare:
Linea centrale della lamiera = Linea centrale della macchina di laminazione
Ciò può essere ottenuto utilizzando:
- Linee di posizionamento
- Dispositivi di posizionamento laterale
- Posizionamento laser
- Posizionamento CNC
- Arresti meccanici
- Migliorare la ripetibilità dell'alimentazione
Passaggio 7: concentrarsi sul controllo del ritorno elastico del materiale
Le lamiere metalliche subiscono un recupero elastico dopo lo scarico.
Pertanto: la forma sulla macchina non è necessariamente la forma finale dopo lo scarico.
Occorre prestare particolare attenzione a:
- Acciaio ad alta resistenza come il Q355
- acciaio inossidabile 304
- acciaio inossidabile 316L
- acciaio legato ad alta resistenza
Per i materiali con un significativo ritorno elastico, è necessario stabilire parametri specifici per la compensazione del ritorno elastico.
Per esempio:
Diametro target → Diametro di laminazione teorico → Compensazione del ritorno elastico → Ispezione effettiva → Correzione dei parametri
Sviluppare gradualmente un database interno dei processi aziendali.
Passaggio 8: Creare un database di parametri per "materiale + spessore + diametro"
Si tratta di un metodo molto efficace per migliorare la uniformità nella produzione di massa.
Per esempio:
Materiale | Spessore | Larghezza brevettata | Diametro bersaglio | Parametri di pre-piegatura | Parametri di scorrimento |
Q235 | 6 millimetri | 2000 millimetri | Ø500 | UN | UN |
Q235 | 10 mm | 3000 millimetri | Ø800 | B | B |
Q355 | 12 mm | 3000 millimetri | Ø1000 | C | C |
304 | 8 millimetri | 2000 millimetri | Ø600 | D | D |
304 | 12 mm | 3000 millimetri | Ø1200 | E | E |
Gli operatori non dovranno più affidarsi esclusivamente all'esperienza, ma potranno accedere direttamente a parametri verificati.
Miglioramento della precisione di sincronizzazione del sistema idraulico e dei rulli
Ciò è particolarmente importante per le grandi macchine idrauliche per la calandratura delle lamiere.
Se vi è una differenza significativa nella posizione dei rulli di sinistra e di destra, la piastra potrebbe inclinarsi e rastremarsi.
Pertanto, è necessario controllare attentamente i seguenti aspetti:
- Sincronizzazione dei cilindri idraulici sinistro e destro
- Feedback di spostamento
- pressione idraulica
- Posizione del rullo laterale
- Controllo a circuito chiuso del sistema CNC
Nella laminazione di alta precisione, l'accuratezza del controllo di posizione è spesso più importante del semplice aumento della pressione idraulica.
Migliorare l'efficienza produttiva: ridurre le "laminazioni ripetute"
La produzione tradizionale di laminazione di lamiere metalliche spesso prevede:
Lancia una volta → Misura → Regola → Lancia di nuovo → Rimisura
Sebbene questo completi il processo, è inefficiente e dipende fortemente dall'esperienza dell'operatore.
Un approccio migliore è:
Passo 1
Registrare le informazioni relative ai materiali e ai prodotti.
Passo 2
Richiamare i parametri storici.
Passo 3
Posizionamento automatico dei rulli.
Passo 4
Eseguire automaticamente la procedura di pre-piegatura.
Passo 5
Esecuzione automatica di più passaggi consecutivi.
Passo 6
Finitura.
Passo 7
Esaminare e salvare i risultati effettivi.
Questo porta gradualmente alla digitalizzazione del processo di laminazione della lamiera.
3. Come ridurre gli spigoli vivi?
Ridurre al minimo i bordi rettilinei è fondamentale per migliorare il processo di laminazione della lamiera.
I metodi principali includono:
Metodo 1: Pre-piegatura sufficiente
Aumentare il grado di precurvatura alle estremità.
Metodo 2: Utilizzo di una rullatrice a quattro rulli
Migliorare la capacità di formatura delle estremità tramite il controllo dei rulli laterali.
Metodo 3: Aumentare opportunamente la quantità di pre-piegatura
Evitare una pre-piegatura insufficiente.
Metodo 4: Aumentare i passaggi di finitura
Per cilindri di alta precisione, è possibile eseguire più passaggi di finitura.
Metodo 5: Utilizzo di rulli di diametro appropriato
Un diametro del rullo troppo grande o parametri di processo non corrispondenti possono influire sulla formatura delle estremità.
4. Controllo del ritorno elastico
Occorre tenere conto del ritorno elastico del materiale. Dopo la deformazione plastica, le lamiere metalliche subiscono un certo grado di recupero elastico.
Controllo del ritorno elastico per diversi materiali
In generale:
Materiali | Controllo del rimbalzo |
Acciaio a basso tenore di carbonio ordinario | Relativamente facile |
Q235 | Più facile da controllare |
Q355 | Aumenta il risarcimento |
acciaio inossidabile 304 | Richiede un'attenta valutazione |
acciaio inossidabile 316L | Richiede un'attenta valutazione |
acciaio ad alta resistenza | Il rimbalzo è più pronunciato |
lega di alluminio | Richiede un adeguamento in base al grado |
Pertanto, i parametri di una macchina per la calandratura delle lamiere non possono essere impostati esclusivamente in base allo "spessore".
Occorre considerare almeno i seguenti fattori: Spessore + Materiale + Larghezza + Diametro di destinazione.
5. Riepilogo
Un processo ideale e moderno di laminazione delle lamiere:
Stoccaggio di materiale in fogli
↓
Identificazione del materiale
↓
Rilevamento dello spessore/larghezza
↓
Livellamento di materiali in fogli
↓
Posizionamento CNC
↓
Centratura precisa
↓
Fine pre-piegatura
↓
Laminazione multi-passaggio
↓
Giunzione automatica
↓
Ispezione preliminare
↓
Rifinitura e arrotondamento
↓
Saldatura
↓
Ispezione della rotondità post-saldatura
↓
Ispezione dimensionale finale
↓
Archiviazione dei parametri di processo
Il metodo di miglioramento più efficace si può riassumere in "10 azioni chiave".
Se l'intero metodo dovesse essere condensato in una versione facilmente implementabile in loco, potrebbe essere riassunto come segue:
- Scegli l'attrezzatura giusta
Selezionare una calandratrice per lamiere in base al materiale, allo spessore, alla larghezza e al diametro.
- Ispeziona prima il materiale
Verificare la qualità, lo spessore e la planarità.
- Mantenere pulita la superficie del rullo
Evitare graffi superficiali.
- Centratura precisa
Evitare la conicità del cilindro.
- Pre-piegatura corretta
Smussare gli spigoli vivi alle estremità.
- Pressione ragionevole
Evitate di premere eccessivamente e contemporaneamente.
- Laminazione multi-passaggio
Migliorare la rotondità e la stabilità.
- Compensazione efficace del ritorno elastico
Presta particolare attenzione all'acciaio inossidabile e all'acciaio ad alta resistenza.
- Turno finale
Eliminare le deformazioni locali.
- Stabilire un ciclo di dati
Salva i parametri di successo e sviluppa gradualmente processi standard.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese