目次
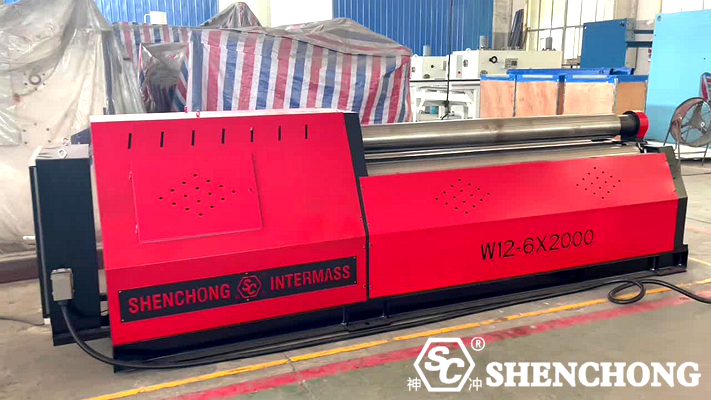
板材圧延工程は、平板を円筒形や円弧形に成形する単純な工程のように見えるが、実際には、材料特性、板厚と幅、圧延機の構造、ローラーの形状、予備曲げ、送り位置、減面量、圧延順序、スプリングバック制御、溶接前後の修正など、複数の段階を含む。
目標が単に「円形に成形する」ことではなく、良好な真円度、安定した直径、両端の短い直線部分、正確な継ぎ目の位置合わせ、高いバッチ一貫性、そして高い生産効率を実現することであるならば、プロセス全体を「単一機械操作」から完全なプロセス制御フローへとアップグレードする必要がある。
1. 金属板圧延工程を最適化するにはどうすればよいか?
1) まず、「圧延工程の完成」という核心的な目的を明確にする
高品質な板金圧延プロセスでは、通常、以下の指標を同時に制御する必要があります。
管理目標 | 主な特徴 |
丸み | 完成した断面は設計円に非常に近い形状をしている。 |
直径精度 | 実際の直径は図面の寸法と一致します |
楕円形 | 主軸と副軸の差を縮小する |
最終品質 | 直線的なエッジ、崩れたエッジ、平らになった端を軽減します |
関節の品質 | 両端で正確な位置合わせを実現します |
基材表面 | 傷、へこみ、ローラー跡を軽減します |
バッチの一貫性 | 複数の製品にわたって寸法安定性を維持する |
生産効率 | 繰り返しの調整や手直しを減らす |
安全性 | シート材の滑り、揺れ、挟み込みを防ぎます。 |
したがって、 シート 圧延工程においては、圧延機の圧力が十分かどうかだけでなく、以下の6つの側面を最適化する必要がある。
材料 → 設備 → 工程 → 操作 → 検査 → 修正。
2) 圧延前に:材料を適切に準備する
圧延品質に関する問題の多くは、実際には板金が圧延機に入る前に発生している。
- シートの厚さを確認してください
実際の厚さと理論上の厚さの差は、曲げ半径に直接影響します。
例えば、設計で10mmの鋼板を使用する場合
実際の厚さには、ある程度の許容誤差がある場合があります。
高精度シリンダーの製造においては、公称厚さに厳密に従ってパラメータを設定するのではなく、実際の板厚を可能な限り確認すべきである。
- 材料のグレードを確認してください
材料によって、降伏強度、引張強度、伸び率は異なる。
一般的な材料には以下が含まれます。
- Q235
- Q355
- 304ステンレス鋼
- 316Lステンレス鋼
- アルミ板
- 銅板
- ニッケル基合金
- 高強度鋼
同じ10mm厚の板金であっても、材料が異なれば、圧延圧力やスプリングバック補正は大きく異なる場合がある。
例えば:
304ステンレス鋼は、一般的に通常の炭素鋼よりも顕著なスプリングバック特性を示す。
したがって、通常の炭素鋼の圧延条件を単純に適用することはできない。
3) シートの前処理
シートの前処理は非常に重要です。
- 材料のグレードを確認してください
シート自体に以下の内容が含まれている場合:
- 中央の膨らみ
- エッジの歪み
- 局所的な波状
- ねじる
圧延工場に入った後、以下のことが起こりやすい。
不安定な真円度、エッジの変形、局所的な半径異常。
必要に応じて水平調整を行うべきである。
シート表面を清掃する
巻く前に、以下を取り除いてください。
- 鉄粉
- 溶接スラグ
- 油
- 規模
- 異物
特にステンレス鋼板とアルミニウム板。
ロール表面に硬い異物が付着していると、容易に永久的な凹みが形成される可能性がある。
表面品質の高い製品については、以下を考慮してください。
保護フィルム+ロール表面の洗浄+特殊なロール表面処理。
4) 正しいシート圧延工程ルートを決定する
圧延機によって加工工程は異なります。
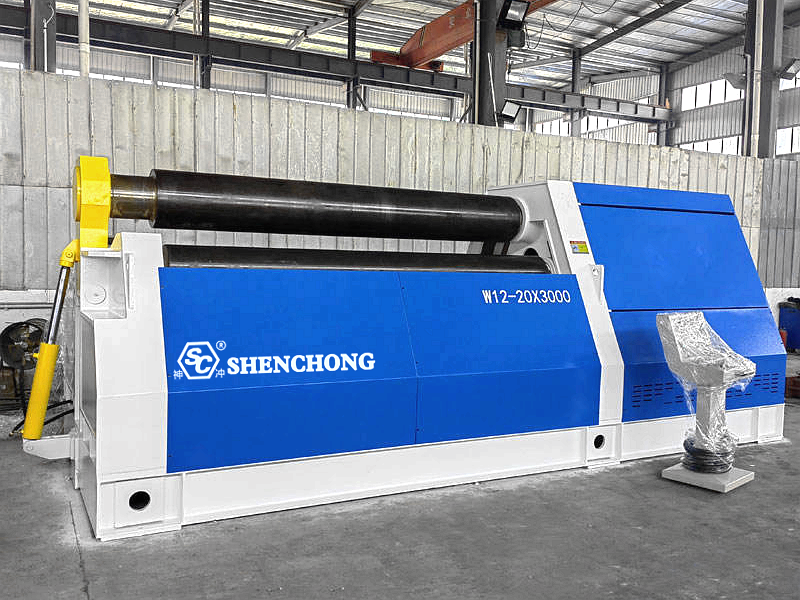
一般的な装備には以下が含まれます。
- 三本ロール圧延機
含まれるもの:
- 対称的な3ロール
- 非対称3ロール
- 上部ロール式ユニバーサル三本ロール
- 4本ロール圧延機
5)圧延工程で最も重要なステップ:予備曲げ
事前曲げ加工を怠ると、最終的に円形に巻かれたとしても、多くの製品は両端に過度に長い直線部分が残ってしまう傾向がある。
例えば、板金の端部には長い直線部分が残っている場合がある。
この状態は、後続のプロセスに悪影響を及ぼします。
- 突合せ溶接
- シリンダー接合
- フランジの取り付け
- 真円度制御
なぜ端部の事前曲げ加工が必要なのですか?
板金圧延工程において、板金はローラーの有効曲げ領域に入って初めて安定した曲げ形状を形成することができる。
そのため、装置に投入される板材の初期端部では、有効曲げ長さが不足することが多い。
予備曲げの目的は、板材の端部に目標とする曲率をあらかじめ形成しておくことである。
最終工程は、予備曲げ→圧延→接合→丸め加工です。
単に直接転がすのではなく。
6) 目標圧延直径を正確に決定する
圧延とは、単に板材を「図面の直径」まで圧延することではない。
考慮すべき事項は以下のとおりです。
- 板厚
- 材料
- 中性層の位置
- スプリングバック
- 圧延方法
- ローラー直径
- 最終製品検査場所
例:外径Ø1000mm
ローラー間隔制御の目標値として1000mmを直接使用すると、材料のスプリングバックにより、実際の完成品のサイズが目標値からずれる可能性があります。
したがって、実際のプロセスでは閉ループを確立する必要がある。
目標サイズ → 理論的な縮小 → スプリングバック補正 → 実測 → パラメータ補正
7) 圧延中の「圧下量」を制御する
これは、圧延品質を決定する主要なパラメータの1つです。
圧力不足:
板材の曲げ加工が不十分。スプリングバック後の直径が大きすぎる。複数回の再圧延サイクルが必要となる。
過度の圧力:
過度の塑性変形を容易に引き起こし、機器への負荷を増加させ、局所的な変形を引き起こす可能性があり、表面品質を低下させる。
したがって、シート材を最終位置まで一度に押し付けるのではなく、段階的な加圧と複数回の圧延を行う方法を用いることを推奨します。
8) マルチパス圧延はシングルパス成形よりも安定している
典型的なプロセスは、以下のように設計できます。
パス1:
板材が投入される → 初期曲げ。
パス2:
圧力を上げる → 曲げ領域を拡大する。
パス3:
転がり続ける → 目標直径に近づく。
パス4:
仕上げ → 局所的なエラーを排除する。
パス5:
接合 → 真円度を確認する。
この方法は特に以下のような場合に適しています。
- 厚板
- 高強度鋼
- ステンレス鋼
- 大径シリンダー
- 高精度シリンダー
9) サイドローラーを使用して送り角度を制御する
4本ロール式圧延機の場合、サイドローラーを使用してプレートの姿勢を調整できます。
プレートの入射角度が不適切な場合、以下の事態が発生する可能性があります。
- 端がずれている
- 円錐形の円筒
- 不均一な丸み
- 縫い目を合わせるのが難しい
したがって、正式なローリングを行う前に、以下の手順を実行する必要があります。
位置決め → センタリング → クランプ → 試し圧延。
10) ロール後の丸め処理は省略できない
圧延工程が適切に管理されていても、完成品には以下のような問題が生じる可能性があります。
- 楕円形
- 局所的な膨らみ
- 縫い目の変形
- 丸みのない端
したがって、通常は四捨五入が必要となります。
適切なローラー圧力を用いてシリンダーを研磨する。
目的は再圧延することではなく、局所的な誤差をなくし、円筒全体の真円度をより均一にすることです。
2. 板金圧延の品質を向上させるには?
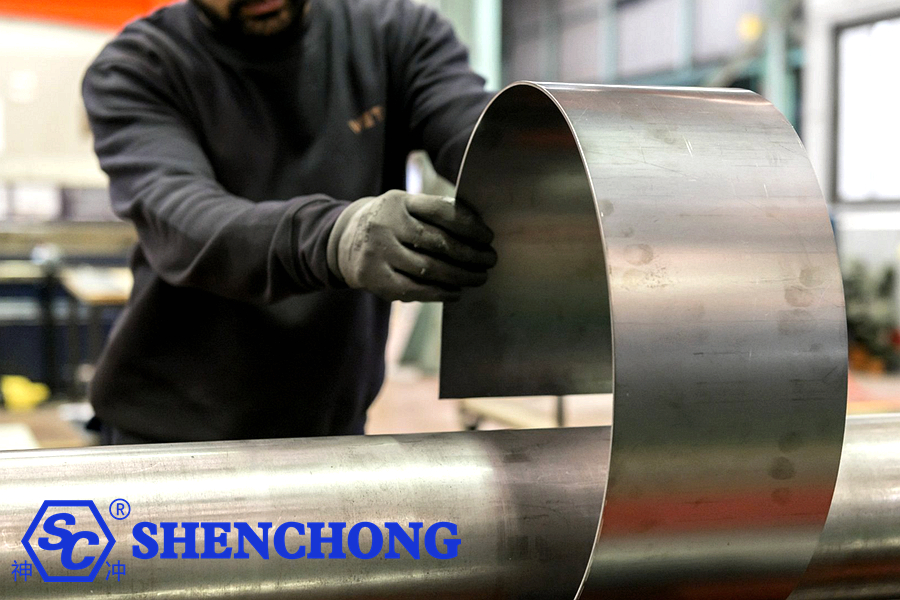
板材圧延の品質向上は、単に圧延機の圧力を上げるだけではなく、材料準備、設備選定、予備曲げ工程、圧延パラメータ、スプリングバック補正、板金位置決め、工程検査、丸め精度調整を同時に最適化することにかかっている。
目標は以下のように要約できます。
より均一な圧延、より正確な寸法、より短い直線エッジ、より優れた表面仕上げ、より安定したバッチ、そしてより高い効率。
ステップ1:板金前処理の品質向上
圧延における多くの問題は、圧延機自体が原因ではなく、板金が装置に入る前に存在する問題に起因する。
1) 実際のシートの厚さを確認する
パラメータは、公称厚さのみに基づいて設定すべきではない。
例えば、12mm厚の鋼板
実際の厚さには製造公差があり、圧延半径は板厚のばらつきに非常に敏感である。
高精度製品の場合、実際の板厚を測定し、それを工程パラメータの一つとして使用する必要があります。
2) シート材の平面度を確認する
確認事項に焦点を当てる:
- 中央の膨らみ
- エッジの歪み
- 波状変形
- ねじる
- 局地的な窪地
板材自体に凹凸があると、圧延後に安定した真円度を得ることが難しくなる。
3) シート材とローラー表面を清掃する
特にステンレス鋼板やアルミニウム板など、高い表面仕上げが求められる製品の場合は、以下の点に注意してください。
- 鉄粉
- 溶接スラグ
- 酸化スケール
- 金属粒子
- 油染み
ローラーとシート材の間に入り込む。
ステップ2:適切な板金圧延機の選定
設備の構造は、板材圧延工程に直接影響を与える。
一般的な装備には以下が含まれます。
- 三本ロール板圧延機
- 対称型3本ロール板圧延機
- 非対称三本ロール板圧延機
- 上部ローラー式ユニバーサル板圧延機
- 4本ロール板圧延機
高い真円度、短い直線エッジ、および高い生産効率が求められる製品の場合、4本ロール板圧延機は、安定した位置決め、予備曲げ、および圧延を一般的に容易に実現できます。
ステップ3:端部のプレベンディングを強調する
これは、圧延品質を向上させる上で最も重要なステップの一つです。
事前曲げが不十分な場合、最終製品の両端に過度に長い直線部分が残る傾向がある。
したがって、工程全体は、端部の予備曲げ→本体の圧延→接合→仕上げ、という順序で行われるべきである。単に平板を直接円形に圧延するのではなく。
ステップ4:削減量を最適化する
圧下率は、ロールの品質を決定する主要なパラメータです。
削減が不十分
以下のような結果につながる可能性があります:
- 直径が大きすぎる
- スプリングバック後に半径が増加する
- 丸みが不十分
- 繰り返し転がす必要がある
過度の削減
以下のような結果につながる可能性があります:
- 局所的な過剰変形
- 表面の凹み
- 機器負荷の増加
- サイズが不十分
したがって、より合理的な方法は、小刻みの段差を小さくして、複数回の成形を行うことである。
これは特に厚板、高強度鋼、ステンレス鋼にとって重要です。
ステップ5:1回限りの圧延から複数回圧延に変更する
例えば、厚板円筒の場合、以下の方法が使用できます。
最初の工程:初期曲げ
↓
2回目の工程:曲げ領域を拡大する
↓
3回目の通過:目標直径に近づく
↓
第4段階:接合
↓
5回目の工程:仕上げと丸め
この方法は、一般的に、一度に大きく削るよりも、サイズや丸みの点で制御しやすい。
ステップ6:シートの配置を強化する
板金が圧延機に入る際に歪んでいると、次のような問題が発生しやすくなります。
- 円錐形
- 両端の直径が異なる
- 関節のずれ
- 丸みが一定しない
したがって、給餌中は以下の点を管理することが不可欠です。
板金中心線=圧延機中心線
これは以下の方法で実現できます。
- 位置決め線
- 側方位置決め装置
- レーザー位置決め
- CNC位置決め
- 機械式ストッパー
- 給餌の再現性を向上させる
ステップ7:材料のスプリングバックの制御に注力する
金属板は、荷重を取り除いた後、弾性回復を起こす。
したがって、機械上での形状は、荷降ろし後の最終形状とは必ずしも一致しません。
特に以下の点に注意を払う必要があります。
- Q355などの高強度鋼
- 304ステンレス鋼
- 316Lステンレス鋼
- 高強度合金鋼
スプリングバックが大きい材料については、特定のスプリングバック補正パラメータを設定する必要がある。
例えば:
目標直径 → 理論転造直径 → スプリングバック補正 → 実測値 → パラメータ補正
徐々に自社独自のプロセスデータベースを構築していく。
ステップ8:材質+厚さ+直径のパラメータデータベースを作成する
これは大量生産における一貫性を向上させるための非常に効果的な方法です。
例えば:
材料 | 厚さ | 特許取得幅 | ターゲット径 | プレベンディングパラメータ | ローリングパラメータ |
Q235 | 6ミリメートル | 2000ミリメートル | Ø500 | あ | あ |
Q235 | 10 mm | 3000ミリメートル | Ø800 | B | B |
Q355 | 12 mm | 3000ミリメートル | Ø1000 | C | C |
304 | 8ミリメートル | 2000ミリメートル | Ø600 | D | D |
304 | 12 mm | 3000ミリメートル | Ø1200 | E | E |
オペレーターはもはや経験だけに頼る必要がなくなり、検証済みのパラメータに直接アクセスできるようになる。
油圧システムとローラーの同期精度を向上させる
これは特に大型油圧式板金圧延機にとって重要です。
左右のローラーの位置に大きな差があると、プレートが傾いたり、テーパー状になったりする可能性があります。
したがって、以下の点については慎重に管理する必要がある。
- 左右の油圧シリンダーの同期
- 変位フィードバック
- 油圧
- サイドローラーの位置
- CNCシステムの閉ループ制御
高精度圧延においては、油圧を単純に上げるよりも、位置制御の精度の方が重要な場合が多い。
生産効率の向上:「繰り返し圧延」の削減
従来の金属板圧延生産には、多くの場合、以下の工程が含まれます。
1回振る → 測定する → 調整する → もう一度振る → 再測定する
この方法でプロセスは完了するものの、非効率的であり、オペレーターの経験に大きく依存する。
より良いアプローチは次のとおりです。
ステップ1
資料および製品情報を記録する。
ステップ2
過去のパラメータを思い出す。
ステップ3
ローラーを自動的に位置決めします。
ステップ4
事前曲げ加工を自動的に実行する。
ステップ5
複数のローリングパスを自動的に実行する。
ステップ6
終了。
ステップ7
実際の結果を確認し、保存してください。
これは徐々に、板金圧延工程のデジタル化へと繋がっていく。
3. 直線部分を小さくする方法は?
直線部分を減らすことは、シート圧延工程を改善する上で重要である。
主な方法は以下のとおりです。
方法1:十分な事前曲げ
両端の予備曲げの度合いを上げる。
方法2:4本ロールプレートローラーを使用する
サイドローラー制御により、端部成形能力を向上させる。
方法3:適切な予備曲げ量の増加
十分な予備曲げを行わないようにしてください。
方法4:フィニッシュパスを増やす
高精度シリンダーの場合、複数回の仕上げ加工を行うことができます。
方法5:適切なローラー径を使用する
ローラー径が大きすぎたり、加工条件が一致していなかったりすると、端部の成形に影響が出る可能性があります。
4. スプリングバック制御
材料の弾性回復を考慮する必要がある。金属板は塑性変形後、ある程度の弾性回復を起こす。
さまざまな材料に対するスプリングバック制御
一般的に言って:
材料 | リバウンドコントロール |
一般的な低炭素鋼 | 比較的簡単 |
Q235 | 操作が簡単 |
Q355 | 報酬を増やす |
304ステンレス鋼 | 慎重な検討が必要 |
316Lステンレス鋼 | 慎重な検討が必要 |
高強度鋼 | 反動はより顕著である |
アルミニウム合金 | 学年に応じて調整が必要 |
したがって、板圧延機のパラメータは「厚さ」だけに基づいて設定することはできません。
少なくとも以下の点を考慮する必要があります:厚さ+材質+幅+目標直径。
5. まとめ
理想的な現代の板材圧延プロセス:
シート材の保管
↓
材料識別
↓
厚さ/幅の検出
↓
シート材の水平調整
↓
CNC位置決め
↓
正確なセンタリング
↓
最終プレベンディング
↓
マルチパスローリング
↓
自動接合
↓
下見
↓
仕上げと丸め
↓
溶接
↓
溶接後の真円度検査
↓
最終寸法検査
↓
プロセスパラメータのアーカイブ
最も効果的な改善方法は、「10の重要な行動」に要約できる。
この方法全体を現場で容易に実施できる形に要約すると、次のようになります。
- 適切な機器を選択する
材質、厚さ、幅、直径に基づいて、板材圧延機を選定してください。
- まず材料を検査してください
等級、厚さ、平面度を確認してください。
- ローラーの表面を清潔に保ってください。
表面に傷がつかないように注意してください。
- 正確なセンタリング
シリンダーにテーパーが生じないようにする。
- 適切な事前曲げ
両端の直線部分を短くする。
- 合理的なプレッシャー
一度に過度に押さないようにしてください。
- マルチパスローリング
真円度と安定性を向上させる。
- 効果的なスプリングバック補償
ステンレス鋼と高強度鋼には特に注意してください。
- 最終ラウンド
局所的な変形を解消する。
- データループを確立する
成功したパラメータを保存し、徐々に標準プロセスを開発していく。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Chinese