Tabla de contenido
El proceso de laminado de chapa, que aparentemente consiste en dar forma a una placa plana para convertirla en un cilindro o arco, en realidad implica múltiples etapas, entre las que se incluyen las propiedades del material, el espesor y el ancho de la placa, la estructura de la máquina de laminado, la geometría de los rodillos, el precurvado, el posicionamiento de la alimentación, la cantidad de reducción, la secuencia de laminado, el control de la recuperación elástica y las correcciones previas y posteriores a la soldadura.
Si el objetivo no es simplemente "enrollar en círculo", sino lograr una buena redondez, un diámetro estable, secciones rectas cortas en los extremos, una alineación precisa de la costura, una alta consistencia entre lotes y una alta eficiencia de producción, entonces es necesario actualizar todo el proceso, pasando de la "operación en una sola máquina" a un flujo de control de proceso completo.
1. ¿Cómo optimizar el proceso de laminado de chapa metálica?
1) En primer lugar, aclare el objetivo principal de "perfeccionar el proceso de laminado".
Un proceso de laminación de chapa metálica de alta calidad normalmente requiere el control simultáneo de los siguientes indicadores:
Objetivos de control | Características principales |
Redondez | La sección transversal final se aproxima bastante al círculo de diseño. |
Precisión del diámetro | El diámetro real coincide con las dimensiones del dibujo. |
Ovalidad | Reduce las diferencias entre los ejes mayor y menor. |
Calidad final | Reduce los bordes rectos, los bordes colapsados y los extremos aplanados. |
Calidad conjunta | Logra una alineación precisa en ambos extremos. |
Superficie del material base | Reduce arañazos, hendiduras y marcas de rodillo. |
Consistencia del lote | Mantiene la estabilidad dimensional en múltiples productos. |
Eficiencia de producción | Reduce los ajustes y retrabajos repetidos. |
Seguridad | Evita que el material en láminas se deslice, se balancee y se atasque. |
Por lo tanto, mejorar el hoja El proceso de laminación no solo debe centrarse en si la presión de la máquina de laminación es suficiente, sino que debe optimizar seis aspectos:
material → equipo → proceso → operación → inspección → corrección.
2) Antes de laminar: Prepare el material adecuadamente.
Muchos problemas de calidad en el laminado surgen antes de que la chapa metálica entre en la máquina laminadora.
- Compruebe el grosor de la lámina.
La diferencia entre el espesor real y el espesor teórico afectará directamente al radio de curvatura.
Por ejemplo, si el diseño utiliza: placa de acero de 10 mm
El grosor real puede tener cierta tolerancia.
En la fabricación de cilindros de alta precisión, se debe comprobar el espesor real de la placa en la medida de lo posible, en lugar de establecer los parámetros estrictamente de acuerdo con el espesor nominal.
- Compruebe la calidad del material.
Los diferentes materiales tienen diferentes límites elásticos, resistencias a la tracción y elongaciones.
Los materiales comunes incluyen:
- Q235
- Q355
- acero inoxidable 304
- acero inoxidable 316L
- placa de aluminio
- Placa de cobre
- Aleaciones a base de níquel
- Acero de alta resistencia
Incluso con la misma chapa metálica de 10 mm, los diferentes materiales pueden requerir presiones de laminación y compensaciones de recuperación elástica significativamente diferentes.
Por ejemplo:
El acero inoxidable 304 suele presentar una característica de recuperación elástica más pronunciada que el acero al carbono ordinario.
Por lo tanto, los parámetros de laminación para el acero al carbono ordinario no se pueden aplicar sin más.
3) Pretratamiento de la lámina
El pretratamiento de la lámina es crucial.
- Compruebe la calidad del material.
Si la hoja en sí tiene:
- protuberancias centrales
- deformación de los bordes
- ondulación local
- retortijón
Después de entrar en el laminador, es propenso a:
Redondez inestable + deformación de los bordes + anomalías localizadas en el radio.
Si es necesario, se deberá realizar la nivelación.
- Limpie la superficie de la hoja.
Antes de enrollar, retire:
- limaduras
- escoria de soldadura
- aceite
- escala
- materia extraña
Especialmente láminas de acero inoxidable y aluminio.
Si hay materia extraña y dura en la superficie del rodillo, puede formar fácilmente hendiduras permanentes.
Para productos de alta calidad superficial, tenga en cuenta lo siguiente:
Película protectora + limpieza de la superficie del rollo + tratamiento especial de la superficie del rollo.
4) Determinar la ruta correcta del proceso de laminado de láminas.
Las diferentes máquinas laminadoras tienen diferentes procesos de fabricación.
El equipamiento común incluye:
- Máquina laminadora de tres rodillos
Incluye:
- Tres rodillos simétricos
- Rollo asimétrico de tres rodillos
- Rodillo superior universal de tres rodillos
- Máquina laminadora de cuatro rodillos
Normalmente tiene:
- Rollo superior
- Rollo inferior
- Giro a la izquierda
- Giro a la derecha
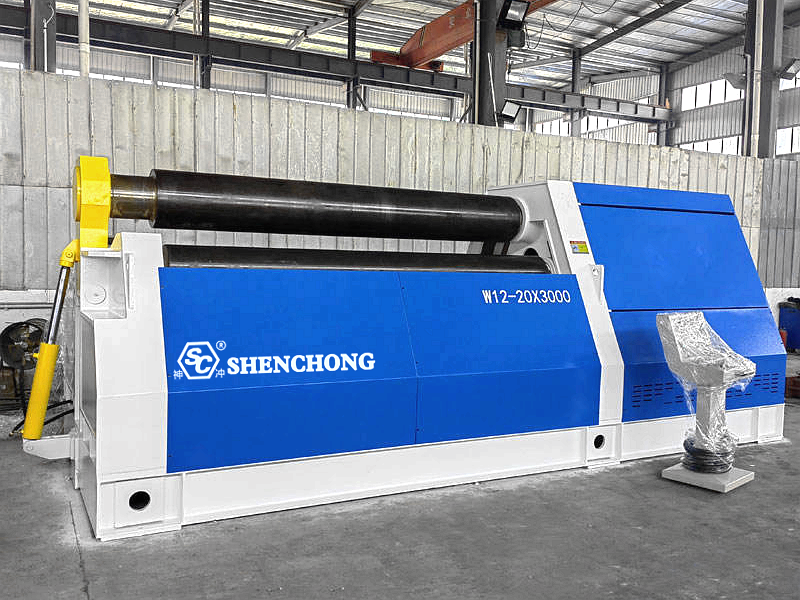
Para la producción que requiere alta eficiencia, alta precisión y menos bordes rectos en los extremos, el máquina laminadora de cuatro rodillos presenta importantes ventajas en el proceso.
5) El paso más crítico en el laminado: el precurvado.
Si se omite el precurvado, muchos productos, incluso si finalmente se enrollan en forma de círculo, tienden a tener bordes rectos excesivamente largos en ambos extremos.
Por ejemplo: Los extremos de la chapa metálica pueden conservar largas zonas rectas.
Esta condición es perjudicial para los procesos posteriores:
- Soldadura a tope
- Empalme de cilindros
- Instalación de bridas
- Control de redondez
¿Por qué es necesario el precurvado de los extremos?
Durante el proceso de laminado de la chapa, esta solo puede formar una curvatura estable después de entrar en la zona de contacto efectiva de los rodillos.
Por lo tanto, la zona inicial del extremo de la lámina que entra en el equipo suele presentar una longitud de flexión efectiva insuficiente.
El objetivo del precurvado es preformar la curvatura deseada en el extremo de la lámina.
El proceso final es: Precurvado → Laminado → Unión → Redondeo
En lugar de simplemente rodar directamente.
6) Determinar con precisión el diámetro de laminación objetivo.
El laminado no consiste simplemente en extender la lámina de material hasta alcanzar el “diámetro de estirado”.
Debe tener en cuenta lo siguiente:
- Espesor de la chapa
- Material
- Posición de la capa neutra
- Primavera de nuevo
- Método de laminado
- Diámetro del rodillo
- Ubicación de la inspección final del producto
Por ejemplo: Diámetro exterior Ø1000 mm
Si se utiliza directamente 1000 mm como valor objetivo para el control del espaciado de los rodillos, el producto final real puede desviarse del tamaño objetivo debido a la recuperación elástica del material.
Por lo tanto, el proceso real necesita establecer un circuito cerrado:
Tamaño objetivo → Reducción teórica → Compensación de recuperación elástica → Inspección real → Corrección de parámetros
7) Controlar la "reducción" durante el rodamiento
Este es uno de los parámetros clave que determinan la calidad del laminado.
Presión insuficiente:
Flexión insuficiente del material de la lámina; diámetro excesivo después de la recuperación elástica; requiere múltiples ciclos de laminado.
Presión excesiva:
Provoca fácilmente una deformación plástica excesiva; aumenta la carga del equipo; puede provocar deformación localizada; degrada la calidad de la superficie.
Por lo tanto, se recomienda utilizar: presión gradual + laminado en múltiples pasadas, en lugar de presionar la lámina hasta la posición final de una sola vez.
8) El laminado en múltiples pasadas es más estable que el conformado en una sola pasada.
Un proceso típico puede diseñarse de la siguiente manera:
Pase 1:
El material en láminas entra → doblado inicial.
Pase 2:
Aumentar la presión → expandir el área de flexión.
Pase 3:
Continúa rodando → aproximándote al diámetro objetivo.
Pase 4:
Finalización → eliminar errores localizados.
Pase 5:
Unión → comprobar la redondez.
Este método es especialmente adecuado para:
- placas gruesas
- Acero de alta resistencia
- Acero inoxidable
- Cilindros de gran diámetro
- Cilindros de alta precisión
9) Controlar el ángulo de alimentación mediante rodillos laterales.
En las máquinas laminadoras de chapa de cuatro rodillos, la posición de la chapa se puede ajustar mediante rodillos laterales.
Si el ángulo de entrada de la placa es incorrecto, puede ocurrir lo siguiente:
- Extremos desalineados
- Cilindro cónico
- Redondez irregular
- Dificultad para alinear las costuras
Por lo tanto, antes de realizar el enrollado formal, se debe llevar a cabo lo siguiente:
Posicionamiento → Centrado → Sujeción → Prueba de laminado.
10) No se puede omitir el redondeo después del laminado.
Aunque el proceso de laminado esté bien controlado, el producto final aún puede presentar:
- Oval
- Protuberancias locales
- Deformación en la zona de la costura
- Extremos no redondeados
Por lo tanto, generalmente es necesario redondear:
Utilizar la presión adecuada del rodillo para refinar el cilindro.
El objetivo no es volver a laminar, sino eliminar los errores locales y lograr una redondez más uniforme en general del cilindro.
2. ¿Cómo mejorar la calidad del laminado de chapa metálica?
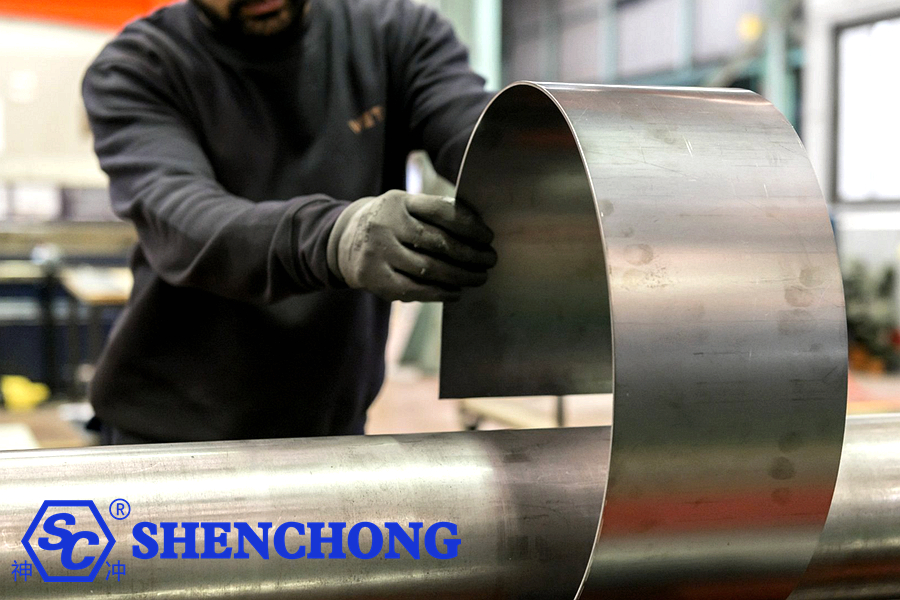
Mejorar la calidad del laminado de chapa no consiste simplemente en aumentar la presión de la máquina laminadora, sino más bien en optimizar simultáneamente la preparación del material, la selección del equipo, el proceso de precurvado, los parámetros de laminado, la compensación del efecto de recuperación elástica, el posicionamiento de la chapa metálica, la inspección del proceso y la calibración del redondeo.
Los objetivos se pueden resumir de la siguiente manera:
Laminado más uniforme, con dimensiones más precisas, bordes rectos más cortos, mejor acabado superficial, lotes más estables y mayor eficiencia.
Paso 1: Mejorar la calidad del pretratamiento de la chapa metálica.
Muchos problemas de laminación no son causados por la propia máquina de laminación, sino por problemas presentes antes de que la chapa metálica entre en el equipo.
1) Compruebe el espesor real de la lámina.
Los parámetros no deben establecerse únicamente en función del espesor nominal.
Por ejemplo: chapa de acero de 12 mm
El espesor real puede tener tolerancias de fabricación, y el radio de laminación es muy sensible a las variaciones en el espesor de la lámina.
Para productos de alta precisión, se debe medir el espesor real de la lámina y utilizarlo como uno de los parámetros del proceso.
2) Compruebe la planitud del material de la lámina.
Concéntrese en comprobar:
- abultamientos centrales
- Deformación de los bordes
- Deformación ondulada
- Retortijón
- depresiones locales
Si la propia lámina de material es irregular, será difícil conseguir una forma redonda estable después del laminado.
3) Limpie la lámina y la superficie del rodillo.
Especialmente para productos con altos requisitos de superficie, como placas de acero inoxidable y aluminio, evite:
- Limaduras
- Escoria de soldadura
- incrustaciones de óxido
- Partículas metálicas
- manchas de aceite
Entrando entre el rodillo y el material en láminas.
Paso 2: Selección de la máquina laminadora de chapas adecuada
La estructura del equipo afecta directamente al proceso de laminado de la chapa.
El equipamiento común incluye:
- Máquina laminadora de chapas de tres rodillos
- Máquina laminadora de chapas simétrica de tres rodillos
- Máquina laminadora de chapas asimétrica de tres rodillos
- Máquina laminadora de placas universal con rodillo superior
- Máquina laminadora de placas de cuatro rodillos
Para productos que requieren una gran redondez, bordes rectos cortos y una alta eficiencia de producción, las máquinas laminadoras de chapa de cuatro rodillos suelen ser más fáciles de usar para lograr un posicionamiento estable, un precurvado y un laminado precisos.
Paso 3: Enfatizar el precurvado del extremo
Este es uno de los pasos más importantes para mejorar la calidad del laminado.
Si el precurvado es insuficiente, el producto final tiende a tener bordes rectos excesivamente largos en ambos extremos.
Por lo tanto, el proceso completo debería ser: precurvado del extremo → laminado del cuerpo principal → unión → acabado. En lugar de simplemente laminar la placa plana directamente en forma de círculo.
Paso 4: Optimizar la cantidad de reducción
La cantidad de reducción es el parámetro clave que determina la calidad del rollo.
Reducción insuficiente
Puede conducir a:
- El diámetro es demasiado grande
- El radio aumenta después del retorno elástico.
- Redondez insuficiente
- Requiere rodar repetidamente
Reducción excesiva
Puede conducir a:
- Deformación excesiva localizada
- hendiduras superficiales
- Mayor carga de equipo
- Tamaño insuficiente
Por lo tanto, un método más razonable es: reducción en pasos pequeños, conformado en múltiples pasadas.
Esto es especialmente importante para chapas gruesas, acero de alta resistencia y acero inoxidable.
Paso 5: Cambiar de "laminado único" a "laminado de múltiples pasadas".
Por ejemplo, para un cilindro de placa gruesa, se puede utilizar lo siguiente:
Primera pasada: flexión inicial
↓
Segunda pasada: ampliación de la zona de flexión
↓
Tercera pasada: aproximándose al diámetro objetivo
↓
Cuarta pasada: unión
↓
Quinta pasada: acabado y redondeo
Este método suele ser más fácil de controlar en términos de tamaño y redondez que una única reducción grande.
Paso 6: Reforzar la alineación de la lámina
Si la chapa metálica entra torcida en la máquina laminadora, es propensa a los siguientes problemas:
- Forma cónica
- Diámetros diferentes en ambos extremos
- Articulaciones desalineadas
- Redondez inconsistente
Por lo tanto, durante la alimentación es esencial controlar:
Línea central de la chapa metálica = Línea central de la máquina laminadora
Esto se puede lograr utilizando:
- Líneas de posicionamiento
- Dispositivos de posicionamiento lateral
- Posicionamiento láser
- Posicionamiento CNC
- Paradas mecánicas
- Mejorar la repetibilidad de la alimentación
Paso 7: Concéntrese en controlar el efecto de recuperación elástica del material.
Las láminas de metal experimentan una recuperación elástica después de la descarga.
Por lo tanto: La forma que presenta la máquina no es necesariamente la forma final que tendrá después de la descarga.
Se debe prestar especial atención a:
- Acero de alta resistencia como el Q355
- acero inoxidable 304
- acero inoxidable 316L
- Acero aleado de alta resistencia
Para materiales con una recuperación elástica significativa, se deben establecer parámetros específicos de compensación de dicha recuperación.
Por ejemplo:
Diámetro objetivo → Diámetro de laminación teórico → Compensación de la recuperación elástica → Inspección real → Corrección de parámetros
Desarrollar gradualmente la base de datos de procesos propia de la empresa.
Paso 8: Establecer una base de datos de parámetros para "material + espesor + diámetro".
Este es un método muy eficaz para mejorar la uniformidad en la producción en masa.
Por ejemplo:
Material | Espesor | Ancho de patente | Diámetro del objetivo | Parámetros de precurvado | Parámetros de rodadura |
Q235 | 6 milímetros | 2000 milímetros | Ø500 | A | A |
Q235 | 10 mm | 3000 milímetros | Ø800 | B | B |
Q355 | 12 mm | 3000 milímetros | Ø1000 | C | C |
304 | 8 milímetros | 2000 milímetros | Ø600 | D | D |
304 | 12 mm | 3000 milímetros | Ø1200 | mi | mi |
Los operadores ya no tendrán que depender exclusivamente de la experiencia y podrán acceder directamente a parámetros verificados.
Mejorar la precisión de sincronización del sistema hidráulico y los rodillos.
Esto es especialmente importante para las grandes máquinas hidráulicas de laminado de chapas.
Si existe una diferencia significativa en la posición de los rodillos del lado izquierdo y derecho, esto puede provocar que la placa se incline y se deforme.
Por lo tanto, es necesario controlar cuidadosamente los siguientes aspectos:
- Sincronización de los cilindros hidráulicos izquierdo y derecho.
- Retroalimentación de desplazamiento
- Presión hidráulica
- Posición del rodillo lateral
- Control de bucle cerrado del sistema CNC
Para el laminado de alta precisión, la exactitud en el control de posición suele ser más importante que simplemente aumentar la presión hidráulica.
Mejorar la eficiencia de la producción: Reducir el "laminado repetido"
La producción tradicional de laminado de chapa metálica a menudo implica:
Tirar una vez → Medir → Ajustar → Volver a tirar → Volver a medir
Si bien esto completa el proceso, es ineficiente y depende en gran medida de la experiencia del operador.
Un mejor enfoque es:
Paso 1
Registrar información sobre el material y el producto.
Paso 2
Recordar parámetros históricos.
Paso 3
Posiciona automáticamente los rodillos.
Paso 4
Ejecutar automáticamente el procedimiento de precurvado.
Paso 5
Ejecutar automáticamente múltiples pasadas rodantes.
Paso 6
Refinamiento.
Paso 7
Inspeccione y guarde los resultados obtenidos.
Esto conduce gradualmente a un proceso digitalizado de laminado de chapa metálica.
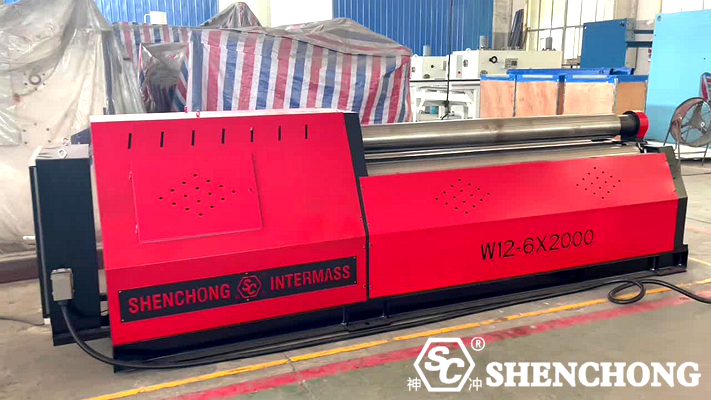
3. ¿Cómo reducir los bordes rectos?
Reducir los bordes rectos es clave para mejorar el proceso de laminado de la lámina.
Los métodos principales incluyen:
Método 1: Precurvado suficiente
Aumenta el grado de precurvado en los extremos.
Método 2: Uso de una laminadora de placas de cuatro rodillos
Mejorar la capacidad de conformado de los extremos mediante el control de los rodillos laterales.
Método 3: Aumentar adecuadamente la cantidad de precurvado
Evite un pre-doblado insuficiente.
Método 4: Aumento de las pasadas de acabado
Para cilindros de alta precisión, se pueden realizar múltiples pasadas de acabado.
Método 5: Utilizar el diámetro de rodillo adecuado
Un diámetro de rodillo demasiado grande o parámetros de proceso inadecuados pueden afectar la formación del extremo.
4. Control de recuperación elástica
Debe tenerse en cuenta la recuperación elástica del material. Tras la deformación plástica, las láminas metálicas experimentan cierto grado de recuperación elástica.
Control de recuperación elástica para diferentes materiales
En términos generales:
Materiales | Control de rebote |
Acero común con bajo contenido de carbono | Relativamente fácil |
Q235 | Más fácil de controlar |
Q355 | Aumentar la compensación |
acero inoxidable 304 | Requiere una consideración cuidadosa |
acero inoxidable 316L | Requiere una consideración cuidadosa |
Acero de alta resistencia | El rebote es más pronunciado |
aleación de aluminio | Requiere ajuste en función del grado |
Por lo tanto, los parámetros de una máquina laminadora de chapas no pueden ajustarse únicamente en función del "espesor".
Al menos se deben considerar los siguientes aspectos: Espesor + Material + Ancho + Diámetro objetivo.
5. Resumen
Un proceso ideal de laminado de chapas moderno:
Almacenamiento de material en láminas
↓
Identificación del material
↓
Detección de espesor/ancho
↓
Nivelación de material en láminas
↓
Posicionamiento CNC
↓
Centrado preciso
↓
Precurvado final
↓
Laminado de múltiples pasadas
↓
Unión automática
↓
Inspección preliminar
↓
Acabado y redondeo
↓
Soldadura
↓
Inspección de redondez posterior a la soldadura
↓
Inspección de dimensiones finales
↓
Archivo de parámetros de proceso
El método de mejora más eficaz se puede resumir en "10 acciones clave".
Si se condensara todo el método en una versión fácilmente implementable in situ, se podría resumir de la siguiente manera:
- Elige el equipo adecuado
Seleccione una máquina laminadora de chapas en función del material, el grosor, el ancho y el diámetro.
- Inspeccione primero el material.
Confirme el grado, el espesor y la planitud.
- Mantenga limpia la superficie del rodillo.
Evite rayar la superficie.
- Centrado preciso
Evite la conicidad en el cilindro.
- Precurvado adecuado
Reduzca los bordes rectos en los extremos.
- Presión razonable
Evite presionar demasiado a la vez.
- Laminado de múltiples pasadas
Mejora la redondez y la estabilidad.
- Compensación de recuperación elástica efectiva
Preste especial atención al acero inoxidable y al acero de alta resistencia.
- Redondeo final
Eliminar la deformación local.
- Establecer un bucle de datos
Guarda los parámetros que hayan funcionado y desarrolla gradualmente procesos estándar.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese