جدول المحتويات
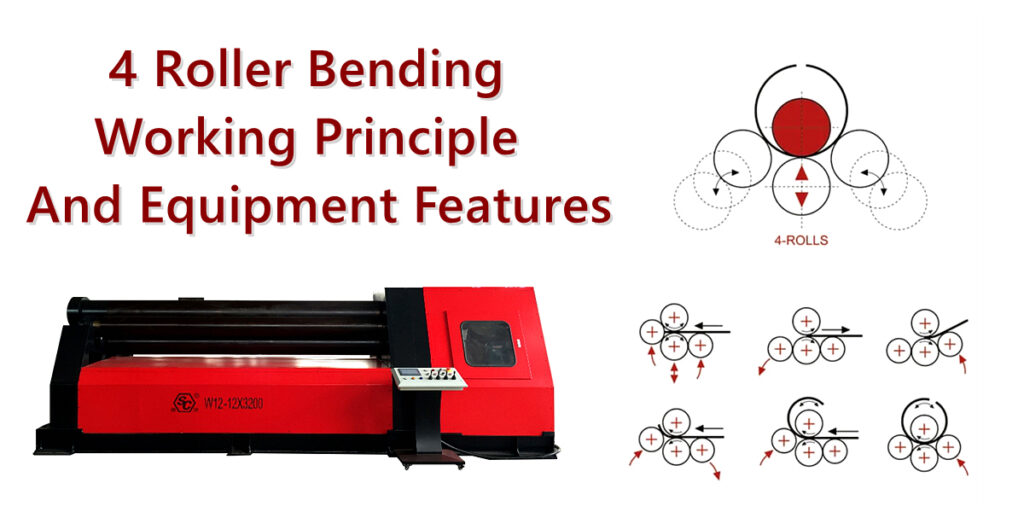
تُعد عملية الثني بأربع بكرات طريقة شائعة الاستخدام لتشكيل الصفائح المعدنية. وتعتمد هذه العملية على دوران بكرات الآلة، وتثبيت الصفيحة المعدنية، والحركة الرأسية للبكرات الجانبية لإحداث تشوه لدني تدريجي في الصفيحة المسطحة، مما يؤدي في النهاية إلى تشكيلها في أسطوانات أو أقواس أو مقاطع مخروطية أو مكونات منحنية أخرى.
بالمقارنة مع آلات الثني التقليدية ذات الثلاث بكرات، فإن آلة الثني ذات الأربع بكرات توفر العديد من المزايا المتميزة: فهي لا تتطلب سوى إعداد واحد، وتسمح بالثني المسبق لكلا الطرفين، وتتيح الدرفلة المستمرة، وتتميز بدرجة أعلى من الأتمتة، وتوفر تحكمًا فائقًا في استدارة قطعة العمل وقابلية تكرار عملية التشكيل.
1. المفاهيم الأساسية لعملية الثني بأربع بكرات
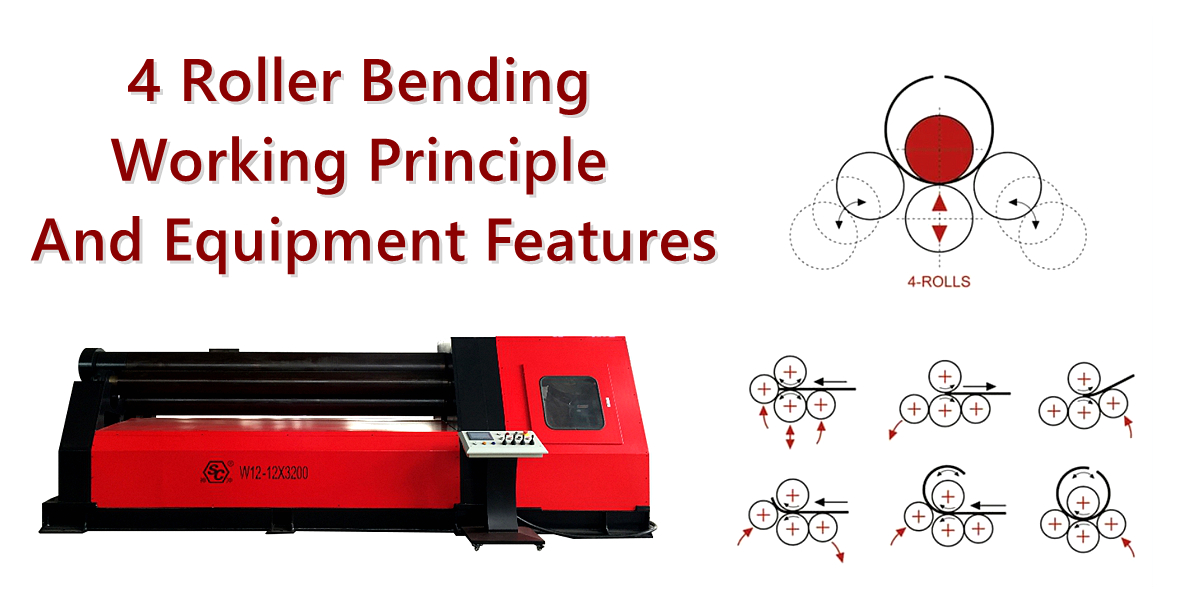
تعتمد عملية الثني بأربع بكرات على أربع بكرات عاملة - لكل منها وظيفة محددة - لتطبيق قوة التثبيت، وقوة الدفع الاحتكاكية، وعزوم الانحناء على الصفيحة المعدنية. وهذا يحول الصفيحة من حالة مسطحة إلى قوس أو أسطوانة ذات انحناء محدد.
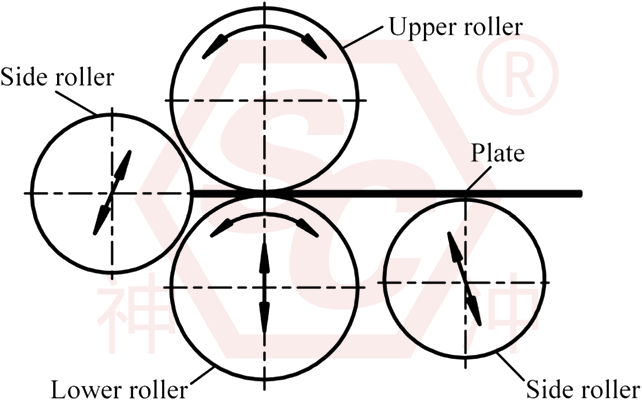
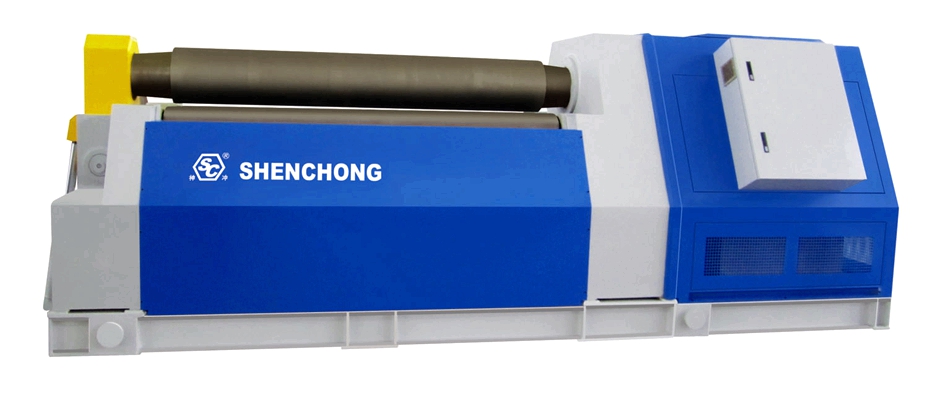
تتكون آلة الثني ذات الأربع بكرات عادةً من بكرة علوية، وبكرة سفلية، وبكرات جانبية يسرى ويمنى، ونظام قيادة هيدروليكي، ونظام نقل رئيسي، وإطار آلة، ونظام تحكم رقمي (CNC)، وأجهزة حماية السلامة.
1) تكوين آلة ثني الصفائح النموذجية ذات الأربع بكرات
المكونات الرئيسية | الوظائف والأدوار |
اللفة العلوية | يُستخدم كدعامة تشكيل أساسية ويعمل بالتنسيق مع البكرة السفلية لتثبيت الصفيحة المعدنية |
لفة أقل | يضغط لأعلى لتثبيت الصفيحة، وبالتنسيق مع نظام القيادة، يسهل تغذية المواد. |
لفة جانبية يسارية | يقوم بعملية الثني المسبق عند أحد الطرفين (حسب اتجاه الدرفلة) أو يساعد في عملية الدرفلة الدائرية |
لفة الجانب الأيمن | يقوم بعملية الثني المسبق عند الطرف المقابل وينفذ عملية الدرفلة الدائرية المستمرة |
النظام الهيدروليكي | ينظم الحركة الرأسية للأسطوانات، وتحديد موضع الأسطوانات الجانبية، وقوة التثبيت. |
نظام الدفع الرئيسي | يحرك دوران البكرات لتمكين التغذية المستمرة للصفائح المعدنية |
نظام التحكم الرقمي بالكمبيوتر | يدير عملية تحديد موضع اللفائف، وبرامج المعالجة، ومعايير عملية الدرفلة |
آلية الإمالة/الطي | يسمح هذا النظام بتحرير الطرف العلوي للفة أثناء عملية التفريغ، مما يسهل إزالة الأسطوانة الملفوفة. |
توجد اختلافات بين الشركات المصنعة فيما يتعلق بعدد بكرات القيادة، وتكوينات الدوائر الهيدروليكية، وطرق التزامن للبكرات الجانبية، وإعدادات نظام التحكم الرقمي الحاسوبي؛ لذلك، يجب تحديد المواصفات الوظيفية الفعلية بناءً على المقترح الفني المحدد للمعدات.
2) المبادئ الميكانيكية لعملية الثني بأربع بكرات
عملية الثني بأربع بكرات هي في الأساس عملية تشكيل وتشكيل بلاستيكي للصفائح المعدنية.
عندما تدخل صفيحة معدنية في الفراغ بين البكرتين العلوية والسفلية، تُطبّق البكرة السفلية قوة تثبيت. يدفع نظام الدفع الرئيسي الصفيحة للأمام، بينما تُطبّق البكرات الجانبية قوة انحناء، مما يُحدث عزم انحناء داخل المادة.
بمجرد أن يتجاوز إجهاد الانحناء قوة خضوع المادة، تخضع الصفيحة لتشوه لدني، وتحتفظ بانحناء محدد حتى بعد إزالة الحمل.
يمكن تلخيص العملية الأساسية على النحو التالي:
التثبيت والتغذية
↓
تطبيق الضغط عبر البكرات الجانبية
↓
ثني البلاستيك
↓
تشكيل الأسطوانات
2. بنية ومبادئ تشغيل آلات الثني ذات الأربع بكرات
1) آلية تثبيت البكرات العلوية والسفلية
عند دخولها إلى الآلة، تتحرك الأسطوانة السفلية لأعلى، وتثبت الصفيحة المعدنية بإحكام بينها وبين الأسطوانة العلوية.
تخدم هذه العملية ثلاثة أغراض أساسية: منع انزلاق الصفيحة أثناء عملية الدرفلة، وضمان تغذية مستمرة ومستقرة، وتعزيز التحكم في الموضع طوال عملية التشكيل.
2) تشوه الانحناء عبر اللفائف الجانبية
تقوم البكرات الموجودة على الجانبين الأيمن والأيسر بتطبيق القوة من خلال الأسطوانات الهيدروليكية، مما يؤدي إلى تغيير حالة الإجهاد في الصفيحة المعدنية.
عندما يتجاوز إجهاد الانحناء المسلط على الصفيحة قوة خضوع المادة، فإن الصفيحة تخضع لتشوه لدني - وهو تغيير غير قابل للانعكاس بشكل كامل.
مع تعديل مواضع البكرات الجانبية، يتغير نصف قطر انحناء الصفيحة تبعاً لذلك.
بشكل عام، بافتراض ثبات الظروف الأخرى وعدم الوصول إلى حدود التشغيل القصوى للمعدات:
- يؤدي ضبط البكرات الجانبية لأعلى إلى زيادة درجة الانحناء، مما ينتج عنه نصف قطر دوران أصغر.
- يؤدي ضبط البكرات الجانبية للأسفل إلى تقليل درجة الانحناء، مما ينتج عنه نصف قطر دوران أكبر.
3) الدرفلة المستمرة عبر دوران أسطوانة العمل
تدفع الأسطوانة العلوية (وأي أسطوانات دافعة مرتبطة بها) الصفيحة للأمام بفعل الاحتكاك، بينما تُطبّق الأسطوانات الجانبية قوة انحناء مستمرة، مما يؤدي إلى اكتساب الصفيحة انحناءً منتظمًا تدريجيًا على طولها. بعد جولة أو أكثر من الدرفلة، تتشكل الصفيحة في النهاية إلى الأسطوانة أو القوس الدائري المطلوب.
3. سير عمل المعالجة الكامل لثني الصفائح بأربع بكرات
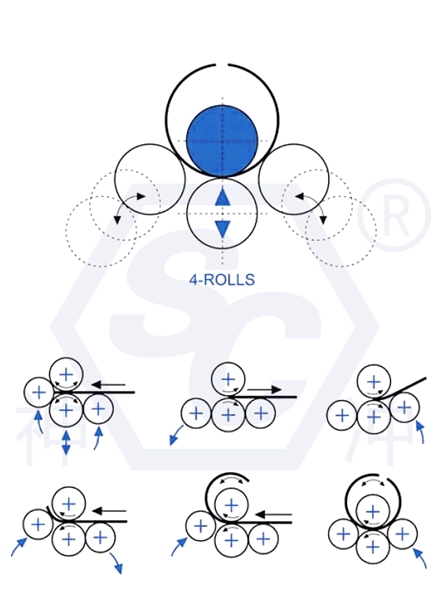
تتكون عملية ثني الصفائح ذات الأربع بكرات بشكل عام من المراحل التالية: تحضير المواد، والتغذية والتحديد، والتثبيت، والثني المسبق للحافة الأمامية، والثني المسبق للحافة الخلفية، والدرفلة المستمرة، ومعايرة الاستدارة، والتفريغ.
مخطط سير العمل النموذجي:
1) تحضير المواد
تحقق من سمك الصفيحة وعرضها ونوع المادة وحالة السطح وجودة الحواف المقطوعة. تأكد من القطر المستهدف والطول المطلوب بعد فردها (بعد فكها).
2) التغذية والتثبيت
أدخل الصفيحة بين البكرات العلوية والسفلية، وقم بمحاذاة موضعها، ثم قم بتطبيق قوة التثبيت المناسبة.
3) الانحناء المسبق للحافة الأمامية
اضبط موضع البكرة الجانبية المقابلة أثناء تدوير البكرات الرئيسية لثني الحافة الأمامية للوحة إلى الانحناء المستهدف، وبالتالي تقليل الحافة المستقيمة المتبقية.
4) الانحناء المسبق للحافة الخلفية
اعكس اتجاه التغذية واستخدم لفة الجانب المعاكسة لثني الحافة الخلفية للوحة مسبقًا.
5) الدرفلة المستمرة
قم بضبط البكرات الجانبية على المواضع المطلوبة وقم بدفع الصفيحة عبر منطقة الانحناء لتشكيل أسطوانة كاملة تدريجياً.
6) معايرة الاستدارة
قم بقياس استدارة وقطر وموضع الدرزة؛ وقم بإجراء تعديلات تدريجية - مع مراعاة ارتداد المادة - لتجنب الانحناء المفرط.
7) التفريغ والتفتيش
قم بتحرير الحمل، وافتح محمل الطرف المتدلي (أو دعامة الطرف) كما هو محدد من قبل الشركة المصنعة للمعدات، وقم بإزالة قطعة العمل، وافحص أبعادها وجودة سطحها.
قد تختلف خطوات التشكيل المسبق وأنماط حركة نظام الدرفلة باختلاف المعدات؛ لذا يُرجى اتباع إجراءات التشغيل الخاصة بالشركة المصنعة. عند درفلة ألواح كبيرة وسميكة، قد يكون من الضروري تعديل مواضع الدرفلة الجانبية على مراحل متعددة لتجنب تطبيق قوة زائدة دفعة واحدة.
4. عشر ميزات رئيسية لآلات ثني الصفائح ذات الأربع بكرات
1) قدرة فائقة على الثني المسبق من الطرفين
يُتيح الضبط المستقل لبكرات الجانبين الأيمن والأيسر ثني طرفي الصفيحة مسبقًا في عملية واحدة. وهذا يقلل بشكل فعال من الحواف المستقيمة المتبقية ويُحسّن جودة التشكيل عند خط التماس الأسطواني.
2) دقة عالية في الدوران وثبات
إن الجمع بين تثبيت اللفائف العلوية/السفلية والبكرات الجانبية القابلة للتعديل بشكل مستقل يسهل التحكم الدقيق في نصف قطر الدرفلة، ويمنع انجراف الصفيحة، ويضمن جودة متسقة في الإنتاج الدفعي.
3) قدرات تحكم آلي قوية
تستخدم النماذج التي يتم التحكم فيها بواسطة الحاسوب (CNC) التغذية الراجعة للموضع، والتحكم الهيدروليكي، وإدارة البرامج لأتمتة تحديد موضع الأسطوانة، وتخزين معلمات العملية، وتسلسل الدرفلة بالكامل.
4) كفاءة إنتاج عالية
من خلال تقليل الحاجة إلى التقليب وإعادة التموضع والانحناء المسبق الثانوي، فإن هذه الآلات مناسبة بشكل خاص للإنتاج الدفعي للمكونات الأسطوانية.
5) توافق واسع مع المواد
وبحسب مواصفات المعدات، يمكنها معالجة الفولاذ الكربوني، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم، وبعض ألواح الفولاذ عالية القوة.
6) قدرات تشكيل متعددة الاستخدامات
وبالإضافة إلى الأسطوانات البسيطة، يمكن للمعدات إنتاج أقواس وأشكال بيضاوية وأشكال مخروطية ومكونات ذات انحناءات متفاوتة.
7) محرك هيدروليكي قوي
تُمارس البكرات الجانبية الهيدروليكية قوة انحناء كبيرة، مما يجعل المعدات مناسبة لمعالجة الألواح متوسطة إلى سميكة.
8) تقليل هدر المواد
يؤدي الثني المسبق إلى تقليل طول الحواف المستقيمة، مما يقلل الحاجة إلى التشذيب اللاحق.
8) سهولة دمجها في الأنظمة الآلية
يمكن دمج المعدات مع منصات التغذية، وإطارات دعم قطع العمل، وأجهزة التمركز التلقائي، وأنظمة التحكم الرقمي الحاسوبي لتشكيل خلية درفلة آلية.
9) تحسين جودة اللحام
إن الانحناء المتسق عند طرفي الأسطوانة الملفوفة يسهل عملية التركيب الدقيق واللحام المبدئي واللحام النهائي اللاحق.
تتوافق هذه الخصائص بشكل عام مع المواصفات التي يقدمها المصنعون لتكوينات الأسطوانات الأربع وعمليات التشكيل المرتبطة بها؛ ومع ذلك، فإن الدقة الفعلية وقدرة الإنتاج وقدرات الأتمتة ستختلف بناءً على تكوين المعدات المحدد.
5. المعايير الفنية الرئيسية لعملية الدرفلة بأربع بكرات
جدول المعايير الفنية الرئيسية:
المواصفات الفنية | الوظائف والتأثيرات |
أقصى سُمك لدرفلة الألواح | يحدد الحد الأقصى لسمك الصفيحة التي يمكن للمعدات معالجتها |
أقصى سُمك قبل الانحناء | يحدد القدرة على الانحناء المسبق عند كلا الطرفين (عادةً ما تكون أقل من الحد الأقصى لسمك درفلة الصفائح). |
أقصى عرض لدرفلة الألواح | يحدد الطول المحوري لقطعة العمل |
الحد الأدنى لقطر الدوران | يحدد الحد الأدنى لقطر الأسطوانة التي يمكن للمعدات تشكيلها |
قطر البكرة العلوية | يؤثر على قدرة الدرفلة والصلابة ونصف قطر التشكيل الأدنى |
سرعة دوران الأسطوانة العاملة | يؤثر على وقت دورة الإنتاج والتحكم في العملية |
دقة ضبط الدوران الجانبي | يؤثر على التحكم في الانحناء وقابلية التكرار |
قوة المحرك الرئيسي | يؤثر على قدرة المحرك واستهلاك الطاقة |
ضغط النظام الهيدروليكي | يؤثر على قوة دفع الأسطوانة الهيدروليكية وقدرة تحمل الأحمال |
نظام التحكم الرقمي بالكمبيوتر | يحدد القدرات المتعلقة بالأتمتة وتخزين المعلمات والتحكم في البرنامج |
ملاحظة هامة:
لا يعني الحد الأقصى لسمك الصفيحة أن الجهاز قادر على تحقيق هذا السمك لأي عرض أو قوة مادة أو قطر للصفيحة. يجب التحقق من السعة الفعلية بمقارنتها بمنحنى قدرة الدرفلة للجهاز.
6. حسابات التشكيل لعملية الثني بأربع بكرات
1) الطول المتطور للصفيحة
بالنسبة للأسطوانة المثالية، يمكن تقدير الطول بناءً على المحور المحايد:
L ≈ π(Dأنا + Kt)
أين:
L: الطول النهائي للصفيحة (مم)
دأناالقطر الداخلي المستهدف للأسطوانة (مم)
t: سمك الصفيحة (مم)
K: معامل موضع المحور المحايد (حوالي 0.5 للتقدير الأولي؛ يجب تعديل هذا بناءً على المادة والعملية المحددة).
على سبيل المثال، مع قطر داخلي مستهدف يبلغ 1000 مم، وسماكة لوحة تبلغ 10 مم، و K = 0.5:
L ≈ 3.1416 * (1000 + 5)
L ≈ 3157.3 مم
هذا تقدير نظري. عند تحضير المادة، يجب مراعاة عوامل مثل فجوة اللحام، وبدل التشذيب، والارتداد المرن، ونتائج الدرفلة التجريبية.
2) إجهاد الانحناء للصفيحة
أثناء عملية الثني بأربع بكرات، تتعرض الطبقة الخارجية من الصفيحة للشد، بينما تتعرض الطبقة الداخلية للضغط.
في ظل ظروف الانحناء النقي المبسطة:
ε ≈ t / 2Rم
حيث Rم يمثل نصف قطر الانحناء بالقرب من المحور المحايد للصفيحة.
مع زيادة سمك الصفيحة أو انخفاض نصف القطر المستهدف، يزداد إجهاد الانحناء بشكل عام، مما يجعل عملية الدرفلة أكثر صعوبة.
3) تعويض الارتداد
بعد أن تغادر الصفيحة أسطوانات العمل، فإنها ستخضع لارتداد مرن؛ وبالتالي، قد يكون القطر الفعلي للأسطوانة أكبر من قطر التشكيل المطبق أثناء عملية الدرفلة.
تشمل العوامل الرئيسية التي تؤثر على الارتداد قوة خضوع المادة، ومعامل المرونة، وسمك الصفيحة، ونصف القطر المستهدف، ومسار الدرفلة.
في الإنتاج الفعلي، ينبغي تحديد مبلغ التعويض من خلال القياسات التي يتم إجراؤها أثناء عملية الإنتاج التجريبي، بدلاً من تطبيق نسبة تعويض ثابتة.
7. مقارنة بين آلات ثني الصفائح ذات الأربع بكرات والثلاث بكرات
جدول المقارنة:
معايير المقارنة | ماكينة ثني الصفائح ذات الأربع بكرات | ماكينة ثني الصفائح ثلاثية البكرات |
عدد لفات العمل | 4 لفات | 3 لفات |
تثبيت الصفائح | تثبيت مستقل بواسطة البكرات العلوية والسفلية | يعتمد ذلك على تكوين اللفة المحدد |
ثني الطرفين مسبقًا | تمت العملية بإعداد واحد | تتطلب بعض الطرازات قلب اللوحة أو إعادة وضعها. |
حافة مستقيمة متبقية | عادةً ما تكون مدة الدورة أقصر | يعتمد ذلك على النموذج وطريقة الثني المسبق |
دقة الدرفلة | يسهل تحقيق قابلية تكرار عالية | يمكن للطرازات المتطورة أيضًا تحقيق دقة عالية |
التكامل الآلي | بشكل عام أكثر ملاءمة | يعتمد ذلك على الهيكل ونظام التحكم |
التعقيد التشغيلي | تُعتبر عمليتا التثبيت والثني المسبق عمليتين بسيطتين نسبياً. | يختلف ذلك باختلاف تصميم المعدات |
الاستثمار في المعدات | عادةً ما تكون أعلى (من حيث الإنتاجية/الكفاءة) | بعض الطرازات أقل تكلفة |
السيناريوهات القابلة للتطبيق | مناسب للإنتاج الدفعي، والإنتاج عالي الكفاءة، والإنتاج الآلي | معالجة الأغراض العامة ومجموعة واسعة من تطبيقات ثني الصفائح |
تجدر الإشارة إلى أن آلات لف الصفائح ثلاثية البكرات تأتي في تكوينات مختلفة - مثل الأنواع المتناظرة وغير المتناظرة والعالمية (القابلة للتعديل بواسطة البكرة العلوية) - لذلك سيكون من غير الدقيق افتراض أنه لا توجد آلة بثلاث بكرات قادرة على إجراء الانحناء المسبق على كلا طرفي الصفيحة.
خلاصة الاختيار:
بالنسبة للمؤسسات العاملة في الإنتاج الضخم للمكونات الأسطوانية التي تتطلب ثنيًا مسبقًا عالي الدقة وتغييرات متكررة للمنتجات، توفر آلة درفلة الصفائح ذات الأربع بكرات مزايا أكبر بشكل عام. في المقابل، بالنسبة للشركات ذات الميزانيات المحدودة أو تلك التي تنتج مكونات أبسط وأقل تنوعًا، يمكن أن تكون آلة الدرفلة ذات الثلاث بكرات خيارًا فعالًا من حيث التكلفة.
8. الصناعات الرئيسية لتطبيقات درفلة الصفائح بأربع بكرات
- تصنيع أوعية الضغط وخزانات التخزين: خزانات تخزين السوائل، والأوعية الكيميائية، وأجزاء غلاف أوعية الضغط.
- معدات طاقة الرياح: أبراج توربينات الرياح والمكونات الهيكلية الأسطوانية واسعة النطاق لمعدات الطاقة.
- بناء السفن والهندسة البحرية: ألواح الهيكل المنحنية، والمكونات الأسطوانية البحرية، والأجزاء الهيكلية.
- الأنابيب الفولاذية والهياكل المعدنية: أنابيب فولاذية ملحومة ذات قطر كبير، وقنوات تهوية، وقنوات تهوية.
9. ستة عوامل رئيسية تؤثر على جودة عملية درفلة الصفائح بأربع بكرات
1) نوع المادة وقوة الخضوع
تتطلب المواد المختلفة قوى دحرجة مختلفة بشكل ملحوظ. حتى مع نفس السماكة، تتطلب المواد ذات مقاومة الخضوع الأعلى عمومًا عزم انحناء أكبر.
لذلك، فإن قدرة المعالجة لـ آلة لف الألواح لا يمكن تحديد ذلك بناءً على سمك الصفيحة فقط.
2) سمك وعرض الصفيحة
عادةً ما يتطلب سمك الصفيحة الأكبر عزم انحناء أكبر؛ ويمكن أن يؤدي عرض الصفيحة المتزايد إلى انحراف أكبر للدرفلة وأحمال تشكيل إجمالية أعلى.
بالنسبة لمادة معينة وانحناء محدد - بناءً على نموذج انحناء مرن-لدن مبسط - فإن عزم الانحناء المطلوب لكل وحدة عرض يتناسب تقريبًا مع مربع السماكة. ومع ذلك، فإن حمل الدرفلة الفعلي يعتمد أيضًا على عوامل مثل المسافة بين الأسطوانات وظروف التشغيل المحددة.
3) قطر الدوران
يتطلب قطر الهدف الأصغر عمومًا درجة أكبر من التشوه البلاستيكي في الصفيحة.
إن الحد الأدنى لقطر الدرفلة الذي يمكن تحقيقه بواسطة آلة ما مقيد بعوامل تشمل قطر الأسطوانة العلوية، وترتيب الأسطوانات، وقوة المادة، وسمك الصفيحة، والصلابة الكلية للمعدات.
4) ارتداد المادة المرن
بمجرد اكتمال عملية الدرفلة، يتحرر الإجهاد المرن داخل المادة، مما يؤدي عادةً إلى زيادة قطر قطعة العمل وانخفاض انحنائها. لذلك، في الإنتاج الفعلي، غالباً ما يكون من الضروري ثني المادة بشكل مفرط عمداً، ثم الوصول إلى الأبعاد المطلوبة من خلال القياسات اللاحقة وتصحيح الاستدارة.
5) انحراف الدوران والتوازي
عند معالجة الألواح العريضة، قد تنحرف البكرات تحت الحمل، مما قد يؤدي إلى انحناء غير منتظم عبر عرض قطعة العمل.
يجب أن تأخذ تدابير التحكم في الاعتبار صلابة بكرات المعدات، وتصميم التعويض، والعرض الفعلي للوحة.
6) إجراءات التغذية والوضع والتشغيل
قد يؤدي عدم المحاذاة أثناء التغذية، أو عدم كفاية قوة التثبيت، أو عدم اتساق ضبط اللفائف الجانبية إلى مشاكل مثل التناقص، أو الشكل البيضاوي، أو عدم محاذاة الدرزات.
وبالتالي، يجب تنسيق معايير التحكم الرقمي الحاسوبي بعناية مع إجراءات التشغيل الفعلية.
10. كيف يمكن تحسين دقة معالجة عملية الثني بأربع بكرات؟
في الإنتاج العملي، يمكن تناول التحسين من ثلاثة جوانب: المعدات، والعملية، والتفتيش.
المشاكل الشائعة | الأسباب المحتملة | تدابير التحسين |
بيضاوية مفرطة للأسطوانة | وضع غير صحيح للبكرات الجانبية، ارتداد غير متساوٍ | تنفيذ الدرفلة متعددة المراحل، وتصحيح الاستدارة، وضبط المعلمات |
وجود حواف مستقيمة عند الوصلات | عدم كفاية الانحناء المسبق | تحسين عملية الثني المسبق النهائي |
تضييق قطعة العمل | تغذية المواد غير المتوافقة، وتحديد موضع محور الأسطوانة بشكل غير متناسق | تحقق من توسيط اللوحة وتزامن الدوران الجانبي |
شكل منتفخ أو "مخصر" (على شكل الساعة الرملية) في منتصف الأسطوانة | انحراف محور الأسطوانة، عدم تجانس المادة | تحقق من صلابة المعدات وتعويض عمود الدوران |
انبعاجات سطحية | التلوث على أسطح الأسطوانات، وقوة التثبيت المفرطة | نظف أسطح الأسطوانات وحسّن ضغط التثبيت. |
تقلبات الأبعاد أثناء المعالجة المتكررة | الاختلافات بين دفعات المواد، ومعايير العملية غير المستقرة | تصنيف برامج العمليات وإجراء فحص العينة الأولى |
بالنسبة للألواح ذات متطلبات جودة السطح العالية - مثل تلك المصنوعة من الفولاذ المقاوم للصدأ - يمكن تنفيذ تدابير إضافية، بما في ذلك استخدام أغطية واقية للأسطوانات، ومواد تلامس متخصصة، واحتياطات مضادة للخدش.
11. كيف تختار آلة لف الصفائح ذات الأربع بكرات المناسبة؟
عند اختيار آلة، يوصى أولاً بتحديد خمسة معايير أساسية للعملية: نوع المادة وقوة الخضوع، وأقصى سمك للصفيحة، وأقصى عرض للصفيحة، والحد الأدنى لقطر الدرفلة الداخلي، وما إذا كان الانحناء المسبق لكلا طرفي الصفيحة مطلوبًا.
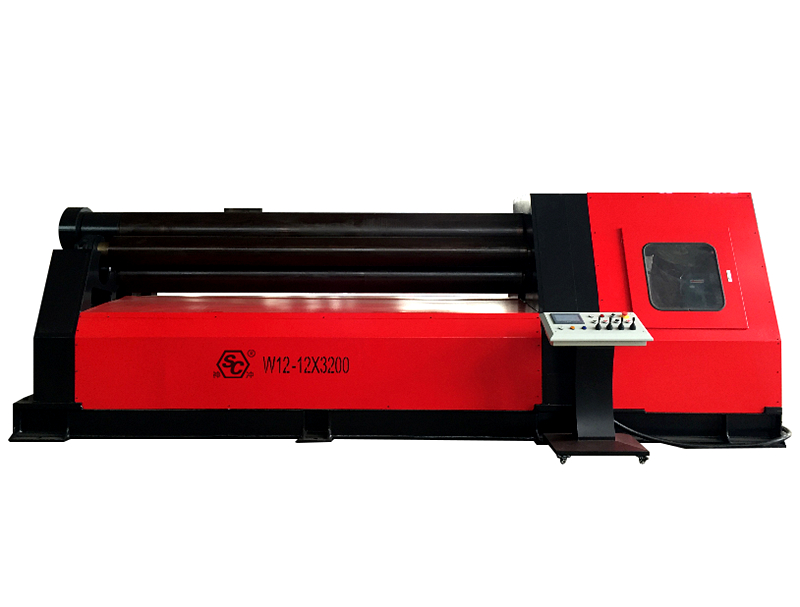
على سبيل المثال، عند أخذ آلة دحرجة الألواح الهيدروليكية ذات الأربع بكرات من سلسلة W12 الشائعة، يجب إعطاء الأولوية للمعايير التالية أثناء عملية الاختيار.
المواصفات الفنية | وصف |
أقصى سُمك لدرفلة الألواح | أقصى سُمك للدرفلة وفقًا لشروط المادة والعرض والقطر المحددة |
أقصى سُمك قبل الانحناء | أقصى سُمك للصفيحة التي يمكن للمعدات إجراء عملية ثني الحواف المسبق لها |
أقصى عرض لدرفلة الألواح | أقصى عرض مسموح به للوحة المعالجة |
الحد الأدنى لقطر الدوران | الحد الأدنى لقطر قطعة العمل الذي يمكن تحقيقه في ظل ظروف التشغيل المحددة |
قطر البكرة العلوية | يؤثر على الصلابة والقدرة على تشكيل قطع العمل ذات الأقطار الصغيرة. |
قطر اللفة السفلي | يؤثر على أداء التثبيت والتغذية |
قطر اللفة الجانبية | يؤثر ذلك على قدرة تحمل بكرات الجوانب ونطاق الدرفلة الكلي |
سرعة التدحرج | السرعة الخطية للصفيحة أثناء عملية الدرفلة |
قوة المحرك الرئيسي | يتعلق الأمر بسعة المحرك ومواصفات المعدات |
ضغط النظام الهيدروليكي | ضغط التشغيل المقنن للنظام الهيدروليكي |
نظام التحكم الرقمي بالكمبيوتر | يتحكم في تحديد موضع اللفائف، والتسلسلات التشغيلية، وبرامج المعالجة |
الوزن الإجمالي للجهاز | يتعلق الأمر بهيكل المعدات ومواصفاتها وقدرتها على تحمل الأحمال |
على سبيل المثال، عند استخدام آلات درفلة الصفائح ذات الأربع بكرات الشائعة، مثل طرازي W12-16×2000 و W12-25×3200، تشير الأرقام في رمز الطراز عادةً إلى سُمك الصفيحة الاسمي وعرضها. مع ذلك، ينبغي دائمًا التحقق من السعة الفعلية بمقارنتها بالمواصفات الفنية للشركة المصنعة ونتائج اختبارات الدرفلة.
بالنسبة لماكينة درفلة الصفائح ذات الأربع بكرات W12-25×3200، يشير رمز الطراز إلى قدرة درفلة اسمية تبلغ 25 مم في السماكة و3200 مم في العرض. من المهم ملاحظة أن قدرة السماكة هذه تعتمد على معايير محددة من قبل الشركة المصنعة، مثل قوة المادة، والحد الأدنى لقطر الدرفلة، وظروف الثني المسبق، ولا ينبغي تفسيرها على أنها قدرة مطلقة على درفلة صفائح بسماكة 25 مم في جميع ظروف التشغيل.
بالنسبة للمنشآت التي تعمل بشكل أساسي في إنتاج المكونات الأسطوانية على دفعات، ينبغي إعطاء الأولوية لميزات مثل التحكم الرقمي باستخدام الحاسوب (CNC)، والتمركز التلقائي، وتغذية الراجعة لموضع الأسطوانة، والتزامن الهيدروليكي، والتغذية الآلية، وأنظمة الدعم المساعدة. في المقابل، بالنسبة للعمليات التي تتضمن إنتاج دفعات صغيرة ومتنوعة، ينبغي التركيز بشكل أكبر على سهولة التشغيل، وكفاءة تغيير الأدوات أو العمليات، والتكلفة الإجمالية للاستثمار الرأسمالي.
12. الخلاصة: القيمة الأساسية لعملية الدرفلة بأربع بكرات
لا تكمن ميزة نظام الثني بأربع بكرات في إضافة بكرة عمل إضافية فحسب، بل الأهم من ذلك، أنه يُمكّن من إجراء عمليات الثني المسبق والدرفلة والمعايرة (التقريب) على آلة واحدة. ويتحقق ذلك من خلال التثبيت المحكم الذي توفره البكرات العلوية والسفلية، بالإضافة إلى عملية التشكيل المستقلة للبكرات الجانبية.
من وجهة نظر الإنتاج، فإن آلة دحرجة الألواح ذات الأربع بكرات تقلل من الحاجة إلى مناولة الألواح وإعادة وضعها بشكل متكرر، وتعزز اتساق التشكيل الأسطواني، وتُعد أساسًا مثاليًا لخطوط إنتاج الدرفلة الآلية.
بالنسبة للمصنعين في قطاعات مثل أوعية الضغط وخزانات التخزين والهياكل الفولاذية وبناء السفن ومعدات الطاقة، فإن آلة دحرجة الألواح ذات الأربع بكرات مناسبة بشكل خاص للتطبيقات التي تتطلب كفاءة إنتاج عالية وجودة دحرجة فائقة وقابلية تكرار متسقة عبر عمليات التشغيل الدفعية.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese