
جدول المحتويات
تُعدّ آلة القصّ ذات التغذية الآلية قطعة أساسية من المعدات اللازمة لتطوير آلات القصّ التقليدية إلى إنتاج صفائح معدنية عالي الكفاءة، وأقل اعتمادًا على العمالة، وآلي بالكامل. فهي لا تقتصر على إضافة جهاز تغذية إلى آلة قصّ عادية، بل تدمج عمليات التحميل، والتحديد، والتغذية، والقصّ، والمعالجة المستمرة، وفي بعض الحالات، الاسترجاع، في نظام واحد متكامل.
يقدم السوق حاليًا آلات قص آلية التغذية تتراوح من آلات التغذية الأمامية CNC البسيطة نسبيًا إلى وحدات القص الآلية الكاملة التي تتميز بـ "تحميل الجسر + التغذية الآلية + القص + الاسترجاع الآلي".
عند الشراء، لا تكتفِ بالنظر إلى عبارة "التغذية التلقائية". ركّز على عوامل أخرى مثل طريقة التغذية، ومواصفات الصفائح المعدنية، ودقة التغذية، وقابلية التكرار، ودقة القص، ونظام التحكم، ودرجة الأتمتة، وصلابة الماكينة بشكل عام. تستخدم بعض أنظمة التغذية الأمامية محركات سيرفو، أو براغي/مسننات، أو آليات بكرات، وتحقق قصًا تلقائيًا مستمرًا من خلال التثبيت والتحديد.
بالنسبة لصناعات مثل الهياكل الفولاذية، ومعالجة الصفائح المعدنية، وقنوات التهوية، وتصنيع السيارات، والأجهزة المنزلية، وآلات البناء، والخزائن الكهربائية، والأبواب والنوافذ، وبناء السفن، فإن اختيار آلة قص أوتوماتيكية مناسبة لا يقتصر على مقارنة "السعر" و"درجة الأتمتة". بل يتطلب الأمر دراسة شاملة لمواصفات الصفائح المعدنية، وقدرة القص، وطريقة التغذية، ودقة تحديد المواقع، ووقت دورة الإنتاج، ومستوى الأتمتة، ونظام التحكم، وتكاليف الصيانة اللاحقة.
فيما يلي تحليل منهجي لكيفية اختيار آلة قص مع التغذية التلقائية من منظور عملي للشراء.
1. كيف تختار نظام التغذية الآلي؟
أولاً، عليك أن تحدد: ما نوع "التغذية التلقائية" التي تحتاجها؟ هذه هي الخطوة الأولى في عملية الاختيار، وهي أيضاً النقطة التي يسهل إغفالها.
قد تتوافق ما يسمى بـ "آلات القص ذات التغذية الآلية" الموجودة في السوق في الواقع مع العديد من الهياكل المختلفة تمامًا.
ماكينة قص CNC ذات مقياس خلفي
هذا هو الشكل الأساسي لتحديد المواقع التلقائي.
عادةً ما تكون آلية العمل كالتالي:
التحميل اليدوي ← نقل الصفيحة المعدنية إلى المقياس الخلفي ← تحديد الموضع باستخدام الحاسوب ← القص ← المناولة اليدوية
يتم تشغيل المقياس الخلفي بواسطة محرك سيرفو ويمكنه التحرك تلقائيًا وفقًا للبرنامج.
وبالمعنى الدقيق للكلمة، فهو ينتمي إلى:
تحديد المواقع تلقائيًا، وليس التغذية التلقائية بالكامل.
مناسب لـ:
- إنتاج دفعات صغيرة
- أبعاد الصفائح المعدنية العادية
- عدد كافٍ من المشغلين
- ورش عمل تشكيل المعادن ذات متطلبات أتمتة منخفضة
إذا كانت الشركة ترغب فقط في تقليل القياس اليدوي وتعديل الأبعاد، فإن هذا التكوين يمكن أن يلبي احتياجاتها.
2. ما هي آلة القص الأوتوماتيكية الحقيقية؟
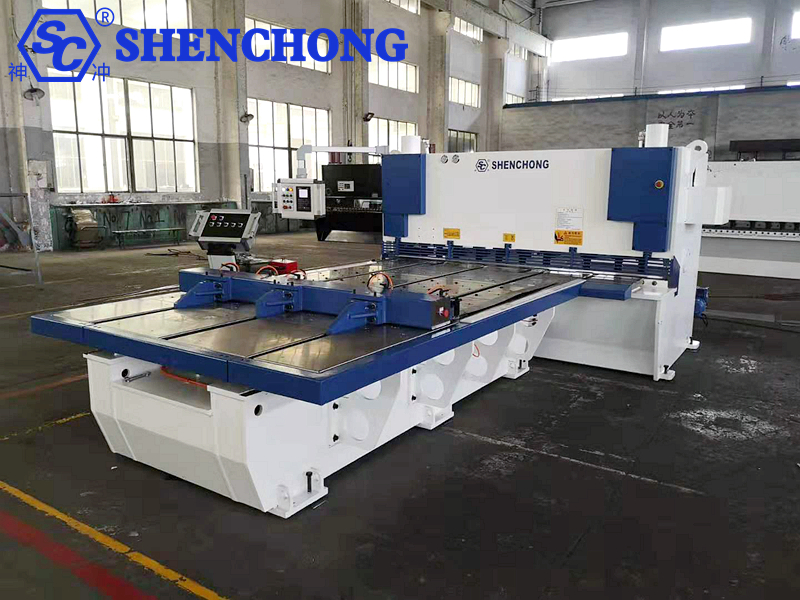
عادةً ما يضيف نظام التغذية الأوتوماتيكي الحقيقي العناصر التالية إلى مقدمة آلة القص:
- منصة التغذية
- آلية تغذية مؤازرة
- آلية البكرات أو الناقل
- آلية تثبيت هوائية/هيدروليكية
- نظام التحكم CNC
- آلية تحديد المواقع والكشف
العملية الأساسية هي:
التحميل ← التمركز ← التثبيت ← التغذية التلقائية ← تحديد الموضع التلقائي ← القص ← إعادة التغذية ← إعادة القص
لذلك، فهو مناسب بشكل خاص لما يلي:
- قطع الدفعات ذات الطول الثابت
- التجزئة المستمرة للصفائح الطويلة
- معالجة الشرائح الضيقة
- قطع متواصل لأحجام متعددة
- الطلبات المتكررة
- إنتاج الصفائح المعدنية بكميات كبيرة
تستخدم بعض معدات التغذية الآلية الصناعية مشابك هوائية لتثبيت الصفائح المعدنية، ثم تقوم بتحريكها خطوة بخطوة وفقًا للبرنامج، وتقوم تلقائيًا بتشغيل عملية القص بعد الوصول إلى الموضع الصحيح.
3. اختيار طريقة التغذية التلقائية بناءً على نمط الإنتاج
هذا عامل حاسم عند الشراء.
الحل الأول: آلة قص ذات تغذية أمامية
هذا خيار جدير بالاهتمام في الوقت الحالي.
يتم وضع الصفيحة المعدنية على منصة التغذية أمام آلة القص، ويتحكم نظام مؤازر في حركتها باتجاه منطقة القص.
البنية النموذجية:
الصفائح المعدنية ← منصة التغذية الأمامية ← آلية التثبيت ← منطقة القص
مزايا:
- درجة عالية من الأتمتة
- يقلل من الدفع اليدوي المتكرر للورقة
- مناسب للقص المستمر
- أكثر ملاءمة لمعالجة الشرائح الضيقة والأجزاء القصيرة
- مناسب للإنتاج على دفعات
يمكن لبعض آلات القص ذات التغذية الأمامية تحقيق تحديد المواقع التلقائي، والتثبيت، والتغذية، والقص المستمر، والتحكم في خطوات القص المتعددة من خلال البرمجة.
مناسب بشكل خاص لـ:
أنماط الإنتاج التي "تحتاج فيها الصفيحة الكبيرة إلى أن تُقطع باستمرار إلى العديد من الصفائح الأصغر ذات الأطوال المختلفة".
على سبيل المثال:
مادة الورقة الأصلية:
2500 × 6000 مم
إعدادات البرنامج:
1000 مم × 2
800 مم × 3
500 مم × 2
300 مم × عدة
يمكن للمعدات إكمال عمليات التغذية والقص المستمرة تلقائيًا وفقًا للبرنامج.
الحل الثاني: تغذية آلية للهياكل + ماكينة قص CNC
هذه الطريقة أقرب إلى خط إنتاج آلي.
العملية الأساسية:
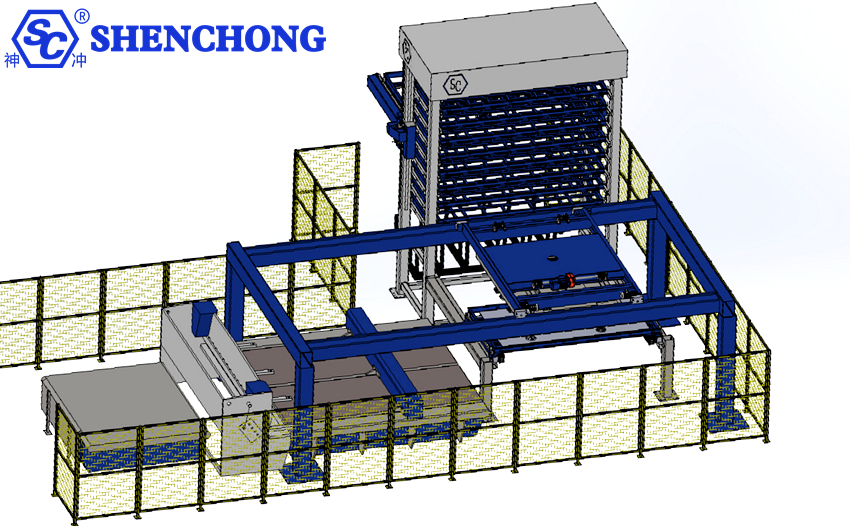
نظام تخزين الصفائح المعدنية الذكي → التغذية الآلية → التمركز → آلة القص → تحديد موضع المقياس الخلفي → القص → الاستلام
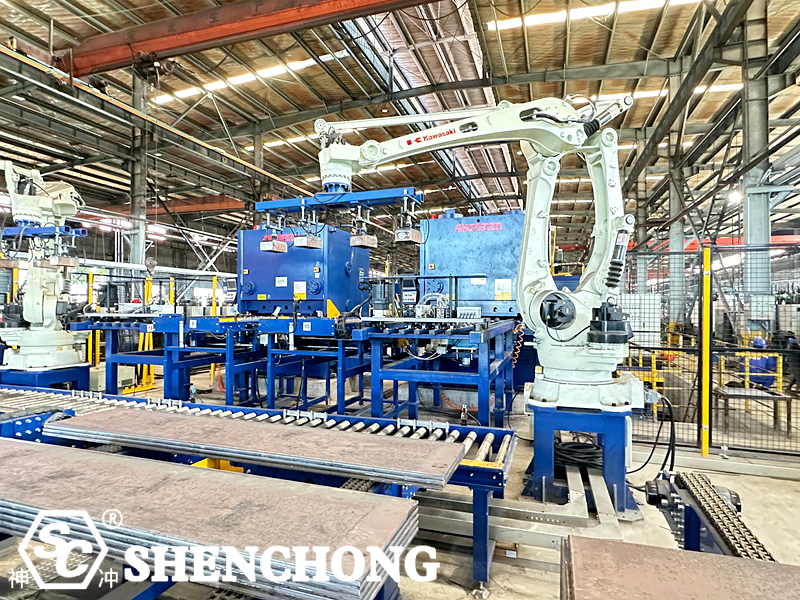
وإذا تم دمجه مع روبوت ذي دعامات، فإنه يستطيع تحقيق ما يلي:
مناولة المواد الآلية ← التغذية الآلية ← تحديد المواقع الآلي ← القص الآلي ← الاستلام الآلي
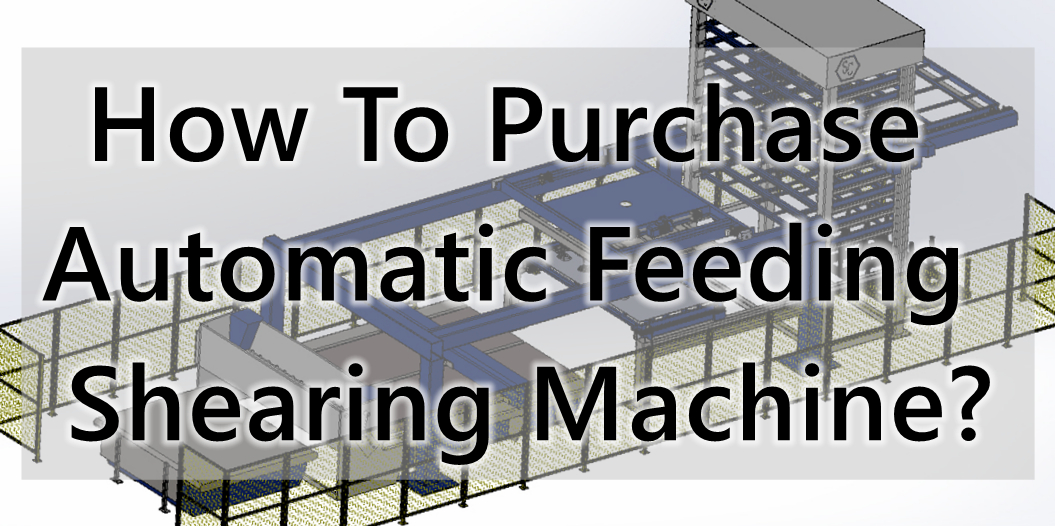
توجد حاليًا حلول تدمج تغذية الجمالون، والتغذية الأمامية، والقص، والتفريغ التلقائي، والتي يمكنها تحقيق الأتمتة المستمرة من تغذية المواد الورقية إلى القص والاستلام.
إذا كانت شركتك تقوم بالبناء:
- مصنع ذكي للصفائح المعدنية
- خط إنتاج آلي
- ورشة عمل غير مأهولة
- مستودعات ذكية للصفائح المعدنية
- نظام إدارة الإنتاج MES
لذلك يُنصح بالنظر في هذا الحل مباشرة، بدلاً من مجرد شراء "آلة قص مزودة بآلية تغذية".
4. اختيار مواصفات آلة القص بناءً على سمك الصفيحة
حتى أكثر أنظمة التغذية الآلية تطوراً تصبح بلا جدوى إذا كانت آلة القص نفسها تفتقر إلى القدرة الكافية.
عند اختيار المعدات، حدد أولاً ما يلي:
1) أقصى سُمك قص
على سبيل المثال:
4 مم
6 مم
8 ملم
10 مم
12 مم
16 ملم
20 ملم
25 مم
30 مم
ومن المهم أيضاً توضيح ما يلي:
ما هي المادة التي تتوافق معها أقصى سماكة قص؟
لأن:
Q235 ≠ 304 فولاذ مقاوم للصدأ ≠ صفيحة ألومنيوم
حتى مع نفس السماكة الاسمية البالغة 16 مم، قد تختلف قدرة القص المطلوبة لقطع المواد المختلفة بشكل كبير.
2) تحديد أقصى عرض للقص
تشمل المواصفات الشائعة ما يلي:
قطع لالطول | التطبيقات والميزات |
2500 ملم | أعمال الصفائح المعدنية الصغيرة والمتوسطة الحجم |
3000/3200 مم | معالجة الصفائح المعدنية التقليدية |
4000 ملم | صفائح معدنية متوسطة إلى كبيرة الحجم |
5000 مم | مكونات هيكلية كبيرة |
6000 مم | ألواح طويلة، هياكل فولاذية، تصنيع معدات ثقيلة |
8000 مم وما فوق | معالجة متخصصة للصفائح المعدنية الكبيرة |
على سبيل المثال:
ماكينة قص آلية التغذية 6×3200 مم
يمكن فهم هذا بشكل عام على النحو التالي:
في ظل ظروف المواد المحددة، يبلغ الحد الأقصى لسمك القص حوالي 6 مم، ويبلغ الحد الأقصى لطول القص 3200 مم.
ومع ذلك، عند الشراء، لا ينبغي عليك فقط النظر إلى رقم الطراز، بل يجب عليك أيضًا التأكد من أن الشركة المصنعة تقدم المعايير الفنية الكاملة.
5. أحد أهم مؤشرات نظام التغذية الآلي: دقة التغذية
يُعد هذا مؤشراً حاسماً لتقييم جودة المعدات.
يؤكد العديد من المصنّعين على: "التغذية المؤازرة عالية الدقة".
لكن لا ينبغي للمشترين أن يكتفوا بالاستماع إلى ادعاءات الإعلانات.
أنت ينبغي أن يسأل تحديداً:
ما مدى دقة تحديد موضع التغذية؟
على سبيل المثال:
±0.5 مم
±0.2 مم
±0.1 مم
ينبغي عليك أيضاً أن تسأل:
ما نوع المادة والطول والسرعة التي تم اختبار هذه الدقة في ظلها؟
لأن:
دقة تحديد المواقع النظرية ≠ دقة التشغيل الفعلية.
تشمل العوامل التي تؤثر فعلاً على دقة التغذية ما يلي:
- أجهزة السيارات
- المشفر
- الكرة اللولبية
- دليل خطي
- نظام التوجيه المسنن والترس
- آلية التثبيت
- سطح الورق
- إزالة العوائق الميكانيكية
- صلابة المنصة
- نظام التحكم
- وزن الورق
تستخدم بعض منصات التغذية الآلية أدلة خطية ومسامير كروية دقيقة، مما يوفر دقة عالية في التحكم في الموضع، ولكن لا تزال هناك حاجة إلى التحقق من الدقة الفعلية في ظل ظروف عمل محددة.
6. لا تتجاهل "إمكانية التكرار"
للإنتاج بكميات كبيرة:
غالباً ما تكون إمكانية التكرار أكثر أهمية من دقة اللقطة الواحدة.
على سبيل المثال، الشرط هو:
1000 ملم
100 قطع متتالية.
إذا كان كل قطع:
999.5
1000.2
999.8
1000.4
999.6…
قد يبدو الحجم المتوسط مناسباً، لكن جودة المنتج ستكون رديئة.
7. التركيز على فحص آلية التغذية
إن جوهر آلة القص المزودة بنظام التغذية التلقائية ليس مجرد نظام التحكم الرقمي الحاسوبي (CNC).
والأهم من ذلك:
آلية التغذية الميكانيكية.
تشمل الهياكل الشائعة ما يلي:
1) التغذية بالبكرات
تستخدم بكرات لتثبيت وتحريك الصفائح المعدنية.
مزايا:
- معدل مرتفع
- بنية بسيطة نسبياً
- مناسب للإنتاج المستمر
الاعتبارات الرئيسية:
- مادة الأسطوانة
- قطر البكرة
- قوة التثبيت
- خاصية مقاومة الانزلاق
- قابلية خدش السطح (للفولاذ المقاوم للصدأ)
2) تغذية لولبية مؤازرة
يستخدم محرك سيرفو + برغي + مشبك.
مزايا:
- دقة عالية في تحديد المواقع
- تحكم سهل
- مناسب للمعالجة متعددة الأحجام
مناسب بشكل خاص لـ:
- قطع الأبعاد بدقة عالية.
3) التغذية بالرف/البكرة
مناسب لـ:
- ضربات طويلة
- صفائح معدنية كبيرة
- أنظمة الأتمتة الثقيلة
من خصائصه أنه يستطيع التعامل مع كل من الأشواط الطويلة وقدرة التحميل العالية.
8. آلية التثبيت
لا يمكن لأنظمة التغذية الآلية ببساطة "دفع الصفائح المعدنية".
يجب أخذ ذلك في الاعتبار:
كيف نضمن عدم انزلاق أو تحرك الصفيحة المعدنية أثناء التغذية؟
لذلك، يجب التحقق مما يلي:
- مشابك هوائية
- مشابك هيدروليكية
- عدد المشابك
- وضع التثبيت
- قوة التثبيت
- هيكل مانع للانزلاق
- آلية التمركز
إذا كانت قوة التثبيت غير كافية:
طول التغذية الصحيح لا يساوي حجم القطع الصحيح.
لأن الصفيحة المعدنية قد تنزلق أثناء التغذية.
9. تحقق من وظيفة التمركز التلقائي
هذا أمر بالغ الأهمية بالنسبة للصفائح المعدنية الكبيرة.
يحتاج نظام التغذية الأوتوماتيكي الممتاز عادةً إلى حل ما يلي:
مشكلة انحراف الصفائح المعدنية.
على سبيل المثال، بعد أن تدخل مادة الصفيحة فعلياً إلى المعدات:
- الجانب الأيسر: 1000 مم
- الجانب الأيمن: 1005 مم
على الرغم من أن آلية التغذية قد تقدمت بمقدار 1000 مم، إلا أن مادة الصفائح المقطوعة بها بالفعل خطأ زاوي.
لذلك، يمكن أن تتضمن المعدات عالية الأتمتة ما يلي:
- التوسيط يمينًا ويسارًا
- الوضع الجانبي
- الوضع الأمامي
- التصحيح التلقائي
- تحديد موضع التثبيت
تشكيل:
التغذية ← التمركز ← التصحيح ← التثبيت ← القص
بدلاً من مجرد "المضي قدماً".
10. فحص هيكل إطار آلة القص
لا تهمل آلة القص نفسها لمجرد أنك تركز على نظام التغذية التلقائي.
التغذية الآلية ليست سوى نظام مساعد.
لا يزال الأساس الذي يحدد جودة القص هو:
الإطار + حامل الشفرة + النظام الهيدروليكي + الشفرات + فجوة القص + نظام التحكم.
1) صلابة الإطار
المجالات الرئيسية التي يجب التحقق منها:
- سمك الصفيحة الفولاذية
- كتاب اللحام
- تخفيف الإجهاد بعد اللحام
- صلابة الإطار الكلية
- دقة تصنيع جسم الآلة
إذا كانت صلابة الإطار غير كافية:
كلما زاد سمك الصفيحة، كلما كانت المشكلة أكثر وضوحاً.
2) ثبات حامل الشفرة
يجب أن تكون حركة حامل الشفرة سلسة.
إذا تحرك حامل الشفرة بشكل غير متزامن على كلا الجانبين، فقد يحدث ما يلي:
- يقطع أحد الجانبين أولاً
- قطع جانب واحد لاحقًا
- تشوه الصفائح
- القطوع غير العمودية
- أبعاد غير متناسقة
11. هل يمكن ضبط فجوة القص تلقائيًا؟
هذه وظيفة مهمة للغاية لآلة القص عالية التكوين.
تتطلب المواد المختلفة والسماكات المختلفة فجوات مختلفة بين الشفرات.
على سبيل المثال:
- الصفائح الرقيقة: تتطلب فجوات أصغر.
- الصفائح السميكة: تتطلب فجوات أكبر.
إذا كان الضبط التلقائي باستخدام الحاسوب (CNC) ممكناً:
إدخال سُمك الصفيحة ← حساب النظام ← الضبط التلقائي لفجوة القص
يمكن تقليل التعديلات اليدوية بشكل كبير.
يمكن لبعض أنظمة آلات القص CNC التحكم في معايير مثل فجوة الشفرة وزاوية القص والشوط.
12. زاوية القص تستحق الاهتمام أيضاً
تتطلب آلات القص الهيدروليكية ذات المقصلة عناية فائقة بالتحكم في زاوية القص.
تحقق زاوية القص المعقولة توازناً بين:
قوة القص، وتشوه الصفائح، وكفاءة الإنتاج.
إذا كانت زاوية القص كبيرة جدًا:
قد يؤدي ذلك إلى زيادة تشوه الصفائح.
إذا كان صغيرًا جدًا:
قد يؤدي ذلك إلى زيادة حمل القص الفوري.
لذلك، يوصى باختيار نظام CNC يمكن ضبطه بشكل منطقي وفقًا للمادة وسمكها.
13. كيف تختار نظام التحكم CNC؟
إن "عقل" آلة القص الأوتوماتيكية للتغذية هو نظام التحكم.
يُنصح بمراعاة ثلاثة مستويات عند الشراء.
النوع الأساسي
مناسب لـ:
دفعات صغيرة، حجم واحد، متطلبات أتمتة منخفضة
النقاط الرئيسية:
بسيط، مستقر، وسهل التشغيل.
متوسط المدى
مناسب لـ:
- إنتاج متسلسل
- منتجات متعددة المواصفات
- يتطلب مساحة تخزين للبرنامج
- التغذية التلقائية
يتطلب:
- تخزين برامج متعددة
- برامج متعددة الخطوات
- التغذية التلقائية
- تحديد المواقع التلقائي
- رحلات العودة التلقائية
- استدعاء المعلمات
راقي
مناسب لـ:
- خطوط الإنتاج الآلية
- المصانع الذكية
- تكامل نظام إدارة عمليات التصنيع/نظام تخطيط موارد المؤسسات
- تحميل وتفريغ الروبوت
اعتبارات إضافية:
- وحدة تحكم منطقية قابلة للبرمجة
- CNC
- شبكة إيثرنت الصناعية
- واجهة نظام إدارة التصنيع (MES)
- الحصول على بيانات الإنتاج
- إنذار عطل
- التشخيص عن بعد
- إحصائيات الإنتاج
يمكن بالفعل دمج بعض أنظمة القص الآلية مع أنظمة إدارة عمليات التصنيع (MES) وإحصاءات الإنتاج ووظائف الجدولة التلقائية.
14. سرعة التغذية التلقائية
ضع في اعتبارك سرعة التغذية التلقائية، ولكن لا تسعى بشكل أعمى إلى تحقيق أسرع سرعة ممكنة.
قد يركز المصنعون على ما يلي:
التغذية عالية السرعة.
لكن ما يجب أن تركز عليه حقًا هو:
سرعة التغذية + دقة تحديد المواقع + ثبات مادة الصفائح
هل هذه الثلاثة متوازنة؟
على سبيل المثال:
سرعة التغذية سريعة جداً، لكن القصور الذاتي عند التوقف كبير.
في نهاية المطاف، قد يؤدي هذا إلى:
زيادة السرعة ← زيادة خطأ تحديد الموقع.
لذلك، فإن طريقة التقييم الأكثر منطقية هي:
كم عدد قطع العمل المؤهلة التي يتم إنجازها في وحدة زمنية واحدة؟
بدلاً من:
ما هي أقصى سرعة لمحرك التغذية بالأمتار في الدقيقة؟
15. انتبه إلى "مشكلة الترهل" في الصفائح الرقيقة والكبيرة
هذه مشكلة يسهل التغاضي عنها في آلات القص ذات التغذية الآلية.
خصوصاً:
صفائح رقيقة + صفائح عريضة + صفائح طويلة
من المرجح جداً حدوث الترهل.
على سبيل المثال:
ورقة مقاس 1.5 مم × 3000 مم
إذا كان الدعم غير كافٍ، فقد تواجه الورقة ما يلي:
- الترهل
- التشويه
- إزاحة
- احتكاك
- الخدش
تستخدم بعض آلات القص أنظمة دعم الصفائح الهوائية لتقليل ترهل الصفائح العريضة والرقيقة وتحسين استقرار القص.
لذلك، عند الشراء، يجب أن تسأل:
- هل يوجد دعامة أمامية؟
- هل يوجد دعم هوائي؟
- هل يوجد طاولة عمل مزودة بمحامل كروية؟
- كيف يتم منع ترهل الصفائح الطويلة؟
16. يجب على مستخدمي صفائح الفولاذ المقاوم للصدأ إيلاء اهتمام خاص لمنع الخدوش
إذا كانت شركتك تقوم بشكل أساسي بالمعالجة التالية:
- 304
- 316
- صفائح مجلفنة
- ورقة مطلية بالألوان
- صفائح الألمنيوم
ثم إن حماية سطح نظام التغذية الآلي أمر بالغ الأهمية.
الاختيار الموصى به:
- طاولة عمل مزودة بمحامل كروية
- بكرات مقاومة للخدش
- بكرات نايلون
- بكرات مغلفة بالمطاط
- هيكل تثبيت معقول
تستخدم بعض هياكل التغذية الأمامية كرات ناقلة / طاولات عمل مزودة بمحامل كروية لتقليل مقاومة تغذية الصفائح وتقليل الخدوش السطحية.
17. مستوى الأتمتة
ركز على "مستوى الأتمتة"، ولا تنخدع بمصطلح "التغذية التلقائية".
يمكن تقسيم المعدات إلى 4 مستويات:
مستوى | درجة الأتمتة | الميزات الرئيسية |
المستوى 1 | ★★ | مقياس خلفي CNC |
المستوى 2 | ★★★ | مراجعة الصفحة الرئيسية |
المستوى 3 | ★★★★ | التحميل والتغذية والقص الآلي |
المستوى 4 | ★★★★★ | التحميل + التموضع + التغذية + القص + الاستلام + التخزين/نظام تنفيذ التصنيع |
إذا قال المصنّع:
"معداتنا عبارة عن آلة قص صوف أوتوماتيكية بالكامل."
يجب عليك الاستمرار في السؤال:
ما هي الأتمتة تحديداً؟
18. متى يجب مراعاة نظام تحميل الجمالون؟
إذا كانت الصفائح المعدنية ثقيلة جدًا، يُنصح باستخدام التحميل بالدعامات.
على سبيل المثال:
6×3200 مم
قد تكون الصفيحة الفولاذية ثقيلة جداً بالفعل.
إذا كان الاعتماد لا يزال قائماً على المعالجة اليدوية:
- كثافة عمالة عالية
- مخاطر أمنية عالية
- ارتفاع تكاليف العمالة
- كفاءة تحميل منخفضة
في هذه الحالة، ضع في اعتبارك ما يلي:
روبوت هيكلي + ظرف تثبيت يعمل بالشفط/الكهرومغناطيسي + آلة قص آلية التغذية.
العملية الكاملة:
- تخزين الصفائح المعدنية
- تحديد هوية النظام
- مناولة مواد الهياكل المعدنية
- التحميل التلقائي
- التمركز التلقائي
- التغذية التلقائية
- القص الآلي
- التجميع التلقائي
يمثل هذا النوع من الحلول وحدة قص آلية بالكامل. وتوجد حاليًا حلول هندسية تدمج تحميل الجمالون والتغذية الأمامية والقص.
19. كيف ينبغي للشركات المختلفة أن تختار؟
- مصانع صغيرة لتصنيع الصفائح المعدنية
توصية:
ماكينة قص هيدروليكية عادية + مقياس خلفي CNC
التغذية الآلية بالكامل ليست ضرورية دائماً.
- مصانع متوسطة الحجم لتصنيع الصفائح المعدنية
توصية:
ماكينة قص هيدروليكية بمقصلة + تغذية أمامية أوتوماتيكية
أكثر ملاءمة للإنتاج بكميات كبيرة وبأطوال محددة.
- مؤسسات الإنتاج واسعة النطاق
توصية:
التغذية الآلية + التغذية الأمامية CNC + القص الآلي + الاستلام الآلي
يقلل من التدخل اليدوي.
- شركات التصنيع الذكية
توصية:
مستودعات ذكية + روبوت جسري + آلة قص تغذية أوتوماتيكية + استلام أوتوماتيكي + نظام تنفيذ التصنيع
يحقق:
الطلب ← جدولة الإنتاج ← مناولة المواد الآلية ← القص الآلي ← التخزين الآلي
يشكل سلسلة إنتاج رقمية متكاملة.
20. ملخص
إذا كانت أهدافك الأساسية هي:
تحسين كفاءة القص، وتقليل العمل اليدوي، وتحسين التناسق البُعدي.
تحديد الأولويات:
ماكينة قص هيدروليكية CNC + تغذية أمامية أوتوماتيكية
إذا كان الهدف هو:
الإنتاج الآلي الضخم.
مُستَحسَن:
التغذية التلقائية + التغذية الأمامية المؤازرة + القص باستخدام التحكم الرقمي الحاسوبي + إعادة اللف التلقائية
إذا كان الهدف هو:
مصنع ذكي للصفائح المعدنية.
ثم أوصى بما يلي:
مستودعات ذكية + روبوت جسري + توسيط تلقائي + تغذية أمامية مؤازرة + ماكينة قص CNC + إعادة لف تلقائية + نظام تنفيذ التصنيع
هذه هي الطريقة الوحيدة لترقية "التغذية الآلية" من وظيفة واحدة إلى وحدة إنتاج قص آلية كاملة.
تذكر بشكل خاص:
لا تسعى فقط إلى "الوظائف الأكثر أتمتة"، بل اختر حلاً للأتمتة يتناسب مع مواصفات الصفائح المعدنية وحجم الطلبات ودورة الإنتاج.
بالنسبة لمعظم الشركات التي تُجري ترقيات لأتمتة الصفائح المعدنية، فإن "التغذية الأمامية المؤازرة + ماكينة قص المقصلة CNC"عادةً ما تكون نقطة انطلاق عملية للغاية. بالنسبة للإنتاج الضخم، يمكن ترقيتها إلى وحدة إنتاج كاملة تتضمن "التغذية الآلية للبوابة + التغذية الأمامية + القص + إعادة اللف الآلية".




 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese