Turinys
Hidraulinės giljotinos kirpimo tikslumui pagerinti reikia daugiau nei vien tik atramos reguliavimas. Tikslumą lemia mechaninės konstrukcijos, ašmenų prošvaisos, atramos, hidraulinės sistemos, lakštų padėties, rėmo standumo, valdymo sistemos ir eksploatacinės priežiūros sąveika.
Toliau pateikiama sisteminė analizė iš praktinės gamybos perspektyvos.
1. Kaip pagerinti hidraulinės giljotinos kirpimo tikslumą?
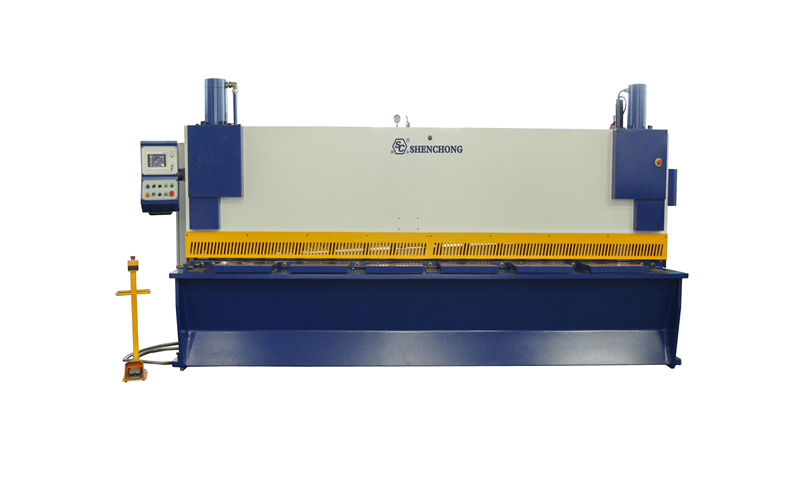
Pirmiausia nustatykite pagrindinius veiksnius, turinčius įtakos giljotinos kirpimo tikslumui.
Galutinis hidraulinės giljotinos žirklių tikslumas paprastai atsispindi:
- Šlyties ilgio tikslumas
- Įstrižainės tikslumas
- Tiesumas
- Stačiakampiškumas (statmuo)
- Šlyties briaunos kokybė
- Pakartotinio pozicionavimo tikslumas
- Paketinio apdorojimo nuoseklumas
Tai galima apibendrinti taip:
Šlyties tikslumas = rėmo standumas + mentės būklė + mentės prošvaisos valdymas + atramos tikslumas + hidraulinis stabilumas + padėties nustatymo metodas + teisingas veikimas
Dėl didelių klaidų bet kurioje iš šių sričių galutiniai matmenys gali nepakakti tolerancijos riboms.
2. 15 pagrindinių tikslumo gerinimo aspektų
1) Padidinamas hidraulinės giljotinos kirpimo mašinos rėmo ir peilio laikiklio standumas
Tai yra pagrindinis reikalavimas.
Kai veikia hidraulinė giljotina, viršutinis peilio laikiklis patiria dideles kirpimo jėgas. Jei rėmo, darbastalio ar peilio laikiklio standumas yra nepakankamas, kerpant storas plokštes atsiranda nedidelės deformacijos.
Pavyzdžiui:
Plonų plokščių kirpimas: rėmo deformacija turi santykinai nedidelį poveikį.
10–20 mm storio plokščių kirpimas: kirpimo jėga žymiai padidėja.
Nepakankamas rėmo standumas gali sukelti:
- Neatitikimi matmenys plokštės galuose
- Šlyties linijos nuokrypis
- Nedidelis plokštės lenkimas
- Padidėjusi įstrižainės paklaida
- Nenuoseklus šlyties skerspjūvis
- Tobulinimo metodai
Atkreipkite dėmesį į patikrinimą:
- Rėmo suvirinimo kokybė
- Bendras rėmo standumas
- Viršutinio peilio laikiklio standumas
- Darbo stalo lygumas
- Ašmenų laikiklio kreiptuvo laisvumas
- Kreipiamojo mechanizmo susidėvėjimas
- Sinchronizavimas tarp kairės ir dešinės pusių
Įrangai, skirtai storoms plokštėms kirpti, svarbesnis yra labai standus rėmas kartu su patikima konstrukcine konstrukcija, o ne vien hidraulinio slėgio padidinimas.
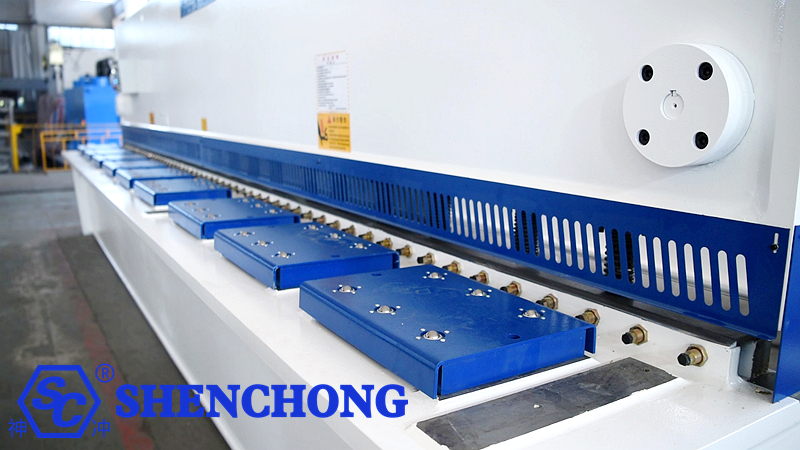
2) Tikslus ašmenų prošvaisos valdymas
Tai vienas iš svarbiausių veiksnių, turinčių įtakos kirpimo kokybei.
Per didelis arba nepakankamas ašmenų prošvaisa gali sukelti problemų.
Per didelis klirensas paprastai sukelia:
- Padidėjęs šerpetojimas
- Plokštės deformacija
- Grubus šlyties skerspjūvis
- Krašto apsivertimas (sugriuvimas)
- Sumažintas matmenų stabilumas
Nepakankamas laisvumas gali sukelti:
- Padidinta kirpimo jėga
- Pagreitintas peilių susidėvėjimas
- Ašmenų ašmenų nuskilimas
- Padidėjusi hidraulinės sistemos apkrova
- Nenormalus plokštės krašto sutraiškymas
Todėl ašmenų tarpas turi būti reguliuojamas atsižvelgiant į plokštės storį, medžiagos tipą ir medžiagos stiprumą.
Tipinis metodas:
Medžiagos | Plokštės storis | Ašmenų tarpo reguliavimas |
Įprastas anglinis plienas | Plona plokštė | Mažas |
Įprastas anglinis plienas | Vidutinio storio plokštė | Vidutinis |
Didelio stiprumo plienas | Tas pats storis | Paprastai reikalingas tinkamesnis / didesnis prošvaisa |
Nerūdijantis plienas | Tas pats storis | Tinkamai sureguliuokite pagal medžiagos stiprumą |
Aliuminio lakštas | Plona plokštė | Paprastai naudojamas mažas, stabilus prošvaisa |
Nenaudokite fiksuoto ašmenų tarpo visoms medžiagoms apdirbti.
3) Atgalinio skaitiklio sistemos tikslumo gerinimas
Už CNC hidraulinės giljotinos žirklės, atramų sistema yra pagrindinis komponentas, lemiantis pjovimo ilgio tikslumą.
Atraminis ribotuvas pirmiausia kontroliuoja atstumą nuo pjovimo briaunos iki padėties nustatymo taško.
Pavyzdžiui, jei reikalingas 2500 mm pjovimo ilgis, bet faktinė atramos padėtis yra tik 2498,5 mm, ruošinyje neišvengiamai atsiras matmenų paklaida.
Svarbiausi tikrinamo galinio bėgelio komponentai:
- Švininis sraigtas
- Kreipiamosios bėgelės
- Servo variklis
- Sumažinimo mechanizmas
- Kodavimo įrenginys
- Atraminiai pirštai
- Sijos standumas
- Mechaninis klirensas
- Neigiamas atsakas
4) Didelis atgalinio gabarito pakartojamumas
Jei:
Pirmas gabalas: 500,00 mm
Antra dalis: 500,05 mm
Trečia dalis: 499,98 mm
Šis neatitikimo tipas klasifikuojamas kaip pakartojamumo klaida.
Tai ypač svarbu serijinei gamybai.
Rekomenduojami komponentai:
- Didelio tikslumo servo variklis
- Didelio tikslumo rutulinis sraigtas
- Linijiniai kreipiamieji bėgiai
- Didelės skiriamosios gebos kodavimo įrenginys
- Standžioji atraminė sija
Be to, reguliariai atlikite pakartojamumo bandymus.
Pavyzdžiui, 10 iš eilės einančių padėties nustatymo ciklų:
Grafas | Faktiniai matavimai |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Analizuojant maksimalią, minimalią ir vidutinę vertes, galima nustatyti faktinį galinio balansyro sistemos pakartojamumą.
5) Įsitikinkite, kad lapas tinkamai prispaustas prie atramos
Tai problema, į kurią realioje gamybos aplinkoje dažnai nekreipiama dėmesio.
Net jei pati mašina yra labai tiksli, klaidų atsiras, jei lapas nebus visiškai lygus su atrama.
Jei lapas bus pakreiptas, galutiniai pjovimo matmenys bus netikslūs.
Pagrindiniai veiklos etapai
Prieš kirpimą:
- Padėkite lapą ant darbastalio.
- Sulygiuokite lapo kraštą su padėties nustatymo įrenginiu.
- Įsitikinkite, kad lapas yra lygiagretus atraminiam bėgeliui.
- Pašalinkite bet kokį tarpą tarp lakšto ir atramos.
- Pradėkite kirpimo procesą.
Dideliems lapams apsvarstykite galimybę naudoti:
- Priekinės atramos
- Pneumatiniai lakštų keltuvai
- Lakštų atramos
- Priekinės maitinimo sistemos
- Automatinės pakrovimo sistemos
Tai padeda sumažinti padėties paklaidas, atsirandančias dėl rankinio tvarkymo.
6) Užtikrinkite stabilų hidraulinės sistemos slėgį
Pati hidraulinė sistema turi įtakos kirpimo stabilumui.
Nestabilus hidraulinis slėgis gali sukelti:
- Šlyties greičio svyravimai
- Nestabilus viršutinio peilio laikiklio judėjimas
- Sinchronizavimo tarp kairės ir dešinės pusių trūkumas
- Vibracija kirpimo metu
- Sunku kirpti storas plokštes
- Sumažintas pakartojamumas
Svarbiausi komponentai, kuriuos reikia patikrinti:
- Hidraulinis siurblys
- Proporcinis vožtuvas
- Atleidimo vožtuvas
- Solenoidinis vožtuvas
- Hidraulinis cilindras
- Antspaudai
- Hidraulinė alyva
- Alyvos temperatūra
- Alyvos švara
Atkreipkite ypatingą dėmesį į:
Hidraulinės alyvos užterštumas yra reikšminga paslėpta hidraulinių žirklių tikslumo praradimo priežastis.
Dėl didelio teršalų kiekio hidraulinėje alyvoje gali nestabiliai judėti vožtuvo ritė, o tai savo ruožtu turi įtakos peilio laikiklio judėjimui.
7) Valdyti kairiojo ir dešiniojo cilindrų sinchronizavimą
Sūpuoklinės arba giljotininės žirklės paprastai varo peilių laikiklį, naudodamos kairįjį ir dešinįjį hidraulinius cilindrus.
Jei kairiojo cilindro padėtis nesutampa su dešiniojo cilindro padėtimi:
Peilio laikiklis gali pasvirti.
Tai tiesiogiai veikia:
- Ašmenų prošvaisa
- Šlyties kampas
- Šlyties kokybė
- Lakšto deformacija
- Matmenų pastovumas per visą plotį
Todėl reikia reguliariai tikrinti kairiojo ir dešiniojo cilindrų sinchronizaciją ir peilių laikiklio lygumą.
8) Valdykite kirpimo kampą
Pjovimo kampas taip pat turi įtakos tikslumui.
Per didelis kirpimo kampas:
- Sumažinta šlyties jėga
- Galimas lakšto deformacijos padidėjimas
- Nukirpto krašto profilio pokyčiai
Nepakankamas šlyties kampas:
- Padidėjusi šlyties jėga
- Padidėjusi hidraulinės sistemos apkrova
- Didesnis energijos suvartojimas
Todėl tinkamas pjovimo kampas turėtų būti parinktas atsižvelgiant į plokštės storį ir medžiagą.
CNC giljotinos kirpimo staklėms tinkamas kirpimo kampo valdymas leidžia išlaikyti pusiausvyrą tarp kirpimo jėgos, lakšto deformacijos ir kirpimo kokybės.
9) Ašmenys turi būti aštrūs
Peilio būklė tiesiogiai veikia pjovimo tikslumą.
Peilio susidėvėjimas sukelia:
- Padidėjęs šerpetojimas
- Lakšto deformacija
- Grubiai nupjauti kraštai
- Sumažintas matmenų stabilumas
- Padidinta kirpimo jėga
Ypač greitai dilsta apdorojant:
- Nerūdijantis plienas
- Didelio stiprumo plienas
- Stora plieno plokštė
- Nikelio plokštė
- Didelio kietumo medžiagos
Rekomenduojama įdiegti peilių valdymo sistemą.
Saugoti įrašus apie:
Bendras pjovimo ilgis → Peilio susidėvėjimas → Peilio apsisukimų/apvertimų skaičius → Keitimo grafikas
Taip pat atkreipkite dėmesį į šiuos dalykus po peilio montavimo:
- Paralelizmas
- Aukščio pastovumas
- Tvirtinimo varžtų tvirtumas
10) Pasirinkite tinkamas peilių medžiagas
Skirtingoms medžiagoms reikalingi skirtingi peiliukai.
Įprastos peilių medžiagos yra šios:
9CrSi
6CrW2Si
Cr12MoV
H13
Didelio našumo legiruoti įrankiniai plienai ir kt.
Pavyzdžiui, įprasto mažai anglies turinčio plieno ir didelio stiprumo nerūdijančio plieno ašmenų atsparumo dilimui ir tvirtumo reikalavimai skiriasi.
Jei peilio pasirinkimas netinkamas, net ir naudojant didelio tikslumo stakles gali kilti problemų:
Greitas ašmenų susidėvėjimas → Ašmenų prošvaisos pokyčiai → Padidėjęs šerpetojimas → Sumažėjęs matmenų stabilumas
11) Pagerinkite darbinio stalo lygumą
Darbastalis tarnauja kaip pagrindas lakštų pozicionavimui.
Tokios problemos kaip:
- Lokalizuotos įdubos
- Suvirinimo deformacija
- Dėvėti
- Svetimkūniai
- Burrs
...neleisti paklodei gulėti lygiai ir stabiliai.
Poveikis ypač reikšmingas ploniems lakštams ir didelėms plokštėms.
Todėl darbastalį reikia laikyti:
Švarus + Lygus + Be reikšmingų deformacijų.
12) Naudokite priekinę atramą ir galinį lakštų atramos įtaisus
Didelėms plokštėms, tokioms kaip:
4 × 2000 mm, 6 × 3200 mm, 8 × 4000 mm, 12 × 4000 mm, 16 × 6000 mm
...pasikliaujant vien operatoriumi, kad jis laikytų lakštą, jis dažnai pasvyra.
Apsvarstykite galimybę naudoti:
- Priekinės atramos: skirtos sumažinti rankinio atramos sukeliamas klaidas.
- Pneumatinis lakštų laikiklis: tinka ploniems lakštams ir didelių gabaritų plokštėms. Automatinis priekinis padavimas: dar labiau sumažina rankinio padėties nustatymo klaidas.
- Didelėms kirpimo mašinoms: automatinis padavimas + galinė atrama + priekinė atrama
Šios savybės gali žymiai pagerinti masinės gamybos nuoseklumą.
13) Tinkamo kirpimo greičio pasirinkimas
Daugelis žmonių tiki:
Kuo greitesnis pjovimas, tuo didesnis našumas.
Tačiau tam tikrų medžiagų ir storių atveju pernelyg greitas kirpimo procesas gali paaštrinti tokias problemas kaip lakšto deformacija ir vibracija.
Todėl greitis turėtų būti parenkamas atsižvelgiant į:
- Plokštės storis
- Medžiagos tipas
- Kirpimo ilgis
- Šlyties kampas
- Ašmenų prošvaisa
Tiksliam apdirbimui stabilumas dažnai yra svarbesnis nei tiesiog maksimalaus greičio siekimas.
14) Venkite kirpimo, viršijančio specifikacijas
Tai labai svarbus dalykas.
Pavyzdžiui, jei mašinos matmenys yra 12 × 3200 mm:
Tai rodo maksimalų kirpimo pajėgumą tam tikram medžiagos stiprumo diapazonui.
Jei įranga nuolat naudojama kirpimui:
- Per storos plokštės
- Didelio stiprumo plienas
- Nerūdijantis plienas
- Didelio kietumo medžiagos
Tai gali lemti:
Hidraulinės sistemos perkrova + peilių susidėvėjimas + rėmo deformacija + peilių laikiklio problemos + sumažėjęs tikslumas
Todėl nereikėtų tiesiog manyti: „Jei mašina gali tai perpjauti, tai daryti saugu ir ilgalaikėje perspektyvoje.“
Operacijos turėtų būti atliekamos atsižvelgiant į įrangos vardinius parametrus ir medžiagos stiprumą.
15) Sukurti „tikslumo tikrinimo ir kalibravimo“ sistemą
Tai vienas efektyviausių būdų išlaikyti ilgalaikį tikslumą.
Rekomenduojama reguliariai tikrintis dėl:
① Atgalinio bėgelio padėties nustatymo tikslumas
Pavyzdžiui:
100 mm
500 mm
1000 mm
2000 mm
3000 mm
Kiekvieną poziciją išmatuokite atskirai.
② Įstrižainės matavimai
Stačiakampiams ruošiniams: palyginkite dvi įstrižaines.
Jei skirtumas yra reikšmingas, tai rodo problemas, susijusias su lapo padėtimi arba orientacija.
③ Tiesumas
Patikrinkite nupjautą kraštą, ar nėra:
- Išsipūtęs viduryje
- Poslinkis galuose
- Lokalizuotas lenkimas
④ Padėties nustatymo pakartojamumas
Atlikite padėties nustatymo bandymus 10 ar daugiau kartų iš eilės.
3. Trikčių šalinimo instrukcijos, atitinkančios skirtingas klaidas
Tai labai praktiška gamybos cecho diagrama.
Problema | Pagrindinės priežastys | Prioritetiniai patikrinimai |
Bendras ilgis nuolat per ilgas | Neteisinga galinio ribotuvo padėtis | Atgalinio matuoklio kalibravimas |
Bendras ilgis nuolat per trumpas | Neteisinga galinio ribotuvo padėtis | Parametrų kompensacija |
Pirma dalis tiksli, bet vėlesnės dalys rodo vis didesnį nuokrypį | Terminis poslinkis / Mechaninis laisvumas | Atraminis laikiklis, servo |
Neatitikimai tarp kairės ir dešinės pusių | Lakšto nesutapimas / Šlyties sijos problemos | Padėties nustatymas, cilindro / peilio laikiklis |
Reikšminga įstrižainės paklaida | Ne statmenas padėties nustatymas | Atraminis ribotuvas, šoninis padėties nustatymas |
Pernelyg dideli šerpetoja | Netinkamas ašmenų tarpas / ašmenų susidėvėjimas | Ašmenų tarpas, Ašmenys |
Pernelyg dideli šerpetojai vienoje pusėje | Netolygus ašmenų tarpas (kairėje ir dešinėje) | Peilio montavimas |
Lapo iškraipymas | Ašmenų prošvaisa / Šlyties kampas / Medžiagų problemos | Ašmenų prošvaisa, kampas |
Šiurkštus nukirptas kraštas | Ašmenų susidėvėjimas | Keitimas / peilio apvertimas |
Sunku kirpti storas plokštes | Nepakankamas slėgis / Viršija specifikacijas | Hidraulinė sistema |
Nestabilus pakartotinis pozicionavimas | Švininio sraigto arba kreipiamosios dalies laisvumas | Atraminis laikiklis |
Kairysis ir dešinysis menčių laikikliai nesuderinti | Hidraulinės sinchronizacijos problemos | Cilindras, vožtuvų blokas |
4. Pagrindinės tikslumo gerinimo sritys, atsižvelgiant į medžiagos storį
1–3 mm ploni lakštai
Pagrindinis dėmesys:
Atgalinio laikiklio tikslumas + Lakšto lygumas + Ašmenų prošvaisa
Plonos skardos yra ypač jautrios deformacijai.
4–8 mm vidutinio storio plokštės
Pagrindinis dėmesys:
Ašmenų prošvaisa + Atraminis slankiklis + Ašmenų aštrumas + Rėmo standumas
10–16 mm storio plokštės
Pagrindinis dėmesys:
Rėmo standumas + Hidraulinė sistema + Peiliai + Peilio prošvaisa + Šlyties kampas
Plokštės, storesnės nei 20 mm
Dėmesio pokytis:
Įrangos vardinė keliamoji galia + Rėmo deformacija + Hidraulinis stabilumas + Peilio stiprumas + Medžiagos stiprumas
Nekreipkite dėmesio vien į galinį slankiklį.
5. Didesnis automatizavimo tikslumas
Šiuolaikinės CNC hidraulinės giljotinos kirpimo linijos gali būti papildomai aprūpintos:
CNC valdymo sistema
↓
Servo atrama
↓
Automatinis ašmenų tarpo reguliavimas
↓
Priekinė šėrimo sistema
↓
Automatinis lapų palaikymas
↓
Lapų aptikimas
↓
Automatinis kirpimas
↓
Automatinis medžiagų iškrovimas
Tai pakeičia „rankinį, patirtimi pagrįstą kirpimą“
į „skaitmeninį, automatizuotą ir kartojamą tikslų kirpimą“.
6. 5 svarbiausi tobulinimo prioritetai
Jei esama hidraulinė giljotininė kirpimo sistema nėra tiksli, rekomenduoju trikčių šalinimą atlikti tokia tvarka, o ne keisti visus komponentus iš karto:
Pirma: Atgalinis matuoklis
Patikrinkite faktinę padėtį ir pakartojamumą.
Antra: Ašmenų prošvaisa
Pakartotinai kalibruokite pagal medžiagos tipą ir storį.
Trečia: Peiliai
Patikrinkite susidėvėjimą, montavimo kokybę ir lygiagretumą.
Ketvirta: Kairiojo / dešiniojo cilindro sinchronizavimas
Patikrinkite peilio laikiklio lygumą ir judėjimo nuoseklumą tarp kairės ir dešinės pusių.
Penkta: Rėmas / Kreipiamosios juostos / Darbo stalas
Patikrinkite, ar nėra deformacijos ir susidėvėjimo, atsiradusio dėl ilgalaikio naudojimo.
Šių penkių sričių sprendimas paprastai išsprendžia didelę dalį kirpimo tikslumo problemų.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Korean
 Japanese
 Chinese