目次
油圧式ギロチン切断機の精度を向上させるには、バックゲージの調整だけでは不十分です。精度は、機械構造、刃のクリアランス、バックゲージ、油圧システム、シートの位置決め、フレームの剛性、制御システム、および運転保守といった要素の相互作用によって決まります。
以下は、実務的な生産の観点から体系的に分析したものである。
1. 油圧式ギロチン切断の精度を向上させるにはどうすればよいか?
まず、ギロチン切断の精度に影響を与える主要な要因を特定する。
油圧式ギロチンシャーの最終的な精度は、一般的に以下の点に反映されます。
- せん断長さ精度
- 対角線精度
- まっすぐ
- 直角性(垂直性)
- せん断エッジの品質
- 繰り返し位置決め精度
- バッチ処理の一貫性
これは次のように要約できます。
せん断精度 = フレーム剛性 + ブレードの状態 + ブレードクリアランス制御 + バックゲージ精度 + 油圧安定性 + 位置決め方法 + 正しい操作
これらのいずれかの領域で重大な誤差が生じると、最終寸法が許容範囲外となる可能性があります。
2. 精度向上のための15の重要な側面
1) 油圧式ギロチン切断機のフレームとブレードキャリアの剛性を強化する
これは基本的な要件です。
油圧式ギロチンシャーが作動する際、上部ブレードキャリアには大きなせん断力が加わります。フレーム、作業台、またはブレードキャリアの剛性が不十分な場合、厚板のせん断中に微細な変形が生じます。
例えば:
薄板のせん断:フレームの変形は比較的影響が少ない。
厚さ10~20mmの板材をせん断する場合:せん断力は著しく増加する。
フレームの剛性が不十分だと、以下のような問題が発生する可能性があります。
- プレートの両端の寸法が不均一である
- せん断線のずれ
- プレートのわずかな曲がり
- 対角線誤差の増加
- 不均一なせん断面
- 改善方法
検査に重点を置く:
- フレーム溶接の品質
- フレーム全体の剛性
- 上部ブレードキャリアの剛性
- 作業台の平面度
- ブレードキャリアガイドのクリアランス
- ガイド機構の摩耗
- 左右の同期
厚板をせん断するように設計された装置の場合、単に油圧を上げるよりも、非常に剛性の高いフレームと堅牢な構造設計を組み合わせることの方が重要である。
2) ブレードクリアランスの精密制御
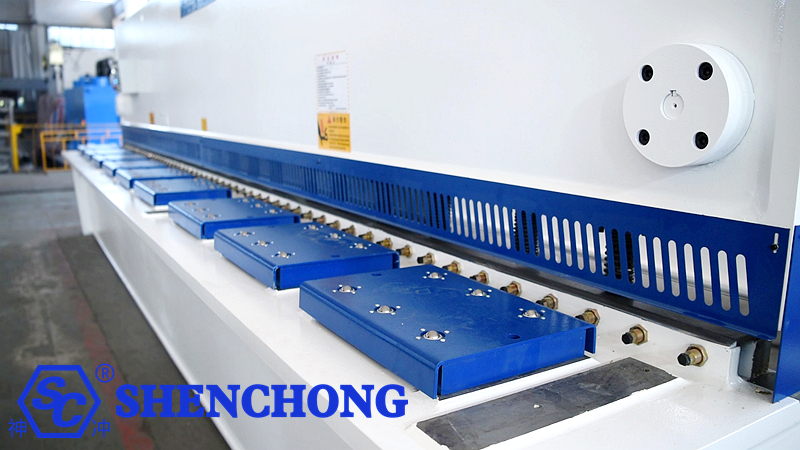
これは、せん断品質に影響を与える最も重要な要因の一つです。
刃のクリアランスが過剰でも不足でも、どちらも問題を引き起こす可能性があります。
過剰なクリアランスは、次のような結果を招く傾向があります。
- バリの増加
- プレート変形
- 粗面せん断断面
- エッジロールオーバー(折りたたみ)
- 寸法安定性の低下
クリアランスが不十分な場合、以下の問題が発生する可能性があります。
- せん断力の増加
- 刃の摩耗の加速
- 刃先の欠け
- 油圧システムの負荷増加
- プレート端部の異常な圧壊
したがって、ブレードのクリアランスは、板厚、材質、および材質強度に基づいて調整する必要がある。
一般的なアプローチ:
材料 | 板厚 | ブレードクリアランス調整 |
普通炭素鋼 | 薄板 | 小さい |
普通炭素鋼 | 中厚プレート | 中くらい |
高強度鋼 | 同じ厚さ | 通常はより適切な/より大きなクリアランスが必要となる |
ステンレス鋼 | 同じ厚さ | 材料の強度に基づいて適切に調整してください。 |
アルミ板 | 薄板 | 通常は小さく安定したクリアランスを採用する |
すべての材料を加工する際に、固定刃クリアランスを使用しないでください。
3) バックゲージシステムの精度向上
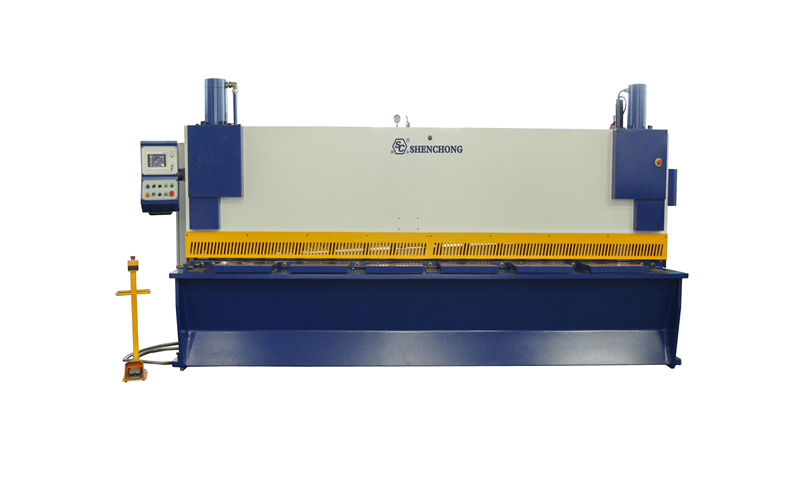
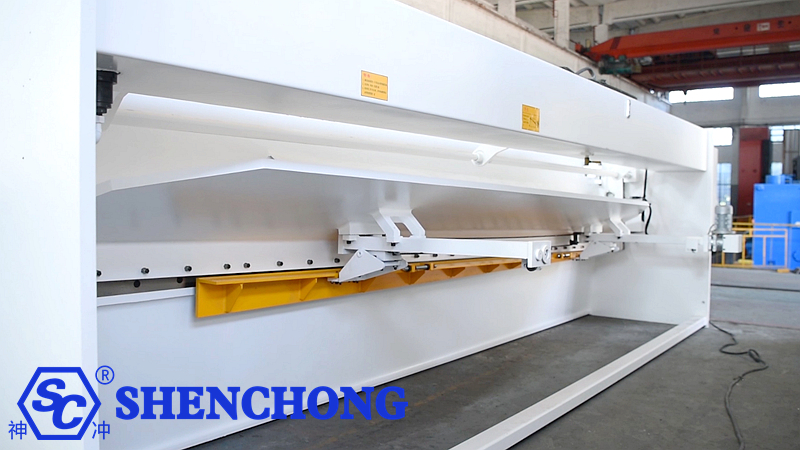
のために CNC油圧式ギロチンシャーバックゲージシステムは、切断長さの精度を決定する重要な構成要素です。
バックゲージは主に、切削刃から位置決め点までの距離を制御する。
例えば、切断長さが2500mm必要なのに、実際のバックゲージ位置が2498.5mmしかない場合、加工物に寸法誤差が生じるのは避けられない。
バックゲージの点検対象となる主要部品は以下のとおりです。
- リードスクリュー
- ガイドレール
- サーボモーター
- 還元機構
- エンコーダー
- バックゲージフィンガー
- 梁の剛性
- 機械的クリアランス
- 反発
4) バックゲージの再現性が高い
もし:
最初のピース:500.00 mm
2つ目のピース:500.05 mm
3つ目のピース:499.98 mm
この種の差異は、再現性誤差として分類される。
これは特にバッチ生産において重要です。
推奨コンポーネント:
- 高精度サーボモーター
- 高精度ボールねじ
- 直線ガイドレール
- 高解像度エンコーダー
- 剛性バックゲージビーム
さらに、定期的に再現性試験を実施してください。
例えば、10回の連続した位置決めサイクル:
カウント | 実測 |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
最大値、最小値、平均値を分析することで、バックゲージシステムの実際の再現性を判断できる。
5) シートがバックゲージに正しく密着していることを確認してください。
これは、実際の運用環境では見落とされがちな問題です。
機械自体の精度が高くても、シートがバックゲージに完全に密着していないとエラーが発生します。
シートが傾いている場合、最終的な切断寸法は不正確になります。
主要な運用手順
剪毛前:
- シートを作業台の上に置いてください。
- シートの端を位置決め装置に合わせます。
- シートがバックゲージと平行になっていることを確認してください。
- シートとバックゲージの間の隙間をなくしてください。
- せん断加工を開始します。
大きなシートの場合は、以下の使用を検討してください。
- フロントサポート
- 空気圧式シートリフター
- シートサポートアーム
- 前面給餌システム
- 自動積載システム
これらは、手作業による位置ずれを最小限に抑えるのに役立ちます。
6) 油圧システムの圧力が安定していることを確認する
油圧システム自体がせん断安定性に影響を与える。
不安定な油圧は、以下のような事態を引き起こす可能性があります。
- せん断速度の変動
- 上部ブレードキャリアの不安定な動き
- 左右の同期が取れていない
- せん断時の振動
- 厚板のせん断が困難
- 再現性の低下
確認すべき主要コンポーネント:
- 油圧ポンプ
- 比例弁
- 安全弁
- ソレノイドバルブ
- 油圧シリンダー
- アザラシ
- 作動油
- 油温
- 油の清浄度
特に以下の点に注意してください。
油圧式せん断機における精度低下の重大な隠れた原因の一つに、作動油の汚染がある。
作動油中の汚染物質濃度が高いと、バルブスプールの動きが不安定になり、それがブレードキャリアの動きにも影響を与える可能性があります。
7) 左右シリンダーの同期制御
スイングビーム式またはギロチン式せん断機は、通常、左右の油圧シリンダーを使用してブレードキャリアを駆動します。
左シリンダーの位置が右シリンダーの位置と一致しない場合:
ブレードキャリアが傾くことがあります。
これは以下に直接影響します。
- ブレードクリアランス
- せん断角度
- 剪断品質
- 板材の変形
- 幅全体にわたって寸法の一貫性がある
したがって、左右のシリンダーの同期とブレードキャリアの水平度を定期的に確認する必要がある。
8) せん断角度を制御する
せん断角度も精度に影響を与える。
過剰なせん断角:
- せん断力の低減
- シート変形の増加の可能性
- せん断端形状の変化
せん断角が不十分です。
- せん断力の増加
- 油圧システムへの負荷増加
- エネルギー消費量の増加
したがって、適切なせん断角度は、板厚と材質に基づいて選択する必要がある。
CNCギロチン式シャーリングマシンでは、適切なせん断角度の制御によって、せん断力、シートの変形、およびせん断品質のバランスを取ることができます。
9) 刃は常に鋭利に保たなければならない
刃の状態は、切断精度に直接影響します。
刃の摩耗は以下のような結果をもたらします。
- バリの増加
- 板材の変形
- 粗くカットされたエッジ
- 寸法安定性の低下
- せん断力の増加
特に加工時に摩耗が急速に進行する。
- ステンレス鋼
- 高強度鋼
- 厚手の鋼板
- ニッケルメッキ
- 高硬度材料
刃物管理システムを導入することをお勧めします。
以下の記録を保管してください。
累積切断長 → 刃の摩耗 → 刃の回転数/反転回数 → 交換時期
また、ブレード取り付け後は、以下の点に注意してください。
- 並列処理
- 高さの一貫性
- 取り付けボルトの締め付け具合
10)適切な刃材を選択する
素材によって必要な刃は異なります。
一般的な刃物材料には以下のようなものがあります。
9CrSi
6CrW2Si
Cr12MoV
H13
高性能合金工具鋼など
例えば、刃物の耐摩耗性や靭性に関する要求は、一般的な低炭素鋼と高強度ステンレス鋼では異なる。
刃の選択が不適切な場合、高精度な機械であっても以下のような問題が発生する可能性があります。
刃の急速な摩耗 → 刃のクリアランスの変化 → バリの増加 → 寸法安定性の低下
11) 作業台の平面度を改善する
作業台は、シートの位置決めを行うための土台となる。
次のような問題:
- 局所的な陥没
- 溶接変形
- 着る
- 異物
- バリ
…シートが平らで安定した状態になるのを妨げる。
その影響は、薄板や大型板材において特に顕著である。
したがって、作業台は以下のように維持する必要があります。
清潔で平坦であり、著しい変形がない。
12) 前面支持装置と背面シート支持装置を使用する
大型プレートの場合:
4×2000 mm、6×3200 mm、8×4000 mm、12×4000 mm、16×6000 mm
…シートを保持することをオペレーターだけに頼ると、シートが傾く原因となることが多い。
以下の使用を検討してください:
- フロントサポートアーム:手動サポートによる誤差を軽減するため。
- 空気圧式シートサポート:薄板から大型板材まで対応。自動前面送り:手動位置決めによる誤差をさらに低減。
- 大型シャーリングマシン用:自動供給+後部サポート+前部サポート
これらの機能は、大量生産における一貫性を大幅に向上させることができる。
13) 適切なせん断速度の選択
多くの人が信じていること:
切断速度が速ければ速いほど、生産性は高くなる。
しかし、特定の材料や厚みによっては、過度に速いせん断プロセスは、シートの変形や振動などの問題を悪化させる可能性がある。
したがって、速度は以下に基づいて選択する必要があります。
- 板厚
- 材質の種類
- せん断長さ
- せん断角度
- ブレードクリアランス
精密加工においては、最高速度を追求するよりも、安定性の方が重要な場合が多い。
14) 仕様を超えるせん断を避ける
これは非常に重要な点です。
例えば、機械の定格寸法が12×3200mmの場合:
これは、特定の材料強度範囲における最大せん断能力を示しています。
装置が継続的にせん断に使用される場合:
- 厚すぎるプレート
- 高強度鋼
- ステンレス鋼
- 高硬度材料
それは以下のような結果につながる可能性があります。
油圧システムの過負荷、ブレードの摩耗、フレームの変形、ブレードキャリアの問題、精度の低下
したがって、「機械で切断できるなら、長期的に見ても安全だ」と安易に考えるべきではない。
作業は、機器の定格パラメータと材料の強度に合わせて行うべきである。
15)「精度検査および校正」システムを確立する
これは、長期的な精度を維持するための最も効果的な方法の一つです。
定期点検が推奨される項目は以下のとおりです。
① バックゲージ位置決め精度
例えば:
100ミリメートル
500ミリメートル
1000ミリメートル
2000ミリメートル
3000ミリメートル
各ポジションを個別に測定してください。
②対角線寸法
長方形のワークピースの場合:2つの対角線を比較します。
その差が大きい場合は、シートの位置決めまたは向きに問題があることを示しています。
③ まっすぐさ
切断面の端面を以下の点について確認してください。
- 中央が膨らんでいる
- 両端がオフセット
- 局所的な曲げ
④ 位置決めの再現性
位置決めテストを10回以上連続して実施する。
3. さまざまなエラーに対応するトラブルシューティング手順
これは製造現場にとって非常に実用的な図表です。
問題 | 主な原因 | 優先チェック |
全長が常に長すぎる | バックゲージの位置が間違っています | バックゲージ校正 |
全長が常に短すぎる | バックゲージの位置が間違っています | パラメータ補正 |
最初のピースは正確だが、後続のピースは誤差が大きくなる。 | 熱ドリフト/機械的バックラッシュ | バックゲージ、サーボ |
左右の寸法に不一致がある | シートのずれ/せん断梁の問題 | 位置決め、ラム/ブレードホルダー |
対角線に大きな誤差があります | 非垂直配置 | バックゲージ、サイドポジショニング |
過剰なバリ | 刃のクリアランス不良/刃の摩耗 | ブレードクリアランス、ブレード |
片側に過剰なバリがある | ブレードクリアランスの不均一性(左右差) | ブレードの取り付け |
シートの歪み | ブレードクリアランス/せん断角度/材料の問題 | ブレードクリアランス、角度 |
粗く切り口が粗い | 刃の摩耗 | 交換用ブレード/ブレード反転 |
厚板のせん断が困難 | 圧力不足/仕様超過 | 油圧系 |
不安定な繰り返し位置 | リードスクリューまたはガイドウェイのバックラッシュ | バックゲージ |
左右のブレードキャリアの同期がずれている | 油圧同期の問題 | シリンダー、バルブブロック |
4. 材料の厚さに基づく精度向上のための主要分野
1~3mmの薄板
主な焦点:
バックゲージ精度 + シート平面度 + ブレードクリアランス
薄いシートは特に反りやすい。
4~8mmの中型プレート
主な焦点:
刃のクリアランス + バックゲージ + 刃の切れ味 + フレームの剛性
厚さ10~16mmのプレート
主な焦点:
フレーム剛性 + 油圧システム + ブレード + ブレードクリアランス + せん断角度
厚さ20mmを超えるプレート
焦点の転換:
機器定格容量 + フレーム変形 + 油圧安定性 + ブレード強度 + 材料強度
バックゲージだけに注目してはいけません。
5. 自動化精度の向上
最新のCNC油圧式ギロチン切断ラインには、さらに以下の装備を追加できます。
CNC制御システム
↓
サーボバックゲージ
↓
自動ブレードクリアランス調整
↓
前面給餌システム
↓
自動シートサポート
↓
シート検出
↓
自動剪断
↓
自動資材排出
これは「手作業による、経験に基づいた剪毛」を変革する
「デジタル化され、自動化され、再現性の高い精密せん断加工」へと移行する。
6.改善すべき上位5つの優先事項
既存の油圧式ギロチン切断機の精度が低下している場合は、すべての部品を一度に交換するのではなく、以下の順序でトラブルシューティングを行うことをお勧めします。
まず:バックゲージ
実際の位置と再現性を確認してください。
2つ目:ブレードクリアランス
材料の種類と厚さに基づいて再調整してください。
3番目:ブレード
摩耗、取り付け品質、平行度を確認してください。
第4:左右シリンダーの同期
ブレードキャリアの水平度と、左右の動きの一貫性を確認してください。
5番目:フレーム/ガイドウェイ/作業台
長期使用による変形や摩耗がないか確認してください。
これら5つの領域に対処することで、通常はせん断精度に関する問題の大部分が解決されます。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese