Índice
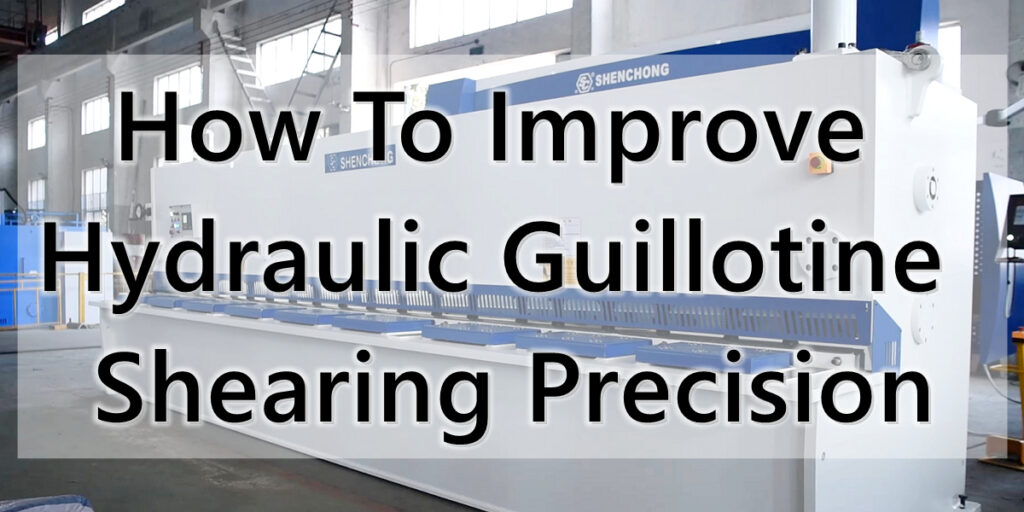
A melhoria da precisão do corte com guilhotina hidráulica exige mais do que apenas o ajuste do batente traseiro. A precisão é determinada pela interação combinada da estrutura mecânica, folga da lâmina, batente traseiro, sistema hidráulico, posicionamento da chapa, rigidez da estrutura, sistema de controle e manutenção operacional.
A seguir, apresentamos uma análise sistemática sob uma perspectiva prática de produção.
1. Como melhorar a precisão do corte com guilhotina hidráulica?
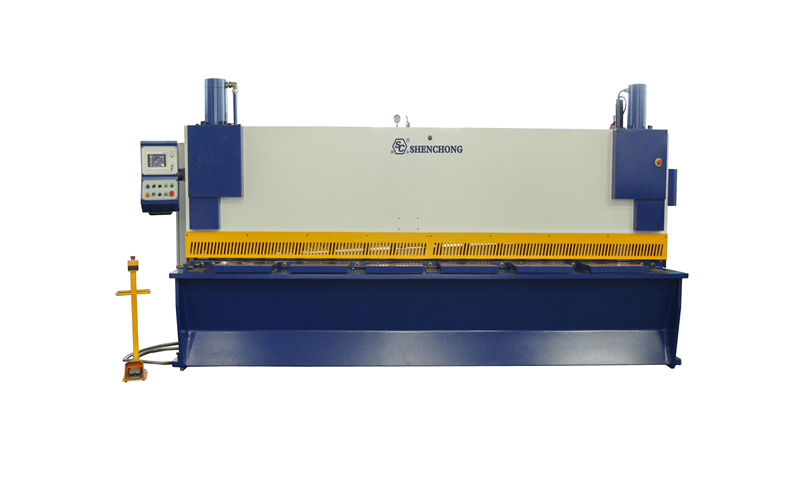
Primeiramente, identifique os principais fatores que afetam a precisão do corte por guilhotina.
A precisão final de uma guilhotina hidráulica geralmente se reflete em:
- Precisão do comprimento de cisalhamento
- Precisão diagonal
- Retidão
- Quadrado (perpendicularidade)
- Qualidade da borda de corte
- Precisão de posicionamento repetida
- Consistência no processamento em lote
Isso pode ser resumido da seguinte forma:
Precisão de corte = Rigidez da estrutura + Condição da lâmina + Controle da folga da lâmina + Precisão do batente traseiro + Estabilidade hidráulica + Método de posicionamento + Operação correta
Erros significativos em qualquer uma dessas áreas podem resultar em dimensões finais fora dos limites de tolerância.
2. 15 Aspectos Essenciais para Melhorar a Precisão
1) Aumentar a rigidez da estrutura da guilhotina hidráulica e do porta-lâminas.
Este é o requisito fundamental.
Quando uma guilhotina hidráulica está em operação, o suporte superior da lâmina é submetido a forças de cisalhamento significativas. Se a rigidez da estrutura, da mesa de trabalho ou do suporte da lâmina for insuficiente, pequenas deformações ocorrerão durante o corte de chapas espessas.
Por exemplo:
Placas extremamente finas sob cisalhamento: A deformação da estrutura tem um impacto relativamente pequeno.
Cisalhamento de placas com 10 a 20 mm de espessura: a força de cisalhamento aumenta significativamente.
A rigidez insuficiente da estrutura pode levar a:
- Dimensões inconsistentes nas extremidades da placa
- Desvio da linha de cisalhamento
- Ligeira curvatura da placa
- Erro diagonal aumentado
- Seção transversal de cisalhamento inconsistente
- Métodos de melhoria
Concentre-se na inspeção:
- Qualidade da solda da estrutura
- Rigidez geral da estrutura
- Rigidez do suporte da lâmina superior
- planicidade da mesa de trabalho
- folga da guia do porta-lâminas
- Desgaste no mecanismo de guia
- Sincronização entre os lados esquerdo e direito
Para equipamentos projetados para cortar chapas grossas, uma estrutura altamente rígida combinada com um projeto estrutural sólido é mais importante do que simplesmente aumentar a pressão hidráulica.
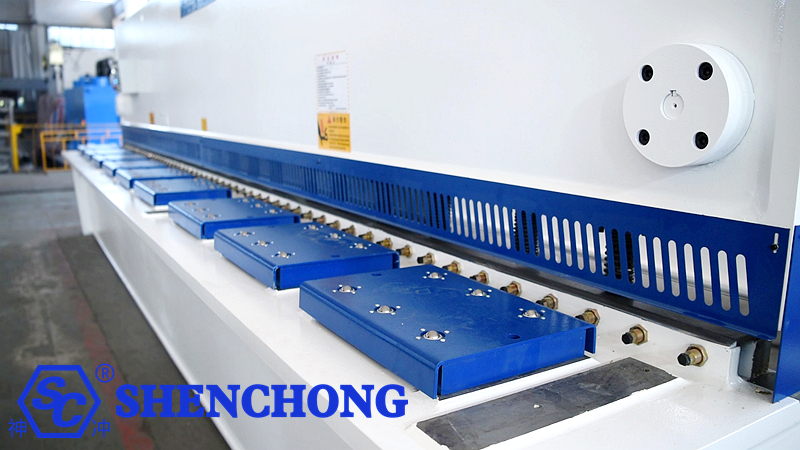
2) Controle preciso da folga da lâmina
Este é um dos fatores mais críticos que afetam a qualidade do cisalhamento.
Folga excessiva ou insuficiente da lâmina podem causar problemas.
Folgas excessivas tendem a resultar em:
- Aumento de rebarbas
- Deformação da placa
- Seção transversal de cisalhamento rugosa
- Rolagem da borda (colapso)
- Estabilidade dimensional reduzida
A folga insuficiente pode causar:
- Aumento da força de cisalhamento
- Desgaste acelerado da lâmina
- lascas na borda da lâmina
- Aumento da carga do sistema hidráulico
- Esmagamento anormal da borda da placa
Portanto, a folga da lâmina deve ser ajustada com base na espessura da chapa, no tipo de material e na resistência do material.
Abordagem típica:
Materiais | Espessura da placa | Ajuste da folga da lâmina |
Aço carbono comum | Placa fina | Pequeno |
Aço carbono comum | chapa de espessura média | Médio |
Aço de alta resistência | Mesma espessura | Geralmente requer uma folga maior/mais adequada. |
Aço inoxidável | Mesma espessura | Ajuste conforme necessário com base na resistência do material. |
Chapa de alumínio | Placa fina | Geralmente utiliza uma folga pequena e estável. |
Não utilize uma folga de lâmina fixa para processar todos os materiais.
3) Melhorar a precisão do sistema de batente traseiro
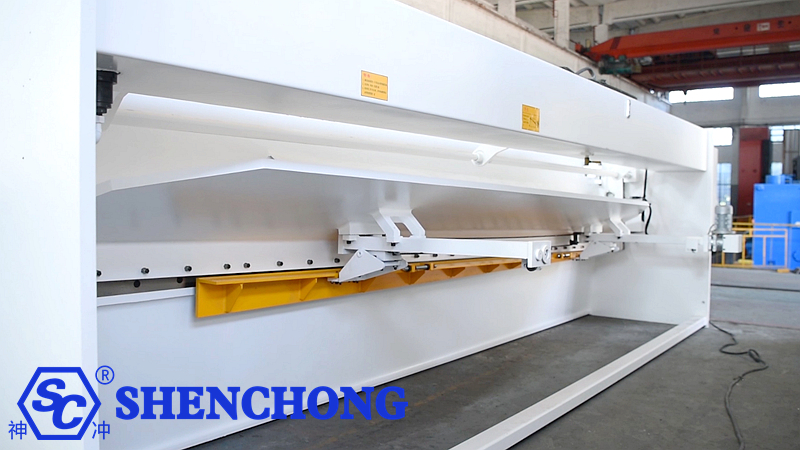
Para guilhotinas hidráulicas CNCO sistema de batente traseiro é um componente fundamental para determinar a precisão do comprimento de corte.
O batente traseiro controla principalmente a distância entre a lâmina de corte e o ponto de posicionamento.
Por exemplo, se for necessário um comprimento de corte de 2500 mm, mas a posição real do batente traseiro for de apenas 2498,5 mm, ocorrerá inevitavelmente um erro dimensional na peça de trabalho.
Os principais componentes do batente traseiro a serem inspecionados incluem:
- Parafuso de avanço
- Trilhos-guia
- Servo motor
- Mecanismo de redução
- Codificador
- Dedos do batente traseiro
- Rigidez da viga
- Folga mecânica
- Retaliação
4) Alta repetibilidade do batente traseiro
Se:
Primeira peça: 500,00 mm
Segunda peça: 500,05 mm
Terceira peça: 499,98 mm
Esse tipo de discrepância é classificado como erro de repetibilidade.
Isso é particularmente importante para a produção em lotes.
Componentes recomendados:
- Servomotor de alta precisão
- Fuso de esferas de alta precisão
- Trilhos guia lineares
- Codificador de alta resolução
- Viga traseira rígida
Além disso, realize testes de repetibilidade regularmente.
Por exemplo, 10 ciclos de posicionamento consecutivos:
Contar | Medidas reais |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Ao analisar os valores máximo, mínimo e médio, é possível determinar a repetibilidade real do sistema de batente traseiro.
5) Certifique-se de que a folha esteja devidamente encaixada contra o batente traseiro.
Este é um problema frequentemente negligenciado em ambientes de produção reais.
Mesmo que a própria máquina tenha alta precisão, ocorrerão erros se a folha não estiver completamente alinhada com o batente traseiro.
Se a chapa estiver inclinada, as dimensões finais do corte serão imprecisas.
Principais etapas operacionais
Antes da tosquia:
- Coloque a folha sobre a mesa de trabalho.
- Alinhe a borda da folha com o dispositivo de posicionamento.
- Certifique-se de que a chapa esteja paralela ao batente traseiro.
- Elimine qualquer folga entre a chapa e o batente traseiro.
- Inicie o processo de corte.
Para folhas grandes, considere usar:
- Suportes frontais
- elevadores pneumáticos de chapas
- braços de suporte de chapa
- Sistemas de alimentação frontal
- Sistemas de carregamento automático
Esses recursos ajudam a minimizar erros de posicionamento causados pelo manuseio manual.
6) Garantir a estabilidade da pressão do sistema hidráulico
O próprio sistema hidráulico afeta a estabilidade ao cisalhamento.
A pressão hidráulica instável pode levar a:
- Flutuações na velocidade de cisalhamento
- Movimento instável do suporte da lâmina superior
- Falta de sincronização entre os lados esquerdo e direito
- Vibração durante o cisalhamento
- Dificuldade em cortar chapas grossas
- Repetibilidade reduzida
Componentes principais a verificar:
- Bomba hidráulica
- Válvula proporcional
- Válvula de alívio
- Válvula solenoide
- Cilindro hidráulico
- Focas
- Óleo hidráulico
- Temperatura do óleo
- Limpeza do óleo
Preste especial atenção a:
A contaminação do óleo hidráulico é uma causa oculta significativa de perda de precisão em tesouras hidráulicas.
Altos níveis de contaminantes no óleo hidráulico podem causar movimentos instáveis do carretel da válvula, o que, por sua vez, afeta o movimento do porta-lâminas.
7) Controlar a sincronização dos cilindros esquerdo e direito
As tesouras de viga oscilante ou guilhotina normalmente acionam o porta-lâminas usando cilindros hidráulicos esquerdo e direito.
Se a posição do cilindro esquerdo não coincidir com a do cilindro direito:
O suporte da lâmina pode inclinar-se.
Isso afeta diretamente:
- folga da lâmina
- Ângulo de cisalhamento
- Qualidade de corte
- Deformação da folha
- Consistência dimensional ao longo da largura
Portanto, a sincronização dos cilindros esquerdo e direito e o nivelamento do porta-lâminas devem ser verificados regularmente.
8) Controle o ângulo de cisalhamento
O ângulo de corte também afeta a precisão.
Ângulo de cisalhamento excessivo:
- Força de cisalhamento reduzida
- Potencial aumento na deformação da chapa
- Alterações no perfil da borda cortada
Ângulo de cisalhamento insuficiente:
- Aumento da força de cisalhamento
- Aumento da carga no sistema hidráulico
- Maior consumo de energia
Portanto, o ângulo de cisalhamento apropriado deve ser selecionado com base na espessura e no material da placa.
Em máquinas de corte guilhotina CNC, o controle adequado do ângulo de corte permite um equilíbrio entre a força de corte, a deformação da chapa e a qualidade do corte.
9) As lâminas devem ser mantidas afiadas.
A condição da lâmina afeta diretamente a precisão do corte.
O desgaste da lâmina leva a:
- Aumento de rebarbas
- Deformação da folha
- Bordas cortadas grosseiramente
- Estabilidade dimensional reduzida
- Aumento da força de cisalhamento
O desgaste é particularmente rápido durante o processamento:
- Aço inoxidável
- Aço de alta resistência
- Chapa de aço espessa
- Placa de níquel
- Materiais de alta dureza
Recomenda-se a implementação de um sistema de gestão de lâminas.
Manter registros de:
Comprimento de corte acumulado → Desgaste da lâmina → Número de rotações/viradas da lâmina → Cronograma de substituição
Além disso, preste atenção ao seguinte após a instalação da lâmina:
- Paralelismo
- Consistência de altura
- Aperto dos parafusos de montagem
10) Selecione os materiais de lâmina apropriados
Materiais diferentes exigem lâminas diferentes.
Os materiais comuns para lâminas incluem:
9CrSi
6CrW2Si
Cr12MoV
H13
Aços-ferramenta de liga de alto desempenho, etc.
Por exemplo, os requisitos de resistência ao desgaste e tenacidade da lâmina diferem entre o aço comum de baixo carbono e o aço inoxidável de alta resistência.
Se a escolha da lâmina for inadequada, mesmo uma máquina de alta precisão poderá apresentar os seguintes problemas:
Desgaste rápido da lâmina → Alterações na folga da lâmina → Aumento de rebarbas → Redução da estabilidade dimensional
11) Melhorar a planicidade da mesa de trabalho
A mesa de trabalho serve como base para o posicionamento das chapas.
Questões como:
- depressões localizadas
- Deformação de soldagem
- Vestir
- Objetos estranhos
- Rebarbas
…impedir que o lençol fique plano e estável.
O impacto é particularmente significativo para chapas finas e placas de grandes dimensões.
Portanto, a mesa de trabalho deve ser mantida:
Limpo, plano e livre de deformações significativas.
12) Utilize dispositivos de suporte frontal e traseiro para as folhas.
Para pratos de grandes dimensões, tais como:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
…depender exclusivamente do operador para segurar a folha geralmente leva ao seu tombamento.
Considere usar:
- Braços de apoio frontais: Para reduzir erros causados pelo apoio manual.
- Suporte pneumático para chapas: Adequado para chapas finas e placas de grandes dimensões. Alimentação frontal automática: Reduz ainda mais os erros causados pelo posicionamento manual.
- Para máquinas de corte de grande porte: Alimentação automática + suporte traseiro + suporte frontal
Essas características podem melhorar significativamente a consistência na produção em massa.
13) Selecionando a velocidade de cisalhamento correta
Muitas pessoas acreditam:
Quanto mais rápido o corte, maior a produtividade.
No entanto, para certos materiais e espessuras, um processo de cisalhamento excessivamente rápido pode agravar problemas como deformação e vibração da chapa.
Portanto, a velocidade deve ser selecionada com base em:
- Espessura da placa
- Tipo de material
- Comprimento de cisalhamento
- Ângulo de cisalhamento
- folga da lâmina
Para usinagem de precisão, a estabilidade costuma ser mais importante do que simplesmente buscar a velocidade máxima.
14) Evite o corte além das especificações
Este é um ponto crucial.
Por exemplo, se uma máquina tiver dimensões de 12 × 3200 mm:
Isso indica a capacidade máxima de cisalhamento para uma faixa específica de resistências do material.
Se o equipamento for usado consistentemente para cisalhar:
- Placas excessivamente grossas
- Aço de alta resistência
- Aço inoxidável
- Materiais de alta dureza
Isso pode levar a:
Sobrecarga do sistema hidráulico + desgaste da lâmina + deformação da estrutura + problemas no suporte da lâmina + redução da precisão
Portanto, não se deve simplesmente presumir: "Se a máquina consegue cortar, é seguro fazê-lo a longo prazo."
As operações devem ser adequadas aos parâmetros nominais do equipamento e à resistência do material.
15) Estabelecer um sistema de "inspeção e calibração de precisão"
Essa é uma das maneiras mais eficazes de manter a precisão a longo prazo.
Recomenda-se inspeções regulares para:
① Precisão de posicionamento do batente traseiro
Por exemplo:
100 milímetros
500 milímetros
1000 milímetros
2000 milímetros
3000 milímetros
Meça cada posição individualmente.
② Medidas diagonais
Para peças retangulares: compare as duas diagonais.
Se a diferença for significativa, isso indica problemas com o posicionamento ou a orientação da folha.
③ Retidão
Verifique a borda cortada quanto a:
- Com uma protuberância no meio
- Deslocamento nas extremidades
- flexão localizada
④ Repetibilidade do posicionamento
Realizar testes de posicionamento 10 ou mais vezes consecutivas.
3. Instruções para resolução de problemas correspondentes a diferentes erros
Este é um gráfico muito prático para o chão de fábrica.
Emitir | Causas primárias | Verificações prioritárias |
O comprimento total é consistentemente muito longo. | Posição incorreta do batente traseiro | Calibração do batente traseiro |
O comprimento total é consistentemente muito curto. | Posição incorreta do batente traseiro | Compensação de parâmetros |
A primeira peça está correta, mas as peças subsequentes mostram desvios crescentes. | Deriva térmica / Folga mecânica | Batente traseiro, servo |
Dimensões inconsistentes entre os lados esquerdo e direito. | Desalinhamento da chapa / Problemas na viga de cisalhamento | Posicionamento, suporte do pistão/lâmina |
Erro diagonal significativo | Posicionamento não perpendicular | Batente traseiro, posicionamento lateral |
Rebarbas excessivas | Folga inadequada da lâmina / Desgaste da lâmina | Folga da lâmina, Lâminas |
Excesso de rebarbas em um dos lados | Folga desigual entre as lâminas (esquerda vs. direita) | Instalação da lâmina |
Distorção da folha | Folga da lâmina / Ângulo de cisalhamento / Problemas com o material | Folga da lâmina, ângulo |
Borda cortada áspera | Desgaste da lâmina | Substituição/Inversão da Lâmina |
Dificuldade em cortar chapas grossas | Pressão insuficiente / Excedendo as especificações | Sistema hidráulico |
posicionamento repetitivo instável | folga do fuso ou da guia | Bitola traseira |
Os suportes das lâminas esquerda e direita estão dessincronizados. | problemas de sincronização hidráulica | Cilindro, Bloco de Válvulas |
4. Áreas-chave para melhorar a precisão com base na espessura do material
Folhas finas de 1 a 3 mm
Foco principal:
Precisão do batente traseiro + Planicidade da chapa + Folga da lâmina
Folhas finas são particularmente suscetíveis a deformações.
Placas médias de 4 a 8 mm
Foco principal:
Espaço livre da lâmina + Batente traseiro + Afiação da lâmina + Rigidez da estrutura
chapas com 10 a 16 mm de espessura
Foco principal:
Rigidez da estrutura + Sistema hidráulico + Lâminas + Folga das lâminas + Ângulo de cisalhamento
Placas com espessura superior a 20 mm
Mudança de foco:
Capacidade nominal do equipamento + Deformação da estrutura + Estabilidade hidráulica + Resistência da lâmina + Resistência do material
Não se concentre apenas no batente traseiro.
5. Maior precisão de automação
As modernas linhas de corte com guilhotina hidráulica CNC podem ser ainda equipadas com:
Sistema de controle CNC
↓
Batente traseiro servo
↓
Ajuste automático da folga da lâmina
↓
Sistema de alimentação frontal
↓
Suporte automático para folhas
↓
Detecção de folhas
↓
Corte automático
↓
Descarregamento automático de materiais
Isso transforma a “tosquia manual baseada na experiência”.
em “cisalhamento de precisão digitalizado, automatizado e repetível”.
6. As 5 principais prioridades para melhoria
Se uma guilhotina hidráulica existente estiver apresentando desempenho insatisfatório em termos de precisão, recomendo solucionar o problema na seguinte ordem, em vez de substituir todos os componentes de uma só vez:
Primeiro: Batente traseiro
Verificar a posição real e a repetibilidade.
Segundo: Folga da lâmina
Recalibrar com base no tipo e espessura do material.
Terceiro: Lâminas
Verifique o desgaste, a qualidade da instalação e o paralelismo.
Quarto: Sincronização dos cilindros esquerdo e direito
Verifique o nivelamento do suporte da lâmina e a consistência do movimento entre os lados esquerdo e direito.
Quinto: Estrutura/Guias/Mesa de trabalho
Verifique se há deformações e desgaste resultantes do uso prolongado.
Abordar essas cinco áreas geralmente resolve uma parte significativa dos problemas de precisão de corte.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese