Inhaltsverzeichnis
Die Verbesserung der Präzision beim hydraulischen Guillotine-Schneiden erfordert mehr als nur die Justierung des Hinteranschlags. Die Präzision wird durch das Zusammenspiel von mechanischer Struktur, Klingenspalt, Hinteranschlag, Hydrauliksystem, Blechpositionierung, Rahmensteifigkeit, Steuerungssystem und Wartung bestimmt.
Nachfolgend eine systematische Analyse aus praktischer Produktionsperspektive.
1. Wie lässt sich die Präzision der hydraulischen Guillotine beim Scheren verbessern?
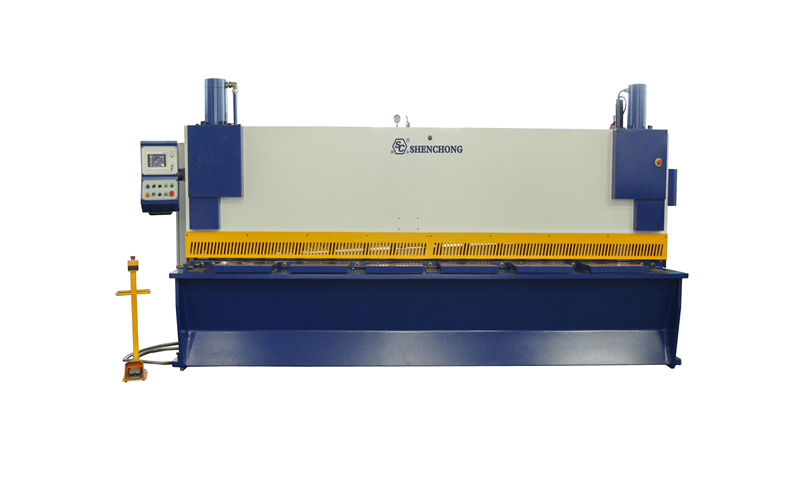
Zunächst müssen die Kernfaktoren identifiziert werden, die die Schergenauigkeit der Guillotine beeinflussen.
Die endgültige Präzision einer hydraulischen Guillotine-Schere spiegelt sich typischerweise in Folgendem wider:
- Scherlängenpräzision
- Diagonale Genauigkeit
- Geradheit
- Rechtwinkligkeit (Senkrechtheit)
- Scherschnittqualität
- Wiederholgenauigkeit der Positionierung
- Konsistenz bei der Chargenverarbeitung
Dies lässt sich wie folgt zusammenfassen:
Schergenauigkeit = Rahmensteifigkeit + Zustand des Sägeblatts + Kontrolle des Sägeblattspiels + Präzision des Hinteranschlags + Hydraulische Stabilität + Positionierungsmethode + Korrekte Bedienung
Erhebliche Fehler in einem dieser Bereiche können dazu führen, dass die Endabmessungen außerhalb der Toleranzgrenzen liegen.
2. 15 Schlüsselaspekte zur Verbesserung der Präzision
1) Erhöhung der Steifigkeit des Rahmens und des Klingenträgers der hydraulischen Guillotine-Schermaschine.
Dies ist die grundlegende Voraussetzung.
Beim Betrieb einer hydraulischen Guillotine-Schere wirken erhebliche Scherkräfte auf den oberen Klingenträger. Ist die Steifigkeit des Rahmens, des Arbeitstisches oder des Klingenträgers unzureichend, kommt es beim Schneiden dicker Bleche zu minimalen Verformungen.
Zum Beispiel:
Scherung dünner Platten: Die Verformung des Rahmens hat einen relativ geringen Einfluss.
Scheren von 10–20 mm dicken Platten: Die Scherkraft nimmt deutlich zu.
Unzureichende Rahmensteifigkeit kann zu Folgendem führen:
- Uneinheitliche Abmessungen an den Enden der Platte
- Abweichung der Scherlinie
- Die Platte hat sich leicht verbogen.
- Erhöhter Diagonalfehler
- Inkonsistenter Scherquerschnitt
- Verbesserungsmethoden
Schwerpunkt Inspektion:
- Qualität der Rahmenschweißung
- Gesamtrahmensteifigkeit
- Steifigkeit des oberen Klingenträgers
- Ebenheit der Arbeitsfläche
- Freiraum der Blattträgerführung
- Verschleiß am Führungsmechanismus
- Synchronisation zwischen der linken und der rechten Seite
Bei Geräten, die zum Scheren dicker Platten ausgelegt sind, ist ein hochsteifer Rahmen in Verbindung mit einer soliden Konstruktion wichtiger als eine bloße Erhöhung des Hydraulikdrucks.
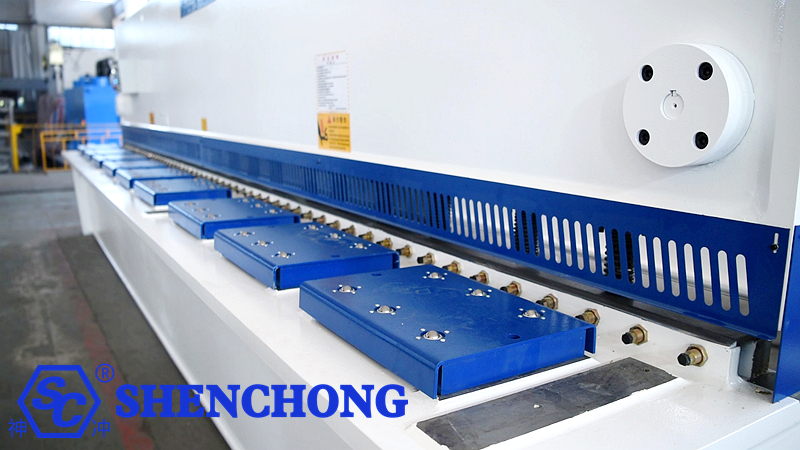
2) Präzise Steuerung des Klingenspalts
Dies ist einer der wichtigsten Faktoren, die die Scherqualität beeinflussen.
Sowohl zu großer als auch zu geringer Klingenabstand können Probleme verursachen.
Zu großer Abstand führt in der Regel zu Folgendem:
- Vermehrte Grate
- Plattenverformung
- Rauer Scherquerschnitt
- Kantenüberrollung (Zusammenklappen)
- Verminderte Dimensionsstabilität
Unzureichender Freiraum kann folgende Folgen haben:
- Erhöhte Scherkraft
- Beschleunigter Klingenverschleiß
- Klingenkantenausbrüche
- Erhöhte Belastung des Hydrauliksystems
- Ungewöhnliche Beschädigung des Plattenrandes
Daher muss der Schaufelspalt je nach Blechdicke, Materialart und Materialfestigkeit angepasst werden.
Typisches Vorgehen:
Materialien | Plattendicke | Einstellung des Klingenspiels |
Normaler Kohlenstoffstahl | Dünne Platte | Klein |
Normaler Kohlenstoffstahl | Mitteldicke Platte | Medium |
Hochfester Stahl | Gleiche Dicke | In der Regel ist ein größerer/angemessenerer Freiraum erforderlich. |
Edelstahl | Gleiche Dicke | Die Anpassung erfolgt entsprechend der Materialfestigkeit. |
Aluminiumblech | Dünne Platte | Verwendet üblicherweise ein kleines, stabiles Spiel. |
Verwenden Sie nicht für die Bearbeitung aller Materialien einen festen Klingenabstand.
3) Verbesserung der Genauigkeit des Hinteranschlagsystems
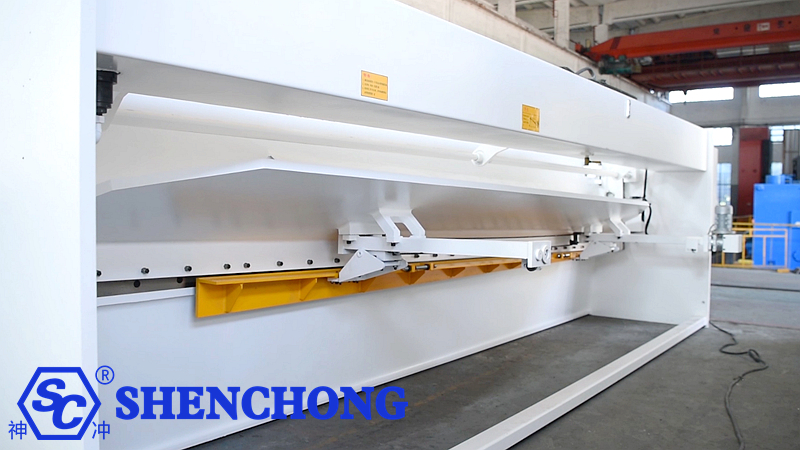
Für CNC-hydraulische Guillotine-ScherenDas Hinteranschlagsystem ist eine Schlüsselkomponente, die die Genauigkeit der Schnittlänge bestimmt.
Der Hinteranschlag steuert in erster Linie den Abstand zwischen der Schneide und dem Positionierungspunkt.
Wenn beispielsweise eine Schnittlänge von 2500 mm erforderlich ist, die tatsächliche Position des Hinteranschlags aber nur 2498,5 mm beträgt, entsteht zwangsläufig ein Maßfehler im Werkstück.
Zu den wichtigsten zu prüfenden Bauteilen des Hinteranschlags gehören:
- Gewindespindel
- Führungsschienen
- Servomotor
- Reduktionsmechanismus
- Encoder
- Hinteranschlagfinger
- Balkensteifigkeit
- Mechanisches Spiel
- Gegenreaktion
4) Hohe Wiederholgenauigkeit des Hinteranschlags
Wenn:
Erstes Stück: 500,00 mm
Zweites Stück: 500,05 mm
Drittes Stück: 499,98 mm
Diese Art von Abweichung wird als Wiederholbarkeitsfehler klassifiziert.
Dies ist insbesondere für die Serienfertigung von entscheidender Bedeutung.
Empfohlene Komponenten:
- Hochpräzisions-Servomotor
- Hochpräzisions-Kugelgewindetrieb
- Lineare Führungsschienen
- Hochauflösender Encoder
- Starrer Hinteranschlagbalken
Führen Sie außerdem regelmäßig Wiederholbarkeitstests durch.
Zum Beispiel 10 aufeinanderfolgende Positionierungszyklen:
Zählen | Tatsächliche Messungen |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Durch die Analyse der Maximal-, Minimal- und Durchschnittswerte kann die tatsächliche Wiederholgenauigkeit des Hinteranschlagsystems ermittelt werden.
5) Stellen Sie sicher, dass das Blech korrekt am Hinteranschlag anliegt.
Dies ist ein Problem, das in realen Produktionsumgebungen oft übersehen wird.
Auch wenn die Maschine selbst eine hohe Präzision aufweist, treten Fehler auf, wenn das Blech nicht vollständig bündig am Hinteranschlag anliegt.
Wenn das Blech schief liegt, sind die endgültigen Schnittmaße ungenau.
Wichtige operative Schritte
Vor dem Scheren:
- Lege das Blatt auf den Arbeitstisch.
- Richten Sie die Kante des Blattes an der Positioniervorrichtung aus.
- Stellen Sie sicher, dass das Blech parallel zum Hinteranschlag verläuft.
- Jegliche Lücke zwischen Blech und Hinteranschlag muss beseitigt werden.
- Den Schervorgang einleiten.
Für große Platten empfiehlt sich Folgendes:
- Vordere Stützen
- Pneumatische Blechheber
- Blechstützarme
- Frontzuführungssysteme
- Automatische Verladesysteme
Diese Maßnahmen tragen dazu bei, Positionsfehler durch manuelle Handhabung zu minimieren.
6) Sicherstellen eines stabilen Hydrauliksystemdrucks
Das Hydrauliksystem selbst beeinflusst die Scherstabilität.
Instabiler Hydraulikdruck kann zu Folgendem führen:
- Schwankungen der Schergeschwindigkeit
- Instabile Bewegung des oberen Klingenträgers
- Mangelnde Synchronisation zwischen linker und rechter Seite
- Vibration während der Scherung
- Schwierigkeiten beim Scheren dicker Platten
- Verringerte Wiederholbarkeit
Wichtige Komponenten, die zu prüfen sind:
- Hydraulikpumpe
- Proportionalventil
- Überdruckventil
- Magnetventil
- Hydraulikzylinder
- Siegel
- Hydrauliköl
- Öltemperatur
- Ölreinheit
Besonderes Augenmerk sollte auf Folgendes gelegt werden:
Verunreinigungen im Hydrauliköl sind eine bedeutende, oft übersehene Ursache für Präzisionsverluste bei hydraulischen Scheren.
Hohe Konzentrationen von Verunreinigungen im Hydrauliköl können zu einer instabilen Bewegung des Ventilschiebers führen, was wiederum die Bewegung des Schaufelträgers beeinträchtigt.
7) Steuerung der Synchronisation der linken und rechten Zylinder
Schwenkbalken- oder Guillotinescheren treiben typischerweise den Klingenträger mittels linker und rechter Hydraulikzylinder an.
Wenn die Position des linken Zylinders nicht mit der des rechten Zylinders übereinstimmt:
Der Klingenträger kann kippen.
Dies hat direkte Auswirkungen auf:
- Blattabstand
- Scherwinkel
- Scherqualität
- Blechverformung
- Maßkonstanz über die Breite
Deshalb müssen die Synchronisation der linken und rechten Zylinder sowie die Ebenheit des Klingenträgers regelmäßig überprüft werden.
8) Den Scherwinkel kontrollieren
Auch der Scherwinkel beeinflusst die Präzision.
Übermäßiger Scherwinkel:
- Reduzierte Scherkraft
- Potenzielle Zunahme der Blechverformung
- Veränderungen im Scherkantenprofil
Unzureichender Scherwinkel:
- Erhöhte Scherkraft
- Erhöhte Belastung des Hydrauliksystems
- Höherer Energieverbrauch
Daher sollte der geeignete Scherwinkel anhand der Plattendicke und des Materials ausgewählt werden.
Bei CNC-Guillotine-Schneidemaschinen ermöglicht die richtige Steuerung des Scherwinkels ein Gleichgewicht zwischen Scherkraft, Blechverformung und Scherqualität.
9) Die Klingen müssen scharf gehalten werden.
Der Zustand der Klinge hat einen direkten Einfluss auf die Schneidgenauigkeit.
Klingenverschleiß führt zu:
- Vermehrte Grate
- Blechverformung
- Raue Schnittkanten
- Verminderte Dimensionsstabilität
- Erhöhte Scherkraft
Der Verschleiß ist besonders schnell bei der Verarbeitung:
- Edelstahl
- Hochfester Stahl
- Dicke Stahlplatte
- Nickelplattiert
- Hochharte Werkstoffe
Es wird empfohlen, ein Klingenmanagementsystem einzurichten.
Führen Sie Aufzeichnungen über:
Gesamtschnittlänge → Klingenverschleiß → Anzahl der Klingenumdrehungen/-umdrehungen → Austauschplan
Beachten Sie nach der Montage der Klingen außerdem Folgendes:
- Parallelität
- Höhenkonsistenz
- Festigkeit der Befestigungsschrauben
10) Geeignete Klingenmaterialien auswählen
Unterschiedliche Materialien erfordern unterschiedliche Klingen.
Gängige Klingenmaterialien sind:
9CrSi
6CrW2Si
Cr12MoV
H13
Hochleistungsfähige legierte Werkzeugstähle usw.
Beispielsweise unterscheiden sich die Anforderungen an Verschleißfestigkeit und Zähigkeit von Klingen zwischen normalem kohlenstoffarmem Stahl und hochfestem Edelstahl.
Bei ungeeigneter Klingenwahl kann es selbst bei einer hochpräzisen Maschine zu folgenden Problemen kommen:
Schneller Klingenverschleiß → Veränderungen des Klingenspiels → Vermehrte Gratbildung → Reduzierte Dimensionsstabilität
11) Verbesserung der Ebenheit der Arbeitsfläche
Der Arbeitstisch dient als Grundlage für die Positionierung der Bleche.
Probleme wie:
- Lokalisierte Vertiefungen
- Schweißverformung
- Tragen
- Fremdkörper
- Kletten
…verhindern, dass das Laken flach und stabil liegt.
Die Auswirkungen sind bei dünnen Blechen und großformatigen Platten besonders bedeutend.
Deshalb muss der Arbeitstisch erhalten bleiben:
Sauber + Eben + Frei von nennenswerten Verformungen.
12) Vordere und hintere Blechstützvorrichtungen verwenden
Für große Teller wie zum Beispiel:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
…sich allein auf den Bediener zu verlassen, der das Blech hält, führt oft zu einem Kippen.
Erwägen Sie die Verwendung von:
- Vordere Stützarme: Zur Reduzierung von Fehlern, die durch manuelle Unterstützung entstehen.
- Pneumatische Blechunterstützung: Geeignet für dünne Bleche und großformatige Platten. Automatischer Fronteinzug: Reduziert Fehler durch manuelle Positionierung zusätzlich.
- Für großflächige Schermaschinen: Automatische Zuführung + hintere Abstützung + vordere Abstützung
Diese Merkmale können die Konsistenz in der Massenproduktion deutlich verbessern.
13) Auswahl der richtigen Schergeschwindigkeit
Viele Menschen glauben:
Je schneller der Schnitt, desto höher die Produktivität.
Bei bestimmten Materialien und Dicken kann ein zu schneller Schervorgang jedoch Probleme wie Blechverformung und Vibrationen verschärfen.
Daher sollte die Geschwindigkeit anhand folgender Kriterien ausgewählt werden:
- Plattendicke
- Materialart
- Scherlänge
- Scherwinkel
- Blattabstand
Bei der Präzisionsbearbeitung ist Stabilität oft wichtiger als die reine Geschwindigkeitsoptimierung.
14) Vermeiden Sie ein Überschreiten der vorgegebenen Schervorgaben.
Das ist ein entscheidender Punkt.
Beispiel: Eine Maschine hat die Abmessungen 12 × 3200 mm.
Dies gibt die maximale Scherfestigkeit für einen bestimmten Bereich von Materialfestigkeiten an.
Wenn das Gerät regelmäßig zum Scheren verwendet wird:
- Zu dicke Platten
- Hochfester Stahl
- Edelstahl
- Hochharte Werkstoffe
Dies kann zu Folgendem führen:
Überlastung des Hydrauliksystems + Verschleiß der Schaufeln + Verformung des Rahmens + Probleme mit dem Schaufelträger + verringerte Genauigkeit
Daher sollte man nicht einfach annehmen: „Wenn die Maschine es durchschneiden kann, ist es langfristig sicher, dies zu tun.“
Die Betriebsabläufe sollten auf die Nennparameter der Ausrüstung und die Festigkeit des Materials abgestimmt sein.
15) Ein System zur Genauigkeitsprüfung und Kalibrierung einrichten
Dies ist eine der effektivsten Methoden, um die Genauigkeit langfristig zu gewährleisten.
Regelmäßige Inspektionen werden empfohlen für:
① Positioniergenauigkeit des Hinteranschlags
Zum Beispiel:
100 mm
500 mm
1000 mm
2000 mm
3000 mm
Messen Sie jede Position einzeln.
② Diagonalmessungen
Bei rechteckigen Werkstücken: Vergleichen Sie die beiden Diagonalen.
Ist der Unterschied signifikant, deutet dies auf Probleme mit der Positionierung oder der Ausrichtung des Blattes hin.
③ Geradheit
Prüfen Sie die Schnittkante auf Folgendes:
- Ausbeulung in der Mitte
- Versatz an den Enden
- Lokalisierte Biegung
④ Wiederholgenauigkeit der Positionierung
Führen Sie die Positionierungstests 10 oder öfter hintereinander durch.
3. Anweisungen zur Fehlerbehebung für verschiedene Fehler
Dies ist ein sehr praktisches Diagramm für die Produktionshalle.
Ausgabe | Hauptursachen | Prioritätsprüfungen |
Die Gesamtlänge ist durchgehend zu lang | Falsche Hinteranschlagposition | Hinteranschlagkalibrierung |
Die Gesamtlänge ist durchgehend zu kurz | Falsche Hinteranschlagposition | Parameterkompensation |
Das erste Teil ist korrekt, aber die nachfolgenden Teile weisen eine zunehmende Abweichung auf. | Thermische Drift / Mechanisches Spiel | Hinteranschlag, Servo |
Uneinheitliche Abmessungen zwischen linker und rechter Seite | Fehlausrichtung der Bleche / Probleme mit dem Schubträger | Positionierung, Stößel-/Messerhalter |
Signifikanter Diagonalfehler | Nicht-senkrechte Positionierung | Hinteranschlag, Seitenpositionierung |
Übermäßige Grate | Unzureichender Klingenabstand / Klingenverschleiß | Klingenabstand, Klingen |
Übermäßige Grate auf einer Seite | Ungleichmäßiger Klingenabstand (links vs. rechts) | Klingenmontage |
Blattverzerrung | Klingenfreiraum / Scherwinkel / Materialprobleme | Klingenabstand, Winkel |
Raue, gescherte Kante | Klingenverschleiß | Klingenwechsel/Klingenumkehr |
Schwierigkeiten beim Scheren dicker Platten | Unzureichender Druck / Überschreitung der Spezifikationen | Hydrauliksystem |
Instabile Wiederholungspositionierung | Spiel in der Leitspindel oder Führungsbahn | Hinteranschlag |
Linke und rechte Klingenträger nicht synchron | Probleme mit der hydraulischen Synchronisierung | Zylinder, Ventilblock |
4. Wichtige Bereiche zur Verbesserung der Präzision in Abhängigkeit von der Materialdicke
1-3 mm dünne Bleche
Schwerpunkt:
Präzision des Hinteranschlags + Planheit des Blechs + Klingenabstand
Dünne Bleche neigen besonders zum Verziehen.
4-8 mm mittlere Platten
Schwerpunkt:
Klingenabstand + Hinteranschlag + Klingenschärfe + Rahmensteifigkeit
10-16 mm dicke Platten
Schwerpunkt:
Rahmensteifigkeit + Hydrauliksystem + Klingen + Klingenabstand + Scherwinkel
Platten mit einer Dicke von mehr als 20 mm
Schwerpunktverlagerung:
Nennkapazität der Ausrüstung + Rahmenverformung + Hydraulische Stabilität + Blattfestigkeit + Materialfestigkeit
Konzentrieren Sie sich nicht ausschließlich auf den Hintermaßstab.
5. Höhere Automatisierungspräzision
Moderne CNC-hydraulische Guillotine-Scherenanlagen können zusätzlich ausgestattet werden mit:
CNC-Steuerungssystem
↓
Servo-Hinteranschlag
↓
Automatische Klingenabstandseinstellung
↓
Frontzuführungssystem
↓
Automatische Blattunterstützung
↓
Blatterkennung
↓
Automatische Schere
↓
Automatische Materialentladung
Dies verändert das „manuelle, erfahrungsbasierte Scheren“.
in „digitalisiertes, automatisiertes und wiederholbares Präzisionsscheren“.
6. Die 5 wichtigsten Prioritäten für Verbesserungen
Falls eine vorhandene hydraulische Guillotine-Schere hinsichtlich der Präzision nicht die gewünschte Leistung erbringt, empfehle ich, die Fehlersuche in der folgenden Reihenfolge durchzuführen, anstatt alle Komponenten gleichzeitig auszutauschen:
Zuerst: Hinteranschlag
Prüfen Sie die tatsächliche Position und die Wiederholgenauigkeit.
Zweitens: Klingenabstand
Neukalibrierung je nach Materialart und -dicke erforderlich.
Drittens: Klingen
Prüfen Sie auf Verschleiß, Installationsqualität und Parallelität.
Viertens: Synchronisation der linken und rechten Zylinder.
Prüfen Sie, ob der Klingenträger waagerecht ausgerichtet ist und ob die Bewegung zwischen der linken und der rechten Seite gleichmäßig verläuft.
Fünftens: Rahmen/Führungsschienen/Arbeitstisch
Prüfen Sie auf Verformungen und Verschleißerscheinungen infolge langjähriger Nutzung.
Die Berücksichtigung dieser fünf Bereiche löst in der Regel einen Großteil der Probleme mit der Schergenauigkeit.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese