สารบัญ
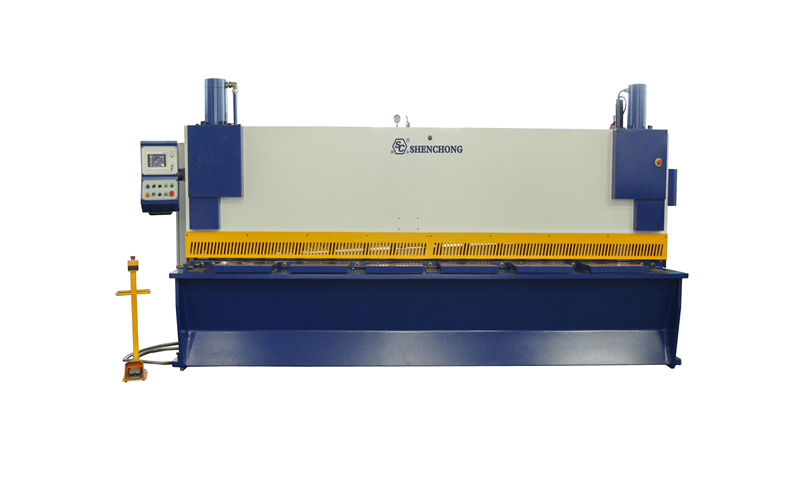
การปรับปรุงความแม่นยำของการตัดด้วยเครื่องตัดไฮดรอลิกนั้น ไม่ได้ขึ้นอยู่กับการปรับตัวกั้นด้านหลังเพียงอย่างเดียว ความแม่นยำนั้นขึ้นอยู่กับการทำงานร่วมกันของโครงสร้างทางกล ระยะห่างของใบมีด ตัวกั้นด้านหลัง ระบบไฮดรอลิก การวางตำแหน่งแผ่นโลหะ ความแข็งแรงของโครงสร้าง ระบบควบคุม และการบำรุงรักษาในการใช้งาน
ต่อไปนี้เป็นการวิเคราะห์อย่างเป็นระบบจากมุมมองการผลิตเชิงปฏิบัติ
1. จะปรับปรุงความแม่นยำของการตัดด้วยเครื่องตัดไฮดรอลิกได้อย่างไร?
ขั้นแรก ให้ระบุปัจจัยหลักที่ส่งผลต่อความแม่นยำในการตัดด้วยเครื่องตัดแบบกิโยติน
ความแม่นยำขั้นสุดท้ายของเครื่องตัดไฮดรอลิกแบบกิโยตินมักสะท้อนให้เห็นได้จาก:
- ความแม่นยำของความยาวเฉือน
- ความแม่นยำแนวทแยง
- ความตรง
- ความตั้งฉาก (ความเป็นเหลี่ยม)
- คุณภาพขอบเฉือน
- ความแม่นยำในการกำหนดตำแหน่งซ้ำ
- ความสม่ำเสมอในการประมวลผลแบบกลุ่ม
สามารถสรุปได้ดังนี้:
ความแม่นยำในการตัด = ความแข็งแรงของโครงสร้าง + สภาพของใบมีด + การควบคุมระยะห่างของใบมีด + ความแม่นยำของตัววัดระยะด้านหลัง + ความเสถียรของระบบไฮดรอลิก + วิธีการกำหนดตำแหน่ง + การทำงานที่ถูกต้อง
ข้อผิดพลาดที่สำคัญในด้านใดด้านหนึ่งเหล่านี้อาจส่งผลให้ขนาดสุดท้ายอยู่นอกเหนือขอบเขตความคลาดเคลื่อนที่ยอมรับได้
2. 15 ประเด็นสำคัญสำหรับการปรับปรุงความแม่นยำ
1) การเพิ่มความแข็งแรงของโครงเครื่องตัดไฮดรอลิกแบบกิโยตินและตัวยึดใบมีด
นี่คือข้อกำหนดพื้นฐาน
เมื่อเครื่องตัดโลหะแบบกิโยตินไฮดรอลิกทำงาน ตัวยึดใบมีดด้านบนจะได้รับแรงตัดมหาศาล หากความแข็งแรงของโครงสร้าง โต๊ะทำงาน หรือตัวยึดใบมีดไม่เพียงพอ จะเกิดการเสียรูปเล็กน้อยในระหว่างการตัดแผ่นโลหะหนา
ตัวอย่างเช่น:
การตัดแผ่นโลหะบาง: การเสียรูปของโครงสร้างมีผลกระทบค่อนข้างน้อย
การตัดแผ่นโลหะหนา 10–20 มม.: แรงเฉือนจะเพิ่มขึ้นอย่างมีนัยสำคัญ
ความแข็งแรงของโครงสร้างที่ไม่เพียงพออาจนำไปสู่ปัญหาดังต่อไปนี้:
- ขนาดที่ไม่สม่ำเสมอที่ปลายแผ่น
- การเบี่ยงเบนของเส้นเฉือน
- จานงอเล็กน้อย
- ข้อผิดพลาดแนวทแยงเพิ่มขึ้น
- หน้าตัดเฉือนที่ไม่สอดคล้องกัน
- วิธีการปรับปรุง
เน้นการตรวจสอบ:
- คุณภาพการเชื่อมโครง
- ความแข็งแกร่งโดยรวมของโครงสร้าง
- ความแข็งแกร่งของตัวยึดใบมีดด้านบน
- ความเรียบของโต๊ะทำงาน
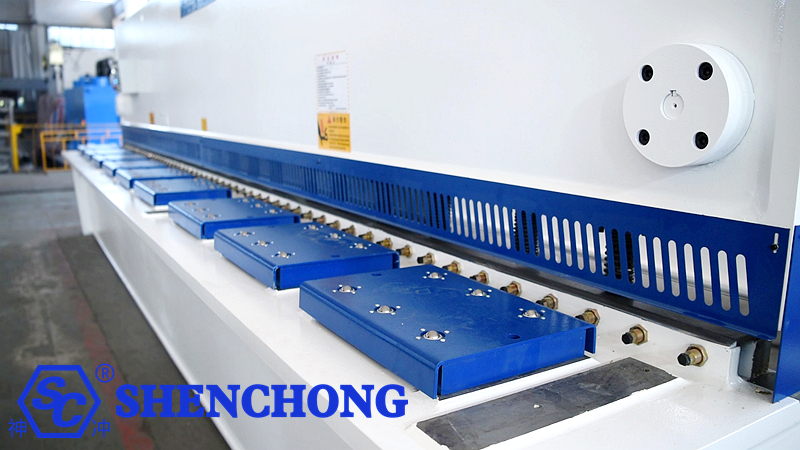
- ระยะห่างของตัวนำใบมีด
- การสึกหรอของกลไกนำทาง
- การประสานงานระหว่างด้านซ้ายและด้านขวา
สำหรับอุปกรณ์ที่ออกแบบมาเพื่อตัดแผ่นเหล็กหนา โครงสร้างที่แข็งแรงทนทานควบคู่กับการออกแบบโครงสร้างที่ดีนั้นมีความสำคัญมากกว่าการเพิ่มแรงดันไฮดรอลิกเพียงอย่างเดียว
2) การควบคุมระยะห่างของใบมีดอย่างแม่นยำ
นี่เป็นหนึ่งในปัจจัยสำคัญที่สุดที่ส่งผลต่อคุณภาพการตัดเฉือน
การตั้งระยะห่างระหว่างใบมีดมากเกินไปหรือน้อยเกินไป ล้วนอาจก่อให้เกิดปัญหาได้
การกำจัดสิ่งสกปรกมากเกินไปมักส่งผลให้เกิด:
- หนามที่เพิ่มขึ้น
- การเสียรูปของแผ่น
- หน้าตัดเฉือนหยาบ
- การพลิกขอบ (ยุบตัว)
- ความเสถียรของมิติที่ลดลง
การเว้นระยะห่างไม่เพียงพออาจทำให้เกิด:
- แรงเฉือนที่เพิ่มขึ้น
- การสึกหรอของใบมีดที่เร่งขึ้น
- การบิ่นของขอบใบมีด
- ภาระของระบบไฮดรอลิกเพิ่มขึ้น
- ขอบแผ่นโลหะถูกบีบอัดอย่างผิดปกติ
ดังนั้น ระยะห่างระหว่างใบมีดกับชิ้นงานจะต้องได้รับการปรับให้เหมาะสมกับความหนาของแผ่นโลหะ ประเภทวัสดุ และความแข็งแรงของวัสดุ
แนวทางทั่วไป:
วัสดุ | ความหนาของแผ่น | การปรับระยะห่างของใบมีด |
เหล็กกล้าคาร์บอนธรรมดา | แผ่นบาง | เล็ก |
เหล็กกล้าคาร์บอนธรรมดา | จานหนาปานกลาง | ปานกลาง |
เหล็กกล้าความแข็งแรงสูง | ความหนาเท่ากัน | โดยปกติแล้วจะต้องมีระยะห่างที่เหมาะสม/กว้างกว่า |
สแตนเลส | ความหนาเท่ากัน | ปรับแต่งให้เหมาะสมตามความแข็งแรงของวัสดุ |
แผ่นอลูมิเนียม | แผ่นบาง | โดยทั่วไปจะใช้ระยะห่างที่เล็กและคงที่ |
อย่าใช้ระยะห่างใบมีดคงที่ในการแปรรูปวัสดุทุกชนิด
3) การปรับปรุงความแม่นยำของระบบวัดระยะด้านหลัง
สำหรับ เครื่องตัดกิโยตินไฮดรอลิก CNCระบบวัดระยะด้านหลังเป็นส่วนประกอบสำคัญที่กำหนดความแม่นยำของความยาวในการตัด
ตัวปรับระยะด้านหลัง (backgauge) ทำหน้าที่หลักในการควบคุมระยะห่างจากคมตัดถึงจุดกำหนดตำแหน่ง
ตัวอย่างเช่น หากต้องการความยาวในการตัด 2500 มม. แต่ตำแหน่งของตัววัดระยะด้านหลังอยู่ที่ 2498.5 มม. เท่านั้น จะทำให้เกิดความคลาดเคลื่อนด้านขนาดของชิ้นงานอย่างหลีกเลี่ยงไม่ได้
ส่วนประกอบสำคัญของเกจวัดระยะที่ต้องตรวจสอบ ได้แก่:
- สกรูนำ
- รางนำทาง
- เซอร์โวมอเตอร์
- กลไกการลดลง
- ตัวเข้ารหัส
- นิ้ววัดระยะด้านหลัง
- ความแข็งแกร่งของคาน
- ระยะห่างเชิงกล
- กระแสต่อต้าน
4) ความแม่นยำในการวัดระยะซ้ำสูง
ถ้า:
ชิ้นแรก: 500.00 มม.
ชิ้นที่สอง: 500.05 มม.
ชิ้นที่สาม: 499.98 มม.
ความคลาดเคลื่อนประเภทนี้จัดเป็นข้อผิดพลาดด้านความสามารถในการทำซ้ำ
สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับการผลิตจำนวนมาก
ส่วนประกอบที่แนะนำ:
- มอเตอร์เซอร์โวความแม่นยำสูง
- สกรูบอลความแม่นยำสูง
- รางนำทางเชิงเส้น
- ตัวเข้ารหัสความละเอียดสูง
- คานวัดระยะด้านหลังแบบแข็ง
นอกจากนี้ ควรทำการทดสอบความสามารถในการทำซ้ำอย่างสม่ำเสมอ
ตัวอย่างเช่น การกำหนดตำแหน่งต่อเนื่อง 10 รอบ:
นับ | การวัดจริง |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
โดยการวิเคราะห์ค่าสูงสุด ค่าต่ำสุด และค่าเฉลี่ย จะสามารถกำหนดความสามารถในการทำซ้ำที่แท้จริงของระบบวัดระยะด้านหลังได้
5) ตรวจสอบให้แน่ใจว่าแผ่นกระดาษแนบสนิทกับตัววัดระยะด้านหลังอย่างถูกต้อง
นี่เป็นประเด็นที่มักถูกมองข้ามในสภาพแวดล้อมการผลิตจริง
แม้ว่าเครื่องจักรจะมีความแม่นยำสูง แต่ก็ยังอาจเกิดข้อผิดพลาดได้หากแผ่นโลหะไม่แนบสนิทกับรางวัดระยะอย่างสมบูรณ์
หากแผ่นวัสดุเอียง ขนาดการตัดขั้นสุดท้ายจะคลาดเคลื่อน
ขั้นตอนการดำเนินงานที่สำคัญ
ก่อนการตัดขน:
- วางแผ่นกระดาษลงบนโต๊ะทำงาน
- จัดขอบแผ่นกระดาษให้ชิดกับอุปกรณ์กำหนดตำแหน่ง
- ตรวจสอบให้แน่ใจว่าแผ่นโลหะขนานกับไม้บรรทัดวัดระยะด้านหลัง
- กำจัดช่องว่างใดๆ ระหว่างแผ่นโลหะกับตัววัดระยะด้านหลังให้หมด
- เริ่มกระบวนการตัดเฉือน
สำหรับแผ่นขนาดใหญ่ พิจารณาใช้:
- ฐานรองด้านหน้า
- เครื่องยกแผ่นแบบใช้ลม
- แขนรองรับแผ่น
- ระบบป้อนด้านหน้า
- ระบบโหลดอัตโนมัติ
สิ่งเหล่านี้ช่วยลดข้อผิดพลาดในการวางตำแหน่งที่เกิดจากการจัดการด้วยมือ
6) ตรวจสอบให้แน่ใจว่าแรงดันในระบบไฮดรอลิกคงที่
ระบบไฮดรอลิกเองมีผลต่อเสถียรภาพในการเฉือน
แรงดันไฮดรอลิกที่ไม่คงที่อาจนำไปสู่ปัญหาดังต่อไปนี้:
- ความผันผวนของความเร็วในการเฉือน
- การเคลื่อนที่ที่ไม่เสถียรของตัวยึดใบมีดด้านบน
- ความไม่สอดคล้องกันระหว่างด้านซ้ายและด้านขวา
- การสั่นสะเทือนระหว่างการตัด
- ความยากลำบากในการตัดแผ่นโลหะหนา
- ความสามารถในการทำซ้ำลดลง
ส่วนประกอบสำคัญที่ควรตรวจสอบ:
- ปั๊มไฮดรอลิก
- วาล์วสัดส่วน
- วาล์วระบายแรงดัน
- วาล์วโซลินอยด์
- กระบอกไฮดรอลิก
- แมวน้ำ
- น้ำมันไฮดรอลิก
- อุณหภูมิน้ำมัน
- ความสะอาดของน้ำมัน
โปรดให้ความสนใจเป็นพิเศษกับ:
การปนเปื้อนของน้ำมันไฮดรอลิกเป็นสาเหตุสำคัญที่ซ่อนเร้นซึ่งทำให้ความแม่นยำในการตัดเฉือนด้วยระบบไฮดรอลิกลดลง
สารปนเปื้อนในน้ำมันไฮดรอลิกในปริมาณสูงอาจทำให้การเคลื่อนที่ของแกนวาล์วไม่เสถียร ซึ่งส่งผลต่อการเคลื่อนที่ของตัวยึดใบมีดในที่สุด
7) ควบคุมการทำงานประสานกันของกระบอกสูบซ้ายและขวา
เครื่องตัดแบบคานแกว่งหรือแบบกิโยตินโดยทั่วไปจะขับเคลื่อนตัวยึดใบมีดโดยใช้กระบอกไฮดรอลิกซ้ายและขวา
หากตำแหน่งของกระบอกสูบด้านซ้ายไม่ตรงกับตำแหน่งของกระบอกสูบด้านขวา:
ตัวยึดใบพัดอาจเอียงได้
สิ่งนี้ส่งผลกระทบโดยตรงต่อ:
- ระยะห่างของใบมีด
- มุมเฉือน
- คุณภาพการตัดแต่ง
- การเสียรูปของแผ่น
- ความสม่ำเสมอของขนาดตลอดความกว้าง
ดังนั้น จึงจำเป็นต้องตรวจสอบการทำงานที่ประสานกันของกระบอกสูบด้านซ้ายและด้านขวา รวมถึงระดับความเรียบของตัวยึดใบพัดอย่างสม่ำเสมอ
8) ควบคุมมุมการเฉือน
มุมเฉือนก็มีผลต่อความแม่นยำเช่นกัน
มุมเฉือนที่มากเกินไป:
- แรงเฉือนลดลง
- โอกาสที่การเสียรูปของแผ่นโลหะจะเพิ่มขึ้น
- การเปลี่ยนแปลงในลักษณะขอบที่ถูกตัดเฉือน
มุมเฉือนไม่เพียงพอ:
- แรงเฉือนที่เพิ่มขึ้น
- ภาระที่เพิ่มขึ้นในระบบไฮดรอลิก
- การใช้พลังงานที่สูงขึ้น
ดังนั้นจึงควรเลือกมุมเฉือนที่เหมาะสมโดยพิจารณาจากความหนาและวัสดุของแผ่นโลหะ
สำหรับเครื่องตัดแผ่นโลหะแบบกิโยติน CNC การควบคุมมุมตัดที่เหมาะสมจะช่วยให้เกิดความสมดุลระหว่างแรงตัด การเสียรูปของแผ่นโลหะ และคุณภาพการตัด
9) ใบมีดต้องคมอยู่เสมอ
สภาพของใบมีดส่งผลโดยตรงต่อความแม่นยำในการตัด
การสึกหรอของใบมีดนำไปสู่:
- หนามที่เพิ่มขึ้น
- การเสียรูปของแผ่น
- ขอบที่ตัดหยาบ
- ความเสถียรของมิติที่ลดลง
- แรงเฉือนที่เพิ่มขึ้น
การสึกหรอเกิดขึ้นอย่างรวดเร็วเป็นพิเศษเมื่อทำการประมวลผล:
- สแตนเลส
- เหล็กกล้าความแข็งแรงสูง
- แผ่นเหล็กหนา
- แผ่นนิกเกิล
- วัสดุที่มีความแข็งสูง
แนะนำให้จัดตั้งระบบจัดการใบพัด
จดบันทึกข้อมูลดังต่อไปนี้:
ความยาวในการตัดสะสม → การสึกหรอของใบมีด → จำนวนรอบการหมุน/พลิกของใบมีด → ตารางการเปลี่ยนใบมีด
นอกจากนี้ โปรดใส่ใจกับสิ่งต่อไปนี้หลังจากติดตั้งใบพัดแล้ว:
- ความเท่าเทียม
- ความสม่ำเสมอของความสูง
- ความแน่นของสลักเกลียวยึด
10) เลือกวัสดุใบมีดที่เหมาะสม
วัสดุแต่ละชนิดต้องใช้ใบมีดที่แตกต่างกัน
วัสดุที่ใช้ทำใบมีดโดยทั่วไป ได้แก่:
9CrSi
6CrW2Si
Cr12MoV
เอช13
เหล็กกล้าเครื่องมืออัลลอยประสิทธิภาพสูง เป็นต้น
ตัวอย่างเช่น ข้อกำหนดด้านความทนทานต่อการสึกหรอและความเหนียวของใบมีดจะแตกต่างกันระหว่างเหล็กกล้าคาร์บอนต่ำทั่วไปและเหล็กกล้าไร้สนิมความแข็งแรงสูง
หากเลือกใบมีดไม่เหมาะสม แม้แต่เครื่องจักรที่มีความแม่นยำสูงก็อาจประสบปัญหาดังต่อไปนี้:
การสึกหรอของใบมีดอย่างรวดเร็ว → การเปลี่ยนแปลงระยะห่างของใบมีด → ครีบที่เกิดขึ้นมากขึ้น → ความเสถียรของขนาดลดลง
11) ปรับปรุงความเรียบของโต๊ะทำงาน
โต๊ะทำงานทำหน้าที่เป็นฐานสำหรับการจัดวางแผ่นงาน
ประเด็นต่างๆ เช่น:
- ภาวะซึมเศร้าเฉพาะที่
- การเสียรูปจากการเชื่อม
- สวมใส่
- สิ่งแปลกปลอม
- หนาม
...ทำให้ผ้าปูที่นอนวางไม่เรียบและมั่นคง
ผลกระทบจะรุนแรงเป็นพิเศษสำหรับแผ่นบางและแผ่นขนาดใหญ่
ดังนั้น โต๊ะทำงานจึงต้องจัดวางไว้ให้เป็นระเบียบ:
สะอาด + เรียบ + ปราศจากการเสียรูปอย่างเห็นได้ชัด
12) ใช้ตัวรองรับด้านหน้าและตัวรองรับแผ่นด้านหลัง
สำหรับจานขนาดใหญ่ เช่น:
4×2000 มม., 6×3200 มม., 8×4000 มม., 12×4000 มม., 16×6000 มม.
...การพึ่งพาผู้ปฏิบัติงานเพียงอย่างเดียวในการจับแผ่นวัสดุ มักจะนำไปสู่การเอียง
พิจารณาใช้:
- แขนค้ำด้านหน้า: เพื่อลดข้อผิดพลาดที่เกิดจากการค้ำยันด้วยมือ
- ระบบรองรับแผ่นโลหะแบบใช้ลม: เหมาะสำหรับแผ่นโลหะบางและแผ่นขนาดใหญ่ ระบบป้อนแผ่นโลหะด้านหน้าอัตโนมัติ: ช่วยลดข้อผิดพลาดที่เกิดจากการจัดวางด้วยมือได้ดียิ่งขึ้น
- สำหรับเครื่องตัดหนังขนาดใหญ่: ระบบป้อนอัตโนมัติ + ระบบรองรับด้านหลัง + ระบบรองรับด้านหน้า
คุณสมบัติเหล่านี้สามารถช่วยปรับปรุงความสม่ำเสมอในการผลิตจำนวนมากได้อย่างมีนัยสำคัญ
13) การเลือกความเร็วในการตัดที่ถูกต้อง
หลายคนเชื่อว่า:
ยิ่งตัดเร็วเท่าไหร่ ผลผลิตก็ยิ่งสูงขึ้นเท่านั้น
อย่างไรก็ตาม สำหรับวัสดุและความหนาบางประเภท กระบวนการตัดเฉือนที่เร็วเกินไปอาจทำให้ปัญหาต่างๆ เช่น การเสียรูปและการสั่นสะเทือนของแผ่นโลหะรุนแรงขึ้นได้
ดังนั้นจึงควรเลือกความเร็วโดยพิจารณาจาก:
- ความหนาของแผ่น
- ประเภทวัสดุ
- ความยาวการเฉือน
- มุมเฉือน
- ระยะห่างของใบมีด
สำหรับงานกลึงที่ต้องการความแม่นยำสูง ความเสถียรนั้นมักมีความสำคัญมากกว่าการมุ่งเน้นความเร็วสูงสุดเพียงอย่างเดียว
14) หลีกเลี่ยงการตัดเกินข้อกำหนด
นี่เป็นประเด็นสำคัญ
ตัวอย่างเช่น หากเครื่องจักรมีขนาด 12 × 3200 มม.:
นี่แสดงถึงความสามารถในการรับแรงเฉือนสูงสุดสำหรับช่วงความแข็งแรงของวัสดุที่กำหนดไว้
หากอุปกรณ์ดังกล่าวถูกใช้ในการตัดอย่างสม่ำเสมอ:
- จานหนาเกินไป
- เหล็กกล้าความแข็งแรงสูง
- สแตนเลส
- วัสดุที่มีความแข็งสูง
อาจนำไปสู่:
ระบบไฮดรอลิกรับภาระเกิน + ใบมีดสึกหรอ + โครงเสียรูป + ปัญหาที่ตัวยึดใบมีด + ความแม่นยำลดลง
ดังนั้น จึงไม่ควรด่วนสรุปว่า “ถ้าเครื่องจักรสามารถตัดผ่านได้ ก็คงปลอดภัยที่จะใช้งานในระยะยาว”
การใช้งานควรสอดคล้องกับพารามิเตอร์ที่กำหนดไว้ของอุปกรณ์และความแข็งแรงของวัสดุ
15) จัดตั้งระบบ "การตรวจสอบความถูกต้องและการสอบเทียบ"
นี่เป็นหนึ่งในวิธีที่มีประสิทธิภาพที่สุดในการรักษาความถูกต้องแม่นยำในระยะยาว
แนะนำให้ตรวจสอบเป็นประจำสำหรับ:
① ความแม่นยำในการกำหนดตำแหน่งของแผ่นวัดระยะด้านหลัง
ตัวอย่างเช่น:
100 มม.
500 มม.
1000 มม.
2000 มม.
3000 มม.
วัดแต่ละตำแหน่งแยกกัน
② การวัดแนวทแยง
สำหรับชิ้นงานรูปสี่เหลี่ยมผืนผ้า: ให้เปรียบเทียบเส้นทแยงมุมทั้งสองเส้น
หากความแตกต่างมีนัยสำคัญ แสดงว่ามีปัญหาเกี่ยวกับการจัดวางตำแหน่งหรือทิศทางของแผ่นกระดาษ
③ ความตรง
ตรวจสอบขอบที่ถูกตัดว่ามีสิ่งต่อไปนี้หรือไม่:
- โป่งตรงกลาง
- เยื้องศูนย์ที่ปลาย
- การดัดเฉพาะจุด
④ ความสามารถในการกำหนดตำแหน่งซ้ำได้
ทำการทดสอบการจัดตำแหน่งซ้ำกัน 10 ครั้งขึ้นไป
3. คำแนะนำในการแก้ไขปัญหาที่เกี่ยวข้องกับข้อผิดพลาดต่างๆ
นี่คือแผนภูมิที่ใช้งานได้จริงมากสำหรับใช้ในสายการผลิต
ปัญหา | สาเหตุหลัก | การตรวจสอบลำดับความสำคัญ |
ความยาวโดยรวมยาวเกินไปอย่างสม่ำเสมอ | ตำแหน่งเกจวัดระยะด้านหลังไม่ถูกต้อง | การสอบเทียบแบ็กเกจ |
ความยาวโดยรวมสั้นเกินไปอย่างสม่ำเสมอ | ตำแหน่งเกจวัดระยะด้านหลังไม่ถูกต้อง | การชดเชยพารามิเตอร์ |
ชิ้นแรกมีความแม่นยำ แต่ชิ้นต่อๆ มาแสดงความคลาดเคลื่อนเพิ่มมากขึ้น | การเคลื่อนตัวเนื่องจากความร้อน / การคลายตัวทางกล | เกจวัดระยะด้านหลัง, เซอร์โว |
ขนาดไม่สอดคล้องกันระหว่างด้านซ้ายและด้านขวา | การวางแนวแผ่นไม่ตรง / ปัญหาเกี่ยวกับคานรับแรงเฉือน | การจัดตำแหน่ง, ตัวยึดแรม/ใบมีด |
ข้อผิดพลาดแนวทแยงที่สำคัญ | การจัดวางที่ไม่ตั้งฉาก | เกจวัดระยะด้านหลัง, การจัดตำแหน่งด้านข้าง |
เสี้ยนมากเกินไป | ระยะห่างของใบมีดไม่เหมาะสม / การสึกหรอของใบมีด | ระยะห่างของใบมีด, ใบมีด |
มีเสี้ยนมากเกินไปด้านหนึ่ง | ระยะห่างระหว่างใบมีดไม่เท่ากัน (ซ้ายเทียบกับขวา) | การติดตั้งใบมีด |
การบิดเบี้ยวของแผ่น | ระยะห่างของใบมีด / มุมเฉือน / ปัญหาเกี่ยวกับวัสดุ | ระยะห่างของใบมีด, มุม |
ขอบที่ตัดหยาบ | การสึกหรอของใบมีด | การเปลี่ยน/การกลับด้านใบมีด |
ความยากลำบากในการตัดแผ่นโลหะหนา | แรงดันไม่เพียงพอ / เกินข้อกำหนด | ระบบไฮดรอลิก |
การกำหนดตำแหน่งซ้ำที่ไม่เสถียร | ระยะคลายตัวของสกรูนำหรือรางนำทาง | แบ็คเกจ |
ตัวยึดใบมีดด้านซ้ายและขวาทำงานไม่ประสานกัน | ปัญหาการซิงโครไนซ์ระบบไฮดรอลิก | กระบอกสูบ, บล็อกวาล์ว |
4. จุดสำคัญในการปรับปรุงความแม่นยำโดยพิจารณาจากความหนาของวัสดุ
แผ่นบาง 1-3 มม.
จุดเน้นหลัก:
ความแม่นยำของแผ่นวัด + ความเรียบของแผ่นโลหะ + ระยะห่างของใบมีด
แผ่นบางๆ มีแนวโน้มที่จะบิดงอได้ง่ายเป็นพิเศษ
แผ่นขนาดกลาง 4-8 มม.
จุดเน้นหลัก:
ระยะห่างของใบมีด + ความหนาด้านหลัง + ความคมของใบมีด + ความแข็งแรงของโครง
แผ่นหนา 10-16 มม.
จุดเน้นหลัก:
ความแข็งแรงของโครงสร้าง + ระบบไฮดรอลิก + ใบมีด + ระยะห่างของใบมีด + มุมเฉือน
แผ่นที่มีความหนามากกว่า 20 มม.
เปลี่ยนจุดสนใจ:
ความสามารถในการรับน้ำหนักของอุปกรณ์ + การเสียรูปของโครงสร้าง + ความเสถียรของระบบไฮดรอลิก + ความแข็งแรงของใบมีด + ความแข็งแรงของวัสดุ
อย่ามุ่งเน้นเฉพาะระยะห่างระหว่างรูเข็มกับฝาสูบเพียงอย่างเดียว
5. ความแม่นยำในการทำงานอัตโนมัติที่สูงขึ้น
เครื่องตัดโลหะแบบกิโยตินไฮดรอลิก CNC ที่ทันสมัย สามารถติดตั้งอุปกรณ์เพิ่มเติมได้ดังนี้:
ระบบควบคุมซีเอ็นซี
↓
เซอร์โวแบ็คเกจ
↓
การปรับระยะห่างใบมีดอัตโนมัติ
↓
ระบบป้อนด้านหน้า
↓
ระบบรองรับแผ่นงานอัตโนมัติ
↓
การตรวจจับแผ่น
↓
การตัดอัตโนมัติ
↓
การขนถ่ายวัสดุอัตโนมัติ
นี่เป็นการเปลี่ยนแปลงวิธีการตัดขนแกะแบบเดิมที่อาศัย “ประสบการณ์และความชำนาญ”
เปลี่ยนเป็น “การตัดเฉือนที่แม่นยำด้วยระบบดิจิทัล อัตโนมัติ และทำซ้ำได้”
6. 5 ประเด็นสำคัญที่สุดที่ควรปรับปรุง
หากเครื่องตัดโลหะแบบกิโยตินไฮดรอลิกที่มีอยู่ทำงานได้ไม่แม่นยำเท่าที่ควร ผมขอแนะนำให้แก้ไขปัญหาตามลำดับต่อไปนี้ แทนที่จะเปลี่ยนชิ้นส่วนทั้งหมดพร้อมกัน:
อันดับแรก: เกจวัดระยะด้านหลัง
ตรวจสอบตำแหน่งจริงและความแม่นยำในการทำซ้ำ
ประการที่สอง: ระยะห่างของใบมีด
ปรับเทียบใหม่ตามประเภทและความหนาของวัสดุ
ประการที่สาม: ใบมีด
ตรวจสอบการสึกหรอ คุณภาพการติดตั้ง และความขนาน
ประการที่สี่: การซิงโครไนซ์กระบอกสูบซ้าย/ขวา
ตรวจสอบความเรียบของตัวยึดใบมีดและความสม่ำเสมอของการเคลื่อนไหวระหว่างด้านซ้ายและด้านขวา
ลำดับที่ห้า: โครง/รางนำ/โต๊ะทำงาน
ตรวจสอบการเสียรูปและการสึกหรอที่เกิดจากการใช้งานในระยะยาว
การแก้ไขปัญหาในห้าด้านนี้มักจะช่วยแก้ปัญหาความแม่นยำในการตัดได้เป็นส่วนใหญ่
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese