Mục lục
Việc nâng cao độ chính xác của máy cắt tôn thủy lực không chỉ đơn thuần là điều chỉnh thước đo phía sau. Độ chính xác được quyết định bởi sự tương tác tổng hợp của cấu trúc cơ khí, khe hở lưỡi cắt, thước đo phía sau, hệ thống thủy lực, định vị tấm kim loại, độ cứng khung, hệ thống điều khiển và bảo trì vận hành.
Sau đây là phân tích có hệ thống từ góc độ sản xuất thực tiễn.
1. Làm thế nào để nâng cao độ chính xác của việc cắt bằng máy cắt thủy lực?
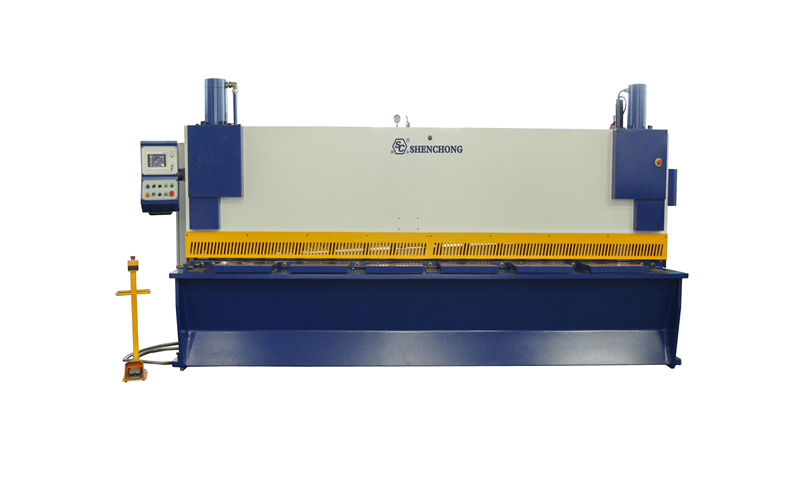
Trước tiên, hãy xác định các yếu tố cốt lõi ảnh hưởng đến độ chính xác khi cắt bằng máy cắt giấy.
Độ chính xác cuối cùng của máy cắt thủy lực thường được thể hiện qua:
- Độ chính xác chiều dài cắt
- Độ chính xác đường chéo
- Độ thẳng
- Tính vuông góc (độ vuông góc)
- Chất lượng cạnh sắc
- Độ chính xác định vị lặp lại
- Tính nhất quán trong quá trình xử lý theo lô
Có thể tóm tắt như sau:
Độ chính xác khi cắt = Độ cứng khung + Tình trạng lưỡi cắt + Kiểm soát khe hở lưỡi cắt + Độ chính xác của thước đo phía sau + Độ ổn định thủy lực + Phương pháp định vị + Vận hành đúng
Những sai sót nghiêm trọng trong bất kỳ lĩnh vực nào trong số này đều có thể dẫn đến kích thước cuối cùng nằm ngoài giới hạn dung sai.
2. 15 khía cạnh quan trọng để nâng cao độ chính xác
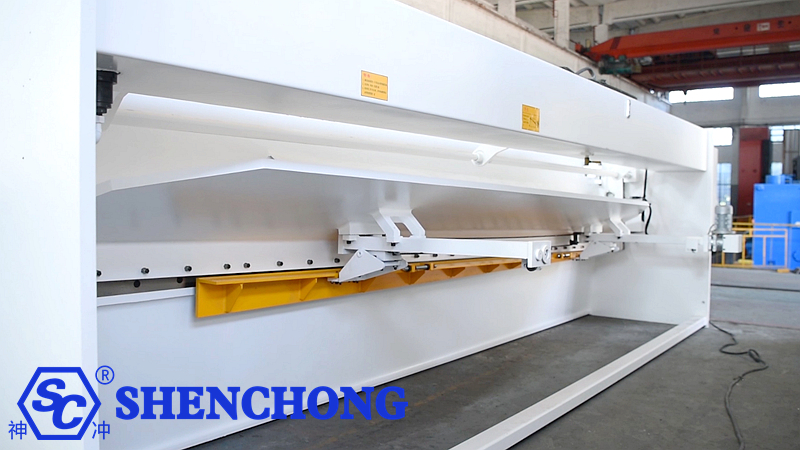
1) Tăng cường độ cứng vững của khung máy cắt thủy lực kiểu giáng và giá đỡ lưỡi dao.
Đây là yêu cầu cơ bản.
Khi máy cắt tôn thủy lực hoạt động, giá đỡ lưỡi cắt phía trên chịu lực cắt đáng kể. Nếu độ cứng vững của khung, bàn làm việc hoặc giá đỡ lưỡi cắt không đủ, những biến dạng nhỏ sẽ xảy ra trong quá trình cắt các tấm kim loại dày.
Ví dụ:
Cắt các tấm mỏng: Biến dạng khung có tác động tương đối nhỏ.
Cắt các tấm có độ dày 10–20 mm: Lực cắt tăng lên đáng kể.
Độ cứng khung không đủ có thể dẫn đến:
- Kích thước không đồng nhất ở hai đầu tấm.
- Sự lệch hướng của đường cắt
- Tấm kim loại hơi bị cong.
- Sai số đường chéo tăng lên
- Mặt cắt ngang không đồng nhất
- Phương pháp cải tiến
Hãy tập trung vào việc kiểm tra:
- Chất lượng mối hàn khung
- Độ cứng tổng thể của khung
- Độ cứng của giá đỡ lưỡi trên
- Độ phẳng của mặt bàn làm việc
- Khoảng hở dẫn hướng giá đỡ lưỡi dao
- Sự hao mòn trên cơ cấu dẫn hướng
- Sự đồng bộ giữa bên trái và bên phải
Đối với thiết bị được thiết kế để cắt các tấm dày, khung máy có độ cứng cao kết hợp với thiết kế kết cấu vững chắc quan trọng hơn việc chỉ đơn thuần tăng áp suất thủy lực.
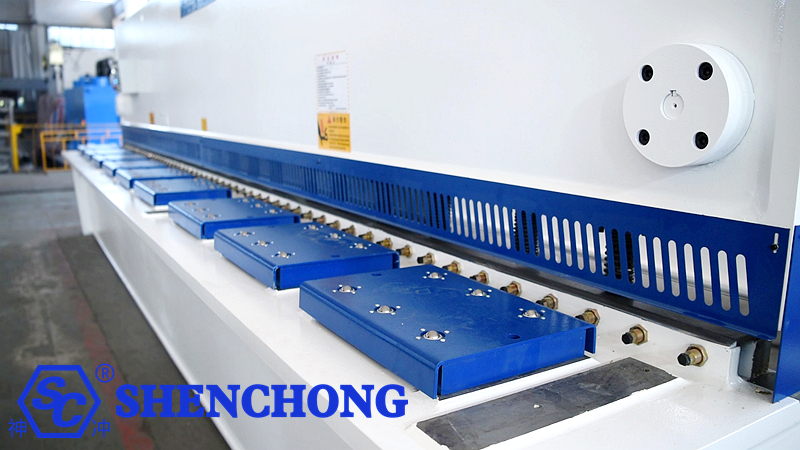
2) Kiểm soát chính xác khoảng cách giữa lưỡi dao và bề mặt tiếp xúc.
Đây là một trong những yếu tố quan trọng nhất ảnh hưởng đến chất lượng cắt.
Khe hở giữa lưỡi dao quá lớn hoặc quá nhỏ đều có thể gây ra sự cố.
Việc dọn dẹp quá mức thường dẫn đến:
- Tăng độ sắc nhọn
- Biến dạng tấm
- Mặt cắt ngang thô
- Di chuột qua cạnh (thu gọn)
- Giảm độ ổn định kích thước
Khoảng hở không đủ có thể gây ra:
- Lực cắt tăng lên
- Sự mài mòn lưỡi dao tăng tốc
- sứt mẻ cạnh lưỡi dao
- Tăng tải trọng hệ thống thủy lực
- Hiện tượng vỡ vụn bất thường ở mép tấm.
Do đó, khe hở giữa lưỡi cắt phải được điều chỉnh dựa trên độ dày tấm, loại vật liệu và độ bền vật liệu.
Cách tiếp cận điển hình:
Nguyên vật liệu | Độ dày tấm | Điều chỉnh khe hở lưỡi dao |
Thép cacbon thông thường | Tấm mỏng | Bé nhỏ |
Thép cacbon thông thường | Đĩa có độ dày trung bình | Trung bình |
Thép cường độ cao | Độ dày như nhau | Thường yêu cầu khoảng cách an toàn/lớn hơn phù hợp hơn. |
Thép không gỉ | Độ dày như nhau | Điều chỉnh cho phù hợp dựa trên độ bền vật liệu. |
Tấm nhôm | Tấm mỏng | Thường sử dụng một khe hở nhỏ, ổn định. |
Không nên sử dụng khe hở lưỡi dao cố định để gia công tất cả các loại vật liệu.
3) Cải thiện độ chính xác của hệ thống thước đo phía sau
Vì Máy cắt thủy lực CNCHệ thống thước đo phía sau là một bộ phận quan trọng quyết định độ chính xác của chiều dài cắt.
Bộ phận điều chỉnh khoảng cách phía sau chủ yếu kiểm soát khoảng cách từ lưỡi cắt đến điểm định vị.
Ví dụ, nếu cần chiều dài cắt là 2500 mm, nhưng vị trí thước đo phía sau thực tế chỉ là 2498,5 mm, thì sai số kích thước ở phôi gia công chắc chắn sẽ xảy ra.
Các bộ phận chính của thước đo phía sau cần kiểm tra bao gồm:
- Trục vít dẫn hướng
- Ray dẫn hướng
- Động cơ servo
- Cơ chế giảm
- Bộ mã hóa
- Ngón tay đo độ sâu
- Độ cứng của dầm
- khe hở cơ khí
- Phản ứng dữ dội
4) Độ lặp lại cao của thước đo phía sau
Nếu như:
Mảnh đầu tiên: 500,00 mm
Mảnh thứ hai: 500,05 mm
Mảnh thứ ba: 499,98 mm
Loại sai lệch này được phân loại là lỗi lặp lại.
Điều này đặc biệt quan trọng đối với sản xuất hàng loạt.
Các thành phần được đề xuất:
- Động cơ servo độ chính xác cao
- Vít bi độ chính xác cao
- Ray dẫn hướng tuyến tính
- Bộ mã hóa độ phân giải cao
- Dầm đo phía sau cứng
Ngoài ra, hãy thực hiện các thử nghiệm lặp lại thường xuyên.
Ví dụ, 10 chu kỳ định vị liên tiếp:
Đếm | Số đo thực tế |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Bằng cách phân tích các giá trị tối đa, tối thiểu và trung bình, có thể xác định được độ lặp lại thực tế của hệ thống thước đo phía sau.
5) Đảm bảo tờ giấy được đặt đúng vị trí sát vào thước đo phía sau.
Đây là một vấn đề thường bị bỏ qua trong môi trường sản xuất thực tế.
Ngay cả khi máy có độ chính xác cao, lỗi vẫn sẽ xảy ra nếu tờ giấy không được đặt hoàn toàn sát với thước đo phía sau.
Nếu tấm kim loại bị nghiêng, kích thước cắt cuối cùng sẽ không chính xác.
Các bước vận hành chính
Trước khi cắt:
- Đặt tờ giấy lên bàn làm việc.
- Đặt mép tờ giấy thẳng hàng với thiết bị định vị.
- Đảm bảo tấm giấy song song với thước đo phía sau.
- Loại bỏ mọi khoảng trống giữa tấm kim loại và thước đo phía sau.
- Bắt đầu quá trình cắt.
Đối với các tấm lớn, hãy cân nhắc sử dụng:
- Giá đỡ phía trước
- Máy nâng tấm khí nén
- Tay đỡ tấm
- Hệ thống cấp liệu phía trước
- Hệ thống tải tự động
Những điều này giúp giảm thiểu sai sót về vị trí do thao tác thủ công gây ra.
6) Đảm bảo áp suất hệ thống thủy lực ổn định
Hệ thống thủy lực tự nó ảnh hưởng đến độ ổn định khi chịu lực cắt.
Áp suất thủy lực không ổn định có thể dẫn đến:
- Biến động về tốc độ cắt
- Chuyển động không ổn định của giá đỡ lưỡi dao phía trên
- Thiếu sự đồng bộ giữa bên trái và bên phải
- Rung động trong quá trình cắt
- Khó khăn khi cắt các tấm dày.
- Giảm khả năng lặp lại
Các thành phần chính cần kiểm tra:
- Bơm thủy lực
- Van tỷ lệ
- Van xả áp
- Van điện từ
- Xi lanh thủy lực
- Hải cẩu
- Dầu thủy lực
- Nhiệt độ dầu
- Làm sạch dầu
Hãy đặc biệt chú ý đến:
Sự nhiễm bẩn dầu thủy lực là một nguyên nhân tiềm ẩn quan trọng gây mất độ chính xác trong các máy cắt thủy lực.
Nồng độ tạp chất cao trong dầu thủy lực có thể gây ra hiện tượng chuyển động không ổn định của trục van, từ đó ảnh hưởng đến chuyển động của giá đỡ lưỡi cắt.
7) Điều khiển đồng bộ hóa các xi lanh bên trái và bên phải
Máy cắt kiểu dầm xoay hoặc kiểu giáng thường điều khiển giá đỡ lưỡi cắt bằng các xi lanh thủy lực bên trái và bên phải.
Nếu vị trí của xi lanh bên trái không khớp với vị trí của xi lanh bên phải:
Giá đỡ lưỡi dao có thể bị nghiêng.
Điều này ảnh hưởng trực tiếp đến:
- Khoảng hở lưỡi dao
- Góc cắt
- Chất lượng cắt
- Biến dạng tấm
- Tính nhất quán về kích thước trên toàn bộ chiều rộng
Do đó, cần kiểm tra thường xuyên sự đồng bộ giữa các xi lanh bên trái và bên phải cũng như độ bằng phẳng của giá đỡ lưỡi dao.
8) Kiểm soát góc cắt
Góc cắt cũng ảnh hưởng đến độ chính xác.
Góc cắt quá mức:
- Lực cắt giảm
- Khả năng gia tăng biến dạng tấm
- Những thay đổi trong biên dạng cạnh bị cắt
Góc cắt không đủ:
- Lực cắt tăng lên
- Tăng tải trọng lên hệ thống thủy lực
- Mức tiêu thụ năng lượng cao hơn
Do đó, góc cắt phù hợp cần được lựa chọn dựa trên độ dày và vật liệu của tấm.
Đối với máy cắt tôn CNC, việc kiểm soát góc cắt chính xác cho phép cân bằng giữa lực cắt, độ biến dạng của tấm kim loại và chất lượng cắt.
9) Lưỡi dao phải luôn được mài sắc.
Tình trạng lưỡi dao ảnh hưởng trực tiếp đến độ chính xác khi cắt.
Sự mài mòn lưỡi dao dẫn đến:
- Tăng độ sắc nhọn
- Biến dạng tấm
- các cạnh cắt thô
- Giảm độ ổn định kích thước
- Lực cắt tăng lên
Quá trình mài mòn diễn ra đặc biệt nhanh khi gia công:
- Thép không gỉ
- Thép cường độ cao
- Tấm thép dày
- Mạ niken
- Vật liệu có độ cứng cao
Nên thiết lập một hệ thống quản lý lưỡi dao.
Lưu giữ hồ sơ về:
Tổng chiều dài cắt → Độ mòn lưỡi dao → Số vòng quay/lật lưỡi dao → Lịch thay thế
Ngoài ra, hãy chú ý những điều sau sau khi lắp đặt lưỡi dao:
- Sự song song
- Độ đồng nhất về chiều cao
- Độ siết chặt của các bu lông lắp đặt
10) Chọn vật liệu lưỡi dao phù hợp
Các loại vật liệu khác nhau đòi hỏi các loại lưỡi dao khác nhau.
Các vật liệu chế tạo lưỡi dao thường dùng bao gồm:
9CrSi
6CrW2Si
Cr12MoV
H13
Thép hợp kim dụng cụ hiệu suất cao, v.v.
Ví dụ, yêu cầu về khả năng chống mài mòn và độ dẻo dai của lưỡi dao khác nhau giữa thép cacbon thấp thông thường và thép không gỉ cường độ cao.
Nếu lựa chọn lưỡi dao không phù hợp, ngay cả máy móc có độ chính xác cao cũng có thể gặp phải các vấn đề sau:
Mài lưỡi dao nhanh → Thay đổi khe hở lưỡi dao → Tăng số lượng bavia → Giảm độ ổn định kích thước
11) Cải thiện độ phẳng của bàn làm việc
Bàn làm việc đóng vai trò là nền tảng để định vị các tấm vật liệu.
Các vấn đề như:
- Các vùng trũng cục bộ
- Biến dạng hàn
- Mặc
- Vật thể lạ
- Gai
…ngăn không cho tấm ga trải giường nằm phẳng và ổn định.
Tác động này đặc biệt đáng kể đối với các tấm mỏng và các tấm có kích thước lớn.
Do đó, bàn làm việc phải được giữ nguyên như sau:
Sạch sẽ + Phẳng + Không bị biến dạng đáng kể.
12) Sử dụng các thiết bị hỗ trợ phía trước và phía sau.
Đối với các loại đĩa có kích thước lớn như:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
…việc chỉ dựa vào người điều khiển để giữ tấm vật liệu thường dẫn đến việc tấm vật liệu bị nghiêng.
Hãy cân nhắc sử dụng:
- Tay đỡ phía trước: Giảm thiểu sai sót do việc đỡ bằng tay gây ra.
- Hệ thống nâng đỡ tấm bằng khí nén: Thích hợp cho các tấm mỏng và tấm khổ lớn. Hệ thống cấp liệu phía trước tự động: Giảm thiểu hơn nữa các lỗi do định vị thủ công.
- Đối với máy cắt cỏ quy mô lớn: Hệ thống cấp liệu tự động + giá đỡ phía sau + giá đỡ phía trước
Những tính năng này có thể cải thiện đáng kể tính nhất quán trong sản xuất hàng loạt.
13) Chọn tốc độ cắt phù hợp
Nhiều người tin rằng:
Cắt càng nhanh, năng suất càng cao.
Tuy nhiên, đối với một số vật liệu và độ dày nhất định, quá trình cắt quá nhanh có thể làm trầm trọng thêm các vấn đề như biến dạng và rung động của tấm kim loại.
Do đó, tốc độ nên được lựa chọn dựa trên:
- Độ dày tấm
- Loại vật liệu
- Chiều dài cắt
- Góc cắt
- Khoảng hở lưỡi dao
Đối với gia công chính xác, tính ổn định thường quan trọng hơn việc chỉ theo đuổi tốc độ tối đa.
14) Tránh cắt vượt quá quy cách cho phép.
Đây là một điểm rất quan trọng.
Ví dụ, nếu một máy có thông số kỹ thuật là 12 × 3200 mm:
Điều này thể hiện khả năng chịu lực cắt tối đa cho một phạm vi cường độ vật liệu nhất định.
Nếu thiết bị được sử dụng thường xuyên để cắt:
- Tấm quá dày
- Thép cường độ cao
- Thép không gỉ
- Vật liệu có độ cứng cao
Điều này có thể dẫn đến:
Quá tải hệ thống thủy lực + mài mòn lưỡi dao + biến dạng khung + sự cố giá đỡ lưỡi dao + giảm độ chính xác
Do đó, không nên đơn giản cho rằng: “Nếu máy có thể cắt xuyên qua được thì việc đó an toàn về lâu dài.”
Các thao tác vận hành phải phù hợp với các thông số định mức của thiết bị và độ bền của vật liệu.
15) Thiết lập hệ thống "kiểm tra độ chính xác và hiệu chuẩn"
Đây là một trong những cách hiệu quả nhất để duy trì độ chính xác lâu dài.
Nên tiến hành kiểm tra định kỳ đối với:
① Độ chính xác định vị thước đo phía sau
Ví dụ:
100mm
500mm
1000mm
2000mm
3000mm
Đo từng vị trí riêng lẻ.
② Các phép đo đường chéo
Đối với các chi tiết hình chữ nhật: hãy so sánh hai đường chéo.
Nếu sự khác biệt đáng kể, điều đó cho thấy có vấn đề về vị trí hoặc hướng đặt tờ giấy.
③ Độ thẳng
Kiểm tra mép cắt xem có:
- Phần giữa phình ra
- Lệch ra ở các đầu
- Uốn cong cục bộ
④ Khả năng lặp lại của việc định vị
Thực hiện kiểm tra định vị 10 lần trở lên liên tiếp.
3. Hướng dẫn khắc phục sự cố tương ứng với các lỗi khác nhau
Đây là một biểu đồ rất thiết thực cho dây chuyền sản xuất.
Vấn đề | Nguyên nhân chính | Kiểm tra ưu tiên |
Tổng thời lượng luôn quá dài. | Vị trí thước đo phía sau không chính xác | Hiệu chuẩn thước đo phía sau |
Tổng chiều dài luôn quá ngắn. | Vị trí thước đo phía sau không chính xác | Bù tham số |
Mảnh đầu tiên chính xác, nhưng các mảnh tiếp theo cho thấy sự sai lệch ngày càng tăng. | Sự trôi nhiệt / Độ rơ cơ học | Thước đo phía sau, Servo |
Kích thước không đồng nhất giữa bên trái và bên phải. | Sự lệch hướng của tấm kim loại / Các vấn đề về dầm cắt | Định vị, Giá đỡ lưỡi/piston |
Lỗi đường chéo đáng kể | Định vị không vuông góc | Thước đo phía sau, Định vị bên |
quá nhiều gờ | Khe hở lưỡi dao không phù hợp / Lưỡi dao bị mòn | Khe hở lưỡi dao, Lưỡi dao |
Có quá nhiều gờ sắc nhọn ở một bên | Khe hở giữa các lưỡi dao không đều (bên trái so với bên phải) | Lắp đặt lưỡi dao |
Biến dạng tấm | Khe hở lưỡi cắt / Góc cắt / Các vấn đề về vật liệu | Khoảng hở lưỡi dao, Góc |
cạnh cắt thô | Độ mòn của lưỡi dao | Thay thế/Đảo chiều lưỡi dao |
Khó khăn khi cắt các tấm dày. | Áp suất không đủ / Vượt quá thông số kỹ thuật | Hệ thống thủy lực |
Định vị lặp lại không ổn định | Độ rơ của trục vít dẫn hướng hoặc ray dẫn hướng | Đo lại |
Giá đỡ lưỡi dao bên trái và bên phải không đồng bộ | Các vấn đề đồng bộ hóa thủy lực | Xi lanh, Khối van |
4. Các lĩnh vực trọng điểm để cải thiện độ chính xác dựa trên độ dày vật liệu
Tấm mỏng 1-3 mm
Trọng tâm chính:
Độ chính xác của thước đo phía sau + Độ phẳng của tấm + Khe hở lưỡi cắt
Các tấm mỏng đặc biệt dễ bị cong vênh.
Tấm cỡ trung bình 4-8 mm
Trọng tâm chính:
Khe hở lưỡi dao + Độ dày lưỡi dao + Độ sắc bén của lưỡi dao + Độ cứng của khung
Tấm dày 10-16 mm
Trọng tâm chính:
Độ cứng khung + Hệ thống thủy lực + Lưỡi dao + Khe hở lưỡi dao + Góc cắt
Các tấm có độ dày lớn hơn 20 mm
Thay đổi trọng tâm:
Công suất định mức của thiết bị + Biến dạng khung + Độ ổn định thủy lực + Độ bền lưỡi + Độ bền vật liệu
Đừng chỉ tập trung vào độ dày của thước đo phía sau.
5. Độ chính xác tự động hóa cao hơn
Các dây chuyền cắt thủy lực CNC hiện đại có thể được trang bị thêm các thiết bị sau:
Hệ thống điều khiển CNC
↓
Bộ điều chỉnh độ cao servo
↓
Điều chỉnh khe hở lưỡi dao tự động
↓
Hệ thống cấp liệu phía trước
↓
Hỗ trợ tờ giấy tự động
↓
Phát hiện tờ giấy
↓
Cắt tự động
↓
Tự động dỡ vật liệu
Điều này làm thay đổi phương pháp "cắt lông thủ công, dựa trên kinh nghiệm".
thành “cắt chính xác, tự động hóa, số hóa và có thể lặp lại”.
6. 5 ưu tiên hàng đầu cần cải thiện
Nếu máy cắt tôn thủy lực hiện có hoạt động kém hiệu quả về độ chính xác, tôi khuyên bạn nên khắc phục sự cố theo thứ tự sau thay vì thay thế tất cả các bộ phận cùng một lúc:
Đầu tiên: Bộ chỉnh độ dày mặt sau
Kiểm tra vị trí thực tế và độ lặp lại.
Thứ hai: Khoảng hở lưỡi dao
Hiệu chỉnh lại dựa trên loại vật liệu và độ dày.
Thứ ba: Lưỡi dao
Kiểm tra độ mòn, chất lượng lắp đặt và độ song song.
Thứ tư: Đồng bộ hóa xi lanh trái/phải
Kiểm tra độ bằng phẳng của giá đỡ lưỡi dao và sự đồng nhất của chuyển động giữa bên trái và bên phải.
Thứ năm: Khung/Đường dẫn hướng/Bàn làm việc
Kiểm tra xem có hiện tượng biến dạng hoặc hao mòn do sử dụng lâu dài hay không.
Việc giải quyết năm vấn đề này thường giúp khắc phục phần lớn các vấn đề về độ chính xác khi cắt.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese