Inhaltsverzeichnis
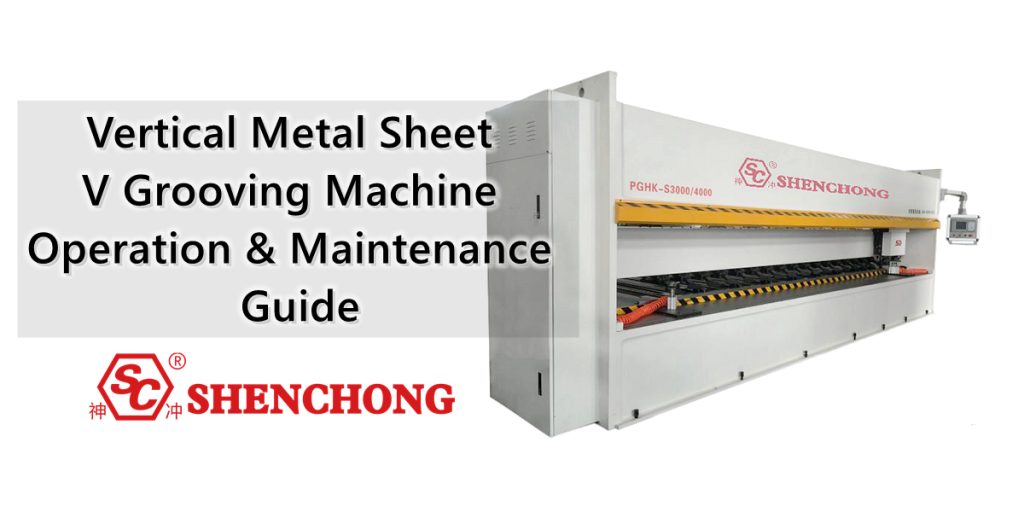
Die vertikale V-Nutfräsmaschine ist eine CNC-Maschine, die speziell für die Bearbeitung von V-Nuten in Metallblechen entwickelt wurde. Sie findet breite Anwendung in der Edelstahlverarbeitung, bei Fassaden, im Aufzugsbau, bei Metallmöbeln, Küchen- und Badezimmerausstattungen, in der Präzisionsblechbearbeitung sowie in der Herstellung hochwertiger Metallprodukte.
Im Vergleich zu herkömmlichen direkten Biegeverfahren reduziert die Vertikalnutmaschine die lokale Restdicke durch das Einbringen von V-Nuten an vorbestimmten Biegepositionen in das Blech. Dadurch lassen sich leichter kleine abgerundete Ecken, saubere Kanten und ein feineres Biegebild erzielen.
Dieser Artikel stellt systematisch die korrekte Bedienung und Verwendung der vertikalen Blechnutmaschine vor und behandelt Aspekte wie Geräteaufbau, Funktionsprinzip, Bedienungsabläufe, CNC-Parametereinstellungen, Werkzeugauswahl, Bearbeitungstechniken, Sicherheitsbestimmungen, tägliche Wartung, häufige Fehler und Lösungen.
1. Aufbau und Funktionsprinzip der vertikalen V-Nutmaschine für Metallbleche
1) Hauptstruktur der Ausrüstung
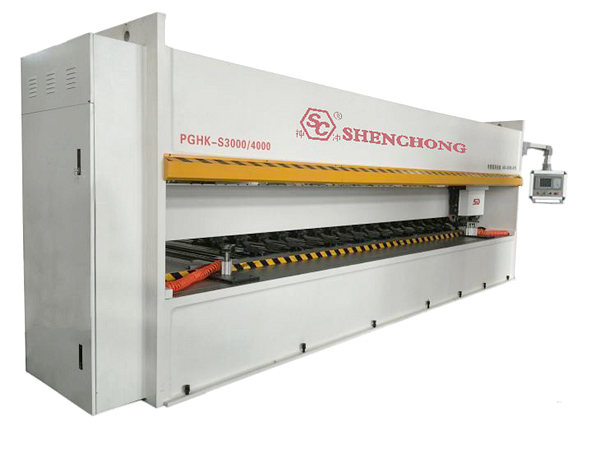
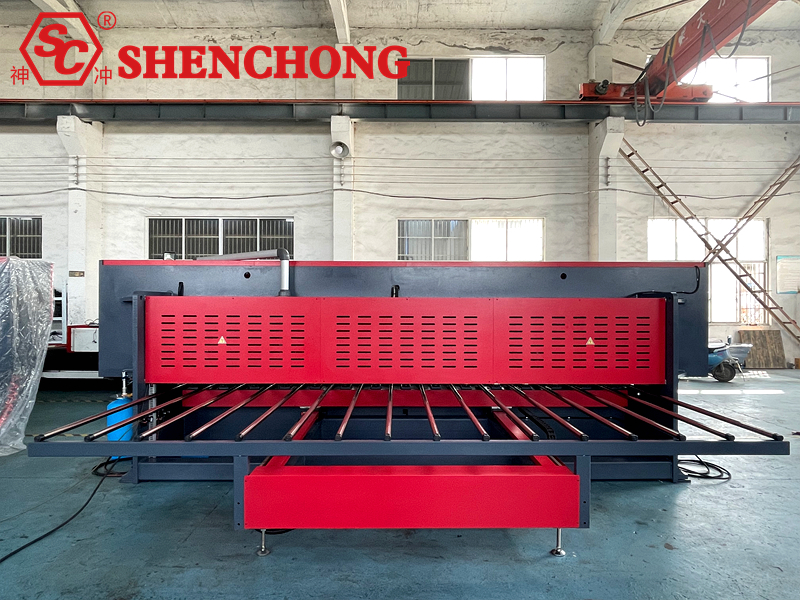
Ein typischer Vertikaler CNC-Nutenmaschine Besteht im Wesentlichen aus einem Rahmen, einem Arbeitstisch, einem Werkzeughalter, einem CNC-System, einem Positioniersystem, einer hydraulischen oder pneumatischen Spannvorrichtung, einem Schmiersystem und einem Sicherheitssystem.
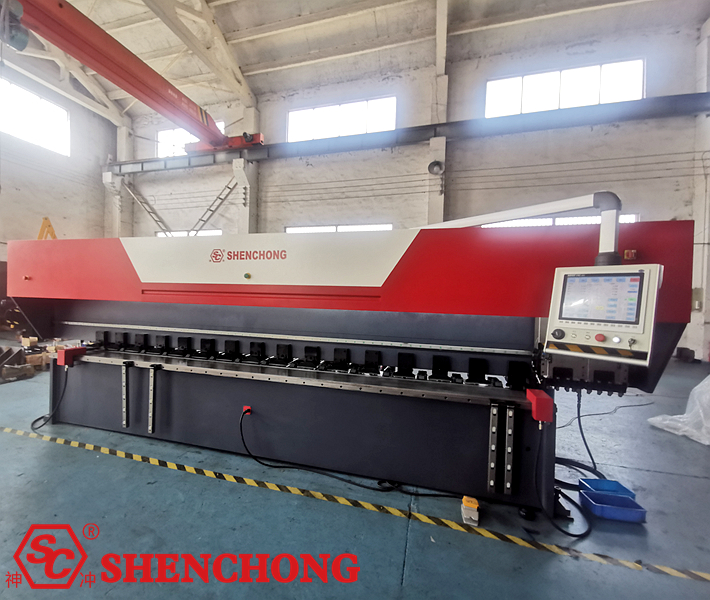
Komponententabelle:
Hauptkomponenten | Funktionen |
Hochsteifer Rahmen | Unterstützende Ausrüstung, Reduzierung von Verarbeitungsschwingungen und struktureller Verformung |
Arbeitstisch | Lager- und Positionierungsbleche |
CNC-System | Steuerung der Nutposition, der Bearbeitungstiefe, der Vorschubgeschwindigkeit und des Bearbeitungsprogramms |
Werkzeughalter und Schneidwerkzeuge | Fertigstellung des V-Nut-Schneidens von Metallblechen |
Servoantriebssystem | Steuerung der Werkzeughalterbewegung und der Positionierachse |
Klemmvorrichtung | Verhinderung von Blechbewegungen oder Vibrationen während der Bearbeitung |
Positionierungs- und Stoppvorrichtung | Sicherstellung einer genauen Nutposition |
Schmiersystem | Reduzierung von Reibung und Verschleiß an beweglichen Teilen |
Elektrischer Schaltschrank | Implementierung von Stromversorgung, Steuerung, Schutz und Fehlerdiagnose |
Sicherheitsschutzvorrichtungen | Verringerung des Risikos des Kontakts von Personal mit beweglichen Teilen und umherfliegenden Trümmern |
Vertikale Nutenmaschinen verschiedener Hersteller können sich hinsichtlich Werkzeughalterrichtung, Spannmethode, Achsenanzahl und Steuerungssystem unterscheiden. Die tatsächliche Konfiguration der Anlage sollte berücksichtigt werden.
2) Funktionsprinzip
Die vertikale V-Nutfräsmaschine für Metallbleche nutzt ein CNC-System zur Steuerung des Werkzeugs, um entlang einer voreingestellten Bahn zu schneiden und so eine V-förmige Nut mit vorgegebener Tiefe und vorgegebenem Winkel auf der Blechoberfläche zu erzeugen.
Der grundlegende Verarbeitungsablauf ist wie folgt:
Platzierung und Positionierung des Lakens
↓
Das Blatt andrücken und fixieren
↓
Das CNC-System führt das Nutprogramm aus.
↓
Das Werkzeug schneidet schichtweise bis zur eingestellten Tiefe.
↓
Prüfen Sie die Position, Form und Restdicke der Nut.
↓
Die Bearbeitung abschließen und mit dem anschließenden Biegeprozess fortfahren
3) Nuttiefe und verbleibende Dicke
Der Kern der Nutbearbeitung liegt in der Kontrolle der Nuttiefe und der verbleibenden Dicke am Nutgrund.
d = t – r
Wo:
d: Nuttiefe, mm
t: Tatsächliche Blechdicke, mm
r: Restdicke am Nutgrund, mm
Beträgt die Blechdicke beispielsweise 2,0 mm und die verbleibende Solldicke 0,6 mm, dann gilt Folgendes:
d = 2,0 – 0,6 = 1,4 mm
Besonderer Hinweis:
Eine geringere Restdicke ist nicht zwangsläufig vorteilhafter. Eine zu geringe Dicke kann zu Rissen an der Biegestelle, unzureichender Festigkeit und Verformungen durch die Verarbeitung führen. Der endgültige Wert sollte anhand des Materials, des Biegewinkels, der Spannungsanforderungen und einer Musterprüfung ermittelt werden.
2. Vorbereitung vor Inbetriebnahme und Geräteinspektion
Eine ordnungsgemäße Vorinspektion ist entscheidend für die Gewährleistung von Bearbeitungsgenauigkeit, Produktionseffizienz und Anlagensicherheit.
1) Checkliste für die Inspektion von vertikalen V-Nut-Nutmaschinen für Bleche
8 Punkte der Vorabprüfung:
Prüfen Sie, ob die Versorgungsspannung, die Erdung und die elektrischen Anschlüsse in Ordnung sind.
- Prüfen Sie den Not-Aus-Schalter, die Schutzvorrichtungen und die Verriegelungseinrichtungen.
- Überprüfen Sie den Zustand der Führungsschienen, der Gewindespindeln und des Schmiersystems.
- Prüfen Sie die Schneidwerkzeuge auf Absplitterungen, Risse oder Lockerung.
- Prüfen Sie die Sauberkeit des Arbeitstisches und der Positionieranschläge.
- Überprüfen Sie den Zustand der hydraulischen oder pneumatischen Spannvorrichtungen.
- Prüfen Sie das Material, die Dicke und die Bearbeitungszeichnungen des Blechs.
- Vergewissern Sie sich, dass der Bearbeitungsbereich frei und nicht blockiert ist.
Werden bei der Inspektion Unregelmäßigkeiten festgestellt, ist die Maschine anzuhalten und von qualifiziertem Fachpersonal überprüfen zu lassen. Der Betrieb darf nicht durch Kurzschließen von Verriegelungen oder Deaktivieren von Alarmen fortgesetzt werden.
2) Blechvorbereitung
Vor der Bearbeitung ist sicherzustellen, dass die Blechoberfläche frei von offensichtlichen Ölflecken, Fremdkörpern, starkem Verzug und nicht-konformer Verformung ist.
Besonderes Augenmerk sollte auf Folgendes gelegt werden:
- Spiegelplatte aus Edelstahl: Verhindert Kratzer auf der Oberfläche beim Positionieren, Spannen und Schneiden.
- Aluminiumplatte: Bitte beachten Sie, dass das Material relativ weich ist; vermeiden Sie übermäßigen Druck, der zu Eindellungen an der Oberfläche führen könnte.
- Kohlenstoffstahlblech: Achten Sie auf die Oberflächenoxidschicht, die Materialhärte und die Schnittlast.
- Längere oder dünnere Platten: Sorgen Sie während des gesamten Prozesses für ausreichende Unterstützung, um Verformungen durch die Aufhängung zu vermeiden.
3. Standardarbeitsanweisung für die vertikale Blechnutmaschine
Schritt 1: Gerät einschalten
Schalten Sie die Hauptstromversorgung, das Steuerungssystem und die zugehörigen Hilfssysteme gemäß der vom Gerätehersteller vorgegebenen Startreihenfolge ein.
Nachdem das System seinen Selbsttest abgeschlossen und bestätigt hat, dass keine ausstehenden Fehlermeldungen vorliegen, führen Sie die erforderliche Nullpunkt- oder Referenzpunktoperation durch.
Hinweis: Vor dem Nullstellen muss sichergestellt werden, dass sich Werkzeughalter und Bewegungsmechanismus in einem sicheren Zustand befinden, um Kollisionen mit dem Blech oder den Vorrichtungen zu vermeiden.
Schritt 2: Eingabe des Bearbeitungsprogramms
Stellen Sie die Blechabmessungen, die Nutposition, die Nuttiefe, die Werkzeugparameter, die Vorschubgeschwindigkeit und die Anzahl der Durchgänge gemäß den Zeichnungsvorgaben ein.
Einige CNC-Systeme unterstützen grafische Programmierung, Nutenlisten, Stapelverarbeitung mehrerer Nuten und Programmspeicherfunktionen.
Schritt 3: Blech montieren und positionieren
Legen Sie das Blech auf den Arbeitstisch und positionieren Sie es mithilfe des Positionieranschlags und der Bezugskante.
Die Bediener sollten sicherstellen, dass das Blech flach ist und gut an der Auflagefläche haftet, und prüfen, ob die Nutrichtung den Prozessanforderungen entspricht.
Schritt 4: Das Blech einspannen
Um sicherzustellen, dass das Blech zuverlässig fixiert ist, leiten Sie den vom Gerät vorgegebenen Klemmvorgang ein.
Unzureichende Klemmkraft verursacht Vibrationen des Blechs und eine Fehlausrichtung der Nut; übermäßige Klemmkraft kann zu Blechverformungen oder Oberflächenbeschädigungen führen.
Schritt 5: Probelauf
Bei der erstmaligen Verarbeitung eines neuen Programms sollten Programmprüfungen, Leerlaufläufe oder Sicherheitssimulationen gemäß den Herstellervorgaben durchgeführt und Testläufe mit konservativen Parametern vorgenommen werden.
Bei Probeschnitten sollte der Fokus auf der Überprüfung der Nutposition, der Werkzeugbewegungsrichtung, des Spannzustands, des Risikos von Werkzeugkollisionen und der tatsächlichen Restdicke liegen.
Schritt 6: Formale Bearbeitung
Nach erfolgreichem Probeschnitt wird das automatische Verarbeitungsprogramm gestartet.
Überwachen Sie während der Bearbeitung Betriebsgeräusche, Vibrationen, Späneabfuhr und CNC-Systemalarme der Anlagen.
Greifen Sie nicht in den Bearbeitungsbereich, um Späne zu entfernen, das Blech zu justieren oder den Bearbeitungsbereich zu berühren, während sich das Werkzeug bewegt.
Schritt 7: Überprüfung des fertigen Produkts
Nach Abschluss der Bearbeitung und Bestätigung, dass das Werkzeug angehalten ist und sich die Anlage in einem Zustand befindet, in dem sie Material handhaben kann, werden die Blechteile entnommen und eine Qualitätsprüfung durchgeführt.
Zu den wichtigsten Messgrößen gehören die Lage der Nut, die Nuttiefe, die verbleibende Dicke am Nutgrund und die Formkonsistenz der Nut.
Schritt 8: Herunterfahren und Reinigen
Nach der Bearbeitung ist die Anlage in der dafür vorgesehenen Sicherheitsposition anzuhalten und die Hilfssysteme, das CNC-System und die Hauptstromversorgung gemäß den Betriebsanweisungen abzuschalten.
Verwenden Sie geeignete Werkzeuge zum Reinigen der Werkbank und der Späne; fassen Sie scharfe Metallspäne niemals direkt mit den Händen an. Bei Wartungsarbeiten, Demontage von Werkzeugen oder beim Betreten von Gefahrenbereichen müssen Sie die Stromzufuhr unterbrechen und Maßnahmen zur Verhinderung eines versehentlichen Einschaltens ergreifen.
4. Einstellungen der Bearbeitungsparameter der CNC-V-Nutmaschine
Die Parameter der Nutbearbeitung haben direkten Einfluss auf die Bearbeitungsgenauigkeit, die Werkzeugstandzeit, die Qualität der Nutoberfläche und die nachfolgenden Biegeeffekte.
1) Hauptparameter und ihre Funktionen
Parameter | Hauptauswirkungen | Grundsätze festlegen |
Blechdicke | Legt die Grundlage für die Berechnung der Nuttiefe fest | Eingabe basierend auf der tatsächlich gemessenen Dicke |
Grooging-Position | Bestimmt die nachfolgenden Biegeabmessungen | Bestimmung anhand des abgewickelten Diagramms und der Referenzkante |
Nuttiefe | Beeinflusst die Biegefestigkeit und die Restfestigkeit | In Kombination mit Biegeanforderungen und Musterprüfung |
Werkzeugwinkel | Beeinflusst die Nutform und die Biegegeometrie | Auswahl anhand des angestrebten Biegewinkels und der Rückfederung |
Schnittgeschwindigkeit | Beeinträchtigt die Verarbeitungseffizienz, den Temperaturanstieg und den Verschleiß | Die Bestimmung erfolgt anhand des Materials und des Schneidwerkzeugs. |
Einzelne Schnitttiefe | Beeinflusst die Schnittkraft und die Qualität der Nutoberfläche | Die zulässigen Grenzwerte für Maschinen und Schneidwerkzeuge dürfen nicht überschritten werden. Tiefe Nuten werden üblicherweise schichtweise gefräst. |
Anzahl der Schnitte | Beeinflusst die Endtiefe und die Effizienz | Gewährleisten Sie eine zuverlässige Befestigung und vermeiden Sie Oberflächenbeschädigungen. |
Klemmzustand | Beeinflusst die Stabilität von Blechen | Eingabe basierend auf der tatsächlich gemessenen Dicke |
2) Verarbeitungseigenschaften verschiedener Materialien
Materialien | Groov Eigenschaften | Wichtige Vorsichtsmaßnahmen |
Edelstahl 304 | Hohe Zähigkeit, neigt zur Kaltverfestigung | Werkzeuge scharf halten und wiederholtes Reiben vermeiden. |
Edelstahl 316 | Erhebliche Probleme mit dem Schnittwiderstand und der Kaltverfestigung | Schnitttiefe und Werkzeugverschleiß korrekt kontrollieren |
Edelstahl 201 | Die Leistung wird durch spezifische Noten und Bedingungen beeinflusst. | Parameter mit einem Probeschnitt bestätigen. |
Aluminiumlegierung | Bei manchen Sorten kommt es häufig zu Werkzeugverklemmungen. | Verwenden Sie Werkzeuge und Spanabfuhrverfahren, die für Aluminium geeignet sind. |
Q235 Kohlenstoffstahl | Oxidschichten und Materialzustand müssen berücksichtigt werden. | Achten Sie auf die Schnittlast und den Werkzeugverschleiß. |
Kupferplatte | Signifikante Materialduktilität und Haftungseigenschaften | Kontrolle von Graten, Aufbauschneiden und Oberflächenqualität |
Empfohlene Schnittgeschwindigkeiten, Schnitttiefen und Werkzeugtypen für verschiedene Werkstoffe können nicht allein anhand der Werkstoffbezeichnung bestimmt werden; Werkstoffhärte, Werkzeuggüte, Steifigkeit der Ausrüstung und Werkzeughalterstruktur müssen ebenfalls berücksichtigt werden.
5. Nuttechniken für verschiedene Materialien
1) Edelstahlplatten
Edelstähle wie SUS304 und SUS316 neigen stark zur Kaltverfestigung. Daher sollten scharfe, für Edelstahl geeignete Klingen verwendet, wiederholte Reibung und zu tiefe Schnitte vermieden und der Werkzeugverschleiß regelmäßig überprüft werden.
2) Aluminiumlegierungsplatten
Aluminium neigt zum Festklemmen der Werkzeuge und zur Bildung von Aufbauschneiden. Daher sollten die Werkzeuggeometrie und die Schneidkante entsprechend den Gerätebeschränkungen angepasst, die Schneide scharf gehalten und die Schmier- und Spanabfuhrverfahren optimiert werden.
3) Kohlenstoffstahlplatten
Die Schnittparameter sollten anhand der Stahlsorte, der Festigkeit und der tatsächlichen Blechdicke ausgewählt werden. Beim Nuten dicker Bleche ist besonderes Augenmerk auf die Steifigkeit des Werkzeughalters, den Schnittwiderstand und die Restdicke am Nutgrund zu legen.
4) Kupfer- und Messingplatten
Die Vorschubgeschwindigkeit und Schnittgeschwindigkeit sollten entsprechend der Härte des Kupfermaterials gesteuert werden, um Materialkompression, vermehrte Gratbildung und unebene Nutgrundfläche zu vermeiden.
6. Auswahl und Verwendung von Nutwerkzeugen
Die Werkzeuge sind ein entscheidender Faktor für die Qualität der V-Nut-Bearbeitung.
1) Gängige Werkzeuge
Vertikale Nutenmaschinen verwenden typischerweise Hartmetallwerkzeuge oder Wendeschneidplatten. Die spezifische Werkzeugkonstruktion hängt vom Maschinenmodell ab.
Bei der Auswahl der Werkzeuge sollten folgende Aspekte berücksichtigt werden:
Werkzeugmaterial und Beschichtung.
Werkzeugspitzenwinkel und Schneidkantenform.
Härte und Zähigkeit des Werkstückmaterials.
Zielvorgaben für Nutbreite, Nuttiefe und Nutoberflächenqualität.
Werkzeugklemmstabilität und die zulässige Schnittlast der Maschine.
2) Auswahl des Werkzeugwinkels
Gängige V-Nut-Werkzeuge können mit unterschiedlichen Aufnahmewinkeln arbeiten, z. B. 60°, 90° oder anderen speziellen Winkeln. Der Aufnahmewinkel des Werkzeugs entspricht jedoch nicht unbedingt dem endgültigen Biegewinkel.
Bei einem Werkstück mit einer angestrebten 90°-Biegung müssen beispielsweise die Nutform, die Biegerichtung, die Materialrückfederung und die verbleibende Dicke umfassend berücksichtigt werden. Es kann nicht einfach davon ausgegangen werden, dass die Verwendung eines 90°-Werkzeugs zwangsläufig zu einem 90°-Biegewinkel führt.
3) Vorsichtsmaßnahmen beim Werkzeugwechsel
Vor dem Austausch des Werkzeugs muss das Gerät in den vom Hersteller vorgeschriebenen sicheren Wartungszustand versetzt und die erforderliche Energieisolierung durchgeführt werden.
Reinigen Sie bei der Installation die Kontaktfläche des Werkzeughalters, prüfen Sie das Werkzeug auf Beschädigungen und befestigen Sie es mit den vorgegebenen Befestigungselementen und dem entsprechenden Drehmoment. Führen Sie nach dem Austausch eine Kalibrierung der Werkzeugparameter und einen Testschnitt gemäß den Geräteanforderungen durch.
7. Wie lässt sich die Bearbeitungsgenauigkeit einer Vertikalnutmaschine verbessern?
Zu den wichtigsten Faktoren, die die Genauigkeit des Nutenschneidens beeinflussen, gehören die Steifigkeit der Ausrüstung, das Positioniersystem, der Zustand des Blechs, der Werkzeugverschleiß, die Zuverlässigkeit der Spannvorrichtung und die CNC-Parameter.
1) Verbesserung der Positionsgenauigkeit
Reinigen Sie die Positionierfläche vor der Bearbeitung und prüfen Sie den Anschlagmechanismus auf Spiel oder größere Spalten. Verwenden Sie bei Werkstücken mit mehreren Nuten möglichst eine einheitliche Positionierfläche, um wiederholte Spannfehler zu vermeiden.
2) Kontrolle der verbleibenden Dicke am Schlitzboden
Die Stabilität der verbleibenden Dicke am Schlitzgrund beeinflusst direkt die Gleichmäßigkeit der nachfolgenden Biegung.
Es wird empfohlen, dies durch Messen der tatsächlichen Blechdicke, Überprüfen der Werkzeugnullposition, Überwachen des Werkzeugverschleißes und Überprüfen der Ebenheit des Arbeitstisches zu kontrollieren.
3) Reduzierung der Bearbeitungsvibrationen
Durch Vibrationen der Ausrüstung können Werkzeugspuren, Maßabweichungen und Werkzeugausbrüche an der Nutoberfläche entstehen.
Die Werkzeugspannung und -spannung, die Vorschubparameter und das mechanische Getriebesystem sollten überprüft werden. Gegebenenfalls sollte die Einzelschnittbelastung reduziert werden.
4) Grate kontrollieren und Oberflächenqualität
Halten Sie das Werkzeug scharf, wählen Sie geeignete Schnittparameter und vermeiden Sie die Bildung starker Aufbauschneiden beim Bearbeiten. Bei Dekorplatten mit hohen Anforderungen an die Oberflächengüte sollten die Oberflächenrauheit der Nut und das Oberflächenschutzkonzept durch Probeschnitte überprüft werden.
8. Abstimmung von Vertikalnutmaschinen mit nachfolgenden Biegeprozessen
Das ultimative Ziel von vertikalen V-Nut-Maschinen für Metallbleche ist in der Regel nicht einfach nur die Herstellung von V-Nuten, sondern die Schaffung von Voraussetzungen für ein nachfolgendes hochwertiges Biegen.
Durch die präzise Steuerung von Nutentiefe und -form lassen sich folgende Prozesseffekte erzielen:
- Durch die Verringerung der lokalen Materialdicke am Biegepunkt wird die erforderliche Biegekraft reduziert.
- Durch die Erzielung kleinerer Außenradien an den Kurven wird das Erscheinungsbild dekorativer Teile verbessert.
- Verbesserung der Steuerbarkeit des Biegeumformens komplexer Blechprodukte.
- Verbesserung der Konsistenz wiederholter Verarbeitungsprozesse nach ordnungsgemäßer Prozessverifizierung.
- Verringerung der durch große Radiusecken bedingten Einschränkungen bei der Gestaltung von Dekorplatten.
Es ist zu beachten, dass das Einbringen von Nuten die Materialrückfederung nicht vollständig eliminieren und auch nicht garantieren kann, dass die Biegestelle nicht reißt. Bei tragenden Bauteilen, Bauteilen unter wiederholter Belastung oder Produkten mit Anforderungen an die Dauerfestigkeit müssen Festigkeitsprüfungen und die erforderlichen Prüfverfahren durchgeführt werden.
9. Häufige Fehler und Lösungen
Fehlersymptome | Möglich Causes | Anleitung zur Fehlerbehebung und Handhabung |
Uneinheitliche Nuttiefe | Schwankungen der Blechdicke, Werkzeugverschleiß, Positionierungs- oder Tischanomalien | Plattendicke messen, Schneidwerkzeuge und Referenzpunkte prüfen |
Abweichung der Nutposition | Positionierungsfehler, Bewegung des Blechmaterials, Getriebespiel | Überprüfen Sie den Materialanschlag und das Spannsystem. |
Raue Nutoberfläche | Werkzeugverschleiß, Parameterabweichung, Vibration | Überprüfen Sie die Schneidwerkzeuge und Schnittparameter. |
Übermäßige Grate | Schneidkante stumpf, Material haftet am Werkzeug | Schneidwerkzeuge austauschen oder justieren |
Werkzeugabsplitterung | Übermäßige Schnittbelastung, Stoß, unsachgemäße Klemmung | Prüfen Sie die Schnitttiefe, die Klemmung und das Material. |
Vibration des Blechmaterials | Unzureichende Klemmung, mangelhafte Unterstützung | Klemmung und Plattenhalterung prüfen |
Fehlfunktion des Werkzeughalters | Fehlfunktion der Führungsschiene, des Getriebes oder des Servosystems | Nach dem Abschalten der Maschine von qualifiziertem Personal prüfen lassen. |
Systemalarm | Sensor-, Antriebs-, elektrische oder Programmfehler | Fehlerbehebung anhand von Alarmcodes |
Bei Gefahrensituationen wie Werkzeugkollisionen, ungewöhnlich lauten Geräuschen, Werkzeugbruch oder Spannversagen sind die vorgeschriebenen Sicherheitsabschaltmaßnahmen der Anlage unverzüglich einzuleiten. Die Produktion darf erst wieder aufgenommen werden, nachdem die Ursache ermittelt wurde.
10. Tägliche Wartung und Pflege
- Bei jeder Schicht: Späne reinigen, Werkzeuge, Arbeitstisch, Spannvorrichtung und Alarmprotokolle überprüfen.
- Wöchentlich: Schmierstatus, Positionierungsmechanismus und sichtbare Befestigungselemente prüfen.
- Monatlich: Führungsschienen, Getriebemechanismus, Hydraulik- oder Pneumatiksystem und Sicherheitseinrichtungen prüfen.
- Vierteljährlich: Positioniergenauigkeit, Wiederholgenauigkeit und mechanischen Zustand gemäß Gerätehandbuch prüfen.
- Jährlich: Umfassende Genauigkeitsprüfungen, elektrische Sicherheitsprüfungen und vorbeugende Wartungsarbeiten durchführen.
Das Obige ist ein allgemeiner Wartungsplan. Schmierstoffart, Schmierzyklus, Hydraulikdruck, Anzugsmoment und Kalibriermethoden müssen unbedingt den Anweisungen des Herstellers für das jeweilige Maschinenmodell entsprechen.
11. Zehn wichtige Vorsichtsmaßnahmen für den Betrieb einer CNC-Vertikal-V-Nutmaschine
- Die Bediener müssen an den Geräten geschult sein und mit dem CNC-System sowie den sicheren Betriebsabläufen vertraut sein.
- Vor der Weiterverarbeitung müssen Material, Dicke und Bearbeitungsabmessungen des Blechs bestätigt werden.
- Die Werkzeuge müssen sicher befestigt sein; Klingen mit Rissen oder offensichtlichen Absplitterungen dürfen nicht verwendet werden.
- Das Justieren des Blechs oder das Entfernen von Spänen während der Bewegung des Schneidwerkzeugs ist strengstens verboten.
- Die Blechdicke, der Bearbeitungsbereich und die Schneidleistung der Anlage dürfen nicht überschritten werden.
- Am ersten bearbeiteten Werkstück muss ein Probeschnitt und eine Maßprüfung durchgeführt werden.
- Sicherheitsverriegelungen oder Gerätealarme dürfen nicht willkürlich deaktiviert werden.
- Bei Materialien mit hohen Anforderungen an die Oberflächengüte, wie z. B. spiegelglattem Edelstahl, sollten geeignete Maßnahmen zum Schutz vor Kratzern getroffen werden.
- Werden ungewöhnliche Vibrationen, ungewöhnliche Geräusche oder plötzliche Änderungen der Schnittlast festgestellt, muss die Maschine sofort zur Überprüfung angehalten werden.
- Vor dem Werkzeugwechsel, der Durchführung von Wartungsarbeiten und dem Betreten von Gefahrenbereichen müssen die vorgeschriebenen Energieisolierungsmaßnahmen umgesetzt werden.
12. Zusammenfassung: Wie bedient man eine vertikale Blechnutmaschine richtig?
Eine vertikale V-Nutfräsmaschine ist ein Spezialgerät zum präzisen Nuten von Metallblechen, beispielsweise aus Edelstahl, Kohlenstoffstahl, Aluminium und Kupfer. Sie findet breite Anwendung in Branchen wie der Edelstahlverarbeitung, dem Metallfassadenbau, der Aufzugsfertigung, der Küchengeräteherstellung, der Blechbearbeitung, dem Gehäuse- und Schrankbau sowie der hochpräzisen Biegeformung.
Im Gegensatz zum direkten Biegen von herkömmlichem Blech können vertikale Blechnutmaschinen V-Nuten mit definierter Tiefe und definiertem Winkel an vordefinierten Biegepositionen herstellen. Dies reduziert den lokalen Biegewiderstand und erleichtert das nachfolgende Biegen, wodurch kleinere Außenradien und sauberere Biegekanten erzielt werden.
Der Schlüssel zum Betrieb einer CNC-Vertikal-Blechnutmaschine liegt nicht nur im Durchführen des V-Nut-Schneidens, sondern in der Etablierung eines kompletten Bearbeitungsablaufs von der Materialprüfung über die Prozessberechnung, die Positionierung der Ausrüstung, die Werkzeugauswahl, die Probeschnittprüfung bis hin zum anschließenden Biegen.
Für die eigentliche Produktion empfiehlt es sich, drei zentrale Standards einzuführen: ein System zur Erststückprüfung, eine Datenbank für den Nutprozess verschiedener Materialien sowie ein System zur täglichen Inspektion und Wartung der Anlagen. Dies gewährleistet die Sicherheit, verbessert die Gleichmäßigkeit der Nuttiefe, reduziert den Werkzeugverschleiß und stabilisiert die Qualität der nachfolgend gebogenen Produkte.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese