Sommario
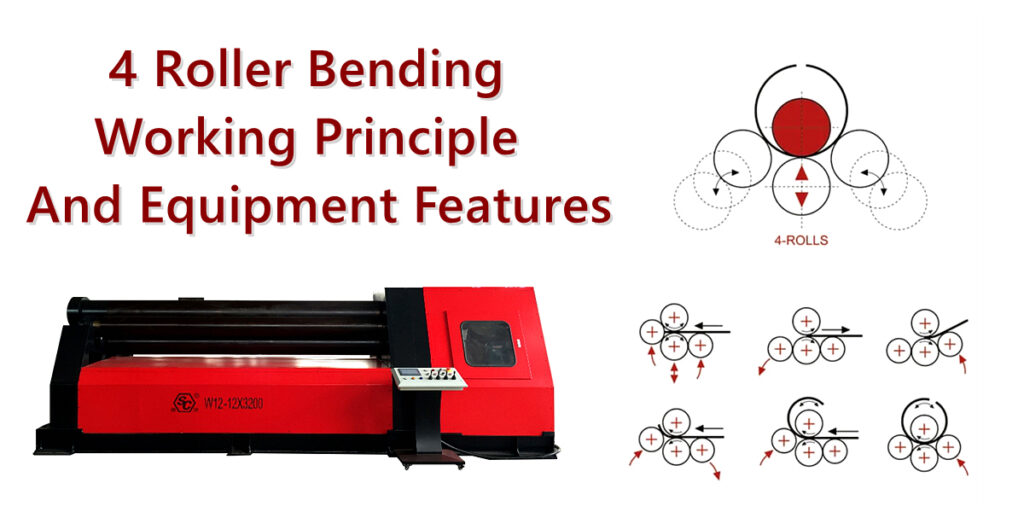
Il processo di piegatura a 4 rulli è un metodo ampiamente utilizzato per la formatura di lamiere metalliche. Sfrutta la rotazione dei rulli della macchina, il bloccaggio della lamiera e il movimento verticale dei rulli laterali per indurre una graduale deformazione plastica in una lamiera piana, modellandola infine in cilindri, archi, sezioni coniche o altri componenti curvi.
Rispetto alle tradizionali piegatrici a tre rulli, la piegatrice a quattro rulli offre diversi vantaggi distinti: richiede un'unica impostazione, consente la pre-piegatura di entrambe le estremità, permette la laminazione continua, presenta un grado di automazione più elevato e offre un controllo superiore sulla rotondità del pezzo e sulla ripetibilità del processo di formatura.
1. Concetti base del processo di piegatura a 4 rulli
Il processo di piegatura a 4 rulli impiega quattro rulli di lavoro, ciascuno con una funzione specifica, per applicare forza di serraggio, forza motrice per attrito e momenti flettenti a una lamiera metallica. Questo trasforma la lamiera da uno stato piatto in un arco o un cilindro con una curvatura definita.
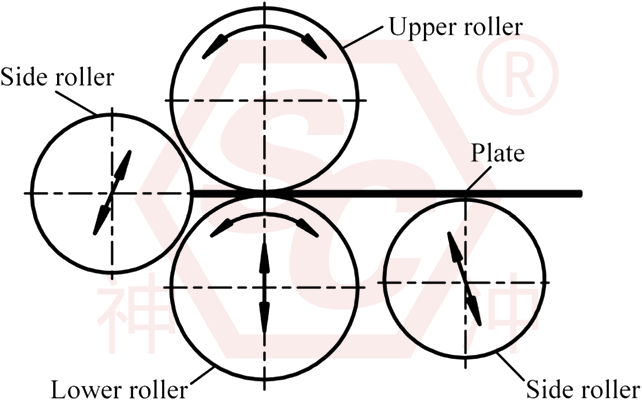
Una piegatrice a quattro rulli è tipicamente composta da un rullo superiore, un rullo inferiore, rulli laterali sinistro e destro, un sistema di azionamento idraulico, un sistema di trasmissione principale, un telaio della macchina, un sistema di controllo numerico (CNC) e dispositivi di protezione di sicurezza.
1) Configurazione di una tipica piegatrice per lamiere a quattro rulli
Componenti principali | Funzioni e ruoli |
Maglia superiore | Funge da supporto di formatura principale e lavora in combinazione con il rullo inferiore per bloccare la lamiera. |
Rotolo inferiore | Applica una pressione verso l'alto per bloccare la lamiera e, in coordinamento con il sistema di azionamento, facilita l'alimentazione del materiale. |
Rotolo sul lato sinistro | Esegue la pre-piegatura a un'estremità (a seconda della direzione di laminazione) o assiste nel processo di laminazione circolare |
Rotolamento sul lato destro | Esegue la pre-piegatura all'estremità opposta e effettua una laminazione circolare continua |
Sistema idraulico | Regola il movimento verticale dei rulli, il posizionamento dei rulli laterali e la forza di serraggio. |
Sistema di azionamento principale | Aziona la rotazione dei rulli per consentire l'alimentazione continua della lamiera |
Sistema CNC | Gestisce il posizionamento dei rotoli, i programmi di lavorazione e i parametri del processo di laminazione. |
Meccanismo di inclinazione/abbassamento | Consente il rilascio dell'estremità superiore del rullo durante lo scarico, facilitando la rimozione del cilindro laminato. |
Esistono differenze tra i produttori per quanto riguarda il numero di rulli di azionamento, le configurazioni dei circuiti idraulici, i metodi di sincronizzazione per i rulli laterali e le impostazioni del sistema CNC; pertanto, le specifiche funzionali effettive devono essere determinate in base alla proposta tecnica specifica per l'attrezzatura.
2) Principi meccanici della piegatura a quattro rulli
La piegatura a rulli è essenzialmente un processo di deformazione plastica e formatura di lamiere metalliche.
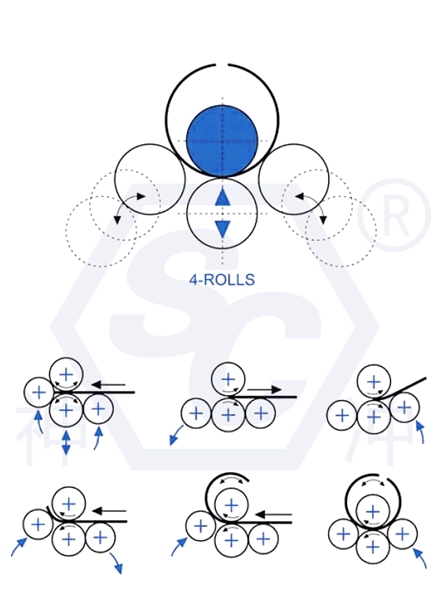
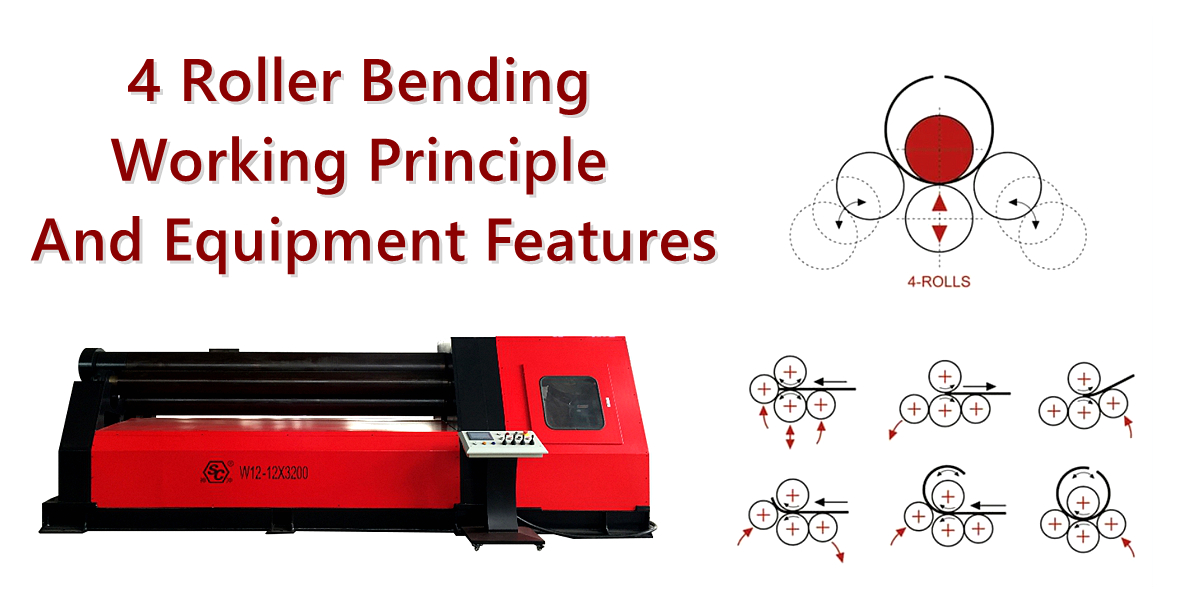
Quando una piastra metallica entra nello spazio tra i rulli superiore e inferiore, il rullo inferiore esercita una forza di serraggio. Il sistema di azionamento principale spinge la piastra in avanti, mentre i rulli laterali applicano una forza di flessione, inducendo un momento flettente nel materiale.
Quando la sollecitazione di flessione supera il limite di snervamento del materiale, la piastra subisce una deformazione plastica, mantenendo una curvatura specifica anche dopo la rimozione del carico.
Il processo di base può essere riassunto come segue:
Serraggio e alimentazione
↓
Applicare pressione tramite i rulli laterali
↓
Piegatura della plastica
↓
Formazione cilindrica
2. Struttura e principi di funzionamento delle piegatrici a quattro rulli
1) Azione di serraggio dei rulli superiore e inferiore
Una volta entrato nella macchina, il rullo inferiore si muove verso l'alto, bloccando saldamente la piastra metallica tra sé e il rullo superiore.
Questo processo assolve a tre scopi principali: impedire lo slittamento della lamiera durante l'operazione di laminazione, garantire un'alimentazione continua e stabile e migliorare il controllo di posizionamento durante l'intero processo di formatura.
2) Deformazione per flessione tramite rotolamento laterale
I rulli laterali, sia a sinistra che a destra, applicano una forza tramite cilindri idraulici, modificando lo stato di sollecitazione della piastra metallica.
Quando la sollecitazione di flessione esercitata sulla piastra supera il limite di snervamento del materiale, la piastra subisce una deformazione plastica, un cambiamento che non è completamente reversibile.
Regolando la posizione dei rulli laterali, il raggio di curvatura della piastra cambia di conseguenza.
In generale, supponendo che le altre condizioni rimangano costanti e che non siano stati raggiunti i limiti operativi dell'apparecchiatura:
- Regolando i rulli laterali verso l'alto aumenta il grado di curvatura, con conseguente riduzione del raggio di rotolamento.
- Regolando i rulli laterali verso il basso si riduce il grado di flessione, ottenendo così un raggio di rotolamento maggiore.
3) Laminazione continua tramite rotazione del rullo di lavoro
Il rullo superiore (e gli eventuali rulli di azionamento associati) spinge la lamiera in avanti per attrito, mentre i rulli laterali applicano continuamente una forza di flessione, facendo sì che la lamiera assuma gradualmente una curvatura uniforme lungo la sua lunghezza. Dopo uno o più cicli di laminazione, la lamiera assume infine la forma desiderata di cilindro o arco circolare.
3. Flusso di lavoro completo per la piegatura di lamiere con quattro rulli
Il processo di piegatura delle lamiere a quattro rulli generalmente comprende le seguenti fasi: preparazione del materiale, alimentazione e posizionamento, bloccaggio, pre-piegatura del bordo anteriore, pre-piegatura del bordo posteriore, laminazione continua, calibrazione della rotondità e scarico.
Flusso di processo tipico:
1) Preparazione del materiale
Verificare lo spessore, la larghezza, la qualità del materiale, le condizioni superficiali e la qualità dei bordi tagliati della lamiera. Confermare il diametro desiderato e la lunghezza sviluppata (srotolata) richiesta.
2) Alimentazione e bloccaggio
Inserire la piastra tra i rulli superiore e inferiore, allinearne la posizione e applicare la forza di serraggio appropriata.
3) Precurvatura del bordo d'attacco
Regolare la posizione del rullo laterale corrispondente ruotando i rulli principali per piegare il bordo anteriore della lamiera fino alla curvatura desiderata, riducendo al minimo il bordo rettilineo residuo.
4) Precurvatura del bordo d'uscita
Invertire la direzione di alimentazione e utilizzare il rullo laterale opposto per pre-piegare il bordo posteriore della piastra.
5) Laminazione continua
Posizionare i rulli laterali nelle posizioni desiderate e spingere la lamiera attraverso la zona di piegatura per formare gradualmente un cilindro completo.
6) Calibrazione della rotondità
Misurare la rotondità, il diametro e la posizione della cucitura; effettuare regolazioni graduali, tenendo conto dell'elasticità del materiale, per evitare una piegatura eccessiva.
7) Scarico e ispezione
Rilasciare il carico, aprire il cuscinetto terminale (o il supporto terminale) come specificato dal produttore dell'attrezzatura, rimuovere il pezzo in lavorazione e ispezionarne le dimensioni e la qualità della superficie.
La sequenza di pre-piegatura e gli schemi di movimento del sistema di laminazione possono variare a seconda dell'attrezzatura; attenersi sempre alle procedure operative del produttore. Quando si laminano lamiere grandi e spesse, potrebbe essere necessario regolare la posizione dei rulli laterali in più fasi per evitare di applicare una forza eccessiva in una sola volta.
4. Dieci caratteristiche principali delle piegatrici per lamiere a quattro rulli
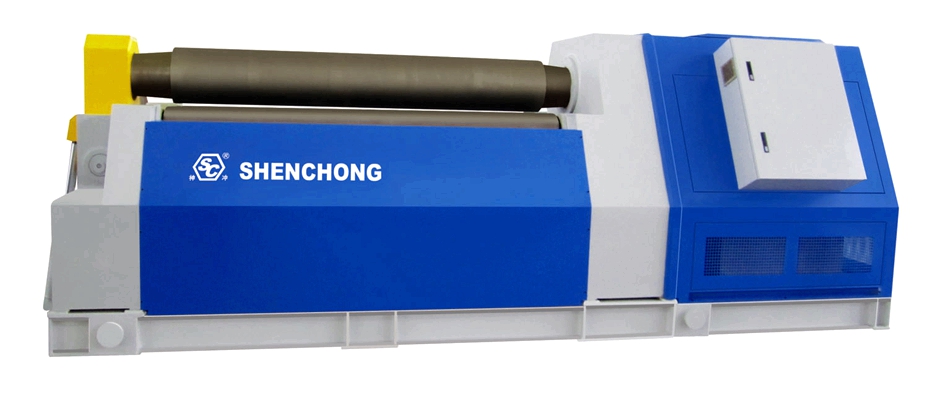
1) Capacità di pre-piegatura a doppia estremità superiore
La regolazione indipendente dei rulli laterali sinistro e destro consente la pre-piegatura di entrambe le estremità della lamiera in un'unica operazione. Ciò riduce al minimo i bordi rettilinei residui e migliora la qualità della formatura in corrispondenza della giunzione cilindrica.
2) Elevata precisione e stabilità di rotolamento
La combinazione del bloccaggio dei rulli superiore/inferiore e dei rulli laterali regolabili indipendentemente facilita il controllo preciso del raggio di laminazione, impedisce la deriva della lamiera e garantisce una qualità costante nella produzione in serie.
3) Forti capacità di controllo automatizzato
I modelli a controllo numerico (CNC) utilizzano il feedback di posizione, il controllo idraulico e la gestione dei programmi per automatizzare il posizionamento dei rulli, la memorizzazione dei parametri di processo e l'intera sequenza di laminazione.
4) Elevata efficienza produttiva
Riducendo al minimo la necessità di ribaltamento, riposizionamento e pre-piegatura secondaria, queste macchine sono particolarmente adatte alla produzione in serie di componenti cilindrici.
5) Ampia compatibilità dei materiali
A seconda delle specifiche dell'apparecchiatura, è possibile lavorare acciaio al carbonio, acciaio inossidabile, leghe di alluminio e alcune lamiere di acciaio ad alta resistenza.
6) Capacità di formatura versatili
Oltre ai semplici cilindri, l'attrezzatura è in grado di produrre archi, ellissi, forme coniche e componenti con curvature variabili.
7) Azionamento idraulico robusto
I rulli laterali idraulici esercitano una notevole forza di flessione, rendendo l'attrezzatura adatta alla lavorazione di lamiere di medio-alto spessore.
8) Riduzione degli sprechi di materiale
La pre-piegatura riduce al minimo la lunghezza dei bordi dritti, diminuendo così la necessità di successive rifilature.
8) Facilmente integrabile nei sistemi automatizzati
L'attrezzatura può essere combinata con piattaforme di alimentazione, telai di supporto per i pezzi, dispositivi di centraggio automatico e sistemi CNC per formare una cella di laminazione automatizzata.
9) Miglioramento della qualità della saldatura
La curvatura uniforme presente a entrambe le estremità del cilindro laminato facilita l'assemblaggio preciso, la saldatura a punti e la successiva saldatura finale.
Queste caratteristiche generalmente corrispondono alle specifiche fornite dai produttori per le configurazioni a quattro rulli e i relativi processi di formatura; tuttavia, la precisione effettiva, la capacità produttiva e le capacità di automazione varieranno in base alla specifica configurazione dell'apparecchiatura.
5. Parametri tecnici chiave per il processo di laminazione a quattro rulli
Tabella dei principali parametri tecnici:
Specifiche tecniche | Funzioni e impatti |
Spessore massimo di laminazione della lamiera | Determina lo spessore massimo della lamiera che l'apparecchiatura può lavorare. |
Spessore massimo di pre-piegatura | Determina la capacità di pre-piegatura a entrambe le estremità (in genere inferiore allo spessore massimo di laminazione della lamiera). |
Larghezza massima di laminazione della piastra | Determina la lunghezza assiale del pezzo in lavorazione |
Diametro minimo di laminazione | Determina il diametro minimo del cilindro che l'apparecchiatura può formare |
Diametro del rullo superiore | Influisce sulla capacità di laminazione, sulla rigidità e sul raggio minimo di formatura. |
Velocità di rotazione del rullo di lavoro | Influisce sui tempi del ciclo di produzione e sul controllo del processo |
Regolazione di precisione del rullo laterale | Influisce sul controllo della curvatura e sulla ripetibilità |
Potenza del motore principale | Influisce sulla capacità del motore e sul consumo energetico |
Pressione del sistema idraulico | Influisce sulla spinta del cilindro idraulico e sulla capacità di carico |
Sistema CNC | Determina le funzionalità relative all'automazione, alla memorizzazione dei parametri e al controllo dei programmi. |
Nota importante:
Lo spessore massimo della lamiera non implica che l'attrezzatura possa raggiungere tale spessore per qualsiasi larghezza, resistenza del materiale o diametro della lamiera. La capacità effettiva deve essere verificata confrontandola con la curva di capacità di laminazione dell'attrezzatura.
6. Calcoli di formatura per la piegatura a quattro rulli
1) Lunghezza sviluppata della piastra
Per un cilindro ideale, la lunghezza può essere stimata in base all'asse neutro:
L ≈ π(Dio + Kt)
Dove:
L: Lunghezza sviluppata della piastra (mm)
DioDiametro interno target del cilindro (mm)
t: Spessore della piastra (mm)
K: Coefficiente di posizione dell'asse neutro (circa 0,5 per la stima iniziale; questo valore deve essere regolato in base al materiale e al processo specifici).
Ad esempio, con un diametro interno target di 1000 mm, uno spessore della piastra di 10 mm e K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Si tratta di una stima teorica. Nella preparazione del materiale, occorre considerare anche fattori quali la distanza di saldatura, il margine di rifilatura, il ritorno elastico e i risultati delle prove di laminazione.
2) Deformazione flessionale della piastra
Durante il processo di piegatura a 4 rulli, lo strato esterno della lamiera è sottoposto a trazione, mentre lo strato interno è sottoposto a compressione.
In condizioni semplificate di pura flessione:
ε ≈ t / 2RM
Dove RM è il raggio di curvatura in prossimità dell'asse neutro della piastra.
All'aumentare dello spessore della lamiera o al diminuire del raggio di curvatura, la deformazione a flessione generalmente aumenta, rendendo più difficile il processo di laminazione.
3) Compensazione del ritorno elastico
Dopo aver lasciato i rulli di lavoro, la lamiera subisce un ritorno elastico; di conseguenza, il diametro effettivo del cilindro potrebbe essere maggiore del diametro di formatura applicato durante il processo di laminazione.
I fattori chiave che influenzano il ritorno elastico includono la resistenza allo snervamento del materiale, il modulo elastico, lo spessore della lamiera, il raggio di curvatura e il percorso di laminazione.
Nella produzione effettiva, l'importo del risarcimento dovrebbe essere determinato in base alle misurazioni effettuate durante la laminazione di prova, piuttosto che applicando una percentuale di risarcimento fissa.
7. Confronto tra piegatrici per lamiere a quattro rulli e a tre rulli
Tabella comparativa:
Criteri di confronto | Macchina piegatrice per lamiere a quattro rulli | Macchina piegatrice per lamiere a tre rulli |
Numero di rulli di lavoro | 4 rotoli | 3 rotoli |
Serraggio della piastra | Serraggio indipendente tramite i rulli superiore e inferiore | Dipende dalla specifica configurazione del rullo |
Pre-piegatura di entrambe le estremità | Processo completato con una singola configurazione | Alcuni modelli richiedono il ribaltamento o il riposizionamento della piastra |
Bordo rettilineo residuo | In genere più breve (tempo di ciclo) | Dipende dal modello e dal metodo di pre-piegatura |
Precisione di laminazione | È più facile ottenere un'elevata ripetibilità | Anche i modelli di fascia alta possono raggiungere un'elevata precisione |
Integrazione dell'automazione | Generalmente più conveniente | Dipende dalla struttura e dal sistema di controllo |
Complessità operativa | Il serraggio e la pre-piegatura sono operazioni relativamente semplici | Varia a seconda della progettazione dell'apparecchiatura. |
Investimento in attrezzature | In genere più elevata (produttività/efficienza) | Alcuni modelli hanno un costo inferiore |
Scenari applicabili | Adatto alla produzione in batch, ad alta efficienza e automatizzata | Lavorazione generica e un'ampia gamma di applicazioni di piegatura di lamiere |
Va notato che macchine per la laminazione di lamiere a tre rulli Sono disponibili in varie configurazioni, come quelle simmetriche, asimmetriche e universali (con rullo superiore regolabile), quindi sarebbe errato presumere che nessuna macchina a tre rulli sia in grado di eseguire la pre-piegatura su entrambe le estremità di una lamiera.
Conclusione della selezione:
Per le aziende impegnate nella produzione in serie di componenti cilindrici che richiedono una pre-piegatura di alta precisione e frequenti cambi di prodotto, una calandratrice a quattro rulli offre generalmente maggiori vantaggi. Al contrario, per le aziende con budget limitati o che producono componenti più semplici e meno vari, una calandratrice a tre rulli adeguata può rappresentare una scelta estremamente conveniente.
8. Settori chiave per le applicazioni di laminazione di lamiere a quattro rulli
- Produzione di recipienti a pressione e serbatoi di stoccaggio: serbatoi per liquidi, recipienti per prodotti chimici e segmenti di guscio per recipienti a pressione.
- Impianti eolici e apparecchiature per l'energia: torri per turbine eoliche e componenti strutturali cilindrici di grandi dimensioni per apparecchiature energetiche.
- Cantieristica navale e ingegneria offshore: lamiere curve per scafi, componenti cilindrici marini e parti strutturali.
- Tubazioni in acciaio e strutture metalliche: tubi in acciaio saldato di grande diametro, condotti per canne fumarie e condotti di ventilazione.
9. Sei fattori chiave che influenzano la qualità della laminazione delle lamiere a quattro rulli
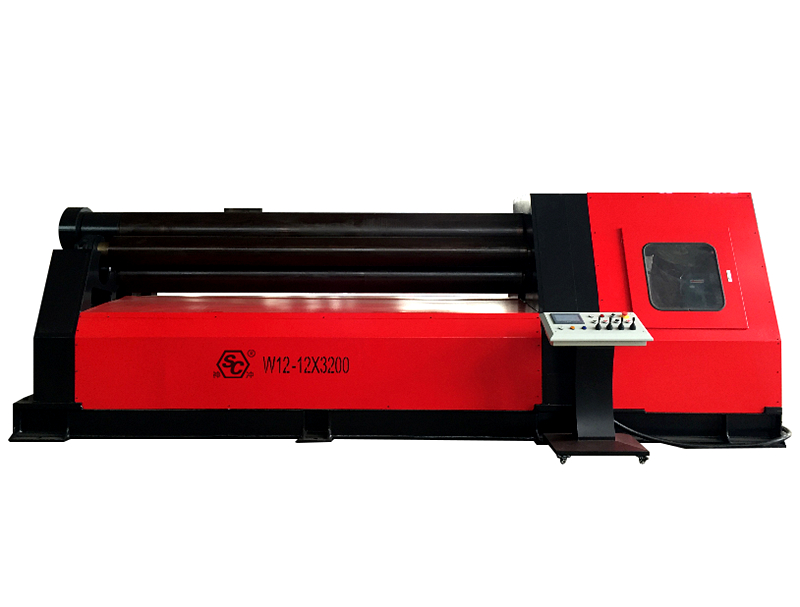
1) Tipo di materiale e resistenza allo snervamento
Materiali diversi richiedono forze di laminazione significativamente diverse. Anche a parità di spessore, i materiali con una maggiore resistenza allo snervamento generalmente richiedono un momento flettente maggiore.
Pertanto, la capacità di elaborazione di un macchina per laminazione di lastre non può essere determinato unicamente in base allo spessore della piastra.
2) Spessore e larghezza della piastra
Uno spessore maggiore della lamiera richiede in genere un momento flettente maggiore; una maggiore larghezza della lamiera può portare a una maggiore deflessione dei rulli e a carichi di formatura totali più elevati.
Per un dato materiale e una data curvatura, basandosi su un modello semplificato di flessione elasto-plastica, il momento flettente richiesto per unità di larghezza è approssimativamente proporzionale al quadrato dello spessore. Tuttavia, il carico di laminazione effettivo dipende anche da fattori quali la distanza tra i rulli e le specifiche condizioni operative.
3) Diametro di rotolamento
Un diametro del bersaglio più piccolo generalmente richiede un maggiore grado di deformazione plastica nella piastra.
Il diametro minimo di laminazione raggiungibile da una macchina è limitato da fattori quali il diametro del rullo superiore, la disposizione dei rulli, la resistenza del materiale, lo spessore della lamiera e la rigidità complessiva dell'attrezzatura.
4) Ritorno elastico del materiale
Una volta completato il processo di laminazione, la tensione elastica all'interno del materiale viene rilasciata, causando in genere un aumento del diametro e una diminuzione della curvatura del pezzo. Pertanto, nella produzione reale, è spesso necessario piegare intenzionalmente il materiale oltre il limite consentito, per poi raggiungere le dimensioni desiderate tramite successive misurazioni e correzioni di rotondità.
5) Deformazione del rollio e parallelismo
Durante la lavorazione di lastre di grandi dimensioni, i rulli possono flettersi sotto carico, causando una curvatura non uniforme lungo la larghezza del pezzo.
Le misure di controllo devono tenere conto della rigidità dei rulli dell'apparecchiatura, della progettazione della compensazione e della larghezza effettiva della piastra.
6) Alimentazione, posizionamento e procedure operative
Un disallineamento durante l'alimentazione, una forza di serraggio insufficiente o una regolazione incoerente dei rulli laterali possono causare problemi come rastrematura, ovalizzazione o disallineamento delle cuciture.
Di conseguenza, i parametri CNC devono essere attentamente coordinati con le effettive procedure operative.
10. Come si può migliorare la precisione di lavorazione della piegatura a quattro rulli?
Nella produzione pratica, l'ottimizzazione può essere affrontata da tre prospettive: attrezzature, processi e controlli.
Problemi comuni | Possibili cause | Misure di miglioramento |
Eccessiva ovalizzazione del cilindro | Posizionamento errato del rullo laterale, ritorno elastico irregolare | Implementare laminazione multistadio, correzione della circolarità e regolazione dei parametri. |
Presenza di bordi dritti nelle cuciture | Pre-piegatura insufficiente | Ottimizzare il processo di pre-piegatura finale |
Conicità del pezzo | Alimentazione del materiale non allineata, posizionamento incoerente dell'asse dei rulli | Verificare il centraggio della piastra e la sincronizzazione dei rulli laterali. |
Forma sporgente o "a clessidra" nella parte centrale del cilindro | Deflessione dell'asse del rullo, non uniformità del materiale | Verificare la rigidità dell'attrezzatura e la compensazione dell'albero di trasmissione. |
Incavi superficiali | Contaminazione sulle superfici dei rulli, forza di serraggio eccessiva | Pulire le superfici dei rulli e ottimizzare la pressione di serraggio. |
Fluttuazioni dimensionali durante la lavorazione ripetuta | Variazioni tra i lotti di materiale, parametri di processo instabili | Classificare i programmi di processo ed eseguire l'ispezione del primo articolo |
Per le lamiere con elevati requisiti di qualità superficiale, come quelle in acciaio inossidabile, è possibile adottare misure aggiuntive, tra cui l'utilizzo di rivestimenti protettivi per i rulli, materiali di contatto speciali e precauzioni antigraffio.
11. Come si sceglie la calandra a quattro rulli più adatta?
Nella scelta di una macchina, si raccomanda di determinare innanzitutto cinque parametri fondamentali del processo: tipo di materiale e resistenza allo snervamento, spessore massimo della lamiera, larghezza massima della lamiera, diametro interno minimo di laminazione e se è necessaria la pre-piegatura di entrambe le estremità della lamiera.
Prendendo come esempio la comune calandratrice idraulica a quattro rulli della serie W12, durante il processo di selezione è opportuno dare priorità ai seguenti parametri.
Specifiche tecniche | Descrizione |
Spessore massimo di laminazione della lamiera | Spessore massimo di laminazione per le condizioni specificate di materiale, larghezza e diametro |
Spessore massimo di pre-piegatura | Spessore massimo della lamiera per cui l'attrezzatura può eseguire la pre-piegatura dei bordi |
Larghezza massima di laminazione della piastra | Larghezza massima consentita della piastra per la lavorazione |
Diametro minimo di laminazione | Diametro minimo del pezzo ottenibile nelle condizioni operative specificate |
Diametro del rullo superiore | Influisce sulla rigidità e sulla capacità di laminare pezzi di piccolo diametro |
Diametro del rullo inferiore | Influisce sulle prestazioni di serraggio e alimentazione |
Diametro del rullo laterale | Influisce sulla capacità di carico dei rulli laterali e sull'escursione di rotolamento complessiva |
Velocità di rotolamento | Velocità lineare della lamiera durante il processo di laminazione |
Potenza del motore principale | Relativo alla capacità di azionamento e alle specifiche delle apparecchiature |
Pressione del sistema idraulico | Pressione nominale di esercizio del sistema idraulico |
Sistema CNC | Controlla il posizionamento dei rulli, le sequenze operative e i programmi di elaborazione. |
Peso totale della macchina | Relativo alla struttura, alle specifiche e alla capacità di carico dell'apparecchiatura. |
Prendendo come esempio le comuni calandre a quattro rulli per lamiere, come i modelli W12-16×2000 e W12-25×3200, i numeri nella denominazione del modello indicano in genere lo spessore nominale della lamiera calandrabile e la larghezza di lavoro. Tuttavia, la capacità effettiva deve essere sempre verificata confrontandola con le specifiche tecniche del produttore e con i risultati delle prove di calandratura.
Per una calandratrice a quattro rulli W12-25×3200, la denominazione del modello indica una capacità di calandratura nominale di 25 mm di spessore e 3200 mm di larghezza. È importante notare che questa capacità di spessore dipende da parametri specifici definiti dal produttore, come la resistenza del materiale, il diametro minimo di calandratura e le condizioni di pre-piegatura, e non deve essere interpretata come una capacità assoluta di calandrare lamiere di 25 mm di spessore in qualsiasi condizione operativa.
Per gli impianti che si occupano principalmente della produzione in serie di componenti cilindrici, la priorità dovrebbe essere data a caratteristiche quali il controllo CNC, il centraggio automatico, il feedback sulla posizione dei rulli, la sincronizzazione idraulica, l'alimentazione automatizzata e i sistemi di supporto ausiliari. Al contrario, per le operazioni che prevedono la produzione di piccoli lotti e un'ampia varietà di prodotti, maggiore enfasi dovrebbe essere posta sulla facilità d'uso, sull'efficienza nei cambi di attrezzatura o di processo e sul costo complessivo dell'investimento iniziale.
12. Conclusione: Il valore fondamentale del processo di laminazione a quattro rulli
Il vantaggio della piegatrice a 4 rulli non risiede semplicemente nell'aggiunta di un rullo di lavoro supplementare; ancor più importante, permette di eseguire pre-piegatura, rullatura e calibrazione (arrotondamento) su un'unica macchina. Ciò è reso possibile dalla stabilità di serraggio garantita dai rulli superiore e inferiore, combinata con l'azione di formatura indipendente dei rulli laterali.
Dal punto di vista produttivo, una calandratrice a quattro rulli riduce al minimo la necessità di movimentazione e riposizionamento ripetuto delle lamiere, migliora la uniformità della formatura cilindrica e rappresenta una base ideale per linee di produzione di calandratura automatizzate.
Per i produttori di settori quali recipienti a pressione, serbatoi di stoccaggio, strutture in acciaio, cantieristica navale e apparecchiature energetiche, la calandratrice a quattro rulli è particolarmente adatta ad applicazioni che richiedono un'elevata efficienza produttiva, una qualità di calandratura superiore e una ripetibilità costante tra i diversi lotti di produzione.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese