Sommario
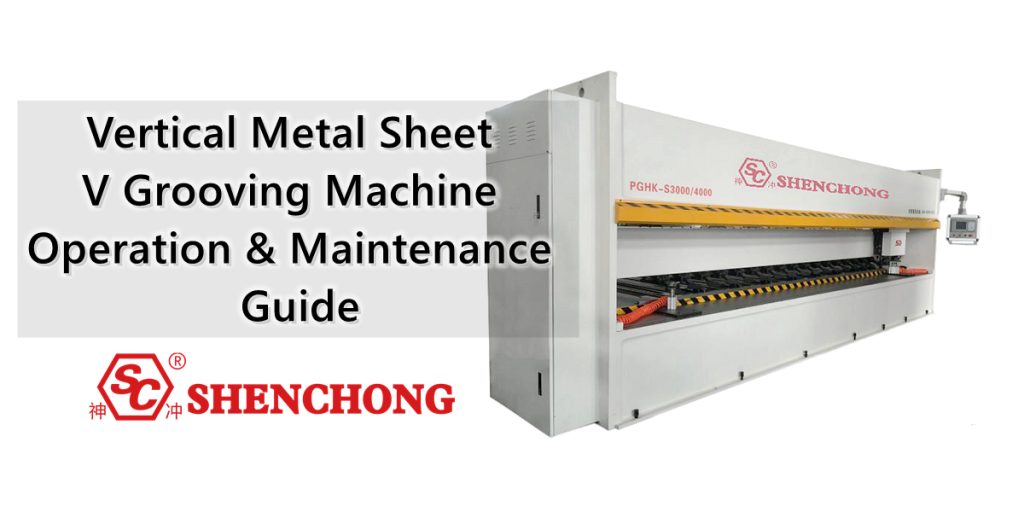
La scanalatrice verticale a V per lamiere metalliche è una macchina a controllo numerico (CNC) progettata specificamente per la lavorazione di scanalature a V su lamiere metalliche. Trova ampio impiego nei settori della decorazione di acciaio inossidabile, delle facciate continue, della produzione di ascensori, dei mobili in metallo, degli accessori per cucina e bagno, della lavorazione di precisione della lamiera e dei prodotti metallici di alta gamma.
Rispetto ai tradizionali processi di piegatura diretta, la scanalatrice verticale riduce lo spessore residuo locale lavorando scanalature a V in posizioni di piegatura predeterminate sulla lamiera, facilitando la formazione di piccoli angoli arrotondati, bordi netti e un aspetto piegato più raffinato.
Questo articolo illustra in modo sistematico il corretto funzionamento e utilizzo della scanalatrice verticale per lamiere, trattando aspetti quali la struttura dell'apparecchiatura, il principio di funzionamento, le procedure operative, le impostazioni dei parametri CNC, la selezione degli utensili, le tecniche di lavorazione, le norme di sicurezza, la manutenzione ordinaria, i guasti più comuni e le relative soluzioni.
1. Struttura e principio di funzionamento della scanalatrice verticale a V per lamiere metalliche
1) Struttura principale dell'apparecchiatura
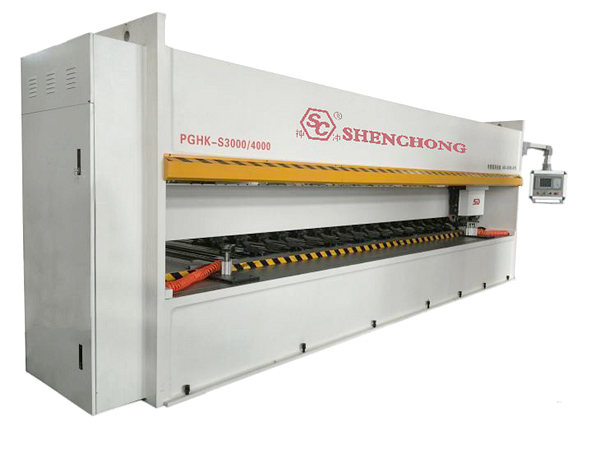
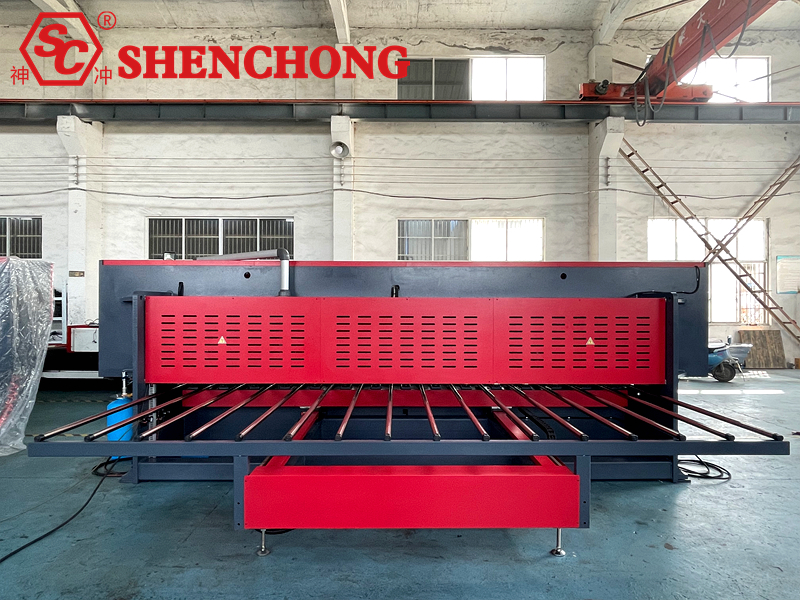
Una tipica verticale Macchina scanalatrice CNC È costituito principalmente da un telaio, un piano di lavoro, un portautensili, un sistema CNC, un sistema di posizionamento, un dispositivo di bloccaggio idraulico o pneumatico, un sistema di lubrificazione e un sistema di protezione di sicurezza.
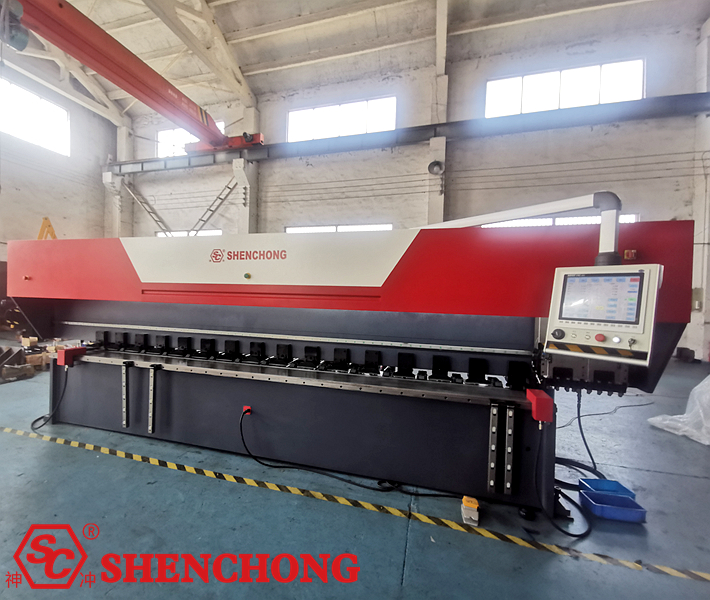
Tabella dei componenti:
Componenti principali | Funzioni |
Telaio ad alta rigidità | Attrezzature di supporto, riduzione delle vibrazioni di processo e della deformazione strutturale |
Tavolo da lavoro | Lamiere metalliche di supporto e posizionamento |
Sistema CNC | Controllo della posizione della scanalatura, della profondità di lavorazione, della velocità di avanzamento e del programma di lavorazione. |
Portautensili e utensili da taglio | Completamento del taglio a V di lamiere metalliche |
Sistema di azionamento servoassistito | Controllo del movimento del portautensili e dell'asse di posizionamento |
Dispositivo di serraggio | Prevenire il movimento o la vibrazione della lamiera durante la lavorazione |
Dispositivo di posizionamento e arresto | Garantire un posizionamento preciso della scanalatura |
Sistema di lubrificazione | Riduzione dell'attrito e dell'usura delle parti mobili |
Quadro elettrico di controllo | Implementazione di alimentazione, controllo, protezione e diagnosi dei guasti. |
Dispositivi di protezione di sicurezza | Ridurre il rischio di contatto del personale con parti in movimento e detriti volanti. |
Le macchine per scanalatura verticale di diversi produttori possono variare per direzione del portautensili, metodo di bloccaggio, numero di assi e sistema di controllo. È necessario considerare la configurazione specifica dell'attrezzatura.
2) Principio di funzionamento
La macchina per la scanalatura a V verticale di lamiere metalliche utilizza un sistema CNC per controllare l'utensile che taglia lungo una traiettoria preimpostata, formando una scanalatura a V di profondità e angolazione specificate sulla superficie della lamiera.
Il flusso di elaborazione di base è il seguente:
Posizionamento e disposizione dei fogli
↓
Pressare e fissare il foglio
↓
Il sistema CNC esegue il programma di scanalatura
↓
L'utensile taglia a strati fino alla profondità impostata
↓
Verificare la posizione della scanalatura, la sua forma e lo spessore rimanente.
↓
Completare la lavorazione e procedere alla successiva fase di piegatura.
3) Profondità della scanalatura e spessore rimanente
Il fulcro del processo di scanalatura risiede nel controllo della profondità della scanalatura e dello spessore residuo sul fondo della stessa.
d = t – r
Dove:
d: Profondità della scanalatura, mm
t: Spessore effettivo della lamiera, mm
r: Spessore residuo sul fondo della scanalatura, mm
Ad esempio, se lo spessore della lamiera è di 2,0 mm e lo spessore rimanente previsto è di 0,6 mm, allora:
d = 2,0 – 0,6 = 1,4 mm
Nota speciale:
Lo spessore residuo non è necessariamente migliore se è più sottile. Uno spessore troppo sottile può causare crepe nel punto di piegatura, resistenza insufficiente e deformazioni durante la lavorazione. Il valore finale deve essere determinato in base al materiale, all'angolo di piegatura, ai requisiti di resistenza e alla verifica del campione.
2. Preparazione preliminare e ispezione delle attrezzature
Un'adeguata ispezione preliminare è fondamentale per garantire la precisione della lavorazione, l'efficienza produttiva e la sicurezza delle apparecchiature.
1) Lista di controllo per l'ispezione della macchina per la scanalatura a V verticale della lamiera
8 elementi da controllare prima dell'avvio:
Verificare che la tensione di alimentazione, la messa a terra e i collegamenti elettrici siano normali.
- Verificare il pulsante di arresto di emergenza, le protezioni di sicurezza e i dispositivi di interblocco.
- Verificare lo stato delle guide, delle viti di comando e del sistema di lubrificazione.
- Controllare gli utensili da taglio per eventuali scheggiature, crepe o allentamenti.
- Verificare la pulizia del piano di lavoro e dei fermi di posizionamento.
- Verificare lo stato dei dispositivi di bloccaggio idraulici o pneumatici.
- Verificare il materiale, lo spessore e i disegni di lavorazione della lamiera.
- Verificare che l'area di lavorazione sia libera e priva di ostacoli.
Qualora si riscontrino anomalie durante l'ispezione, arrestare la macchina e farla controllare da personale qualificato. Non proseguire il funzionamento cortocircuitando i dispositivi di sicurezza o disattivando gli allarmi.
2) Preparazione della lamiera
Prima della lavorazione, assicurarsi che la superficie della lamiera sia priva di evidenti macchie d'olio, corpi estranei, deformazioni eccessive e non conformi.
Occorre prestare particolare attenzione a:
- Pannello a specchio in acciaio inox: previene i graffi superficiali durante le fasi di posizionamento, serraggio e taglio.
- Piastra in alluminio: si noti che il materiale è relativamente morbido; evitare una compressione eccessiva che potrebbe causare ammaccature sulla superficie.
- Lamiera in acciaio al carbonio: prestare attenzione alla formazione di ossido superficiale, alla durezza del materiale e al carico di taglio.
- Piastre più lunghe o più sottili: Assicurare un supporto adeguato durante tutto il processo per prevenire deformazioni dovute alla sospensione.
3. Procedura operativa standard per la macchina scanalatrice verticale per lamiere metalliche
Passaggio 1: Avviare l'apparecchiatura
Avviare l'alimentazione principale, il sistema di controllo e i relativi sistemi ausiliari secondo la sequenza di avvio specificata dal produttore dell'apparecchiatura.
Dopo che il sistema ha completato l'autodiagnosi e ha confermato l'assenza di allarmi di guasto in sospeso, eseguire l'operazione di azzeramento o di punto di riferimento richiesta.
Nota: prima di azzerare, assicurarsi che il portautensili e il meccanismo di movimentazione siano in posizione sicura per evitare collisioni con la lamiera o le attrezzature.
Passaggio 2: Inserire il programma di lavorazione
Impostare le dimensioni della lamiera, la posizione della scanalatura, la profondità della scanalatura, i parametri dell'utensile, la velocità di avanzamento e il numero di passaggi in base alle specifiche del disegno.
Alcuni sistemi CNC supportano la programmazione grafica, la gestione degli elenchi di scanalature, l'elaborazione batch di scanalature multiple e le funzioni di memorizzazione dei programmi.
Fase 3: Installare e posizionare la lamiera
Posiziona la lamiera sul piano di lavoro e mettila in posizione utilizzando il fermo di posizionamento e il bordo di riferimento.
Gli operatori devono assicurarsi che la lamiera sia piana e aderisca bene alla superficie di supporto, e verificare che la direzione della scanalatura soddisfi i requisiti del processo.
Fase 4: Fissaggio della lamiera con i morsetti
Avviare l'azione di serraggio secondo le istruzioni dell'attrezzatura per verificare che la lamiera sia fissata in modo sicuro.
Una forza di serraggio insufficiente può causare vibrazioni della lamiera e disallineamento delle scanalature; una forza di serraggio eccessiva può provocare deformazioni della lamiera o danni alla superficie.
Fase 5: Prova di corsa
Quando si elabora un nuovo programma per la prima volta, eseguire controlli del programma, prove a vuoto o simulazioni di sicurezza secondo le specifiche del produttore ed effettuare tagli di prova con parametri conservativi.
Le prove di taglio dovrebbero concentrarsi sulla verifica della posizione della scanalatura, della direzione di movimento dell'utensile, dello stato di serraggio, del rischio di interferenza dell'utensile e dello spessore residuo effettivo.
Fase 6: Elaborazione formale
Dopo aver effettuato con successo il taglio di prova, avviare il programma di elaborazione automatica.
Durante la lavorazione, monitorare il rumore di funzionamento delle apparecchiature, le vibrazioni, l'asportazione dei trucioli e gli allarmi del sistema CNC.
Non inserire le mani per pulire i trucioli, regolare la lamiera o toccare l'area di lavorazione mentre l'utensile è in movimento.
Fase 7: Ispezione del prodotto finito
Una volta completata la lavorazione e confermato l'arresto dell'utensile e la sua idoneità alla movimentazione del materiale, procedere alla rimozione della lamiera e all'esecuzione di un controllo di qualità.
Le misurazioni chiave includono la posizione della scanalatura, la profondità della scanalatura, lo spessore residuo sul fondo della scanalatura e la consistenza della forma della scanalatura.
Fase 8: Spegnimento e pulizia
Al termine della lavorazione, arrestare l'apparecchiatura nella posizione di sicurezza designata e spegnere i sistemi ausiliari, il sistema CNC e l'alimentazione principale secondo le procedure operative.
Utilizzare strumenti adeguati per la pulizia del piano di lavoro e dei trucioli; non maneggiare mai trucioli metallici taglienti direttamente con le mani. Durante la manutenzione, lo smontaggio degli utensili o l'accesso ad aree pericolose, attuare le misure di disconnessione dell'alimentazione e di prevenzione dell'avvio accidentale.
4. Impostazioni dei parametri di lavorazione della scanalatrice CNC a V
I parametri di scanalatura influiscono direttamente sulla precisione di lavorazione, sulla durata dell'utensile, sulla qualità della superficie della scanalatura e sui successivi effetti di flessione.
1) Parametri principali e loro funzioni
Parametri | Principali impatti | Definizione dei principi |
Spessore della lamiera | Determina la base per il calcolo della profondità della scanalatura | Input basato sullo spessore effettivamente misurato |
Sistema di sgroppatura | Determina le successive dimensioni di piegatura | Determinare in base al diagramma dispiegato e al bordo di riferimento |
Profondità di sgroppamento | Influisce sulla resistenza alla flessione e sulla resistenza residua | Combinato con i requisiti di piegatura e la verifica del campione |
Angolo dell'utensile | Influisce sulla forma della scanalatura e sulla geometria di curvatura | Selezionare in base all'angolo di flessione desiderato e al ritorno elastico. |
Velocità di taglio | Influisce sull'efficienza di elaborazione, sull'aumento della temperatura e sull'usura. | Determinare in base al materiale e all'utensile di taglio |
Profondità di taglio singola | Influisce sul carico di taglio e sulla qualità della superficie della scanalatura | Evitare di superare i limiti consentiti per l'attrezzatura e l'utensile da taglio. Le scanalature profonde vengono solitamente lavorate a strati. |
Numero di tagli | Influisce sulla profondità finale e sull'efficienza | Garantire un fissaggio affidabile e prevenire danni alla superficie. |
Stato di serraggio | Influisce sulla stabilità della lamiera | Input basato sullo spessore effettivamente misurato |
2) Caratteristiche di lavorazione dei diversi materiali
Materiali | Groov Caratteristiche | Precauzioni fondamentali |
Acciaio inossidabile 304 | Elevata tenacità, tendenza all'incrudimento. | Mantieni gli utensili affilati ed evita di sfregare ripetutamente |
Acciaio inossidabile 316 | Significativa resistenza al taglio e problemi di incrudimento | Controllare adeguatamente la profondità di taglio e l'usura dell'utensile. |
Acciaio inossidabile 201 | Le prestazioni sono influenzate da specifici livelli di difficoltà e condizioni. | Conferma i parametri con un taglio di prova |
Lega di alluminio | Alcuni gradi sono soggetti all'inceppamento degli utensili | Utilizzare strumenti e metodi di rimozione dei trucioli adatti all'alluminio. |
Acciaio al carbonio Q235 | È necessario considerare la presenza di ossido e le condizioni del materiale. | Presta attenzione al carico di taglio e all'usura dell'utensile. |
Piastra di rame | Notevoli proprietà di duttilità e adesione del materiale. | Controllo delle bave, del bordo rialzato e della qualità della superficie |
Le velocità di taglio, le profondità di taglio e i tipi di utensili consigliati per i diversi materiali non possono essere determinati unicamente dal nome del materiale; è necessario considerare anche la durezza del materiale, la qualità dell'utensile, la rigidità dell'attrezzatura e la struttura del portautensili.
5. Tecniche di scanalatura per diversi materiali
1) Piastre in acciaio inossidabile
Gli acciai inossidabili come il SUS304 e il SUS316 presentano una notevole tendenza all'incrudimento. È necessario selezionare lame affilate adatte all'acciaio inossidabile, evitare attriti ripetuti e profondità di taglio eccessive e dare priorità ai controlli di usura degli utensili.
2) Piastre in lega di alluminio
L'alluminio è soggetto all'inceppamento degli utensili e alla formazione di bave sul tagliente. È necessario selezionare una geometria dell'utensile appropriata, mantenere il tagliente affilato e ottimizzare i metodi di lubrificazione e rimozione dei trucioli in base ai limiti dell'attrezzatura.
3) Piastre in acciaio al carbonio
I parametri di taglio devono essere selezionati in base al tipo di acciaio, alla sua resistenza e allo spessore effettivo della lamiera. La scanalatura di lamiere spesse richiede particolare attenzione alla rigidità del portautensili, alla resistenza al taglio e allo spessore residuo sul fondo della scanalatura.
4) Piastre di rame e ottone
La velocità di avanzamento e la velocità di taglio devono essere controllate in base alla durezza del materiale di rame per evitare la compressione del materiale, la formazione di bave eccessive e una superficie del fondo della scanalatura irregolare.
6. Selezione e utilizzo degli utensili per scanalatura
Gli utensili sono un fattore cruciale nel determinare la qualità della lavorazione delle scanalature a V.
1) Strumenti comuni
Le macchine per scanalatura verticale utilizzano in genere utensili in metallo duro o inserti intercambiabili. La struttura specifica dell'utensile dipende dal modello della macchina.
Nella scelta degli strumenti è necessario considerare:
Materiale e rivestimento degli utensili.
Angolo della punta dell'utensile e forma del tagliente.
Durezza e tenacità del materiale del pezzo in lavorazione.
Larghezza, profondità e qualità della superficie della scanalatura target.
Stabilità del bloccaggio dell'utensile e carico di taglio ammissibile della macchina.
2) Selezione dell'angolo dell'utensile
Gli utensili comuni per la scanalatura a V possono utilizzare angoli di apertura diversi, come 60°, 90° o altri angoli specifici, ma l'angolo di apertura dell'utensile non è necessariamente uguale all'angolo di piegatura finale.
Ad esempio, per un pezzo con una piegatura target di 90°, è necessario considerare in modo esaustivo la forma della scanalatura, la direzione di piegatura, il ritorno elastico del materiale e lo spessore residuo. Non si può semplicemente presumere che l'utilizzo di un utensile a 90° produca necessariamente un angolo di piegatura di 90°.
3) Precauzioni per la sostituzione degli utensili
Prima di sostituire l'utensile, l'apparecchiatura deve essere collocata nelle condizioni di manutenzione sicura specificate dal produttore e deve essere effettuato il necessario isolamento energetico.
Durante l'installazione, pulire la superficie di contatto del portautensili, verificare l'eventuale presenza di danni all'utensile e fissarlo utilizzando i dispositivi di fissaggio e la coppia di serraggio specificati. Dopo la sostituzione, eseguire la calibrazione dei parametri dell'utensile e una prova di taglio secondo le specifiche dell'apparecchiatura.
7. Come migliorare la precisione di lavorazione di una scanalatrice verticale?
I principali fattori che influenzano la precisione della scanalatura includono la rigidità dell'attrezzatura, il sistema di posizionamento, le condizioni della lamiera, l'usura dell'utensile, l'affidabilità del bloccaggio e i parametri CNC.
1) Migliorare la precisione del posizionamento
Pulire la superficie di riferimento di posizionamento prima della lavorazione e verificare la presenza di allentamenti o spazi eccessivi nel meccanismo di arresto. Per i pezzi con scanalature multiple, utilizzare il più possibile un riferimento di posizionamento costante per ridurre gli errori di serraggio ripetuti.
2) Controllo dello spessore residuo sul fondo della fessura
La stabilità dello spessore residuo sul fondo della fessura influisce direttamente sulla consistenza della successiva piegatura.
Si raccomanda di controllare questo aspetto misurando lo spessore effettivo della lamiera, verificando la posizione zero dell'utensile, monitorando l'usura dell'utensile e controllando la planarità del piano di lavoro.
3) Ridurre le vibrazioni della lavorazione
Le vibrazioni dell'attrezzatura possono causare segni degli utensili, deviazioni dimensionali e scheggiature sulla superficie della scanalatura.
È necessario verificare il bloccaggio dell'utensile e le relative condizioni di serraggio, i parametri di avanzamento e il sistema di trasmissione meccanica. Se necessario, il carico per singolo taglio deve essere ridotto.
4) Controllare le bave e la qualità della superficie
Mantenete l'utensile affilato, selezionate i parametri di taglio appropriati ed evitate la formazione di un eccessivo accumulo di materiale sul tagliente durante la lavorazione. Per i pannelli decorativi con elevati requisiti di finitura superficiale, la rugosità della superficie della scanalatura e lo schema di protezione della superficie devono essere verificati mediante tagli di prova.
8. Coordinamento delle macchine per scanalatura verticale con i successivi processi di piegatura
L'obiettivo finale delle macchine per la scanalatura a V verticale della lamiera non è solitamente quello di creare semplicemente scanalature a V, ma di creare le condizioni per una successiva piegatura di alta qualità.
Controllando opportunamente la profondità e la forma della scanalatura, è possibile ottenere i seguenti effetti di processo:
- Riducendo lo spessore locale del materiale nel punto di piegatura, si riduce di conseguenza la forza di piegatura necessaria.
- Ottenere angoli con raggio esterno più piccolo nelle curve, migliorando l'aspetto degli elementi decorativi.
- Migliorare la controllabilità del processo di piegatura e formatura per prodotti complessi in lamiera.
- Migliorare la coerenza delle lavorazioni ripetute dopo un'adeguata verifica del processo.
- Riduzione delle limitazioni dimensionali di alcuni pannelli decorativi causate da angoli con raggio di curvatura elevato.
Va notato che la scanalatura non può eliminare completamente il ritorno elastico del materiale, né può garantire che il punto di piegatura non si incrini. Per i componenti portanti, i componenti soggetti a sollecitazioni ripetute o i prodotti con requisiti di resistenza alla fatica, è necessario eseguire controlli di resistenza e le opportune verifiche di collaudo.
9. Guasti comuni e soluzioni
Sintomi di guasto | Possibile Ccause | Risoluzione dei problemi e istruzioni per la gestione |
Profondità della scanalatura non uniforme | Fluttuazione dello spessore della lamiera, usura dell'utensile, posizionamento o anomalie del piano di lavoro | Misurare lo spessore della lamiera, ispezionare gli utensili da taglio e i punti di riferimento. |
Deviazione della posizione della scanalatura | Errore di posizionamento, movimento del materiale in lamiera, gioco di trasmissione | Ispezionare il sistema di arresto e bloccaggio del materiale. |
superficie ruvida del solco | usura dell'utensile, mancata corrispondenza dei parametri, vibrazione | Ispezionare gli utensili da taglio e i parametri di taglio. |
Bave eccessive | Smussamento del tagliente, adesione del materiale all'utensile | Sostituire o regolare gli utensili da taglio |
scheggiatura degli utensili | Carico di taglio eccessivo, impatto, serraggio anomalo | Ispezionare la profondità di taglio, il serraggio e il materiale |
vibrazione del materiale del foglio | Serraggio insufficiente, supporto inadeguato | Ispezionare il morsetto e il supporto della piastra |
Funzionamento anomalo del portautensili | Malfunzionamento della guida, della trasmissione e del sistema servoassistito | Ispezionare la macchina dopo lo spegnimento da parte di personale qualificato. |
Allarme di sistema | Anomalia del sensore, dell'azionamento, dell'impianto elettrico o del programma | Risoluzione dei problemi basata sui codici di allarme |
In caso di situazioni pericolose quali collisioni tra utensili, rumori anomali intensi, rottura di utensili o cedimenti dei sistemi di bloccaggio, è necessario adottare immediatamente le misure di arresto di sicurezza prescritte per l'apparecchiatura. La produzione può essere ripresa solo dopo aver identificato la causa.
10. Manutenzione e cura quotidiana
- Ad ogni turno: pulire i trucioli, ispezionare gli utensili, il banco di lavoro, il dispositivo di bloccaggio e i registri degli allarmi.
- Settimanalmente: Verificare lo stato di lubrificazione, il meccanismo di posizionamento e i dispositivi di fissaggio visibili.
- Mensilmente: Ispezionare le guide, il meccanismo di trasmissione, il sistema idraulico o pneumatico e i dispositivi di sicurezza.
- Trimestralmente: Verificare la precisione del posizionamento, la ripetibilità e le condizioni meccaniche secondo quanto riportato nel manuale dell'apparecchiatura.
- Annualmente: effettuare controlli completi di accuratezza, controlli di sicurezza elettrica e manutenzione preventiva.
Quanto sopra riportato costituisce un piano di manutenzione generale. Il tipo di lubrificante, il ciclo di lubrificazione, la pressione idraulica, la coppia di serraggio e i metodi di calibrazione devono attenersi scrupolosamente alle istruzioni del produttore per lo specifico modello di macchina.
11. Dieci precauzioni fondamentali per l'utilizzo della scanalatrice verticale a controllo numerico (CNC)
- Gli operatori devono essere formati sull'utilizzo delle apparecchiature e avere familiarità con il sistema CNC e le procedure operative di sicurezza.
- Prima della lavorazione, è necessario confermare il materiale, lo spessore e le dimensioni di lavorazione della lamiera.
- Gli utensili devono essere installati saldamente; non utilizzare lame con crepe o scheggiature evidenti.
- È severamente vietato regolare la lamiera o rimuovere i trucioli mentre l'utensile da taglio è in movimento.
- Lo spessore della lamiera, il campo di lavorazione e la capacità di taglio dell'attrezzatura non devono essere superati.
- Sul primo pezzo lavorato è necessario eseguire un taglio di prova e un controllo dimensionale.
- I dispositivi di sicurezza o gli allarmi delle apparecchiature non devono essere disattivati arbitrariamente.
- Per i materiali che richiedono un'elevata finitura superficiale, come l'acciaio inossidabile a specchio, è necessario adottare misure antigraffio adeguate.
- Qualora si rilevino vibrazioni anomale, rumori insoliti o improvvise variazioni del carico di taglio, la macchina deve essere arrestata immediatamente per un'ispezione.
- Prima di cambiare utensili, eseguire interventi di manutenzione e accedere ad aree pericolose, è necessario attuare le misure di isolamento energetico prescritte.
12. Riepilogo: Come utilizzare correttamente una scanalatrice verticale per lamiere metalliche?
Una macchina per la scanalatura a V verticale di lamiere metalliche è un dispositivo specializzato per la realizzazione di scanalature a V di precisione sulle superfici di lamiere metalliche come acciaio inossidabile, acciaio al carbonio, alluminio e rame. Trova ampio impiego in settori quali la decorazione di lamiere in acciaio inossidabile, le facciate continue metalliche, la produzione di ascensori, le attrezzature da cucina, la lavorazione della lamiera, i telai e gli armadi, e la formatura di piegatura di alta precisione.
A differenza della piegatura diretta della lamiera ordinaria, le macchine per la scanalatura verticale della lamiera possono realizzare scanalature a V di una determinata profondità e angolazione in posizioni di piegatura prestabilite. Ciò riduce la resistenza locale alla piegatura, facilitando le successive operazioni di piegatura e consentendo di ottenere raggi esterni più piccoli e linee di piegatura più nette.
La chiave per utilizzare una scanalatrice verticale CNC per lamiere non sta solo nel completare il taglio della scanalatura a V, ma nello stabilire un flusso di lavoro completo che comprenda l'ispezione del materiale, il calcolo del processo, il posizionamento delle attrezzature, la selezione degli utensili, l'ispezione del taglio di prova e la successiva piegatura.
Per la produzione effettiva, si raccomanda di stabilire tre standard chiave: un sistema di ispezione del primo pezzo, un database dei processi di scanalatura per diversi materiali e un sistema di ispezione e manutenzione giornaliera delle attrezzature. Ciò garantirà la sicurezza, migliorando al contempo la uniformità della profondità della scanalatura, riducendo l'usura degli utensili e stabilizzando la qualità dei prodotti piegati successivamente.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese