目次
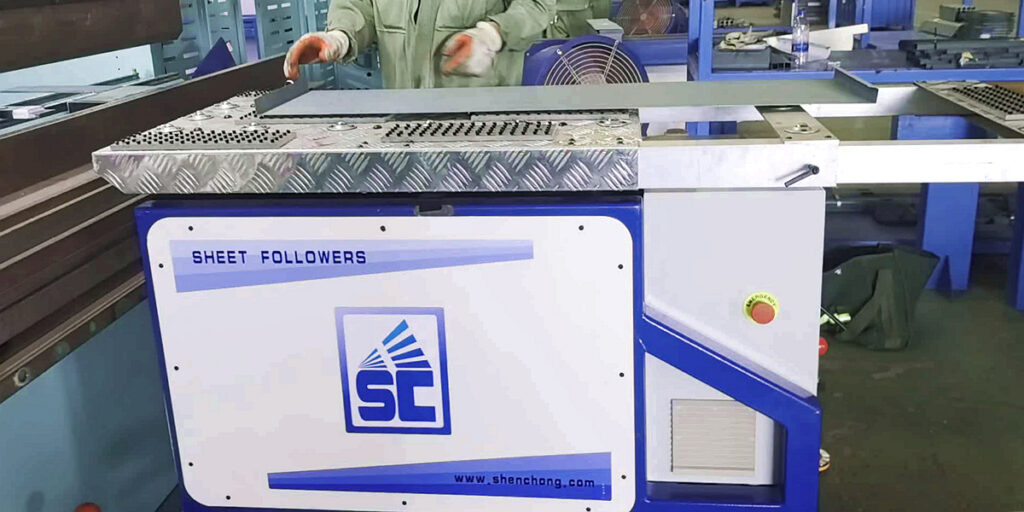
パシフィックコンテナーズ社は、コンテナ曲げ加工用にSC 200KGシートフォロワーを購入しました。金属製コンテナ、収納キャビネット、ファイルキャビネット、電気制御キャビネット、工具キャビネット、配電キャビネット、大型板金筐体などの製造において、曲げフォロワー装置は、曲げ加工の品質、生産効率、および作業安全性を向上させるための重要な補助機器です。
1. 容器の曲げ加工において、シートフォロワーが必要な理由は何ですか?
容器型の板金製品は、一般的に、大型であること、薄い板金であること、多数の曲げ加工工程を経ていること、そして高い外観要求といった特徴を持つ。
例えば、大型の電気キャビネット、収納キャビネット、産業用工具キャビネットなどを製造する場合、一般的な板金の厚さは0.8~3.0mmで、大型キャビネットの板金の長さは2500~4000mm、あるいはそれ以上になることもあります。
これらの板金は、曲げ加工中に以下のような問題が発生しやすい。
処理上の課題 | コンテナ生産への影響 | Fの作用 フォローアップデバイス |
広いシート面積 | 手で持ち上げるのが難しい | 板金の自動支持 |
薄板材 | たるみや変形を起こしやすい | 自重によるたわみを軽減する |
長い曲げエッジ | シーツは揺れやすい | 動作安定性の向上 |
高い表面品質が求められる | 傷やへこみがつきやすい | 抵抗と不適切な接触を軽減する |
複数の曲げ加工 | 繰り返し手作業による持ち上げ作業が必要 | オペレーターの作業負荷を軽減する |
ロングボードの曲げ加工 | 両端で不均衡な支持 | 二重の追従同期材料サポートを使用できる |
量産 | 労働強度が高い | 処理サイクル時間の改善 |
重要な点として、この追従装置は曲げスプリングバックを直接的に解消するものではなく、曲げ加工機のたわみ補正システムに取って代わるものでもありません。主に板金の支持を強化することで加工の安定性を向上させることを目的としています。
2. 屈曲追従装置の動作原理
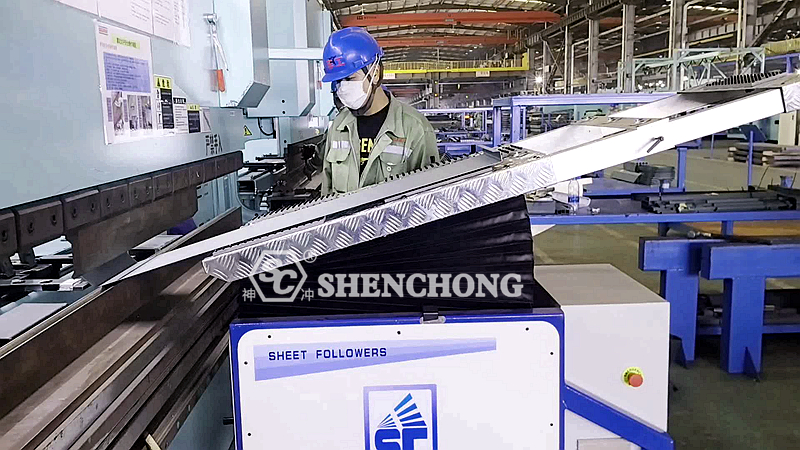
曲げ追従装置は通常、CNC曲げ加工機の前面に設置され、サーボ駆動機構、材料支持プラットフォーム、伝達機構、位置検出装置、および制御システムから構成される。
曲げ加工中、上型が下降するにつれて板金が回転し、曲げ角度が変化します。後続の材料支持プラットフォームは、設定された動作軌道または制御システムからのフィードバックに基づいて板金の動きに追従し、継続的かつ適切な支持を提供します。
後続の材料支持プラットフォームは、板金の回転に合わせて上下動し、広い面積の板金が空中に吊り下げられた際に発生するたるみや揺れを軽減します。実際の軌道は、曲げ加工方法、ワークピースの形状、および制御システムによって異なります。
典型的なワークフローは以下のとおりです。
1) 板金位置決め
板金を曲げ加工機の作業台とサーボ駆動式の材料支持プラットフォームに載せます。
2) 曲げスタート
CNCシステムが曲げ加工プログラムを実行すると、上型が下方へ移動する。
3) サーボ駆動式材料支持装置
材料支持プラットフォームは、設定された軌道に沿って板金に追従する。
4) 曲げ加工完了
プラットフォームは加工対象物と連動してリセットされ、次の工程の準備が整います。
3.大型コンテナ用サーボ駆動式曲げ加工の主要技術パラメータ
大型容器の板金加工におけるサーボ駆動式材料支持装置を例にとると、調達時には以下のパラメータに特に注意を払う必要がある。
技術項目 | 選考上の考慮事項 |
定格材料処理能力 | 最大シート重量、重心、および動荷重に基づいて検証する |
マテリアルハンドリングプラットフォームの寸法 | シート幅と接触位置に適合している必要があります。 |
フォローアップ可動域 | 実際の曲げ角度とシートの移動軌跡を網羅する必要があります |
フォローアップのスピード | 曲げ加工機の実際の加工速度に合わせる必要があります |
制御方法 | CNC曲げ加工プログラムとの統合を優先する |
位置決め精度と同期精度 | シートサポートとデュアルフォロワー同期の要件を満たす必要があります。 |
傷防止対策 | シート表面に適した接触材料を選択してください。 |
安全保護 | 緊急停止、リミット、クランプポイント保護、および故障処理機能を含む |
インストール互換性 | 工作機械の前面スペース、金型、およびワークピース間の干渉がないか確認してください。 |
メンテナンスの容易さ | 伝動機構、サーボシステム、および材料支持面の検査を容易にする。 |
4. 容器曲げ加工におけるシートフォロワーの10の主要な役割
1) 大型金属板の支持とたるみ防止
大型コンテナの側面パネル、ドア、背面パネルは通常、広い面積を持つ。追従装置がない場合、板金は自重で垂れ下がり、位置決めや曲げ加工に影響を与える可能性がある。
後続のサポートプラットフォームは板金を支え、突き出し長さを短縮することで、自重による変形を最小限に抑えます。
2) 曲げ角度の一貫性の向上
容器曲げ加工用のシートフォロワーは、曲げ加工中の板金の制御不能な揺れを軽減し、加工条件をより安定させる。
量産されるドア、サイドパネル、外装シェルにおいては、異なるワークピース間の曲げ加工の一貫性を向上させるのに役立ちます。
しかし、最終的な曲げ角度は、材料、金型、スプリングバック補正、機械精度、およびプロセスパラメータによって依然として左右されます。
3) 容器シートの表面傷を軽減する
容器の外装部品は通常、粉体塗装、塗装、またはその他の表面処理を必要とします。一部の製品では、プレコートシートやステンレス鋼板が使用されています。
適切に設計された後部支持プラットフォームは、板金と固定支持部との間の相対的な滑りを軽減し、表面の傷のリスクを低減することができる。
プレコートシートや鏡面仕上げのステンレス鋼の場合は、適切な耐傷性接触材を使用し、支持面を定期的に清掃する必要があります。
4) 手作業によるサポートを減らし、労働強度を低下させる
大型容器の板材を従来の方法で曲げ加工する場合、板金を支えるために2人以上の作業員が必要となる場合がある。
後続の装置は板金の重量の一部を支えることができ、継続的な手動持ち上げ作業の必要性を軽減する。
加工物の重量、サイズ、重心の安定性、およびリスク評価に関する要件を満たすという条件の下では、一部の工程は一人で完了できるが、すべての大型板金曲げ加工を一人で自動化できるとは限らない。
5) 長尺板材の曲げ加工の安定性を向上させる
長さが3000mmを超えるコンテナシートの場合、実際の荷重と重心分布に基づいて、二重追従装置を検討することができる。
二重の追従支持により、板金の両側の支持バランスが改善され、非同期的な手動支持によって引き起こされる揺れが軽減される。
6) 容器曲げ加工の生産効率を向上させる
後続装置により、材料の搬送姿勢を手動で調整したり、板金を繰り返し支えたりする時間を短縮できるため、バッチ処理による多工程曲げ加工に特に適しています。
効率改善の程度は、実際の処理サイクル時間を通して検証する必要があり、後続装置の有無だけで判断することはできない。
7)予期せぬ板金の揺れのリスクを軽減する
大きくて薄い板材は、曲げ加工時に大きく回転する可能性がある。
後続装置は、板金移動時の荷重を手作業で直接支える量を減らすことができるが、同時に新たなクランプポイントと移動領域が生じるため、安全保護、標準化された人員配置、および信頼性の高い制御システムの使用が必要となる。
8) コンテナ組立品質の向上
キャビネットの扉、側板、補強材については、安定した曲げ加工プロセスにより、その後の組み立て工程における端部の位置合わせ、穴の嵌合、およびキャビネット形状の一貫性が向上します。
9) 様々な材料の容器加工に適しています
曲げ追従装置は、冷間圧延鋼、亜鉛メッキ鋼、ステンレス鋼、アルミニウム合金などの材料に使用できます。
支持方法は、異なる材料の重量、剛性、表面状態、および曲げ加工プロセスに応じて調整する必要がある。
10)コンテナの自動生産のための条件整備
後続装置は、CNC曲げ加工機、自動バックゲージ、ロボットによる積載・荷降ろしシステム、板金搬送システムなどと統合することができる。
これは容器の柔軟な曲げ加工の自動化において重要な補助装置であるが、完全な自動化を実現するには、板金の把持、反転、位置決め、回避、および工程接続などの問題を解決する必要がある。
5. さまざまな容器製品への曲げ追従装置の応用
1) 電気制御盤および配電盤
主にキャビネットの扉、側板、天板、底板の加工に使用されます。後続装置により、大面積の薄板の支持状態が改善され、加工の安定性が向上します。
2) ファイルキャビネットおよびオフィス収納キャビネット
長辺板材のバッチ処理に適しており、手作業による材料取り扱いを削減し、反復的な曲げ加工のサイクルタイムを短縮します。
3) 産業用工具キャビネットおよび機器収納庫
大型のキャビネットパネルや補強板の曲げ加工に適しており、不適切な支持によって生じる板金の揺れや変形を軽減するのに役立ちます。
4)ステンレス製陳列ケースおよび厨房機器収納キャビネット
重要なのは、大型パネルをしっかりと支え、表面の外観を保護することです。特に、接触する材料と、後続のプラットフォームの清潔さには細心の注意を払う必要があります。
6. 容器加工における曲げ追従装置の使用上の注意
- 材料の過剰な支持を避けてください。支持台が板金に過度に上向きの圧力をかけると、曲げ形状に影響を与える可能性があります。
- 追従軌道を正しく設定してください。動作干渉を避けるため、曲げ角度、ワークピースの形状、金型の位置に合わせて調整を行う必要があります。
- 板金の重心を確認してください。大型または不規則な形状のキャビネットパネルは重心がずれている場合があるため、支持構造の安定性を確認する必要があります。
- 板金表面を保護してください。支持台から金属片や油汚れを定期的に清掃してください。
- 複数の曲げによる干渉に注意してください。フランジ付きのワークピースの場合は、追従プラットフォーム、フランジ、工作機械間のスペースを確認する必要があります。
7.要約:容器メーカーにとっての曲げ追従装置の価値
陳列ケース、制御盤、収納キャビネット、その他大型板金筐体の製造業者にとって、容器曲げ加工用のシートフォロワーは、補助的な材料支持機構であるだけでなく、曲げ加工プロセスの安定性を向上させるための重要な装置でもあります。
その核となる価値は、大型板材の支持、手作業による材料取り扱いの削減、板材のたるみの最小化、曲げ加工の一貫性の向上、板材表面の保護、生産効率の向上、そして容器のインテリジェントな曲げ加工生産のための条件の創出、と要約できます。
特に、125T×3200 mm、160T×3200 mm、および200T×4000 mmの大型コンテナシートを加工する場合 CNCプレスブレーキマシンしたがって、デュアルフォローアップ装置の適切な構成は、一般的に高い実用的価値を持つ。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese