目次
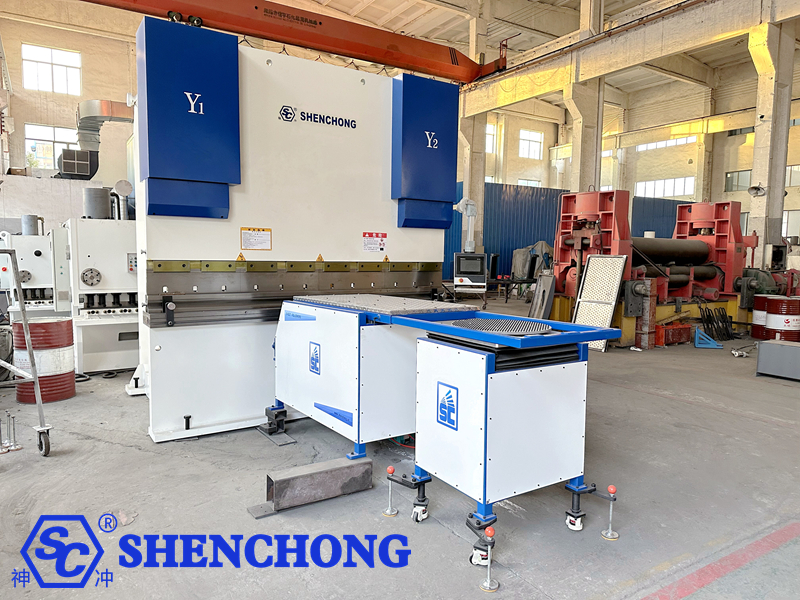
CNCプレスブレーキ曲げ加工用フォロワーサポート装置は、曲げ加工機の前面に設置される補助装置で、大型または重量のある板金を支える役割を果たします。曲げ加工中にサポートプラットフォームの角度と移動軌道を同期的に調整することで、板金のたるみ、ずれ、表面の傷、および作業者の疲労を軽減します。
このマニュアルでは、機器の構造、動作原理、設置と試運転、操作手順、パラメータ設定、安全規則、保守、および一般的な故障について体系的に説明しています。機器納入時の研修、現場での操作、および日常保守の際の参考資料として活用できます。
曲げフォローアップユーザーマニュアルの適用範囲:
CNC油圧プレスブレーキ、 ハイブリッドサーボプレスブレーキ大型板金曲げ加工装置、およびそれを支える後続材料サポートシステム。
重要な注意事項:
異なるメーカー、モデル、制御システムによる後続の材料支持装置は、サーボ軸の数、耐荷重、設置方法、同期制御、安全ロジックなどが異なっている。
本書は一般的な操作マニュアルです。実際の使用は、機器の銘板、製造元の指示、電気図面、および現場での受入基準に基づいて行う必要があります。
1. CNCプレスブレーキ曲げフォロワー装置の概要
1) ベンディングフォロワーサポート装置とは何ですか?
曲げ追従装置は、曲げ加工機と組み合わせて使用される板金支持システムです。曲げ加工中、板金の片側は曲げ加工機の上下金型で固定されますが、もう片側は自重によって垂れ下がったり回転したりすることがあります。CNCプレスブレーキの曲げ追従装置は、板金を支え、その回転に追従することで、安定した動作姿勢を維持するのに役立ちます。
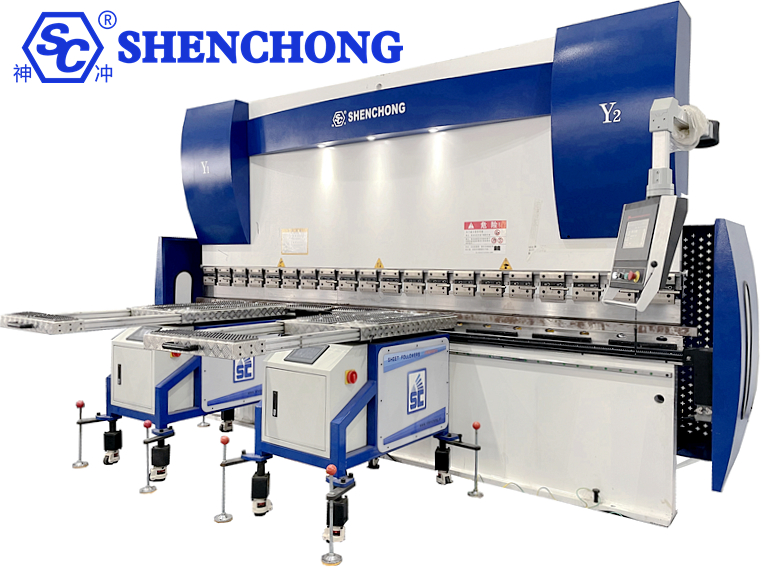
- 初期材料サポート状態
板金は材料支持台に置かれ、材料支持装置は待機位置または初期位置にある。作業者は位置決め、定規調整、およびワークピースの確認を行う。
- 追従曲げ状態
スライダーが下降し、板金が徐々に曲がるにつれて、材料支持プラットフォームは設定された軌道または制御システムの指示に従って角度を調整し、板金を継続的に支持します。
- 戻り状態と荷降ろし状態
曲げ加工が完了すると、材料支持装置はプログラムに従って安全な位置に戻るか、次のステップの位置に移動し、材料の除去、反転、または連続曲げを容易にします。
2) 主な用途
- 板金サポート
板金曲げ加工時、サポートアームは板金の動きに追従し、支持力を提供することで、長くて幅広で大きな薄板のたるみのリスクを軽減します。
- 曲げ安定性の向上
板金自体の重量によって引き起こされる揺れ、位置ずれ、局所的な変形を軽減し、曲げ寸法と角度の一貫性を維持するのに役立ちます。
労働強度の低下
大型の空調パネル、エレベーターパネル、キャビネット筐体、長尺シートなどの場合、サポートアームを使用することで、シートを継続的に持ち上げる必要のある作業員の負担を軽減できます。
半自動曲げ加工に対応
CNC曲げ加工機の制御システムと連携して動作し、適切な構成でプログラム制御に参加することで、より安定した再現性の高い曲げ加工プロセスを実現できます。
3) 応用産業
- 空調・冷凍機器:大型筐体、ダクト、熱交換器外装パネル。
- エレベーター製造:かごパネル、ドアパネル、装飾パネル。
- 電気設備およびキャビネットシステム:配電盤、制御盤、サーバーキャビネット。
- 建設機械:保護カバー、構造部品。ステンレス鋼加工:大型装飾パネル、機器筐体。
- 換気および環境保護設備:エアダクト、集塵装置筐体。
- 新エネルギー機器:バッテリー機器筐体、エネルギー貯蔵キャビネットの板金部品。
2. 装置の構造と主要構成要素
主要構成要素一覧:
コンポーネント | 主な機能 | 運用・保守に重点を置く |
キャリングフレーム | 機構全体を支え、荷重を伝達する | 固定ボルト、溶接部、構造変形を検査する |
材料支持プラットフォーム | 板金の自由端を支える | 表面の摩耗、清潔さ、水平度を点検する |
フォローアップサポートアーム | プラットフォームのローテーションを支援し、推進する | クリアランス、接続ピン、および動作干渉を検査します。 |
サーボモーターとドライバー | 位置、速度、および動作軌道を制御する | アラーム、過負荷、電気接続を点検する |
伝達機構 | 駆動力を支持プラットフォームに伝達する | ギア、リードスクリュー、減速機、またはコネクティングロッドを点検する |
位置フィードバック要素 | 位置または角度のフィードバックを提供する | エンコーダ、センサー、およびフィードバック信号を検査する |
制御システム | 曲げ加工機と材料支持の動作を連携させる | パラメータ、プログラム、および通信ステータスを検査する |
安全装置 | 緊急停止ボタン、リミットスイッチ、および必要な安全機能を備える | 製造元の指示に従って機能テストを実施する |
機種によっては、上記の構成要素すべてが含まれていない場合があります。独立したコントローラーを使用するモデルもあれば、曲げ加工機のCNCシステムに直接接続されているモデルもあります。駆動方式は、サーボ電動式または油圧式となる場合もあります。
3. 動作原理と同期制御
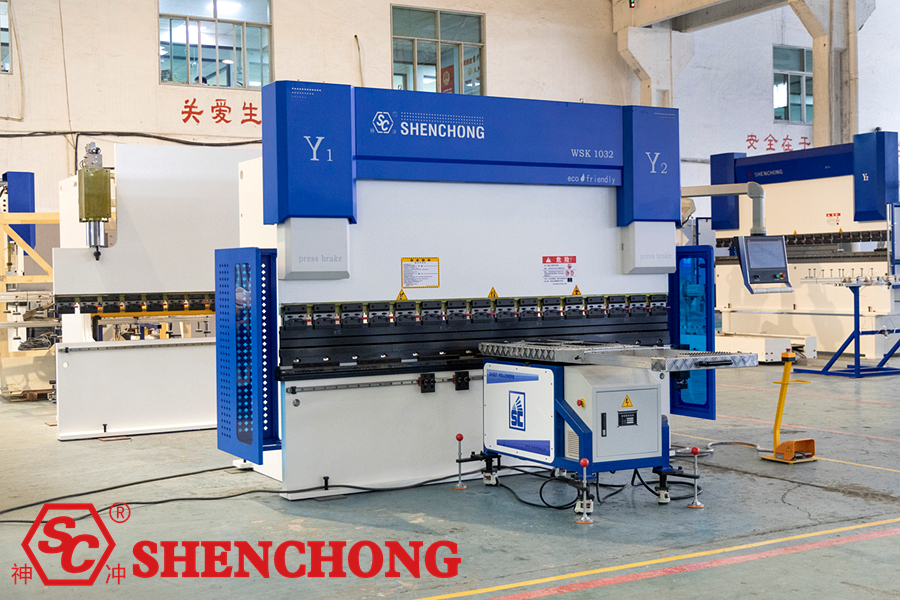
1) 基本的な動作原理
CNCプレスブレーキの曲げフォロワーシステムの中核的な役割は、曲げ加工機のスライダーの動きと板金の回転に基づいて材料支持プラットフォームの位置や角度を調整し、曲げ加工中に板金を連続的かつ安定的に支持することを保証することです。
流れ:
曲げ加工機のスライダー位置/動作信号
↓
コントローラーは追跡軌道と目標位置を計算する
↓
サーボドライバーはモーターと機械式伝達機構を制御する
↓
材料支持プラットフォームは板金の動きに追従し、支持を提供する。
↓
位置フィードバックとそれに続く動作補正(例:閉ループフィードバックの設定)
これは典型的な制御アーキテクチャ図です。実際の信号源、フィードバック方式、および制御シーケンスは、機器固有の電気回路図に基づいて決定する必要があります。
一般的なサーボ追従装置を例にとると、その動作プロセスは以下のとおりである。
- 信号取得:専用センサーからスライダーの位置、動作状態、またはフィードバックを取得します。
- 軌道計算:コントローラは、スライダーの動き、設定されたパラメータ、および追従曲線に基づいて目標位置を計算します。
- 駆動動作:サーボシステムが材料支持アームまたはプラットフォームを駆動して動かします。
- 同期追従:プラットフォームは板金の曲げ角度に応じて調整されます。
- 復帰リセット:曲げ動作後、システムはプログラムに従って設定位置に戻ります。
2) 追跡装置の主な動作モード
A. ロータリーフォローアップ
材料支持プラットフォームは支点を中心に回転し、板金の曲げ角度に追従します。板金の自由端を支持する必要がある曲げ加工において一般的に使用されます。
B. リフト調整
金型の高さ、ワークピースの高さ、または機器の設置位置の違いに対応するために使用されます。昇降は手動で調整することも、モーターやその他の駆動機構によって行うこともできます。
C. 補助動作
材料支持面には、板金の位置決め、移動、反転を容易にするために、ボールベアリング、ローラー、またはその他の低摩擦構造が使用されています。ただし、すべての材料支持プラットフォームにこれらの構造が備わっているわけではありません。
3) CNCプレスブレーキの曲げフォロワー効果に影響を与えるパラメータは何ですか?
影響要因 | 潜在的な問題点 | 方向を調整する |
フォローアップ開始位置 | 板金が曲がる際に、支持力が失われたり、干渉が生じたりする。 | ワークピースと金型の位置に合わせて調整する |
追撃速度 | プラットフォームが板金の速度に追いつけない、または動きが速すぎる | 機器のマニュアルに従って速度曲線を調整してください。 |
フォローアップアングル | プラットフォームと板金の姿勢の不一致 | 角度または軌道を再調整する |
センサーフィードバック | 遅延、位置誤差 | 信号とセンサーの取り付けを確認してください。 |
加工物の重量と重心 | 不安定なサポート、ドライブの過負荷 | 荷重と支持位置を再計算する |
金型開口部と高さ | 不適切なプラットフォーム位置または衝突 | 機械的な位置とプロセスパラメータを再調整します。 |
基本原則:
追従速度を単純に最大に設定してはいけません。速度を上げるよりも、適切な速度、角度、開始位置、そして帰還軌道の方がはるかに重要です。
4.設置および機械的調整
設置および初期試運転は、機器メーカーまたは資格を有する技術者が行うことを推奨します。設置場所および設置に必要なクリアランスは、機器の構造によって異なります。他の機種の寸法をこの機種に直接適用することはできません。
1) インストール前の準備
インストール前に、以下の項目を確認してください。
- 後続装置の機種、定格荷重、および曲げ加工機の機種を確認してください。
- フレーム、材料支持面、支持アーム、およびトランスミッション部品に損傷がないか点検してください。
- 機器設置用基礎または可動式ベースが要件を満たしていることを確認してください。
- 電源電圧、接地、および電気インターフェースが機器の要件を満たしていることを確認してください。
- 機器の図面、配線図、および設置手順書を作成する。
- 曲げ加工機の前方のエリアを片付け、材料支持装置が移動できるスペースを確保してください。
- 現場でのリスク評価に基づき、電源遮断、タグ付け、および偶発的な起動防止策を実施する。
2) 機械的な設置手順
– 配置 CNCプレスブレーキ曲げフォロワー
追従装置を曲げ加工機の前方の指定位置に移動させ、材料支持台、支持アーム、および曲げ加工機の作業領域との間に干渉がないことを確認してください。
高さ調整
曲げ加工機の金型下面の作業面、金型高さ、およびワークピースの支持要件に応じて、材料支持高さを調整してください。面一にするか、わずかに低くするか、その他の設定を使用するかは、製造元の仕様に従ってください。
– 前後方向の距離を調整する
ワークピースを効果的に支えられる位置に材料支持面を配置するとともに、回転中に板金が材料支持面や機構に衝突しないようにしてください。
– 左右の位置を確認する
材料支持装置が、ワークピースの重心、曲げ長さ、および支持範囲に適合していることを確認してください。複数の材料支持装置を使用する場合は、装置同士の干渉がないかも確認してください。
– 安全確認と再確認
指定されたとおりに機械的な接続部、キャスターブレーキ、または脚部の固定部を締め付け、水平度とクリアランスを確認してください。
3) 電気接続と信号チェック
電気配線は、資格を有する電気技術者が機器の図面に従って行う必要があります。配線方法は、ケーブルの色やインターフェースの外観だけで判断しないでください。
主な検査項目は以下のとおりです。
検査項目 | 入学要件 |
主電源 | 電圧、周波数、および保護構成は、銘板の要件を満たしています。 |
保護接地 | 接地接続は確実です。 |
サーボドライバー | モデルは一致しており、異常なアラームは発生していません。 |
位置センサー | 設置は安全で、信号の変更も正確です。 |
制御通信 | 曲げ加工機およびサーボ装置の信号は、インターフェース定義に準拠している。 |
リミットスイッチと緊急停止スイッチ | 検査および機能テストは、設計ロジックに従って実施されます。 |
ケーブル配線 | 可動部品との摩擦、圧縮、絡まりは一切ありません。 |
特記事項:
外部磁気スケール、独立型PLC、または専用スライダー変位センサーを使用する場合は、設置時に該当機種の配線図を厳守してください。信号を任意に接続したり、曲げ加工機の安全回路を変更したり、保護機能をバイパスしたりしないでください。
5. 起動、デバッグ、および初回実行
1) 起動前チェックリスト
各シフトを開始する前に、オペレーターは以下のチェックを行う必要があります。
機械構造:
- 材料支持台、支持アーム、およびフレームには、明らかな変形や亀裂は見られない。
- 接続ボルト、ブレーキ装置、固定機構は信頼性が高い。
- 移動経路には、工具、スクラップ、その他の障害物は一切ありません。
電気システム:
- 電源、接地、および制御盤は正常な状態です。
- センサーとドライバーに異常アラームは発生していません。
- 緊急停止装置およびリミット装置は正常な状態です。
ワークピースと金型:
- 加工物の寸法、重量、重心位置が装置の性能要件を満たしている。
- 金型は正しく取り付けられており、材料支持プラットフォームはワークピースの移動経路と一致している。
- 板金には、滑りや不安定性を引き起こすような異常な状態は見られない。
2) 初期起動手順
機器の起動:
作業エリアに障害物がないことを確認した後、製造元の指示に従って、曲げ加工機と後続装置を順次起動してください。
制御インターフェースチェック:
ディスプレイの表示が正常であること、通信状態が正しいこと、未処理のドライバまたはセンサーのアラームがないことを確認してください。
ゼロリターン:
取扱説明書の指示に従って、該当する軸を基準位置に戻してください。装置によっては、曲げ加工機のスライドを最初にゼロ位置に戻す必要がある場合があり、その場合は起動手順を厳守してください。
手動モード選択:
ジョギング動作または手動操作を使用して、追従装置の動作方向、リミットスイッチ、および復帰動作を確認してください。手動モードでは、安全機能の故障リスクは排除されません。
無負荷テスト:
加工対象物がない状態で、装置に指定された安全速度において、各動作方向と動作範囲を確認してください。
試験片の曲げ試験:
検証済みの試験片と低リスクのプロセス条件を使用して、材料支持動作が板金の動きと一致しているかどうかを確認します。
確認後の生産:
曲げ品質、材料支持の安定性、動作クリアランス、および安全装置の機能性を確認し、デバッグ結果を記録します。
3) キーパラメータの設定方法
パラメータ | セットアップの原則 | よくある間違い |
元の位置 | 機器の基準点プログラムに従って校正する | 起始部の位置ずれによる異常な脳卒中 |
開始位置 | ワークピースの配置と初期支持の安定性を確認する。 | 板金曲げ加工前の材料支持が不十分 |
フォローアップのスピード | 曲げ速度とワークピースの特性を一致させる | 速度が極端に遅い、または速いことによる不一致 |
フォローアップアングル | ワークピースの形状と制御ロジックに従って設定します。 | 材料支持面と板金との間の相対的な滑り |
元の位置に戻る | 荷降ろし、ひっくり返し、次のステップのための十分なスペースを確保してください。 | 戻り行程中のワークピースまたは金型への衝撃 |
指値ポジション | 機構の実際の許容ストロークに基づいて校正する | 動作が制限を超えた場合、またはリミットスイッチが早期に作動した場合 |
負荷設定 | 銘板に記載された使用条件および指定された使用条件を超えないでください。 | 過負荷、変形、またはアクチュエータアラーム |
コントローラによってパラメータ名や設定ロジックは異なります。初期デバッグ時には、初期値を項目ごとに記録し、パラメータを変更する前にバックアップを取る必要があります。安全関連のパラメータは安易に変更したり、アラームを無効にしたりしないでください。
6. 標準的な追従曲げ加工手順
以下の手順は、手動送り機構と補助的な追従サポートを備えた一般的な半自動曲げ加工条件に適用されます。
ステップ1:工程とワークピースを確認する
板金の材質、厚さ、長さ、重量、曲げ方向、金型開口部、および加工順序を確認してください。
後続装置の耐荷重能力が実際の支持条件を満たすのに十分であることを確認してください。
ステップ2:材料支持位置の調整
ワークピースのサイズに合わせて、材料支持部の高さ、前後位置、左右位置を調整してください。ワークピースが安定して配置され、自重や偏心荷重によって傾かないことを確認してください。
ステップ3:動作モードを選択する
機器のマニュアルに従って、手動、試運転、または自動追従モードを選択し、曲げプログラム、追従パラメータ、および安全状態が正しいことを確認してください。
ステップ4:曲げ加工を実行する
規定の操作制御方法に従って曲げ加工を開始してください。材料搬送プラットフォームが板金にスムーズに追従するかどうかを確認してください。上型、下型、支持アーム、その他の可動機構の危険箇所には絶対に手を入れないでください。
ステップ5:戻り行程を完了し、材料を排出します。
工程要件に従って材料の除去、反転、または次の工程への移動を行う前に、スライダーと材料搬送装置が安全な荷降ろし状態になっていることを確認してください。
運用中の6つの重要な要件:
- 機器の定格荷重または許容偏心荷重範囲を超えないでください。
- 可動式の搬送アームや伝動機構を手で押し下げないでください。
- 大きな金属板が揺れたり、跳ねたり、落下したりする可能性のある危険な場所には立ち入らないでください。
- 自動モードでは、許可されていない手動操作を行わないでください。
- 材料の搬送が同期していない、詰まっている、衝突している、または異音が発生している場合は、現場の緊急時対応手順に従って機械を安全に停止してください。
- 故障が解消されるまで、繰り返しリセットしたり、出力を強制したり、インターロックをバイパスしたりして生産を継続しないでください。
7.各種ワークピースに対する使用技術
1) 細長い薄い板を曲げる
板金自体の重みでたるみ、曲げ線のずれ、表面の不要な傷が生じないように注意します。1) サポート位置と追従軌道を適切に設定する必要があります。
2) 大型重量板の曲げ加工
プレートの重量、重心、支持反力、偏心荷重の計算を優先してください。材料支持装置がワークピースの全重量を支えきれない場合があるため、必要に応じて、エンジニアリングチームが確認した追加の吊り上げまたは支持方法を採用してください。
3) 箱型の本体と複数の曲げ加工
曲げ加工された端部、側面フランジ付き端部、および突起部が、材料支持プラットフォーム、支持アーム、およびフレームに干渉しないかどうかを重点的に確認してください。必要に応じて、曲げ加工の順序を調整してください。
4) アルミ板および装飾パネル
傷のリスクを軽減するため、清潔な材料支持面、ボールベアリング、または加工物の表面に適した保護材の使用を優先し、金属の削り屑、鋭利なエッジ、異物がないか確認してください。
8.よくある故障とその対処法
障害症状 | 考えられる原因 | トラブルシューティングの手順 |
フォローアップ機器が起動しない | 電源異常、緊急停止解除未実施、起動条件未満 | 電源、アラーム、安全状態を確認してください |
マテリアルプラットフォームは従いません | センサー信号なし、通信障害、制御モード異常 | フィードバック信号、通信状態、およびモードを確認します。 |
フォローアップの方向が逆転する | 方向設定エラーまたは異常なパラメータ | シャットダウン後、製造元の手順に従って方向設定を確認してください。 |
移動の大幅な遅延 | フィードバックの不具合、軌道パラメータの不一致、過剰な機械的抵抗 | 信号、パラメータ、および機械動作の状態を確認します。 |
プラットフォームの振動または異常な騒音 | 接続不良、伝動装置の摩耗、機構の詰まり | シャットダウンおよび電源遮断後、機械構造を点検する |
サーボ過負荷アラーム | 過負荷、機械的干渉、異常な伝達抵抗 | 干渉を排除し、負荷と駆動状態を確認する |
原点位置が間違っています | 基準点のずれ、センサーの緩み、またはパラメータの変化 | 規定の校正手順を再度実行してください。 |
ワークピース表面の傷 | 材料支持面上の異物、バリ、または不適切な接触 | 材料支持面を清掃し、接触面積を確認してください。 |
不安定な曲げ角度 | 板金支持の不均一性、材料の差異、または工程の逸脱 | サポート、金型、板厚、曲げ加工手順を確認してください。 |
不完全な戻りストローク | 異常なリミットスイッチ、障害物、またはプログラムパラメータの誤り | 自動運転を停止し、ストロークとフィードバックを確認します。 |
標準的なトラブルシューティング手順:
- 現在の操作を停止し、機器の仕様に従って危険な動作を安全な状態に移行してください。
- 内部機構や配線の点検が必要な場合は、規定のエネルギー遮断、ロックアウト、タグ付けを実施し、残留エネルギーが安全に放出されたことを確認してください。
- アラームコード、故障が発生した工程、ワークピース情報、および異常現象を記録します。
- 故障リストに従って点検を行い、オペレーターの権限を超える修理は資格のある担当者が行うべきである。
- トラブルシューティング後、安全機能を再確認し、規定の無負荷試験およびサンプル検証を実施してから生産を再開してください。
9. メンテナンス計画
メンテナンスサイクルは、機器の使用頻度、作業環境、負荷条件、およびメーカーの要件に基づいて決定する必要があります。以下の表は、推奨される日常メンテナンスの枠組みを示したものであり、すべての機種に必須のサイクルを示すものではありません。
サイクル | メンテナンス内容 | 検査基準 |
シフトあたり | 材料支持面を清掃し、外観、アラーム、動作状態を点検する。 | 異物なし、異常音なし |
週刊 | コネクタ、キャスターブレーキ、ケーブル、センサーの固定状態を点検する | 緩み、摩耗、損傷はありません |
毎月 | 再現性、制限動作、およびクリアランスを確認する | 機器で規定されている許容偏差を満たしている |
メーカーのスケジュールに従って | トランスミッション部品、潤滑箇所、ベアリング、減速ギアを点検する | 潤滑および摩耗条件は要件を満たしている |
通常 専門業者によるメンテナンス | 電気系統、駆動系、接地、および安全機能を点検する | 試験結果は機器の仕様を満たしている。 |
異常な修復の後 | 機械的な位置、フィードバック、インターロック、および追跡軌道を再確認してください。 | 検証と承認後のみ生産を再開できます。 |
1) 潤滑と清掃
指定されたグレードの潤滑油は、製造元が指定した箇所にのみ使用してください。
サーボモーター、エンコーダー、または電気部品に洗浄剤を無差別に噴霧しないでください。
材料支持台から金属片、油汚れ、鋭利な異物を取り除いてください。
潤滑不足、オイル漏れ、摩耗、異常な温度上昇などの問題が発生した場合は、速やかに対処してください。
2) センサーおよび制御システム
位置センサーとその支持部に緩みがないか確認してください。
磁気スケール、コネクタ、信号ケーブルに衝撃による損傷や汚染がないか確認してください。
コントローラーのパラメータと機器の設定をバックアップしてください。
ソフトウェアのアップグレード、ドライバパラメータの変更、工場出荷時設定への復元は、任意に行わないでください。
3) 長期停止後の再起動
長期間停止した後は、機械構造、電源、潤滑状態、センサー、および安全機能を点検してください。
再起動する際は、まずメーカー指定のゼロ調整と無負荷試験運転を完了させてから、試験片曲げ加工を行ってください。いきなり全負荷での生産を再開しないでください。
10.フォローアップ用材料サポート機器に関するよくある質問(FAQ)
Q1:曲げ追従材料支持装置は、曲げ精度を向上させることができますか?
特定の条件下では、加工安定性を向上させることができます。板金を支えることで、たるみや位置ずれを軽減し、ワークピースの均一性を向上させるのに役立ちます。ただし、最終的な精度は、曲げ加工機の状態、金型、材料の違い、補正パラメータ、および操作手順によって依然として影響を受けます。
Q2:後続の材料支持装置は、すべての曲げ加工機に適していますか?
いいえ。機械の設置スペース、材料支持装置の耐荷重、可動範囲、制御インターフェース、および安全インターロックを確認する必要があります。一部の機器では、専用のブラケットやメーカーによる改造が必要となる場合があります。
Q3:後続の材料支援装置は、手作業を完全に代替できますか?
必ずしもそうとは限りません。手作業による持ち上げや補助的なサポート作業を減らすことはできますが、積載、位置決め、反転、ピックアップ、複雑なワークピースの安全管理は、依然として機器の構成とレベルに依存します。 オートメーション.
Q4:操作中に材料支持アームが振動した場合、どうすればよいですか?
関連する処理を停止し、機械の機構の緩み、動作干渉、ガイドレールの汚染、伝動部の摩耗、または制御異常がないか点検してください。問題を隠すために、速度を直接上げたり、サーボゲインを恣意的に変更したりしないでください。
Q5:ステンレス鋼板の表面に傷がつかないようにするにはどうすればよいですか?
支持面を清潔に保ち、金属の削り屑やバリを取り除き、加工対象物の表面に適した保護対策を選択し、後工程では板金の滑りや接触状態を確認してください。
Q6:メンテナンスはどのくらいの頻度で必要ですか?
製造元が指定するメンテナンスサイクルに従う必要があります。清掃と目視点検は通常、各シフトの作業に組み込むことができますが、伝動機構、締結部品、および位置状態の点検は定期メンテナンスに含め、稼働状況に応じてスケジュールを調整する必要があります。
Q7:後続材料支持装置はロボット曲げ加工ワークステーションに組み込むことができますか?
一部の機種では可能ですが、ロボットの動作範囲、材料支持アームの軌道、ワークピースの把持位置、制御通信、安全インターロックなどを包括的に検討する必要があり、システムレベルのリスク評価とデバッグを実施しなければなりません。
11. マニュアルの要約:正しい使用の基本原則
効果的な使用 CNCプレスブレーキ 曲げは続くえー このデバイスは、以下の6つの主要なタスクに要約できます。
- 適切な選定:装置の構造、耐荷重能力、および制御方法が、加工対象物と曲げ加工機に適合している必要があります。
- 設置仕様:設置位置、機械的接続、ゼロ点、およびリミットスイッチはすべて、メーカーの要件を満たしています。
- プログラムマッチング:シートパラメータ、曲げ順序、および材料支持軌道が検証されました。
- 安定した動作:材料支持アームは、シート状の材料と連動して動き、異常な押し出し、滑り、衝突は発生しません。
- 適時メンテナンス:動作機構、制御システム、支持面、および安全機能について定期的な点検を実施します。
- 安全第一:異常が発生した場合は規定に従って対処し、シールド保護機能が作動しない限り生産は継続しません。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese