
Оглавление
Автоматический подающий станок для резки листового металла — это важнейшее оборудование для модернизации традиционных станков и перехода к высокоэффективному, менее трудоемкому и автоматизированному производству листового металла. Это не просто добавление подающего устройства к обычному станку. Он объединяет загрузку, позиционирование, подачу, резку, непрерывную обработку и, в некоторых случаях, извлечение заготовки в единую систему.
В настоящее время на рынке представлены автоматические ножницы с автоматической подачей, начиная от относительно простых станков с ЧПУ и фронтальной подачей и заканчивая комплектными автоматизированными ножницами, включающими в себя функции «портальной загрузки + автоматической подачи + резки + автоматического извлечения».
При покупке не стоит ограничиваться лишь словами «автоматическая подача». Обратите внимание на такие факторы, как способ подачи, характеристики листового металла, точность подачи, повторяемость, точность резки, система управления, степень автоматизации и общая жесткость станка. Некоторые системы фронтальной подачи используют сервоприводы, винтовые/реечные или роликовые механизмы и обеспечивают непрерывную автоматическую резку за счет зажима и позиционирования.
Для таких отраслей, как производство стальных конструкций, обработка листового металла, вентиляционные каналы, автомобилестроение, производство бытовой техники, строительной техники, электрошкафов, дверей и окон, а также судостроение, выбор подходящего автоматического подающего станка для резки листового металла — это не просто сравнение «цены» и «степени автоматизации». Вместо этого требуется всестороннее рассмотрение технических характеристик листового металла, производительности резки, метода подачи, точности позиционирования, времени производственного цикла, уровня автоматизации, системы управления и последующих затрат на техническое обслуживание.
Ниже представлен систематический анализ того, как выбрать режущая машина с автоматической подачей информации с практической точки зрения совершения покупок.
1. Как выбрать автоматическую систему подачи корма?
Для начала нужно определиться: какой именно тип «автоматической подачи» вам нужен? Это первый шаг в процессе выбора, и, к тому же, это самый часто упускаемый из виду момент.
Представленные на рынке так называемые «автоматические подающие ножницы» на самом деле могут представлять собой несколько совершенно разных конструкций.
Станок для резки листового металла с ЧПУ и задним упором
Это самая простая форма автоматического позиционирования.
Рабочий процесс обычно выглядит следующим образом:
Ручная загрузка → Листовой металл перемещается к заднему упору → Позиционирование на станке с ЧПУ → Резка → Ручная обработка
Задний упор приводится в движение сервомотором и может перемещаться автоматически в соответствии с программой.
Строго говоря, оно относится к:
Автоматическое позиционирование, но не полностью автоматическая подача.
Подходит для:
- Мелкосерийное производство
- Стандартные размеры листового металла
- Достаточное количество операторов
- цеха по обработке листового металла с низкими требованиями к автоматизации.
Если компания хочет лишь сократить ручное измерение и корректировку размеров, эта конфигурация может удовлетворить ее потребности.
2. Что такое настоящая автоматическая машина для подающих ножниц?
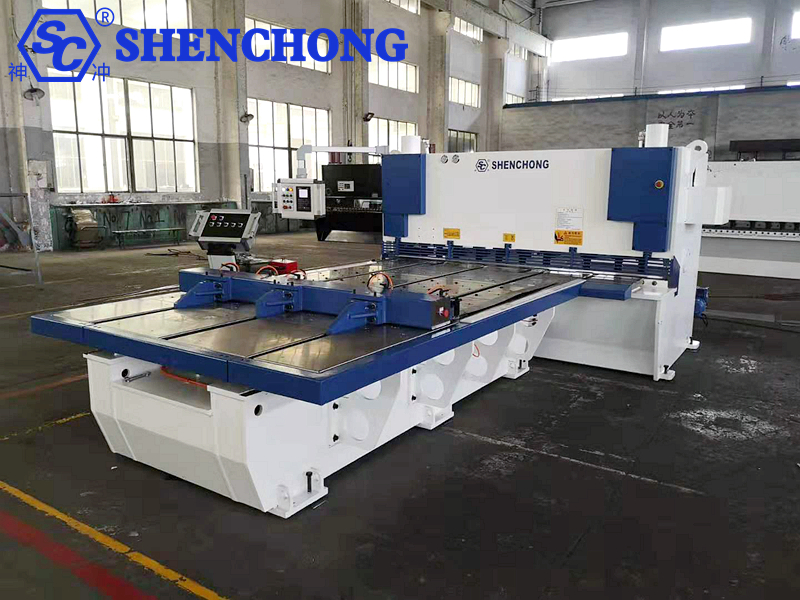
В настоящую автоматическую систему подачи обычно добавляют следующие элементы в переднюю часть ножниц:
- Платформа для кормления
- сервоприводной механизм подачи
- Роликовый или конвейерный механизм
- Пневматический/гидравлический зажимной механизм
- Система управления ЧПУ
- Механизм позиционирования и обнаружения
Основной процесс выглядит следующим образом:
Загрузка → Центрирование → Зажим → Автоматическая подача → Автоматическое позиционирование → Резка → Повторная подача → Повторная резка
Поэтому он особенно подходит для:
- Партионная резка фиксированной длины
- Непрерывная сегментация длинных пластин
- Обработка узких полос
- Непрерывная резка различных размеров
- Повторяющиеся заказы
- Крупномасштабное производство листового металла
В некоторых промышленных автоматических подающих устройствах для удержания листового металла используются пневматические зажимы, после чего лист пошагово продвигается в соответствии с программой и автоматически запускает процесс резки после достижения нужного положения.
3. Выбор метода автоматической подачи в зависимости от режима производства.
Это важнейший фактор при покупке.
Решение 1: Ножницы с фронтальной подачей
В настоящее время это вполне подходящий вариант.
Листовой металл размещается на подающей платформе перед режущим станком, а сервосистема управляет его перемещением в сторону зоны резки.
Типичная структура:
Листовой металл → Передняя подающая платформа → Зажимной механизм → Зона резки
Преимущества:
- Высокая степень автоматизации
- Уменьшает количество повторяющихся ручных движений по перемещению листа.
- Подходит для непрерывной резки.
- Более подходит для обработки узких полос и коротких деталей.
- Подходит для серийного производства.
Некоторые ножницы с фронтальной подачей могут обеспечивать автоматическое позиционирование, зажим, подачу и непрерывную резку, а также управлять несколькими этапами резки с помощью программирования.
Особенно подходит для:
Режимы производства, при которых «большой лист необходимо непрерывно разрезать на множество меньших листов различной длины».
Например:
Оригинальный листовой материал:
2500 × 6000 мм
Настройки программы:
1000 мм × 2
800 мм × 3
500 мм × 2
300 мм × несколько
Оборудование может автоматически осуществлять непрерывную подачу и резку в соответствии с программой.
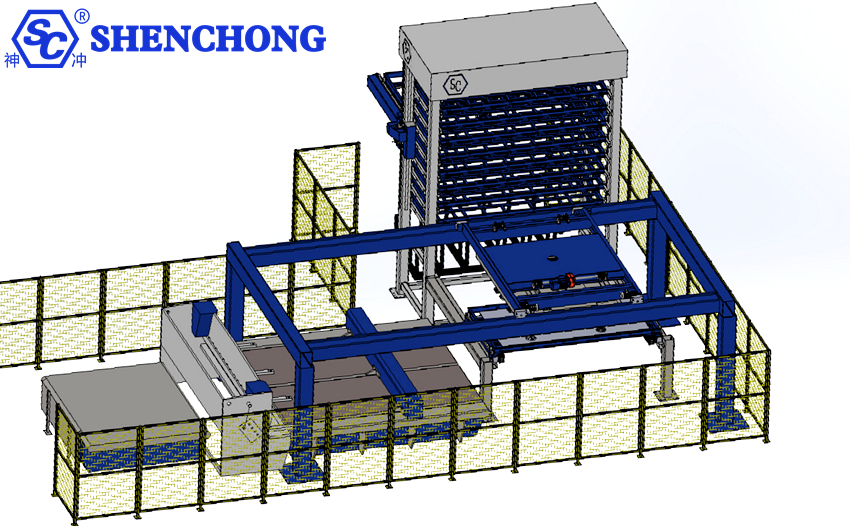
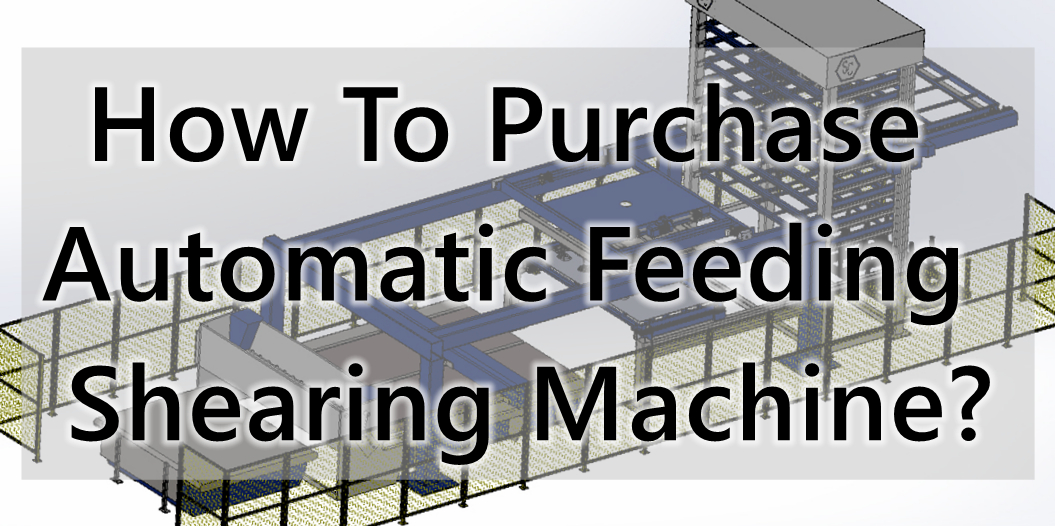
Решение 2: Автоматическая подача ферм + станок для резки с ЧПУ
Этот метод ближе к автоматизированной производственной линии.
Основной процесс:
Интеллектуальная система хранения листового металла → Автоматическая подача → Центрирование → Ножницы → Позиционирование заднего упора → Резка → Приемка
В сочетании с ферменным роботом он может достичь следующих результатов:
Автоматическая подача материалов → Автоматическая подача → Автоматическое позиционирование → Автоматическая резка → Автоматическая приемка
В настоящее время существуют решения, объединяющие подачу материала в виде ферм, фронтальную подачу, резку и автоматическую разгрузку, что позволяет достичь непрерывной автоматизации от подачи листового материала до резки и приемки.
Если ваша компания занимается строительством:
- Интеллектуальный завод по производству листового металла
- Автоматизированная производственная линия
- Беспилотная мастерская
- Интеллектуальное складирование листового металла
- Система управления производством MES
В таком случае рекомендуется рассмотреть это решение напрямую, а не просто приобретать «ножницы с подающим механизмом».
4. Выберите технические характеристики ножниц в зависимости от толщины листа.
Даже самая передовая автоматическая система подачи бесполезна, если сама машина для стрижки овец не обладает достаточной производительностью.
При выборе оборудования в первую очередь определите:
1) Максимальная толщина сдвига
Например:
4 мм
6 мм
8 мм
10 мм
12 мм
16 мм
20 мм
25 мм
30 мм
Также крайне важно уточнить:
Какому материалу соответствует максимальная толщина среза?
Потому что:
Q235 ≠ Нержавеющая сталь 304 ≠ Алюминиевая пластина
Даже при одинаковой номинальной толщине 16 мм требуемая режущая способность для резки различных материалов может значительно различаться.
2) Определите максимальную ширину среза.
К типичным техническим характеристикам относятся:
Резка лдлина | Приложения и функции |
2500 мм | Работы по обработке листового металла малого и среднего размера. |
3000/3200 мм | Традиционная обработка листового металла |
4000 мм | Листовой металл средних и больших размеров |
5000 мм | Крупные конструктивные элементы |
6000 мм | Длиннолистовые плиты, стальные конструкции, производство тяжелого оборудования. |
8000 мм и выше | Специализированная обработка крупногабаритных листовых металлов. |
Например:
Автоматический станок для подающей резки размером 6×3200 мм
В целом это можно понять следующим образом:
При заданных условиях материала максимальная толщина среза составляет приблизительно 6 мм, а максимальная длина среза — 3200 мм.
Однако при покупке следует обращать внимание не только на номер модели, но и убедиться, что производитель предоставляет полные технические параметры.
5. Один из важнейших показателей автоматизированной системы подачи: точность подачи.
Это важнейший показатель для оценки качества оборудования.
Многие производители делают акцент на «высокоточной сервоприводной подаче».
Однако покупателям не следует полагаться исключительно на рекламные заявления.
Ты следует задать конкретный вопрос:
Какова точность позиционирования при подаче?
Например:
±0,5 мм
±0,2 мм
±0,1 мм
Вам также следует спросить:
При каких типах материала, длине и скорости проверялась эта точность?
Потому что:
Теоретическая точность позиционирования ≠ Фактическая точность обработки.
Факторы, которые действительно влияют на точность кормления, включают в себя:
- Серводвигатель
- Кодировщик
- Шариковый винт
- Линейная направляющая
- Реечный механизм
- Зажимной механизм
- Плоскостность листа
- Механический зазор
- Жесткость платформы
- Система контроля
- Вес листа
В некоторых автоматических подающих платформах используются линейные направляющие и прецизионные шариковые винты, обеспечивающие высокую точность позиционирования, однако фактическую точность все еще необходимо проверять в конкретных условиях эксплуатации.
6. Не игнорируйте «повторяемость».
Для массового производства:
Повторяемость результатов зачастую важнее точности одного выстрела.
Например, требование звучит так:
1000 мм
100 последовательных разрезов.
Если каждый разрез:
999.5
1000.2
999.8
1000.4
999.6…
Средний размер может показаться приемлемым, но однородность продукции будет низкой.
7. Сосредоточьтесь на осмотре механизма кормления.
В основе гильотинных ножниц с автоматической подачей лежит не только система ЧПУ.
Что еще более важно:
Механический механизм подачи.
К распространенным структурам относятся:
1) Роликовая подача
Использует ролики для зажима и перемещения листового металла.
Преимущества:
- Высокоскоростной
- Относительно простая структура
- Подходит для непрерывного производства
Основные соображения:
- Материал ролика
- Диаметр ролика
- Сила зажима
- Противоскользящие свойства
- Устойчивость поверхности к царапинам (для нержавеющей стали)
2) Подача с помощью сервовинтовой передачи
Используется сервомотор + винт + зажим.
Преимущества:
- Высокая точность позиционирования
- Простое управление
- Подходит для обработки материалов разных размеров.
Особенно подходит для:
- Высокоточная резка по заданным размерам.
3) Подача с помощью зубчатой рейки/шкива
Подходит для:
- Длинный ход
- Крупногабаритный листовой металл
- Системы автоматизации для тяжелых условий эксплуатации
Его отличительной чертой является способность выдерживать как длинные ходы, так и высокую грузоподъемность.
8. Зажимной механизм
Автоматизированные системы подачи не могут просто «проталкивать листовой металл».
Необходимо учитывать следующее:
Как обеспечить, чтобы листовой металл не скользил и не смещался во время подачи?
Следовательно, необходимо проверить следующее:
- Пневматические зажимы
- Гидравлические зажимы
- Количество зажимов
- Положение зажима
- Сила зажима
- Противоскользящая структура
- Механизм центрирования
Если силы зажима недостаточно:
Правильная длина подачи ≠ Правильный размер среза.
Потому что листовой металл может смещаться во время кормления.
9. Проверьте наличие функции автоматического центрирования.
Это очень важно для листового металла больших размеров.
Отличная автоматическая система подачи обычно должна решать следующие задачи:
Проблема перекоса листового металла.
Например, после того, как листовой материал фактически попадает в оборудование:
- Левая сторона: 1000 мм
- Правая сторона: 1005 мм
Несмотря на то, что механизм подачи усовершенствован на 1000 мм, при резке листового материала уже присутствует угловая погрешность.
Таким образом, высокоавтоматизированное оборудование может включать в себя:
- Центрирование влево и вправо
- Боковое расположение
- Переднее расположение
- Автоматическая коррекция
- Положение зажима
Формирование:
Подача → Центрирование → Коррекция → Зажим → Резка
Вместо того чтобы просто «двигаться вперед».
10. Осмотрите конструкцию рамы гильотинных ножниц.
Не стоит пренебрегать самой стригальной машиной только потому, что вы сосредоточены на автоматической системе подачи.
Автоматическая подача — это лишь вспомогательная система.
Основой, по-настоящему определяющей качество стрижки, по-прежнему остается:
Рама + Держатель лезвия + Гидравлическая система + Лезвия + Зазор для резки + Система управления.
1) Жесткость рамы
Основные области для проверки:
- Толщина стальной пластины
- Качество сварки
- Снятие напряжений после сварки
- Общая жесткость рамы
- точность обработки корпуса станка
Если жесткости рамы недостаточно:
Чем толще пластина, тем очевиднее проблема.
2) Устойчивость держателя лезвия
Движение держателя лезвия должно быть плавным.
Если держатель лезвия перемещается асинхронно с обеих сторон, может произойти следующее:
- Сначала нарезает одна сторона.
- Одна сторона среза позже
- Деформация плиты
- Неперпендикулярные разрезы
- Несоответствующие размеры
11. Можно ли автоматически регулировать зазор среза?
Это очень важная функция высокопроизводительных ножниц.
Для разных материалов и их толщины требуются разные зазоры между лопастями.
Например:
- Тонкие пластины: требуют меньших зазоров.
- Толстые пластины: требуют больших зазоров.
Если возможна автоматическая настройка с ЧПУ:
Ввод толщины пластины → Расчет системы → Автоматическая регулировка зазора среза
Количество ручных настроек можно значительно сократить.
Некоторые системы ЧПУ-резаков позволяют управлять такими параметрами, как зазор между лезвиями, угол резки и ход.
12. Угол среза также заслуживает внимания.
При работе с гидравлическими гильотинными ножницами особенно важно уделять внимание контролю угла резки.
Разумный угол среза обеспечивает баланс между:
Сила сдвига, деформация листа и эффективность производства.
Если угол среза слишком велик:
Это может привести к усилению деформации листа.
Если оно слишком маленькое:
Это может увеличить мгновенную сдвиговую нагрузку.
Поэтому рекомендуется выбирать систему ЧПУ, которую можно рационально настраивать в зависимости от материала и толщины.
13. Как выбрать систему ЧПУ?
«Мозгом» автоматической подающей машины для стрижки овец является система управления.
Рекомендуется учитывать три уровня при покупке.
Базовый тип
Подходит для:
Небольшие партии, одинаковый размер, низкие требования к автоматизации.
Основные моменты:
Простой, стабильный и удобный в эксплуатации.
Средний ценовой диапазон
Подходит для:
- Массовое производство
- Многопрофильные продукты
- Требуется место для хранения программы.
- Автоматическая подача
Требует:
- Многопрограммное хранилище
- Многоступенчатые программы
- Автоматическая подача
- Автоматическое позиционирование
- Автоматический обратный рейс
- Восстановление параметров
Высококлассный
Подходит для:
- Автоматизированные производственные линии
- Умные заводы
- Интеграция MES/ERP
- Роботизированная погрузка и разгрузка
Дополнительные соображения:
- ПЛК
- ЧПУ
- Промышленный Ethernet
- интерфейс MES
- Сбор производственных данных
- Сигнализация неисправности
- Удалённая диагностика
- Статистика производства
Некоторые автоматизированные системы ножниц уже могут быть интегрированы с MES-системами, системами производственной статистики и функциями автоматического планирования.
14. Скорость автоматической подачи
Учитывайте скорость автоматической подачи корма, но не стоит слепо стремиться к максимально быстрой скорости.
Производители могут делать акцент на следующем:
Высокоскоростная подача.
Но на самом деле вам следует сосредоточиться на следующем:
Скорость подачи + Точность позиционирования + Стабильность листового материала
Уравновешены ли эти три элемента.
Например:
Скорость подачи очень высокая, но инерция при остановке велика.
В конечном итоге это может привести к следующему:
Увеличение скорости → Увеличение погрешности позиционирования.
Следовательно, более разумным методом оценки является:
Сколько качественных изделий изготавливается за единицу времени?
Вместо:
Какова максимальная скорость вращения подающего двигателя в метрах в минуту?
15. Обратите внимание на «проблему провисания» тонких и больших пластин.
Этот недостаток легко упустить из виду в автоматических подающих ножницах.
Особенно:
Тонкие пластины + широкие пластины + длинные пластины
Провисание весьма вероятно.
Например:
Лист 1,5 мм × 3000 мм
При недостаточной поддержке лист может испытывать следующие проблемы:
- Провисание
- Искажение
- Компенсировать
- Трение
- Царапание
В некоторых гибочных станках используются пневматические системы поддержки листового металла для уменьшения провисания широких и тонких листов и повышения стабильности резки.
Поэтому при покупке следует задать следующий вопрос:
- Есть ли передняя опора?
- Имеется ли пневматическая поддержка?
- Есть ли рабочий стол на шарикоподшипниках?
- Как предотвратить провисание длинных пластин?
16. Пользователям листовой нержавеющей стали следует уделять особое внимание предотвращению появления царапин.
Если ваша компания в основном занимается обработкой следующих материалов:
- 304
- 316
- Оцинкованный лист
- Лист с цветным покрытием
- Алюминиевый лист
В таком случае защита поверхности автоматической системы подачи имеет решающее значение.
Рекомендуемый выбор:
- Рабочий стол на шарикоподшипниках
- Валики с защитой от царапин
- Нейлоновые валики
- Ролики с резиновым покрытием
- Разумная конструкция зажима
В некоторых конструкциях с фронтальной подачей используются шарики конвейера/шариковые подшипниковые рабочие столы для уменьшения сопротивления подаче листа и минимизации царапин на поверхности.
17. Уровень автоматизации
Сосредоточьтесь на «уровне автоматизации», не позволяйте термину «автоматическая подача» ввести вас в заблуждение.
Оборудование можно разделить на 4 уровня:
Уровень | Степень автоматизации | Основные характеристики |
Уровень 1 | ★★ | Задний упор ЧПУ |
Уровень 2 | ★★★ | Автоматическая фронтальная подача |
Уровень 3 | ★★★★ | Автоматическая загрузка + подача + резка |
Уровень 4 | ★★★★★ | Загрузка + позиционирование + подача + резка + приемка + складирование/MES |
Если производитель говорит:
«Наше оборудование представляет собой полностью автоматизированные ножницы для стрижки овец».
Вы должны продолжать задавать вопросы:
Что именно автоматизируется?
18. Когда следует рассматривать возможность использования ферменной системы нагружения?
Если листовой металл очень тяжелый, рекомендуется использовать ферменную нагрузку.
Например:
6×3200 мм
Стальная пластина, возможно, уже очень тяжелая.
Если по-прежнему используется ручная обработка:
- Высокая трудоемкость
- Высокие риски для безопасности
- Высокие затраты на рабочую силу
- Низкая эффективность загрузки
В этом случае рассмотрим следующее:
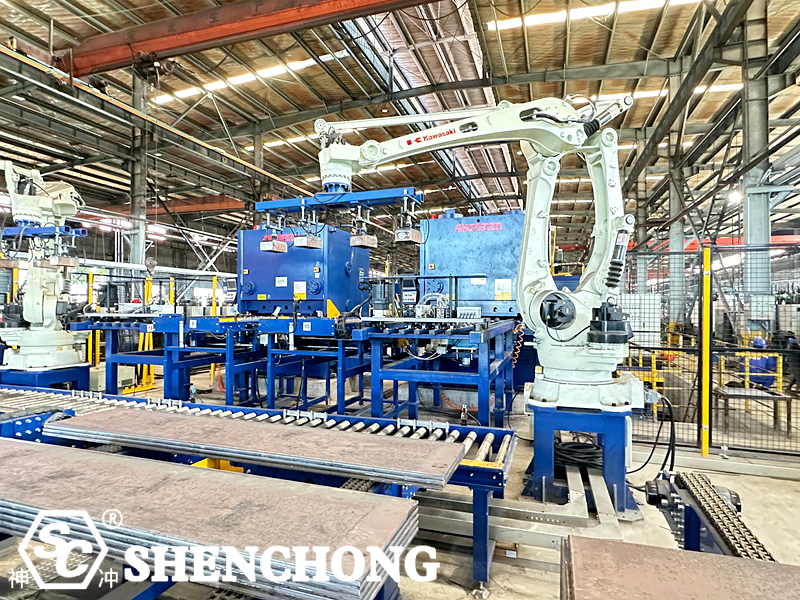
Робот с ферменной конструкцией + вакуумный/электромагнитный патрон + автоматический подающий станок для резки.
Завершите процесс:
- хранение листового металла
- Автоматическая идентификация
- Обработка материалов для ферм
- Автоматическая загрузка
- Автоматическое центрирование
- Автоматическая подача
- Автоматическая стрижка
- Автоматический сбор
Такое решение уже представляет собой по-настоящему автоматизированный механизм резки. В настоящее время существуют инженерные решения, которые объединяют в себе нагрузку на ферму, фронтальную подачу и резку.
19. Как должны поступать разные компании при выборе?
- Небольшие заводы по обработке листового металла
Рекомендация:
Обычные гидравлические ножницы + задний упор с ЧПУ
Полностью автоматическая подача корма не всегда необходима.
- Средние заводы по производству листового металла
Рекомендация:
Гидравлические гильотинные ножницы + автоматическая фронтальная подача
Больше подходит для серийного производства изделий определенной длины.
- Крупные производственные предприятия
Рекомендация:
Автоматическая подача + фронтальная подача с ЧПУ + автоматическая резка + автоматическая приемка
Снижает необходимость ручного вмешательства.
- Предприятия интеллектуального производства
Рекомендация:
Интеллектуальный склад + портальный робот + автоматическая подающая машина для стрижки овец + автоматическая приемка + MES
Достигнуто:
Заказ → Планирование производства → Автоматизированная обработка материалов → Автоматизированная резка → Автоматизированное складирование
Формирует полную цифровую производственную цепочку.
20. Резюме
Если ваши основные цели таковы:
Повысить эффективность резки, сократить ручной труд и улучшить точность размеров.
Приоритизация:
Гидравлические гильотинные ножницы с ЧПУ + автоматическая фронтальная подача
Если цель такова:
Массовое автоматизированное производство.
Рекомендуется:
Автоматическая подача + сервопривод фронтальной подачи + ЧПУ резка + автоматическая перемотка
Если цель такова:
Интеллектуальный завод по производству листового металла.
Затем рекомендуется:
Интеллектуальное складирование + портальный робот + автоматическое центрирование + сервопривод фронтальной подачи + станок для резки с ЧПУ + автоматическая перемотка + MES
Это единственный способ по-настоящему модернизировать «автоматическую подачу», превратив её из отдельной функции в полностью автоматизированный цех по стрижке овец.
Особенно помните:
Не стоит просто стремиться к «максимально автоматизированным функциям», а лучше выбрать решение по автоматизации, которое соответствует вашим требованиям к листовому металлу, объему заказов и производственному циклу.
Для большинства компаний, проводящих модернизацию автоматизации обработки листового металла, «сервопривод фронтальной подачи + Гильотинные ножницы с ЧПУ«Это, как правило, очень практичная отправная точка. Для массового производства ее можно дополнительно модернизировать до полноценного производственного блока, включающего в себя «портальную автоматическую подачу + фронтальную подачу + ножницы + автоматическую перемотку».




 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese