สารบัญ
กระบวนการรีดแผ่นโลหะ ซึ่งดูเหมือนจะเป็นกระบวนการง่ายๆ ในการขึ้นรูปแผ่นเรียบให้เป็นทรงกระบอกหรือส่วนโค้งนั้น แท้จริงแล้วเกี่ยวข้องกับหลายขั้นตอน รวมถึงคุณสมบัติของวัสดุ ความหนาและความกว้างของแผ่น โครงสร้างของเครื่องรีด รูปทรงของลูกกลิ้ง การดัดก่อนรีด ตำแหน่งการป้อน การลดขนาด ลำดับการรีด การควบคุมการคืนตัว และการแก้ไขก่อนและหลังการเชื่อม
หากเป้าหมายไม่ใช่เพียงแค่ “การรีดให้เป็นวงกลม” แต่เป็นการได้รูปทรงกลมที่ดี มีเส้นผ่านศูนย์กลางคงที่ มีส่วนปลายที่ตรงและสั้น การจัดเรียงตะเข็บที่แม่นยำ ความสม่ำเสมอของผลิตภัณฑ์ในแต่ละล็อต และประสิทธิภาพการผลิตสูง กระบวนการทั้งหมดจำเป็นต้องได้รับการปรับปรุงจาก “การทำงานด้วยเครื่องจักรเพียงเครื่องเดียว” ไปสู่การควบคุมกระบวนการทำงานอย่างครบวงจร
1. จะเพิ่มประสิทธิภาพกระบวนการรีดแผ่นโลหะได้อย่างไร?
1) ขั้นแรก ให้ชี้แจงวัตถุประสงค์หลักของ "การปรับปรุงกระบวนการรีดเหล็กให้สมบูรณ์แบบ"
กระบวนการรีดแผ่นโลหะคุณภาพสูงโดยทั่วไปต้องควบคุมตัวชี้วัดต่อไปนี้พร้อมกัน:
วัตถุประสงค์การควบคุม | คุณสมบัติหลัก |
ความกลม | หน้าตัดที่เสร็จสมบูรณ์มีลักษณะใกล้เคียงกับวงกลมที่ออกแบบไว้ |
ความแม่นยำของเส้นผ่านศูนย์กลาง | เส้นผ่านศูนย์กลางจริงตรงกับขนาดในแบบร่าง |
รูปทรงวงรี | ลดความแตกต่างระหว่างแกนหลักและแกนรอง |
คุณภาพขั้นสุดท้าย | ช่วยลดขอบตรง ขอบยุบ และปลายแบน |
คุณภาพร่วมกัน | ช่วยให้จัดแนวได้อย่างแม่นยำทั้งสองด้าน |
พื้นผิววัสดุฐาน | ช่วยลดรอยขีดข่วน รอยบุ๋ม และรอยลูกกลิ้ง |
ความสม่ำเสมอของชุดข้อมูล | รักษาความคงตัวของขนาดในผลิตภัณฑ์หลากหลายชนิด |
ประสิทธิภาพการผลิต | ช่วยลดการปรับแต่งและการทำงานซ้ำซ้อน |
ความปลอดภัย | ช่วยป้องกันการลื่นไถล การแกว่ง และการหนีบของวัสดุแผ่น |
ดังนั้น การปรับปรุง แผ่น กระบวนการรีดเหล็กไม่ควรเน้นแค่ว่าแรงดันของเครื่องรีดเหล็กเพียงพอหรือไม่ แต่ควรปรับให้เหมาะสมใน 6 ด้านดังนี้:
วัสดุ → อุปกรณ์ → กระบวนการ → การดำเนินงาน → การตรวจสอบ → การแก้ไข
2) ก่อนเริ่มรีด: เตรียมวัสดุให้พร้อมอย่างถูกต้อง
ปัญหาคุณภาพการรีดโลหะหลายอย่างเกิดขึ้นก่อนที่แผ่นโลหะจะเข้าสู่เครื่องรีดเสียอีก
- ตรวจสอบความหนาของแผ่นกระดาษ
ความแตกต่างระหว่างความหนาจริงและความหนาตามทฤษฎีจะส่งผลโดยตรงต่อรัศมีของการดัดงอ
ตัวอย่างเช่น หากการออกแบบใช้แผ่นเหล็กหนา 10 มม.
ความหนาจริงอาจมีความคลาดเคลื่อนได้ในระดับหนึ่ง
ในการผลิตกระบอกสูบที่มีความแม่นยำสูง ควรตรวจสอบความหนาของแผ่นโลหะจริงให้มากที่สุดเท่าที่จะเป็นไปได้ แทนที่จะตั้งค่าพารามิเตอร์ตามความหนาที่ระบุไว้เท่านั้น
- ตรวจสอบเกรดของวัสดุ
วัสดุแต่ละชนิดมีค่าความแข็งแรงคราก ความแข็งแรงดึง และการยืดตัวที่แตกต่างกัน
วัสดุที่ใช้กันทั่วไป ได้แก่:
- คิว235
- คิว355
- สแตนเลส 304
- เหล็กกล้าไร้สนิม 316L
- แผ่นอลูมิเนียม
- แผ่นทองแดง
- โลหะผสมที่มีนิกเกลเป็นส่วนประกอบ
- เหล็กกล้าความแข็งแรงสูง
แม้จะใช้แผ่นโลหะหนา 10 มม. เหมือนกัน แต่ชนิดของวัสดุอาจต้องการแรงกดในการรีดและการชดเชยการคืนตัวที่แตกต่างกันอย่างมาก
ตัวอย่างเช่น:
เหล็กกล้าไร้สนิม 304 โดยทั่วไปจะมีคุณสมบัติการคืนตัวที่ชัดเจนกว่าเหล็กกล้าคาร์บอนทั่วไป
ดังนั้น จึงไม่สามารถนำพารามิเตอร์การรีดสำหรับเหล็กกล้าคาร์บอนทั่วไปมาใช้ได้โดยตรง
3) การเตรียมแผ่นกระดาษก่อนใช้งาน
การเตรียมแผ่นกระดาษก่อนใช้งานนั้นมีความสำคัญอย่างยิ่ง
- ตรวจสอบเกรดของวัสดุ
หากแผ่นงานนั้นมีคุณสมบัติดังต่อไปนี้:
- ส่วนนูนตรงกลาง
- การบิดเบี้ยวของขอบ
- ความโค้งเว้าเฉพาะที่
- การบิด
หลังจากเข้าสู่โรงรีดเหล็กแล้ว มีแนวโน้มที่จะเกิดสิ่งต่อไปนี้:
ความกลมที่ไม่คงที่ + การเสียรูปของขอบ + ความผิดปกติของรัศมีเฉพาะจุด
ควรทำการปรับระดับหากจำเป็น
- ทำความสะอาดพื้นผิวแผ่นกระดาษ
ก่อนม้วน ให้เอาสิ่งต่อไปนี้ออก:
- ผงเหล็ก
- ตะกรันจากการเชื่อม
- น้ำมัน
- มาตราส่วน
- สิ่งแปลกปลอม
โดยเฉพาะแผ่นสแตนเลสและแผ่นอลูมิเนียม
หากมีสิ่งแปลกปลอมแข็งอยู่บนพื้นผิวของลูกกลิ้ง มันสามารถก่อให้เกิดรอยบุ๋มถาวรได้ง่าย
สำหรับผลิตภัณฑ์ที่มีคุณภาพพื้นผิวสูง ควรพิจารณา:
ฟิล์มป้องกัน + การทำความสะอาดพื้นผิวลูกกลิ้ง + การบำบัดพื้นผิวลูกกลิ้งแบบพิเศษ
4) กำหนดเส้นทางการรีดแผ่นโลหะที่ถูกต้อง
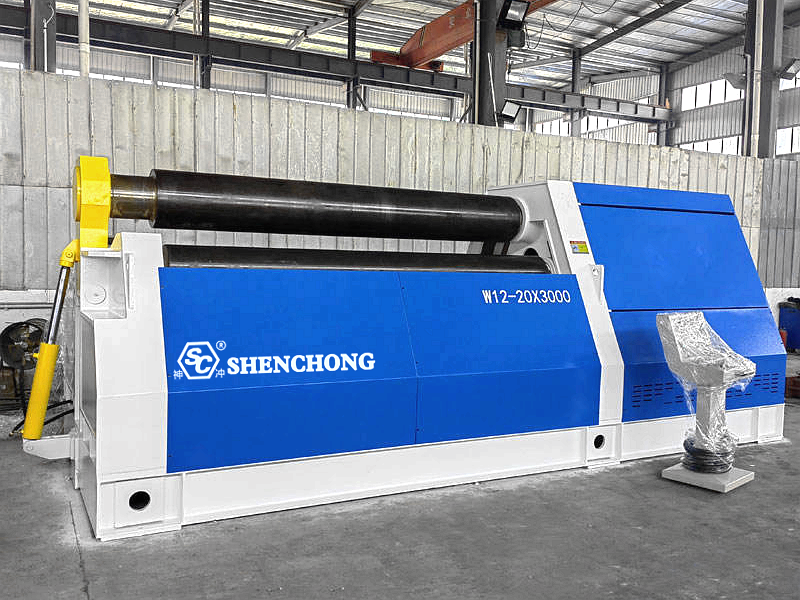
เครื่องรีดแต่ละชนิดมีขั้นตอนการผลิตที่แตกต่างกัน
อุปกรณ์ทั่วไปได้แก่:
- เครื่องรีดสามลูกกลิ้ง
รวมถึง:
- ม้วนสามอันสมมาตร
- ม้วนสามอันแบบไม่สมมาตร
- ม้วนบนอเนกประสงค์สามม้วน
- เครื่องรีดสี่ลูกกลิ้ง
โดยทั่วไปจะมี:
- ม้วนบน
- ม้วนล่าง
- ม้วนซ้าย
- ม้วนขวา
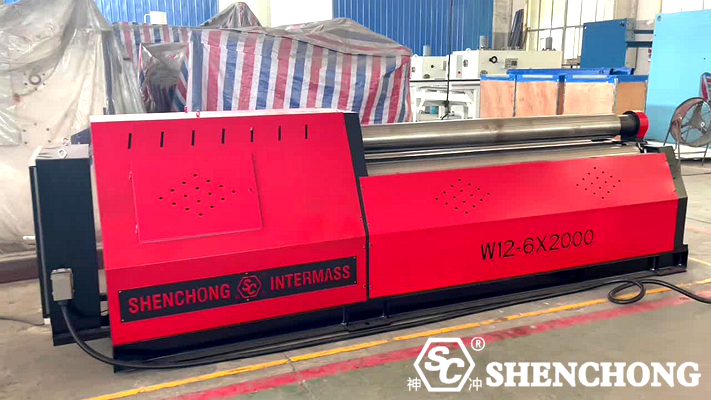
สำหรับการผลิตที่ต้องการประสิทธิภาพสูง ความแม่นยำสูง และขอบตรงที่ปลายชิ้นงานน้อยที่สุด เครื่องรีดสี่ลูกกลิ้ง มีข้อได้เปรียบด้านกระบวนการที่สำคัญ
5) ขั้นตอนที่สำคัญที่สุดในการรีด: การดัดก่อนรีด
หากไม่ทำการดัดโค้งก่อนขึ้นรูป ผลิตภัณฑ์หลายชนิด แม้ว่าจะรีดเป็นวงกลมในที่สุด ก็มักจะมีขอบตรงที่ยาวเกินไปที่ปลายทั้งสองด้าน
ตัวอย่างเช่น ปลายของแผ่นโลหะอาจมีลักษณะเป็นแนวตรงยาว
สภาวะนี้เป็นอันตรายต่อกระบวนการในขั้นตอนต่อไป:
- การเชื่อมชน
- การต่อกระบอกสูบ
- การติดตั้งหน้าแปลน
- การควบคุมความกลม
เหตุใดจึงจำเป็นต้องดัดปลายชิ้นงานล่วงหน้า?
ในระหว่างกระบวนการรีดแผ่นโลหะ แผ่นโลหะจะสามารถโค้งงอได้อย่างมั่นคงก็ต่อเมื่อเข้าสู่บริเวณที่ลูกกลิ้งสามารถโค้งงอได้อย่างเหมาะสมเท่านั้น
ดังนั้น พื้นที่ผิวส่วนปลายเริ่มต้นของแผ่นวัสดุที่เข้าสู่เครื่องจักรจึงมักมีความยาวในการดัดงอที่ไม่เพียงพอ
จุดประสงค์ของการดัดล่วงหน้าคือการขึ้นรูปความโค้งตามเป้าหมายที่ปลายแผ่นวัสดุ
ขั้นตอนสุดท้ายคือ: การดัดเบื้องต้น → การรีด → การต่อ → การลบคม
แทนที่จะกลิ้งโดยตรง
6) กำหนดขนาดเส้นผ่านศูนย์กลางการรีดที่ต้องการอย่างแม่นยำ
การรีดไม่ได้หมายความถึงการรีดแผ่นวัสดุให้ได้ขนาดตาม "เส้นผ่านศูนย์กลางการดึง" เท่านั้น
จำเป็นต้องพิจารณาถึง:
- ความหนาของแผ่น
- วัสดุ
- ตำแหน่งชั้นกลาง
- สปริงแบ็ค
- วิธีการกลิ้ง
- เส้นผ่านศูนย์กลางลูกกลิ้ง
- สถานที่ตรวจสอบผลิตภัณฑ์ขั้นสุดท้าย
ตัวอย่างเช่น: เส้นผ่านศูนย์กลางภายนอก Ø1000 มม.
หากใช้ขนาด 1000 มม. เป็นเป้าหมายในการควบคุมระยะห่างของลูกกลิ้งโดยตรง ผลิตภัณฑ์สำเร็จรูปที่ได้จริงอาจเบี่ยงเบนจากขนาดเป้าหมายเนื่องจากการคืนตัวของวัสดุ
ดังนั้น กระบวนการจริงจึงจำเป็นต้องสร้างระบบวงปิด:
ขนาดเป้าหมาย → การลดขนาดตามทฤษฎี → การชดเชยการคืนตัว → การตรวจสอบจริง → การแก้ไขพารามิเตอร์
7) ควบคุม "การลดขนาด" ระหว่างการกลิ้ง
นี่เป็นหนึ่งในพารามิเตอร์หลักที่กำหนดคุณภาพของการรีดเหล็ก
แรงดันไม่เพียงพอ:
การดัดแผ่นวัสดุไม่เพียงพอ; เส้นผ่านศูนย์กลางมากเกินไปหลังจากการคืนตัว; ต้องผ่านกระบวนการรีดซ้ำหลายรอบ
ความดันสูงเกินไป:
ทำให้เกิดการเสียรูปพลาสติกมากเกินไปได้ง่าย เพิ่มภาระให้กับอุปกรณ์ อาจทำให้เกิดการเสียรูปเฉพาะจุด และลดคุณภาพพื้นผิว
ดังนั้น จึงแนะนำให้ใช้แรงกดทีละน้อยร่วมกับการรีดหลายครั้ง แทนการกดแผ่นวัสดุให้ได้ตำแหน่งสุดท้ายในครั้งเดียว
8) การรีดขึ้นรูปหลายรอบมีความเสถียรกว่าการขึ้นรูปรอบเดียว
กระบวนการทั่วไปสามารถออกแบบได้ดังนี้:
ขั้นตอนที่ 1:
วัสดุแผ่นเข้าสู่ระบบ → การดัดงอเบื้องต้น
ขั้นตอนที่ 2:
เพิ่มแรงดัน → ขยายพื้นที่การโค้งงอ
ด่านที่ 3:
กลิ้งต่อไปเรื่อยๆ → เข้าใกล้ขนาดเส้นผ่านศูนย์กลางเป้าหมาย
ด่านที่ 4:
การตกแต่งขั้นสุดท้าย → กำจัดข้อผิดพลาดเฉพาะจุด
ด่านที่ 5:
การเชื่อมต่อ → ตรวจสอบความกลม
วิธีการนี้เหมาะสมเป็นพิเศษสำหรับ:
- แผ่นหนา
- เหล็กกล้าความแข็งแรงสูง
- สแตนเลส
- กระบอกสูบขนาดใหญ่
- กระบอกสูบความแม่นยำสูง
9) การควบคุมมุมการป้อนโดยใช้ลูกกลิ้งด้านข้าง
สำหรับเครื่องรีดแผ่นโลหะแบบสี่ลูกกลิ้ง สามารถปรับตำแหน่งของแผ่นโลหะได้โดยใช้ลูกกลิ้งด้านข้าง
หากมุมการเข้าของแผ่นไม่ถูกต้อง อาจเกิดสิ่งต่อไปนี้:
- ปลายที่ไม่ตรงกัน
- ทรงกระบอกกรวย
- ความกลมที่ไม่สม่ำเสมอ
- ความยากลำบากในการจัดเรียงตะเข็บ
ดังนั้น ก่อนการรีดแป้งอย่างเป็นทางการ ควรดำเนินการดังต่อไปนี้:
การจัดตำแหน่ง → การจัดกึ่งกลาง → การหนีบ → การทดลองกลิ้ง
10) การปัดเศษหลังจากกลิ้งกระดาษเป็นสิ่งที่ละเว้นไม่ได้
แม้ว่ากระบวนการรีดจะได้รับการควบคุมอย่างดีแล้ว ผลิตภัณฑ์สำเร็จรูปก็อาจยังคงมีลักษณะดังต่อไปนี้:
- วงรี
- ส่วนที่นูนขึ้นในท้องถิ่น
- การเสียรูปบริเวณรอยต่อ
- ปลายที่ไม่กลม
ดังนั้น โดยทั่วไปจึงจำเป็นต้องปัดเศษ:
ใช้แรงกดลูกกลิ้งที่เหมาะสมเพื่อปรับแต่งกระบอกสูบให้เรียบเนียน
จุดประสงค์ไม่ใช่การรีดขึ้นรูปใหม่ แต่เป็นการ: กำจัดข้อผิดพลาดเฉพาะจุด และทำให้ความกลมของทรงกระบอกโดยรวมมีความสม่ำเสมอมากขึ้น
2. จะปรับปรุงคุณภาพการรีดแผ่นโลหะได้อย่างไร?
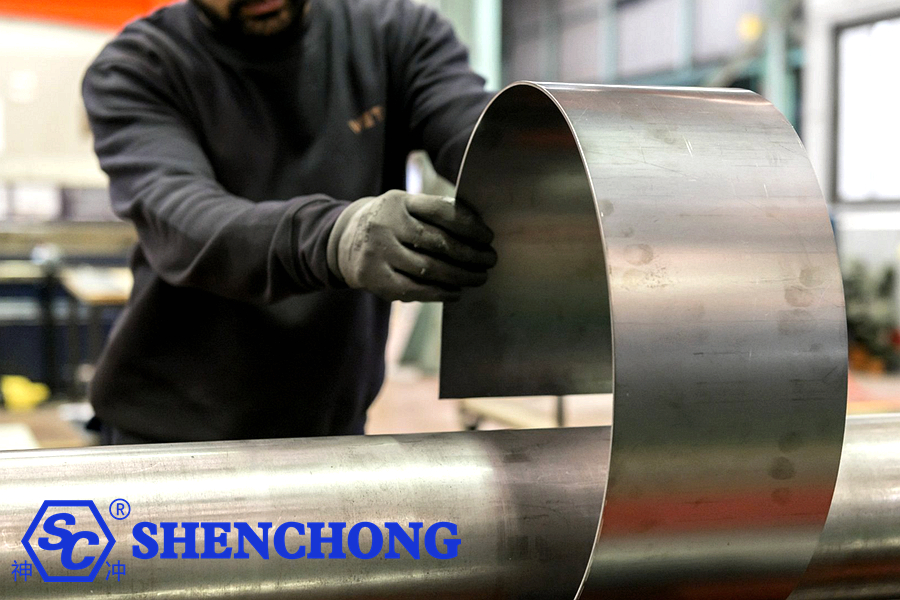
การปรับปรุงคุณภาพการรีดแผ่นโลหะไม่ได้หมายถึงแค่การเพิ่มแรงดันของเครื่องรีดเท่านั้น แต่ยังหมายถึงการปรับปรุงกระบวนการเตรียมวัสดุ การเลือกอุปกรณ์ กระบวนการดัดก่อนรีด พารามิเตอร์การรีด การชดเชยการคืนตัว การจัดตำแหน่งแผ่นโลหะ การตรวจสอบกระบวนการ และการปรับเทียบความโค้งมนไปพร้อมๆ กันด้วย
เป้าหมายสามารถสรุปได้ดังนี้:
การรีดขึ้นรูปมีความสม่ำเสมอมากขึ้น มีขนาดแม่นยำขึ้น ขอบตรงสั้นลง ผิวเรียบเนียนขึ้น ผลิตได้เป็นชุดอย่างสม่ำเสมอ และมีประสิทธิภาพสูงขึ้น
ขั้นตอนที่ 1: ปรับปรุงคุณภาพการเตรียมพื้นผิวแผ่นโลหะก่อนการขึ้นรูป
ปัญหาการรีดโลหะหลายอย่างไม่ได้เกิดจากเครื่องรีดโลหะเอง แต่เกิดจากปัญหาที่มีอยู่ก่อนที่แผ่นโลหะจะเข้าสู่เครื่องจักร
1) ตรวจสอบความหนาของแผ่นโลหะจริง
ไม่ควรตั้งค่าพารามิเตอร์โดยพิจารณาจากความหนาที่ระบุไว้เพียงอย่างเดียว
ตัวอย่างเช่น: แผ่นเหล็กหนา 12 มม.
ความหนาจริงอาจมีค่าความคลาดเคลื่อนจากการผลิต และรัศมีการรีดมีความไวต่อความแปรผันของความหนาของแผ่นโลหะเป็นอย่างมาก
สำหรับผลิตภัณฑ์ที่มีความแม่นยำสูง ควรวัดความหนาของแผ่นโลหะจริงและนำมาใช้เป็นหนึ่งในพารามิเตอร์ของกระบวนการผลิต
2) ตรวจสอบความเรียบของแผ่นวัสดุ
เน้นการตรวจสอบ:
- ส่วนที่นูนตรงกลาง
- การบิดเบี้ยวของขอบ
- การเสียรูปเป็นคลื่น
- การบิด
- แอ่งในพื้นที่
หากแผ่นวัสดุนั้นไม่เรียบ จะทำให้ยากต่อการรีดให้ได้รูปทรงกลมที่สม่ำเสมอ
3) ทำความสะอาดแผ่นวัสดุและพื้นผิวลูกกลิ้ง
โดยเฉพาะอย่างยิ่งสำหรับผลิตภัณฑ์ที่มีความต้องการพื้นผิวสูง เช่น แผ่นสแตนเลสและแผ่นอลูมิเนียม ควรหลีกเลี่ยง:
- ผงเหล็ก
- ตะกรันจากการเชื่อม
- คราบออกไซด์
- อนุภาคโลหะ
- คราบน้ำมัน
สอดเข้าไประหว่างลูกกลิ้งและวัสดุแผ่น
ขั้นตอนที่ 2: การเลือกเครื่องรีดแผ่นเหล็กที่เหมาะสม
โครงสร้างของอุปกรณ์ส่งผลโดยตรงต่อกระบวนการรีดแผ่นโลหะ
อุปกรณ์ทั่วไปได้แก่:
- เครื่องรีดแผ่นเหล็กสามลูกกลิ้ง
- เครื่องรีดแผ่นโลหะแบบสามลูกกลิ้งสมมาตร
- เครื่องรีดแผ่นโลหะแบบสามลูกกลิ้งไม่สมมาตร
- เครื่องรีดแผ่นโลหะอเนกประสงค์แบบลูกกลิ้งบน
- เครื่องรีดแผ่นสี่ลูกกลิ้ง
สำหรับผลิตภัณฑ์ที่ต้องการความกลมสูง ขอบตรงสั้น และประสิทธิภาพการผลิตสูง เครื่องรีดแผ่นโลหะแบบสี่ลูกกลิ้งโดยทั่วไปจะช่วยให้การวางตำแหน่ง การดัดงอเบื้องต้น และการรีดมีความเสถียรมากขึ้น
ขั้นตอนที่ 3: เน้นการดัดปลายให้โค้งงอก่อน
นี่เป็นหนึ่งในขั้นตอนที่สำคัญที่สุดในการปรับปรุงคุณภาพการรีดเหล็ก
หากการดัดล่วงหน้าไม่เพียงพอ ผลิตภัณฑ์ขั้นสุดท้ายมักจะมีขอบตรงที่ยาวเกินไปทั้งสองด้าน
ดังนั้น กระบวนการทั้งหมดควรเป็น: การดัดปลายเบื้องต้น → การรีดขึ้นรูปตัวชิ้นงานหลัก → การต่อชิ้นงาน → การตกแต่งขั้นสุดท้าย แทนที่จะรีดแผ่นโลหะแบนๆ ให้เป็นวงกลมโดยตรง
ขั้นตอนที่ 4: ปรับปริมาณการลดลงให้เหมาะสม
ปริมาณการลดขนาดเป็นพารามิเตอร์หลักที่กำหนดคุณภาพของม้วนกระดาษ
การลดลงไม่เพียงพอ
อาจนำไปสู่:
- เส้นผ่านศูนย์กลางใหญ่เกินไป
- รัศมีเพิ่มขึ้นหลังจากสปริงตัวกลับคืนสู่สภาพเดิม
- ความกลมไม่เพียงพอ
- ต้องกลิ้งซ้ำหลายครั้ง
การลดลงมากเกินไป
อาจนำไปสู่:
- การเสียรูปมากเกินไปเฉพาะจุด
- รอยบุ๋มบนพื้นผิว
- ภาระงานของอุปกรณ์เพิ่มขึ้น
- ขนาดไม่เพียงพอ
ดังนั้น วิธีที่เหมาะสมกว่าคือ การลดขนาดทีละน้อย และการขึ้นรูปหลายรอบ
สิ่งนี้มีความสำคัญเป็นพิเศษสำหรับแผ่นเหล็กหนา เหล็กกล้าความแข็งแรงสูง และเหล็กกล้าไร้สนิม
ขั้นตอนที่ 5: เปลี่ยนจาก "การรีดครั้งเดียว" เป็น "การรีดหลายครั้ง"
ตัวอย่างเช่น สำหรับกระบอกแผ่นหนา สามารถใช้วิธีต่อไปนี้ได้:
รอบแรก: การดัดเบื้องต้น
↓
ขั้นตอนที่สอง: ขยายพื้นที่การดัดงอ
↓
รอบที่สาม: เข้าใกล้เส้นผ่านศูนย์กลางเป้าหมาย
↓
ขั้นตอนที่สี่: การต่อข้อต่อ
↓
จังหวะที่ห้า: การจบสกอร์และการปิดท้าย
โดยทั่วไปแล้ว วิธีนี้ควบคุมขนาดและความกลมได้ง่ายกว่าการลดขนาดครั้งใหญ่เพียงครั้งเดียว
ขั้นตอนที่ 6: เสริมความแข็งแรงของแนวแผ่นกระดาษ
หากแผ่นโลหะเอียงขณะเข้าเครื่องรีด อาจทำให้เกิดปัญหาดังต่อไปนี้:
- รูปทรงกรวย
- ปลายทั้งสองข้างมีเส้นผ่านศูนย์กลางต่างกัน
- ข้อต่อที่ไม่ตรงแนว
- ความกลมที่ไม่สม่ำเสมอ
ดังนั้น ในระหว่างการให้อาหาร จึงจำเป็นต้องควบคุมสิ่งต่อไปนี้:
เส้นศูนย์กลางแผ่นโลหะ = เส้นศูนย์กลางเครื่องรีด
สามารถทำได้โดยใช้:
- เส้นกำหนดตำแหน่ง
- อุปกรณ์จัดตำแหน่งด้านข้าง
- การกำหนดตำแหน่งด้วยเลเซอร์
- การกำหนดตำแหน่ง CNC
- ตัวหยุดเชิงกล
- การปรับปรุงความสม่ำเสมอในการป้อนอาหาร
ขั้นตอนที่ 7: เน้นการควบคุมการคืนตัวของวัสดุ
แผ่นโลหะจะคืนตัวตามแรงดึงหลังจากคลายแรงกด
ดังนั้น รูปทรงที่ปรากฏบนเครื่องจักรจึงไม่จำเป็นต้องเป็นรูปทรงสุดท้ายหลังจากนำออกจากเครื่อง
ควรให้ความสนใจเป็นพิเศษกับ:
- เหล็กกล้าความแข็งแรงสูง เช่น Q355
- สแตนเลส 304
- เหล็กกล้าไร้สนิม 316L
- เหล็กกล้าผสมความแข็งแรงสูง
สำหรับวัสดุที่มีการคืนตัวสูง ควรมีการกำหนดพารามิเตอร์การชดเชยการคืนตัวเฉพาะขึ้นมา
ตัวอย่างเช่น:
เส้นผ่านศูนย์กลางเป้าหมาย → เส้นผ่านศูนย์กลางการรีดตามทฤษฎี → การชดเชยการคืนตัว → การตรวจสอบจริง → การแก้ไขพารามิเตอร์
ค่อยๆ พัฒนาฐานข้อมูลกระบวนการทำงานของบริษัทเอง
ขั้นตอนที่ 8: สร้างฐานข้อมูลพารามิเตอร์สำหรับ "วัสดุ + ความหนา + เส้นผ่านศูนย์กลาง"
นี่เป็นวิธีการที่มีประสิทธิภาพมากในการปรับปรุงความสม่ำเสมอในการผลิตจำนวนมาก
ตัวอย่างเช่น:
วัสดุ | ความหนา | ความกว้างของสิทธิบัตร | เส้นผ่านศูนย์กลางเป้าหมาย | พารามิเตอร์การดัดล่วงหน้า | พารามิเตอร์การกลิ้ง |
คิว235 | 6 มม. | 2000 มม. | Ø500 | ก | ก |
คิว235 | 10 มม. | 3000 มม. | Ø800 | บี | บี |
คิว355 | 12 มม. | 3000 มม. | Ø1000 | ค | ค |
304 | 8 มม. | 2000 มม. | Ø600 | ดี | ดี |
304 | 12 มม. | 3000 มม. | Ø1200 | อี | อี |
ผู้ประกอบการจะไม่จำเป็นต้องพึ่งพาประสบการณ์เพียงอย่างเดียวอีกต่อไป และสามารถเข้าถึงพารามิเตอร์ที่ได้รับการตรวจสอบแล้วได้โดยตรง
การปรับปรุงความแม่นยำในการซิงโครไนซ์ของระบบไฮดรอลิกและลูกกลิ้ง
สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับเครื่องรีดแผ่นเหล็กไฮดรอลิกขนาดใหญ่
หากตำแหน่งของลูกกลิ้งด้านซ้ายและด้านขวามีความแตกต่างกันอย่างมาก อาจทำให้แผ่นโลหะเอียงและเรียวลงได้
ดังนั้น จึงจำเป็นต้องควบคุมประเด็นต่อไปนี้อย่างระมัดระวัง:
- การซิงโครไนซ์กระบอกไฮดรอลิกซ้ายและขวา
- ฟีดแบ็กการเคลื่อนที่
- แรงดันไฮดรอลิก
- ตำแหน่งลูกกลิ้งด้านข้าง
- การควบคุมแบบวงปิดของระบบ CNC
สำหรับการรีดขึ้นรูปที่ต้องการความแม่นยำสูง ความแม่นยำในการควบคุมตำแหน่งมักมีความสำคัญมากกว่าการเพิ่มแรงดันไฮดรอลิกเพียงอย่างเดียว
เพิ่มประสิทธิภาพการผลิต: ลด "การรีดซ้ำ"
กระบวนการผลิตแผ่นโลหะรีดแบบดั้งเดิมมักประกอบด้วยขั้นตอนดังต่อไปนี้:
ม้วนครั้งแรก → วัด → ปรับ → ม้วนใหม่ → วัดอีกครั้ง
แม้ว่าวิธีนี้จะทำให้กระบวนการเสร็จสมบูรณ์ แต่ก็ไม่มีประสิทธิภาพและต้องอาศัยประสบการณ์ของผู้ปฏิบัติงานเป็นอย่างมาก
แนวทางที่ดีกว่าคือ:
ขั้นตอนที่ 1
บันทึกข้อมูลวัสดุและผลิตภัณฑ์
ขั้นตอนที่ 2
เรียกคืนพารามิเตอร์ทางประวัติศาสตร์
ขั้นตอนที่ 3
จัดตำแหน่งลูกกลิ้งโดยอัตโนมัติ
ขั้นตอนที่ 4
ดำเนินการขั้นตอนการดัดล่วงหน้าโดยอัตโนมัติ
ขั้นตอนที่ 5
ดำเนินการส่งผ่านแบบต่อเนื่องหลายครั้งโดยอัตโนมัติ
ขั้นตอนที่ 6
การตกแต่งขั้นสุดท้าย
ขั้นตอนที่ 7
ตรวจสอบและบันทึกผลลัพธ์ที่ได้
สิ่งนี้ค่อยๆ นำไปสู่กระบวนการรีดแผ่นโลหะแบบดิจิทัล
3. วิธีลดขอบตรง?
การลดขอบตรงเป็นกุญแจสำคัญในการปรับปรุงกระบวนการรีดแผ่นโลหะ
วิธีการหลักได้แก่:
วิธีที่ 1: การดัดล่วงหน้าอย่างเพียงพอ
เพิ่มระดับการดัดล่วงหน้าบริเวณปลายให้มากขึ้น
วิธีที่ 2: การใช้เครื่องรีดแผ่นสี่ลูกกลิ้ง
ปรับปรุงประสิทธิภาพการขึ้นรูปปลายชิ้นงานด้วยการควบคุมลูกกลิ้งด้านข้าง
วิธีที่ 3: เพิ่มปริมาณการดัดล่วงหน้าอย่างเหมาะสม
หลีกเลี่ยงการดัดงอเบื้องต้นที่ไม่เพียงพอ
วิธีที่ 4: เพิ่มจำนวนรอบการเก็บรายละเอียดขั้นสุดท้าย
สำหรับกระบอกสูบที่มีความแม่นยำสูง สามารถทำการตกแต่งผิวหลายรอบได้
วิธีที่ 5: การเลือกใช้ลูกกลิ้งที่มีเส้นผ่านศูนย์กลางเหมาะสม
ขนาดเส้นผ่านศูนย์กลางของลูกกลิ้งที่ใหญ่เกินไป หรือพารามิเตอร์ของกระบวนการที่ไม่ตรงกัน อาจส่งผลต่อการขึ้นรูปชิ้นงานได้
4. การควบคุมการคืนตัวของสปริง
ต้องพิจารณาการคืนตัวของวัสดุด้วย หลังจากเกิดการเสียรูปพลาสติกแล้ว แผ่นโลหะจะมีการคืนตัวแบบยืดหยุ่นในระดับหนึ่ง
การควบคุมการคืนตัวของวัสดุชนิดต่างๆ
โดยทั่วไปแล้ว:
วัสดุ | การควบคุมการรีบาวด์ |
เหล็กกล้าคาร์บอนต่ำธรรมดา | ค่อนข้างง่าย |
คิว235 | ควบคุมได้ง่ายกว่า |
คิว355 | เพิ่มค่าตอบแทน |
สแตนเลส 304 | ต้องพิจารณาอย่างรอบคอบ |
เหล็กกล้าไร้สนิม 316L | ต้องพิจารณาอย่างรอบคอบ |
เหล็กกล้าความแข็งแรงสูง | การดีดกลับนั้นชัดเจนยิ่งขึ้น |
โลหะผสมอลูมิเนียม | ต้องปรับเปลี่ยนตามระดับชั้น |
ดังนั้น พารามิเตอร์ของเครื่องรีดแผ่นเหล็กจึงไม่สามารถตั้งค่าได้โดยพิจารณาจาก "ความหนา" เพียงอย่างเดียว
อย่างน้อยที่สุดควรพิจารณาสิ่งต่อไปนี้: ความหนา + วัสดุ + ความกว้าง + เส้นผ่านศูนย์กลางเป้าหมาย
5. สรุป
กระบวนการรีดแผ่นเหล็กที่ทันสมัยในอุดมคติ:
การจัดเก็บวัสดุแผ่น
↓
การระบุวัสดุ
↓
การตรวจจับความหนา/ความกว้าง
↓
การปรับระดับแผ่นวัสดุ
↓
การกำหนดตำแหน่ง CNC
↓
การจัดศูนย์กลางที่แม่นยำ
↓
การดัดปลายล่วงหน้า
↓
การกลิ้งหลายรอบ
↓
การเชื่อมต่ออัตโนมัติ
↓
การตรวจสอบเบื้องต้น
↓
การตกแต่งและการทำให้เรียบ
↓
การเชื่อม
↓
การตรวจสอบความกลมหลังการเชื่อม
↓
การตรวจสอบขนาดขั้นสุดท้าย
↓
การจัดเก็บพารามิเตอร์กระบวนการ
วิธีการปรับปรุงที่มีประสิทธิภาพมากที่สุดสามารถสรุปได้เป็น “10 ขั้นตอนสำคัญ”
หากจะย่อวิธีการทั้งหมดให้เหลือเพียงเวอร์ชันที่ใช้งานได้จริงในสถานที่ ก็สามารถสรุปได้ดังนี้:
- เลือกอุปกรณ์ที่เหมาะสม
เลือกเครื่องรีดแผ่นโลหะโดยพิจารณาจากวัสดุ ความหนา ความกว้าง และเส้นผ่านศูนย์กลาง
- ตรวจสอบวัสดุก่อน
ตรวจสอบเกรด ความหนา และความเรียบของวัสดุ
- รักษาพื้นผิวลูกกลิ้งให้สะอาดอยู่เสมอ
หลีกเลี่ยงรอยขีดข่วนบนพื้นผิว
- การจัดศูนย์กลางที่แม่นยำ
หลีกเลี่ยงการทำให้ทรงกระบอกเรียวลง
- การดัดล่วงหน้าที่เหมาะสม
ลดความตรงของขอบที่ปลายทั้งสองข้าง
- การกดดันที่สมเหตุสมผล
หลีกเลี่ยงการกดแรงๆ พร้อมกันหลายครั้ง
- การกลิ้งหลายรอบ
ปรับปรุงความกลมและความมั่นคง
- การชดเชยการคืนตัวที่มีประสิทธิภาพ
ให้ความสนใจเป็นพิเศษกับเหล็กกล้าไร้สนิมและเหล็กกล้าความแข็งแรงสูง
- การปัดเศษขั้นสุดท้าย
ขจัดความผิดรูปเฉพาะจุด
- สร้างลูปข้อมูล
บันทึกค่าพารามิเตอร์ที่ได้ผลดี และค่อยๆ พัฒนากระบวนการที่เป็นมาตรฐาน
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese