目录
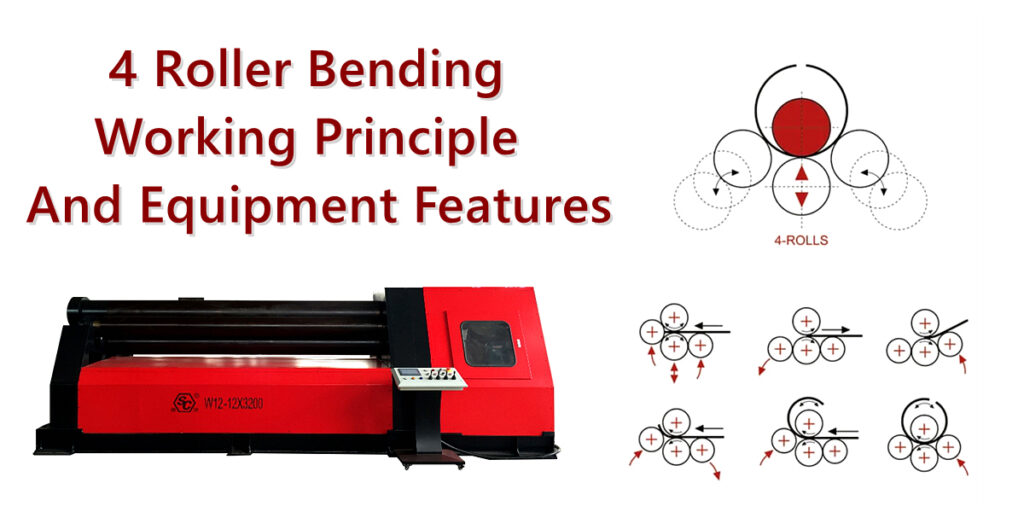
四辊弯曲工艺是金属板材成形的一种广泛应用的方法。它利用机器辊的旋转、对金属板材的夹紧以及侧辊的垂直运动,使平板产生渐进的塑性变形,最终将其成形为圆柱体、弧形、圆锥形或其他曲面部件。
与传统的三辊弯曲机相比,四辊弯曲机具有几个明显的优势:它只需要一次设置,可以对两端进行预弯,可以连续轧制,自动化程度更高,并且可以更好地控制工件的圆度和成型过程的重复性。
1. 四辊弯曲工艺的基本概念
四辊弯曲工艺采用四个工作辊——每个工作辊都具有特定功能——对金属板施加夹紧力、摩擦驱动力和弯矩。这使得金属板从平面状态转变为具有特定曲率的弧形或圆柱形。
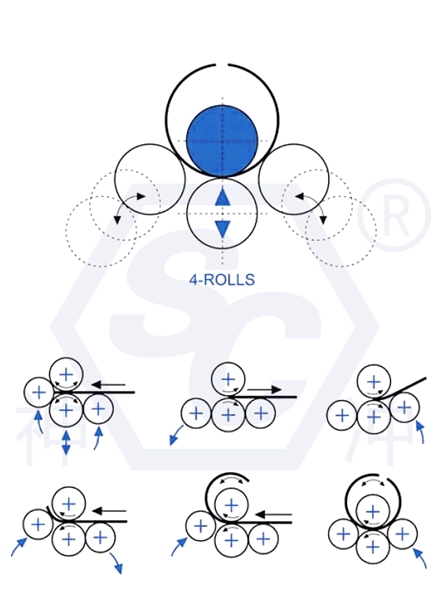
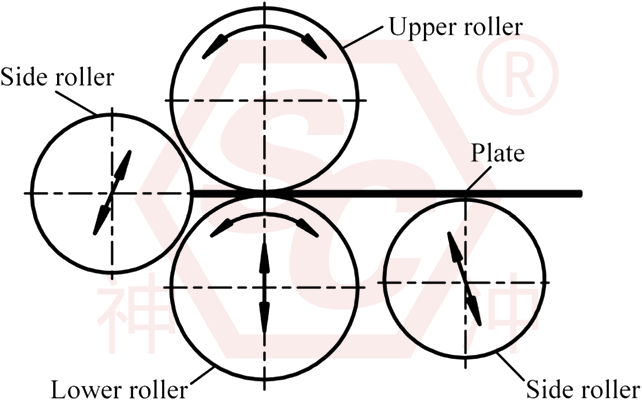
四辊折弯机通常由上辊、下辊、左右侧辊、液压驱动系统、主传动系统、机架、数控(CNC)系统和安全防护装置组成。
1)典型四辊折弯机的配置
主要部件 | 职能和角色 |
上辊 | 它作为主要的成型支撑,与下辊配合工作,夹紧金属板。 |
下卷 | 施加向上压力以夹紧板材,并与驱动系统配合,促进材料送入。 |
左侧滚动 | 在一端进行预弯(取决于轧制方向)或辅助进行圆形轧制过程 |
右侧滚动 | 在另一端进行预弯,并进行连续圆周轧制 |
液压系统 | 调节辊筒的垂直运动、侧辊的位置以及夹紧力。 |
主驱动系统 | 驱动辊筒旋转,实现金属板材的连续进料。 |
数控系统 | 管理辊筒定位、加工程序和轧制工艺参数 |
倾斜/落端机构 | 允许在卸载过程中释放上辊端,从而便于取出卷绕的圆筒。 |
各制造商在驱动辊数量、液压回路配置、侧辊同步方法和数控系统设置方面存在差异;因此,实际功能规格应根据设备的具体技术方案来确定。
2)四辊弯曲的机械原理
四辊弯曲本质上是金属板材的塑性变形和成形工艺。
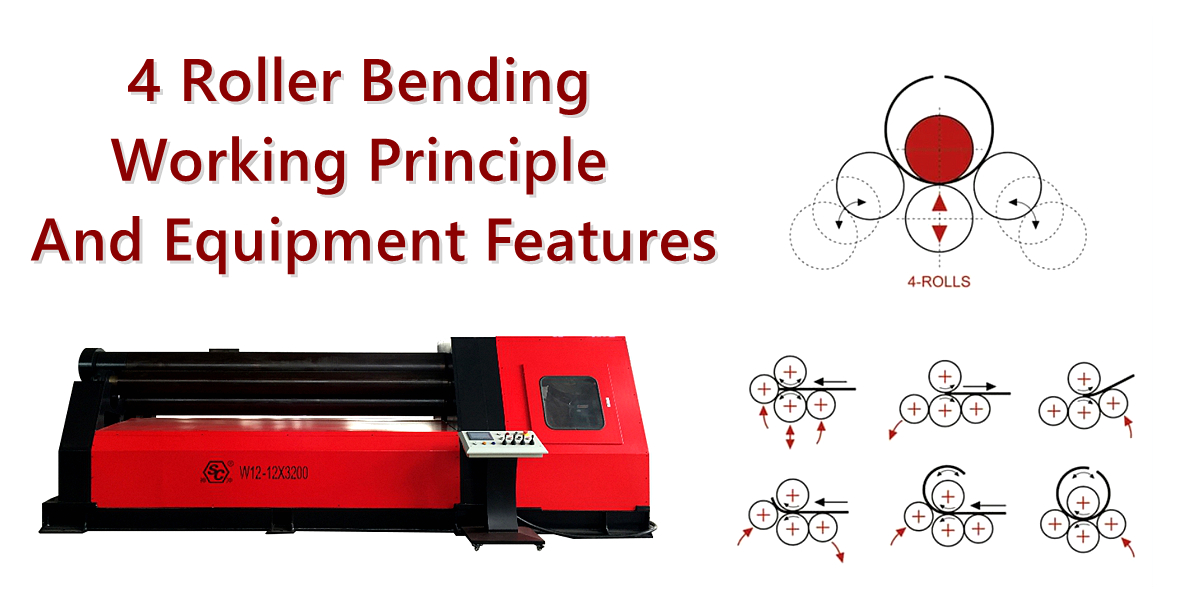
当金属板进入上下辊之间的空间时,下辊施加夹紧力。主驱动系统推动金属板向前移动,同时侧辊施加弯曲力,使材料内部产生弯矩。
当弯曲应力超过材料的屈服强度时,板材会发生塑性变形,即使卸载后仍会保持特定的曲率。
基本流程可概括如下:
夹紧和送料
↓
通过侧辊施加压力
↓
塑性弯曲
↓
圆柱成形
2. 四辊弯曲机的结构和工作原理
1)上下辊的夹紧作用
进入机器后,下辊向上移动,将金属板牢牢地夹在自身和上辊之间。
该工艺主要有三个目的:防止板材在轧制过程中滑动,确保连续稳定的进给,以及增强整个成型过程中的位置控制。
2)侧向轧制弯曲变形
左右两侧的滚轮通过液压缸施加力,改变金属板的应力状态。
当作用在板材上的弯曲应力超过材料的屈服强度时,板材会发生塑性变形——这种变化是不可完全逆转的。
随着侧辊位置的调整,板材的弯曲半径也随之改变。
一般来说,假设其他条件保持不变,且设备尚未达到运行极限:
- 向上调整侧辊可以增加弯曲程度,从而减小滚动半径。
- 向下调整侧辊可以减少弯曲程度,从而产生更大的滚动半径。
3)通过工作辊旋转进行连续轧制
上辊(及其相关的驱动辊)通过摩擦力推动钢板向前轧制,而侧辊则持续施加弯曲力,使钢板沿其长度方向逐渐形成一致的曲率。经过一轮或多轮轧制后,钢板最终成型为所需的圆柱体或圆弧。
3. 四辊折弯机完整加工流程
四辊折弯工艺一般包括以下几个阶段:材料准备、送料和定位、夹紧、前缘预弯、后缘预弯、连续轧制、圆度校准和卸载。
典型工艺流程:
1)材料准备
核实板材厚度、宽度、材料等级、表面状况和切割边缘质量。确认目标直径和所需的展开(展开)长度。
2)进料和夹紧
将钢板插入上下辊之间,调整位置,并施加适当的夹紧力。
3)前缘预弯
旋转主辊的同时调整相应侧辊的位置,使板材的前缘弯曲成目标曲率,从而最大限度地减少残余直边。
4)后缘预弯
反转进料方向,并使用另一侧的滚轮预弯板材的后缘。
5)连续轧制
将侧辊调整到所需位置,并将板材送入弯曲区,逐渐形成一个完整的圆柱体。
6)圆度校准
测量圆度、直径和接缝位置;进行逐步调整——考虑到材料的回弹——以避免过度弯曲。
7)卸货和检验
释放载荷,按照设备制造商的规定打开落端轴承(或端部支撑),取出工件,并检查其尺寸和表面质量。
具体的预弯顺序和轧辊系统的运动模式可能因设备而异;务必遵循制造商的操作规程。轧制大型厚板时,可能需要分多个步骤调整侧辊位置,以避免一次性施加过大的力。
4. 四辊折弯机的十大关键特点
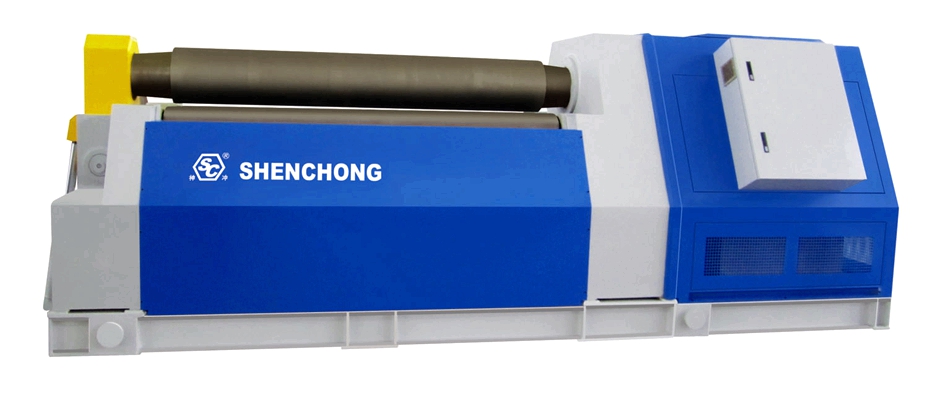
1)卓越的双端预弯能力
左右两侧辊轮的独立调节,使得在一次装夹中即可完成板材两端的预弯。这有效地减少了残余直线边缘,并提高了圆筒接缝处的成型质量。
2)高滚动精度和稳定性
上下辊夹紧和独立可调侧辊的结合,便于精确控制轧制半径,防止板材偏移,并确保批量生产中质量的一致性。
3)强大的自动化控制能力
CNC 控制的机型利用位置反馈、液压控制和程序管理来自动控制辊定位、工艺参数存储和整个轧制过程。
4)生产效率高
这些机器最大限度地减少了翻转、重新定位和二次预弯的需要,因此特别适合批量生产圆柱形零件。
5)广泛的材料兼容性
根据设备的规格,它可以加工碳钢、不锈钢、铝合金和某些高强度钢板。
6)多功能成型能力
除了简单的圆柱体之外,该设备还可以生产弧形、椭圆形、圆锥形以及具有不同曲率的部件。
7)强劲的液压驱动
液压侧辊可产生较大的弯曲力,使该设备适用于加工中等厚度到较厚的板材。
8)减少材料浪费
预弯可以最大限度地缩短直线边缘的长度,从而减少后续修剪的需要。
8) 易于集成到自动化系统中
该设备可与送料平台、工件支撑架、自动定心装置和数控系统组合,形成自动化轧制单元。
9)焊接质量提高
轧制圆筒两端一致的曲率有利于精确装配、点焊和后续的最终焊接。
这些特性通常与制造商提供的四辊配置及其相关成型工艺的规格相符;然而,实际精度、生产能力和自动化能力将根据具体设备配置而有所不同。
5. 四辊轧制工艺的关键技术参数
主要技术参数表:
技术规格 | 功能和影响 |
最大钢板轧制厚度 | 确定设备可加工的最大板材厚度。 |
最大预弯厚度 | 决定两端预弯的能力(通常小于最大板材轧制厚度) |
最大板材轧制宽度 | 确定工件的轴向长度 |
最小轧制直径 | 确定设备可形成的最小圆柱体直径 |
上辊直径 | 影响轧制能力、刚度和最小成形半径 |
工作辊转速 | 影响生产周期时间和过程控制 |
侧倾调节精度 | 影响曲率控制和重复性 |
主电机功率 | 影响驱动能力和能耗 |
液压系统压力 | 影响液压缸推力和承载能力 |
数控系统 | 确定与自动化、参数存储和程序控制相关的功能 |
重要提示:
最大板材厚度并不意味着设备在任何板材宽度、材料强度或直径下都能达到该厚度。实际产能必须对照设备的轧制产能曲线进行验证。
6. 四辊弯曲成形计算
1)平板的展开长度
对于理想圆柱体,其长度可以根据中性轴进行估算:
L ≈ π(D我 + Kt)
在哪里:
L:平板的展开长度(毫米)
D我:圆柱体的目标内径(毫米)
t:板材厚度(毫米)
K:中性轴位置系数(初始估计值约为 0.5;应根据具体材料和工艺进行调整)。
例如,目标内径为 1000 毫米,板厚为 10 毫米,K = 0.5:
L ≈ 3.1416 * (1000 + 5)
L ≈ 3157.3 毫米
这是理论估算。在准备材料时,还必须考虑焊接间隙、修边余量、回弹以及试轧结果等因素。
2)板的弯曲应变
在四辊弯曲过程中,板材的外层受到拉伸,而内层受到压缩。
在简化的纯弯曲条件下:
ε ≈ t / 2R米
其中 R米 是板中性轴附近的弯曲半径。
随着板材厚度增加或目标半径减小,弯曲应变通常会增加,使轧制过程更加困难。
3)回弹补偿
板材离开工作辊后,会发生弹性回弹;因此,圆筒的实际直径可能大于轧制过程中施加的成形直径。
影响回弹的关键因素包括材料的屈服强度、弹性模量、板材厚度、目标半径和轧制路径。
在实际生产中,补偿金额应通过试轧过程中测量来确定,而不是采用固定的补偿百分比。
7. 四辊式和三辊式折弯机的比较
对比表:
比较标准 | 四辊折板机 | 三辊折板机 |
工作卷数量 | 4卷 | 3卷 |
板夹 | 上下辊独立夹紧 | 取决于具体的卷轴配置 |
两端预弯 | 一次设置即可完成整个流程 | 有些型号需要翻转或重新定位转盘。 |
残余直尺 | 通常较短(周期时间) | 取决于模型和预弯方法 |
滚动精度 | 更容易实现高重复性 | 高端型号也能达到高精度。 |
自动化集成 | 通常更方便 | 取决于结构和控制系统 |
运营复杂性 | 夹紧和预弯相对来说比较简单。 | 根据设备设计而有所不同 |
设备投资 | 通常更高(生产力/效率) | 部分型号价格较低。 |
适用场景 | 适用于批量、高效、自动化生产 | 通用加工和各种板材弯曲应用 |
需要注意的是, 三辊卷板机 三辊机有多种配置——例如对称式、非对称式和通用式(顶部辊可调式)——因此,假设没有三辊机能够对板材的两端进行预弯是不准确的。
选择结论:
对于从事圆柱形零件大批量生产、需要高精度预弯和频繁换型的企业而言,四辊卷板机通常更具优势。相反,对于预算有限或生产结构简单、种类较少的零件的企业来说,合适的三辊卷板机则是一种性价比极高的选择。
8. 四辊轧板应用的主要行业
- 压力容器和储罐制造:液体储罐、化学品容器和压力容器壳体段。
- 风力发电和能源设备:风力涡轮机塔架和大型圆柱形能源设备结构部件。
- 造船和海洋工程:曲面船体板、海洋圆柱形部件和结构件。
- 钢管和金属结构:大直径焊接钢管、烟道和通风管道。
9.影响四辊轧板质量的六个关键因素
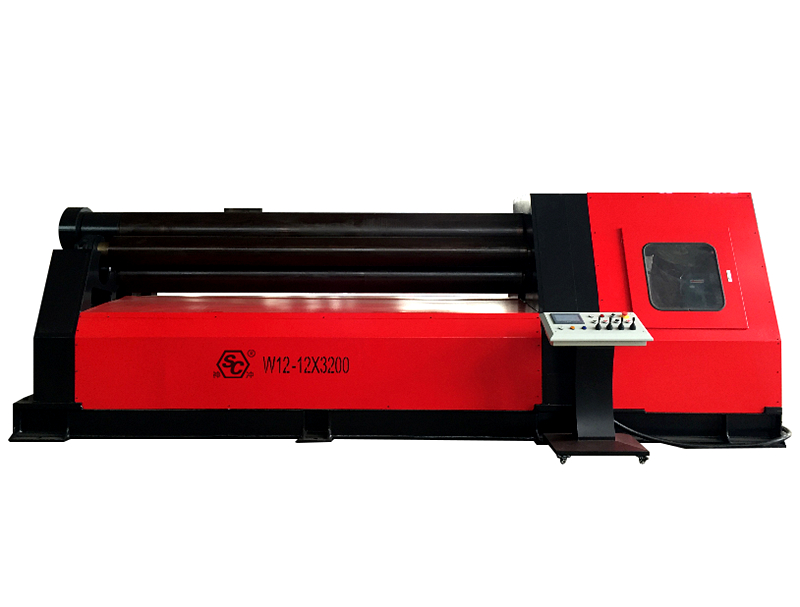
1)材料类型和屈服强度
不同材料所需的轧制力差异显著。即使厚度相同,屈服强度较高的材料通常也需要更大的弯矩。
因此,a的处理能力 卷板机 不能仅根据板材厚度来确定。
2)板材厚度和宽度
板材厚度越大,通常需要更大的弯矩;板材宽度增加会导致更大的辊压挠度和更高的总成形载荷。
对于给定的材料和曲率,基于简化的弹塑性弯曲模型,单位宽度所需的弯矩大致与厚度的平方成正比。然而,实际轧制载荷还取决于辊间距和具体操作条件等因素。
3)轧制直径
较小的靶材直径通常需要板材产生更大程度的塑性变形。
机器可达到的最小轧制直径受多种因素限制,包括上辊直径、辊的排列方式、材料强度、板材厚度以及设备的整体刚度。
4)材料弹性回弹
轧制过程完成后,材料内部的弹性应变得以释放,通常会导致工件直径增大、曲率减小。因此,在实际生产中,往往需要有意地对材料进行过度弯曲,然后通过后续的测量和圆度校正来达到目标尺寸。
5)侧倾挠度和平行度
加工宽板时,轧辊在负载下可能会发生挠曲,这会导致工件宽度方向上的曲率不均匀。
控制措施必须考虑设备辊的刚性、补偿设计以及板材的实际宽度。
6)进料、定位和操作规程
进料过程中的错位、夹紧力不足或侧辊调整不一致都可能导致锥度、椭圆度或接缝错位等问题。
因此,数控参数必须与实际操作程序仔细协调。
10. 如何提高四辊弯曲的加工精度?
在实际生产中,优化可以从三个方面入手:设备、工艺和检验。
常见问题 | 可能的原因 | 改进措施 |
圆柱体椭圆度过大 | 侧滚轮位置不当,回弹不均匀 | 实施多级轧制、圆度校正和参数调整 |
接缝处有笔直的边缘 | 预弯不足 | 优化端部预弯工艺 |
工件的锥度 | 物料进给错位,辊轴定位不一致 | 验证板材居中和侧滚同步情况 |
圆柱体中部呈凸起或“腰状”(沙漏状) | 滚轴挠度、材料不均匀性 | 检查设备刚性和滚轴补偿 |
表面压痕 | 辊面污染、夹紧力过大 | 清洁辊面并优化夹紧压力 |
重复处理过程中的维度波动 | 物料批次间的差异、工艺参数的不稳定 | 对工艺程序进行分类并执行首件检验 |
对于表面质量要求较高的板材(例如不锈钢板材),可以采取额外的措施,包括使用保护性辊套、专用接触材料和防刮擦措施。
11. 如何选择合适的四辊卷板机?
在选择机器时,建议首先确定五个基本工艺参数:材料类型和屈服强度、最大板材厚度、最大板材宽度、最小内轧直径,以及是否需要对板材两端进行预弯。
以常见的W12系列液压四辊卷板机为例,在选型过程中应优先考虑以下参数。
技术规格 | 描述 |
最大钢板轧制厚度 | 在指定材料、宽度和直径条件下,最大轧制厚度 |
最大预弯厚度 | 该设备可进行边缘预弯的最大板材厚度 |
最大板材轧制宽度 | 加工用最大允许板材宽度 |
最小轧制直径 | 在特定操作条件下可实现的最小工件直径 |
上辊直径 | 影响刚度和轧制小直径工件的能力 |
下辊直径 | 影响夹紧和送料性能 |
侧滚直径 | 影响侧辊的承载能力和整体轧制范围 |
滚动速度 | 轧制过程中板材的线速度 |
主电机功率 | 与驱动能力和设备规格相关 |
液压系统压力 | 液压系统的额定工作压力 |
数控系统 | 控制辊筒定位、操作顺序和加工程序 |
机器总重量 | 与设备的结构、规格和承载能力有关 |
以常见的四辊卷板机为例,例如W12-16×2000和W12-25×3200型号,型号名称中的数字通常表示标称卷板厚度和工作宽度。但是,实际产能始终应根据制造商的技术规格和试卷结果进行验证。
对于W12-25×3200型四辊卷板机,其型号名称表示其标称卷板能力为厚度25毫米、宽度3200毫米。需要注意的是,该厚度能力取决于制造商设定的具体参数,例如材料强度、最小卷板直径和预弯条件,并非意味着在任何操作条件下都能绝对卷制25毫米厚的板材。
对于主要从事圆柱形零件批量生产的工厂,应优先考虑数控、自动定心、辊位反馈、液压同步、自动送料和辅助支撑系统等功能。相反,对于小批量、多品种生产的工厂,则应更加注重操作便捷性、工装或工艺更换效率以及总体投资成本。
12. 结论:四辊轧制工艺的核心价值
四辊弯曲机的优势不仅在于增加了一个工作辊;更重要的是,它能够在一台机器上完成预弯、轧制和校准(倒圆)工序。这得益于上下辊提供的稳定夹紧力,以及侧辊的独立成型作用。
从生产角度来看,四辊卷板机最大限度地减少了板材搬运和重复定位的需求,提高了圆柱成形的一致性,是自动化卷板生产线的理想基础。
对于压力容器、储罐、钢结构、造船和能源设备等行业的制造商而言,四辊卷板机特别适合那些对生产效率高、轧制质量好、批次运行重复性要求高的应用。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese