
目次
自動供給式せん断機は、従来のせん断機を高効率で人員削減型の自動化された板金生産へとアップグレードする上で不可欠な装置です。これは単に通常のせん断機に供給装置を追加するだけではありません。積載、位置決め、供給、せん断、連続加工、そして場合によっては回収までを単一のシステムに統合したものです。
現在、市場には比較的シンプルなCNC前面送り式自動送り切断機から、「ガントリー式ローディング+自動送り+切断+自動回収」機能を備えた完全自動切断装置まで、様々な自動送り切断機が販売されている。
購入時には、「自動送り」という言葉だけに着目するのではなく、送り方式、板金仕様、送り精度、再現性、せん断精度、制御システム、自動化レベル、機械全体の剛性といった要素に注目してください。前面送り方式の中には、サーボドライブ、リードスクリュー/ラック機構、ローラー機構などを採用し、クランプと位置決めによって連続的な自動せん断を実現するものもあります。
鉄骨構造、板金加工、換気ダクト、自動車製造、家電製品、建設機械、電気キャビネット、ドア・窓、造船などの産業において、適切な自動送りシャーリングマシンを選定する際には、「価格」と「自動化レベル」を比較するだけでは不十分です。板金の仕様、切断能力、送り方式、位置決め精度、生産サイクル時間、自動化レベル、制御システム、そしてその後のメンテナンスコストなど、あらゆる要素を総合的に考慮する必要があります。
以下は、 せん断機 実用的な購買の観点から、自動フィード機能を搭載。
1. 自動給餌システムの選び方
まず最初に、どのような「自動給餌」システムが必要なのかを明確にする必要があります。これは選定プロセスの最初のステップであり、同時に最も見落としやすい点でもあります。
市販されているいわゆる「自動供給式剪断機」は、実際には全く異なる構造を持つものもある。
CNCバックゲージシャーリングマシン
これは自動測位の最も基本的な形態です。
作業工程は通常以下のとおりです。
手動ローディング → 板金がバックゲージに移動 → CNC位置決め → せん断 → 手動搬送
バックゲージはサーボモーターによって駆動され、プログラムに従って自動的に移動することができます。
厳密に言えば、それは以下に属する。
位置決めは自動で行うが、給紙は完全自動ではない。
適しているもの:
- 小ロット生産
- 標準的な板金寸法
- 十分な数のオペレーター
- 自動化要件の低い板金加工工場
企業が手作業による寸法測定や調整を減らしたいだけであれば、この構成でニーズを満たすことができます。
2. 真の自動供給式剪断機とは何ですか?
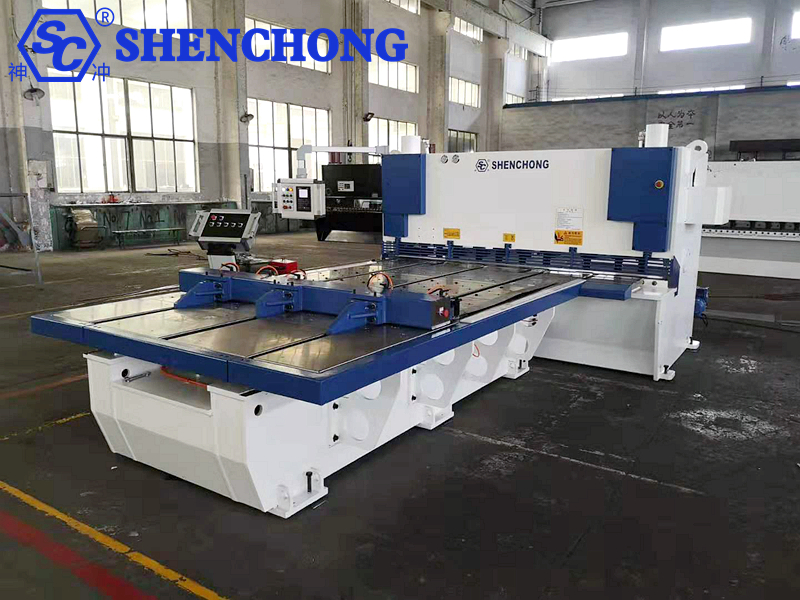
真の自動供給システムでは、通常、剪毛機の前面に以下のものが追加されます。
- 給餌台
- サーボ給餌機構
- ローラーまたはコンベア機構
- 空気圧/油圧式クランプ機構
- CNC制御システム
- 位置決めおよび検出機構
基本的なプロセスは次のとおりです。
装填 → センタリング → クランプ → 自動送り → 自動位置決め → せん断 → 再送り → 再せん断
したがって、特に以下のような場合に適しています。
- バッチ固定長切断
- 長板の連続分割
- 狭幅ストリップ加工
- 複数サイズの連続切断
- 繰り返しの命令
- 大量生産の板金加工
一部の産業用自動供給装置は、空気圧クランプを使用して板金を保持し、プログラムに従って段階的に送り出し、正しい位置に到達すると自動的にせん断動作を開始します。
3. 生産モードに基づいた自動供給方法の選択
これは購入時に非常に重要な要素です。
解決策1:フロントフィード式シャーリングマシン
これは現時点では検討に値する選択肢です。
板金は切断機の前面にある供給プラットフォームに置かれ、サーボシステムによって切断領域に向かって移動するように制御される。
典型的な構造:
板金 → 前面送り台 → クランプ機構 → せん断領域
利点:
- 高度な自動化
- シートを手で繰り返し押す作業を軽減します
- 連続せん断に適しています
- 細い帯状の部品や短い部品の加工に最適です。
- バッチ生産に適しています
一部の前面送り式シャーリングマシンは、自動位置決め、クランプ、送り、連続シャーリングを実現し、プログラミングによって複数のシャーリング工程を制御できる。
特に以下のような方に適しています:
「大きなシートを、長さの異なる多数の小さなシートに連続的に切断する必要がある」生産方式。
例えば:
元のシート素材:
2500 × 6000 mm
プログラム設定:
1000 mm × 2
800 mm × 3
500mm×2
300 mm × 数個
この装置は、プログラムに従って連続的な供給と切断を自動的に完了できます。
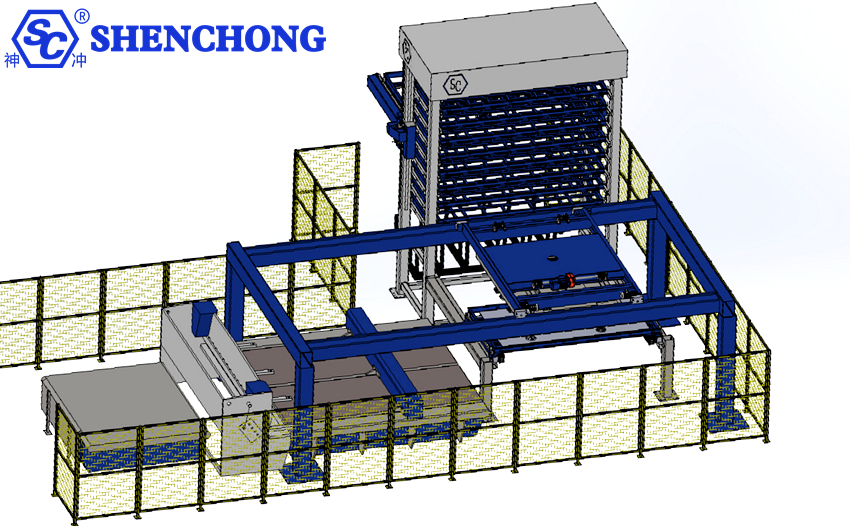
解決策2:自動トラス供給装置+CNCシャーリングマシン
この方法は、自動化された生産ラインに近い。
基本的なプロセス:
インテリジェント板金保管システム → 自動送り → センタリング → シャーリングマシン → バックゲージ位置決め → シャーリング → 受入
トラスロボットと組み合わせると、さらに以下のことが可能になります。
自動マテリアルハンドリング → 自動供給 → 自動位置決め → 自動切断 → 自動受入
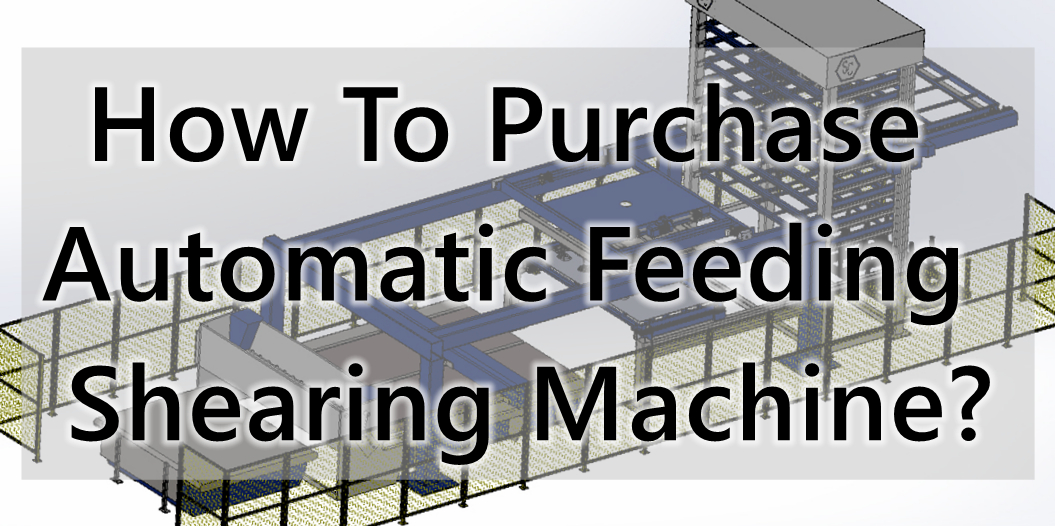
現在では、トラス供給、前面供給、せん断、自動排出を統合したソリューションがあり、板材の供給からせん断、受け取りまで連続的な自動化を実現できる。
あなたの会社が以下を建設している場合:
- インテリジェント板金工場
- 自動生産ライン
- 無人ワークショップ
- インテリジェントな板金倉庫
- MES生産管理システム
したがって、単に「送り機構付き切断機」を購入するのではなく、この解決策を直接検討することをお勧めします。
4. 板厚に基づいてシャーリングマシンの仕様を選択する
たとえ最先端の自動供給システムであっても、剪断機自体の処理能力が十分でなければ意味がない。
機器を選定する際には、まず以下の点を確認してください。
1) 最大せん断厚さ
例えば:
4ミリメートル
6ミリメートル
8ミリメートル
10 mm
12 mm
16ミリメートル
20ミリメートル
25mm
30mm
また、以下の点を明確にすることも重要です。
最大せん断厚さは、どの材料に対応しますか?
なぜなら:
Q235 ≠ 304ステンレス鋼 ≠ アルミニウム板
同じ公称厚さ16mmであっても、異なる材料を切断するために必要なせん断能力は大きく異なる場合がある。
2) 最大切断幅を決定する
一般的な仕様は以下のとおりです。
切断 L長さ | アプリケーションと機能 |
2500ミリメートル | 小型から中型の板金加工 |
3000/3200 mm | 従来の板金加工 |
4000ミリメートル | 中型から大型の板金 |
5000 mm | 大型構造部材 |
6000 mm | 長尺鋼板、鉄骨構造物、重機製造 |
8000mm以上 | 大型板金の特殊加工 |
例えば:
6×3200mmの自動供給式シャーリングマシン
これは一般的に次のように理解できます。
指定された材料条件下において、最大せん断厚さは約6mm、最大せん断長さは3200mmである。
しかし、購入時には、型番を確認するだけでなく、メーカーが完全な技術仕様を提供していることを確認する必要があります。
5. 自動給餌システムの最も重要な指標の一つ:給餌精度
これは機器の品質を判断する上で非常に重要な指標です。
多くのメーカーは「高精度サーボ送り」を強調している。
しかし、購入者は広告の謳い文句を鵜呑みにしてはいけない。
あなた 具体的に質問すべき事項:
給紙位置決め精度はどのくらいですか?
例えば:
±0.5 mm
±0.2 mm
±0.1 mm
さらに、以下の点も尋ねるべきでしょう。
この精度は、どのような材料の種類、長さ、速度でテストされたのですか?
なぜなら:
理論上の位置決め精度 ≠ 実際の加工精度。
給餌精度に実際に影響を与える要因は以下のとおりです。
- サーボモーター
- エンコーダー
- ボールねじ
- リニアガイド
- ラックアンドピニオン
- クランプ機構
- シートの平面度
- 機械的クリアランス
- プラットフォームの剛性
- 制御システム
- シート重量
自動給紙プラットフォームの中には、リニアガイドと精密ボールねじを使用し、高い位置制御精度を実現しているものもあるが、実際の精度は特定の作業条件下で検証する必要がある。
6.「再現性」を無視してはいけない
量産向け:
再現性は、単発射撃の精度よりも重要な場合が多い。
例えば、要件は次のとおりです。
1000ミリメートル
100回連続カット。
各カットが以下の条件を満たす場合:
999.5
1000.2
999.8
1000.4
999.6…
平均的なサイズは問題ないように見えるかもしれないが、製品の均一性は低いだろう。
7.給餌機構の検査に重点を置く
自動送り機能を備えたシャーリングマシンの核となるのは、CNCシステムだけではありません。
さらに重要なことに:
機械式給餌機構。
一般的な構造には以下が含まれます。
1) ローラー給紙
ローラーを使って板金を挟み込み、移動させる。
利点:
- 高速
- 比較的シンプルな構造
- 連続生産に適しています
重要な考慮事項:
- ローラーの材質
- ローラー直径
- 締め付け力
- 滑り止め機能
- 表面の傷つきやすさ(ステンレス鋼の場合)
2) サーボスクリュー送り
サーボモーター、ネジ、クランプを使用します。
利点:
- 高い位置決め精度
- 操作が簡単
- 様々なサイズの加工に適しています
特に以下のような方に適しています:
- 高精度寸法切断。
3) ラック/プーリー式給紙
適しているもの:
- ロングストローク
- 大型板金
- 高耐久性自動化システム
その特徴は、長いストロークと高い負荷容量の両方に対応できることである。
8. クランプ機構
自動供給システムは、単に「板金を押し出す」だけでは済まない。
考慮すべき事項は以下のとおりです。
板金が送り込み中に滑ったりずれたりしないようにするにはどうすればよいでしょうか?
したがって、以下の点を確認する必要があります。
- 空気圧クランプ
- 油圧クランプ
- クランプの数
- クランプ位置
- 締め付け力
- 滑り止め構造
- センタリング機構
締め付け力が不十分な場合:
適切な給餌長さ ≠ 適切な切断サイズ。
板金が送り込まれる際に滑る可能性があるためです。
9. 自動センタリング機能を確認する
これは大型板金加工において非常に重要です。
優れた自動給餌システムは通常、以下の問題を解決する必要があります。
板金の歪み問題。
例えば、シート状の材料が実際に装置に入った後:
- 左側:1000 mm
- 右側:1005 mm
送り機構が1000mm進んだ時点で、切断された板材にはすでに角度誤差が生じている。
したがって、高度に自動化された機器には以下を組み込むことができます。
- 左右中央揃え
- 横向き
- 前面配置
- 自動修正
- クランプ位置決め
形にする:
送り→センタリング→補正→クランプ→せん断
単に「前に進む」のではなく。
10. シャーリングマシンのフレーム構造を点検する
自動供給システムに注目しているからといって、切断機本体を軽視してはいけません。
自動給餌はあくまで補助的なシステムです。
剪毛品質を真に決定づける基礎は依然として以下の通りである。
フレーム+ブレードホルダー+油圧システム+ブレード+せん断ギャップ+制御システム。
1) フレームの剛性
確認すべき主な項目:
- 鋼板の厚さ
- 溶接品質
- 溶接後の応力除去
- フレーム全体の剛性
- 機械本体の加工精度
フレームの剛性が不十分な場合:
プレートが厚ければ厚いほど、問題はより顕著になる。
2) ブレードホルダーの安定性
刃受けの動きは滑らかでなければならない。
ブレードホルダーが両側で非同期的に動く場合、以下の現象が発生する可能性があります。
- 片側から先に切る
- 片側は後からカットします
- プレート変形
- 非垂直カット
- 寸法が一致しない
11. せん断ギャップは自動的に調整できますか?
これは、高性能シャーリングマシンにとって非常に重要な機能です。
材質や厚みによって、必要な刃の間隔は異なります。
例えば:
- 薄いプレート:より小さな隙間で済む。
- 厚いプレートの場合:より大きな隙間が必要になります。
CNC自動調整が可能な場合:
板厚入力 → システム計算 → せん断ギャップの自動調整
手動調整を大幅に削減できる。
一部のCNCシャーリングマシンシステムは、ブレードギャップ、シャーリング角度、ストロークなどのパラメータを制御できます。
12.せん断角度にも注意が必要
油圧式ギロチン切断機は、特に切断角度の制御に細心の注意を払う必要がある。
適切なせん断角度は、以下の要素のバランスを取るものです。
せん断力、シートの変形、および生産効率。
せん断角度が大きすぎる場合:
シートの変形が増加する可能性がある。
小さすぎる場合:
瞬間的なせん断荷重が増加する可能性がある。
したがって、材料や厚みに応じて合理的に設定できるCNCシステムを選択することをお勧めします。
13.CNC制御システムの選び方
自動供給式剪毛機の「頭脳」は制御システムである。
購入時には、3つのレベルを検討することをお勧めします。
基本タイプ
適しているもの:
小ロット生産、単一サイズ、自動化要件が低い
要点:
シンプルで安定しており、操作も簡単です。
ミドルレンジ
適しているもの:
- 量産
- 複数仕様製品
- プログラムの保存場所が必要です
- 自動給餌
必要:
- 複数のプログラムストレージ
- 複数ステップのプログラム
- 自動給餌
- 自動位置決め
- 自動復路
- パラメータの呼び出し
ハイエンド
適しているもの:
- 自動化された生産ライン
- スマートファクトリー
- MES/ERP統合
- ロボットの積み込みと積み下ろし
さらなる検討事項:
- PLC
- CNC
- 産業用イーサネット
- MESインターフェース
- 生産データ取得
- 故障警報
- 遠隔診断
- 生産統計
一部の自動切断システムは、既にMES(製造実行システム)、生産統計、および自動スケジューリング機能と統合されている。
14. 自動給餌速度
自動給餌速度は考慮に入れるべきだが、最速の速度を盲目的に追求してはいけない。
メーカーは以下の点を強調する可能性がある。
高速給餌。
しかし、本当に注目すべき点は次のとおりです。
送り速度 + 位置決め精度 + シート材の安定性
これら3つがバランスが取れているかどうか。
例えば:
供給速度は非常に速いが、停止時の慣性が大きい。
最終的には、これは以下のような結果につながる可能性があります。
速度が上がると、位置決め誤差が大きくなる。
したがって、より合理的な評価方法は以下のとおりです。
単位時間あたりに完成する良品の数はいくつですか。
の代わりに:
送りモーターの最高速度は毎分何メートルですか?
15.薄くて大きなプレートの「たわみ問題」に注意する
これは、自動供給式剪断機では見落とされやすい問題です。
特に:
薄皿+幅広皿+長皿
たるみが生じる可能性が非常に高い。
例えば:
1.5 mm × 3000 mm シート
サポートが不十分な場合、シートには次のような問題が発生する可能性があります。
- たるみ
- ワープ
- オフセット
- 摩擦
- 引っ掻く
一部のせん断機は、幅広で薄い板材のたるみを軽減し、せん断の安定性を向上させるために、空気圧式シート支持システムを採用している。
したがって、購入時には以下の点を尋ねるべきです。
- 前面に支えはありますか?
- 空気圧によるサポートはありますか?
- ボールベアリング式の作業台はありますか?
- 長いプレートのたるみを防ぐにはどうすればよいですか?
16. ステンレス鋼板の使用者は、傷防止に特に注意を払う必要があります。
貴社が主に処理している業務が以下のとおりである場合:
- 304
- 316
- 亜鉛メッキ鋼板
- カラーコーティングシート
- アルミ板
そのため、自動給紙システムの表面保護は極めて重要となる。
おすすめの選択肢:
- ボールベアリング式作業台
- 傷つきにくいローラー
- ナイロンローラー
- ゴムコーティングされたローラー
- 合理的なクランプ構造
一部の前面給紙構造では、シートの給紙抵抗を低減し、表面の傷を最小限に抑えるために、コンベアボールやボールベアリング式作業台が使用されています。
17. 自動化レベル
「自動給餌」という言葉に惑わされず、「自動化レベル」に注目してください。
機器は4つのレベルに分けられます。
レベル | 自動化学位 | 主な特徴 |
レベル1 | ★★ | CNCバックゲージ |
レベル2 | ★★★ | 自動前面給紙 |
レベル3 | ★★★★ | 自動積載+供給+せん断 |
レベル4 | ★★★★★ | 積載+位置決め+供給+切断+受入+倉庫保管/MES |
製造元が次のように述べている場合:
「当社の設備は全自動の剪断機です。」
あなたは問い続けなければならない:
自動化とは具体的に何を指すのでしょうか?
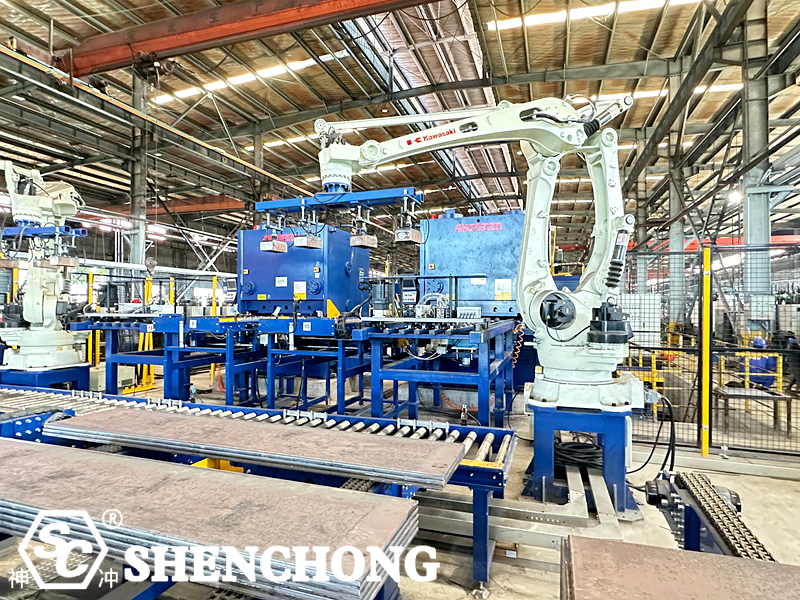
18. トラス荷重システムはどのような場合に検討すべきでしょうか?
板金が非常に重い場合は、トラス構造による荷重調整が推奨されます。
例えば:
6×3200 mm
その鋼板は既に非常に重い可能性がある。
手作業による取り扱いが依然として必要な場合:
- 労働強度が高い
- 高い安全リスク
- 高い人件費
- 低い積載効率
この場合は、以下を考慮してください。
トラスロボット+真空/電磁チャック+自動供給式せん断機。
プロセス全体:
- 板金保管
- 自動識別
- トラス材の取り扱い
- 自動読み込み
- 自動センタリング
- 自動給餌
- 自動剪断
- 自動収集
この種のソリューションは、既に真に自動化されたせん断装置を実現しています。現在、トラスへの荷重供給、前面からの送り込み、およびせん断を統合したエンジニアリングソリューションが存在します。
19. 企業はそれぞれどのように選択すべきでしょうか?
- 小規模板金工場
おすすめ:
一般的な油圧式シャーリングマシン + CNCバックゲージ
完全自動給餌は必ずしも必要ではない。
中規模板金工場
おすすめ:
油圧式ギロチン切断機+自動前方送り装置
特定の長さにまとめて生産する場合により適しています。
大規模生産企業
おすすめ:
自動供給+CNC前面供給+自動せん断+自動受入
手作業による介入を減らします。
- スマート製造企業
おすすめ:
スマート倉庫システム + ガントリーロボット + 自動供給切断機 + 自動受入システム + MES
達成:
注文 → 生産計画 → 自動資材搬送 → 自動切断 → 自動倉庫保管
完全なデジタル生産チェーンを形成する。
20.要約
あなたの主な目標が以下のとおりであれば:
せん断効率の向上、手作業の削減、寸法精度の向上。
優先順位:
CNC油圧式ギロチン切断機+自動前方送り装置
目標が以下の通りである場合:
大量自動化生産。
推奨:
自動給紙+サーボ式前面給紙+CNC切断+自動巻き取り
目標が以下の通りである場合:
インテリジェントな板金工場。
そして、推奨されるもの:
インテリジェント倉庫 + ガントリーロボット + 自動センタリング + サーボフロントフィード + CNCシャーリングマシン + 自動巻き取り + MES
これは、「自動供給」を単なる機能から、完全自動化された剪毛生産ユニットへと真にアップグレードする唯一の方法です。
特に覚えておいてください:
単に「最も自動化された機能」を追求するのではなく、板金加工の仕様、注文量、生産サイクルに合った自動化ソリューションを選択してください。
板金自動化アップグレードを実施しているほとんどの企業にとって、「サーボフロントフィード+ CNCギロチン切断機これは通常、非常に実用的な出発点となります。量産向けには、「ガントリー式自動供給+フロントフィード+せん断+自動巻き取り」を備えた完全な生産ユニットへとさらにアップグレードすることも可能です。




 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Chinese