جدول المحتويات
قد يبدو شراء آلة ثني بالضغط مجرد مسألة تحديد الحمولة وطول المعالجة والسعر، ولكن في الواقع، ينطوي الأمر على العديد من الجوانب مثل هيكل المعدات، وقدرة المعالجة، ونظام التحكم الرقمي الحاسوبي، والنظام الهيدروليكي، وعدد محاور التكوين، والقوالب، وحماية السلامة، ودرجة الأتمتة، وخدمة ما بعد البيع، وتكاليف التشغيل على المدى الطويل.
يجب أن تلبي آلة ثني الصفائح المعدنية المناسبة احتياجات المعالجة الحالية، وأن تتكيف مع تغيرات المنتج وزيادة الطاقة الإنتاجية خلال السنوات الثلاث إلى الخمس القادمة. قد يؤدي اختيار آلة غير مناسبة إلى مشاكل مثل عدم كفاية الحمولة، وعدم استقرار دقة الثني، وانخفاض كفاءة المعالجة، وعدم توافق القوالب، وارتفاع استهلاك الطاقة، أو حتى شراء معدات ذات مواصفات زائدة تبقى معطلة لفترات طويلة.
يقوم هذا الدليل، من منظور معالجة الصفائح المعدنية الفعلية وشراء المعدات الصناعية، بتحليل أساليب اختيار آلات الثني بشكل منهجي، مما يساعد موظفي الشراء ومديري المصانع والمهندسين الفنيين وتجار المعدات على وضع مجموعة كاملة من معايير الاختيار والتقييم.
1. توضيح: ما نوع آلة ثني الصفائح التي تحتاجها؟
لا يوجد نوع واحد فقط من آلات ثني الصفائح المعدنية. تختلف الآلات المختلفة اختلافاً كبيراً في مبادئ عملها، وقدرتها على المعالجة، ودقتها، واستهلاكها للطاقة، وتكاليف الاستثمار.
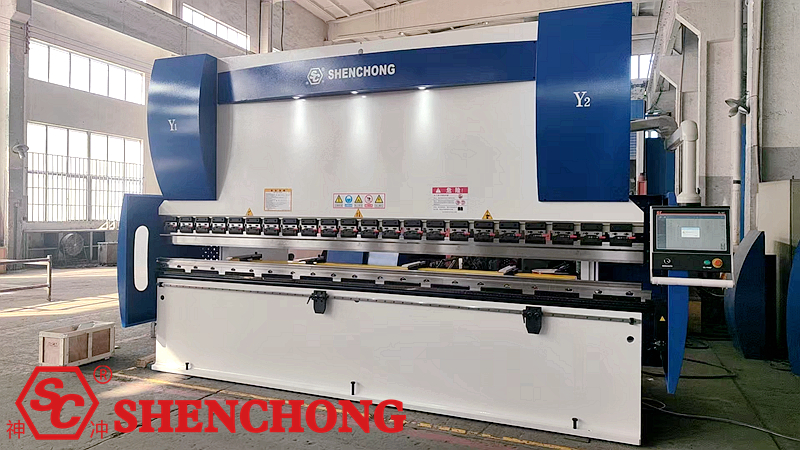
1) التصنيف حسب طريقة القيادة
① نظام التحكم الرقمي الهيدروليكي العادي اضغط على الفرامل آلة
يقوم بتحريك المنزلق لأعلى ولأسفل عبر نظام هيدروليكي، وهو مناسب للثني التقليدي لمختلف الصفائح المعدنية.
- المزايا: تكنولوجيا ناضجة، نطاق معالجة واسع، تغطية كبيرة من حيث الحمولة.
- مناسب لـ: معالجة الصفائح المعدنية العامة، والهياكل الفولاذية، والخزائن، وتصنيع المعدات الكهربائية.
٢- الكهرباءطبي نظام التحكم الرقمي الهجين يضعط آلة الانحناء
يجمع بين محركات المؤازرة والمضخات الهيدروليكية وتقنية التحكم الهيدروليكي لتوفير الطاقة الهيدروليكية حسب الحاجة.
- المزايا: استجابة سريعة، توفير جيد للطاقة، دقة تحكم عالية.
- مناسب لـ: معالجة الصفائح المعدنية المتوسطة إلى عالية الجودة، والإنتاج الضخم، والثني الدقيق.
③ ماكينة ثني كهربائية بالكامل تعمل بنظام المؤازرة
يستخدم محركًا مؤازرًا وآلية نقل ميكانيكية لتحريك المنزلق، بشكل مستقل عن النظام الهيدروليكي الرئيسي التقليدي.
- المزايا: استجابة سريعة، استهلاك منخفض للطاقة، ضوضاء منخفضة.
- مناسب لـ: الإنتاج بكميات صغيرة إلى متوسطة، والدقة العالية، والإنتاج عالي التردد.
④ آلة الثني الميكانيكية
يستخدم طريقة نقل ميكانيكية لتحريك المنزلق؛ وتعتمد التطبيقات المحددة على بنية المعدات.
- المزايا: هيكل بسيط نسبياً، وكفاءة عالية في ظل ظروف عمل محددة.
- مناسب لـ: بعض سيناريوهات المعالجة التقليدية والمتخصصة.
توصية الشراء:
متطلبات المعالجة | الأنواع الموصى بها |
معالجة الصفائح المعدنية العامة | |
إنتاج دفعي عالي الدقة | ماكينة ثني كهربائية هجينة |
تشغيل عالي التردد، صغير ومتوسط الحمولة | ماكينة ثني كهربائية بالكامل تعمل بنظام سيرفو |
حمولة كبيرة، ثني الصفائح السميكة | آلة ثني الضغط الهجينة الهيدروليكية أو الكهربائية |
الإنتاج الآلي المستمر | مكبس هيدروليكي هجين أو مُعدّل يعمل بنظام كهروهيدروليكي |
ملحوظة:
لا يمكن افتراض أن الأنظمة الكهربائية بالكامل أفضل دائمًا من الأنظمة الهيدروليكية، أو أن الأنظمة الهجينة الكهروهيدروليكية مناسبة لجميع ظروف العمل. يجب أن يُبنى الاختيار على أساس الحمولة، وسماكة الصفيحة، وتواتر الثني، وحجم قطعة العمل، والتكلفة الإجمالية لدورة حياة المعدات.
2) التصنيف حسب درجة الأتمتة
أنواع | ميزات التكوين | السيناريوهات القابلة للتطبيق |
ماكينة ثني CNC قياسية | التحكم الأساسي باستخدام الحاسوب (CNC) | معالجة دفعات صغيرة إلى متوسطة |
ماكينة ثني CNC متعددة المحاور | التحكم في المقياس الخلفي متعدد المحاور والمنزلق | قطع العمل المعقدة |
آلة ثني مزودة بجهاز تابع | رفع الصفائح المعدنية الأوتوماتيكي | صفائح معدنية كبيرة الحجم وثقيلة التحمل |
وحدة الانحناء الروبوتية | تحميل وتفريغ وقلب الروبوت | الإنتاج الآلي الضخم |
مركز الانحناء المرن | تحديد المواقع والانحناء وتغيير الشكل تلقائيًا | أعمال تشكيل الصفائح المعدنية بكميات كبيرة وبأنواع متعددة |
إذا كانت قطعة العمل كبيرة وثقيلة، مثل ألواح الخزائن الكهربائية الكبيرة، أو ألواح حاويات الشحن، أو ألواح مكيفات الهواء، فيجب إعطاء الأولوية لجهاز دعم المواد اللاحق للانحناء.
2. كيف يتم تحديد حمولة آلة الثني؟
يُعد تحديد حمولة مكبس الثني أهم خطوة في عملية الشراء. فحمولة مكبس الثني تحدد بشكل مباشر ضغط الثني الذي يمكن أن يتحمله الجهاز.
سيؤدي نقص الحمولة إلى منع إتمام عملية الثني المستهدفة. أما الحمولة الزائدة فقد تزيد من الاستثمار في المعدات وتكاليف القوالب وتكاليف التشغيل.
1) اختيار الحمولة بناءً على سمك الصفيحة
تتأثر قدرة الثني بشكل رئيسي بالعوامل التالية:
- سمك الورقة
- مادة الصفيحة وقوة الشد
- طول الانحناء
- عرض أخدود V للقالب السفلي
- طريقة الانحناء
- شكل قطعة العمل وعملية الثني
صيغ تقدير الانحناء الشائعة
بالنسبة لألواح الفولاذ العادي منخفض الكربون (قوة الشد σb≈450 ميجا باسكال)، فإن الصيغة التجريبية الأكثر كلاسيكية هي:
قوة الانحناء P (طن) = (t²·L·K)/V
t: سمك الصفيحة (الوحدة: مم)
L: طول انحناء الصفيحة (الوحدة: م)
V: عرض الأخدود على شكل حرف V للقالب السفلي (الوحدة: مم)
K: معامل المادة (عادةً حوالي 650 للفولاذ الكربوني العادي؛ بعض المصانع تبسطه إلى: سمك الصفيحة × 8 × طول الصفيحة (بالمتر))
2) مرجع مشترك للحمولة وقدرة المعالجة
تشير المعلومات التالية إلى الفولاذ الكربوني المنخفض العادي، والثني الهوائي، والقوالب الشائعة الاستخدام. يجب إعادة حساب القدرات المحددة بناءً على طول الثني ومعايير المعدات.
حمولة آلة الانحناء | تحديد المواقع الشائعة للتشغيل الآلي | مثال نموذجي للتكوين |
30 طن | صفائح معدنية صغيرة | 1250 مم |
40 طن | صفائح معدنية صغيرة | 1600 مم |
63 ت | صفائح معدنية متوسطة الحجم | 2500 مم |
80 طن | صفائح معدنية متوسطة الحجم | 2500 مم |
100 طن | صفائح معدنية عامة | 3200 ملم |
125 طن | صفائح معدنية متوسطة الحجم | 3200/4000 مم |
160 طن | معالجة الألواح متوسطة السماكة | 3200/4000 مم |
200 طن | صفائح معدنية متوسطة إلى كبيرة الحجم | 3200/4000 مم |
250 طن | صفائح معدنية أكثر سمكًا | 4000 مم |
300 طن | صفائح معدنية ثقيلة | 4000/5000 مم |
400 طن | طبق كبير سميك | 4000/5000 مم، يتم تخصيصها حسب قطعة العمل |
600 طن أو أكثر | عمليات صناعية ثقيلة | 1250 مم |
ملحوظة:
هذا الجدول هو مرجع تصنيفي أولي لشراء المعدات ولا يمثل أن الحمولة المقابلة يمكنها معالجة جميع سماكات الألواح في الجدول على طول العمل بالكامل.
3) اختلافات في قوة الانحناء للمواد المختلفة
بالنسبة للألواح ذات السماكة نفسها، قد تتطلب المواد المختلفة قوى انحناء مختلفة.
مواد | الخصائص المشتركة | اعتبارات الشراء |
الفولاذ الكربوني Q235 | مواد المعالجة التقليدية | تُستخدم كمرجع أساسي للاختيار |
فولاذ عالي القوة Q355 | قوة عالية | يلزم زيادة هامش الحمولة |
الفولاذ المقاوم للصدأ 304 | قوة الانحناء عادة ما تكون أعلى من قوة الانحناء في الفولاذ العادي منخفض الكربون | انتبه إلى ارتداد المادة وحماية السطح |
الفولاذ المقاوم للصدأ 316 | خصائص قوة ومعالجة مختلفة | يتم الحساب بناءً على معايير قياس المواد الفعلية |
صفيحة ألومنيوم | اختلافات كبيرة في القوة والاستطالة | انتبه للشقوق والانبعاجات السطحية |
صفيحة نحاسية | اختلافات كبيرة في خصائص المواد | حدد عملية التصنيع بناءً على الدرجة |
تنبيه هام: لا تشترِ آلة ثني الألواح بناءً على سُمك الصفيحة فقط. يجب تحديد مادة الصفيحة، وأقصى طول للثني، وأدنى حافة ثني، وعرض أخدود V، وطريقة الثني.
4) ما هو هامش الربح المسموح به عند اختيار الحمولة؟
يوصى باختيار آلة بناءً على أكثر ظروف المعالجة تطلبًا لقطعة العمل الفعلية، مع مراعاة هامش السعة المناسب.
على سبيل المثال:
- تتطلب المعالجة اليومية في المقام الأول 100 طن: ويمكن تقييم آلة من فئة 125 طن.
- يبلغ الحد الأقصى لوقت المعالجة حوالي 125 طنًا: يجب إجراء المزيد من الحسابات لتحديد ما إذا كانت هناك حاجة إلى آلة من فئة 160 طنًا.
- المعالجة طويلة الأمد للفولاذ عالي القوة أو الفولاذ المقاوم للصدأ: يجب إعادة الحسابات بناءً على قوة المادة الفعلية.
لا تسمح بشكل أعمى بزيادة الحمولة، حيث يجب أن تتطابق حمولة الآلة، وهيكل طاولة العمل، وقدرة تحمل القالب، والحمل المسموح به لكل وحدة طول.
3. كيف يتم تحديد طول الانحناء؟
يجب مراعاة كل من قوة الشد وطول ماكينة ثني المعادن CNC في آن واحد. يُعد طول الثني عاملاً حاسماً في تحديد قدرة الماكينة على معالجة قطعة العمل المطلوبة.
تشمل أطوال العمل الشائعة لآلات الثني ما يلي:
- 1250 مم: صفائح معدنية صغيرة دقيقة.
- 1600 مم: أجزاء صغيرة.
- 2500 مم: منتجات الصفائح المعدنية الصغيرة إلى متوسطة الحجم.
- 3200 مم: معالجة الصفائح المعدنية الصناعية العامة.
- 4000 مم: صفائح معدنية كبيرة وخزائن.
- 5000~6000 مم: صفائح معدنية كبيرة، وهياكل فولاذية، ومعدات صناعية.
- 8000 مم وما فوق: قطع العمل الطويلة جدًا، والتي تتطلب عادةً حل ربط مخصص أو مزدوج للآلات.
1) ما هي معايير الطول التي يجب التحقق منها أثناء عملية الشراء؟
حدود | الوظائف الرئيسية | اعتبارات الشراء |
أقصى طول للانحناء | يحدد أقصى طول لقطعة العمل | بالإضافة إلى الطول الاسمي، ضع في اعتبارك تباعد الألواح الجانبية. |
تباعد الأعمدة | يحدد مساحة التشغيل الفعالة لقطعة العمل | انتبه إلى مساحة المرور الفعلية لقطع العمل الكبيرة |
عمق الحلق | يحدد العمق الذي يمكن أن تدخل فيه قطعة العمل | يُعد هذا الأمر بالغ الأهمية، خاصةً بالنسبة لقطع العمل المعقدة ذات الشكل الصندوقي العميق. |
ضربة المنزلق | يحدد مسافة الحركة الرأسية لكتلة الانزلاق | يلزم توفير مساحة كافية للانحناء والتفريغ. |
ارتفاع الفتح | يحدد الحد الأقصى للمسافة بين القالبين العلوي والسفلي | يؤثر على تشغيل قطع العمل الطويلة ذات الشكل الصندوقي والمعقدة |
ارتفاع طاولة العمل | يؤثر على التشغيل والتحميل/التفريغ | ينبغي مراعاة ذلك بالتزامن مع أبعاد الصفائح المعدنية وبيئة العمل. |
2) مشكلة يسهل إغفالها: مطابقة الحمولة مع طول الانحناء
على سبيل المثال، عند شراء آلة ثني 200 طن × 3200 مم، من الضروري التأكد ليس فقط من إجمالي الضغط البالغ 200 طن، ولكن أيضًا:
- هل يمكن استخدام الـ 200 طن على طول كامل يبلغ 3200 مم؟
- هل يفي بمتطلبات الحمل المحلية عند ثني قطع العمل القصيرة في أقسام مركزة؟
- ما إذا كانت طاولة العمل والمنزلق يتمتعان بصلابة كافية.
- ما إذا كانت هناك حاجة إلى تعويض الانحراف.
- ما إذا كان يدعم ظروف التحميل غير المركزية.
خاصةً عند معالجة قطع العمل القصيرة والسميكة، لا يمكن الحكم على السلامة بناءً على إجمالي الحمولة فقط. من الضروري أيضًا التحقق من الحمل لكل وحدة طول، والحمل الموضعي، وقدرة تحمل القالب.
4. كيف تختار نظام CNC؟
1) أنظمة CNC لآلات الثني الشائعة
فيما يلي بعض العلامات التجارية والنماذج لأنظمة التحكم الرقمي الحاسوبي (CNC) التي تستحق الاطلاع عليها في السوق:
العلامات التجارية | نماذج تمثيلية | التطبيقات الرئيسية |
حذف | DA53T، DA58T، DA66T | التحكم في الثني باستخدام الحاسوب |
وكالة الفضاء الأوروبية | S630، S640، S650W، S875W | التحكم في الانحناء متعدد المحاور |
سايبيلك | سلسلة CT8، سلسلة CT15، إلخ. | التحكم الرقمي الحاسوبي لآلات الثني |
شينشونغ | SC EL15T، EL19T، إلخ. | نظام التحكم في الانحناء الذي طورته شركة شينتشونغ بنفسها |
ملحوظة:
ينبغي أن تستند الوظائف المحددة وعدد المحاور المدعومة وتراخيص البرامج والإصدارات لكل طراز إلى قائمة التكوين التي يقدمها المصنع.
2) كيف يتم اختيار أنظمة التحكم المختلفة؟
متطلبات المعالجة | يوصي Fالميزات |
ثني بسيط بزاوية قائمة | نظام CNC الأساسي |
عملية ثني معقدة متعددة المراحل | نظام تحكم رقمي (CNC) مزود بإمكانية البرمجة الرسومية |
أعمال الصفائح المعدنية عالية الدقة | يدعم تعويض الزاوية ووظائف التحكم الدقيق ذات الصلة |
مقياس خلفي متعدد المحاور | يدعم وحدات التحكم ذات العدد المتوافق من المحاور |
الانحناء الآلي | يدعم واجهات التشغيل الآلي ووظائف البرنامج ذات الصلة |
الإنتاج الضخم للمنتجات المعقدة | يدعم البرمجة دون اتصال بالإنترنت، وإدارة البرامج، والمحاكاة |
3) عشر وظائف أساسية يجب التحقق منها عند شراء نظام CNC
- هل يدعم برمجة الرسومات ثنائية الأبعاد؟
- هل يدعم الحساب التلقائي لعمليات الانحناء؟
- هل يحتوي على وظيفة محاكاة تسلسل الانحناء؟
- هل يدعم التحكم في المقياس الخلفي متعدد المحاور؟
- هل يدعم التحكم المتزامن باستخدام شريط التمرير Y1/Y2؟
- هل يدعم التحكم في تعويض الانحراف؟
- هل يدعم قاعدة بيانات المواد؟
- هل يدعم قاعدة بيانات العفن؟
- هل يمكنه حفظ واسترجاع برامج التشغيل الآلي؟
- هل يدعم البرمجة دون اتصال بالإنترنت أو واجهات البيانات؟
تذكير بالشراء:
لا تكتفِ بالنظر إلى ماركة أو طراز وحدة التحكم؛ تأكد من إصدار البرنامج الفعلي، والوظائف المرخصة، وعدد المحاور، والواجهة، ولغة التشغيل التي تشتريها. حتى وحدة التحكم نفسها قد تحتوي على اختلافات وظيفية كبيرة بسبب اختلاف التراخيص والإعدادات.
5. اختيار عدد المحاور لآلة الثني
كيف يتم اختيار عدد المحاور لماكينة ثني المعادن بالضغط؟ ما الفرق بين 4+1 محاور، و6+1 محاور، و8+1 محاور؟ يُعدّ هذا الأمر بالغ الأهمية عند شراء ماكينة ثني المعادن CNC.
لا يعني وجود المزيد من المحاور بالضرورة دقة أعلى لجميع قطع العمل. ما يهم حقاً هو ما إذا كانت هذه المحاور قادرة على حل مشاكل التشغيل العملية.
1) وظائف أعمدة آلات الثني الشائعة
رمح | وظيفة | وظيفة |
السنة الأولى | التحكم بالمنزلق الأيسر | التحكم في موضع الأسطوانة الهيدروليكية اليسرى |
السنة الثانية | التحكم بالمنزلق الأيمن | التحكم في موضع الأسطوانة الهيدروليكية اليمنى |
X | حركة المقياس الخلفي للأمام/للخلف | التحكم في أبعاد الانحناء |
ر | حركة المقياس الخلفي لأعلى/لأسفل | التكيف مع الوضعيات على ارتفاعات مختلفة |
Z1 | توقف الإصبع الأيسر، حركة يمين/يسار | تحديد المواقع في محطات متعددة |
Z2 | توقف الإصبع الأيمن، حركة يمين/يسار | التكيف مع الوضعيات الخاصة وقطع العمل المخروطية |
X1/X2 | حركة مستقلة للأمام/للخلف للمقياس الخلفي | تعويض تشوه طاولة العمل |
الخامس | محور تعويض الانحراف | التحكم في موضع الأسطوانة الهيدروليكية اليسرى |
ملحوظة:
قد يستخدم المصنّعون المختلفون طرقًا متباينة لتحديد عدد المحاور، لا سيما فيما يتعلق بإدراج محور الانزلاق، ومحور القياس الخلفي، ومحور التعويض ضمن العدد الإجمالي. لذا، يجب أن يحدد عقد الشراء بوضوح الوظيفة المحددة لكل محور.
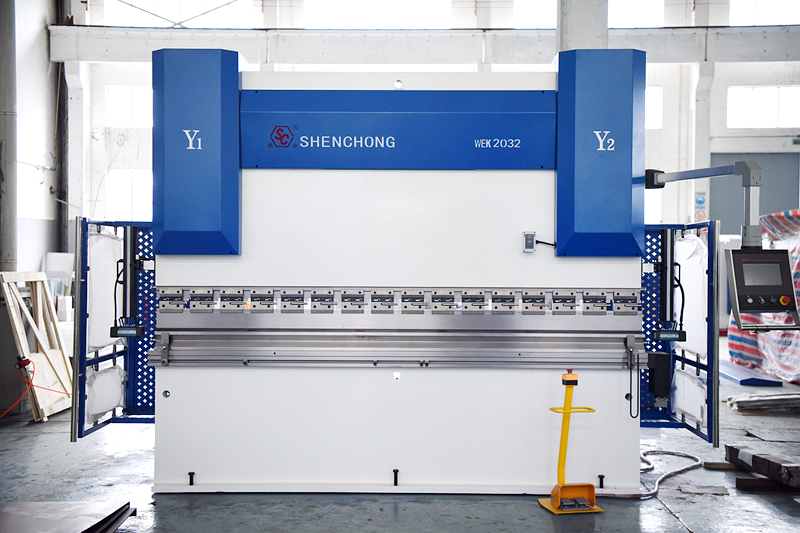
2) ما هي المصانع المناسبة لتكوينات المحاور المختلفة؟
آلة ثني ذات 4+1 محور (التكوين العام)
- التركيبات الشائعة: Y1، Y2، X، R، وتعويض المحور V.
- مناسب للصفائح المعدنية العامة، والخزائن، والصناديق الكهربائية، والمنتجات الصناعية العامة.
- نسبة عالية بين التكلفة والأداء، خيار عملي للعديد من المصانع.
آلة ثني ذات 6+1 محاور
- التركيبات الشائعة: Y1، Y2، X، R، Z1، Z2، وتعويض المحور V.
- يمكن أن تتحرك المصدات الجانبية بشكل مستقل إلى اليسار واليمين.
- مناسب لقطع العمل المعقدة، والأحجام المتعددة، وعمليات التشغيل المتعددة.
آلة ثني ذات 8+1 محور
- يضيف عادةً محور تحديد موضع مستقل إلى مقياس خلفي متعدد المحاور.
- مناسب للصفائح المعدنية المعقدة، وقطع العمل ذات الأشكال غير المنتظمة، والإنتاج عالي المرونة.
- ينبغي أن تستند المحاور المحددة المراد إضافتها إلى جدول تكوين المعدات.
3) توصيات الشراء
حالة إنتاج المصنع | التكوين الموصى به |
معالجة الصفائح المعدنية العامة | 4+1 محاور |
معالجة الخزائن الكهربائية ووحدات الخوادم | محاور 4+1 أو 6+1 |
ثني معقد لمختلف المنتجات | 6+1 محاور |
صفائح معدنية غير منتظمة الشكل وقطع عمل معقدة | 8+1 محاور أو حسب الطلب وفقًا للعملية |
الانحناء التلقائي بواسطة الروبوتات | اختر وفقًا لتكوين محطة عمل الروبوت |
لا تزيد ميزانيتك بشكل أعمى لمجرد وجود خيارات متعددة المحاور مُعلنة. إذا كانت قطعة العمل تتضمن بشكل أساسي انحناءات بسيطة على شكل حرف L أو U، فقد يكون تكوين 4+1 محور كافيًا.
6. كيف تختار نظام قياس خلفي؟
يؤثر نظام القياس الخلفي بشكل مباشر على تحديد موضع أبعاد الانحناء، وقابلية التكرار، وكفاءة الإنتاج.
عند الشراء، عليك التحقق مما يلي:
- دقة تحديد موضع المقياس الخلفي
- القدرة على التكرار
- نطاق حركة المحور السيني
- نطاق الحركة الرأسية للمحور R
- كمية البوابات وهيكلها
- قدرة تحمل البوابة
- سرعة التشغيل والاستقرار
- سواء كان يدعم الحركة متعددة المحاور المستقلة
- سواء كان مزوداً بتصميم مضاد للتصادم
- ما إذا كان من السهل تعديله وصيانته
بالنسبة لقطع العمل البسيطة، قد يكون استخدام مقياس خلفي على المحور X كافياً. أما بالنسبة لقطع العمل المعقدة، فيُنصح بالنظر في استخدام تكوينات متعددة المحاور مثل X وR وZ1 وZ2.
ملاحظة أخرى:
لا تتطابق دقة تحديد المواقع الاسمية للمعدات مع دقة أبعاد قطعة العمل النهائية. كما تتأثر نتيجة المعالجة الفعلية بتفاوتات أبعاد الصفائح المعدنية، وبيانات تحديد المواقع، والقوالب، وعمليات الثني.
7. هل يستحق نظام تعويض الانحراف الشراء؟
هذا تكوين لا يمكن تجاهله عند شراء آلات الثني متوسطة إلى كبيرة الحجم.
عند تشغيل آلة ثني الصفائح المعدنية، يتعرض المنزلق وطاولة العمل للضغط، مما يؤدي إلى درجة معينة من التشوه المرن.
في حال عدم الحصول على التعويض المناسب، قد يحدث ما يلي:
الزاوية في منتصف قطعة العمل غير متناسقة مع تلك الموجودة عند كلا الطرفين.
تنحرف زاوية انحناء القطع الطويلة.
استقامة الانحناء ليست مثالية.
تختلف أبعاد قطعة العمل نفسها في مواقع مختلفة.
الأنواع الرئيسية لتعويض الانحراف:
أنواع | سمات | الحالات التي ينطبق عليها |
التعويضات الميكانيكية اليدوية | آلية تعويض الضبط اليدوي | حمولة صغيرة، معالجة بسيطة |
التعويض الكهربائي | ضبط مدفوع بمحرك | معدات ثني متوسطة الحجم |
تعويض التحكم الرقمي CNC | نظام التحكم الرقمي الحاسوبي (CNC) | معالجة متوسطة إلى كبيرة الحجم وعالية الدقة |
التعويض الهيدروليكي | تولد الآلية الهيدروليكية قوة تعويضية | معدات محددة واسعة النطاق |
التوصيات:
- الانحناءات الصغيرة والقصيرة: يمكن أن يستند الاختيار إلى متطلبات الدقة.
- المعدات التي تبلغ أبعادها 100 طن × 3200 مم وما فوق: إعطاء الأولوية للتقييم.
- المعدات ذات الأبعاد 200 طن × 4000 مم وما فوق: يجب عمومًا مراعاة تعويض التحكم الرقمي بعناية.
- المعدات الكبيرة مثل 400 طن × 5000 مم: يجب إدراج قدرة التعويض كعنصر مهم من عناصر القبول الفني.
يجب أن يعتمد تحديد ما إذا كان التكوين المحدد ضروريًا على صلابة الإطار، وطول الانحناء، ودقة قطعة العمل، وتصميم الشركة المصنعة.
8. كيف يتم اختيار قوالب الثني؟
تؤثر قوالب الثني بشكل مباشر على زاوية الثني، ونصف القطر الداخلي، والحد الأدنى لحافة الثني، وجودة سطح قطعة العمل.
1) أنواع القوالب الرئيسية
أنواع القوالب | التطبيقات الرئيسية |
قالب علوي مستقيم القطع | الانحناء المستقيم العام |
قالب علوي على شكل عنق الإوزة | قطع عمل عميقة على شكل صندوق وحوافها قابلة للإرجاع |
قالب علوي ذو قطع مدبب | زاوية محددة وانحناء ذو حافة ضيقة |
قالب سفلي أحادي على شكل حرف V | ثني الصفائح المعدنية التقليدية |
قالب سفلي مزدوج على شكل حرف V | معالجة صفائح ذات سماكات مختلفة |
قالب سفلي متعدد الأخاديد | ثني متعدد المواصفات |
قالب مجزأ | مجموعة من قطع العمل ذات أطوال مختلفة |
قالب تشكيل خاص | هياكل خاصة وأشكال خاصة |
2) كيف تختار شكل الأخدود على شكل حرف V؟
بالنسبة لثني الفولاذ العادي منخفض الكربون في الهواء، يتم استخدام المرجع التقريبي التالي:
V≈8t
أين:
V: عرض أخدود V السفلي للقالب.
t: سمك الصفيحة المعدنية.
على سبيل المثال:
سمك الورقة | أخدود مرجعي أولي على شكل حرف V |
1 مم | 8 مم |
2 مم | 16 ملم |
3 ملم | 24 مم |
4 مم | 32 مم |
5 مم | 40 مم |
6 مم | 48 مم |
8 مم | 64 ملم |
10 ملم | 80 مم |
هذه مجرد نقطة انطلاق لاكتساب خبرة عامة في ثني المعادن بالهواء، ولا تنطبق على جميع المواد وقطع العمل. كما يجب التحقق من الحد الأدنى لحافة الثني، ونصف القطر الداخلي، وانخفاض السطح، والقوة المطلوبة.
3) ما الذي يجب مراعاته عند شراء القوالب؟
- جودة مادة القالب والمعالجة الحرارية.
- صلابة القالب ومقاومته للتآكل.
- قدرة تحمل القالب للأحمال.
- طول القالب وطريقة التجزئة.
- دقة القالب واستقامته.
- مطابقة القوالب بين القوالب العلوية والسفلية.
- طريقة تثبيت القالب.
- هل يدعم تغيير القوالب السريع؟
- هل هو متوافق مع المعدات الموجودة؟
- هل لديها القدرة على معالجة قطع العمل الخاصة؟
انتبه جيداً للحمل المسموح به لكل وحدة طول من القالب؛ ولا تنظر فقط فيما إذا كان من الممكن تركيب القالب.
9. كيف ينبغي فحص إطار آلة الثني والنظام الهيدروليكي؟
لا يتحدد استقرار آلة الثني بنظام التحكم الرقمي الحاسوبي فحسب، بل يتحدد أيضًا بالهيكل الميكانيكي والنظام الهيدروليكي.
1) هيكل الإطار
المجالات الرئيسية التي يجب دراستها:
- سمك ومادة ألواح الفولاذ المستخدمة في الإطار.
- عملية اللحام ومعالجة الإجهاد بعد اللحام.
- الصلابة الهيكلية للألواح الجانبية وطاولة العمل والمنزلق.
- قضبان التوجيه وهيكل توجيه المنزلق.
- دقة التصنيع والتجميع.
- التحكم في التشوه بعد التشغيل طويل الأمد.
عند الشراء، لا تقارن وزن الإطار فقط؛ والأهم من ذلك، ضع في اعتبارك التصميم الهيكلي وعملية التصنيع والصلابة ودقة الآلة بشكل عام.
2) النظام الهيدروليكي
المجالات الرئيسية التي يجب التحقق منها:
عناصر | معايير التقييم الرئيسية |
مضخة هيدروليكية | العلامة التجارية، ومعدل التدفق، والضغط، والضوضاء |
مجموعة صمامات هيدروليكية | دقة التحكم وسرعة الاستجابة |
الأسطوانة الهيدروليكية | أداء منع التسرب ودقة التصنيع |
أنابيب ووصلات النفط | تصنيف الضغط والموثوقية |
خزان الزيت | السعة، والترشيح، وتبديد الحرارة |
أجهزة السيارات | استجابة الطاقة والتحكم |
أنظمة الترشيح | دقة الترشيح وسهولة الصيانة |
3) التحكم المتزامن ثنائي الأسطوانات
تتطلب آلات ثني الضغط CNC عادةً تشغيلًا منسقًا للأسطوانات الهيدروليكية اليسرى واليمنى.
عند الشراء، يجب أن تفهم ما يلي:
- ما إذا كان يتم استخدام تقنية تحديد المواقع عالية الدقة
- ما إذا كان يتم التحكم في Y1/Y2 بشكل مستقل في حلقة مغلقة
- طريقة التحكم المتزامن لليسار واليمين
- دقة تكرار المنزلق
- أداء التحكم تحت الحمل غير المركزي
يوصى باختبار نتائج الانحناء فعليًا على الجانبين الأيسر والأيمن والوضع الأوسط أثناء قبول المصنع، بدلاً من مجرد التحقق من التشغيل بدون حمل.
10. كيف يتم اختيار جهاز التتبع المنحني؟
إذا كان المصنع يعالج بشكل متكرر صفائح معدنية كبيرة وثقيلة، فإن تابع الانحناء يستحق هذا الجهاز التفكير فيه.
1) الوظائف الرئيسية لجهاز التتبع الانحنائي
- يدعم تلقائيًا الصفائح المعدنية الكبيرة.
- تحرك بشكل متزامن مع حركة انحناء المنزلق.
- تقليل ترهل الصفائح المعدنية.
- تقليل عبء العمل على المشغل.
- يقلل من خطر تشوه الصفائح المعدنية والخدوش السطحية.
- تحسين ثبات انحناء قطع العمل الكبيرة.
2) ما هي المصانع التي ينبغي عليها تركيبها؟
الصناعات التطبيقية | مستوى التوصية |
تصنيع الخزائن الكهربائية | مُستَحسَن |
مواد الحاويات وألواح الشحن | يوصى بشدة بالتقييم |
لوحات مكيف الهواء | مُستَحسَن |
لوحات المصاعد | مُستَحسَن |
رفوف وخزائن خوادم كبيرة | مُستَحسَن |
الأقواس الصغيرة العامة | عادةً لا حاجة |
عند اختيار جهاز المتابعة، من الضروري التأكد من قدرته على تحمل الأحمال، ومنطقة الدعم، والشوط، وطريقة التحكم المتزامن، وقدرة التحكم المستقلة لليسار واليمين، والتوافق مع نظام CNC الخاص بآلة الثني.
11. هل من الضروري شراء آلة ثني آلية؟
إذا كان لدى المصنع عدد كبير من مهام الثني المتكررة يوميًا، فإن وحدة الثني الروبوتية يمكن أن تغير بشكل كبير طريقة تنظيم الإنتاج.
1) ما هي المكونات التي يتألف منها نظام الانحناء الروبوتي عادةً؟
- ماكينة ثني CNC
- الروبوت الصناعي
- نظام التحميل والتفريغ التلقائي
- طاولة تحديد موضع الصفائح المعدنية
- آلية قلب تلقائية
- جهاز تثبيت قطعة العمل
- سياج أمان ونظام حماية
- نظام التحكم في الروبوت
- نظام إدارة الإنتاج الآلي
2) مزايا الثني الروبوتي
بنود المقارنة | الانحناء اليدوي | الانحناء الآلي |
متطلبات العمل | مستوى صعوبة أعلى | يقلل من العمليات اليدوية المتكررة |
الإنتاج المستمر | يتأثر بالموظفين ونوبات العمل | أكثر ملاءمة للتشغيل طويل الأمد |
الوضع المتكرر | متأثر بالمشغل | تحديد المواقع المتكرر الآلي |
إنتاج متسلسل | يعتمد على التنظيم اليدوي | أكثر ملاءمة للإنتاج الدفعي المستقر |
تغيير الوضع | ضبط يدوي | يتطلب إعادة تهيئة البرنامج والتجهيزات |
الاستثمار الأولي | صعوبة أقل نسبياً | تكلفة مرتفعة نسبياً |
3) متى يكون الاستثمار مجدياً؟
تستدعي الحالات التالية إجراء تحليل للعائد على الاستثمار:
حجم ثني يومي كبير؛ مواصفات منتج مستقرة نسبياً؛ تكاليف عمالة عالية؛ متطلبات إنتاج متعددة الورديات مستمرة؛ صعوبة التعامل مع المنتج وقلبه؛ الحاجة إلى تحسين وقت دورة الإنتاج والاتساق.
إذا كان هناك عدد قليل فقط من قطع العمل في اليوم، مع العديد من الأنواع والتغييرات المتكررة في النوع، فقد تكون آلة الثني CNC متعددة المحاور التقليدية أكثر اقتصادية.
12. ما هي المؤشرات التي يجب مراعاتها لدقة آلة الثني؟
عند شراء آلة ثني بالضغط، لا تنظر فقط إلى قيم الدقة المعلن عنها من قبل الشركة المصنعة؛ يجب عليك التمييز بين دقة الآلة نفسها ودقة التشغيل النهائية لقطعة العمل.
مؤشرات الدقة | بنود الفحص |
تكرارية المنزلق | هل يمكنه العودة إلى نفس الموضع بعد عدة جولات؟ |
التوازي المنزلق | هل يتم تنسيق الجانبين الأيمن والأيسر؟ |
دقة تحديد موضع المقياس الخلفي | ما إذا كان تحديد الأبعاد دقيقًا |
قابلية تكرار القياس الخلفي | ما إذا كان تحديد الموقع مستقرًا بعد عدة جولات |
استقامة الطاولة | ما إذا كان هناك تشوه واضح |
اتساق زاوية الانحناء | ما إذا كانت الزوايا في المواضع المختلفة متسقة |
دقة أبعاد قطعة العمل | ما إذا كانت المعالجة الفعلية تفي بمتطلبات الرسم |
توصيات قبول المشتريات
يوصى باختيار ثلاث قطع عمل تمثيلية على الأقل لإجراء عملية الثني التجريبية:
- قطع العمل قصيرة الحجم: تحقق من الحمل الموضعي والوضع.
- قطع العمل الطويلة: تحقق من تعويض الانحراف وتناسق الزاوية.
- قطع العمل المعقدة: تحقق من برمجة العمليات المتعددة، وحجب المواد، وتداخل القوالب.
- يجب أن تكون مادة الاختبار عبارة عن صفائح معدنية من نفس الدرجة والسمك وظروف الدفعة مثل مادة الإنتاج الفعلية، ويجب تسجيل نتائج القياس قبل وبعد المعالجة.
13. كيف يتم اختيار نظام أمان لماكينة الثني؟
إن الحماية الأمنية ليست ميزة اختيارية، بل هي متطلب تقني مهم لشراء المعدات.
يجب التحقق من إعدادات السلامة التالية:
تكوين الأمان | المهام |
نظام الحماية من الليزر | مراقبة دخول الأفراد إلى المناطق الخطرة |
جهاز الحماية الكهروضوئية | توفير الحماية المناسبة للأفراد |
زر إيقاف الطوارئ | أوقف تشغيل المعدات في حالات الطوارئ |
جهاز تشغيل باليدين | توفير الحماية التشغيلية في الأوضاع المناسبة |
باب أمان ونظام تعشيق | منع الأفراد من دخول المناطق الخطرة |
دائرة الأمان الكهربائية | مراقبة الوظائف المتعلقة بالسلامة |
حماية من الحمل الزائد | تجنب تجاوز الأحمال المسموح بها |
غطاء واقٍ ميكانيكي | عزل الأجزاء المتحركة الخطرة |
بالنسبة لأنظمة الحماية الشائعة من الليزر، ضع في اعتبارك خطوط الإنتاج مثل MSD وDSP، ولكن تحقق من الطراز المحدد ووظائف الحماية والشروط المطبقة.
تذكير خاص:
عند شراء معدات للتصدير، تحقق من تصميم السلامة، وتقييم المخاطر، ووثائق الاعتماد وفقًا للوائح والمعايير المعمول بها في البلدان التي سيتم فيها تركيب المعدات واستخدامها. لا تفترض أن الجهاز بأكمله يفي بجميع متطلبات السلامة المحلية استنادًا فقط إلى علامة CE أو جهاز حماية ليزري محدد.
14. كيف تختار الشركة المصنعة والعلامة التجارية لآلة الثني؟
ستؤثر القدرات التقنية للشركة المصنعة للمعدات، وجودة التصنيع، وخدمة ما بعد البيع، وتوفير قطع الغيار على المدى الطويل، جميعها على تكاليف التشغيل المستقبلية للمعدات.
1) ماركات آلات الثني ذات الشهرة العالمية
- أمادا: علامة تجارية يابانية لمعدات الصفائح المعدنية، تغطي عمليات الثني والقص والمعالجة بالليزر.
- ترامبف: علامة تجارية ألمانية للمعدات الصناعية، تقدم معدات ثني الصفائح المعدنية باستخدام الحاسوب وغيرها من معدات معالجة الصفائح المعدنية.
- LVD: علامة تجارية بلجيكية لمعدات الصفائح المعدنية، تقدم حلول الثني والأتمتة.
- Bystronic: علامة تجارية سويسرية لمعدات معالجة الصفائح المعدنية، تركز على حلول الثني والأتمتة.
2) ماركات آلات ثني الصفائح المعدنية الصينية
كما يمتلك المصنعون الصينيون مجموعة منتجات غنية وتطبيقات سوقية واسعة.
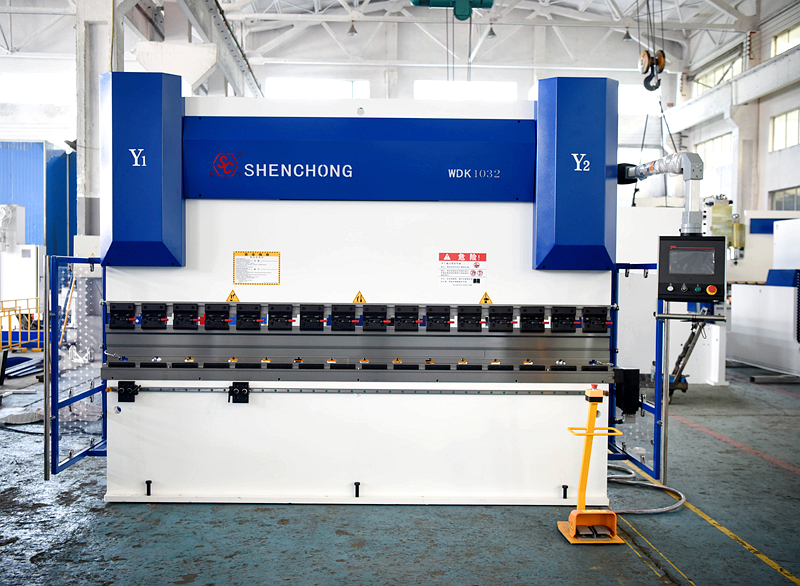
- شركة شينتشونغ: التركيز على آلات الثني من سلسلة WSK و WEK و WDK، بالإضافة إلى مراكز الثني ووحدات الثني الروبوتية.
- ياوي: شركة صينية لتصنيع معدات معالجة الصفائح المعدنية، وتغطي منتجاتها عمليات الثني والقص والمعالجة بالليزر.
- JFY: توفر معدات معالجة الصفائح المعدنية CNC والحلول ذات الصلة.
3) ما الذي يجب التركيز عليه عند اختيار الشركة المصنعة؟
يوصى بمراعاة الأبعاد التالية:
بنود الفحص | النسبة الموصى بها |
قدرات معالجة المعدات والحلول التقنية | 20% |
الهيكل الميكانيكي وجودة التصنيع | 15% |
دقة التشغيل واستقراره | 15% |
نظام وتكوين التحكم الرقمي بالحاسوب | 10% |
خدمة ما بعد البيع وتوفير قطع الغيار | 15% |
السعر والتكلفة الإجمالية لدورة الحياة | 10% |
سمعة العلامة التجارية وحالات العملاء | 10% |
التوصيل والتركيب والتدريب | 5% |
المجموع | 100% |
هذا اقتراح داخلي لتقييم المشتريات، وليس معيار تصنيف على مستوى الصناعة بأكملها.
المبدأ الأهم: لا تقارن بين العلامات التجارية فقط؛ بل قارن بين التكوينات الفعلية ونتائج المعالجة في ظل نفس ظروف العمل.
15. 12 خطأ شائع عند شراء آلات الثني
يستحق هذا القسم اهتماماً خاصاً من موظفي المشتريات.
رقم سري | أخطاء شائعة في عمليات الشراء | الإجراء الصحيح |
1 | اختيار الحمولة بناءً على أقصى سمك للصفيحة فقط | ضع في اعتبارك المادة والطول والأخدود على شكل حرف V في آن واحد |
2 | بالنظر فقط إلى إجمالي حمولة المعدات | تحقق من طول الوحدة والحمل المحلي |
3 | بالنظر فقط إلى طول الانحناء | تحقق من تباعد الأعمدة والمساحة الفعالة |
4 | بافتراض أن المزيد من المحاور أفضل دائمًا | اختر الأعمدة بناءً على مدى تعقيد قطعة العمل |
5 | التركيز فقط على العلامة التجارية لنظام التحكم الرقمي بالحاسوب | تحقق من الوظائف والصلاحيات المحددة |
6 | تجاهل تعويض الانحراف | تحديد التكوين بناءً على الطول والدقة |
7 | تجاهل جودة العفن | تحقق من مادة القالب وقدرته على تحمل الأحمال |
8 | دون الأخذ في الاعتبار ارتداد الصفيحة | تقييم قاعدة بيانات المواد ووظائف التعويض |
9 | مع تجاهل وزن قطعة العمل | قم بتهيئة أجهزة المتابعة إذا لزم الأمر |
10 | التركيز فقط على سعر المعدات | حساب تكاليف التشغيل على المدى الطويل |
11 | تجاهل احتياطات السلامة | تحقق من المعايير وميزات السلامة المطبقة |
12 | عدم إجراء اختبار ثني تجريبي فعلي | قم بإجراء اختبارات القبول باستخدام قطع العمل الفعلية |
16. ملخص: كيف تشتري آلة ثني مناسبة؟
إن أهم شيء عند شراء آلة ثني بالضغط ليس شراء أكبر آلة من حيث الحمولة، ولا اختيار الآلة التي تحتوي على أكبر عدد من التكوينات، بل التأكد من أن سعة الآلة تتناسب بدقة مع احتياجات الإنتاج الفعلية.
يُنصح بمراعاة المبادئ الأساسية الثمانية التالية:
- أولاً، ضع في اعتبارك قطعة العمل، ثم حدد الحمولة: بناءً على أقصى ظروف المعالجة الفعلية.
- أولاً، ضع في اعتبارك طول المعالجة، ثم اختر طراز الآلة: تأكد من إمكانية معالجة قطعة العمل بأمان وبشكل كامل.
- حدد عدد المحاور بناءً على مدى تعقيد المنتج: لا تسعى بشكل أعمى إلى الحصول على تكوينات عالية.
- اختر نظام التحكم الرقمي بالحاسوب (CNC) بناءً على كفاءة الإنتاج: ركز على وظائف البرمجة والأتمتة الفعلية.
- التركيز على تعويض الانحراف: ضمان زوايا انحناء متسقة لقطع العمل الطويلة.
- التركيز على القوالب والسلامة: لا تدع قدرة الآلة لا تتناسب مع القوالب وميزات السلامة.
- تقييم نقاط قوة الشركة المصنعة: التركيز على التكنولوجيا والتسليم وخدمة ما بعد البيع وقطع الغيار.
- التركيز على العائد طويل الأجل على الاستثمار: لا تقارن أسعار الشراء فقط.
عملية اتخاذ القرار النهائي لشراء آلة ثني
يوصى بإجراء عملية الشراء بالترتيب التالي لتقليل أخطاء الاختيار والاستثمار غير الضروري.
عملية شراء آلة ثني المعادن من سبع خطوات:
- تحليل المنتج
جمع رسومات قطعة العمل، والمادة، والسماكة، وطول الانحناء، وكمية الإنتاج.
- حساب الحمولة
احسب قوة الانحناء، وحمل القالب، وهامش المعدات بناءً على أقصى ظروف التشغيل.
- اختيار طراز الآلة
اختر هيكلًا هيدروليكيًا أو هجينًا كهروهيدروليكيًا أو هيكلًا كهربائيًا مؤازرًا بالكامل.
- تحديد التكوين
حدد طول العمل، ونظام التحكم الرقمي بالحاسوب، وعدد المحاور، والتعويض، والقالب، ونظام السلامة.
- اختيار الشركة المصنعة
قارن بين الحلول التقنية، وعروض الأسعار، وقدرات ما بعد البيع لثلاثة مصنعين على الأقل.
- التشغيل التجريبي واختبار القبول
إجراء اختبارات الانحناء التجريبية واختبارات الدقة باستخدام مواد فعلية وقطع عمل تمثيلية.
- بدء التركيب والإنتاج
أكمل خطة التركيب والتدريب والتحقق من العمليات وصيانة المعدات.
التوصية النهائية للشراء:
بالنسبة لمعظم شركات معالجة الصفائح المعدنية العادية، تُعدّ آلة ثني الصفائح المعدنية CNC ذات محرك هجين كهروهيدروليكي، وسعة 100-200 طن، وطول عمل 3200 مم، و4+1 أو 6+1 محاور، خيارًا جديرًا بالدراسة. مع ذلك، بالنسبة للمؤسسات التي تُنتج صفائح سميكة وكبيرة الحجم، وتُطبّق الإنتاج الآلي، ينبغي إعادة تصميم حلول المعدات بناءً على قطع العمل الفعلية، بدلًا من تطبيق تكوينات عامة.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese