Obsah
Nákup ohýbačky se může zdát jako pouhá záležitost určení nosnosti, délky obrábění a ceny, ale ve skutečnosti zahrnuje mnoho aspektů, jako je struktura zařízení, kapacita obrábění, CNC systém, hydraulický systém, konfigurace počtu os, formy, bezpečnostní ochrana, stupeň automatizace, poprodejní servis a dlouhodobé provozní náklady.
Vhodný ohýbací lis musí nejen splňovat aktuální potřeby zpracování, ale také se přizpůsobit změnám produktu a zvyšování kapacity v příštích 3–5 letech. Nesprávný výběr může vést k problémům, jako je nedostatečná tonáž, nestabilní přesnost ohýbání, nízká účinnost zpracování, nesoulad forem, vysoká spotřeba energie nebo dokonce nákup překonfigurovaného zařízení, které zůstává delší dobu nečinné.
Tato příručka systematicky analyzuje metody výběru ohýbaček z pohledu skutečného zpracování plechů a nákupu průmyslových zařízení a pomáhá nákupčím, vedoucím továren, technickým inženýrům a prodejcům zařízení stanovit kompletní sadu standardů pro výběr a hodnocení.
1. Ujasnění: Jaký typ ohýbačky potřebujete?
Neexistuje jen jeden typ ohraňovacího lisu. Různé stroje se výrazně liší svými pracovními principy, zpracovatelskou kapacitou, přesností, spotřebou energie a investičními náklady.
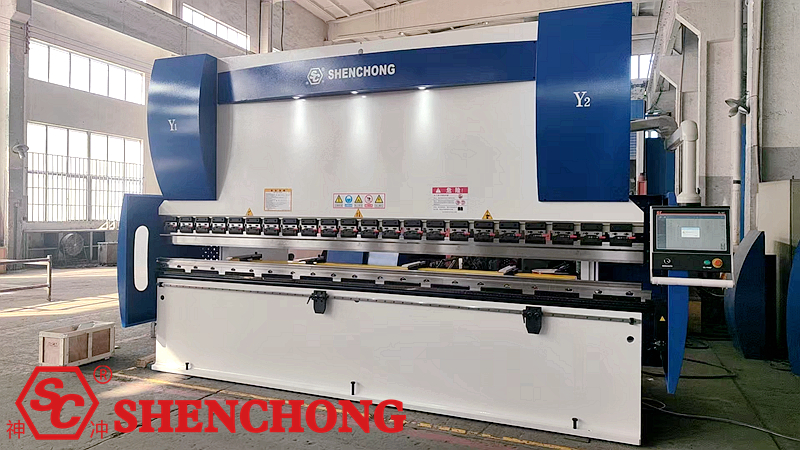
1) Klasifikace podle metody pohonu
① Běžný hydraulický CNC Ohraňovací lis Stroj
Pohání saně nahoru a dolů pomocí hydraulického systému, vhodné pro konvenční ohýbání různých plechů.
- Výhody: Vyspělá technologie, široký rozsah zpracování, velké pokrytí tonáže.
- Vhodné pro: Všeobecné zpracování plechů, ocelové konstrukce, skříně a výrobu elektrických zařízení.
② Elektrický Hybridní CNC Tisk Ohýbačka
Kombinuje servomotory, hydraulická čerpadla a technologii hydraulického řízení pro zajištění hydraulického výkonu dle potřeby.
- Výhody: Rychlá odezva, dobrá úspora energie, vysoká přesnost regulace.
- Vhodné pro: Střední až vyšší třídu zpracování plechů, hromadnou výrobu a přesné ohýbání.
③ Plně elektrický ohýbací stroj se servopohonem
Používá servomotor a mechanický převodový mechanismus k pohonu saní, nezávisle na tradičním hlavním hydraulickém systému.
- Výhody: Rychlá odezva, nízká spotřeba energie, nízká hlučnost.
- Vhodné pro: Malé až střední množství, vysokou přesnost a vysokofrekvenční výrobu.
④ Mechanický ohýbací stroj
Používá mechanický převod k pohonu saní; konkrétní aplikace závisí na konstrukci zařízení.
- Výhody: Relativně jednoduchá konstrukce, vysoká účinnost za specifických pracovních podmínek.
- Vhodné pro: Některé tradiční a specializované scénáře zpracování.
Doporučení k nákupu:
Požadavky na zpracování | Doporučené typy |
Obecné zpracování plechů | |
Vysoce přesná dávková výroba | Elektrický hybridní ohýbací stroj |
Vysokofrekvenční obrábění malých a středních objemů | Plně elektrický servo ohýbací stroj |
Ohýbání tlustých plechů pro velkou hmotnost | Hydraulický nebo elektrický hybridní ohýbací lis |
Automatizovaná kontinuální výroba | Elektrohydraulický hybridní nebo adaptovaný hydraulický ohraňovací lis |
Poznámka:
Nelze jednoduše předpokládat, že plně elektrické systémy jsou vždy lepší než hydraulické systémy nebo že elektrohydraulické hybridní systémy jsou vhodné pro všechny pracovní podmínky. Volba by měla být provedena s ohledem na nosnost, tloušťku plechu, frekvenci ohýbání, velikost obrobku a celkové náklady na životní cyklus zařízení.
2) Klasifikace podle stupně automatizace
Typy | Konfigurační funkce | Použitelné scénáře |
Standardní CNC ohýbačka | Základní CNC řízení | Malé až střední dávkové zpracování |
Víceosý CNC ohýbací stroj | Víceosý zadní doraz a ovládání posuvníku | Složité obrobky |
Ohýbačka s unášecím zařízením | Automatické zvedání plechů | Velkoformátový, vysoce odolný plech |
Robotická ohýbací jednotka | Nakládání, vykládání a obracení robotem | Hromadná automatizovaná výroba |
Flexibilní ohýbací centrum | Automatické polohování, ohýbání a změna tvaru | Velkoobjemové, vícedruhové plechové práce |
Pokud je obrobek velký a těžký, jako například velké panely elektrických skříní, panely přepravních kontejnerů nebo panely klimatizace, mělo by se přednostně zvážit zařízení pro podporu materiálu pro ohýbání.
2. Jak určit nosnost ohýbačky?
Stanovení nosnosti ohýbačky je nejdůležitějším krokem při jejím nákupu. Nonáž ohýbačky přímo určuje ohýbací tlak, kterému zařízení odolá.
Nedostatečná tonáž zabrání dokončení ohýbání cíle. Nadměrná tonáž může zvýšit investice do zařízení, náklady na formy a provozní náklady.
1) Výběr tuny na základě tloušťky plechu
Ohybovou nosnost ovlivňují hlavně následující faktory:
- Tloušťka plechu
- Plechový materiál a pevnost v tahu
- Délka ohybu
- Šířka drážky ve tvaru V dolní matrice
- Metoda ohýbání
- Tvar obrobku a proces ohýbání
Běžné vzorce pro odhad ohybu
Pro běžné plechy z nízkouhlíkové oceli (pevnost v tahu σb≈450 MPa) je nejklasičtější empirický vzorec:
Ohybová síla P (tuny) = (t²·L·K)/V
t: Tloušťka plechu (jednotka: mm)
L: Délka ohybu desky (jednotka: m)
V: Šířka drážky ve tvaru V spodní matrice (jednotka: mm)
K: Materiálový součinitel (obvykle kolem 650 pro běžnou uhlíkovou ocel; některé továrny to zjednodušují na: tloušťka plechu × 8 × délka plechu (metry))
2) Referenční hodnota společné tonáže a zpracovatelské kapacity
Následující text se týká běžné nízkouhlíkové oceli, ohýbání vzduchem a běžně používaných nástrojů. Konkrétní kapacity je třeba přepočítat na základě délky ohýbání a parametrů zařízení.
Tonáž ohýbačky | Běžné obráběcí polohování | Typický příklad konfigurace |
30T | Malý plech | 1250 mm |
40T | Malý plech | 1600 mm |
63T | Středně velký plech | 2500 mm |
80T | Středně velký plech | 2500 mm |
100T | Obecné plechy | 3200 mm |
125T | Střední plech | 3200/4000 mm |
160T | Zpracování středně silných plechů | 3200/4000 mm |
200T | Středně velký plech | 3200/4000 mm |
250T | Silnější plech | 4000 mm |
300T | Těžký plech | 4000/5000 mm |
400T | Velký tlustý talíř | 4000/5000 mm Přizpůsobeno dle obrobku |
600T nebo více | Těžké průmyslové zpracování | 1250 mm |
Poznámka:
Tato tabulka slouží jako předběžná klasifikační reference pro zadávání zakázek a neznamená, že odpovídající tonáž dokáže zpracovat všechny tloušťky plechů uvedených v tabulce po celé pracovní délce.
3) Rozdíly v ohybové nosnosti pro různé materiály
U desek stejné tloušťky mohou různé materiály vyžadovat různé ohybové síly.
Materiály | Společné charakteristiky | Úvahy o zadávání veřejných zakázek |
Uhlíková ocel Q235 | Konvenční zpracovatelský materiál | Sloužit jako základní referenční bod pro výběr |
Vysokopevnostní ocel Q355 | Vysoká pevnost | Je nutné zvýšit tonážní marži |
Nerezová ocel 304 | Ohybová síla je obvykle vyšší než u běžné nízkouhlíkové oceli | Věnujte pozornost odpružení a ochraně povrchu |
Nerezová ocel 316 | Různé pevnostní a zpracovatelské vlastnosti | Vypočítejte na základě skutečných parametrů měření materiálu |
Hliníkový plech | Významné rozdíly v pevnosti a prodloužení | Věnujte pozornost prasklinám a povrchovým prohlubním |
Měděný plech | Významné rozdíly ve vlastnostech materiálů | Určete výrobní proces na základě jakosti |
Zvláštní upozornění: Nekupujte ohýbačku pouze na základě tloušťky plechu. Musí být uveden materiál plechu, maximální délka ohybu, minimální ohybová hrana, šířka V-drážky a způsob ohýbání.
4) Jaká by měla být povolena rezerva při výběru prostornosti?
Doporučuje se vybrat stroj na základě nejnáročnějších podmínek zpracování daného obrobku a s ohledem na odpovídající kapacitní rezervu.
Například:
- Denní zpracování vyžaduje primárně 100 tun: Lze vyhodnotit stroj třídy 125 tun.
- Maximální doba zpracování se blíží 125 tunám: Pro určení, zda je potřeba stroj třídy 160 tun, je třeba provést další výpočty.
- Dlouhodobé zpracování vysokopevnostní oceli nebo nerezové oceli: Přepočty je nutné provést na základě skutečné pevnosti materiálu.
Nepočítejte slepě s nadměrnou nosností, protože je třeba sladit nosnost stroje, konstrukci pracovního stolu, nosnost matrice a povolené zatížení na jednotku délky.
3. Jak určit délku ohybu?
Současně je třeba zohlednit nosnost a délku CNC ohýbačky. Délka ohybu je klíčovým parametrem určujícím, zda stroj dokáže zpracovat cílový obrobek.
Mezi běžné pracovní délky ohýbaček patří:
- 1250 mm: Malý přesný plech.
- 1600 mm: Malé díly.
- 2500 mm: Malé až středně velké plechové výrobky.
- 3200 mm: Všeobecné průmyslové zpracování plechů.
- 4000 mm: Velké plechy a skříně.
- 5000~6000 mm: Velké plechy, ocelové konstrukce a průmyslová zařízení.
- 8000 mm a více: Extra dlouhé obrobky, obvykle vyžadující specializované řešení propojení nebo řešení pro dva stroje.
1) Které délkové parametry je třeba kontrolovat během nákupu?
Parametry | Hlavní funkce | Úvahy o zadávání veřejných zakázek |
Maximální délka ohybu | Určuje maximální délku obrobku | Kromě jmenovité délky zvažte i rozteč bočních panelů |
Rozteč sloupců | Určuje efektivní obráběcí prostor pro obrobek | Věnujte pozornost skutečnému prostoru pro průchod velkých obrobků |
Hloubka hrdla | Určuje hloubku, do které může obrobek vniknout | Obzvláště důležité pro hluboké krabicovité a složité obrobky. |
Zdvih posuvníku | Určuje vertikální vzdálenost pohybu posuvného bloku | Pro ohýbání a vykládání je nutný dostatečný prostor |
Výška otvoru | Určuje maximální vzdálenost mezi horní a dolní matricou | Ovlivňují obrábění vysokých krabicovitých a složitých obrobků |
Výška pracovního stolu | Ovlivňuje provoz a nakládku/vykládku | Mělo by se zvážit ve spojení s rozměry plechu a ergonomií |
2) Snadno přehlížený problém: Sladění nosnosti s délkou ohybu
Například při nákupu ohýbačky 200T×3200 mm je zásadní potvrdit nejen celkový tlak 200 tun, ale také:
- Zda lze 200 tun použít po celé délce 3200 mm.
- Zda splňuje požadavky na lokální zatížení při ohýbání krátkých obrobků v koncentrovaných úsecích.
- Zda pracovní stůl a saně mají dostatečnou tuhost.
- Zda je potřeba kompenzace průhybu.
- Zda podporuje podmínky zatížení mimo střed.
Zejména při zpracování krátkých a tlustých obrobků nelze bezpečnost posuzovat pouze na základě celkové hmotnosti. Je také nutné ověřit zatížení na jednotku délky, lokální zatížení a únosnost nástroje.
4. Jak vybrat CNC systém?
1) Běžné CNC systémy ohýbaček
Následuje několik značek a modelů CNC systémů na trhu, které stojí za to znát:
Značky | Reprezentativní modely | Hlavní aplikace |
DELEM | DA53T, DA58T, DA66T | CNC ohýbací řízení |
ESA | S630, S640, S650W, S875W | Víceosé řízení ohýbání |
CYBELEC | Řada CT8, CT15 atd. | CNC řízení pro ohýbačky |
Šen-čung | SC EL15T, EL19T atd. | Systém řízení ohýbání vyvinutý společností Shenchong |
Poznámka:
Konkrétní funkce, počet podporovaných os, softwarové licence a verze pro každý model by měly vycházet ze seznamu konfigurací poskytnutého výrobcem.
2) Jak vybrat různé řídicí systémy?
Požadavky na zpracování | Doporučit Fvlastnosti |
Jednoduché ohýbání v pravém úhlu | Základní CNC systém |
Víceprocesní komplexní ohýbání | CNC systém s grafickými možnostmi programování |
Vysoce přesné zpracování plechů | Podporuje kompenzaci úhlu a související funkce přesného řízení |
Víceosý zadní doraz | Podporuje řídicí jednotky s odpovídajícím počtem os |
Robotické ohýbání | Podporuje automatizační rozhraní a související programové funkce |
Hromadná výroba složitých produktů | Podporuje offline programování, správu programů a simulaci |
3) Deset klíčových funkcí, které je třeba zkontrolovat při nákupu CNC systému
- Podporuje programování 2D grafiky?
- Podporuje automatický výpočet ohýbacích procesů?
- Má funkci simulace sekvence ohýbání?
- Podporuje víceosé ovládání zadního dorazu?
- Podporuje synchronní řízení posuvníků Y1/Y2?
- Podporuje řízení kompenzace výchylky?
- Podporuje databázi materiálů?
- Podporuje databázi forem?
- Může ukládat a vyvolávat obráběcí programy?
- Podporuje offline programování nebo datová rozhraní?
Připomenutí nákupu:
Nedívejte se jen na značku nebo model řídicí jednotky; ověřte si skutečnou verzi softwaru, licencované funkce, počet os, rozhraní a operační jazyk, který si zakoupíte. I tatáž řídicí jednotka se může v důsledku různých licencí a konfigurací značně lišit ve funkčnosti.
5. Výběr počtu os pro ohýbačku
Jak zvolit počet os pro ohýbačku? Jaké jsou rozdíly mezi osami 4+1, 6+1 a 8+1? Toto je velmi důležitý aspekt konfigurace při nákupu CNC ohýbačky.
Více os nemusí nutně znamenat vyšší přesnost pro všechny obrobky. Skutečně důležité je, zda tyto hřídele dokáží řešit praktické obráběcí problémy.
1) Funkce běžných hřídelí ohýbaček
Hřídel | Funkce | Funkce |
Y1 | Ovládací prvek levého posuvníku | Ovládání polohy levého hydraulického válce |
Y2 | Ovládací prvek pravý posuvník | Ovládání polohy pravého hydraulického válce |
X | Pohyb zadního dorazu vpřed/vzad | Řízení ohybových rozměrů |
R | Pohyb zadního dorazu nahoru/dolů | Přizpůsobení umístění v různých výškách |
Z1 | Pohyb levého dorazového prstu doleva/doprava | Polohování více stanic |
Z2 | Pohyb pravého dorazového prstu doleva/doprava | Přizpůsobení speciálnímu polohování a kuželovým obrobkům |
X1/X2 | Nezávislý pohyb zadního dorazu vpřed/vzad | Kompenzace deformace pracovního stolu |
PROTI | Osa kompenzace průhybu | Ovládání polohy levého hydraulického válce |
Poznámka:
Různí výrobci mohou používat různé metody pro označování počtu os, zejména pokud jde o to, zda do celkového počtu zahrnout osu posuvníku, osu zadního dorazu a kompenzační osu. Kupní smlouva proto musí jasně specifikovat konkrétní funkci každé osy.
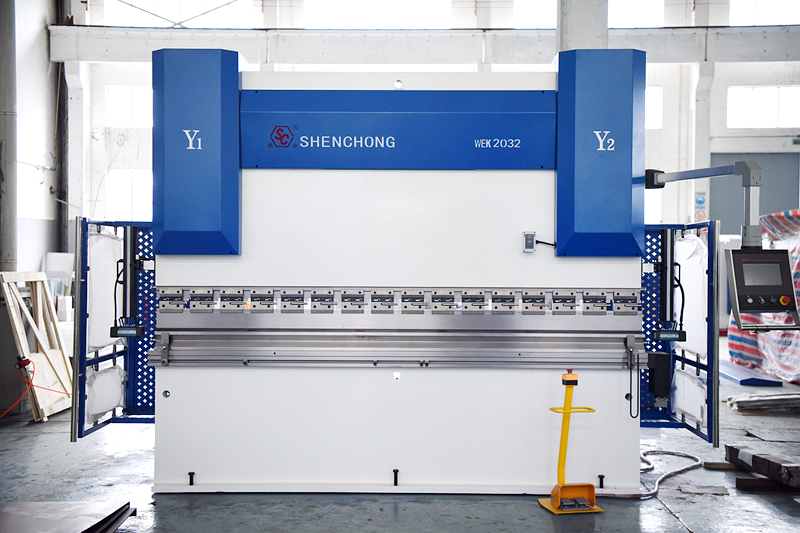
2) Které továrny jsou vhodné pro různé konfigurace os?
4+1 osý ohýbací stroj (obecná konfigurace)
- Běžné kombinace: kompenzace os Y1, Y2, X, R a V.
- Vhodné pro běžné plechy, skříně, elektrické krabice a běžné průmyslové výrobky.
- Vysoký poměr ceny a výkonu, praktická volba pro mnoho továren.
6+1 osý ohýbací stroj
- Běžné kombinace: kompenzace osy Y1, Y2, X, R, Z1, Z2 a V.
- Boční dorazy se mohou pohybovat nezávisle doleva a doprava.
- Vhodné pro složité obrobky, vícerozměrné a víceprocesní obrábění.
8+1 osý ohýbací stroj
- Obvykle přidává nezávislou polohovací osu k víceosému zadnímu dorazu.
- Vhodné pro složité plechy, nepravidelně tvarované obrobky a vysoce flexibilní výrobu.
- Konkrétní osy, které mají být přidány, by měly být založeny na tabulce konfigurace zařízení.
3) Doporučení k nákupu
Stav tovární výroby | Doporučená konfigurace |
Obecné zpracování plechů | 4+1 os |
Zpracování elektrických rozvaděčů a serverových racků | 4+1 nebo 6+1 os |
Komplexní ohýbání různých výrobků | 6+1 os |
Nepravidelně tvarované plechy a složité obrobky | 8+1 os nebo na míru dle procesu |
Automatické ohýbání roboty | Vyberte podle konfigurace robotické pracovní stanice |
Nezvyšujte si slepě rozpočet jen kvůli inzerovaným víceosým konfiguracím. Pokud obrobek zahrnuje převážně jednoduché ohyby ve tvaru L nebo U, může postačovat konfigurace 4+1 os.
6. Jak vybrat systém zadních dorazů?
Systém zadních dorazů přímo ovlivňuje polohování rozměrů ohybu, opakovatelnost a efektivitu výroby.
Při nákupu je třeba zkontrolovat:
- Přesnost polohování zadního dorazu
- Opakovatelnost
- Rozsah pohybu osy X
- Rozsah vertikálního pohybu osy R
- Množství a struktura bran
- Nosnost brány
- Provozní rychlost a stabilita
- Zda podporuje nezávislý pohyb ve více osách
- Zda má konstrukci proti kolizi
- Zda je snadné seřídit a udržovat
Pro jednoduché obrobky může postačovat zadní doraz v ose X. Pro složité obrobky se doporučuje zvážit víceosé konfigurace, jako například X, R, Z1 a Z2.
Také si všimněte:
Jmenovitá přesnost polohování zařízení se nerovná konečné rozměrové přesnosti obrobku. Skutečný výsledek obrábění je také ovlivněn rozměrovými tolerancemi plechu, polohovacím vztažným bodem, formami a ohýbacími procesy.
7. Vyplatí se pořídit systém kompenzace průhybu?
Toto je konfigurace, kterou nelze ignorovat při nákupu středních až velkých ohýbaček.
Když je ohýbačka na lisu v provozu, jsou saně a pracovní stůl vystaveny tlaku, což má za následek určitý stupeň elastické deformace.
Bez řádné kompenzace může dojít k následujícím problémům:
Úhel uprostřed obrobku je nekonzistentní s úhlem na obou koncích.
Úhel ohybu dlouhých obrobků se odchyluje.
Rovnost ohybu není ideální.
Rozměry stejného obrobku jsou na různých místech nekonzistentní.
Hlavní typy kompenzace průhybu:
Typy | Funkce | Příslušné situace |
Mechanická manuální kompenzace | Mechanismus kompenzace manuálního nastavení | Malá tonáž, jednoduché zpracování |
Elektrická kompenzace | Motoricky poháněné nastavení | Středně velká ohýbací zařízení |
Kompenzace numerického řízení CNC | Řízení CNC systému | Střední až velké, vysoce přesné zpracování |
Hydraulická kompenzace | Hydraulický mechanismus generuje kompenzační sílu | Specifické velkorozměrové vybavení |
Doporučení:
- Ohýbání malých rozměrů krátkých délek: Výběr může být založen na požadavcích na přesnost.
- Zařízení o rozměrech 100T × 3200 mm a více: Upřednostněte hodnocení.
- Zařízení o rozměrech 200T × 4000 mm a více: CNC kompenzace by měla být obecně pečlivě zvážena.
- Velká zařízení, například 400T × 5000 mm: Kompenzační schopnost by měla být uvedena jako důležitá položka technického převzetí.
Zda je nutná specifická konfigurace, by mělo být stále založeno na tuhosti rámu, délce ohybu, přesnosti obrobku a návrhu výrobce.
8. Jak vybrat ohýbací nástroje?
Ohýbací nástroje přímo ovlivňují úhel ohybu, vnitřní poloměr, minimální ohybovou hranu a kvalitu povrchu obrobku.
1) Hlavní typy matric
Typy plísní | Hlavní aplikace |
Horní forma s rovným řezem | Obecné rovné ohýbání |
Horní forma husího krku | Hluboké krabicovité a hranné obrobky |
Horní forma s ostrým řezem | Ohýbání pod specifickým úhlem a úzkou hranou |
Spodní forma Single V | Konvenční ohýbání plechů |
Dvojitá spodní forma V | Zpracování plechů různých tlouštěk |
Vícedrážková spodní forma | Ohýbání s více specifikacemi |
Segmentovaná forma | Kombinace obrobků různých délek |
Speciální tvářecí forma | Speciální konstrukce a speciální tvary |
2) Jak vybrat V-drážku?
Pro ohýbání běžné nízkouhlíkové oceli vzduchem se používá následující přibližná referenční hodnota:
V≈8t
Kde:
V: Šířka spodní drážky ve tvaru V matrice.
t: Tloušťka plechu.
Například:
Tloušťka plechu | Předběžný odkaz na drážku ve tvaru V |
1mm | 8mm |
2mm | 16mm |
3mm | 24mm |
4mm | 32mm |
5mm | 40mm |
6mm | 48mm |
8mm | 64mm |
10mm | 80mm |
Toto je pouze výchozí bod pro obecné zkušenosti s ohýbáním vzduchem a není použitelný pro všechny materiály a obrobky. Je také třeba zkontrolovat minimální ohybovou hranu, vnitřní poloměr, vtlačení povrchu a požadovanou hmotnost.
3) Na co se zaměřit při nákupu forem?
- Materiál formy a kvalita tepelného zpracování.
- Tvrdost formy a odolnost proti opotřebení.
- Únosnost formy.
- Délka formy a metoda segmentace.
- Přesnost a přímost formy.
- Shoda forem mezi horní a dolní formou.
- Metoda upínání formy.
- Podporuje rychlou výměnu formy?
- Je kompatibilní se stávajícím vybavením?
- Má schopnost zpracovávat speciální obrobky?
Věnujte zvláštní pozornost povolenému zatížení na jednotku délky formy; nezohledňujte pouze to, zda lze formu instalovat.
9. Jak by se měl kontrolovat rám a hydraulický systém ohýbačky?
Stabilita ohýbačky není určena pouze CNC systémem, ale také mechanickou konstrukcí a hydraulickým systémem.
1) Konstrukce rámu
Klíčové oblasti k prozkoumání:
- Tloušťka a materiál ocelového plechu rámu.
- Svařovací proces a úprava pnutí po svařování.
- Strukturální tuhost bočních desek, pracovního stolu a posuvníku.
- Vodicí lišty a vodicí konstrukce posuvníků.
- Přesnost obrábění a montáže.
- Kontrola deformace po dlouhodobém provozu.
Při nákupu neporovnávejte pouze hmotnost rámu; co je důležitější, zvažte konstrukční provedení, výrobní proces, tuhost a celkovou přesnost stroje.
2) Hydraulický systém
Klíčové oblasti k kontrole:
Součásti | Klíčová kritéria hodnocení |
Hydraulické čerpadlo | Značka, průtok, tlak a hluk |
Sestava hydraulického ventilu | Přesnost ovládání a rychlost odezvy |
Hydraulický válec | Těsnicí výkon a přesnost obrábění |
Olejové potrubí a armatury | Jmenovitý tlak a spolehlivost |
Olejová nádrž | Kapacita, filtrace a odvod tepla |
Servomotor | Výkon a regulační odezva |
Filtrační systém | Přesnost filtrace a snadná údržba |
3) Synchronní řízení s dvojitým válcem
CNC ohýbačky obvykle vyžadují koordinovaný provoz levého a pravého hydraulického válce.
Při nákupu byste měli pochopit:
- Zda se používá vysoce přesná detekce polohy
- Zda jsou Y1/Y2 nezávisle řízeny v uzavřené smyčce
- Metoda synchronního řízení vlevo a vpravo
- Přesnost opakovatelnosti posuvníku
- Řízení výkonu při zatížení mimo střed
Doporučuje se provést skutečné otestování výsledků ohybu na levé a pravé straně a ve střední poloze během přejímky ve výrobě, spíše než pouze kontrolovat provoz naprázdno.
10. Jak vybrat zařízení pro ohýbání?
Pokud továrna často zpracovává velké a těžké plechy, ohýbací kladka zařízení stojí za zvážení.
1) Hlavní funkce zařízení pro ohýbání
- Automaticky podepřít velké plechy.
- Pohybujte se synchronně s ohýbáním posuvníku.
- Snižte prohýbání plechu.
- Snižte pracovní zátěž operátora.
- Snižte riziko deformace plechu a poškrábání povrchu.
- Zlepšete ohybovou stabilitu velkých obrobků.
2) Které továrny by ho měly nainstalovat?
Aplikační odvětví | Úroveň doporučení |
Výroba elektrických skříní | Doporučeno |
Materiály pro kontejnery a přepravní panely | Důrazně doporučeno k vyhodnocení |
Panely klimatizace | Doporučeno |
Panely výtahů | Doporučeno |
Velké serverové racky a skříně | Doporučeno |
Obecné malé závorky | Obvykle není potřeba |
Při výběru navazujícího zařízení je nutné ověřit jeho nosnost, nosnou plochu, zdvih, synchronní způsob řízení, možnost nezávislého ovládání vlevo a vpravo a kompatibilitu s CNC systémem ohýbačky.
11. Je nutné pořídit si robotickou ohýbačku?
Pokud továrna denně provádí velké množství opakujících se ohýbacích úloh, může robotická ohýbací jednotka výrazně změnit způsob organizace výroby.
1) Jaké komponenty obvykle tvoří robotický ohýbací systém?
- CNC ohýbačka
- Průmyslový robot
- Automatický systém nakládání a vykládání
- Polohovací stůl pro plech
- Automatický mechanismus otáčení
- Upínací zařízení obrobku
- Bezpečnostní plot a ochranný systém
- Systém řízení robota
- Automatizovaný systém řízení výroby
2) Výhody robotického ohýbání
Porovnávací položky | Ruční ohýbání | Robotické ohýbání |
Požadavky na pracovní sílu | Vyšší obtížnost | Snižuje počet opakujících se manuálních operací |
Kontinuální výroba | Ovlivněno personálem a směnami | Vhodnější pro dlouhodobý provoz |
Opakované polohování | Ovlivněno operátorem | Automatizované opakující se polohování |
Hromadná výroba | Spoléhá na manuální organizaci | Vhodnější pro stabilní dávkovou výrobu |
Přechod | Ruční nastavení | Vyžaduje rekonfiguraci programu a příslušenství |
Počáteční investice | Relativně nižší obtížnost | Relativně vysoké náklady |
3) Kdy se vyplatí investovat?
Následující situace vyžadují analýzu návratnosti investic:
Velký denní objem ohýbání; Relativně stabilní specifikace produktu; Vysoké mzdové náklady; Požadavek na nepřetržitou vícesměnnou výrobu; Obtížná manipulace s produkty a jejich obracení; Potřeba zkrátit dobu a zkrátit výrobní cyklus.
Pokud se denně zpracovává jen malý počet obrobků s mnoha variantami a častými změnami typu, může být konvenční víceosá CNC ohýbačka ekonomičtější.
12. Jaké ukazatele je třeba zvážit pro přesnost ohýbačky?
Při nákupu ohýbačky se nedívejte pouze na hodnoty přesnosti uváděné výrobcem; měli byste rozlišovat mezi přesností samotného stroje a konečnou přesností obrábění obrobku.
Ukazatele přesnosti | Kontrolní položky |
Opakovatelnost posuvníku | Zda se může po několika běhech vrátit do stejné polohy |
Rovnoběžnost posuvníků | Zda jsou levá a pravá strana koordinovány |
Přesnost polohování zadního dorazu | Zda je rozměrové umístění přesné |
Opakovatelnost zadního dorazu | Zda je polohování stabilní po více běhech |
Rovnost stolu | Zda je zde zjevná deformace |
Konzistence úhlu ohybu | Zda jsou úhly v různých polohách konzistentní |
Rozměrová přesnost obrobku | Zda skutečné zpracování splňuje požadavky výkresu |
Doporučení pro přijetí zakázek
Pro zkušební ohýbání se doporučuje vybrat alespoň tři reprezentativní obrobky:
- Krátké obrobky: Zkontrolujte lokální zatížení a polohování.
- Dlouhé obrobky: Zkontrolujte kompenzaci průhybu a konzistenci úhlu.
- Složité obrobky: Zkontrolujte víceprocesové programování, blokování materiálu a kolizi matrice.
- Zkušebním materiálem by měl být plech stejné jakosti, tloušťky a podmínek šarže jako skutečný výrobní materiál a měly by být zaznamenány výsledky měření před a po zpracování.
13. Jak vybrat bezpečnostní systém pro ohýbačku?
Bezpečnostní ochrana není volitelnou funkcí, ale důležitým technickým požadavkem pro pořízení zařízení.
Bezpečnostní konfigurace, které je třeba zkontrolovat:
Bezpečnostní konfigurace | Funkce |
Systém ochrany laserové bezpečnosti | Monitorování vstupu personálu do nebezpečných prostor |
Fotoelektrické ochranné zařízení | Zajistěte odpovídající ochranu personálu |
Tlačítko nouzového zastavení | Zastavení zařízení v případě nouze |
Zařízení pro obouruční ovládání | Zajistit provozní ochranu v příslušných režimech |
Bezpečnostní dveře a zámek | Zabraňte vstupu personálu do nebezpečných prostor |
Elektrický bezpečnostní obvod | Monitorování bezpečnostních funkcí |
Ochrana proti přetížení | Zabraňte překročení povoleného zatížení |
Mechanický ochranný kryt | Izolujte nebezpečné pohyblivé části |
U běžných systémů ochrany před laserem zvažte produktové řady jako MSD a DSP, ale ověřte si konkrétní model, ochranné funkce a příslušné podmínky.
Zvláštní připomínka:
Při nákupu exportního zařízení ověřte, zda bezpečnostní návrh, posouzení rizik a certifikační dokumenty odpovídají předpisům a platným normám zemí, kde bude zařízení instalováno a používáno. Nepředpokládejte, že celý stroj splňuje všechny místní bezpečnostní požadavky pouze na základě označení CE nebo specifického laserového ochranného zařízení.
14. Jak vybrat výrobce a značku ohýbačky?
Technické možnosti výrobce zařízení, kvalita výroby, poprodejní servis a dlouhodobé dodávky náhradních dílů, to vše ovlivní budoucí provozní náklady zařízení.
1) Mezinárodně uznávané značky ohýbaček
- Amada: Japonská značka zařízení pro plech, která zahrnuje ohýbání, stříhání a laserové zpracování.
- TRUMPF: Německá značka průmyslového vybavení nabízející CNC ohýbačky a další zařízení pro zpracování plechů.
- LVD: Belgická značka zařízení pro plech, která poskytuje řešení pro ohýbání a automatizaci.
- Bystronic: Švýcarská značka zařízení pro zpracování plechů, zaměřená na ohýbání a automatizaci.
2) Čínské značky ohýbacích lisů
Čínští výrobci mají také bohaté portfolio produktů a široké tržní uplatnění.
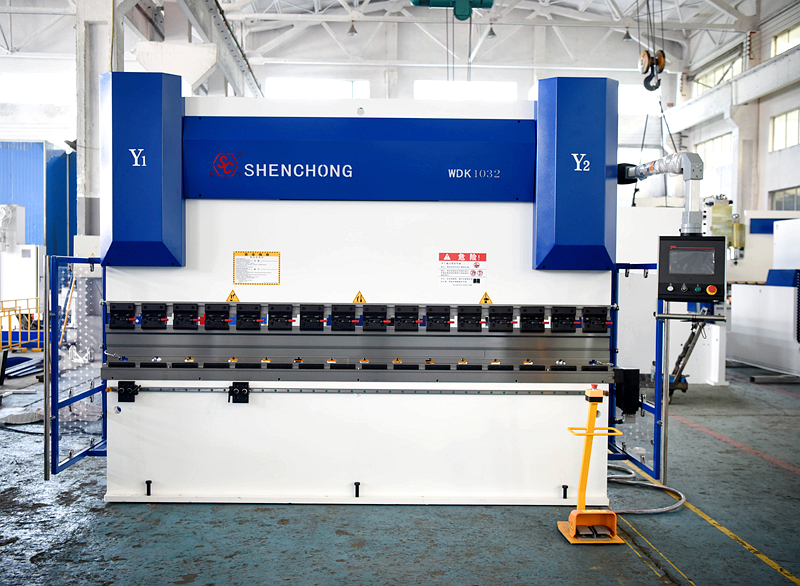
- Shenchong: Zaměřuje se na ohýbačky řad WSK, WEK a WDK, stejně jako na ohýbací centra a robotické ohýbací jednotky.
- Yawei: Čínský výrobce zařízení pro zpracování plechů s produkty zahrnujícími ohýbání, stříhání a laserové zpracování.
- JFY: Poskytuje CNC zařízení pro zpracování plechů a související řešení.
3) Na co se zaměřit při výběru výrobce?
Doporučuje se zvážit následující rozměry:
Kontrolní položky | Doporučený poměr |
Možnosti zpracování zařízení a technická řešení | 20% |
Mechanická konstrukce a kvalita výroby | 15% |
Přesnost a stabilita obrábění | 15% |
CNC systém a konfigurace | 10% |
Poprodejní servis a dodávky náhradních dílů | 15% |
Cena a celkové náklady životního cyklu | 10% |
Reputace značky a případy zákazníků | 10% |
Dodání, instalace a zaškolení | 5% |
Celkový | 100% |
Toto je návrh interního bodování pro zadávání veřejných zakázek, nikoli standard hodnocení platný v celém odvětví.
Nejdůležitější princip: Neporovnávejte pouze značky; porovnejte skutečné konfigurace a výsledky zpracování za stejných pracovních podmínek.
15. 12 běžných chyb při nákupu ohýbaček
Tato část si zaslouží zvláštní pozornost ze strany pracovníků nákupu.
Sériové číslo | Časté chyby při zadávání veřejných zakázek | Správný postup |
1 | Výběr tun výhradně na základě maximální tloušťky plechu | Současně zohledněte materiál, délku a V-drážku |
2 | Pohledem pouze na celkovou hmotnost zařízení | Zkontrolujte délku jednotky a lokální zatížení |
3 | Pohled pouze na délku ohybu | Zkontrolujte rozteč sloupců a efektivní prostor |
4 | Za předpokladu, že více os je vždy lepší | Vyberte hřídele na základě složitosti obrobku |
5 | Zaměření výhradně na značku CNC systému | Zkontrolujte konkrétní funkce a oprávnění |
6 | Ignorování kompenzace průhybu | Určení konfigurace na základě délky a přesnosti |
7 | Ignorování kvality plísní | Zkontrolujte materiál formy a nosnost |
8 | Bez ohledu na odpružení desky | Vyhodnoťte databázi materiálů a kompenzační funkce |
9 | Ignorování hmotnosti obrobku | V případě potřeby nakonfigurujte následná zařízení |
10 | Zaměření pouze na cenu zařízení | Vypočítejte dlouhodobé provozní náklady |
11 | Ignorování bezpečnostních opatření | Ověřte platné normy a bezpečnostní prvky |
12 | Neprovádění skutečného zkušebního ohýbání | Provádějte přejímací zkoušky s použitím skutečných obrobků |
16. Shrnutí: Jak koupit vhodný ohýbací stroj?
Nejdůležitější věcí při nákupu ohýbačky není koupit stroj s největší tonáží ani vybrat ten s největším počtem konfigurací, ale zajistit, aby kapacita stroje přesně odpovídala skutečným potřebám výroby.
Doporučuje se mít na paměti následujících osm základních principů:
- Nejprve zvažte obrobek a poté vyberte hmotnost: Na základě maximálních skutečných podmínek zpracování.
- Nejprve zvažte délku obrábění a poté vyberte model stroje: Zajistěte, aby bylo možné obrobek bezpečně a kompletně obrábět.
- Vyberte počet os na základě složitosti produktu: Nesnažte se slepě o vysoké konfigurace.
- Vyberte CNC systém na základě efektivity výroby: Zaměřte se na skutečné programování a automatizační funkce.
- Důraz na kompenzaci průhybu: Zajistěte konzistentní úhly ohybu u dlouhých obrobků.
- Důraz na formy a bezpečnost: Nedovolte, aby kapacita stroje neodpovídala formám a bezpečnostním prvkům.
- Zhodnoťte silné stránky výrobce: Zaměřte se na technologii, dodávky, poprodejní servis a náhradní díly.
- Důraz na dlouhodobou návratnost investic: Neporovnávejte pouze nákupní ceny.
Konečný proces rozhodování o koupi ohýbačky
Doporučuje se provést nákup v následujícím pořadí, aby se snížily chyby při výběru a zbytečné investice.
Sedmikrokový proces nákupu ohýbačky:
- Analýza produktu
Shromážděte výkresy obrobků, materiál, tloušťku, délku ohybu a výrobní množství.
- Výpočet tonáže
Vypočítejte ohybovou sílu, zatížení matrice a rezervu zařízení na základě maximálních provozních podmínek.
- Výběr modelu stroje
Vyberte si hydraulickou, elektrohydraulickou hybridní nebo plně elektrickou servo konstrukci.
- Určení konfigurace
Určete pracovní délku, CNC systém, počet os, kompenzaci, matricu a bezpečnostní systém.
- Výběr výrobce
Porovnejte technická řešení, cenové nabídky a poprodejní možnosti alespoň tří výrobců.
- Zkušební provoz a akceptační testování
Provádějte zkušební ohybové a přesnostní testy s použitím skutečných materiálů a reprezentativních obrobků.
- Instalace a spuštění výroby
Dokončete plán instalace, školení, ověření procesů a údržby zařízení.
Závěrečné doporučení k nákupu:
Pro většinu běžných společností zabývajících se zpracováním plechů je vhodné zvážit konfigurační řadu ohýbaček s CNC lisem na lis s elektrohydraulickým hybridním pohonem o výkonu 100T-200T a pracovní délkou 3200 mm, 4+1 nebo 6+1 osami. Pro podniky vyrábějící silné plechy, velké plechy a automatizovanou výrobu by však měla být řešení zařízení přepracována na základě skutečných obrobků, spíše než používat generické konfigurace.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese