Inhaltsverzeichnis
Der Kauf einer Abkantpresse mag auf den ersten Blick wie eine einfache Angelegenheit erscheinen, bei der es nur um die Bestimmung der Presskraft, der Bearbeitungslänge und des Preises geht, doch in Wirklichkeit spielen viele Aspekte eine Rolle, wie z. B. die Anlagenstruktur, die Bearbeitungskapazität, das CNC-System, das Hydrauliksystem, die Anzahl der Achsen, die Formen, die Sicherheitsvorkehrungen, der Automatisierungsgrad, der Kundendienst und die langfristigen Betriebskosten.
Eine geeignete Abkantpresse muss nicht nur den aktuellen Verarbeitungsanforderungen gerecht werden, sondern sich auch an Produktänderungen und Kapazitätserweiterungen der nächsten 3–5 Jahre anpassen. Eine ungeeignete Auswahl kann zu Problemen wie unzureichender Presskraft, instabiler Biegegenauigkeit, geringer Verarbeitungseffizienz, nicht passenden Werkzeugen, hohem Energieverbrauch oder sogar zum Kauf überdimensionierter Anlagen führen, die über längere Zeiträume ungenutzt bleiben.
Dieser Leitfaden analysiert systematisch die Auswahlmethoden für Biegemaschinen aus der Perspektive der praktischen Blechbearbeitung und der Beschaffung von Industrieanlagen und hilft Einkäufern, Werksleitern, technischen Ingenieuren und Gerätehändlern dabei, einen vollständigen Satz von Auswahl- und Bewertungsstandards zu erstellen.
1. Klären Sie: Welche Art von Abkantpresse benötigen Sie?
Es gibt nicht nur einen einzigen Typ von Abkantpresse. Die verschiedenen Maschinen unterscheiden sich erheblich in ihren Funktionsprinzipien, ihrer Verarbeitungskapazität, ihrer Genauigkeit, ihrem Energieverbrauch und ihren Investitionskosten.
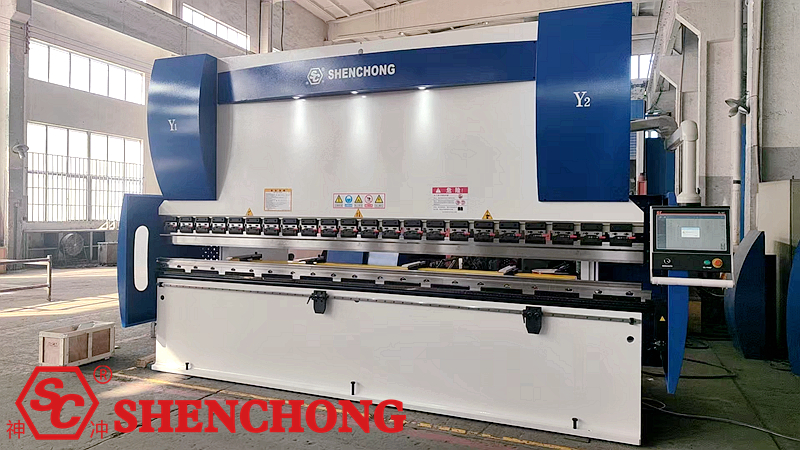
1) Klassifizierung nach Antriebsmethode
① Gewöhnliche hydraulische CNC Drücken Sie die Bremse Maschine
Die Schiene wird mittels eines Hydrauliksystems auf und ab bewegt, das für das herkömmliche Biegen verschiedener Bleche geeignet ist.
- Vorteile: Ausgereifte Technologie, breites Verarbeitungsspektrum, große Tonnageabdeckung.
- Geeignet für: Allgemeine Blechbearbeitung, Stahlkonstruktionen, Schaltschränke und die Herstellung elektrischer Geräte.
② Elektr.ical Hybrid-CNC Drücken Biegemaschine
Kombiniert Servomotoren, Hydraulikpumpen und hydraulische Steuerungstechnik, um bei Bedarf hydraulische Leistung bereitzustellen.
- Vorteile: Schnelle Reaktionszeit, gute Energieeinsparung, hohe Regelgenauigkeit.
- Geeignet für: Mittlere bis gehobene Blechbearbeitung, Massenproduktion und Präzisionsbiegen.
③ Vollelektrische Servo-Biegemaschine
Nutzt einen Servomotor und einen mechanischen Übertragungsmechanismus, um den Schlitten unabhängig vom herkömmlichen Haupthydrauliksystem anzutreiben.
- Vorteile: Schnelle Reaktionszeit, geringer Energieverbrauch, geringe Geräuschentwicklung.
- Geeignet für: Klein- bis Mittelserienfertigung mit hoher Präzision und hoher Produktionsfrequenz.
④ Mechanische Biegemaschine
Verwendet ein mechanisches Übertragungsverfahren zum Antrieb des Schlittens; die konkreten Anwendungen hängen von der Gerätekonstruktion ab.
- Vorteile: Relativ einfacher Aufbau, hohe Effizienz unter bestimmten Arbeitsbedingungen.
- Geeignet für: Einige traditionelle und spezialisierte Verarbeitungsszenarien.
Kaufempfehlung:
Verarbeitungsanforderungen | Empfohlene Typen |
Allgemeine Blechbearbeitung | |
Hochpräzise Serienfertigung | Elektrische Hybrid-Biegemaschine |
Hochfrequenzbearbeitung mit kleinen und mittleren Tonnagen | Vollelektrische Servo-Biegemaschine |
Große Tonnage, Dickblechbiegen | Hydraulische oder elektrische Hybrid-Pressbiegemaschine |
Automatisierte kontinuierliche Produktion | Elektrohydraulische Hybrid- oder angepasste hydraulische Abkantpresse |
Notiz:
Es kann nicht pauschal davon ausgegangen werden, dass vollelektrische Systeme stets besser als hydraulische Systeme sind oder dass elektrohydraulische Hybridsysteme für alle Arbeitsbedingungen geeignet sind. Die Wahl sollte unter Berücksichtigung von Tonnage, Blechdicke, Biegefrequenz, Werkstückgröße und den gesamten Lebenszykluskosten der Anlage erfolgen.
2) Klassifizierung nach Automatisierungsgrad
Arten | Konfigurationsmerkmale | Anwendbare Szenarien |
Standard-CNC-Biegemaschine | Grundlegende CNC-Steuerung | Verarbeitung kleiner bis mittlerer Chargen |
Mehrachsige CNC-Biegemaschine | Mehrachsiger Hinteranschlag und Schiebersteuerung | Komplexe Werkstücke |
Biegemaschine mit Mitnehmervorrichtung | Automatische Blechhebung | Großformatiges, robustes Blech |
Roboter-Biegeeinheit | Roboterbeladung, -entladung und -wende | automatisierte Massenproduktion |
Flexibles Biegezentrum | Automatische Positionierung, Biegung und Formänderung | Großvolumige, vielfältige Blechbearbeitung |
Bei großen und schweren Werkstücken, wie z. B. großen Schaltschrankpaneelen, Paneelen von Schiffscontainern oder Klimaanlagenpaneelen, sollte vorrangig eine Biege-Nachfolgevorrichtung in Betracht gezogen werden.
2. Wie bestimmt man die Tonnage einer Biegemaschine?
Die Bestimmung der Presskraft der Abkantpresse ist der wichtigste Schritt bei der Beschaffung. Die Presskraft der Abkantpresse bestimmt direkt den Biegedruck, dem die Maschine standhalten kann.
Unzureichende Presskraft verhindert das Erreichen des gewünschten Biegeziels. Zu hohe Presskraft kann die Investitionskosten für Ausrüstung, Formkosten und Betriebskosten erhöhen.
1) Auswahl der Tonnage basierend auf der Blechdicke
Die Biegekraft wird hauptsächlich von folgenden Faktoren beeinflusst:
- Blechdicke
- Plattenmaterial und Zugfestigkeit
- Biegelänge
- Breite der unteren Matrize für V-Nut
- Biegemethode
- Werkstückform und Biegeprozess
Gängige Formeln zur Biegeberechnung
Für gewöhnliche kohlenstoffarme Stahlplatten (Zugfestigkeit σb≈450MPa) lautet die klassischste empirische Formel:
Biegekraft P (Tonnen) = (t²·L·K)/V
t: Plattendicke (Einheit: mm)
L: Plattenbiegelänge (Einheit: m)
V: Breite der V-Nut der unteren Matrize (Einheit: mm)
K: Materialkoeffizient (im Allgemeinen etwa 650 für normalen Kohlenstoffstahl; einige Fabriken vereinfachen ihn zu: Blechdicke × 8 × Blechlänge (Meter))
2) Gemeinsame Referenzmenge für Tonnage und Verarbeitungskapazität
Die folgenden Angaben beziehen sich auf gewöhnlichen kohlenstoffarmen Stahl, Freibiegen und gängige Werkzeuge. Die spezifischen Kapazitäten müssen anhand der Biegelänge und der Geräteparameter neu berechnet werden.
Biegemaschinen-Tonnage | Gängige Bearbeitungspositionierung | Beispiel für eine typische Konfiguration |
30T | Kleine Bleche | 1250 mm |
40T | Kleine Bleche | 1600 mm |
63T | Mittelgroßes Blech | 2500 mm |
80T | Mittelgroßes Blech | 2500 mm |
100T | Allgemeine Blechbearbeitung | 3200 mm |
125T | Mittleres Blech | 3200/4000 mm |
160T | Bearbeitung von mitteldicken Blechen | 3200/4000 mm |
200T | Mittelgroßes bis großes Blech | 3200/4000 mm |
250T | Dickeres Blech | 4000 mm |
300T | Schweres Blech | 4000/5000 mm |
400T | Große dicke Platte | 4000/5000 mm, kundenspezifisch nach Werkstück |
600 Tonnen oder mehr | Schwerindustrielle Verarbeitung | 1250 mm |
Notiz:
Diese Tabelle dient als vorläufige Klassifizierungsreferenz für die Gerätebeschaffung und bedeutet nicht, dass die entsprechende Tonnage alle Blechdicken über die gesamte Arbeitslänge im Tisch bearbeiten kann.
3) Unterschiede in der Biegekraft für verschiedene Materialien
Bei Platten gleicher Dicke können unterschiedliche Materialien unterschiedliche Biegekräfte erfordern.
Materialien | Gemeinsame Merkmale | Beschaffungsüberlegungen |
Q235 Kohlenstoffstahl | Konventionelles Verarbeitungsmaterial | Dienen Sie als grundlegende Auswahlhilfe |
Q355 hochfester Stahl | Hohe Festigkeit | Eine Erhöhung der Tonnagemarge ist erforderlich |
Edelstahl 304 | Die Biegekraft ist in der Regel höher als bei normalem kohlenstoffarmem Stahl. | Achten Sie auf Rückfederung und Oberflächenschutz. |
Edelstahl 316 | Unterschiedliche Festigkeits- und Verarbeitungseigenschaften | Berechnung auf Basis der tatsächlichen Materialmessparameter |
Aluminiumplatte | Signifikante Unterschiede in Festigkeit und Dehnung | Achten Sie auf Risse und Oberflächenvertiefungen. |
Kupferplatte | Signifikante Unterschiede in den Materialeigenschaften | Ermitteln Sie den Herstellungsprozess anhand der Güteklasse |
Wichtiger Hinweis: Wählen Sie eine Biegemaschine nicht allein aufgrund der Blechdicke. Blechmaterial, maximale Biegelänge, minimale Biegekante, V-Nutbreite und Biegeverfahren müssen angegeben werden.
4) Welcher Spielraum sollte bei der Auswahl der Tonnage eingeräumt werden?
Es wird empfohlen, die Maschine anhand der anspruchsvollsten Bearbeitungsbedingungen des jeweiligen Werkstücks auszuwählen und einen entsprechenden Kapazitätszuschlag zu berücksichtigen.
Zum Beispiel:
- Für die tägliche Verarbeitung werden in der Regel 100 Tonnen benötigt: Eine Maschine der 125-Tonnen-Klasse kann in Betracht gezogen werden.
- Die maximale Bearbeitungszeit liegt bei etwa 125 Tonnen: Es sollten weitere Berechnungen durchgeführt werden, um festzustellen, ob eine Maschine der 160-Tonnen-Klasse benötigt wird.
- Langzeitverarbeitung von hochfestem Stahl oder Edelstahl: Neuberechnungen müssen auf Basis der tatsächlichen Materialfestigkeit vorgenommen werden.
Eine übermäßige Tonnage sollte nicht unbedacht zugelassen werden, da die Tonnage der Maschine, die Konstruktion des Arbeitstisches, die Tragfähigkeit des Werkzeugs und die zulässige Last pro Längeneinheit aufeinander abgestimmt sein müssen.
3. Wie lässt sich die Biegelänge bestimmen?
Die Presskraft und die Länge der CNC-Biegemaschine müssen gleichzeitig berücksichtigt werden. Die Biegelänge ist ein entscheidender Parameter, der darüber entscheidet, ob die Maschine das gewünschte Werkstück bearbeiten kann.
Gängige Arbeitslängen für Biegemaschinen sind:
- 1250 mm: Kleines Präzisionsblech.
- 1600 mm: Kleinteile.
- 2500 mm: Kleine bis mittelgroße Blechprodukte.
- 3200 mm: Allgemeine industrielle Blechbearbeitung.
- 4000 mm: Große Bleche und Schränke.
- 5000–6000 mm: Große Blechteile, Stahlkonstruktionen und Industrieanlagen.
- 8000 mm und mehr: Besonders lange Werkstücke, die in der Regel eine spezielle oder eine Doppelmaschinen-Verbindungslösung erfordern.
1) Welche Längenparameter müssen bei der Beschaffung überprüft werden?
Parameter | Hauptfunktionen | Beschaffungsüberlegungen |
Maximale Biegelänge | Bestimmt die maximale Werkstücklänge | Berücksichtigen Sie neben der Nennlänge auch den Abstand der Seitenwände. |
Spaltenabstand | Ermittelt den effektiven Bearbeitungsraum für das Werkstück | Achten Sie auf den tatsächlichen Durchgangsraum für große Werkstücke. |
Halstiefe | Bestimmt die Tiefe, bis zu der das Werkstück eintreten kann. | Besonders wichtig für tiefe, kastenförmige und komplexe Werkstücke. |
Schiebereglerstrich | Bestimmt den vertikalen Bewegungsweg des Gleitblocks | Zum Bücken und Entladen wird ausreichend Platz benötigt. |
Öffnungshöhe | Bestimmt den maximalen Abstand zwischen Ober- und Unterstempel. | Beeinträchtigt die Bearbeitung von hohen, kastenförmigen und komplexen Werkstücken |
Arbeitstischhöhe | Beeinträchtigt den Betrieb und das Be- und Entladen | Sollte in Verbindung mit den Blechabmessungen und der Ergonomie berücksichtigt werden. |
2) Leicht zu übersehendes Problem: Abstimmung der Tonnage auf die Biegelänge
Beim Kauf einer 200T×3200mm Biegemaschine ist es beispielsweise entscheidend, nicht nur den Gesamtdruck von 200 Tonnen zu bestätigen, sondern auch:
- Ob die 200 Tonnen über die gesamte Länge von 3200 mm eingesetzt werden können.
- Ob es die lokalen Lastanforderungen beim Biegen kurzer Werkstücke in konzentrierten Abschnitten erfüllt.
- Ob der Arbeitstisch und der Schlitten ausreichend stabil sind.
- Ob eine Durchbiegungskompensation erforderlich ist.
- Ob es außermittige Belastungsbedingungen unterstützt.
Insbesondere bei der Bearbeitung kurzer und dicker Werkstücke kann die Sicherheit nicht allein anhand der Gesamttonnage beurteilt werden. Es ist außerdem notwendig, die Belastung pro Längeneinheit, die lokale Belastung und die Werkzeugtragfähigkeit zu überprüfen.
4. Wie wählt man ein CNC-System aus?
1) Gängige CNC-Biegemaschinensysteme
Im Folgenden werden einige CNC-Systemmarken und -modelle vorgestellt, die auf dem Markt bekannt sein sollten:
Marken | Repräsentative Modelle | Hauptanwendungen |
DELEM | DA53T, DA58T, DA66T | CNC-Biegesteuerung |
ESA | S630, S640, S650W, S875W | Mehrachsige Biegesteuerung |
CYBELEC | CT8-, CT15-Serie usw. | CNC-Steuerung für Biegemaschinen |
Shenchong | SC EL15T, EL19T usw. | Shenchong-Eigenentwicklungssystem für Biegesteuerung |
Notiz:
Die spezifischen Funktionen, die Anzahl der unterstützten Achsen, die Softwarelizenzen und die Versionen für jedes Modell sollten auf der vom Hersteller bereitgestellten Konfigurationsliste basieren.
2) Wie wählt man verschiedene Steuerungssysteme aus?
Verarbeitungsanforderungen | Empfehlen FEigenschaften |
Einfache rechtwinklige Biegung | Grundlegendes CNC-System |
Mehrstufiges komplexes Biegen | CNC-System mit grafischer Programmierfähigkeit |
Hochpräzise Blechbearbeitung | Unterstützt Winkelkompensation und zugehörige Präzisionssteuerungsfunktionen |
Mehrachsiger Hinteranschlag | Unterstützt Controller mit der entsprechenden Anzahl an Achsen |
Roboterbiegung | Unterstützt Automatisierungsschnittstellen und zugehörige Programmfunktionen |
Massenproduktion komplexer Produkte | Unterstützt Offline-Programmierung, Programmverwaltung und Simulation |
3) Zehn wichtige Funktionen, die Sie beim Kauf eines CNC-Systems überprüfen sollten
- Unterstützt es 2D-Grafikprogrammierung?
- Unterstützt es die automatische Berechnung von Biegeprozessen?
- Verfügt es über eine Funktion zur Simulation von Biegesequenzen?
- Unterstützt es die Steuerung des Hinteranschlags in mehreren Achsen?
- Unterstützt es die synchrone Steuerung der Y1/Y2-Schieberegler?
- Unterstützt es eine Durchbiegungskompensationsregelung?
- Unterstützt es eine Materialdatenbank?
- Unterstützt es eine Formdatenbank?
- Kann es Bearbeitungsprogramme speichern und wieder aufrufen?
- Unterstützt es Offline-Programmierung oder Datenschnittstellen?
Kauferinnerung:
Achten Sie nicht nur auf die Marke oder das Modell des Controllers, sondern prüfen Sie auch die tatsächliche Softwareversion, die lizenzierten Funktionen, die Anzahl der Achsen, die Schnittstelle und die Betriebssprache. Selbst derselbe Controller kann aufgrund unterschiedlicher Lizenzen und Konfigurationen erhebliche Funktionsunterschiede aufweisen.
5. Auswahl der Achsenanzahl für eine Biegemaschine
Wie wählt man die Achsenanzahl für eine Abkantpresse? Worin unterscheiden sich 4+1, 6+1 und 8+1 Achsen? Dies ist ein sehr wichtiger Konfigurationspunkt beim Kauf einer CNC-Abkantpresse.
Mehr Achsen bedeuten nicht zwangsläufig höhere Präzision bei allen Werkstücken. Entscheidend ist, ob diese Achsen praktische Bearbeitungsprobleme lösen können.
1) Funktionen gängiger Biegemaschinenwellen
Welle | Funktion | Funktion |
Y1 | Schieberegler links | Die Position des linken Hydraulikzylinders steuern |
Y2 | Schieberegler rechts | Die Position des rechten Hydraulikzylinders steuern |
X | Vorwärts-/Rückwärtsbewegung des Rückmessers | Biegeabmessungen kontrollieren |
R | Auf-/Abbewegung des Hinteranschlags | Anpassung an die Positionierung in unterschiedlichen Höhen |
Z1 | Linke Stoppfingerbewegung nach links/rechts | Mehrstationspositionierung |
Z2 | Rechte Stoppfingerbewegung nach links/rechts | Anpassung an spezielle Positionierungen und konische Werkstücke |
X1/X2 | Unabhängige Vorwärts-/Rückwärtsbewegung des Hinteranschlags | Kompensieren Sie die Verformung des Arbeitstisches |
V | Auslenkungskompensationsachse | Die Position des linken Hydraulikzylinders steuern |
Notiz:
Verschiedene Hersteller verwenden möglicherweise unterschiedliche Methoden zur Kennzeichnung der Achsenanzahl, insbesondere hinsichtlich der Frage, ob die Schieberachse, die Hinteranschlagsachse und die Kompensationsachse in die Gesamtzahl einbezogen werden. Daher muss der Kaufvertrag die spezifische Funktion jeder Achse klar festlegen.
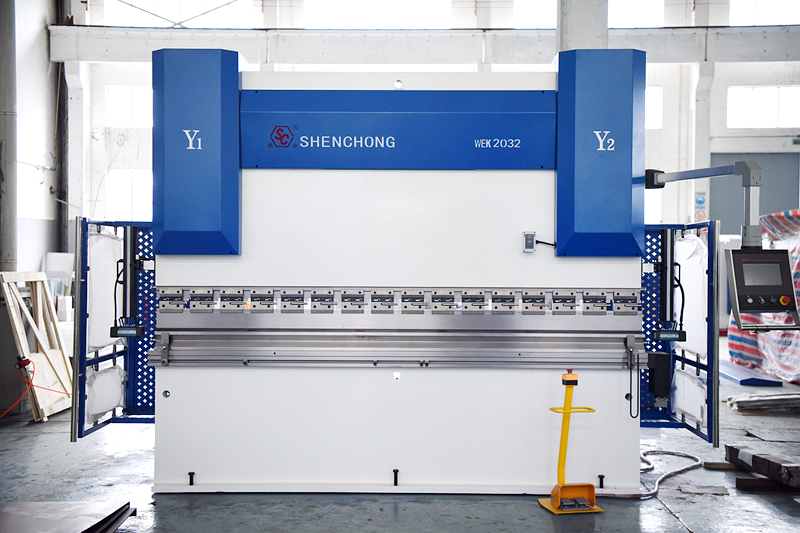
2) Welche Fabriken eignen sich für verschiedene Achsenkonfigurationen?
4+1-Achs-Biegemaschine (Allgemeine Konfiguration)
- Gängige Kombinationen: Kompensation der Y1-, Y2-, X-, R- und V-Achse.
- Geeignet für allgemeine Blechbearbeitung, Schränke, Elektroverteilerkästen und allgemeine Industrieprodukte.
- Hohes Kosten-Nutzen-Verhältnis, eine praktische Wahl für viele Fabriken.
6+1-Achs-Biegemaschine
- Gängige Kombinationen: Y1, Y2, X, R, Z1, Z2 und V-Achsen-Kompensation.
- Die seitlichen Anschläge lassen sich unabhängig voneinander nach links und rechts bewegen.
- Geeignet für komplexe Werkstücke, Bearbeitung unterschiedlicher Größe und Mehrprozessbearbeitung.
8+1-Achs-Biegemaschine
- Fügt üblicherweise eine unabhängige Positionierachse zu einem mehrachsigen Hinteranschlag hinzu.
- Geeignet für komplexe Blechbearbeitungen, unregelmäßig geformte Werkstücke und hochflexible Fertigung.
- Die hinzuzufügenden Achsen sollten sich an der Gerätekonfigurationstabelle orientieren.
3) Kaufempfehlungen
Produktionsstatus des Werks | Empfohlene Konfiguration |
Allgemeine Blechbearbeitung | 4+1 Achsen |
Verarbeitung von Elektroschränken und Serverracks | 4+1 oder 6+1 Achsen |
Komplexes Biegen verschiedener Produkte | 6+1 Achsen |
Unregelmäßig geformte Bleche und komplexe Werkstücke | 8+1 Achsen oder kundenspezifisch je nach Prozess |
Automatisches Biegen durch Roboter | Auswahl entsprechend der Roboterarbeitsplatzkonfiguration |
Erhöhen Sie Ihr Budget nicht blindlings nur aufgrund beworbener Mehrachsenkonfigurationen. Wenn das Werkstück hauptsächlich einfache L- oder U-förmige Biegungen aufweist, kann eine 4+1-Achsen-Konfiguration ausreichend sein.
6. Wie wählt man ein Hinteranschlagsystem aus?
Das Hinteranschlagsystem hat direkten Einfluss auf die Positionierung der Biegedimension, die Wiederholgenauigkeit und die Produktionseffizienz.
Beim Kauf sollten Sie Folgendes überprüfen:
- Positioniergenauigkeit des Hinteranschlags
- Wiederholbarkeit
- Bewegungsbereich der X-Achse
- Vertikaler Bewegungsbereich der R-Achse
- Anzahl und Struktur der Tore
- Tragfähigkeit des Tores
- Betriebsgeschwindigkeit und Stabilität
- Ob es unabhängige Mehrachsenbewegungen unterstützt
- Ob es über ein Antikollisionsdesign verfügt
- Ob es leicht einzustellen und zu warten ist
Bei einfachen Werkstücken kann ein Hinteranschlag entlang der X-Achse ausreichend sein. Bei komplexen Werkstücken empfiehlt sich der Einsatz von Mehrachsenkonfigurationen wie X, R, Z1 und Z2.
Beachten Sie außerdem:
Die nominelle Positioniergenauigkeit der Anlage entspricht nicht der endgültigen Maßgenauigkeit des Werkstücks. Das tatsächliche Bearbeitungsergebnis wird zudem durch Maßtoleranzen des Blechs, Bezugspunkte, Formen und Biegeprozesse beeinflusst.
7. Lohnt sich die Anschaffung eines Durchbiegungskompensationssystems?
Diese Konfiguration darf beim Kauf von mittelgroßen bis großen Biegemaschinen nicht außer Acht gelassen werden.
Beim Betrieb einer Abkantpresse werden der Schlitten und der Arbeitstisch unter Druck gesetzt, was zu einer gewissen elastischen Verformung führt.
Ohne angemessene Entschädigung kann Folgendes eintreten:
Der Winkel in der Mitte des Werkstücks stimmt nicht mit dem Winkel an beiden Enden überein.
Der Biegewinkel langer Werkstücke weicht ab.
Die Geradlinigkeit der Biegung ist nicht optimal.
Die Abmessungen desselben Werkstücks sind an verschiedenen Stellen uneinheitlich.
Hauptarten der Durchbiegungskompensation:
Arten | Merkmale | Anwendbare Situationen |
Mechanische manuelle Kompensation | Manueller Einstellkompensationsmechanismus | Geringe Tonnage, einfache Verarbeitung |
Elektrische Kompensation | Motorbetriebene Einstellung | Mittelgroße Biegegeräte |
CNC-Numerische Steuerungskompensation | CNC-Systemsteuerung | Mittelgroße bis große, hochpräzise Bearbeitung |
Hydraulischer Ausgleich | Der hydraulische Mechanismus erzeugt eine Ausgleichskraft | Spezielle Großanlagen |
Empfehlungen:
- Kleine, kurze Biegungen: Die Auswahl kann auf den Genauigkeitsanforderungen basieren.
- Anlagen ab 100T×3200mm: Bewertung priorisieren.
- Bei Anlagen ab 200T×4000mm sollte die CNC-Kompensation generell sorgfältig geprüft werden.
- Bei Großanlagen wie z. B. 400T×5000mm: Die Kompensationsfähigkeit sollte als wichtiges technisches Abnahmekriterium aufgeführt werden.
Ob eine bestimmte Konfiguration erforderlich ist, sollte weiterhin von der Rahmensteifigkeit, der Biegelänge, der Werkstückgenauigkeit und der Konstruktion des Herstellers abhängen.
8. Wie wählt man Biegewerkzeuge aus?
Die Biegewerkzeuge beeinflussen direkt den Biegewinkel, den Innenradius, die minimale Biegekante und die Oberflächenqualität des Werkstücks.
1) Haupt-Die-Typen
Schimmelarten | Hauptanwendungen |
Obere Form mit geradem Schnitt | Allgemeine gerade Biegung |
Obere Form für Schwanenhals | Tiefe, kastenförmige und kantenumlaufende Werkstücke |
Spitz geschnittene obere Form | Spezifischer Winkel und schmale Kantenbiegung |
Einzelne V-förmige Unterform | Konventionelles Blechbiegen |
Doppel-V-Unterform | Verarbeitung von Blechen unterschiedlicher Dicke |
Untere Form mit mehreren Nuten | Biegungen mit mehreren Spezifikationen |
Segmentierte Form | Kombination von Werkstücken unterschiedlicher Länge |
Spezielle Form | Spezielle Strukturen und besondere Formen |
2) Wie wählt man die V-Nut aus?
Für das Freibiegen von normalem kohlenstoffarmem Stahl werden folgende ungefähre Referenzwerte verwendet:
V≈8t
Wo:
V: Breite der unteren V-Nut der Matrize.
t: Dicke des Blechs.
Zum Beispiel:
Blechdicke | Vorläufige Referenz-V-Nut |
1 mm | 8 mm |
2 mm | 16 mm |
3mm | 24 mm |
4 mm | 32 mm |
5 mm | 40 mm |
6 mm | 48 mm |
8 mm | 64 mm |
10 mm | 80 mm |
Dies ist lediglich ein Ausgangspunkt für allgemeine Erfahrungen im Freibiegen und ist nicht auf alle Materialien und Werkstücke anwendbar. Mindestbiegekante, Innenradius, Oberflächeneinkerbung und erforderliche Presskraft müssen ebenfalls überprüft werden.
3) Was sollte beim Kauf von Gussformen beachtet werden?
- Qualität des Formmaterials und der Wärmebehandlung.
- Härte und Verschleißfestigkeit der Form.
- Tragfähigkeit der Form.
- Formlänge und Segmentierungsmethode.
- Formgenauigkeit und Geradheit.
- Formanpassung zwischen Ober- und Unterform.
- Formklemmverfahren.
- Unterstützt es einen schnellen Formenwechsel?
- Ist es mit vorhandenen Geräten kompatibel?
- Kann die Maschine auch spezielle Werkstücke bearbeiten?
Besonderes Augenmerk sollte auf die zulässige Belastung pro Längeneinheit der Form gelegt werden; es sollte nicht nur berücksichtigt werden, ob die Form installiert werden kann.
9. Wie sollten der Rahmen der Biegemaschine und das Hydrauliksystem geprüft werden?
Die Stabilität einer Biegemaschine wird nicht nur durch das CNC-System, sondern auch durch die mechanische Struktur und das Hydrauliksystem bestimmt.
1) Rahmenkonstruktion
Wichtige Untersuchungsbereiche:
- Dicke und Material der Rahmenstahlplatten.
- Schweißprozess und Spannungsbehandlung nach dem Schweißen.
- Strukturelle Steifigkeit der Seitenplatten, des Arbeitstisches und des Schlittens.
- Führungsschienen und Gleitführungsstruktur.
- Bearbeitungs- und Montagegenauigkeit.
- Verformungskontrolle nach Langzeitbetrieb.
Beim Kauf sollte man nicht nur das Rahmengewicht vergleichen; viel wichtiger sind die Konstruktion, der Herstellungsprozess, die Steifigkeit und die Gesamtpräzision der Maschine.
2) Hydrauliksystem
Wichtige Bereiche, die zu überprüfen sind:
Komponenten | Wichtigste Bewertungskriterien |
Hydraulikpumpe | Marke, Durchflussrate, Druck und Geräuschpegel |
Hydraulikventilbaugruppe | Regelgenauigkeit und Reaktionsgeschwindigkeit |
Hydraulikzylinder | Dichtungsleistung und Bearbeitungsgenauigkeit |
Ölleitungen und Armaturen | Druckfestigkeit und Zuverlässigkeit |
Öltank | Kapazität, Filtration und Wärmeableitung |
Servomotor | Leistungs- und Regelungsverhalten |
Filtersystem | Filtrationsgenauigkeit und Wartungsfreundlichkeit |
3) Synchronsteuerung für Zweizylinder
CNC-Biegepressen erfordern typischerweise den koordinierten Betrieb der linken und rechten Hydraulikzylinder.
Beim Kauf sollten Sie Folgendes beachten:
- Ob eine hochpräzise Positionserkennung verwendet wird
- Ob Y1/Y2 in einem geschlossenen Regelkreis unabhängig voneinander gesteuert werden
- Links- und rechtssynchrones Steuerungsverfahren
- Wiederholgenauigkeit des Schiebers
- Regelungsverhalten bei außermittiger Last
Es wird empfohlen, die Biegeergebnisse während der Werksabnahme tatsächlich auf der linken und rechten Seite sowie in der Mittelposition zu testen, anstatt nur den Leerlaufbetrieb zu prüfen.
10. Wie wählt man ein Biegefolgegerät aus?
Wenn die Fabrik häufig große und schwere Bleche verarbeitet, Biegestößel Das Gerät ist eine Überlegung wert.
1) Hauptfunktionen eines Biegefolgegeräts
- Automatische Unterstützung großer Bleche.
- Bewegen Sie sich synchron mit der Biegebewegung des Schiebers.
- Durchhängen des Blechs reduzieren.
- Reduzierung der Arbeitsbelastung des Bedieners.
- Das Risiko von Blechverformungen und Oberflächenkratzern wird verringert.
- Verbesserung der Biegestabilität großer Werkstücke.
2) Welche Fabriken sollten einen installieren?
Anwendungsbranchen | Empfehlungsniveau |
Herstellung von Elektroschränken | Empfohlen |
Materialien für Container und Versandpaneele | Zur Begutachtung dringend empfohlen. |
Klimaanlagenpaneele | Empfohlen |
Aufzugsverkleidungen | Empfohlen |
Große Serverracks und -schränke | Empfohlen |
Allgemeine kleine Klammern | Normalerweise nicht erforderlich |
Bei der Auswahl eines Folgegeräts müssen dessen Tragfähigkeit, Auflagefläche, Hub, Synchronsteuerungsmethode, unabhängige Links- und Rechtssteuerungsfähigkeit sowie die Kompatibilität mit dem CNC-System der Biegemaschine überprüft werden.
11. Ist die Anschaffung einer Roboterbiegemaschine notwendig?
Wenn in einer Fabrik täglich eine große Anzahl sich wiederholender Biegevorgänge anfallen, kann eine robotergestützte Biegeeinheit die Produktionsorganisation erheblich verändern.
1) Aus welchen Komponenten besteht typischerweise ein Roboterbiegesystem?
- CNC-Biegemaschine
- Industrieroboter
- Automatisches Be- und Entladesystem
- Positioniertisch für Blechbearbeitung
- Automatischer Kippmechanismus
- Werkstückspannvorrichtung
- Sicherheitszaun und Schutzsystem
- Robotersteuerungssystem
- Automatisiertes Produktionsmanagementsystem
2) Vorteile des robotergestützten Biegens
Vergleichsartikel | Manuelles Biegen | Roboterbiegung |
Arbeitsbedarf | Höherer Schwierigkeitsgrad | Reduziert sich wiederholende manuelle Arbeitsgänge |
Kontinuierliche Produktion | Abhängig von Personal und Schichtarbeit | Besser geeignet für den Langzeitbetrieb |
Wiederholte Positionierung | Vom Betreiber betroffen | Automatisierte, sich wiederholende Positionierung |
Massenproduktion | Abhängig von manueller Organisation | Besser geeignet für die stabile Chargenproduktion |
Umstellung | Manuelle Einstellung | Erfordert eine Neukonfiguration des Programms und der Vorrichtungen |
Anfangsinvestition | Relativ geringerer Schwierigkeitsgrad | relativ hohe Kosten |
3) Wann lohnt sich eine Investition?
Folgende Situationen rechtfertigen eine Rentabilitätsanalyse:
Hohes tägliches Biegevolumen; relativ stabile Produktspezifikationen; hohe Arbeitskosten; Notwendigkeit einer kontinuierlichen Mehrschichtproduktion; schwierige Produkthandhabung und -wende; Notwendigkeit der Verbesserung der Produktionszykluszeit und -konsistenz.
Bei einer geringen Anzahl von Werkstücken pro Tag, die jedoch in vielen Varianten und mit häufigen Typwechseln gefertigt werden, kann eine herkömmliche mehrachsige CNC-Biegemaschine wirtschaftlicher sein.
12. Welche Indikatoren sollten für die Genauigkeit von Biegemaschinen berücksichtigt werden?
Beim Kauf einer Abkantpresse sollten Sie nicht nur auf die vom Hersteller angegebenen Genauigkeitswerte achten; Sie sollten zwischen der Genauigkeit der Maschine selbst und der endgültigen Bearbeitungsgenauigkeit des Werkstücks unterscheiden.
Genauigkeitsindikatoren | Prüfpunkte |
Wiederholgenauigkeit des Schiebers | Ob es nach mehreren Läufen wieder in dieselbe Position zurückkehren kann |
Parallelität des Schiebers | Ob die linke und die rechte Seite koordiniert sind |
Positioniergenauigkeit des Hinteranschlags | Ob die dimensionale Positionierung genau ist |
Wiederholgenauigkeit der Hinteranschlagslehre | Ob die Positionierung nach mehreren Durchläufen stabil ist |
Tischgeradheit | Ob eine offensichtliche Verformung vorliegt |
Konsistenz des Biegewinkels | Ob die Winkel an verschiedenen Positionen konsistent sind |
Maßgenauigkeit des Werkstücks | Ob die tatsächliche Bearbeitung den Zeichnungsanforderungen entspricht |
Empfehlungen zur Beschaffungsannahme
Es wird empfohlen, mindestens drei repräsentative Werkstücke für die Probebiegung auszuwählen:
- Kleinere Werkstücke: Lokale Belastung und Positionierung prüfen.
- Bei länglichen Werkstücken: Durchbiegungskompensation und Winkelkonstanz prüfen.
- Komplexe Werkstücke: Mehrprozessprogrammierung, Materialblockierung und Werkzeuginterferenzen prüfen.
- Das Prüfmaterial sollte Blech der gleichen Güteklasse, Dicke und Chargenbedingungen wie das eigentliche Produktionsmaterial sein, und die Messergebnisse vor und nach der Bearbeitung sollten aufgezeichnet werden.
13. Wie wählt man ein Sicherheitssystem für Biegemaschinen aus?
Sicherheitsvorkehrungen sind keine optionale Funktion, sondern eine wichtige technische Voraussetzung für die Gerätebeschaffung.
Zu überprüfende Sicherheitskonfigurationen:
Sicherheitskonfiguration | Funktionen |
Laserschutzsystem | Überwachung des Personenzugangs zu Gefahrenbereichen |
Fotoelektrische Schutzvorrichtung | Für angemessenen Personenschutz sorgen |
Not-Aus-Taster | Geräte im Notfall anhalten |
Zweihand-Bediengerät | Gewährleisten Sie den Betriebsschutz in den entsprechenden Modi. |
Sicherheitstür und Verriegelung | Verhindern Sie, dass Personal Gefahrenbereiche betritt |
Elektrischer Sicherheitskreis | Sicherheitsrelevante Funktionen überwachen |
Überlastschutz | Überschreitung der zulässigen Lasten vermeiden |
Mechanische Schutzabdeckung | Gefährliche bewegliche Teile isolieren. |
Bei gängigen Laserschutzsystemen sollten Sie Produktlinien wie MSD und DSP in Betracht ziehen, aber überprüfen Sie das jeweilige Modell, die Schutzfunktionen und die anwendbaren Bedingungen.
Besondere Erinnerung:
Prüfen Sie beim Kauf von Exportgeräten die Sicherheitskonstruktion, die Risikobewertung und die Zertifizierungsdokumente anhand der Vorschriften und geltenden Normen der Länder, in denen die Geräte installiert und eingesetzt werden sollen. Gehen Sie nicht allein aufgrund einer CE-Kennzeichnung oder einer bestimmten Laserschutzvorrichtung davon aus, dass die gesamte Maschine alle lokalen Sicherheitsanforderungen erfüllt.
14. Wie wählt man einen Hersteller und eine Marke für Biegemaschinen aus?
Die technischen Fähigkeiten des Geräteherstellers, die Fertigungsqualität, der Kundendienst und die langfristige Ersatzteilversorgung beeinflussen die zukünftigen Betriebskosten des Geräts.
1) International renommierte Marken für Biegemaschinen
- Amada: Eine japanische Marke für Blechbearbeitungsmaschinen, die Biege-, Scher- und Laserbearbeitungsmaschinen anbietet.
- TRUMPF: Eine deutsche Marke für Industrieausrüstung, die CNC-Biegemaschinen und andere Blechbearbeitungsmaschinen anbietet.
- LVD: Eine belgische Marke für Blechbearbeitungsmaschinen, die Biege- und Automatisierungslösungen anbietet.
- Bystronic: Eine Schweizer Marke für Blechbearbeitungsmaschinen mit Schwerpunkt auf Biege- und Automatisierungslösungen.
2) Chinesische Marken für Abkantpressen
Chinesische Hersteller verfügen zudem über ein umfangreiches Produktportfolio und breite Marktanwendungen.
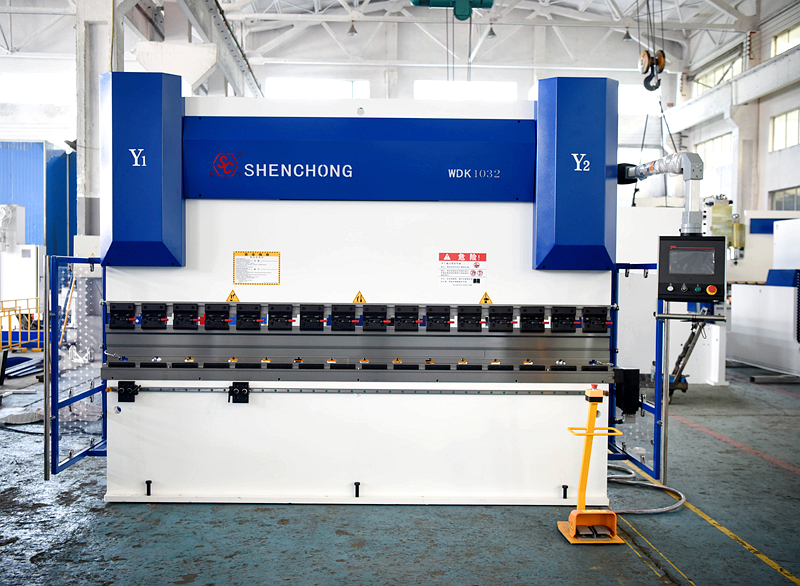
- Shenchong: Fokus auf die Biegemaschinen der Serien WSK, WEK und WDK sowie auf Biegezentren und Roboter-Biegeeinheiten.
- Yawei: Ein chinesischer Hersteller von Blechbearbeitungsmaschinen, dessen Produkte Biege-, Scher- und Laserbearbeitungsmaschinen umfassen.
- JFY: Bietet CNC-Blechbearbeitungsmaschinen und zugehörige Lösungen an.
3) Worauf sollte man bei der Auswahl eines Herstellers achten?
Es wird empfohlen, folgende Dimensionen zu berücksichtigen:
Prüfpunkte | Empfohlenes Verhältnis |
Anlagenverarbeitungskapazitäten und technische Lösungen | 20% |
Mechanische Struktur und Fertigungsqualität | 15% |
Bearbeitungsgenauigkeit und Stabilität | 15% |
CNC-System und Konfiguration | 10% |
Kundendienst und Ersatzteilversorgung | 15% |
Preis und Gesamtlebenszykluskosten | 10% |
Markenreputation und Kundenfälle | 10% |
Lieferung, Installation und Schulung | 5% |
Gesamt | 100% |
Dies ist ein interner Bewertungsvorschlag für den Beschaffungsprozess, kein branchenweiter Ranking-Standard.
Das wichtigste Prinzip: Vergleichen Sie nicht nur Marken, sondern auch tatsächliche Konfigurationen und Verarbeitungsergebnisse unter gleichen Arbeitsbedingungen.
15. 12 häufige Fehler beim Kauf von Biegemaschinen
Dieser Abschnitt verdient besondere Aufmerksamkeit seitens des Beschaffungspersonals.
Seriennummer | Häufige Fehler im Beschaffungswesen | Korrekte Vorgehensweise |
1 | Die Tonnage ausschließlich anhand der maximalen Blechdicke auszuwählen | Material, Länge und V-Nut gleichzeitig berücksichtigen |
2 | Wenn man nur die Gesamttonnage der Ausrüstung betrachtet | Prüfen Sie die Gerätelänge und die lokale Last. |
3 | Betrachtet man nur die Biegelänge | Überprüfen Sie den Spaltenabstand und den effektiven Speicherplatz. |
4 | Die Annahme, dass mehr Achsen immer besser sind | Wellenauswahl basierend auf Werkstückkomplexität |
5 | ausschließliche Fokussierung auf die Marke des CNC-Systems | Prüfen Sie die spezifischen Funktionen und Berechtigungen. |
6 | Vernachlässigung der Durchbiegungskompensation | Konfiguration anhand von Länge und Genauigkeit bestimmen |
7 | Schimmelqualität ignorieren | Prüfen Sie das Formmaterial und die Tragfähigkeit. |
8 | Die Rückfederung der Platte wird nicht berücksichtigt. | Materialdatenbank und Vergütungsfunktionen auswerten |
9 | Werkstückgewicht vernachlässigen | Konfigurieren Sie gegebenenfalls Folgegeräte. |
10 | Sich ausschließlich auf den Gerätepreis konzentrieren | Langfristige Betriebskosten berechnen |
11 | Sicherheitsvorkehrungen ignorieren | Prüfen Sie die geltenden Normen und Sicherheitsmerkmale. |
12 | Es wird keine tatsächliche Biegeprobe durchgeführt. | Führen Sie Abnahmetests mit realen Werkstücken durch. |
16. Zusammenfassung: Wie kauft man die passende Biegemaschine?
Das Wichtigste beim Kauf einer Abkantpresse ist nicht die Wahl der Maschine mit der größten Presskraft oder der meisten Konfigurationsmöglichkeiten, sondern die Gewährleistung, dass die Kapazität der Maschine genau den tatsächlichen Produktionsanforderungen entspricht.
Es wird empfohlen, die folgenden acht Kernprinzipien zu beachten:
- Zuerst sollte man das Werkstück betrachten, dann die Presskraft auswählen: Basierend auf den maximalen tatsächlichen Bearbeitungsbedingungen.
- Zuerst sollte die Bearbeitungslänge berücksichtigt werden, dann das Maschinenmodell ausgewählt werden: Es muss sichergestellt sein, dass das Werkstück sicher und vollständig bearbeitet werden kann.
- Wählen Sie die Anzahl der Achsen anhand der Produktkomplexität: Streben Sie nicht blindlings nach hohen Konfigurationen.
- Wählen Sie das CNC-System anhand der Produktionseffizienz: Konzentrieren Sie sich auf die eigentliche Programmierung und die Automatisierungsfunktionen.
- Schwerpunkt auf Durchbiegungskompensation: Gleichmäßige Biegewinkel für lange Werkstücke sicherstellen.
- Schwerpunkt auf Formen und Sicherheit: Achten Sie darauf, dass die Maschinenkapazität nicht mit den Formen und Sicherheitsmerkmalen nicht übereinstimmt.
- Beurteilen Sie die Stärken des Herstellers: Konzentrieren Sie sich auf Technologie, Lieferung, Kundendienst und Ersatzteile.
- Schwerpunkt auf langfristiger Kapitalrendite: Vergleichen Sie nicht nur die Kaufpreise.
Der endgültige Entscheidungsprozess für den Kauf einer Biegemaschine
Um Auswahlfehler und unnötige Investitionen zu vermeiden, wird empfohlen, den Kauf in der folgenden Reihenfolge durchzuführen.
Siebenstufiger Prozess zum Kauf einer Biegemaschine:
- Produktanalyse
Werkstückzeichnungen, Material, Dicke, Biegelänge und Produktionsmenge erfassen.
- Tonnageberechnung
Berechnen Sie die Biegekraft, die Werkzeugbelastung und die Anlagenreserve auf Basis der maximalen Betriebsbedingungen.
- Maschinenmodellauswahl
Wählen Sie eine hydraulische, elektrohydraulische Hybrid- oder vollelektrische Servostruktur.
- Konfigurationsbestimmung
Bestimmen Sie die Arbeitslänge, das CNC-System, die Anzahl der Achsen, die Kompensation, das Werkzeug und das Sicherheitssystem.
- Herstellerauswahl
Vergleichen Sie die technischen Lösungen, Angebote und Kundendienstleistungen von mindestens drei Herstellern.
- Probelauf und Abnahmetest
Führen Sie Probebiege- und Genauigkeitsprüfungen mit realen Materialien und repräsentativen Werkstücken durch.
- Installations- und Produktionsstart
Den Installations-, Schulungs-, Prozessverifizierungs- und Gerätewartungsplan vollständig durchführen.
Abschließende Kaufempfehlung:
Für die meisten Betriebe der Blechbearbeitung ist eine CNC-Biegepresse mit 100–200 Tonnen Presskraft, 3200 mm Arbeitslänge, elektrohydraulischem Hybridantrieb und 4+1 oder 6+1 Achsen eine sinnvolle Konfiguration. Unternehmen, die dicke oder große Bleche fertigen und automatisiert produzieren, sollten ihre Anlagenlösungen jedoch an die jeweiligen Werkstücke anpassen, anstatt auf Standardkonfigurationen zurückzugreifen.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese