Spis treści
Zakup prasy krawędziowej może wydawać się prostą kwestią ustalenia tonażu, długości obróbki i ceny, ale w rzeczywistości wiąże się z wieloma aspektami, takimi jak konstrukcja urządzenia, wydajność obróbki, system CNC, układ hydrauliczny, konfiguracja liczby osi, formy, zabezpieczenia, stopień automatyzacji, serwis posprzedażowy i długoterminowe koszty operacyjne.
Odpowiednia prasa krawędziowa musi nie tylko spełniać bieżące potrzeby przetwórcze, ale także dostosowywać się do zmian w produktach i wzrostu wydajności w ciągu najbliższych 3-5 lat. Niewłaściwy dobór może prowadzić do problemów, takich jak niewystarczający tonaż, niestabilna dokładność gięcia, niska wydajność przetwórstwa, niedopasowanie form, wysokie zużycie energii, a nawet zakup nadmiernie skonfigurowanego sprzętu, który pozostaje nieużywany przez dłuższy czas.
W niniejszym przewodniku, z perspektywy rzeczywistej obróbki blachy i zakupów sprzętu przemysłowego, dokonano systematycznej analizy metod doboru giętarek, pomagając personelowi ds. zakupów, kierownikom fabryk, inżynierom technicznym i sprzedawcom sprzętu ustalić kompletny zestaw standardów doboru i oceny.
1. Wyjaśnij: Jakiego typu prasy krawędziowej potrzebujesz?
Nie ma jednego typu prasy krawędziowej. Poszczególne maszyny różnią się znacząco pod względem zasady działania, wydajności, dokładności, zużycia energii i kosztów inwestycji.
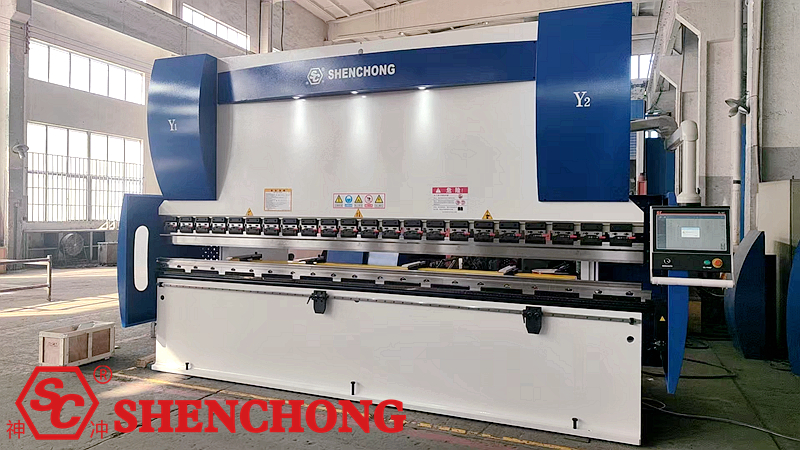
1) Klasyfikacja według metody napędu
① Zwykła hydrauliczna maszyna CNC Prasa krawędziowa Maszyna
Napędza suwak w górę i w dół za pomocą układu hydraulicznego, nadaje się do konwencjonalnego gięcia różnego rodzaju blach.
- Zalety: Dojrzała technologia, szeroki zakres przetwarzania, duży tonaż.
- Nadaje się do: ogólnej obróbki blach, konstrukcji stalowych, szaf i produkcji sprzętu elektrycznego.
② Elektr.ical Hybrydowe CNC Naciskać Maszyna do gięcia
Łączy silniki serwo, pompy hydrauliczne i technologię sterowania hydraulicznego w celu zapewnienia mocy hydraulicznej w zależności od potrzeb.
- Zalety: szybka reakcja, dobre oszczędzanie energii, wysoka precyzja sterowania.
- Nadaje się do: średniej i wysokiej klasy obróbki blachy, produkcji masowej i precyzyjnego gięcia.
③ Całkowicie elektryczna maszyna do gięcia z serwomotorem
Wykorzystuje serwosilnik i mechanizm przekładni mechanicznej do napędzania suwaka, niezależnie od tradycyjnego głównego układu hydraulicznego.
- Zalety: Szybka reakcja, niskie zużycie energii, niski poziom hałasu.
- Nadaje się do: produkcji o małym i średnim tonażu, wysokiej precyzji i wysokiej częstotliwości.
④ Giętarka mechaniczna
Wykorzystuje metodę przekładni mechanicznej do napędzania suwaka; konkretne zastosowania zależą od konstrukcji urządzenia.
- Zalety: Stosunkowo prosta konstrukcja, wysoka wydajność w określonych warunkach pracy.
- Nadaje się do: niektórych tradycyjnych i specjalistycznych scenariuszy przetwarzania.
Rekomendacja zakupu:
Wymagania dotyczące przetwarzania | Zalecane typy |
Ogólna obróbka blachy | |
Produkcja wsadowa o wysokiej precyzji | Elektryczna hybrydowa maszyna do gięcia |
Obróbka skrawaniem o wysokiej częstotliwości, małych i średnich tonażach | Całkowicie elektryczna maszyna do gięcia z serwomotorem |
Gięcie dużych tonaży, grubych blach | Hydrauliczna lub elektryczna prasa krawędziowa hybrydowa |
Zautomatyzowana ciągła produkcja | Elektrohydrauliczna hybrydowa lub dostosowana hydrauliczna prasa krawędziowa |
Notatka:
Nie można po prostu zakładać, że systemy całkowicie elektryczne są zawsze lepsze od hydraulicznych, ani że hybrydowe systemy elektrohydrauliczne nadają się do wszystkich warunków pracy. Wybór powinien być dokonany z uwzględnieniem tonażu, grubości blachy, częstotliwości gięcia, rozmiaru obrabianego przedmiotu oraz całkowitego kosztu cyklu życia urządzenia.
2) Klasyfikacja według stopnia automatyzacji
Typy | Funkcje konfiguracji | Obowiązujące scenariusze |
Standardowa giętarka CNC | Podstawowe sterowanie CNC | Przetwarzanie wsadowe na małą i średnią skalę |
Wieloosiowa giętarka CNC | Wieloosiowy tylny ogranicznik i sterowanie suwakiem | Złożone elementy obrabiane |
Giętarka z urządzeniem podążającym | Automatyczne podnoszenie blachy | Duże, wytrzymałe blachy |
Robotyczna jednostka gnąca | Robot ładuje, rozładowuje i obraca | Masowa zautomatyzowana produkcja |
Elastyczne centrum gięcia | Automatyczne pozycjonowanie, gięcie i zmiana kształtu | Wielkogabarytowe, wielowariantowe prace blacharskie |
Jeżeli obrabiany element jest duży i ciężki, np. duże panele szafy elektrycznej, panele kontenera transportowego lub panele klimatyzatora, należy w pierwszej kolejności rozważyć zastosowanie urządzenia podtrzymującego materiał podczas gięcia.
2. Jak określić tonaż giętarki?
Określenie tonażu prasy krawędziowej jest najważniejszym etapem zakupu. Tonaż prasy krawędziowej bezpośrednio determinuje siłę gięcia, jaką urządzenie jest w stanie wytrzymać.
Niewystarczający tonaż uniemożliwi wykonanie docelowego gięcia. Nadmierny tonaż może zwiększyć inwestycje w sprzęt, koszty form i koszty operacyjne.
1) Wybór tonażu na podstawie grubości blachy
Na tonaż gięcia wpływają przede wszystkim następujące czynniki:
- Grubość blachy
- Materiał arkuszowy i wytrzymałość na rozciąganie
- Długość gięcia
- Szerokość dolnego rowka V
- Metoda gięcia
- Kształt przedmiotu obrabianego i proces gięcia
Typowe wzory do szacowania zginania
W przypadku zwykłych blach ze stali niskowęglowej (wytrzymałość na rozciąganie σb≈450MPa) najbardziej klasyczny wzór empiryczny jest następujący:
Siła zginająca P (tony) = (t²·L·K)/V
t: Grubość blachy (jednostka: mm)
L: Długość gięcia blachy (jednostka: m)
V: Szerokość rowka V dolnej matrycy (jednostka: mm)
K: Współczynnik materiałowy (zwykle około 650 dla zwykłej stali węglowej; niektóre fabryki upraszczają go do: grubości blachy × 8 × długości blachy (metry))
2) Odniesienie do wspólnego tonażu i zdolności przetwórczej
Poniższe odniesienia dotyczą zwykłej stali niskowęglowej, gięcia pneumatycznego i powszechnie stosowanych matryc. Konkretne wydajności należy przeliczyć na podstawie długości gięcia i parametrów urządzenia.
Tonaż giętarki | Typowe pozycjonowanie obróbki | Przykład typowej konfiguracji |
30T | Mała blacha | 1250 mm |
40T | Mała blacha | 1600 mm |
63T | Blacha średniej wielkości | 2500 mm |
80T | Blacha średniej wielkości | 2500 mm |
100T | Blacha ogólna | 3200 mm |
125T | Średnia blacha | 3200/4000 mm |
160T | Obróbka płyt średniogrubych | 3200/4000 mm |
200T | Średnio-duża blacha | 3200/4000 mm |
250T | Grubsza blacha | 4000 mm |
300T | Gruba blacha | 4000/5000 mm |
400T | Duża gruba płyta | 4000/5000mm Dostosowane do obrabianego przedmiotu |
600T lub więcej | Ciężkie przetwarzanie przemysłowe | 1250 mm |
Notatka:
Niniejsza tabela stanowi wstępne odniesienie klasyfikacyjne dla zakupów sprzętu i nie oznacza, że dany tonaż umożliwia obróbkę wszystkich grubości blach podanych w tabeli na całej długości roboczej.
3) Różnice w tonażu gięcia dla różnych materiałów
W przypadku płyt o tej samej grubości różne materiały mogą wymagać różnych sił gięcia.
Przybory | Wspólne cechy | Rozważania dotyczące zamówień publicznych |
Stal węglowa Q235 | Materiał do przetwarzania konwencjonalnego | Służy jako podstawowe odniesienie do wyboru |
Stal o wysokiej wytrzymałości Q355 | Wysoka wytrzymałość | Wymagane jest zwiększenie marginesu tonażowego |
stal nierdzewna 304 | Siła gięcia jest zwykle większa niż w przypadku zwykłej stali niskowęglowej | Zwróć uwagę na sprężystość i ochronę powierzchni |
stal nierdzewna 316 | Różne właściwości wytrzymałościowe i przetwórcze | Oblicz na podstawie rzeczywistych parametrów pomiaru materiału |
Płyta aluminiowa | Istotne różnice w wytrzymałości i wydłużeniu | Zwróć uwagę na pęknięcia i wgniecenia powierzchni |
Blacha miedziana | Istotne różnice we właściwościach materiałów | Określ proces produkcyjny na podstawie gatunku |
Przypomnienie: Nie kupuj giętarki wyłącznie na podstawie grubości blachy. Należy podać materiał blachy, maksymalną długość gięcia, minimalną krawędź gięcia, szerokość rowka V oraz metodę gięcia.
4) Jaki margines należy uwzględnić przy wyborze tonażu?
Zaleca się, aby dobór maszyny był dokonywany na podstawie najbardziej wymagających warunków obróbki konkretnego przedmiotu obrabianego i uwzględnił odpowiedni margines wydajności.
Na przykład:
- Do codziennego przetwarzania potrzeba głównie 100 ton: Można ocenić maszynę klasy 125 ton.
- Maksymalny czas przetwarzania wynosi blisko 125 ton: Należy przeprowadzić dalsze obliczenia, aby ustalić, czy potrzebna jest maszyna o klasie 160 ton.
- Długotrwała obróbka stali o wysokiej wytrzymałości lub stali nierdzewnej: Należy dokonać ponownych obliczeń w oparciu o rzeczywistą wytrzymałość materiału.
Nie należy bezkrytycznie dopuszczać nadmiernego tonażu, ponieważ tonaż maszyny, konstrukcja stołu roboczego, nośność matrycy i dopuszczalne obciążenie na jednostkę długości muszą być dopasowane.
3. Jak określić długość gięcia?
Należy jednocześnie uwzględnić tonaż i długość prasy krawędziowej CNC. Długość gięcia jest kluczowym parametrem decydującym o tym, czy maszyna może obrabiać docelowy element.
Typowe długości robocze giętarek obejmują:
- 1250mm: Drobna, precyzyjna blacha.
- 1600mm: Małe części.
- 2500mm: Małe i średnie wyroby z blachy.
- 3200mm: Ogólna przemysłowa obróbka blachy.
- 4000mm: Duże blachy i szafki.
- 5000~6000mm: Duże blachy, konstrukcje stalowe i urządzenia przemysłowe.
- 8000 mm i więcej: Bardzo długie elementy obrabiane, zwykle wymagające rozwiązania dedykowanego lub łączącego dwie maszyny.
1) Jakie parametry długości należy sprawdzić podczas zakupu?
Parametry | Główne funkcje | Rozważania dotyczące zamówień publicznych |
Maksymalna długość gięcia | Określa maksymalną długość przedmiotu obrabianego | Oprócz długości nominalnej należy wziąć pod uwagę odstęp między panelami bocznymi |
Odstępy między kolumnami | Określa efektywną przestrzeń obróbczą dla przedmiotu obrabianego | Zwróć uwagę na rzeczywistą przestrzeń przejścia dla dużych elementów obrabianych |
Głębokość gardła | Określa głębokość, na jaką może wejść przedmiot obrabiany | Szczególnie ważne w przypadku głębokich, prostokątnych i skomplikowanych elementów obrabianych. |
Suwak suwakowy | Określa pionową odległość ruchu bloku przesuwnego | Wymagana jest wystarczająca ilość miejsca do schylania się i rozładunku |
Wysokość otworu | Określa maksymalną przestrzeń między górnym i dolnym stemplem | Wpływa na obróbkę wysokich, pudełkowatych i skomplikowanych przedmiotów |
Wysokość stołu roboczego | Wpływa na działanie i załadunek/rozładunek | Należy brać pod uwagę wymiary blachy i ergonomię |
2) Łatwo przeoczony problem: dopasowanie tonażu do długości gięcia
Na przykład przy zakupie giętarki o wymiarach 200T×3200mm kluczowe jest potwierdzenie nie tylko całkowitej siły nacisku wynoszącej 200 ton, ale także:
- Czy 200 ton można wykorzystać na całej długości 3200 mm.
- Czy spełnia lokalne wymagania dotyczące obciążenia podczas gięcia krótkich elementów obrabianych w skoncentrowanych przekrojach.
- Czy stół roboczy i suwak mają wystarczającą sztywność.
- Czy kompensacja ugięcia jest potrzebna.
- Czy obsługuje warunki obciążenia poza środkiem.
Zwłaszcza w przypadku obróbki krótkich i grubych elementów, bezpieczeństwa nie można oceniać wyłącznie na podstawie całkowitego tonażu. Konieczne jest również sprawdzenie obciążenia na jednostkę długości, obciążenia lokalnego oraz nośności matrycy.
4. Jak wybrać system CNC?
1) Typowe systemy CNC do gięcia
Poniżej przedstawiamy niektóre marki i modele systemów CNC dostępne na rynku, które warto poznać:
Marki | Modele reprezentatywne | Główne zastosowania |
DELEM | DA53T, DA58T, DA66T | Sterowanie gięciem CNC |
ESA | S630, S640, S650W, S875W | Kontrola gięcia wieloosiowego |
CYBELEK | Seria CT8, CT15, itd. | Sterowanie CNC dla giętarek |
Shenchong | SC EL15T, EL19T, itp. | Samodzielnie opracowany system sterowania gięciem firmy Shenchong |
Notatka:
Konkretne funkcje, liczbę obsługiwanych osi, licencje oprogramowania i wersje dla każdego modelu należy określić na podstawie listy konfiguracyjnej dostarczonej przez producenta.
2) Jak wybierać różne systemy sterowania?
Wymagania dotyczące przetwarzania | Polecić Fcechy |
Proste gięcie pod kątem prostym | Podstawowy system CNC |
Wieloprocesowe gięcie złożone | System CNC z możliwością programowania graficznego |
Precyzyjna obróbka blachy | Obsługuje kompensację kąta i powiązane funkcje precyzyjnej kontroli |
Wieloosiowy tylny zderzak | Obsługuje kontrolery z odpowiednią liczbą osi |
Gięcie robotyczne | Obsługuje interfejsy automatyzacji i powiązane funkcje programu |
Masowa produkcja złożonych produktów | Obsługuje programowanie offline, zarządzanie programami i symulację |
3) Dziesięć kluczowych funkcji, które należy sprawdzić przy zakupie systemu CNC
- Czy obsługuje programowanie grafiki 2D?
- Czy obsługuje automatyczne obliczanie procesów gięcia?
- Czy posiada funkcję symulacji sekwencji gięcia?
- Czy obsługuje wieloosiową kontrolę tylnego zderzaka?
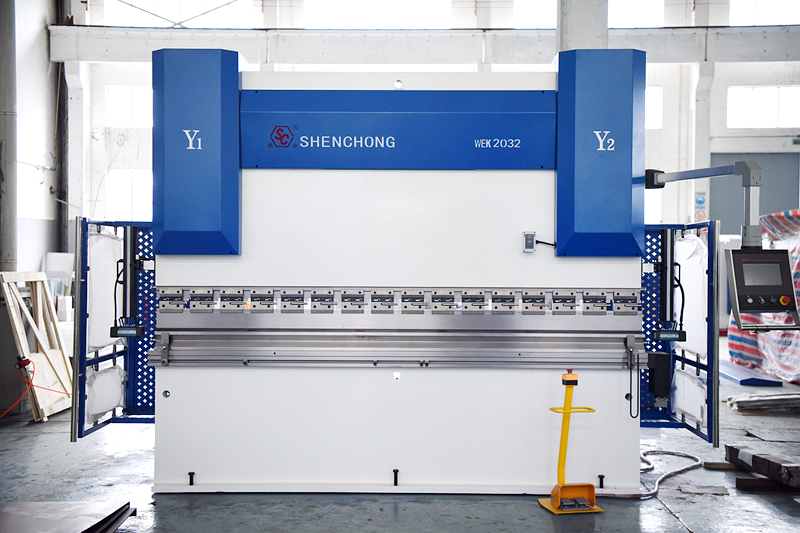
- Czy obsługuje synchroniczne sterowanie suwakiem Y1/Y2?
- Czy obsługuje kontrolę kompensacji ugięcia?
- Czy obsługuje bazę danych materiałów?
- Czy obsługuje bazę danych form?
- Czy można zapisywać i przywoływać programy obróbki?
- Czy obsługuje programowanie offline lub interfejsy danych?
Przypomnienie o zakupie:
Nie patrz tylko na markę czy model kontrolera; sprawdź rzeczywistą wersję oprogramowania, licencjonowane funkcje, liczbę osi, interfejs i język sterowania, który kupujesz. Nawet ten sam kontroler może znacząco różnić się funkcjonalnie ze względu na różne licencje i konfiguracje.
5. Wybór liczby osi dla giętarki
Jak dobrać liczbę osi do prasy krawędziowej? Jakie są różnice między osiami 4+1, 6+1 i 8+1? To bardzo ważna kwestia konfiguracji przy zakupie giętarki CNC.
Więcej osi niekoniecznie oznacza wyższą precyzję dla wszystkich obrabianych elementów. Najważniejsze jest to, czy te wały rozwiążą praktyczne problemy obróbkowe.
1) Funkcje typowych wałów giętarek
Wał | Funkcjonować | Funkcjonować |
Y1 | Lewy suwak sterujący | Kontrola położenia lewego cylindra hydraulicznego |
Y2 | Prawy suwak sterujący | Kontroluj położenie prawego cylindra hydraulicznego |
X | Ruch do przodu/do tyłu tylnego zderzaka | Kontroluj wymiary gięcia |
R | Ruch w górę/w dół tylnego zderzaka | Dostosuj się do ustawienia na różnych wysokościach |
Z1 | Lewy palec zatrzymuje ruch w lewo/prawo | Pozycjonowanie wielostanowiskowe |
Z2 | Prawy palec stopu, ruch w lewo/prawo | Dostosuj się do specjalnego pozycjonowania i stożkowych elementów obrabianych |
X1/X2 | Niezależny ruch do przodu/do tyłu tylnego zderzaka | Kompensacja odkształceń stołu roboczego |
V | Oś kompensacji ugięcia | Kontrola położenia lewego cylindra hydraulicznego |
Notatka:
Różni producenci mogą stosować różne metody oznaczania liczby osi, zwłaszcza w odniesieniu do tego, czy w łącznej liczbie osi uwzględnić oś suwaka, oś zderzaka tylnego i oś kompensacyjną. Dlatego umowa kupna musi jasno określać konkretną funkcję każdej osi.
2) Które fabryki są odpowiednie dla różnych konfiguracji osi?
Giętarka 4+1 osiowa (konfiguracja ogólna)
- Popularne kombinacje: kompensacja osi Y1, Y2, X, R i V.
- Nadaje się do ogólnego stosowania w blachach, szafkach, skrzynkach elektrycznych i ogólnych produktach przemysłowych.
- Wysoki stosunek ceny do jakości, praktyczny wybór dla wielu fabryk.
Giętarka 6+1 osiowa
- Popularne kombinacje: Y1, Y2, X, R, Z1, Z2 i kompensacja osi V.
- Ograniczniki boczne mogą poruszać się niezależnie w lewo i w prawo.
- Nadaje się do obróbki skomplikowanych elementów, obróbki o różnych rozmiarach i wieloprocesowej.
Giętarka 8+1 osiowa
- Zwykle dodaje niezależną oś pozycjonującą do tylnego zderzaka wieloosiowego.
- Nadaje się do obróbki skomplikowanych blach, elementów o nieregularnych kształtach i produkcji wymagającej dużej elastyczności.
- Konkretne osie, które należy dodać, należy wybrać na podstawie tabeli konfiguracji sprzętu.
3) Rekomendacje zakupowe
Status produkcji fabrycznej | Zalecana konfiguracja |
Ogólna obróbka blachy | 4+1 osie |
Przetwarzanie szaf elektrycznych i stojaków serwerowych | Osie 4+1 lub 6+1 |
Kompleksowe gięcie różnych produktów | 6+1 osi |
Blachy o nieregularnych kształtach i złożone elementy obrabiane | 8+1 osi lub dostosowane do procesu |
Automatyczne gięcie przez roboty | Wybierz zgodnie z konfiguracją stanowiska roboczego robota |
Nie zwiększaj budżetu bezmyślnie tylko ze względu na reklamowane konfiguracje wieloosiowe. Jeśli obrabiany element obejmuje głównie proste zagięcia w kształcie litery L lub U, konfiguracja 4+1 osi może być wystarczająca.
6. Jak wybrać system tylnego zderzaka?
Układ tylnego zderzaka ma bezpośredni wpływ na pozycjonowanie wymiarów gięcia, powtarzalność i wydajność produkcji.
Dokonując zakupu należy sprawdzić:
- Dokładność pozycjonowania tylnego zderzaka
- Powtarzalność
- Zakres ruchu osi X
- Zakres ruchu pionowego osi R
- Ilość i konstrukcja bramek
- Nośność bramy
- Prędkość i stabilność działania
- Czy obsługuje niezależny ruch wieloosiowy
- Czy ma konstrukcję zapobiegającą kolizjom
- Czy jest łatwy w regulacji i utrzymaniu
W przypadku prostych elementów obrabianych wystarczający może być tylny ogranicznik osi X. W przypadku złożonych elementów obrabianych zaleca się rozważenie konfiguracji wieloosiowych, takich jak X, R, Z1 i Z2.
Należy również zwrócić uwagę:
Nominalna dokładność pozycjonowania urządzenia nie jest równa ostatecznej dokładności wymiarowej przedmiotu obrabianego. Na rzeczywisty wynik obróbki wpływają również tolerancje wymiarowe blachy, punkty odniesienia pozycjonowania, formy i procesy gięcia.
7. Czy warto kupić system kompensacji ugięcia?
Jest to konfiguracja, której nie można zignorować przy zakupie giętarek średniej lub dużej wielkości.
Podczas pracy prasy krawędziowej suwak i stół roboczy poddawane są naciskowi, co powoduje pewien stopień sprężystej deformacji.
Bez odpowiedniego odszkodowania mogą wystąpić następujące zdarzenia:
Kąt w środku przedmiotu obrabianego jest niezgodny z kątem na obu jego końcach.
Kąt gięcia długich elementów ulega odchyleniu.
Prostoliniowość zagięcia nie jest idealna.
Wymiary tego samego przedmiotu obrabianego są różne w różnych miejscach.
Główne rodzaje kompensacji ugięcia:
Typy | Cechy | Obowiązujące sytuacje |
Mechaniczna kompensacja ręczna | Mechanizm kompensacji ręcznej regulacji | Mały tonaż, proste przetwarzanie |
Kompensacja elektryczna | Regulacja napędzana silnikiem | Sprzęt do gięcia średniej wielkości |
Kompensacja sterowania numerycznego CNC | Sterowanie systemem CNC | Przetwarzanie średnio- i wielkogabarytowe o wysokiej precyzji |
Kompensacja hydrauliczna | Mechanizm hydrauliczny generuje siłę kompensacyjną | Specyficzny sprzęt wielkogabarytowy |
Zalecenia:
- Małe, krótkie gięcie: Wybór może być oparty na wymaganiach dotyczących dokładności.
- Sprzęt o wymiarach 100T×3200mm i większy: Ocena priorytetowa.
- W przypadku urządzeń o wymiarach 200T×4000mm i większych należy na ogół dokładnie rozważyć kompensację CNC.
- W przypadku dużych urządzeń o wymiarach 400T×5000mm: zdolność kompensacji powinna być ważnym elementem akceptacji technicznej.
Decyzja o konieczności konkretnej konfiguracji powinna nadal zależeć od sztywności ramy, długości gięcia, dokładności przedmiotu obrabianego i projektu producenta.
8. Jak dobrać matryce do gięcia?
Matryce do gięcia mają bezpośredni wpływ na kąt gięcia, promień wewnętrzny, minimalną krawędź gięcia i jakość powierzchni przedmiotu obrabianego.
1) Główne typy matryc
Rodzaje form | Główne zastosowania |
Forma górna o prostym cięciu | Ogólne gięcie proste |
Górna forma typu „gęsia szyja” | Głębokie, pudełkowate elementy obrabiane z krawędziami powracającymi |
Forma górna z ostrym cięciem | Gięcie pod określonym kątem i na wąskich krawędziach |
Pojedyncza dolna forma V | Konwencjonalne gięcie blach |
Podwójna dolna forma V | Obróbka blach o różnych grubościach |
Wielorowkowa dolna forma | Gięcie o wielu specyfikacjach |
Segmentowana forma | Połączenie elementów o różnych długościach |
Specjalna forma formująca | Specjalne konstrukcje i specjalne kształty |
2) Jak wybrać rowek w kształcie litery V?
W przypadku gięcia powietrznego zwykłej stali niskowęglowej stosuje się następujące przybliżone odniesienie:
V≈8t
Gdzie:
V: Szerokość dolnego rowka V-kształtnego.
t: Grubość blachy.
Na przykład:
Grubość blachy | Wstępne odniesienie do rowka w kształcie litery V |
1 mm | 8 mm |
2mm | 16 mm |
3 mm | 24 mm |
4 mm | 32 mm |
5 mm | 40 mm |
6 mm | 48 mm |
8 mm | 64 mm |
10 mm | 80 mm |
To tylko punkt wyjścia dla ogólnego doświadczenia w gięciu na powietrzu i nie ma zastosowania do wszystkich materiałów i elementów obrabianych. Należy również sprawdzić minimalną krawędź gięcia, promień wewnętrzny, wgniecenie powierzchni i wymagany tonaż.
3) Na co należy zwrócić uwagę przy zakupie form?
- Jakość materiału formy i obróbki cieplnej.
- Twardość formy i odporność na zużycie.
- Nośność formy.
- Długość formy i metoda segmentacji.
- Dokładność i prostoliniowość formy.
- Dopasowanie formy górnej i dolnej.
- Metoda zaciskania formy.
- Czy obsługuje szybką wymianę formy?
- Czy jest kompatybilny z istniejącym sprzętem?
- Czy ma możliwość obróbki specjalnych elementów?
Należy zwrócić szczególną uwagę na dopuszczalne obciążenie na jednostkę długości formy; nie należy ograniczać się jedynie do sprawdzenia możliwości jej montażu.
9. W jaki sposób należy badać ramę i układ hydrauliczny giętarki?
Stabilność giętarki zależy nie tylko od systemu CNC, ale także od konstrukcji mechanicznej i układu hydraulicznego.
1) Struktura ramy
Kluczowe obszary do zbadania:
- Grubość i materiał blachy stalowej ramy.
- Proces spawania i obróbka naprężeniowa po spawaniu.
- Sztywność konstrukcyjna płyt bocznych, stołu roboczego i suwaka.
- Szyny prowadzące i konstrukcja prowadząca suwaka.
- Dokładność obróbki i montażu.
- Kontrola odkształceń po długotrwałym użytkowaniu.
Dokonując zakupu, należy nie tylko porównywać wagę ramy; co ważniejsze, należy wziąć pod uwagę konstrukcję, proces produkcji, sztywność i ogólną precyzję działania maszyny.
2) Układ hydrauliczny
Kluczowe obszary do sprawdzenia:
Komponenty | Kluczowe kryteria oceny |
Pompa hydrauliczna | Marka, natężenie przepływu, ciśnienie i hałas |
Zespół zaworów hydraulicznych | Dokładność sterowania i szybkość reakcji |
Siłownik hydrauliczny | Wydajność uszczelnienia i precyzja obróbki |
Rury i złączki olejowe | Ocena ciśnienia i niezawodność |
Zbiornik oleju | Pojemność, filtracja i odprowadzanie ciepła |
Silnik serwo | Odpowiedź mocy i sterowania |
System filtracji | Dokładność filtracji i łatwość konserwacji |
3) Sterowanie synchroniczne z dwoma cylindrami
Prasy krawędziowe CNC z reguły wymagają skoordynowanej pracy lewego i prawego cylindra hydraulicznego.
Dokonując zakupu, powinieneś wiedzieć:
- Czy zastosowano detekcję położenia o wysokiej precyzji
- Czy Y1/Y2 są niezależnie sterowane w pętli zamkniętej
- Metoda sterowania synchronicznego z lewej i prawej strony
- Dokładność powtarzalności suwaka
- Kontrola wydajności przy obciążeniu poza środkiem
Zaleca się, aby podczas odbioru fabrycznego faktycznie przetestować wyniki gięcia po lewej i prawej stronie oraz w pozycji środkowej, a nie tylko sprawdzać pracę bez obciążenia.
10. Jak wybrać urządzenie do gięcia?
Jeżeli w fabryce często przetwarzane są duże i ciężkie blachy, popychacz gięcia urządzenie jest warte rozważenia.
1) Główne funkcje urządzenia z mechanizmem zginania
- Automatyczne podparcie dużych arkuszy blachy.
- Poruszaj się synchronicznie z ruchem zginania suwaka.
- Zmniejszenie ugięcia blachy.
- Zmniejszenie obciążenia operatora.
- Zredukuj ryzyko odkształcenia blachy i zarysowania powierzchni.
- Poprawa stabilności gięcia dużych elementów obrabianych.
2) Które fabryki powinny zainstalować taki system?
Branże aplikacji | Poziom rekomendacji |
Produkcja szaf elektrycznych | Zalecony |
Materiały do produkcji kontenerów i paneli transportowych | Zdecydowanie polecam do oceny |
Panele klimatyzacyjne | Zalecony |
Panele windy | Zalecony |
Duże szafy serwerowe i stojaki | Zalecony |
Ogólne małe nawiasy | Zwykle nie jest to potrzebne |
Przy wyborze urządzenia uzupełniającego należy sprawdzić jego nośność, powierzchnię podparcia, skok, metodę sterowania synchronicznego, możliwość niezależnego sterowania lewą i prawą stroną oraz kompatybilność z systemem CNC giętarki.
11. Czy konieczny jest zakup robotycznej maszyny do gięcia?
Jeśli w fabryce codziennie wykonuje się dużą liczbę powtarzalnych czynności gięcia, robotyczna jednostka gnąca może znacząco zmienić sposób organizacji produkcji.
1) Z jakich komponentów składa się typowy system gięcia robota?
- Maszyna do gięcia CNC
- Robot przemysłowy
- Automatyczny system załadunku i rozładunku
- Stół do pozycjonowania blachy
- Automatyczny mechanizm odwracania
- Urządzenie mocujące przedmiot obrabiany
- Ogrodzenie bezpieczeństwa i system ochrony
- System sterowania robotem
- Zautomatyzowany system zarządzania produkcją
2) Zalety gięcia robotycznego
Elementy porównania | Gięcie ręczne | Gięcie robotyczne |
Wymagania dotyczące pracy | Wyższy poziom trudności | Zmniejsza liczbę powtarzalnych operacji ręcznych |
Produkcja ciągła | Wpływ na personel i zmiany | Bardziej odpowiedni do długotrwałej eksploatacji |
Powtarzalne pozycjonowanie | Dotknięte przez operatora | Automatyczne powtarzalne pozycjonowanie |
Produkcja masowa | Opiera się na organizacji ręcznej | Bardziej odpowiedni do stabilnej produkcji partiowej |
Zmiana | Regulacja ręczna | Wymaga rekonfiguracji programu i wyposażenia |
Inwestycja początkowa | Stosunkowo niższy poziom trudności | Stosunkowo wysoki koszt |
3) Kiedy warto inwestować?
Poniższe sytuacje uzasadniają analizę zwrotu z inwestycji:
Duża dzienna objętość gięcia; Stosunkowo stabilne parametry produktu; Wysokie koszty pracy; Konieczność ciągłej produkcji wielozmianowej; Trudne przenoszenie i odwracanie produktu; Konieczność skrócenia czasu cyklu produkcyjnego i poprawy spójności.
Jeśli dziennie obrabia się niewielką liczbę elementów, a występują one w wielu wariantach i często zmieniają się ich rodzaje, bardziej ekonomiczna może okazać się tradycyjna wieloosiowa giętarka CNC.
12. Jakie wskaźniki należy brać pod uwagę przy określaniu dokładności giętarki?
Przy zakupie prasy krawędziowej należy zwrócić uwagę nie tylko na dokładność podaną przez producenta; należy również rozróżnić dokładność samej maszyny i dokładność końcowej obróbki przedmiotu obrabianego.
Wskaźniki dokładności | Elementy kontroli |
Powtarzalność suwaka | Czy może powrócić do tej samej pozycji po wielokrotnych przebiegach |
Paralelizm suwaków | Czy lewa i prawa strona są skoordynowane |
Dokładność pozycjonowania tylnego zderzaka | Czy pozycjonowanie wymiarowe jest dokładne |
Powtarzalność tylnego zderzaka | Czy pozycjonowanie jest stabilne po wielokrotnych przebiegach |
Prostoliniowość stołu | Czy występuje widoczna deformacja |
Spójność kąta gięcia | Czy kąty w różnych pozycjach są spójne |
Dokładność wymiarowa przedmiotu obrabianego | Czy rzeczywiste przetwarzanie spełnia wymagania rysunkowe |
Zalecenia dotyczące akceptacji zamówień
Zaleca się wybranie co najmniej trzech reprezentatywnych elementów do próbnego gięcia:
- Małe przedmioty obrabiane: Sprawdź lokalne obciążenie i pozycjonowanie.
- Przedmioty obrabiane o długich wymiarach: sprawdź kompensację ugięcia i spójność kąta.
- Złożone elementy obrabiane: sprawdź programowanie wieloprocesowe, blokowanie materiału i kolizję matryc.
- Materiałem do badań powinna być blacha o tym samym gatunku, grubości i stanie partii co rzeczywisty materiał produkcyjny, a wyniki pomiarów przed i po przetworzeniu powinny zostać zapisane.
13. Jak wybrać system bezpieczeństwa dla giętarki?
Zabezpieczenie nie jest cechą opcjonalną, ale ważnym wymogiem technicznym przy zakupie sprzętu.
Konfiguracje bezpieczeństwa do sprawdzenia:
Konfiguracja bezpieczeństwa | Funkcje |
System ochrony bezpieczeństwa laserowego | Monitoruj wejście personelu do stref niebezpiecznych |
Urządzenie zabezpieczające fotoelektryczne | Zapewnij odpowiednią ochronę personelu |
Przycisk zatrzymania awaryjnego | Zatrzymaj sprzęt w sytuacjach awaryjnych |
Urządzenie do obsługi dwuręcznej | Zapewnij ochronę operacyjną w odpowiednich trybach |
Drzwi bezpieczeństwa i blokada | Zapobiegaj wchodzeniu personelu do stref niebezpiecznych |
Obwód bezpieczeństwa elektrycznego | Monitoruj funkcje związane z bezpieczeństwem |
Zabezpieczenie przed przeciążeniem | Zapobiegaj przekroczeniu dopuszczalnych obciążeń |
Mechaniczna osłona ochronna | Odizoluj niebezpieczne ruchome części |
W przypadku powszechnie stosowanych systemów ochrony laserowej należy wziąć pod uwagę linie produktów, takie jak MSD i DSP, ale należy sprawdzić konkretny model, funkcje ochronne i obowiązujące warunki.
Specjalne przypomnienie:
Kupując sprzęt eksportowy, należy sprawdzić zgodność projektu bezpieczeństwa, oceny ryzyka i dokumentacji certyfikacyjnej z przepisami i normami obowiązującymi w krajach, w których sprzęt będzie instalowany i użytkowany. Nie należy zakładać, że całe urządzenie spełnia wszystkie lokalne wymogi bezpieczeństwa wyłącznie na podstawie znaku CE lub konkretnego urządzenia zabezpieczającego przed laserem.
14. Jak wybrać producenta i markę giętarki?
Możliwości techniczne producenta sprzętu, jakość produkcji, serwis posprzedażowy i długoterminowa dostępność części zamiennych będą miały wpływ na przyszłe koszty eksploatacji sprzętu.
1) Znane na całym świecie marki maszyn do gięcia
- Amada: Japońska marka urządzeń do obróbki blachy, obejmująca gięcie, cięcie i obróbkę laserową.
- TRUMPF: Niemiecka marka urządzeń przemysłowych, oferująca maszyny do gięcia CNC i inne urządzenia do obróbki blachy.
- LVD: Belgijska marka urządzeń do obróbki blach, oferująca rozwiązania w zakresie gięcia i automatyzacji.
- Bystronic: Szwajcarska marka urządzeń do obróbki blachy, skupiająca się na rozwiązaniach z zakresu gięcia i automatyzacji.
2) Chińskie marki pras krawędziowych do gięcia
Chińscy producenci dysponują również bogatym portfolio produktów i szerokim zastosowaniem rynkowym.
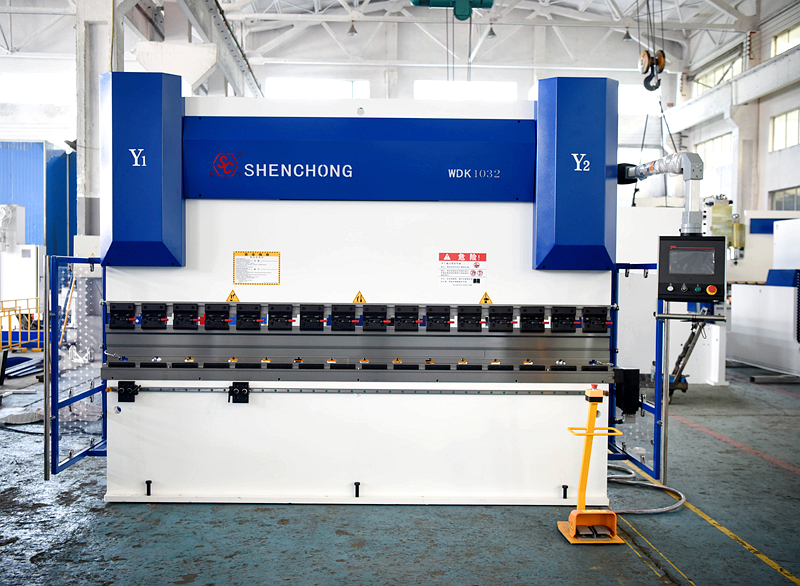
- Shenchong: Skupia się na maszynach do gięcia serii WSK, WEK i WDK, a także na centrach gnących i robotycznych jednostkach gnących.
- Yawei: Chiński producent urządzeń do obróbki blach, oferujący produkty obejmujące gięcie, cięcie i obróbkę laserową.
- JFY: Dostarcza urządzenia do obróbki blach CNC i powiązane rozwiązania.
3) Na co zwrócić uwagę przy wyborze producenta?
Zaleca się uwzględnienie następujących wymiarów:
Elementy kontroli | Zalecany stosunek |
Możliwości przetwarzania sprzętu i rozwiązania techniczne | 20% |
Struktura mechaniczna i jakość wykonania | 15% |
Dokładność i stabilność obróbki | 15% |
System CNC i konfiguracja | 10% |
Serwis posprzedażowy i dostawa części zamiennych | 15% |
Cena i całkowity koszt cyklu życia | 10% |
Reputacja marki i przypadki klientów | 10% |
Dostawa, instalacja i szkolenie | 5% |
Całkowity | 100% |
Jest to wewnętrzna sugestia dotycząca punktacji zamówień publicznych, a nie branżowy standard rankingowy.
Najważniejsza zasada: nie porównuj tylko marek; porównuj rzeczywiste konfiguracje i wyniki przetwarzania w tych samych warunkach pracy.
15. 12 typowych błędów przy zakupie giętarek
Ta sekcja zasługuje na szczególną uwagę personelu zajmującego się zamówieniami publicznymi.
Numer seryjny | Typowe błędy w zamówieniach publicznych | Prawidłowa procedura |
1 | Wybór tonażu wyłącznie na podstawie maksymalnej grubości blachy | Należy jednocześnie wziąć pod uwagę materiał, długość i rowek w kształcie litery V. |
2 | Biorąc pod uwagę jedynie całkowity tonaż sprzętu | Sprawdź długość jednostki i obciążenie lokalne |
3 | Patrząc tylko na długość gięcia | Sprawdź odstępy między kolumnami i efektywną przestrzeń |
4 | Zakładając, że więcej osi zawsze jest lepsze | Wybierz wałki na podstawie złożoności przedmiotu obrabianego |
5 | Skupienie się wyłącznie na marce systemu CNC | Sprawdź konkretne funkcje i uprawnienia |
6 | Ignorowanie kompensacji ugięcia | Określ konfigurację na podstawie długości i precyzji |
7 | Ignorowanie jakości formy | Sprawdź materiał formy i nośność |
8 | Nie biorąc pod uwagę sprężynowania płyty | Ocena bazy danych materiałów i funkcji kompensacyjnych |
9 | Ignorowanie ciężaru przedmiotu obrabianego | W razie potrzeby skonfiguruj urządzenia monitorujące |
10 | Skupienie się wyłącznie na cenie sprzętu | Oblicz długoterminowe koszty operacyjne |
11 | Ignorowanie środków ostrożności | Zweryfikuj obowiązujące normy i zabezpieczenia |
12 | Nie przeprowadzanie rzeczywistego próbnego gięcia | Przeprowadź testy akceptacyjne, używając rzeczywistych elementów obrabianych |
16. Podsumowanie: Jak kupić odpowiednią giętarkę?
Przy zakupie prasy krawędziowej najważniejsze jest nie kupowanie maszyny o największym tonażu, ani też wybieranie takiej z największą liczbą konfiguracji, lecz upewnienie się, że wydajność maszyny dokładnie odpowiada rzeczywistym potrzebom produkcyjnym.
Zaleca się, aby pamiętać o następujących ośmiu podstawowych zasadach:
- Najpierw należy wziąć pod uwagę rodzaj obrabianego przedmiotu, a następnie wybrać tonaż na podstawie maksymalnych rzeczywistych warunków obróbki.
- Najpierw należy wziąć pod uwagę długość obróbki, a następnie wybrać model maszyny. Należy się upewnić, że obrabiany przedmiot można poddać obróbce w sposób bezpieczny i kompletny.
- Wybierz liczbę osi na podstawie złożoności produktu: Nie wybieraj bezmyślnie wysokich konfiguracji.
- Wybierz system CNC biorąc pod uwagę wydajność produkcji: Skoncentruj się na faktycznym programowaniu i funkcjach automatyzacji.
- Nacisk na kompensację ugięcia: Zapewnij spójne kąty gięcia długich elementów obrabianych.
- Nacisk na formy i bezpieczeństwo: Nie dopuść do tego, aby wydajność maszyny była niezgodna z formami i funkcjami bezpieczeństwa.
- Oceń mocne strony producenta: skup się na technologii, dostawie, serwisie posprzedażowym i częściach zamiennych.
- Nacisk na długoterminowy zwrot z inwestycji: nie porównuj wyłącznie cen zakupu.
Ostateczny proces podejmowania decyzji o zakupie giętarki
Aby ograniczyć błędy w wyborze i uniknąć niepotrzebnych inwestycji, zaleca się dokonywanie zakupów w podanej poniżej kolejności.
Siedmioetapowy proces zakupu giętarki:
- Analiza produktu
Zbierz rysunki przedmiotu obrabianego, materiału, grubości, długości gięcia i ilości produkcji.
- Obliczanie tonażu
Oblicz siłę gięcia, obciążenie matrycy i margines bezpieczeństwa sprzętu na podstawie maksymalnych warunków pracy.
- Wybór modelu maszyny
Wybierz konstrukcję hydrauliczną, hybrydową elektrohydrauliczną lub w pełni elektryczną konstrukcję serwo.
- Określenie konfiguracji
Określ długość roboczą, system CNC, liczbę osi, kompensację, matrycę i system bezpieczeństwa.
- Wybór producenta
Porównaj rozwiązania techniczne, wyceny i możliwości posprzedażowe co najmniej trzech producentów.
- Próba i testy akceptacyjne
Przeprowadzanie próbnych prób gięcia i testów dokładności przy użyciu rzeczywistych materiałów i reprezentatywnych elementów obrabianych.
- Instalacja i uruchomienie produkcji
Ukończenie planu instalacji, szkolenia, weryfikacji procesów i konserwacji sprzętu.
Ostateczna rekomendacja zakupowa:
Dla większości typowych firm zajmujących się obróbką blachy, prasa krawędziowa CNC o udźwigu 100–200 ton, długości roboczej 3200 mm, napędzie hybrydowym elektrohydraulicznym i 4+1 lub 6+1 osiach to konfiguracja warta rozważenia. Jednak w przypadku przedsiębiorstw produkujących grube i duże płyty oraz zautomatyzowanych, rozwiązania sprzętowe powinny być projektowane na nowo w oparciu o rzeczywiste elementy obrabiane, a nie na podstawie standardowych konfiguracji.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese